
Soluzioni per il taglio a misura dell’acciaio
Soluzioni di taglio a freddo dei metalli ad alta velocità
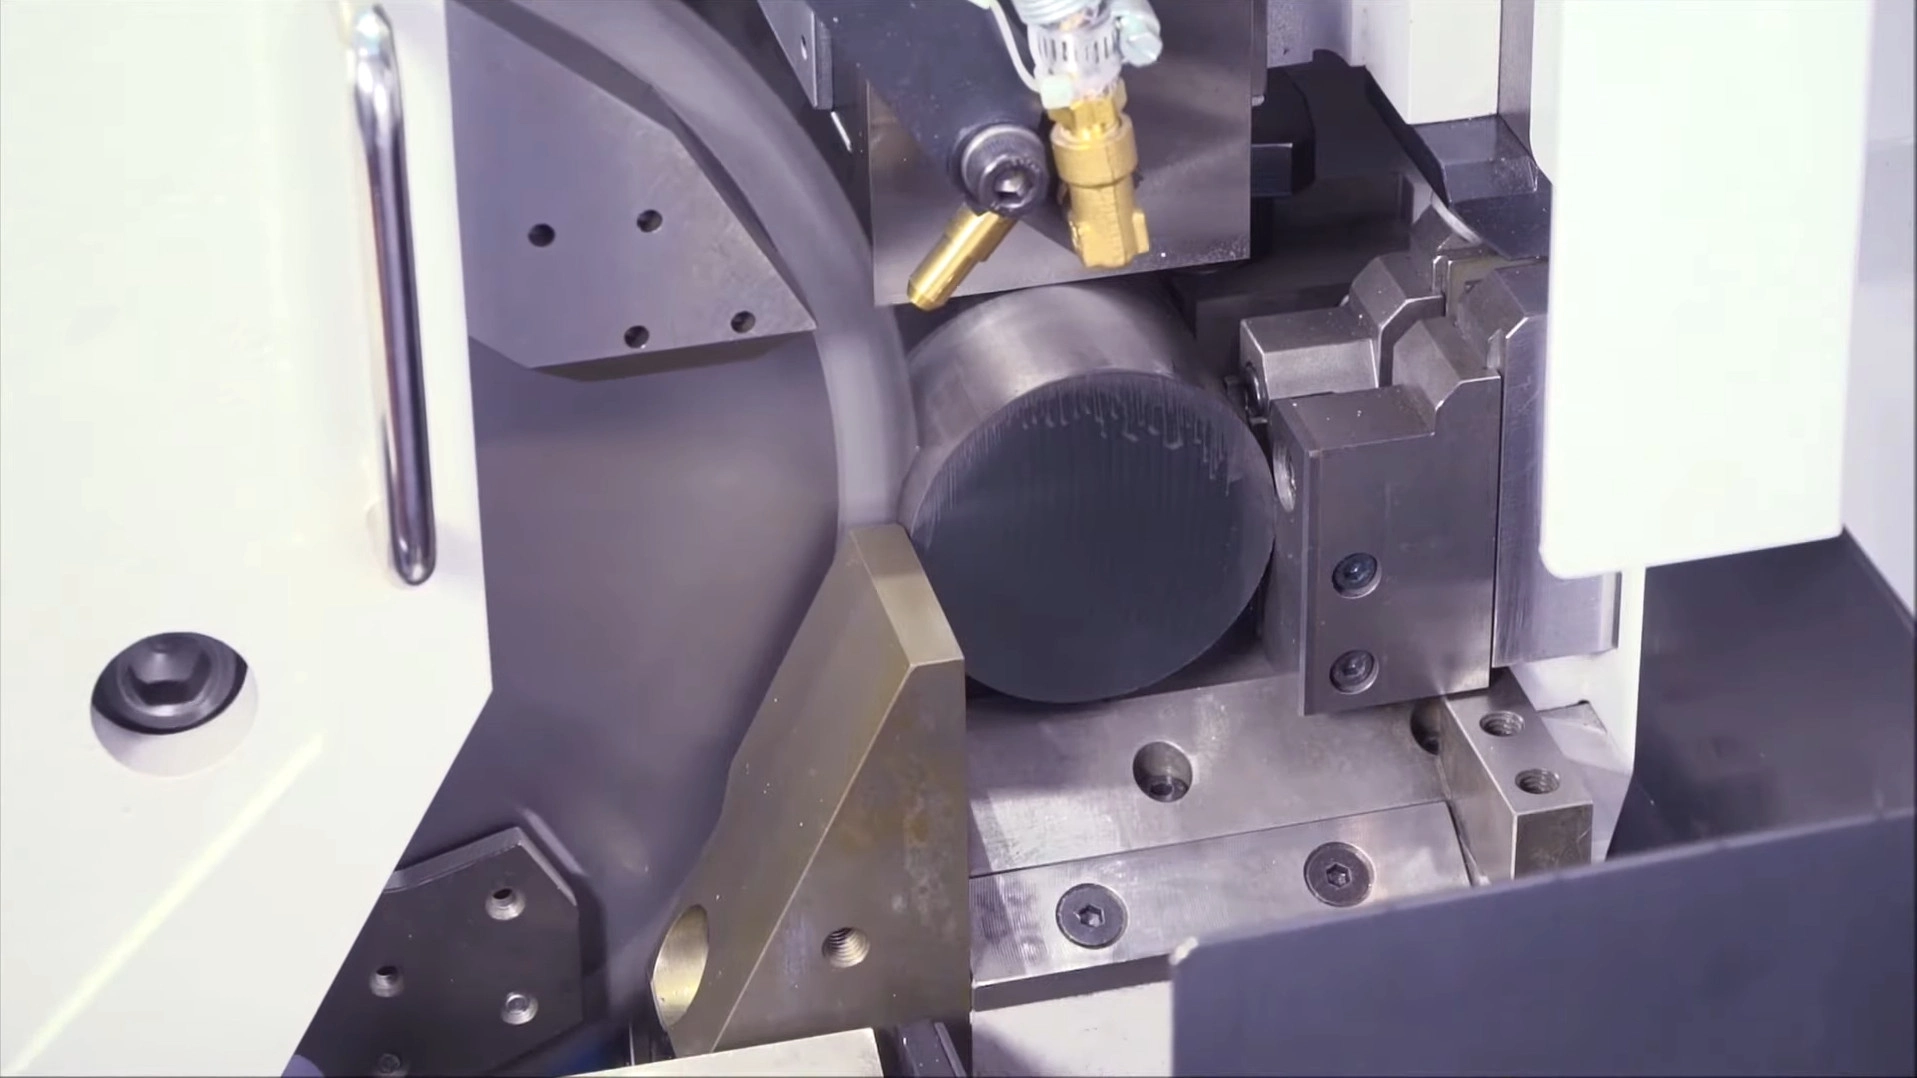
Precisione senza compromessi alla velocità di produzione sulle segatrici SOCO, Tsune, Kasto, Nishijima, Noritake ed Everising. Nel taglio di billette piene per forgiatura, tubi a parete spessa per cuscinetti o lamiere spesse in alternativa ai processi termici, le nostre lame in Cermet e metallo duro producono tagli freddi, perpendicolari e privi di bave e zone termicamente alterate.
Perché il taglio a freddo conviene
Il valore del taglio a freddo è proprio nel suo essere «freddo»
Un taglio freddo, pulito e perpendicolare non è solo estetica: determina ciò che accade in forgia, sul mandrino e nel risultato economico.
La fisica: il calore viene evacuato con il truciolo
Quando il dente recide l’acciaio pieno, la temperatura nella zona di taglio aumenta per un istante. La geometria dei nostri denti in Cermet e metallo duro allontana il truciolo appena si forma, evacuando con esso la maggior parte del calore generato.
- Il pezzo rimane freddo — nessuna zona termicamente alterata, bordo indurito o modifica della microstruttura.
- La lavorazione successiva — tornitura CNC, fresatura o filettatura — riceve acciaio pulito, non indurito e pronto da lavorare.
- L’assenza di indurimento del bordo evita di trasferire usura prematura all’utensile dell’operazione seguente.
L’economia: resa e costo di processo
Una superficie perpendicolare e priva di bave riduce i costi di ogni fase successiva alla segatrice; nel taglio di pezzi corti, una larghezza di taglio inferiore riduce anche il consumo della materia prima.
- Forgiatura e stampaggio a freddo: billette piane e prive di segni evitano le cricche di ripiegamento originate dai segni di taglio, mentre spezzoni dal peso costante proteggono gli stampi costosi dai carichi eccentrici.
- Alimentazione CNC: estremità perpendicolari e prive di bave impediscono l’inceppamento dei caricatori di barre e mantengono precisi il serraggio e l’azzeramento dell’asse Z.
- Opzione a spessore ridotto: riducendo da 2,0 mm a 1,5 mm la larghezza di taglio su pezzi corti ad alta frequenza si risparmiano 0,5 mm di lega costosa a ogni passaggio, un vantaggio che cresce rapidamente su decine di migliaia di pezzi al giorno.
Sfide del settore
Quattro problemi noti a ogni reparto di troncatura
Che si tratti di una cella interna che alimenta forgiatura e CNC o di un centro servizi che vende materiale tagliato, questi quattro problemi determinano produttività, scarti e reputazione.
Colli di bottiglia nei tempi ciclo della produzione in serie
Le seghe a nastro sono troppo lente per alimentare continuamente una pressa di forgiatura o un gruppo di CNC, mentre le lame HSS si usurano rapidamente sulle leghe dure. In entrambi i casi la stazione di troncatura diventa il collo di bottiglia e i continui cambi lama causano fermi imprevisti.
Difetti di forgiatura dovuti alla scarsa qualità del taglio
Lo stampaggio a freddo e la forgiatura non tollerano billette di scarsa qualità. Segni ondulati e bave si ripiegano sotto pressione e innescano cricche nascoste nel pezzo forgiato, mentre i tagli fuori squadra alterano il peso dello spezzone, accorciano la vita degli stampi costosi e provocano scarti presso il cliente.
Incrudimento dell’acciaio inox e legato
Tagliando acciaio inox 304/316 o acciai legati duri con un tagliente smussato o che sfrega, la superficie si incrudisce immediatamente. Questo strato indurito danneggia poi l’inserto in metallo duro già nella successiva operazione di tornitura o fresatura.
Zona termicamente alterata e inefficienza nella lavorazione delle lamiere
I centri servizi che tagliano lamiere spesse con ossitaglio o laser ne sostengono due volte il costo: il processo è lento e ad alto consumo energetico e lascia un bordo indurito e termicamente alterato, difficile da lavorare successivamente per l’acquirente.
Il nostro approccio tecnico
Come manteniamo tagli freddi, perpendicolari e costanti
Una gamma di denti in Cermet e metallo duro
Il dente corretto per ogni materiale, non un’unica qualità per tutto. Il Cermet (TiC/TiN) offre eccellente durezza a caldo e inerzia chimica nei confronti del ferro: è ideale per il taglio continuo ad alta velocità di acciai al carbonio pieni e acciai dolcemente legati, con finitura a specchio e lunga durata. Il metallo duro fornisce invece la tenacità agli urti necessaria per acciaio inox, leghe dure e taglio interrotto dei tubi, resistendo alle scheggiature che danneggiano le lame meno robuste.
Tensionatura dinamica a rulli per eliminare la flessione
Billette dal peso costante e prive di segni richiedono un corpo che non devii. Ogni corpo in acciaio viene tensionato a rulli con precisione per la propria velocità di lavoro; quando si riscalda nel taglio continuo, le tensioni interne raggiungono l’equilibrio e il corpo rimane rigido, senza errore di rotazione né deriva laterale mentre il dente penetra nella barra piena.
Tolleranze strette del foro e geometria laterale per mantenere la planarità
Manteniamo tolleranze strette su foro e fori di trascinamento e rettifichiamo i fianchi dei denti con mole diamantate a grana fine, affinché il tagliente laterale agisca da finitura eliminando le piccole creste altrimenti lasciate dalle vibrazioni. Insieme al serraggio preciso delle flange, ciò assicura la perpendicolarità e produce la superficie piana richiesta da forgiatura e CNC.
Tensionatura per taglio sottile e taglio delle lamiere a basse vibrazioni
Per i pezzi corti ad alta frequenza, le nostre lame a spessore ridotto ricevono una tensionatura più rigorosa, affinché il corpo sottile resista all’incurvamento prodotto dalla coppia nel taglio dell’acciaio pieno e mantenga la perpendicolarità. Lo stesso approccio a basse vibrazioni e alta precisione viene applicato alle lame per lamiere spesse, progettate per tagliare in modo diritto, perpendicolare e freddo su segatrici a portale per metalli, in alternativa al taglio termico.
Stimate il vostro risparmio
Calcolatore della resa nel taglio di pezzi corti
Plan A
Cutting Plan A
Workpiece Count
-
Whole pieces per bar
Material Utilization
-
Good length / raw length
Plan B
Cutting Plan B
Workpiece Count
-
Whole pieces per bar
Material Utilization
-
Good length / raw length
Comparison
Plan B Compared With Plan A
Calculate both plans above to see the difference. Positive values mean Plan B performs better than Plan A.
Workpiece Count Change
-
Pieces and percentage change
Utilization Change
-
Percentage points and relative change
Lame consigliate
Lame abbinate al materiale e al tipo di taglio
Cermet per il taglio rapido e pulito dell’acciaio pieno; metallo duro per acciaio inox, leghe dure e tubi.
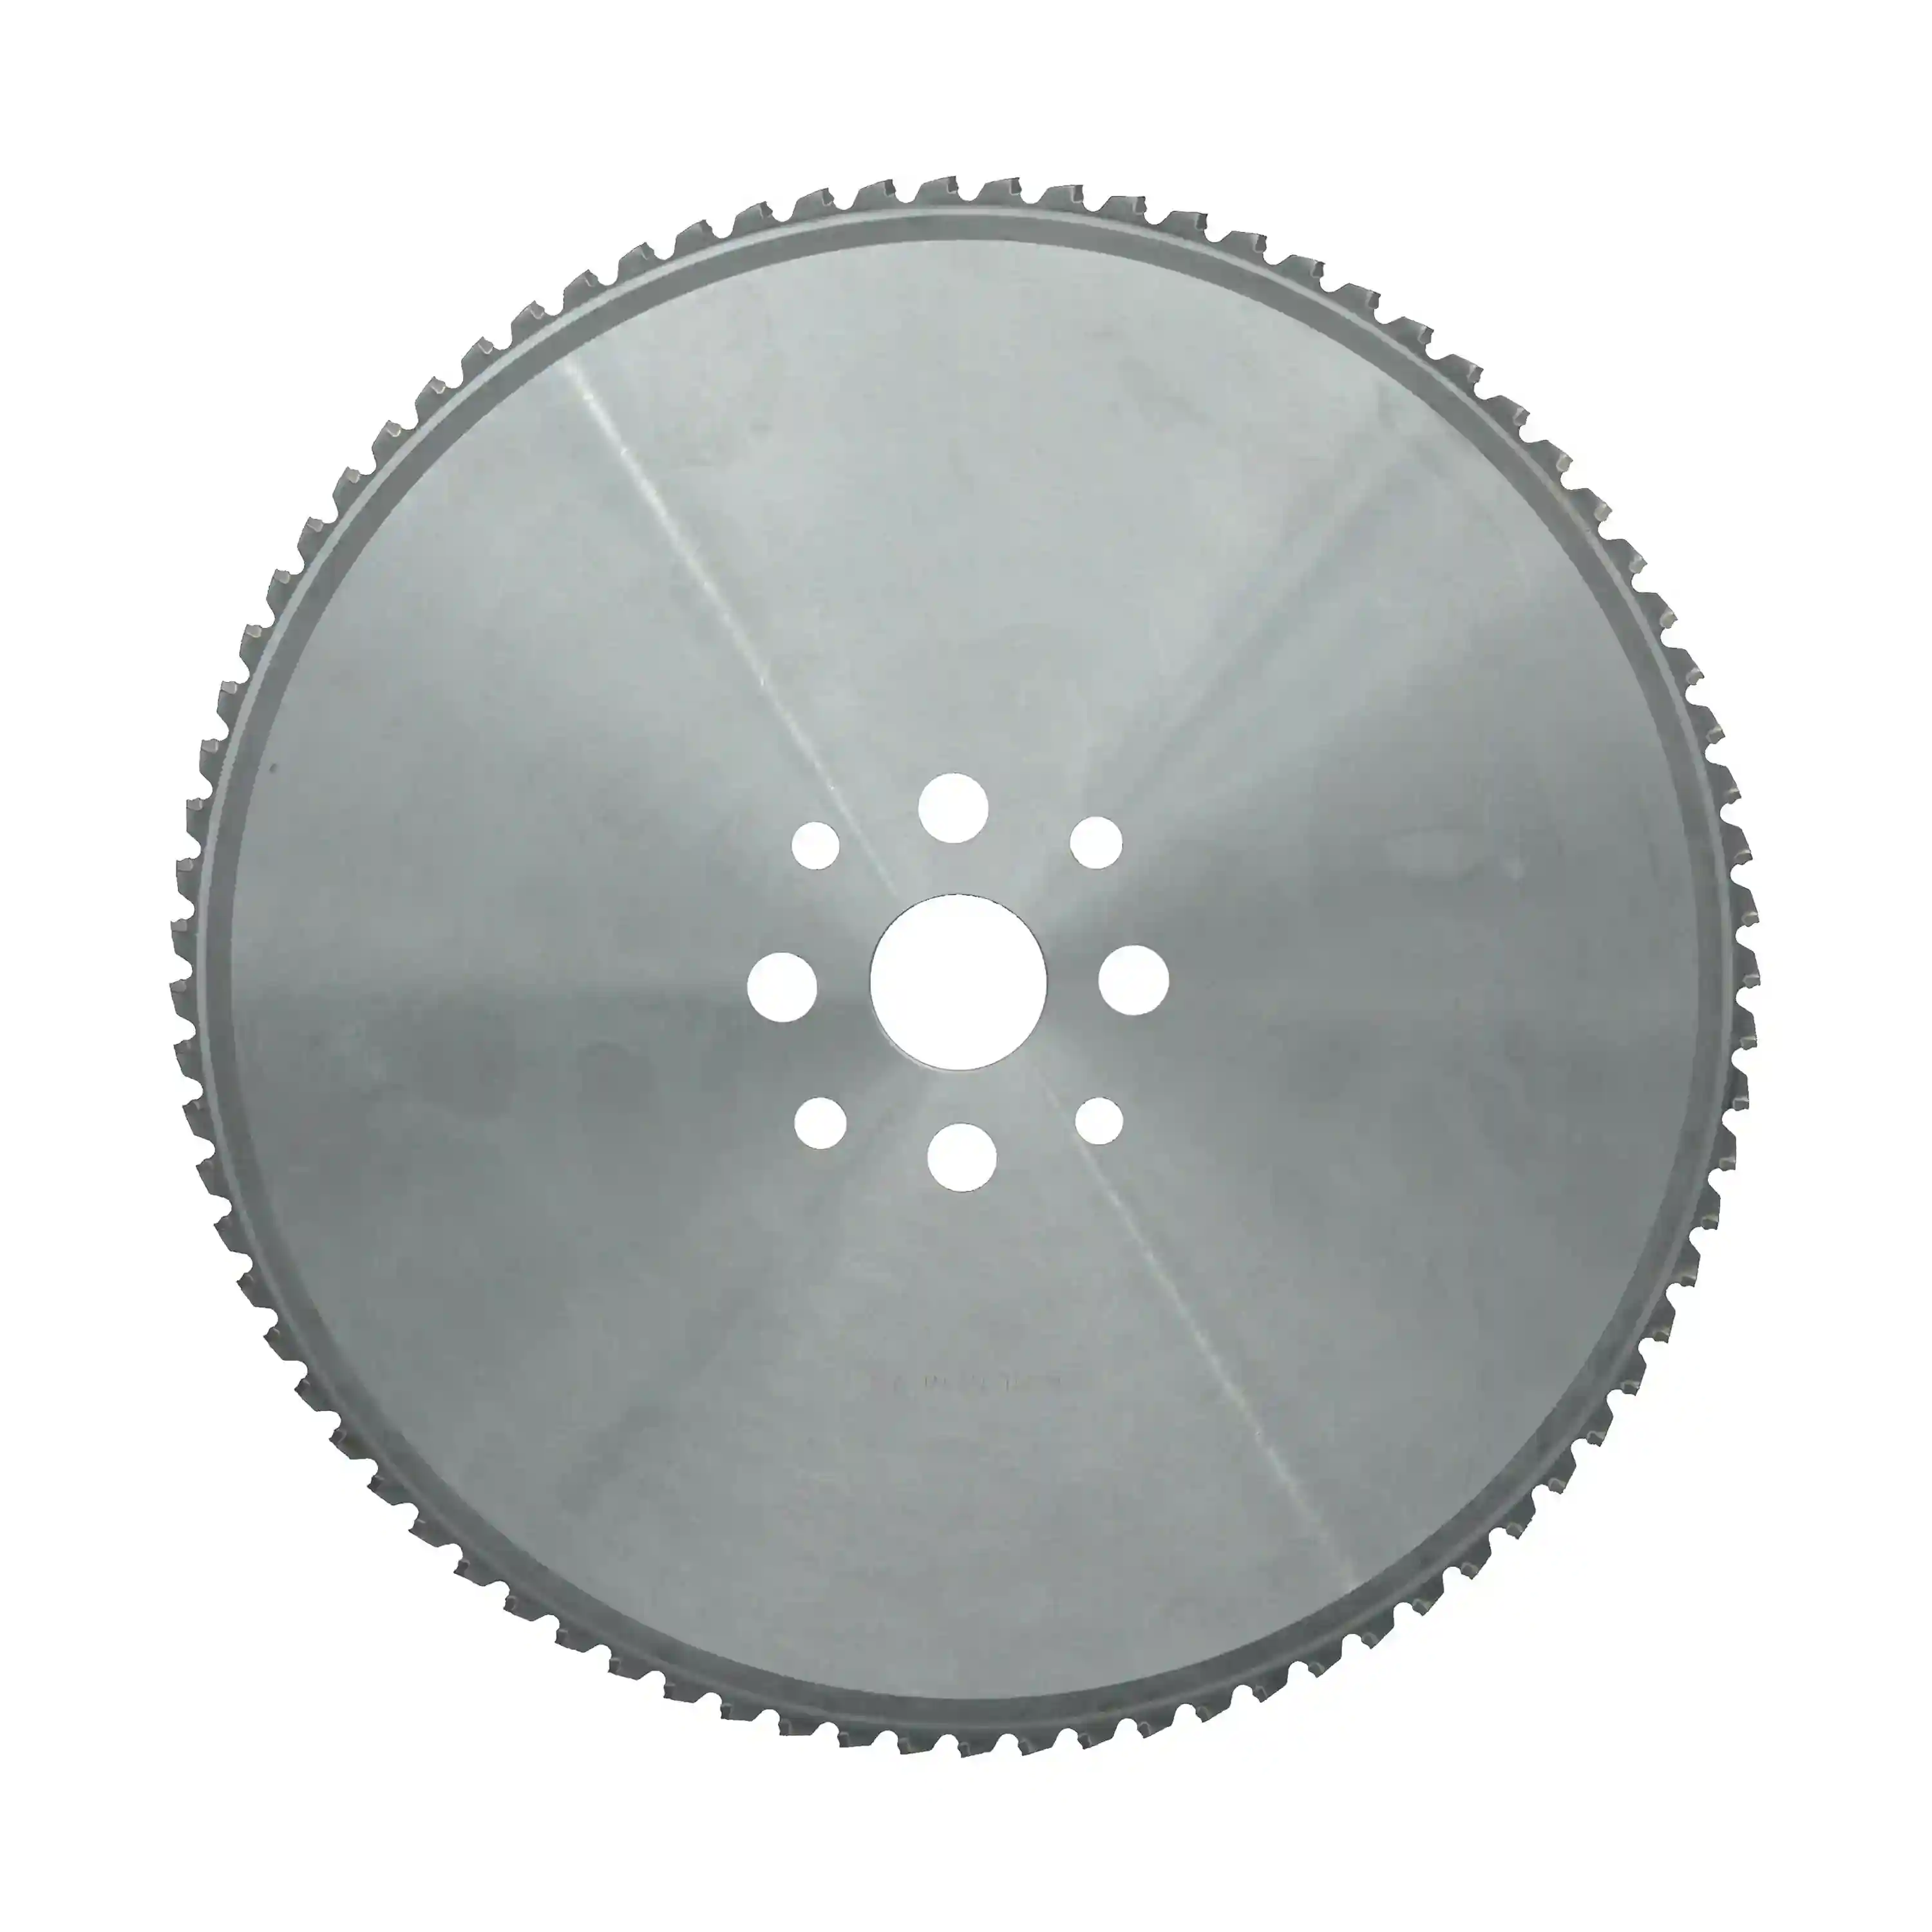
Serie Cermet
Lame circolari per il taglio a freddo di acciai a basso e medio tenore di carbonio
Lame con denti in Cermet per barre piene in acciaio al carbonio e tubi a parete spessa. L’inerzia chimica del Cermet nei confronti del ferro impedisce il tagliente di riporto, producendo superfici pulite a specchio e garantendo una durata lunga e costante nella troncatura di billette ad alto volume.
Acciai al carbonio e basso-legati · pieni e tubi a parete spessa
Vedi le specifiche →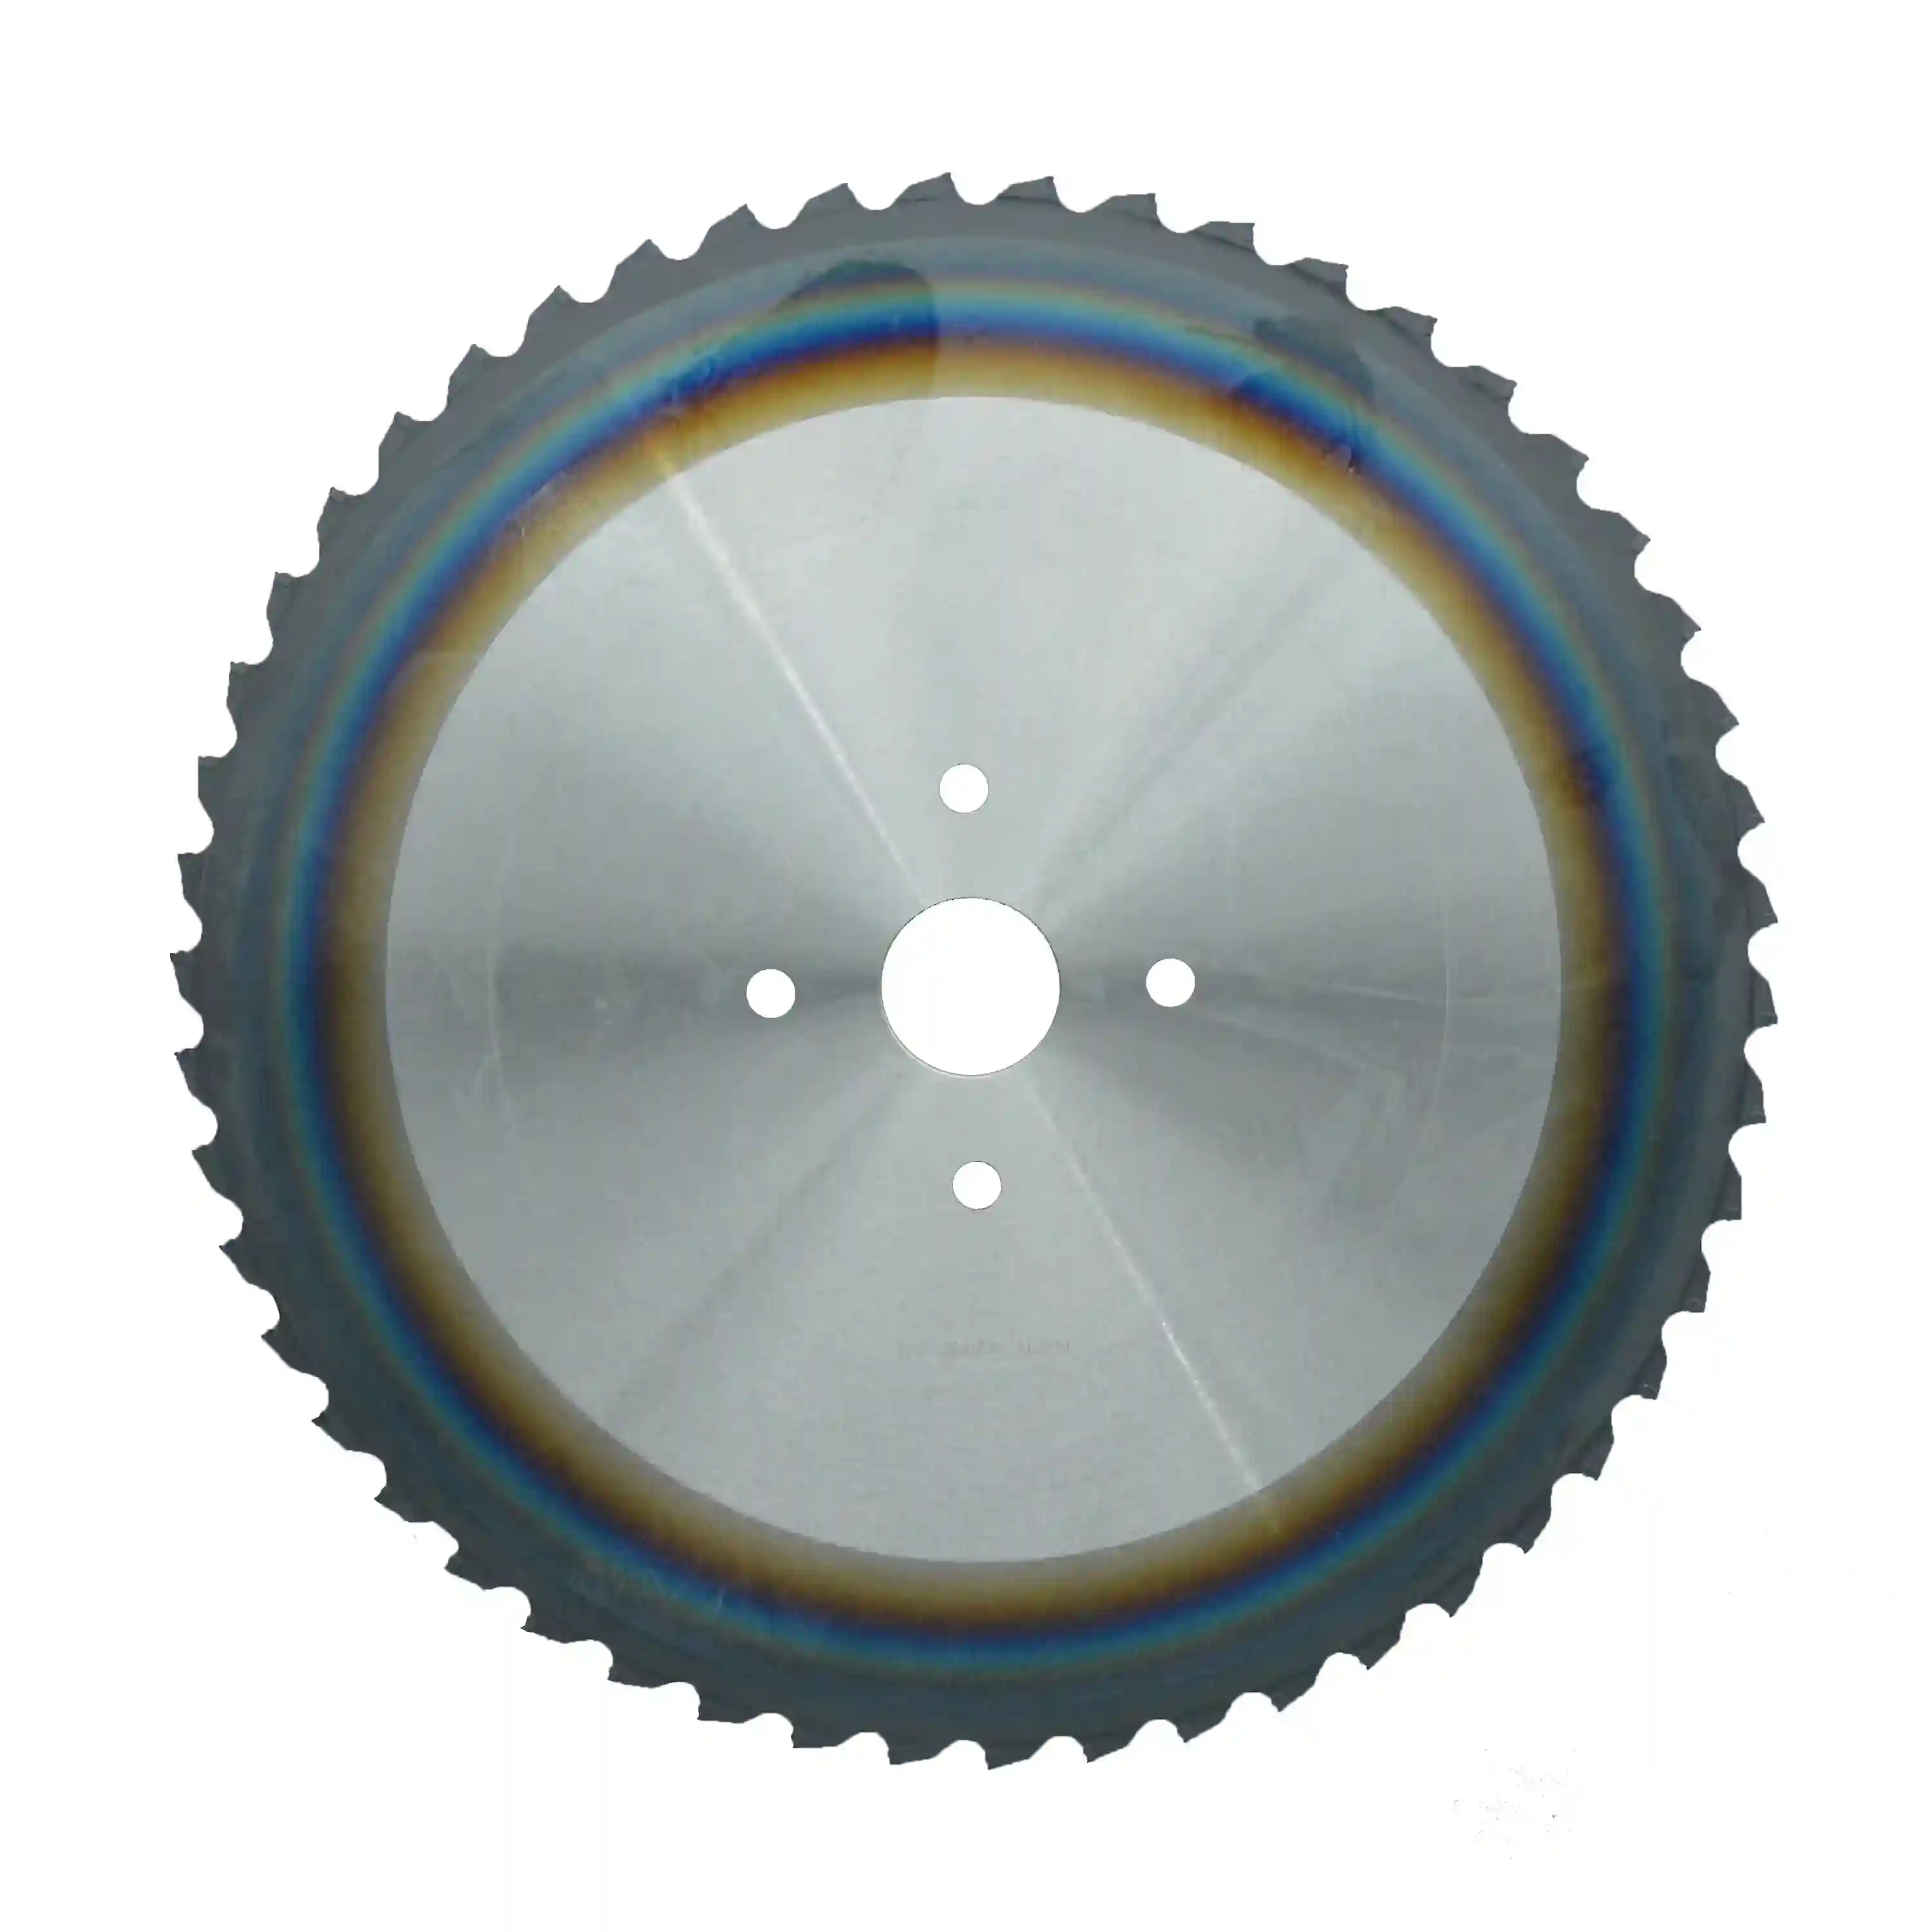
Serie Cermet · rivestimento PVD
Lame circolari per il taglio a freddo dell’acciaio
Cermet evoluto con rivestimento PVD per una gamma più ampia di acciai dolci, ad alto tenore di carbonio e legati. Il rivestimento aumenta la resistenza all’usura e all’ossidazione, prolungando la durata sui lotti più difficili e nella produzione continua.
Acciai dolci, ad alto tenore di carbonio e legati · pieni e tubi a parete spessa
Vedi le specifiche →
Serie metallo duro (TCT)
Lame circolari per il taglio a freddo dell’acciaio inox
Metallo duro rivestito PVD per acciaio inox, titanio e acciai alto-legati difficili. La matrice arricchita di cobalto sopporta l’incrudimento e il carico meccanico di queste leghe senza scheggiarsi.
Acciaio inox, titanio e acciai alto-legati
Vedi le specifiche →
Serie metallo duro (TCT)
Lame circolari per il taglio a freddo di tubi in acciaio
Metallo duro rivestito PVD sviluppato per il taglio interrotto di tubi con pareti superiori a 3 mm, con elevata tenacità alla frattura e resistenza agli shock termici per assorbire gli impatti ripetuti su tubi in acciaio al carbonio, legato e inox.
Tubi in acciaio al carbonio, legato e inox (parete >3 mm)
Vedi le specifiche →Risultati attesi
I risultati di un programma lame correttamente configurato
I vantaggi ottenibili in troncatura quando la qualità della lama e i parametri sono abbinati al materiale.
Superfici piane e perpendicolari, senza zona termicamente alterata, passano direttamente alla forgiatura o al CNC: nessuna sbavatura, cricca da ripiegamento o pelle indurita che danneggi l’utensile successivo.
Qualità di Cermet o metallo duro adeguate e corpi stabili e correttamente tensionati prolungano l’intervallo tra i cambi, mantenendo la segatrice ad alta velocità operativa invece di fermarla per sostituire le lame.
Il peso costante degli spezzoni protegge gli stampi di forgiatura e la variante a spessore ridotto risparmia lega costosa su ogni pezzo corto, generando un vantaggio concreto nel taglio a misura ad alta frequenza.
FAQ tecniche
Domande frequenti
Per la mia segatrice devo scegliere una lama in Cermet o in metallo duro (TCT)?
Dipende dal materiale e dal tipo di taglio. Scegliete il Cermet per il taglio in serie di acciai al carbonio pieni e dolcemente legati, come C45 / 1.0503 (S45C, AISI 1045). L’inerzia chimica del Cermet nei confronti del ferro impedisce la formazione del tagliente di riporto, offrendo una finitura impeccabile e lunga durata sull’acciaio strutturale pieno. Scegliete il metallo duro (TCT) per leghe ad alta resistenza, acciaio inox e tubi a parete spessa: acciai per cuscinetti o legati come 100Cr6 / SUJ2 / 52100 e 42CrMo4 oppure acciai inox come 1.4301 / SUS304 / 316. Questi materiali generano forti carichi meccanici, incrudimento e, nei tubi, impatti interrotti; il nostro metallo duro arricchito di cobalto offre la tenacità alla frattura e la resistenza agli shock termici necessarie.
Perché le lame a spessore ridotto fanno risparmiare sui pezzi corti ma non sono consigliate per le billette grandi?
Su un pezzo corto da 20 mm, passare da una larghezza di taglio di 2,0 mm a 1,5 mm risparmia una quantità significativa di lega costosa a ogni passaggio, vantaggio che cresce rapidamente nelle lavorazioni ad alta frequenza. Su una billetta piena di grande diametro, tuttavia, l’arco di contatto è lungo, il volume di trucioli è enorme e il carico laterale elevato. Un corpo molto sottile non possiede la rigidità necessaria per rimanere planare e può flettersi e perdere perpendicolarità. All’aumentare del diametro deve aumentare anche lo spessore del corpo: è un compromesso fisico, non una preferenza.
Le vostre lame per lamiere possono davvero sostituire il taglio laser o ossitaglio?
Sì, per il taglio rettilineo di lamiere medio-spesse e spesse. Sulle lamiere spesse il laser rallenta nettamente e lascia un bordo conico e termicamente alterato; l’ossitaglio è ancora più lento e caldo. Una segatrice a portale per metalli equipaggiata con le nostre lame per il taglio a freddo lavora rapidamente e in linea retta, lasciando un bordo perpendicolare, pulito e freddo che il cliente può portare direttamente in lavorazione, senza dover prima rimuovere la zona termicamente alterata. Il laser resta preferibile per lamiere sottili o profili complessi; per tagli rettilinei in serie su lamiere spesse, il taglio a freddo è difficilmente superabile.
Richiedete un piano di taglio
La stazione di troncatura non deve essere la macchina più lenta dell’impianto
Comunicateci le qualità dei materiali, le dimensioni di barre o tubi, il modello della segatrice e la produttività richiesta: i nostri tecnici consiglieranno la lama in Cermet o metallo duro, la larghezza di taglio e la geometria che migliorano produttività e qualità.