
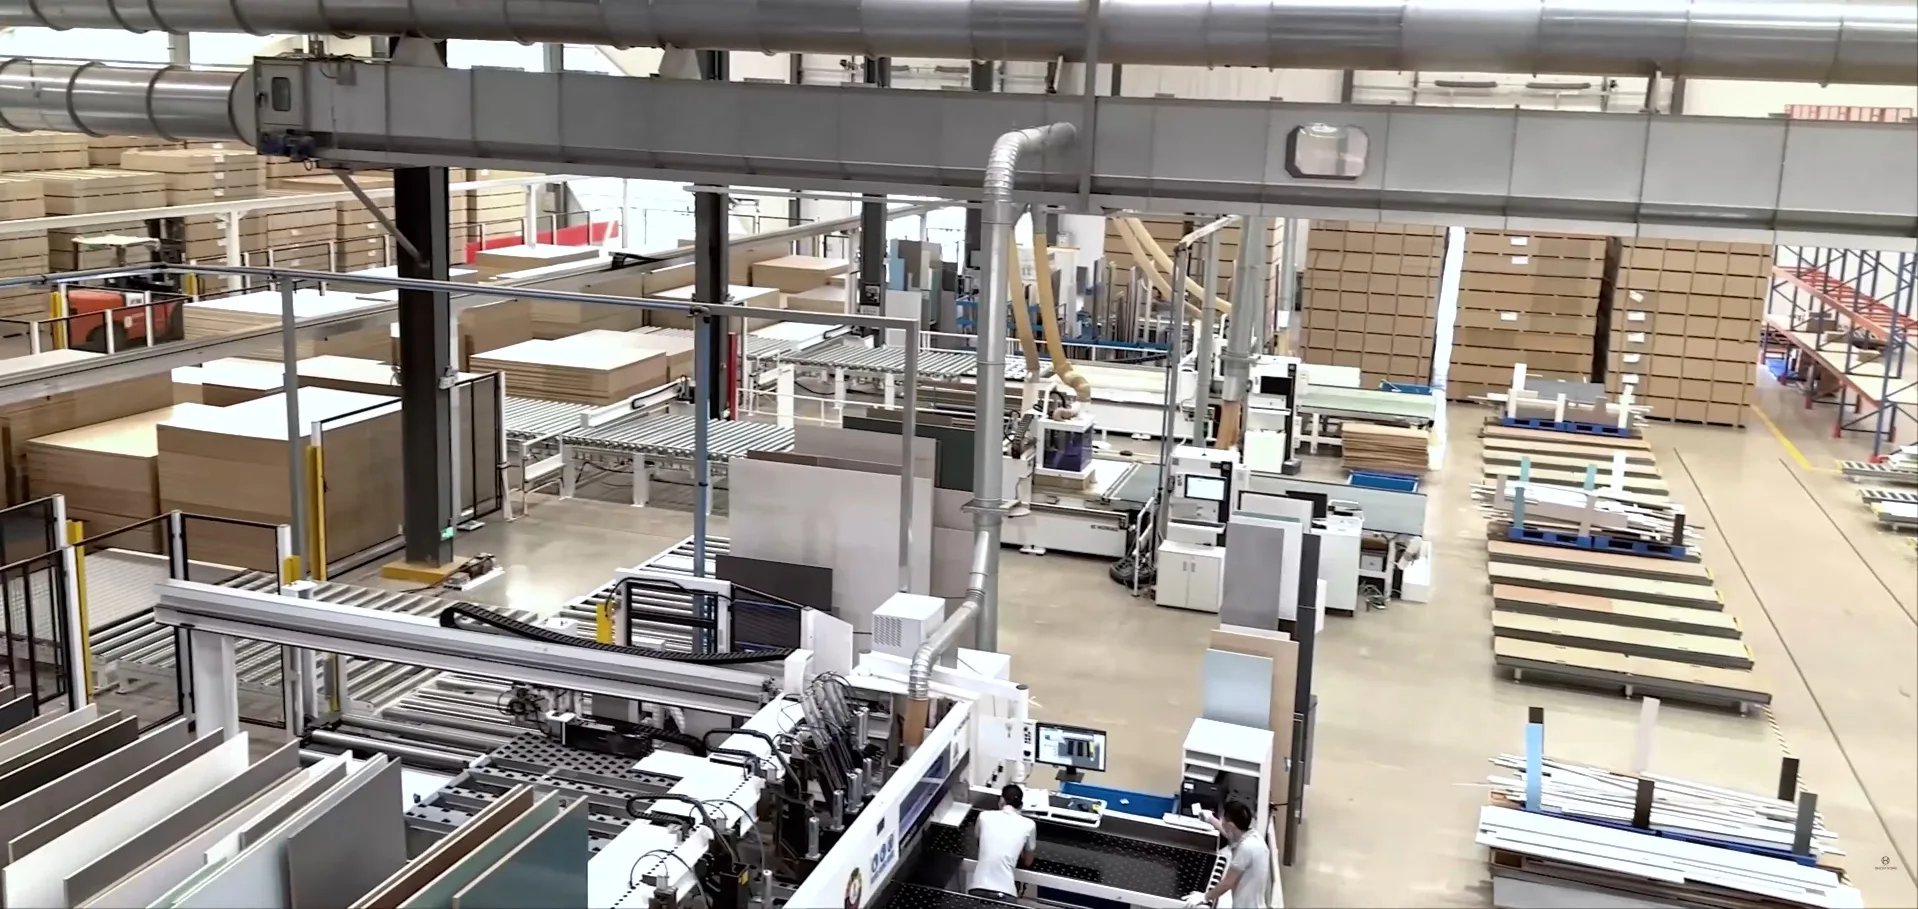
Soluzioni per la produzione di mobili in pannello
Soluzioni ad alta precisione per la sezionatura e lavorazione dei pannelli
Precisione e costanza per la produzione di mobili ad alto volume su linee Homag, Biesse e SCM — bordi privi di scheggiature su melaminico, MDF e HPL abrasivi, grazie a lame in PCD e metallo duro abbinate a ogni stazione.
Sfide del settore
Dove le linee per pannelli generano scarti e perdono operatività
I pannelli rivestiti sembrano semplici, ma sono difficili da tagliare: una superficie fragile e abrasiva sopra un nucleo non uniforme, lavorata ad alta velocità, dove una frazione di millimetro decide se il pezzo viene consegnato o scartato. Questi sono i quattro problemi decisivi.
Strappo e scheggiatura del melaminico
Una superficie in melaminico o HPL è dura ma fragile. Non appena la lama flette leggermente o il tagliente perde affilatura, il rivestimento viene strappato invece di essere reciso; una scheggiatura sul lato superiore o inferiore trasforma così un costoso pezzo sezionato in uno scarto.
Nucleo abrasivo e usura causata dalle resine
I nuclei dei pannelli contengono silice proveniente dalle fibre riciclate e le resine UF/MUF che li legano generano calore durante il taglio. La silice abrade la faccia di spoglia, mentre il calore aggredisce il legante di cobalto del metallo duro: insieme arrotondano rapidamente il tagliente, dando inizio alle scheggiature.
Disallineamento tra incisore e lama principale
Un taglio pulito su entrambi i lati richiede che la lama incisore e quella principale condividano esattamente linea e larghezza di taglio. Se le larghezze o la tensionatura divergono anche di poco, sul bordo compare un gradino e la bordatrice non può applicare il bordo a filo su una superficie discontinua.
Vibrazioni durante rifilatura e cippatura
Sulle bordatrici e sulle tenonatrici doppie, le lame di rifilatura e le frese cippatrici ruotano ad alta velocità e asportano il materiale in modo aggressivo. Ogni squilibrio o evacuazione insufficiente innesca vibrazioni ad alta frequenza che lasciano segni ondulati, bruciano il bordo e usurano i cuscinetti del mandrino.
Il nostro approccio tecnico
Come manteniamo il bordo privo di scheggiature, taglio dopo taglio
Una gamma abbinata in PCD e metallo duro submicronico
La risposta corretta ai pannelli abrasivi è il dente adatto alla lavorazione, non un solo materiale per tutto. Una lama appena affilata in metallo duro submicronico è eccezionalmente tagliente e produce un bordo eccellente; il limite è la durata dell’affilatura sui pannelli rivestiti. Il PCD parte leggermente meno affilato, ma mantiene per mesi una qualità accettabile, così il primo e l’ultimo pannello della serie risultano uguali senza cambi intermedi. Forniamo entrambe le soluzioni e aiutiamo a scegliere in base a volume e materiale.
Intagli laser e smorzamento in resina per un corpo stabile
Un taglio senza scheggiature inizia da un corpo che non si muove. Le nostre lame principali e incisore utilizzano intagli di espansione laser e intagli antivibranti riempiti di resina per assorbire le risonanze armoniche del taglio ad alto numero di giri, mantenendo la linea corretta anche su pannelli impilati; soltanto un corpo stabile consente al tagliente affilato di recidere pulitamente il rivestimento.
Geometrie di incisione e sezionatura abbinate con precisione
Rettifichiamo le lame incisore, coniche o componibili, con strette tolleranze sulla larghezza di taglio e le abbiniamo a geometrie TCG o ATB ottimizzate sulla lama principale, affinché preincisione e taglio coincidano esattamente. Il bordo planare e privo di gradini è la base di una bordatura uniforme senza linea di colla visibile.
Frese cippatrici e lame di rifilatura equilibrate e scorrevoli
Le lame di rifilatura e le frese cippatrici segmentate sono costruite ed equilibrate per mandrini ad alto numero di giri, con angoli di spoglia elevati e ampi vani che espellono lo sfrido invece di lasciarlo compattare e surriscaldare il tagliente. Il risultato è una squadratura e rifilatura rapida e pulita, senza bruciature e con minore usura dei cuscinetti del mandrino.
Lame consigliate
Una gamma completa di utensili per la linea pannelli
Sezionatura, incisione, rifilatura, cippatura e scanalatura CNC, in PCD e metallo duro, da un unico partner.

Sezionatrice a pressione / Sezionatura
Lame circolari industriali per sezionatrici
Lame principali TCG con denti in metallo duro per sezionatrici orizzontali a pressione e impianti di sezionatura, utilizzate insieme a una lama incisore per il taglio senza scheggiature di melaminico, HPL, MDF e pannelli truciolari nobilitati.
Vedi le specifiche →
Sezionatrice a pressione / Sezionatura
Lame circolari in PCD per sezionatrici
Lame principali TCG con denti in PCD per le stesse sezionatrici: quando la linea lavora pannelli abrasivi per tutto il giorno, la durata supera di 10 volte o più quella del metallo duro, riducendo il costo utensile per taglio e il numero di sostituzioni.
Vedi le specifiche →
Squadratrice / Sezionatura
Lame circolari per sezionatrici
Lame in metallo duro per squadratrici e seghe da banco, abbinate a una lama incisore per ottenere tagli puliti su entrambi i lati di pannelli truciolari melaminici, MDF e compensato nei reparti con volumi più contenuti.
Vedi le specifiche →
Incisione
Lame incisore coniche per sezionatrici
Lame incisore coniche in metallo duro che preincidono il rivestimento inferiore, affinché la lama principale esca lungo una linea già tagliata ed elimini le scheggiature sul lato inferiore. La larghezza di incisione si regola in altezza sulle macchine dotate di sollevamento dell’incisore.
Vedi le specifiche →
Incisione
Lame incisore coniche in PCD per sezionatrici
La variante incisore con denti in PCD mantiene molto più a lungo la propria larghezza sui pannelli abrasivi, conservando l’abbinamento tra incisione e lama principale entro le specifiche durante lunghi cicli produttivi senza continue regolazioni.
Vedi le specifiche →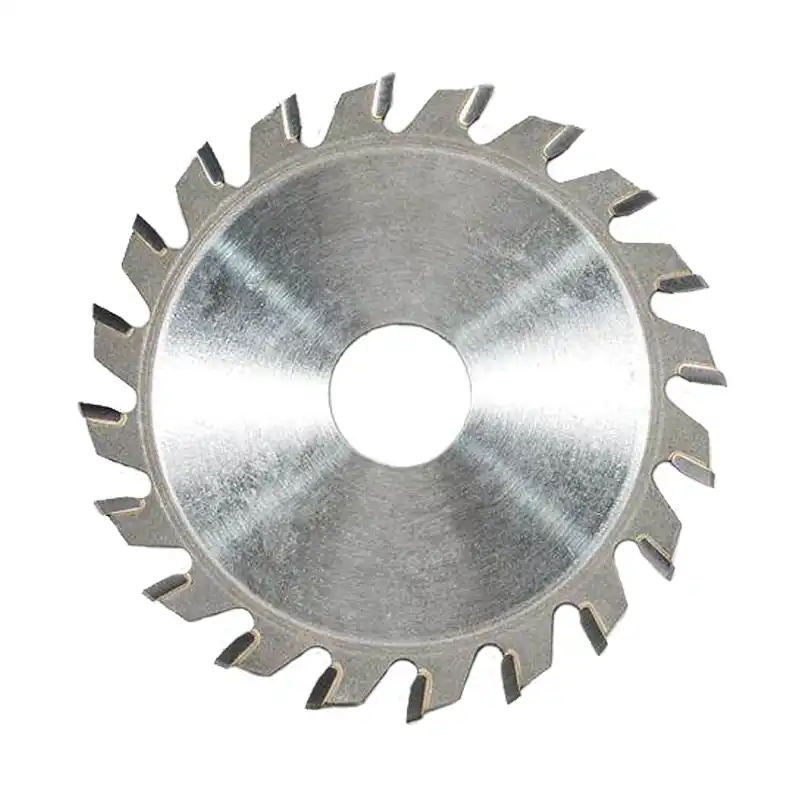
Bordatura / Rifilatura
Lame circolari per la rifilatura dei bordi
Piccole lame in metallo duro per bordatrici ad alto numero di giri, per rifilare a filo bordi in PVC, ABS, PP, PET, impiallacciatura e legno massiccio senza fusioni né segni visibili.
Vedi le specifiche →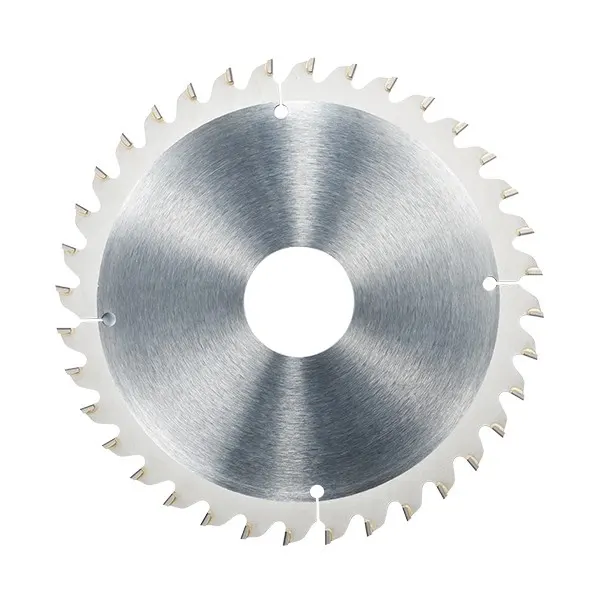
Bordatura / Rifilatura
Lame circolari in PCD per la rifilatura dei bordi
Lame da rifilatura in PCD per bordatrici ad alta produttività: i taglienti in diamante rimangono affilati per migliaia di metri di bordo, mantenendo costante il taglio a filo turno dopo turno.
Vedi le specifiche →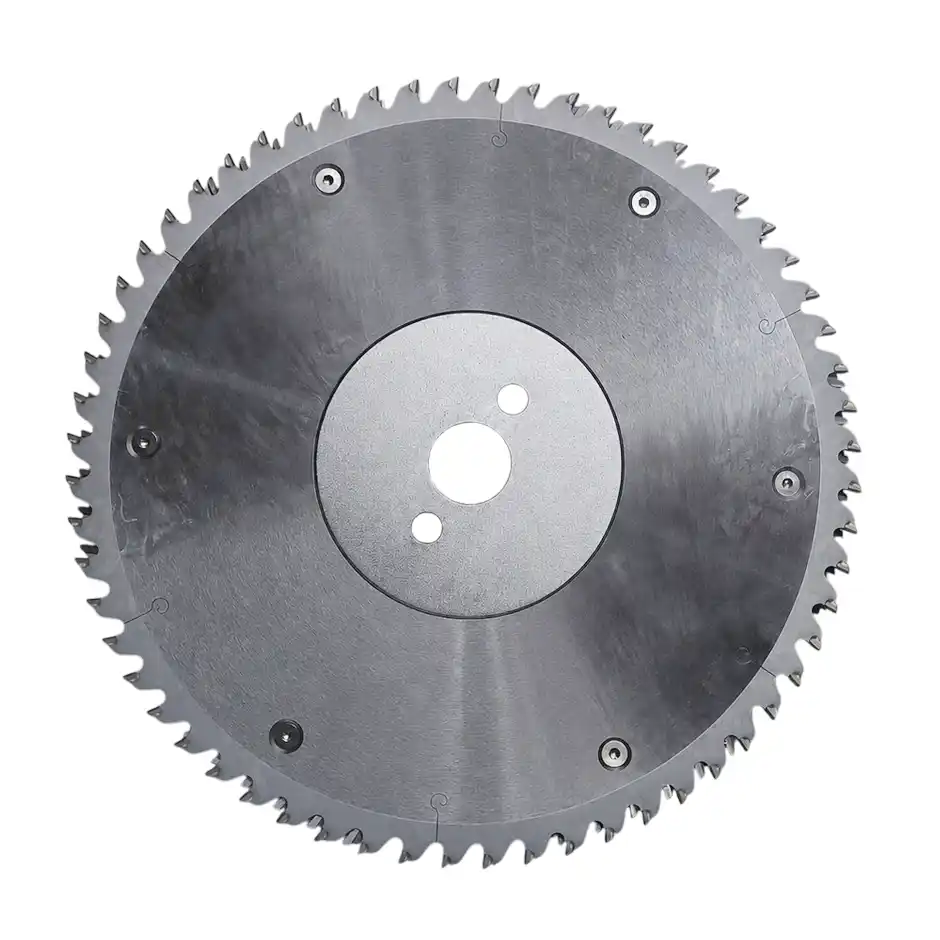
Squadratura / Cippatura
Frese cippatrici segmentate per la rifilatura dei pannelli
Frese cippatrici segmentate in PCD per tenonatrici doppie e linee di squadratura, che asportano il sovrametallo dal bordo del pannello in un solo passaggio rapido e senza scheggiature prima della lama di rifilatura e della bordatrice.
Vedi le specifiche →
Centro di lavoro CNC
Lame circolari per scanalature su centri di lavoro CNC
Lame per scanalature di piccolo diametro e alta rigidità per centri di lavoro CNC e pantografi, destinate a realizzare senza scheggiature le sedi per schienali e fondi dei cassetti su pannelli e legno massiccio.
Vedi le specifiche →Risultati attesi
I risultati ottenibili con queste lame
I vantaggi ottenibili in un mobilificio quando sezionatura, incisione e rifilatura lavorano come un sistema abbinato ai parametri consigliati.
Un gruppo abbinato di lama incisore e principale elimina le scheggiature sui lati superiore e inferiore che rendono inutilizzabili i pezzi rivestiti, aumentando la resa al primo passaggio e riducendo gli scarti di sezionatura.
Sui pannelli abrasivi, il PCD mantiene un bordo di qualità accettabile molto più a lungo del metallo duro, rendendo uniforme l’intera serie e riducendo nettamente i fermi per il cambio lama.
Un bordo planare e privo di gradini consente di applicare la bordatura senza una linea di colla visibile, migliorando la qualità percepita del mobile finito.
FAQ tecniche
Domande frequenti
È meglio utilizzare una lama incisore conica o componibile?
Dipende dalla macchina. Le sezionatrici a pressione e le squadratrici dotate di regolazione motorizzata dell’altezza del gruppo incisore funzionano meglio con una lama conica: la larghezza di incisione si regola semplicemente alzando o abbassando la lama. Le macchine più datate, prive di regolazione fine in altezza, sono più adatte a un incisore componibile in due pezzi, nel quale si aggiungono o rimuovono spessori per abbinare fisicamente la larghezza a quella della lama principale.
Perché il taglio è pulito sopra ma scheggiato sotto?
Le scheggiature sul lato inferiore dipendono quasi sempre dalla lama incisore. Le tre cause comuni sono: incisore e lama principale non sono esattamente sulla stessa linea; la larghezza dell’incisore si è ridotta per usura rispetto a quella principale e i denti principali escono oltre l’incisione; oppure la profondità è insufficiente. Riallineate le due lame, riportate la larghezza dell’incisore a quella della lama principale e mantenete una profondità di incisione di circa 1,5–2 mm.
Il PCD taglia davvero il melaminico meglio di una lama affilata in metallo duro?
Non necessariamente al primo taglio: una lama nuova in metallo duro submicronico è più affilata e può lasciare un bordo ancora più fine del PCD. La vera differenza è la durata della qualità. I pannelli rivestiti smussano rapidamente il metallo duro, che una volta usurato inizia a scheggiare; il PCD mantiene per mesi un bordo di qualità accettabile e privo di scheggiature. Il valore del PCD non consiste quindi in un primo taglio migliore, ma in una qualità identica dal primo all’ultimo pannello senza sostituzioni intermedie.
Quando conviene passare dal metallo duro (TCT) al PCD?
Valutate la frequenza dei cambi e il costo dei fermi. Se lavorate grandi volumi di pannello truciolare, MDF o laminato compatto altamente abrasivo e cambiate le lame in metallo duro più di circa una volta alla settimana, la produzione persa a ogni sostituzione, oltre alla nuova regolazione dell’incisore, supera normalmente il maggior prezzo del PCD. A quel punto conviene convertire al PCD le stazioni ad alta produzione e mantenere il metallo duro per serie più brevi o variabili.
Richiedete un piano lame
Ogni superficie scheggiata e ogni cambio lama riducono il margine sul pezzo finito
Comunicateci le vostre macchine, dalla sezionatrice alla bordatrice, dalla tenonatrice doppia al CNC, oltre ai tipi di pannello e ai volumi: svilupperemo un piano di lame in PCD e metallo duro specifico per ogni stazione.