
Lösningar för skivmöbeltillverkning
Precisionslösningar för formatsågning och skivbearbetning
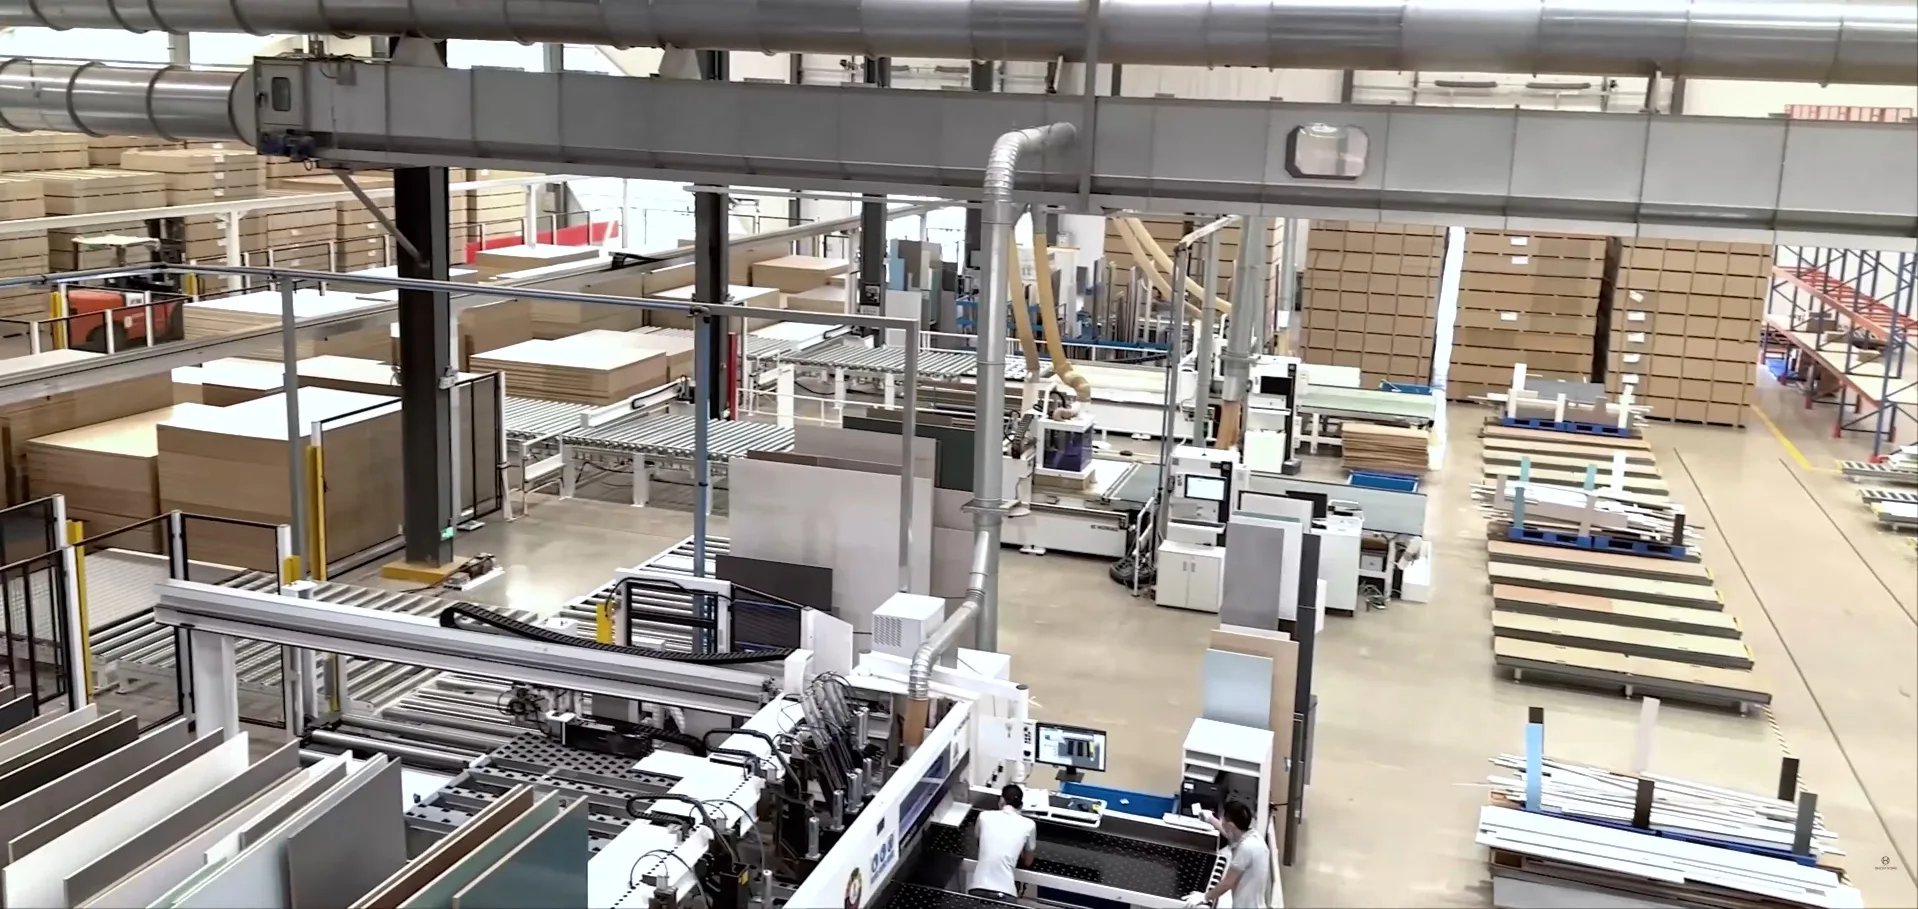
Precision och jämn kvalitet i möbelproduktion med hög volym på linjer från Homag, Biesse och SCM – urflisningsfria kanter i abrasiv melamin, MDF och HPL med ett matchat program av PCD- och hårdmetallklingor för varje station.
Branschutmaningar
Där skivlinjer skapar kassationer och förlorar drifttid
Belagda skivor ser enkla ut men är svåra att kapa: en spröd, abrasiv yta över en ojämn kärna bearbetas i hög hastighet, där bråkdelar av en millimeter avgör om detaljen levereras eller kasseras. Dessa fyra problem är avgörande.
Utrivning och urflisning i melamin
En yta av melamin eller HPL är hård men spröd. Så snart en klinga böjer av något eller eggen förlorar skärpan river den beläggningen i stället för att skära av den. Urflisning på över- eller undersidan gör en dyr formatkapad detalj till kassation.
Abrasiv kärna och hartsslitage
Skivkärnor innehåller kiseldioxid från återvunna fibrer, och UF-/MUF-hartserna som binder dem skapar värme vid sågning. Kiseldioxiden slipar spånytan samtidigt som skärvärmen angriper koboltbindemedlet i hårdmetallen. Tillsammans rundar de snabbt eggen, och en rundad egg initierar urflisning.
Bristande matchning mellan rits- och huvudklinga
Ett rent snitt på båda sidor kräver att ritsklingan och huvudklingan följer exakt samma linje och snittbredd. Om deras sågspår eller riktning avviker ens obetydligt uppstår ett steg i skivkanten, och kantlistmaskinen kan aldrig lägga kantlisten plant över en stegad yta.
Vibrationer vid trimning och huggning
I kantlistmaskiner och dubbelsidiga tappmaskiner roterar trimklingor och huggarverktyg snabbt och avverkar material aggressivt. Obalans eller otillräcklig spånavgång ger högfrekventa vibrationer som lämnar tvättbrädesmärken, bränner kanten och sliter spindellagren.
Vår tekniska metod
Så bibehåller vi en urflisningsfri kant, snitt efter snitt
Ett matchat program av PCD och submikronhårdmetall
Den rätta lösningen för abrasiva skivor är rätt tandmaterial för arbetet, inte ett material till allt. En nyslipad sågklinga av submikronhårdmetall är exceptionellt vass och ger en utmärkt kant, men begränsningen är hur länge den behåller skärpan i belagda skivor. PCD är inledningsvis något mindre vasst men behåller en kant av godtagbar kvalitet i månader, så att den första och sista skivan i körningen ser likadana ut utan klingbyte. Vi levererar båda och hjälper er välja utifrån volym och material.
Laserslitsar och hartsfylld dämpning för en stabil klingstomme
Urflisningsfria snitt börjar med en klingstomme som inte rör sig. Våra format- och ritsklingor använder laserskurna expansionsslitsar och hartsfyllda vibrationsdämpande slitsar för att absorbera harmonisk resonans vid höga varvtal och hålla en rak linje även genom skivstaplar. En stabil klingstomme gör att den vassa eggen kan skära av beläggningen rent.
Precisionsmatchad geometri för ritsning och formatsågning
Vi slipar koniska eller delade ritsklingor till en snäv sågspårstolerans och kombinerar dem med optimerad TCG- eller ATB-geometri på huvudklingan, så att ritsningen och huvudsnittet ligger exakt i samma linje. Den plana, stegfria kanten är grunden för sömlös kantlistning utan synlig limfog.
Balanserade, lättskärande huggarverktyg och trimklingor
Trimklingor och segmenterade huggarverktyg byggs och balanseras för spindlar med höga varvtal och har stor spånvinkel och öppna spånutrymmen som kastar bort avfallet i stället för att låta det packas och värma eggen. Resultatet är snabb, ren riktning och trimning utan brännmärken och lägre belastning på spindellagren.
Rekommenderade verktyg
Ett komplett verktygssystem för skivlinjen
Formatsågning, ritsning, kanttrimning, huggning och CNC-spårsågning – i både PCD och hårdmetall från en enda partner.

Balksåg / formatsågning
Industriella formatsågklingor
Hårdmetallbestyckade TCG-huvudklingor för horisontella balksågar och formatsågar – urflisningsfri formatsågning av melamin, HPL, MDF och laminerad spånskiva tillsammans med en ritsklinga.
Visa specifikationer →
Balksåg / formatsågning
PCD-formatsågklingor
PCD-bestyckade TCG-huvudklingor för samma balksågar – när linjen bearbetar abrasiva skivor hela dagen blir livslängden minst 10 gånger längre än för hårdmetall, vilket ger lägsta verktygskostnad per snitt och betydligt färre byten.
Visa specifikationer →
Justersåg / formatsågning
Formatsågklingor
Hårdmetallbestyckade formatsågklingor för juster- och bordssågar, använda tillsammans med en ritsklinga för rena snitt på båda sidor i melaminbelagd spånskiva, MDF och plywood i verksamheter med lägre volymer.
Visa specifikationer →
Ritsning
Koniska ritsklingor
Koniska hårdmetallritsklingor som förskär beläggningen på undersidan, så att huvudklingan lämnar materialet i en redan skuren linje och eliminerar urflisning på undersidan. Snittbredden ställs in med höjden på maskiner med lyftbart ritsaggregat.
Visa specifikationer →
Ritsning
Koniska PCD-ritsklingor
Den PCD-bestyckade motsvarigheten behåller ritsbredden betydligt längre i abrasiva skivor, så att anpassningen mellan rits- och huvudklinga förblir korrekt under långa produktionskörningar utan ständiga omställningar.
Visa specifikationer →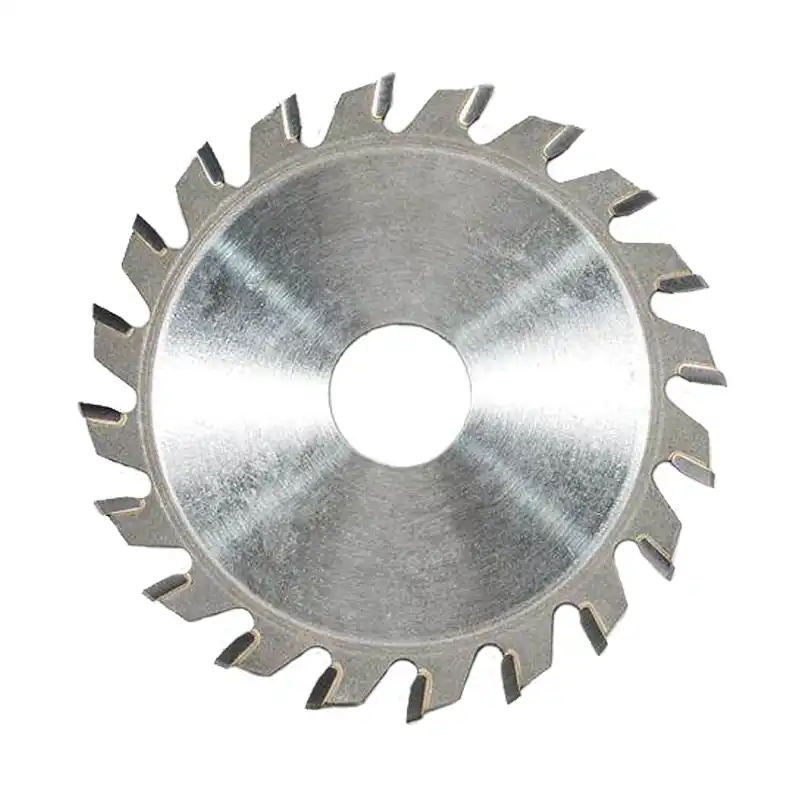
Kantlistning / trimning
Sågklingor för kantlisttrimning
Små hårdmetallklingor för höga varvtal i kantlistmaskiner, för ren plantrimning av kantlister i PVC, ABS, PP, PET, faner och massivt trä utan smältning eller synliga märken.
Visa specifikationer →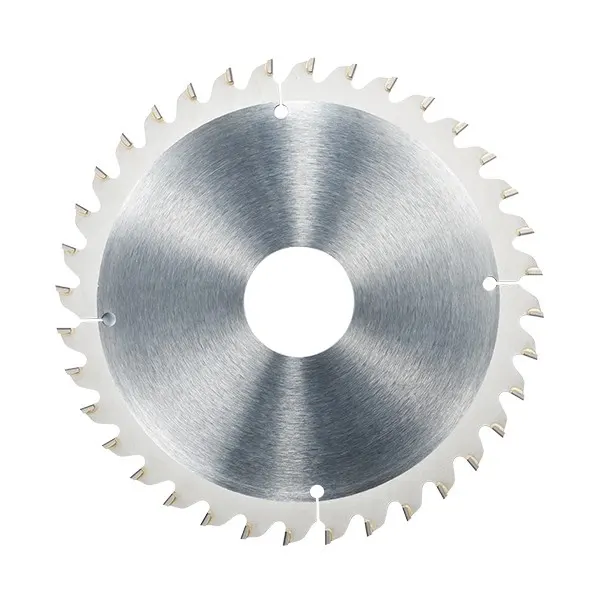
Kantlistning / trimning
PCD-sågklingor för kantlisttrimning
PCD-bestyckade trimklingor för kantlistmaskiner med hög volym – diamanteggarna förblir vassa genom tusentals meter kantlist, så att plantrimningen förblir jämn skift efter skift.
Visa specifikationer →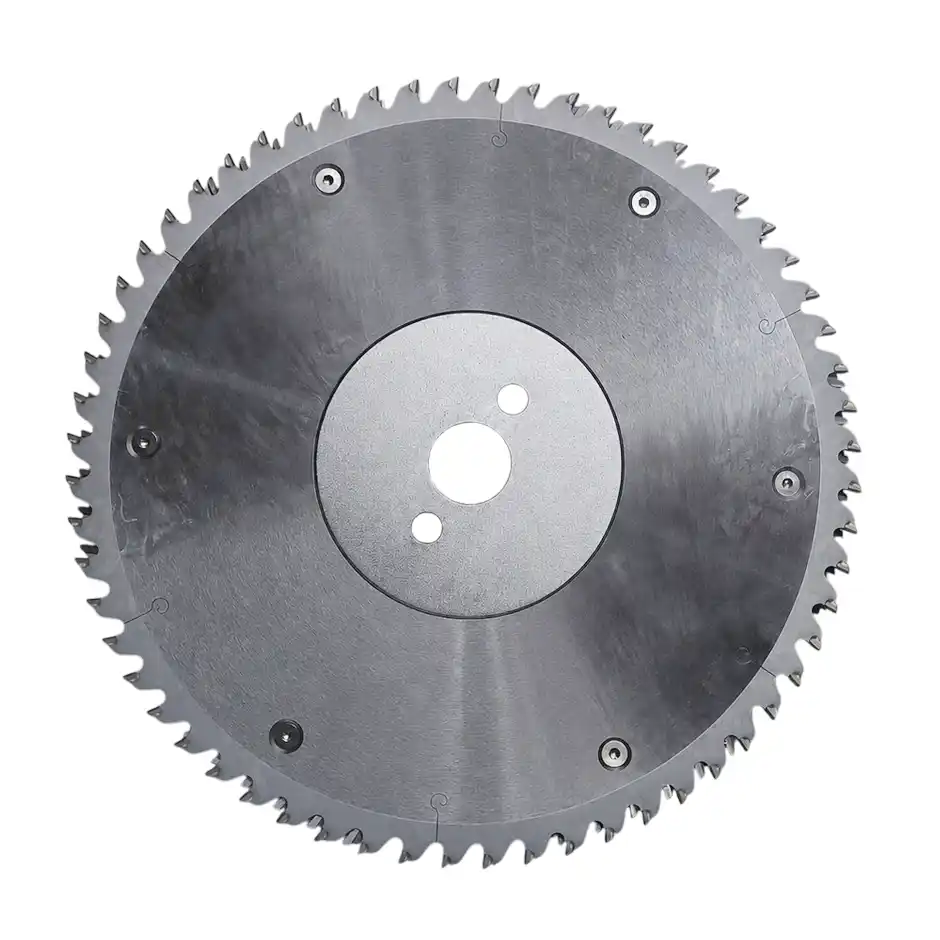
Riktning / huggning
Segmenterade huggarverktyg för paneltrimning
Segmenterade PCD-huggarverktyg för dubbelsidiga tappmaskiner och riktningslinjer – de avverkar riktningsmånen från skivkanten i ett snabbt, urflisningsfritt genomlopp före trimklingan och kantlistmaskinen.
Visa specifikationer →
CNC-bearbetningscenter
Spårklingor för CNC-bearbetningscenter
Mycket styva spårklingor med liten diameter för CNC-bearbetningscenter och överfräsar – urflisningsfria spår för bakstycken och lådbottnar i skivmaterial och massivt trä.
Visa specifikationer →Förväntade resultat
Resultat som dessa sågklingor ger
Förbättringar som en möbelfabrik kan förvänta sig när format-, rits- och trimklingor körs som en matchad uppsättning med rekommenderade parametrar.
En matchad uppsättning rits- och formatsågklingor eliminerar urflisning på över- och undersidan som annars kasserar belagda detaljer, höjer utbytet vid första genomloppet och minskar kassationerna efter formatkapning.
I abrasiva skivor behåller PCD en kant av godtagbar kvalitet betydligt längre än hårdmetall, så kvaliteten förblir jämn genom hela körningen och linjen stannar betydligt mer sällan för klingbyte.
En plan, stegfri kant gör att kantlisten ligger an utan synlig limfog och höjer den upplevda kvaliteten på den färdiga möbeln.
Expertfrågor
Vanliga frågor
Ska jag använda en konisk eller delad ritsklinga?
Det beror på maskinen. Balksågar och justersågar med motoriserad höjdinställning av ritsaggregatet fungerar bäst med en konisk ritsklinga, eftersom ritsbredden finjusteras genom att höja eller sänka klingan. Äldre sågar utan exakt höjdreglering lämpar sig bättre för en delad tvådelad ritsklinga, där mellanlägg läggs till eller tas bort för att ställa in sågspåret mot huvudklingan.
Varför är snittet rent på ovansidan men urflisat på undersidan?
Urflisning på undersidan beror nästan alltid på ritsklingan. Tre vanliga orsaker är att rits- och huvudklingan inte ligger exakt i samma linje, att ritsklingans sågspår har slitits smalare än huvudklingans så att huvudtänderna lämnar materialet utanför ritsningen, eller att ritsdjupet är för litet. Rikta in klingorna på nytt, anpassa ritsbredden till huvudklingans sågspår och håll ritsdjupet kring 1,5–2 mm.
Kapar PCD verkligen melamin bättre än en vass hårdmetallklinga?
Inte i det allra första snittet. En helt ny sågklinga av submikronhårdmetall är vassare och kan ge en ännu finare kant än PCD. Den verkliga skillnaden är hur länge kvaliteten består. Belagda skivor slöar snabbt hårdmetall, och när eggen blir slö börjar urflisningen. PCD behåller en urflisningsfri kant av godtagbar kvalitet i månader. Värdet med PCD är alltså inte ett bättre första snitt, utan samma kvalitet från första till sista skivan utan klingbyte däremellan.
När lönar det sig att uppgradera från hårdmetall (TCT) till PCD?
Utgå från bytesfrekvensen och kostnaden för driftstopp. Om ni kör stora volymer mycket abrasiv spånskiva, MDF eller kompaktlaminat och byter hårdmetallklingor oftare än ungefär en gång i veckan överstiger produktionsförlusten vid varje byte, tillsammans med omställningen av ritsklingan, normalt merkostnaden för PCD. Vid denna brytpunkt bör stationer med hög volym bytas till PCD, medan hårdmetall behålls för kortare eller varierade körningar.
Få en klingplan
Varje urflisad yta och varje klingbyte minskar marginalen på den färdiga detaljen
Ange era maskiner – balksåg, kantlistmaskin, dubbelsidig tappmaskin och CNC – samt skivtyper och produktionsvolymer, så tar vi fram en stationsanpassad plan med PCD- och hårdmetallklingor.