
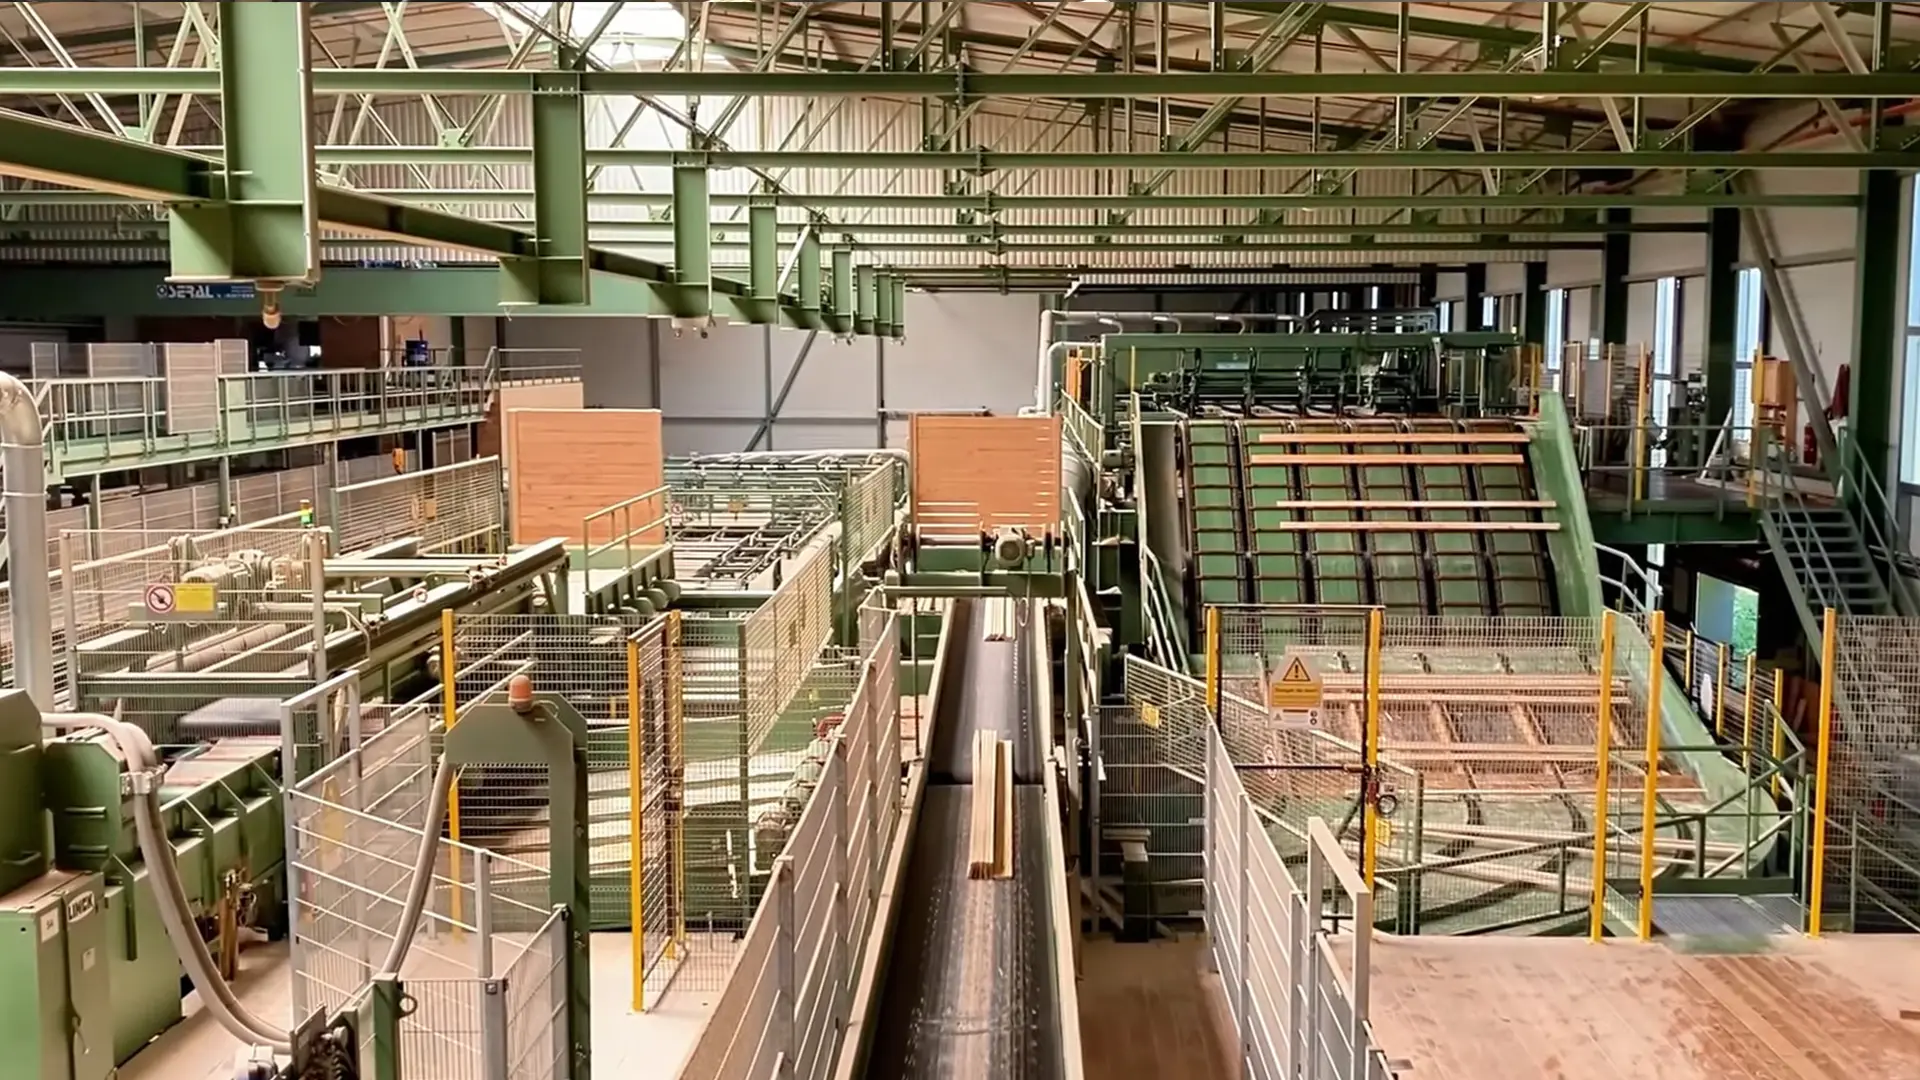
Lösningar för automatiserade primärsågverk
Sågklingor med högt utbyte för primär stockbearbetning
Konstruerade för hela sönderdelningslinjen – stockkapning, flishuggande profilering samt primär och sekundär flerbladssågning på maskiner från Linck, EWD, HewSaw, Möhringer, SAB och Brodbaek. Byggda för raka snitt vid höga matningshastigheter och maximalt virkesutbyte ur varje stock.
Branschutmaningar
Det som förstör sågklingor i snabba sönderdelningslinjer
Stockar är ett levande material – våta, kådrika, kvistiga, sandförorenade och frusna på vintern – och moderna linjer matar dem med långt över 100 m/min. Dessa felmekanismer avgör virkesutbytet och drifttiden.
Klingvandring vid djup flerbladssågning
I ett flerbladspaket sågar flera klingor samtidigt djupt genom blocket. När sågningen frigör stockens inre växtspänningar klämmer träet klingstommen, och en stomme som har förlorat styvhet eller spänning börjar slingra och vandra. Resultatet blir tvättbrädesytor, brädtjocklek utanför tolerans och i värsta fall ett helt klingpaket som överhettas på några sekunder.
Kådbeläggning och termisk överbelastning
Vått barrträ och kådrika träslag bränner fast ett hårt lager av kåda och komprimerade fibrer på klingstommens sidor. Det fyller sågspåret, ökar sidofriktionen och värmen och pressar stommen förbi dess spänningspunkt, så att klingan expanderar, lämnar linjen och börjar såga för brett.
Slag från frusna stockar och kvistar
På vintern matar sågverk frusna stockar vars is och täta döda kvistar träffar tänderna som hårda partier. Vid full periferihastighet flisar en otillräckligt seg hårdmetallkvalitet ur eller tappar tanden, och en enda skadad tand kan stoppa en hel automatiserad linje för verktygsbyte.
Abrasivt slitage från föroreningar i barken
Barken för med sig sand, grus, stenar och ibland inbäddade fragment direkt från skogen. Vid stockkapning och flishuggning förvandlas sågningen till en slipande process: eggarna rundas snabbt, skärkrafterna ökar och både fliskvalitet och motorbelastning försämras.
Vår tekniska metod
Så håller vi verktygen raka och förlänger livslängden
Hårdmetallrensskär och konvexa klingstommar
Motverkar kådbeläggning och friktion mot klingstommen. På flerbladsklingorna pressar hårdmetallrensskär ut kådrika spån ur sågspåret innan de kan bränna fast på stommen och fungerar som ett fysiskt stopp som håller stålstommen borta från träytan. En förtjockad konvex stomme ger den sidostyvhet som krävs för raka djupa snitt.
Spänning samt styrda alternativ med splines för raka snitt
Motverkar klingvandring och breddvariation. Varje klingstomme valsspänns för sitt arbetsvarvtal så att den förblir plan när den värms. För de mest krävande flerblads- och kantsåglinjerna erbjuder vi styrda sågklingor med splineshål. Momentöverföring över flera kontaktpunkter och externa styrningar håller en tunn klingstomme helt rak vid full matning.
Friktionsminskande ytor och fritt spånflöde
Motverkar värme och spånpackning i snabba profileringslinjer. Förkromade eller polerade klingstommar avvisar kåda och minskar sidofriktionen. Tandluckor och spånutrymmen dimensioneras så att spånen lämnar snittet vid hög matning i stället för att skäras och värmas på nytt, den vanligaste orsaken till att klingor bränner fast i en Linck- eller HewSaw-linje.
Slagseg hårdmetall för frusna och smutsiga stockar
Motverkar slag från kvistar och slitage från grus. Vid primär stockbearbetning är seghet viktigare än maximal hårdhet. Vi använder koboltrik ultrafinkornig hårdmetall som tar upp stöten från frusna kvistar och motstår nötningen från sandförorenad bark, vilket förlänger intervallet mellan omslipningar vid stockkapning och flishuggning.
Rekommenderade verktyg
Anpassade sågklingor för varje station i linjen
Från stockbordet till den slutliga sekundärsågningen – en verktygspartner för hela sönderdelningslinjen.
Stockintag / längdkapning
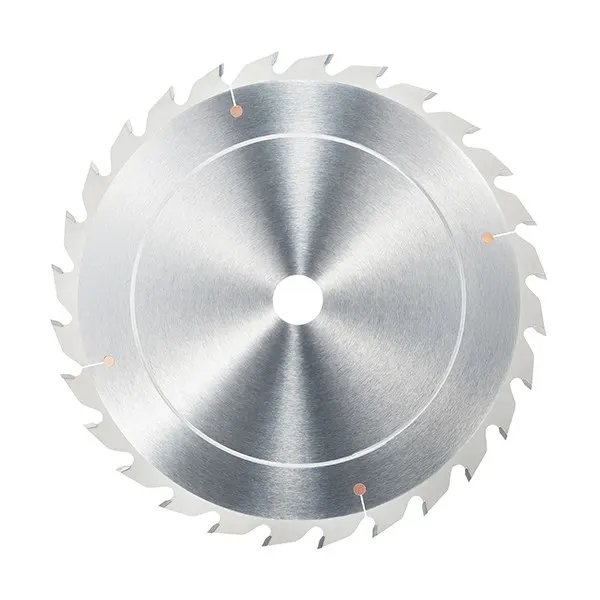
Sågklingor för kapning av stockar
Kraftiga kapklingor för längdkapning av rundstockar i linjens början – tillverkade med seg ultrafinkornig hårdmetall som klarar sandförorenad bark och frusna kvistar utan urflisning.
Visa specifikationer →
Flishuggande blocklinje
Huggarringar för flislinjer
Hårdmetallbestyckade huggarringar för flishuggande blockaggregat som omvandlar bakveden till ren flis samtidigt som blocket formas – konstruerade för stabilt flisflöde och jämna dimensioner i våta och torra stockar.
Visa specifikationer →
Profileringsaggregat
Huggarverktyg för profileringsaggregat
Hårdmetallbestyckade huggarverktyg för profileringsaggregatet – de blockar och profilerar stockytan före klyvningen och bibehåller profilnoggrannheten körning efter körning vid kontinuerlig hög matning.
Visa specifikationer →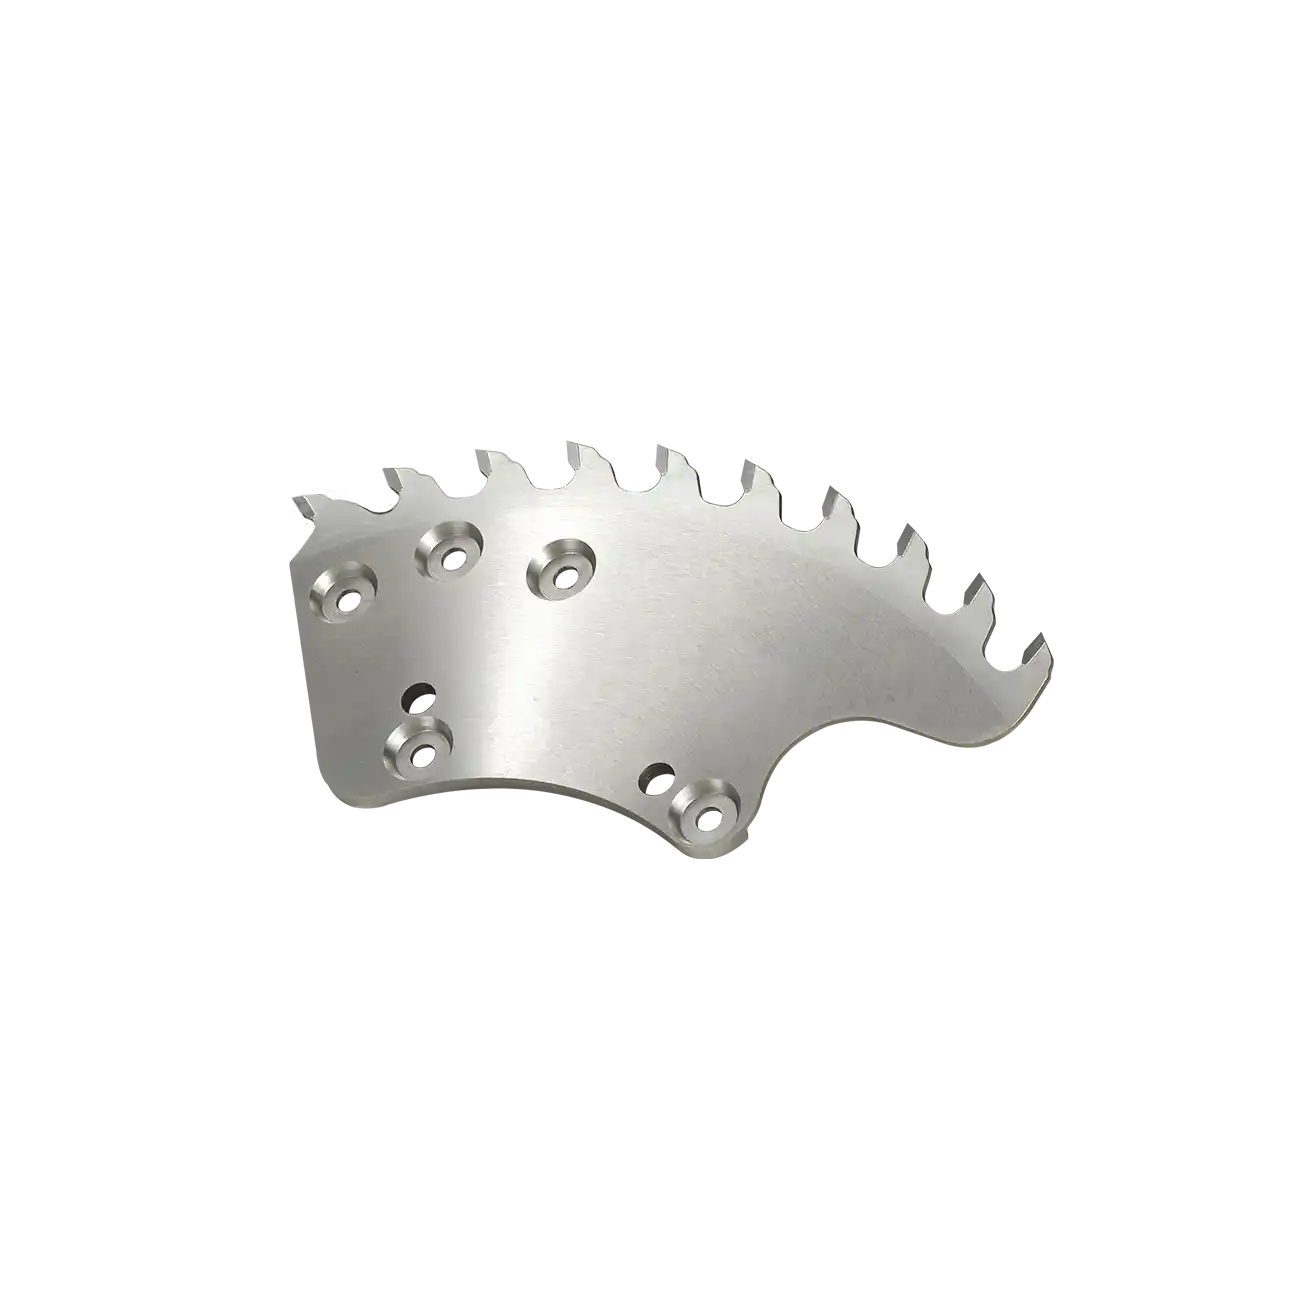
Profileringsaggregat
Segment för profileringsaggregat
Utbytbara hårdmetallsegment för samma profileringsaggregat – byt endast slitna segment i stället för hela verktygskroppen och håll profileringskostnaden per kubikmeter nere.
Visa specifikationer →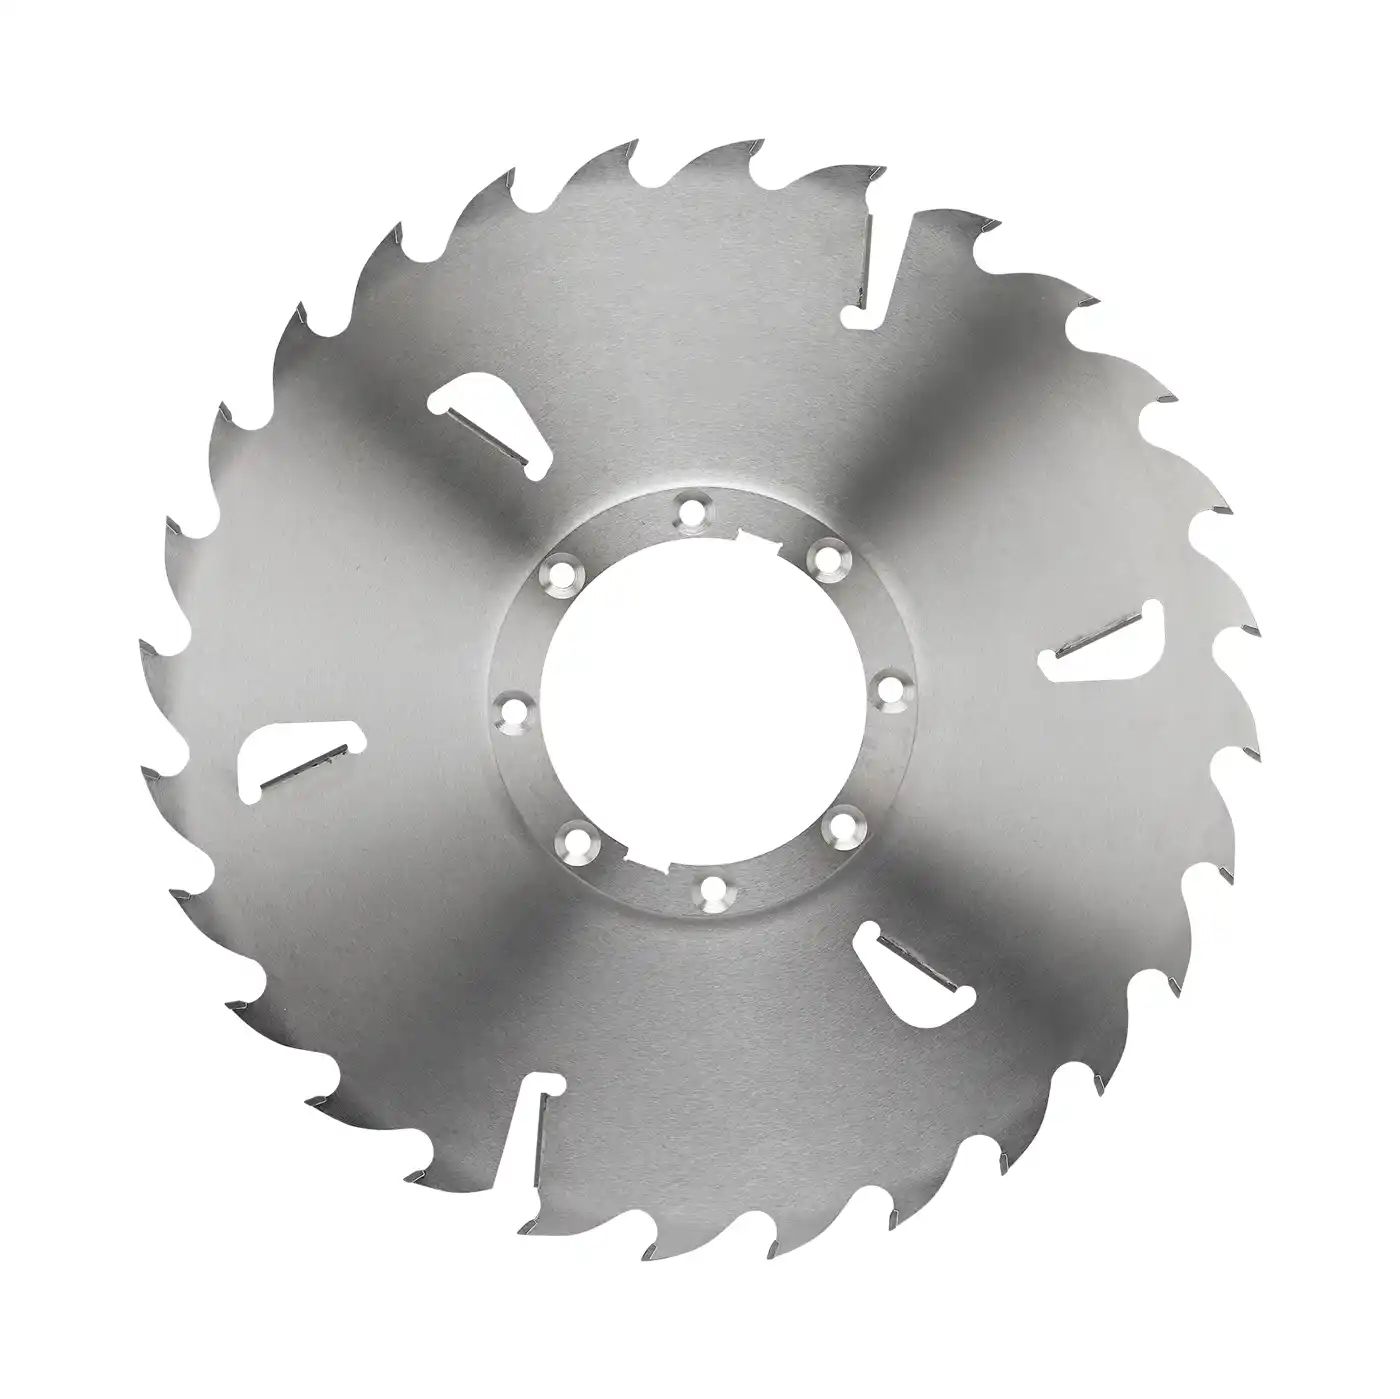
Primär flerbladssågning
Sågklingor för primär flerbladssågning med rensskär
Första genomloppet med flerbladssåg genom hela blocket. En förtjockad konvex klingstomme och hårdmetallrensskär håller stommen borta från träytan och ger ett rakt snitt vid djupa, spänningsbelastade kapningar.
Visa specifikationer →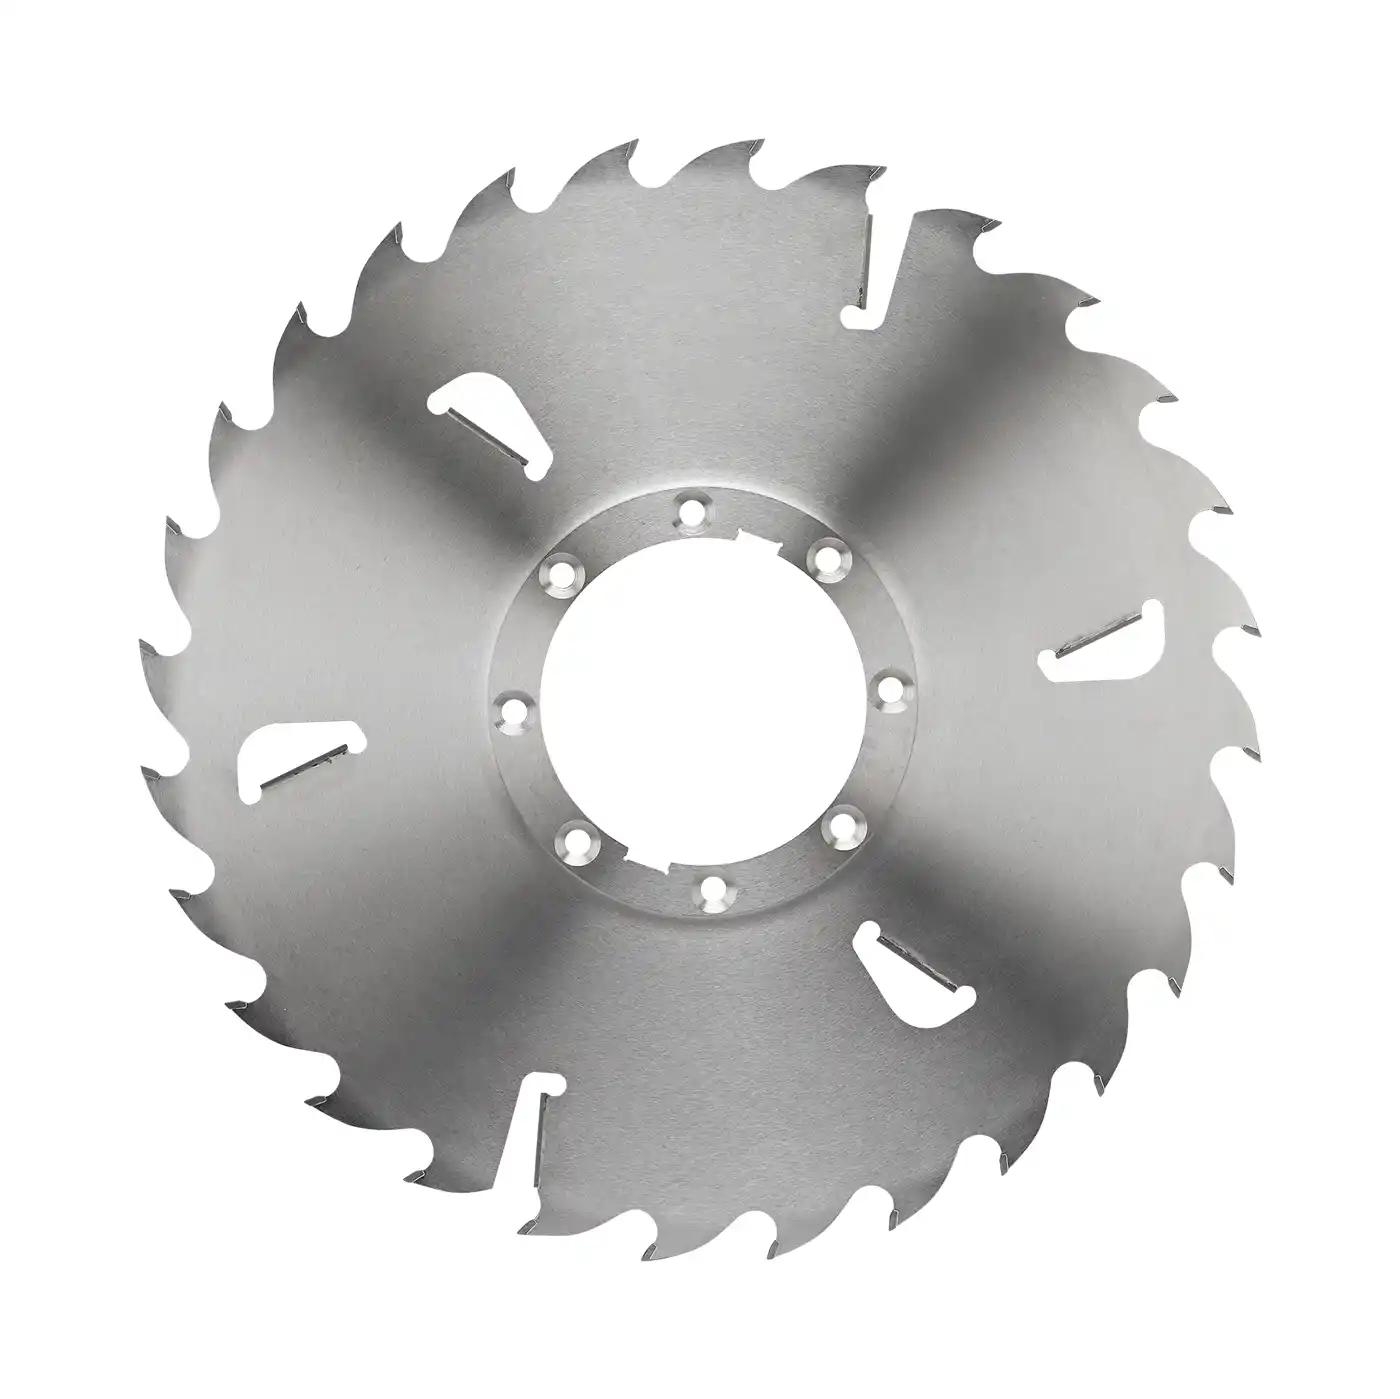
Sekundär flerbladssågning
Sågklingor för sekundär flerbladssågning med rensskär
Andra genomloppet med flerbladssåg, som kapar brädorna till slutlig bredd. Tunnsnittsklingor med rensskär maximerar utbytet och håller en snäv breddvariation över hela klingpaketet.
Visa specifikationer →
Styrd flerbladssågning
Styrda sågklingor med splineshål för flerbladssågar
För styrda axelsystem: ett splineshål fördelar drivmomentet över flera kontaktytor för stabilare gång, medan externa klingstyrningar håller den tunna klingstommen helt rak vid full matning.
Visa specifikationer →Förväntade resultat
Resultat från detta klingprogram
Förbättringar som ett primärsågverk kan förvänta sig när hela linjen använder matchade, korrekt spända sågklingor med rekommenderade parametrar.
Klingor som håller en rak linje gör det möjligt att minska måttillägget och använda smalare sågspår med säkerhet, så att mer av varje stock blir säljbara brädor i stället för sågspån.
Kådavvisande ytor och slagseg hårdmetall förlänger drifttiden mellan verktygsbyten, så att HewSaw- eller Linck-linjen fortsätter mata med full hastighet i stället för att stanna för oplanerade byten.
Stabil gång över hela klingpaketet håller brädtjocklek och ytkvalitet inom tolerans och matar efterföljande optimering, torkning och sortering utan kassationer.
Expertfrågor
Vanliga frågor
Klarar era flerbladsklingor frusna stockar utan att vi ändrar matningshastigheten?
Fruset trä är en systemfråga, inte bara ett klingbyte. Vår slagsega hårdmetallkvalitet är konstruerad för stöten från frusna kvistar, men för vinterdrift rekommenderar vi även en vinteranpassad tandgeometri, där mindre spånvinkel ger eggen bättre stöd, samt en snabb kontroll av axel och drivremmar. Om samma matningshastighet kan bibehållas beror på maskinen och stockarnas temperatur. Vi specificerar klingan för era faktiska driftförhållanden.
Varför bränner standardklingor fast så snabbt i vår Linck-profileringslinje?
I en snabb automatiserad linje beror det nästan alltid på spånavgången. Om tandluckan eller spånutrymmet är för litet för matningshastigheten kan spånen inte lämna snittet. De skärs på nytt och packas i sågspåret, klingstommens sidor värms och klingan förlorar spänningen och börjar kärva. Våra profilerings- och flerbladsklingor dimensioneras för spånflöde vid hög matning och har en kådavvisande yta som håller dem svala vid 100 m/min och högre.
När bör vi använda styrda sågklingor med splineshål i stället för klingor med distansringar?
Det avgörs av hur smalt sågspår ni vill köra och hur maskinen är byggd. Klingor med distansringar på en slät axel är enklare och fungerar bra vid måttliga snittbredder. När målet är mycket smala sågspår för maximalt utbyte är en styrd klinga med splineshål bättre. Splinesen fördelar drivmomentet över många kontaktytor för stabilare gång, och de externa styrningarna håller den tunna klingstommen så att den inte böjer av från linjen. Om flerblads- eller kantsågen redan är byggd för styrningar är detta vägen till det smalaste stabila snittet.
Få en verktygsplan
I en snabb linje innebär varje vandrande eller bränd klinga virke som inte kan säljas
Skicka linjens uppbyggnad – modeller på kap-, flishugg- och flerbladsmaskiner, träslag, mål för sågspår samt om ni kör frusna stockar – så tar våra ingenjörer fram en stationsanpassad verktygsplan.