
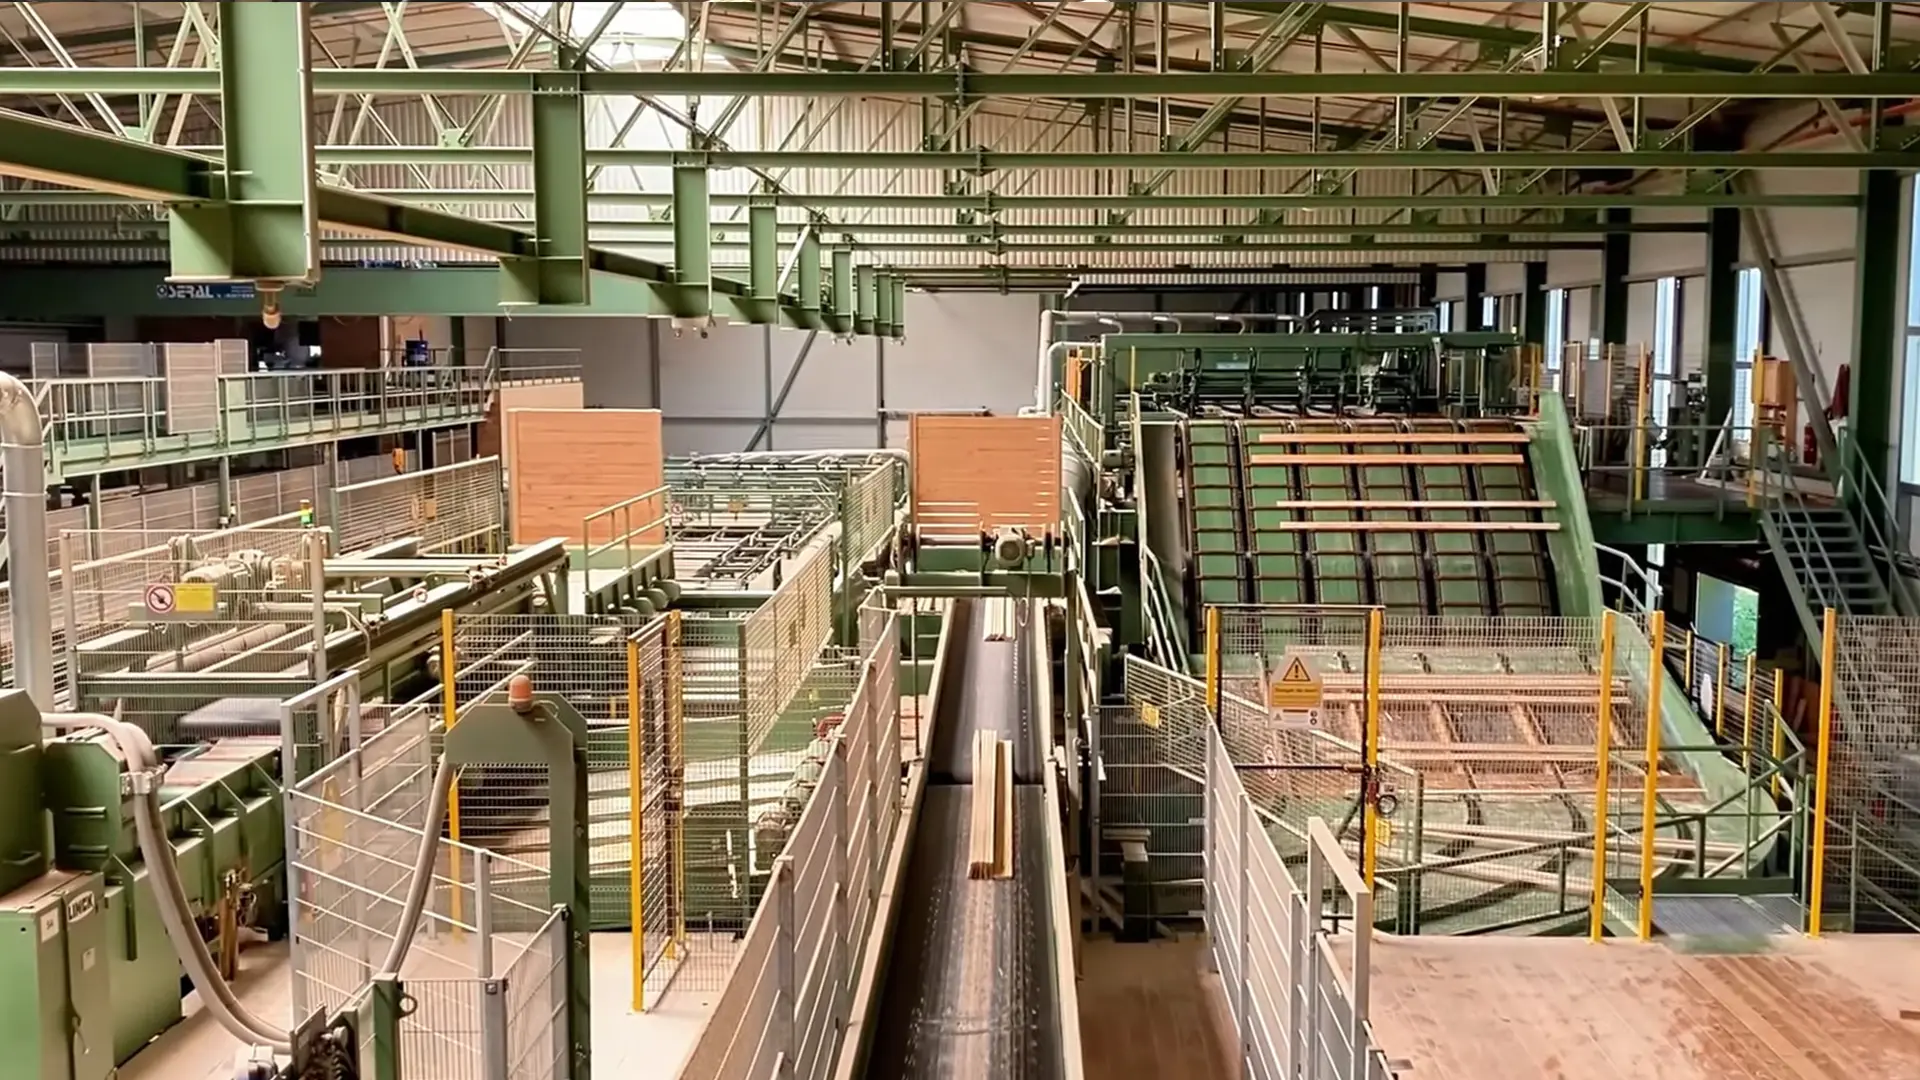
Megoldások automatizált elsődleges fűrészüzemekhez
Nagy kihozatalú körfűrészlapok elsődleges rönkfeldolgozáshoz
A teljes rönkfeldolgozó sorhoz tervezve — keresztvágáshoz, forgácsoló-gerendaképző profilozáshoz, valamint első és második sorozatvágáshoz Linck, EWD, HewSaw, Möhringer, SAB és Brodbaek gépeken. Nagy előtolásnál is egyenes vágást tartanak, és minden rönkből a lehető legtöbb fűrészárut nyerik ki.
Iparági kihívások
Mi teszi tönkre a körfűrészlapokat egy nagy sebességű rönkfeldolgozó soron?
A rönk élő anyag — nedves, gyantás, göcsös, szemcsés szennyeződést tartalmaz, télen pedig fagyott —, a modern sorok mégis jóval 100 m/min feletti előtolással dolgozzák fel. Ezek a meghibásodási módok határozzák meg a kihozatalt és a rendelkezésre állást.
A körfűrészlap kígyózása mély sorozatvágásban
Sorozatvágó készletben több körfűrészlap egyszerre vágja mélyen a prizmát. Ahogy a vágás felszabadítja a rönk belső növekedési feszültségeit, a fa összeszorítja az alaptestet, a merevségét vagy feszítettségét vesztett lap pedig kígyózni és oldalirányban kitérni kezd. Az eredmény hullámos felület, tűrésen kívüli deszkavastagság, legrosszabb esetben pedig másodpercek alatt túlmelegedő teljes lapkészlet.
Gyantalerakódás és hőtúlterhelés
A nedves puhafa és a gyantás fafajok kemény gyanta- és tömörített rostréteget égetnek az alaptest oldalára. Ez eltömíti a vágórést, növeli az oldalsúrlódást és a hőt, az alaptestet pedig túllépteti feszítési határán — a körfűrészlap kitágul, elveszíti vágási vonalát és szélesen kezd vágni.
Fagyott rönkök és göcsök ütőterhelése
Télen a fűrészüzemek fagyott rönköket adagolnak, amelyek jege és sűrű, elhalt göcsei kemény pontként ütik a fogakat. Teljes kerületi sebességnél a nem kellően szívós keményfém lapka kitöredezik vagy leválik — egyetlen sérült fog pedig szerszámcserére leállíthatja az egész automatizált sort.
A kéregszennyeződés okozta abrazív kopás
A kéreg az erdőből homokot, szemcsés szennyeződést, köveket és alkalmanként beágyazódott idegen tárgyakat hoz magával. A keresztvágó és forgácsoló-gerendaképző állomáson ez a vágást köszörülési versennyé változtatja: az élek gyorsan lekerekednek, nő a vágóerő, ezzel együtt pedig romlik a forgácsminőség és emelkedik a motorterhelés.
Műszaki megközelítésünk
Így tartjuk egyenes vágásban és hosszabb ideig üzemben a szerszámokat
Keményfém tisztítókések és domború alaptestek
Megakadályozza a gyantalerakódást és az alaptest súrlódását. A sorozatvágó körfűrészlapokon a keményfém tisztítókések még azelőtt kényszerítik ki a gyantás forgácsot a vágórésből, hogy az ráégne az alaptestre, továbbá fizikai távtartóként távol tartják az acéltestet a fa felületétől. A megvastagított, domború alaptest biztosítja a mély vágások egyenesen tartásához szükséges oldalmerevséget.
Feszített, vezetett és bordás furatú kivitelek egyenes vágáshoz
Megszünteti a kígyózást és a lécszélesség ingadozását. Minden alaptestet az üzemi fordulatszámra hangolt hengeres feszítéssel állítunk be, így melegedés közben is sík marad. A legnagyobb igénybevételű sorozatvágó és szélező sorokhoz vezetett, bordás furatú körfűrészlapokat kínálunk — a többpontos nyomatékátvitel és a külső vezetők teljes előtolásnál is tökéletesen egyenesen tartják a vékony alaptestet.
Súrlódáscsökkentő felületek és akadálytalan forgácsáram
Megakadályozza a hőfelhalmozódást és a forgácstömörödést gyors profilozó sorokon. A krómozott vagy polírozott alaptestek taszítják a gyantát és csökkentik az oldalsúrlódást, a fogárkok és forgácsterek méretezése pedig nagy előtolásnál is kivezeti a forgácsot a vágásból, ahelyett hogy az újravágódna és újramelegedne — ez okozza rendszerint a körfűrészlapok beégését Linck vagy HewSaw sorokon.
Nagy ütésállóságú keményfém fagyott és szennyezett rönkökhöz
Ellenáll a göcsök ütésének és a szemcsés szennyeződés kopásának. Elsődleges rönkfeldolgozásnál a szívósság fontosabb a puszta keménységnél: nagy kobalttartalmú, ultrafinom szemcséjű keményfémet használunk, amely elviseli a fagyott göcsök ütését és a szennyezett kéreg koptató hatását, meghosszabbítva az újraélezések közötti időt a keresztvágó és a forgácsoló-gerendaképző állomáson.
Ajánlott szerszámok
Minden gyártóállomáshoz illesztett körfűrészlapok
A rönkbehordótól a végső újravágásig — egyetlen szerszámpartner a teljes rönkfeldolgozó sorhoz.
Rönkbeadás / darabolás
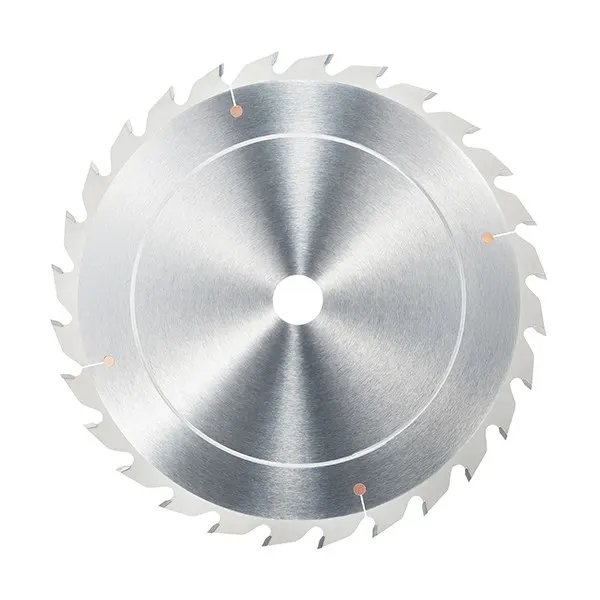
Körfűrészlapok rönkök keresztvágásához
Nagy igénybevételű keresztvágó körfűrészlapok hengeres rönkök méretre darabolásához a sor elején — szívós, ultrafinom szemcséjű keményfémmel, amely kitöredezés nélkül viseli a szemcsés szennyeződést tartalmazó kérget és a fagyott göcsöket.
Műszaki adatok →
Forgácsoló gerendaképző
Forgácsológyűrűk forgácsoló gyártósorokhoz
Keményfémlapkás forgácsológyűrűk forgácsoló-gerendaképző egységekhez, amelyek tiszta forgáccsá alakítják az oldallapot, miközben kialakítják a prizma keresztmetszetét — nedves és száraz rönkön is stabil forgácsáramra és méretpontosságra tervezve.
Műszaki adatok →
Profilozó aggregát
Forgácsolók profilozó aggregáthoz
Keményfémlapkás forgácsolók profilozó aggregáthoz — a hosszvágás előtt prizmázzák és profilozzák a rönk felületét, folyamatos, nagy előtolású üzemben is vágásról vágásra tartva a profilpontosságot.
Műszaki adatok →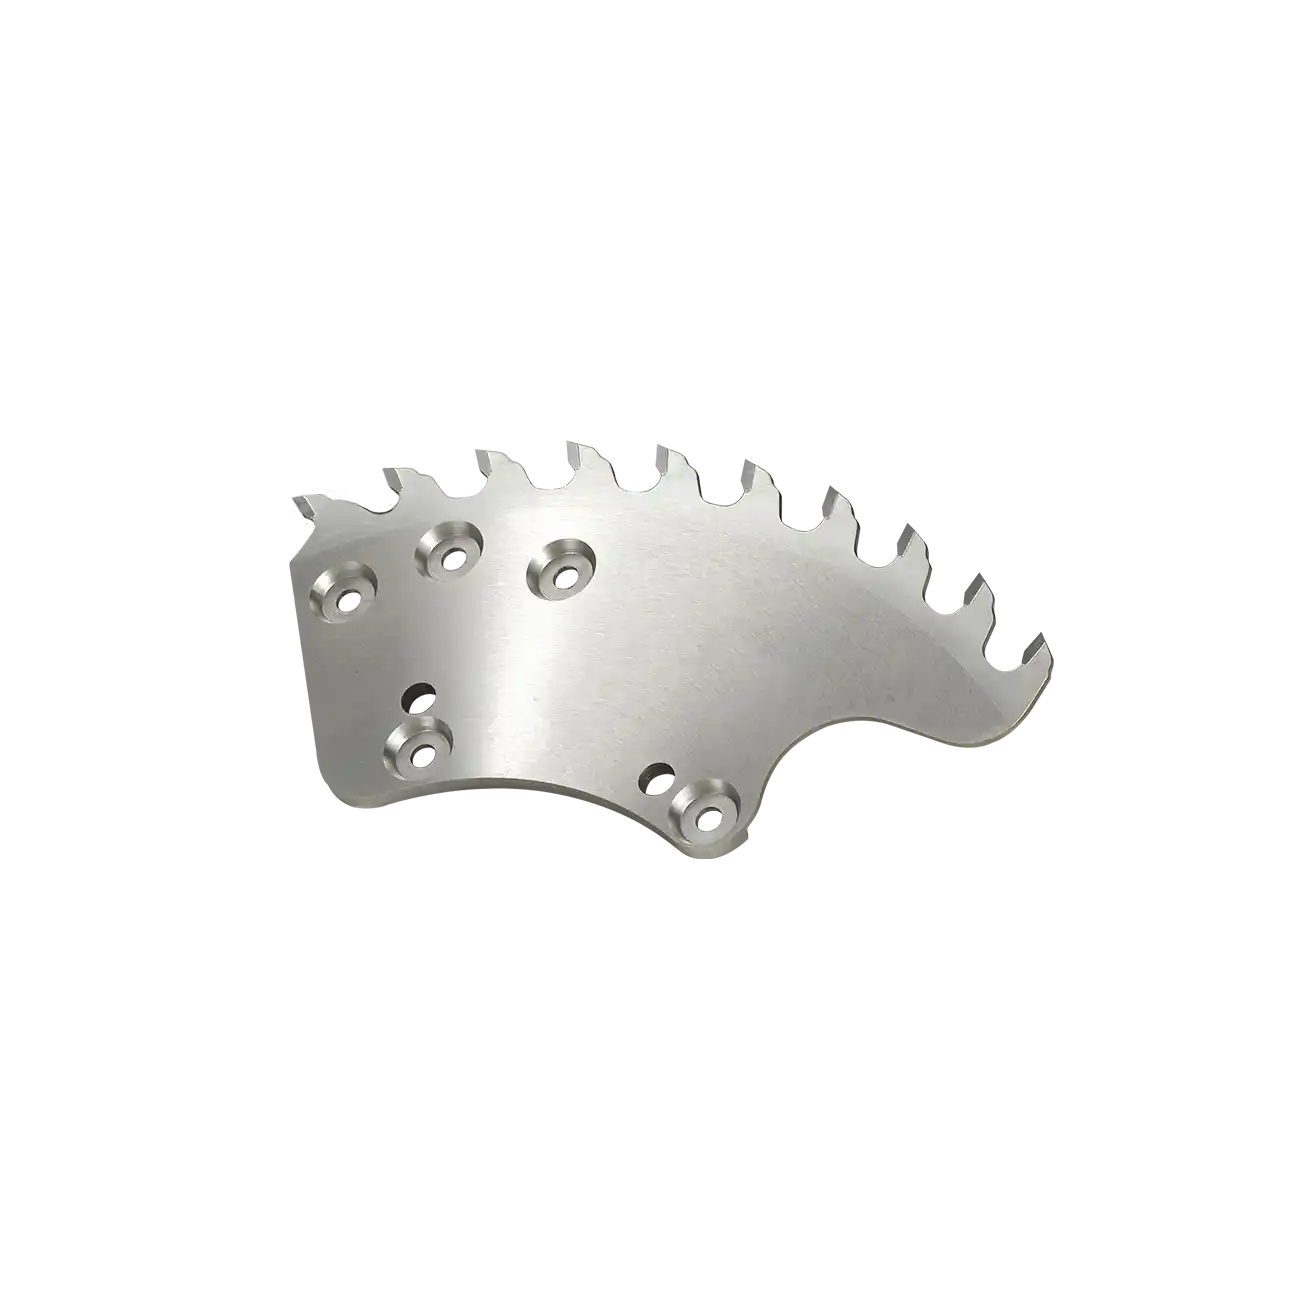
Profilozó aggregát
Szegmensek profilozó aggregáthoz
Cserélhető keményfém profilozószegmensek ugyanazokhoz az aggregátokhoz — a teljes szerszámtest helyett csak a kopott szegmenseket kell cserélni, így alacsony marad a köbméterenkénti profilozási költség.
Műszaki adatok →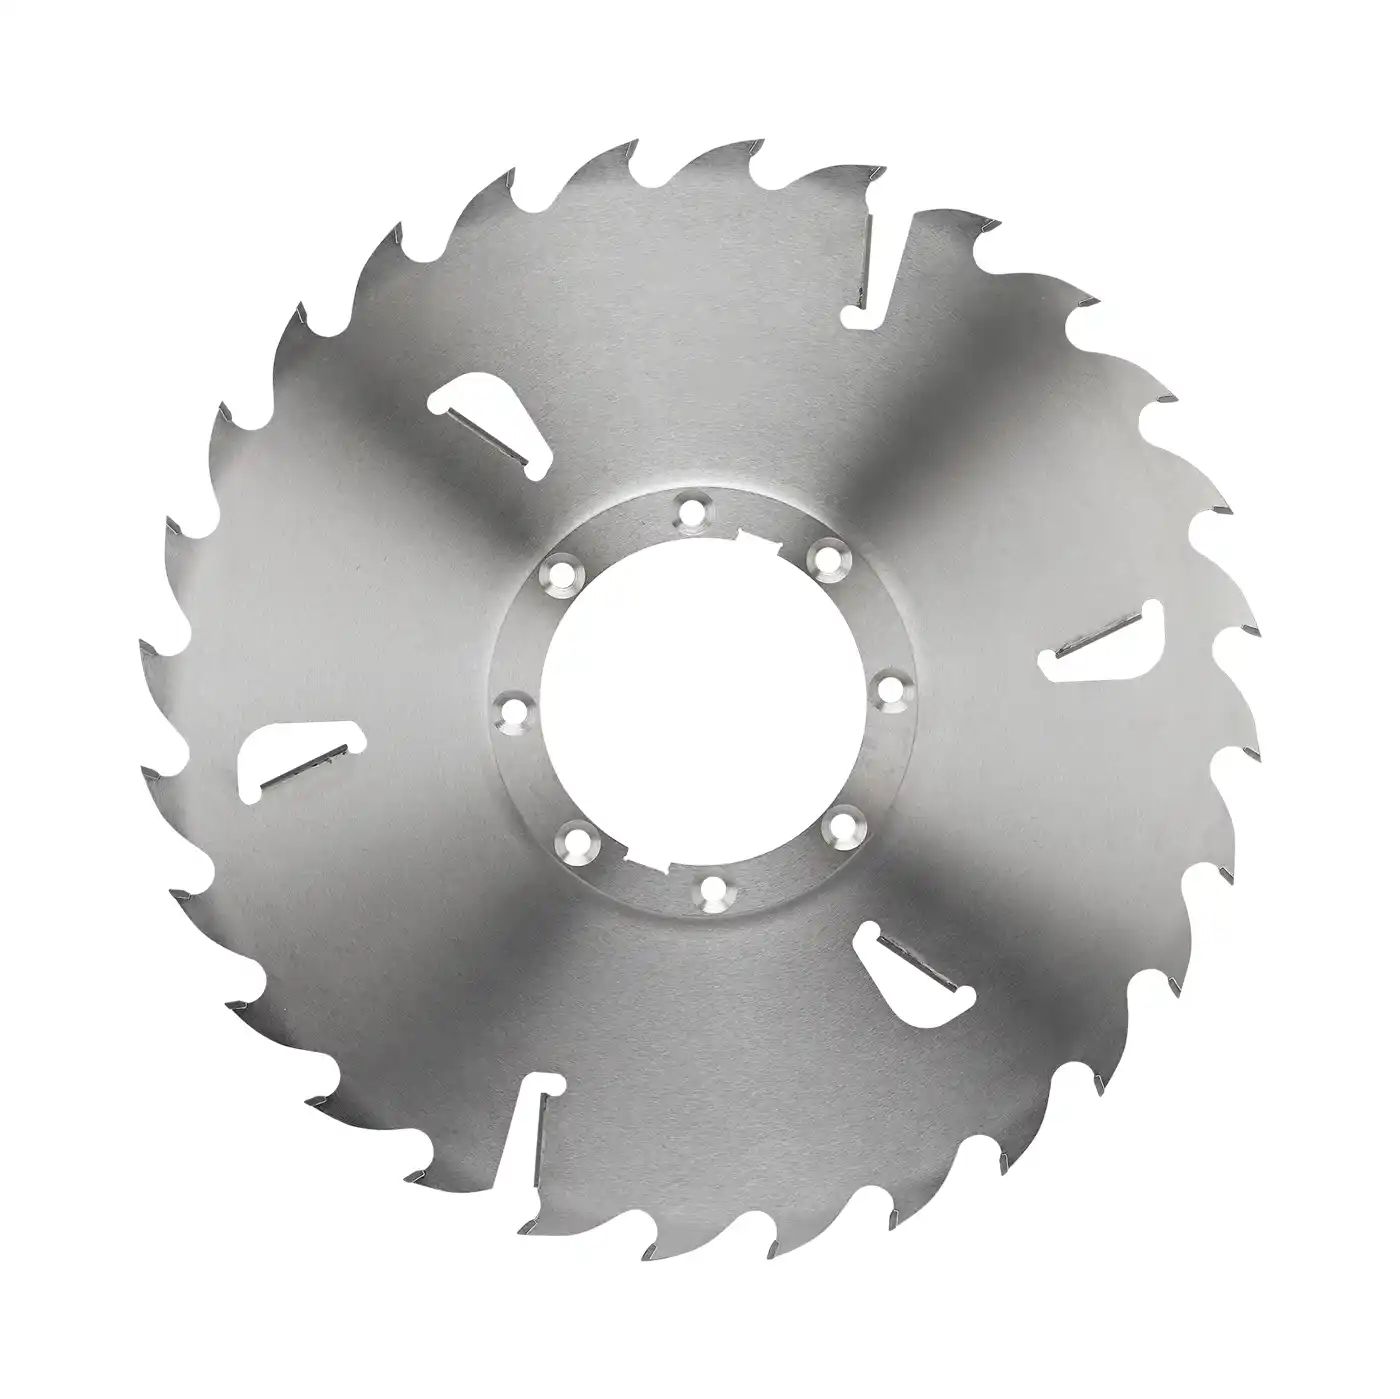
Első sorozatvágás
Elővágó sorozatvágó körfűrészlapok tisztítókésekkel
Az első sorozatvágási menet a teljes prizmán keresztül. A megvastagított, domború alaptest és a keményfém tisztítókések távol tartják az alaptestet a fa felületétől, és mély, belső feszültséggel terhelt vágásokban is egyenes vonalon tartják.
Műszaki adatok →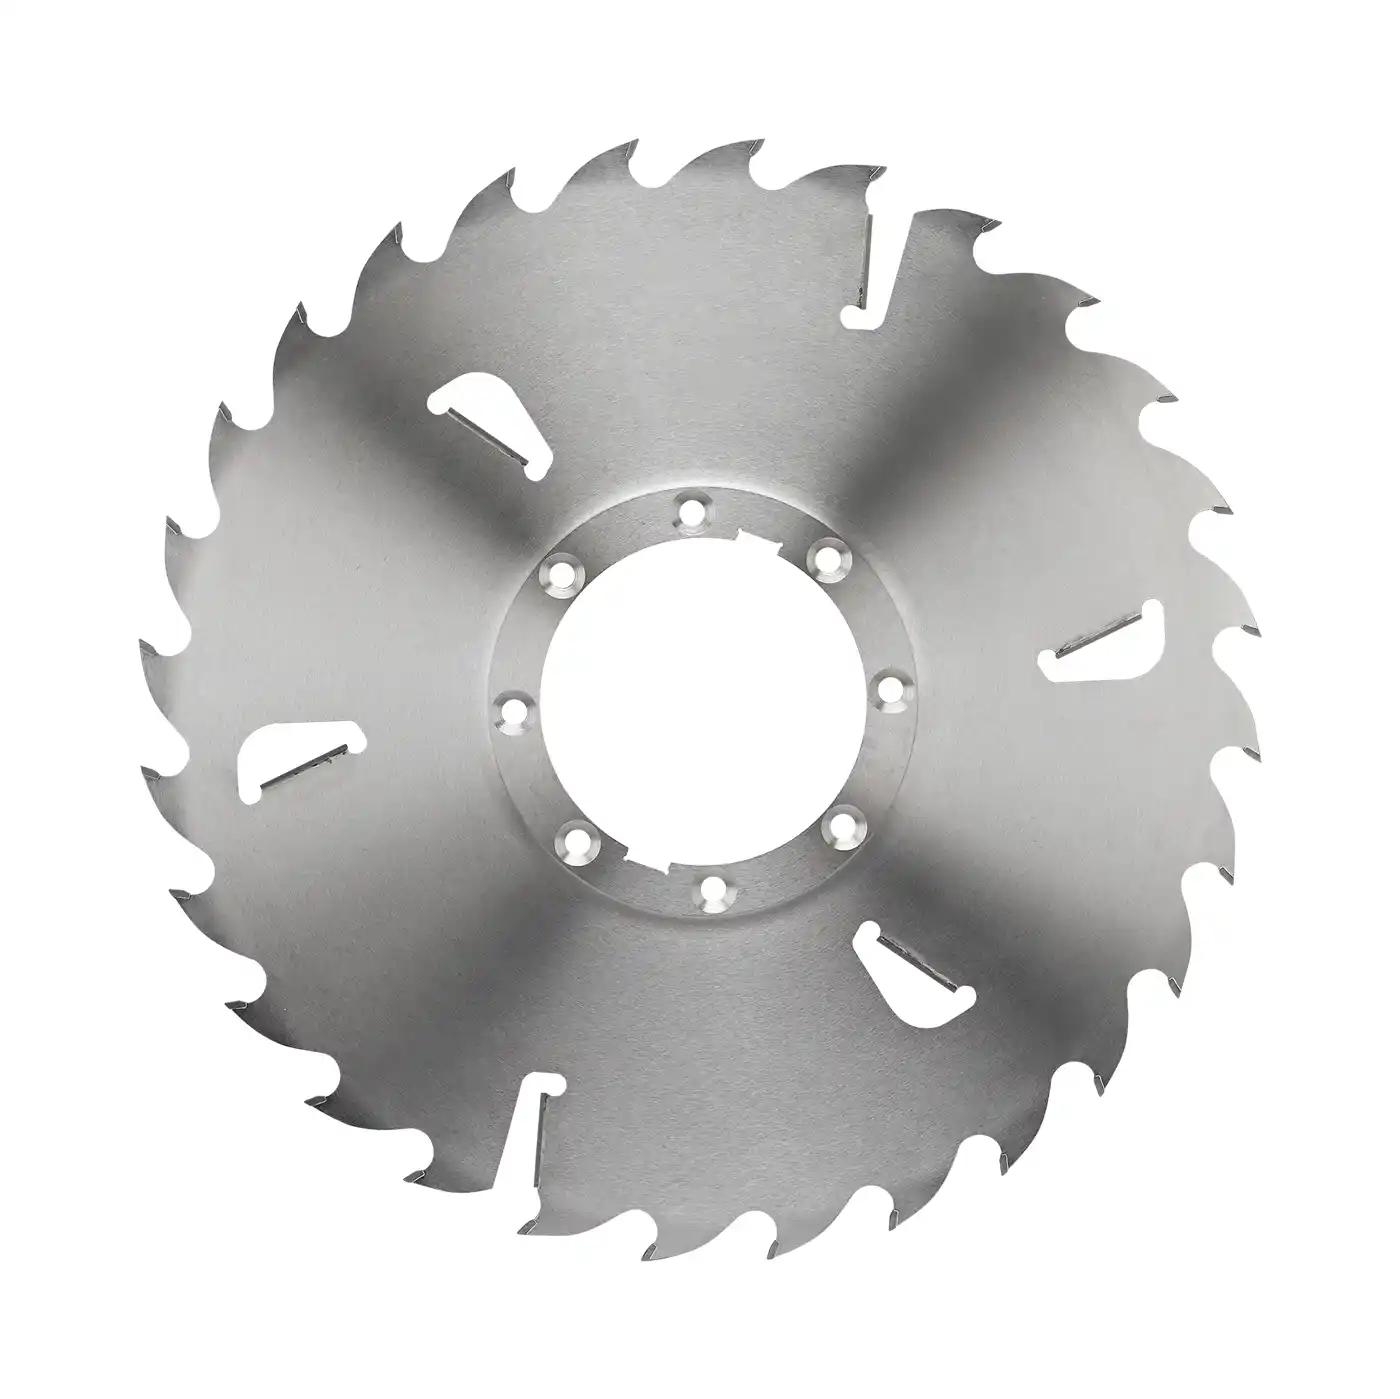
Második sorozatvágás
Újravágó sorozatvágó körfűrészlapok tisztítókésekkel
A deszkákat végleges szélességre vágó második sorozatvágási menet. A vékony vágórésű, tisztítókéses alaptestek maximalizálják a kihozatalt, miközben a teljes tengelykészleten szűk határon belül tartják a lécszélesség ingadozását.
Műszaki adatok →
Vezetett sorozatvágás
Vezetett, bordás furatú körfűrészlapok sorozatvágó fűrészekhez
Vezetett tengelyrendszerekhez: a bordás furat több érintkezési pontra osztja el a hajtónyomatékot a stabilabb futásért, a külső lapvezetők pedig teljes előtolásnál is tökéletesen egyenesen tartják a vékony alaptestet.
Műszaki adatok →Várható eredmények
A körfűrészlap-program eredményei
Az elsődleges fűrészüzem akkor érheti el ezeket az előnyöket, ha a teljes sor illesztett, megfelelően feszített körfűrészlapokkal, az ajánlott paramétereken működik.
Az egyenes vonalat tartó körfűrészlapok lehetővé teszik a célméret-ráhagyás szűkítését és a vékonyabb vágórés biztonságos használatát — így minden rönkből több értékesíthető deszka és kevesebb fűrészpor keletkezik.
A gyantataszító felületek és a nagy ütésállóságú keményfém meghosszabbítják a szerszámcserék közötti üzemidőt, így HewSaw vagy Linck sora teljes sebességgel termel, nem pedig nem tervezett cserék miatt áll.
A teljes tengelykészlet stabil futása tűrésen belül tartja a deszkavastagságot és a felületi minőséget, így a következő optimalizálási, szárítási és osztályozási folyamat selejt nélkül kapja az anyagot.
Szakértői GYIK
Gyakran ismételt kérdések
Képesek sorozatvágó körfűrészlapjaik fagyott rönköket vágni az előtolás megváltoztatása nélkül?
A fagyott fa az egész rendszer kérdése, nem csupán körfűrészlap-csere. Nagy ütésállóságú keményfém minőségünk elviseli a fagyott göcsök ütését, téli üzemhez azonban téli foggeometriát is javaslunk — a kisebb homlokszög jobban megtámasztja az élt —, valamint a fűrésztengely és a hajtószíjak állapotának gyors ellenőrzését. Az azonos előtolás tényleges tarthatósága a géptől és a rönkök hőmérsékletétől függ; a körfűrészlapot a valós üzemi körülményekhez specifikáljuk.
Miért égnek be olyan gyorsan a hagyományos körfűrészlapok Linck profilozó sorunkon?
Gyors automatizált soron ezt szinte mindig a forgácselvezetés okozza. Ha a fogárok vagy forgácstér térfogata túl kicsi az előtoláshoz, a forgács nem tud távozni a vágásból — újravágódik, eltömíti a vágórést, felmelegíti az alaptest oldalát, a körfűrészlap pedig elveszíti feszítettségét és beszorulni kezd. Profilozó és sorozatvágó körfűrészlapjaink fogárkait nagy előtolású forgácsáramhoz méretezzük, felületük pedig taszítja a gyantát; ez tartja őket hűvösen 100 m/min-es vagy nagyobb sebességnél.
Mikor használjunk vezetett, bordás furatú körfűrészlapot karimás lap helyett?
A választást a kívánt vágórés és a gép felépítése határozza meg. A sima tengelyen használt karimás körfűrészlap egyszerűbb, és közepes vágóréshez megfelelő. Amikor a maximális kihozatal érdekében nagyon vékony vágórésre törekszik, a vezetett, bordás furatú körfűrészlap a jobb választás: a bordázat sok érintkezési pontra osztja a hajtónyomatékot a stabilabb futásért, a külső vezetők pedig fizikailag megtámasztják a vékony alaptestet, így az nem térhet le a vágási vonalról. Ha a sorozatvágó vagy szélező gép eleve vezetőkhöz készült, ez biztosítja a legvékonyabb stabil vágást.
Kérjen szerszámtervet
Nagy sebességű soron minden kígyózó vagy beégett körfűrészlap elveszett, értékesíthetetlen kihozatal
Küldje el sora felépítését — a keresztvágó, forgácsoló-gerendaképző és sorozatvágó gépek típusát —, a fafajokat, a kívánt vágórést és azt, hogy dolgozik-e fagyott rönkkel; mérnökeink pedig állomásonkénti szerszámtervet készítenek.