
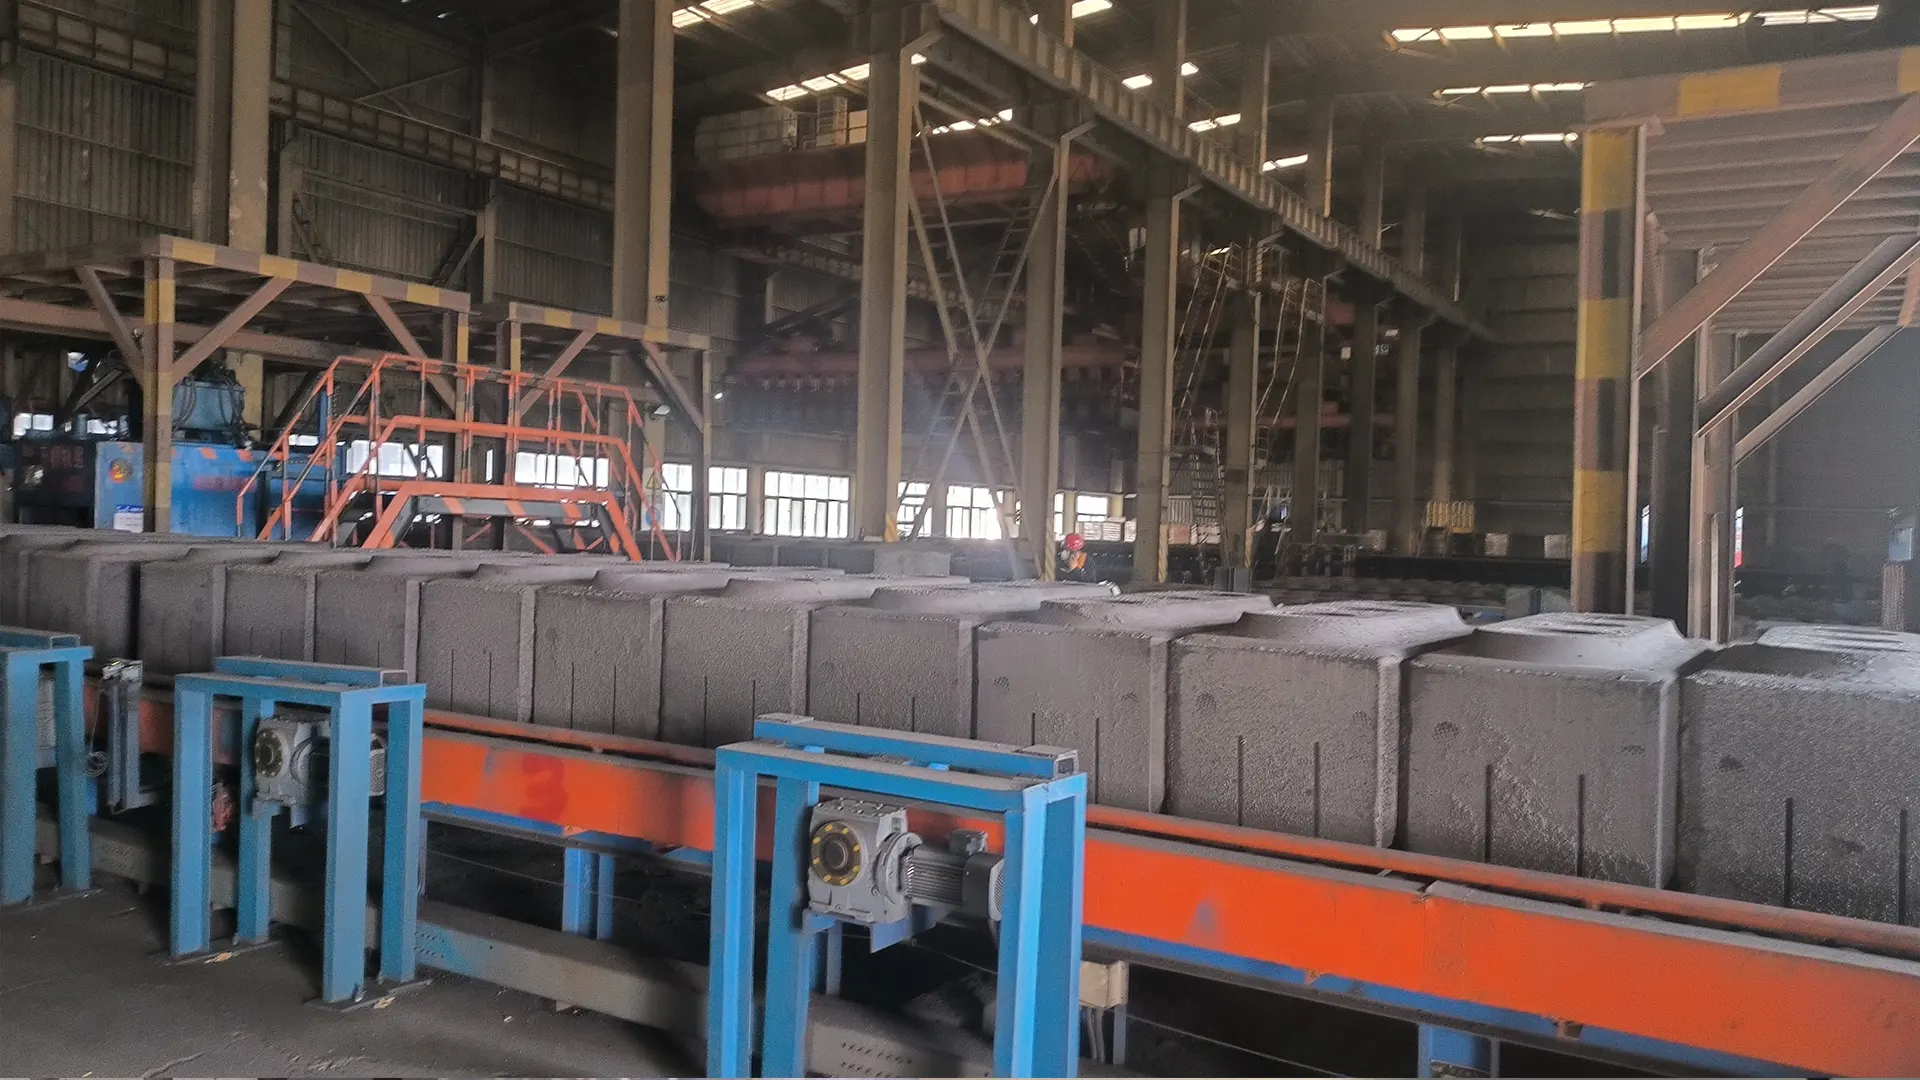
Megoldások primer alumíniumkohókhoz
Nagy teljesítményű megoldások szénanódok hornyolásához
Primer alumíniumkohók számára tervezve — 30 000–70 000 anódos élettartammal, a stabil elektrolizálócella-működéshez szükséges egyenletes horonygeometriával, valamint a szerszámköltség szállítási és átfutási terheit csökkentő cserélhető szegmenses kivitellel.
Iparági kihívások
Miért terheli rendkívüli módon a körfűrészlapot az anódhornyolás?
Az előégetett anódok hornyolása száraz, abrazív és mély vágás éjjel-nappal működő gépeken. Ez a négy probléma határozza meg az anódonkénti szerszámköltséget.
A petrolkoksz okozta rendkívüli abrazív kopás
Az előégetett anódok kalcinált petrolkokszból és kőszénkátrány-szurokból készülnek — kemények, inhomogének és rendkívül abrazívak. Száraz vágáskor a szén köszörűkorongként hat a lapka homlokfelületére. A hagyományos keményfém néhány száz blokk után elkopik, a gyenge PCD minőség pedig a kemény zárványokon mikroszkopikusan kitöredezik, ezért a horonyfal érdesedik és az oldalkopás gyorsul.
Hődeformáció mély hornyolás közben
A hornyok 300–450 mm mélyek. Mivel a nagyméretű körfűrészlap hosszú ciklusokon át a vágásba merül, a súrlódási hő elárasztja az alaptestet. Ha az acél alaptest alulfeszített vagy nincs hőtehermentesítése, a perem egyenetlenül tágul, a körfűrészlap tányérosodik vagy kitér, a horony kikerül a tűrésből — legrosszabb esetben pedig a lap beszorul az anódba.
A horonygeometria eltérése rontja a cella hatékonyságát
A horony szélességének és mélységének több ezer blokkon át állandónak kell maradnia. A lapkák kopásával a horony belső fala érdessé és egyenetlenné válik, romlik az anód alól történő gázelvezetés, az anód–katód távolság (ACD) pedig cellánként változni kezd. Az egyenetlen hornyok észrevétlenül növelik a cellafeszültséget és az energiafelhasználást.
Szállítási költség és csere miatti állásidő
Egy 900–1600 mm-es egyrészes PCD körfűrészlap nehéz acéltárcsa, amelyet költséges és lassú légi úton külföldre szállítani, ezért nagy és drága pótalkatrész-készletet igényel. Daruval történő cseréje a hornyológépen számottevő termelési időre leállítja a sort.
Műszaki megközelítésünk
Amit körfűrészlap-gyártóként szabályozunk
Nagy sűrűségű prémium PCD minőség
Megszünteti az abrazív kopást és a rövid, kiszámíthatatlan élettartamot. Erősen abrazív nemfémes anyagokhoz tervezett ipari PCD minőséget használunk, amelynek gyémántszemcse-méretét és szinterelési sűrűségét úgy hangoljuk, hogy maximális kopásállóságot érjen el a kemény zárványokhoz szükséges ütőszívósság feladása nélkül. Az eredmény körfűrészlaponként egyenletes 30 000–70 000 anódos élettartam és a teljes használati idő alatt állandó horonyszélesség.
Méretezett hőtehermentesítő hornyok és hengeres feszítés
Megakadályozza az alaptest deformációját mély hornyokban. A tágulási és zajcsökkentő hornyokat hőtani elemzés alapján helyezzük el, hogy a perem tányérosodás nélkül tágulhasson, minden alaptestet pedig precíziós hengeres feszítéssel állítunk be, hogy tartós hőterhelés alatt is sík maradjon. Ez hosszú, folyamatos gyártás közben is méretstabilan tartja a horony szélességét és mélységét.
Cserélhető szegmenses moduláris felépítés
Csökkenti a szállítási költséget és a hosszú átfutási időt. Cserélhető lapkás kivitelünknél a PCD kopásakor csak a könnyű, felcsavarozható vágószegmenseket kell újrarendelni — ezzel rendszerint drasztikusan csökken a fogyóalkatrész szállítási tömege és a nemzetközi fuvar költsége, az utánpótlási idő pedig hónapokról napokra rövidül. A cserét saját személyzete végzi.
Vágórés- és feszítési lehetőségek keskenyebb hornyokhoz
Támogatja az iparág elmozdulását a keskenyebb, mélyebb hornyok felé — amennyiben ezt a gép lehetővé teszi. A PCD lapka alaptestvastagsághoz viszonyított kiállásának szabályozásával és fejlett hengeres feszítéssel a nagyméretű körfűrészlapot csökkentett vágórés mellett is oldalirányban stabilan tartjuk, elősegítve a horony tisztább gázelvezetését és az ACD pontosságának megőrzését.
Ajánlott szerszámok
Két PCD körfűrészlap anódhornyoláshoz — rögzített vagy cserélhető lapkákkal
Maximális alaptest-merevség vagy a legalacsonyabb teljes birtoklási költség — mindkettő az Ön hornyológépéhez gyártva.
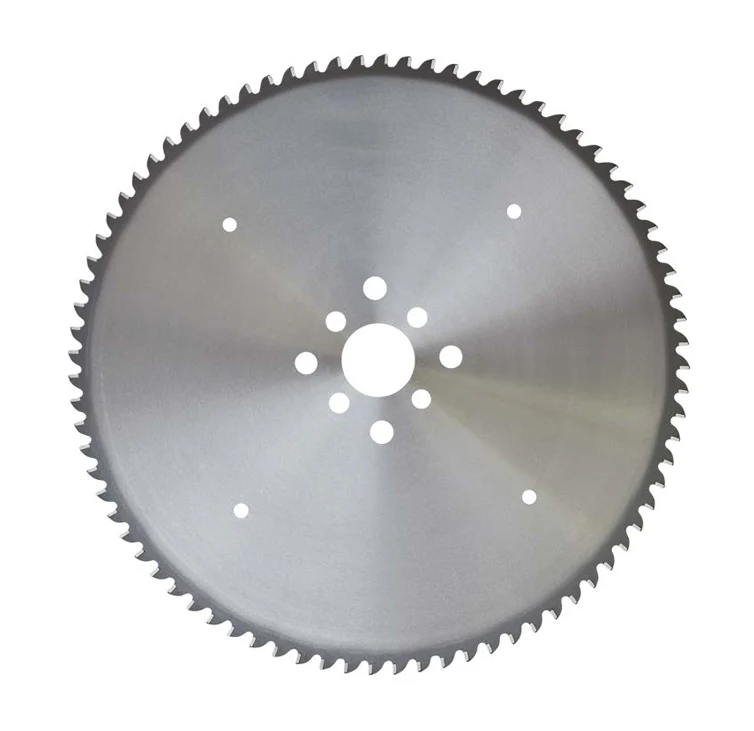
Maximális merevség / egy darabból álló alaptest
PCD körfűrészlapok szénanódok hornyolásához
Egyrészes PCD körfűrészlapok rögzített lapkákkal és előfeszített, nagy szilárdságú ötvözöttacél alaptesttel — amikor az abszolút alaptest-merevség és rezgésállóság a legfontosabb. 900–2500 mm-es átmérőben, a hornyológéphez illesztve.
Műszaki adatok →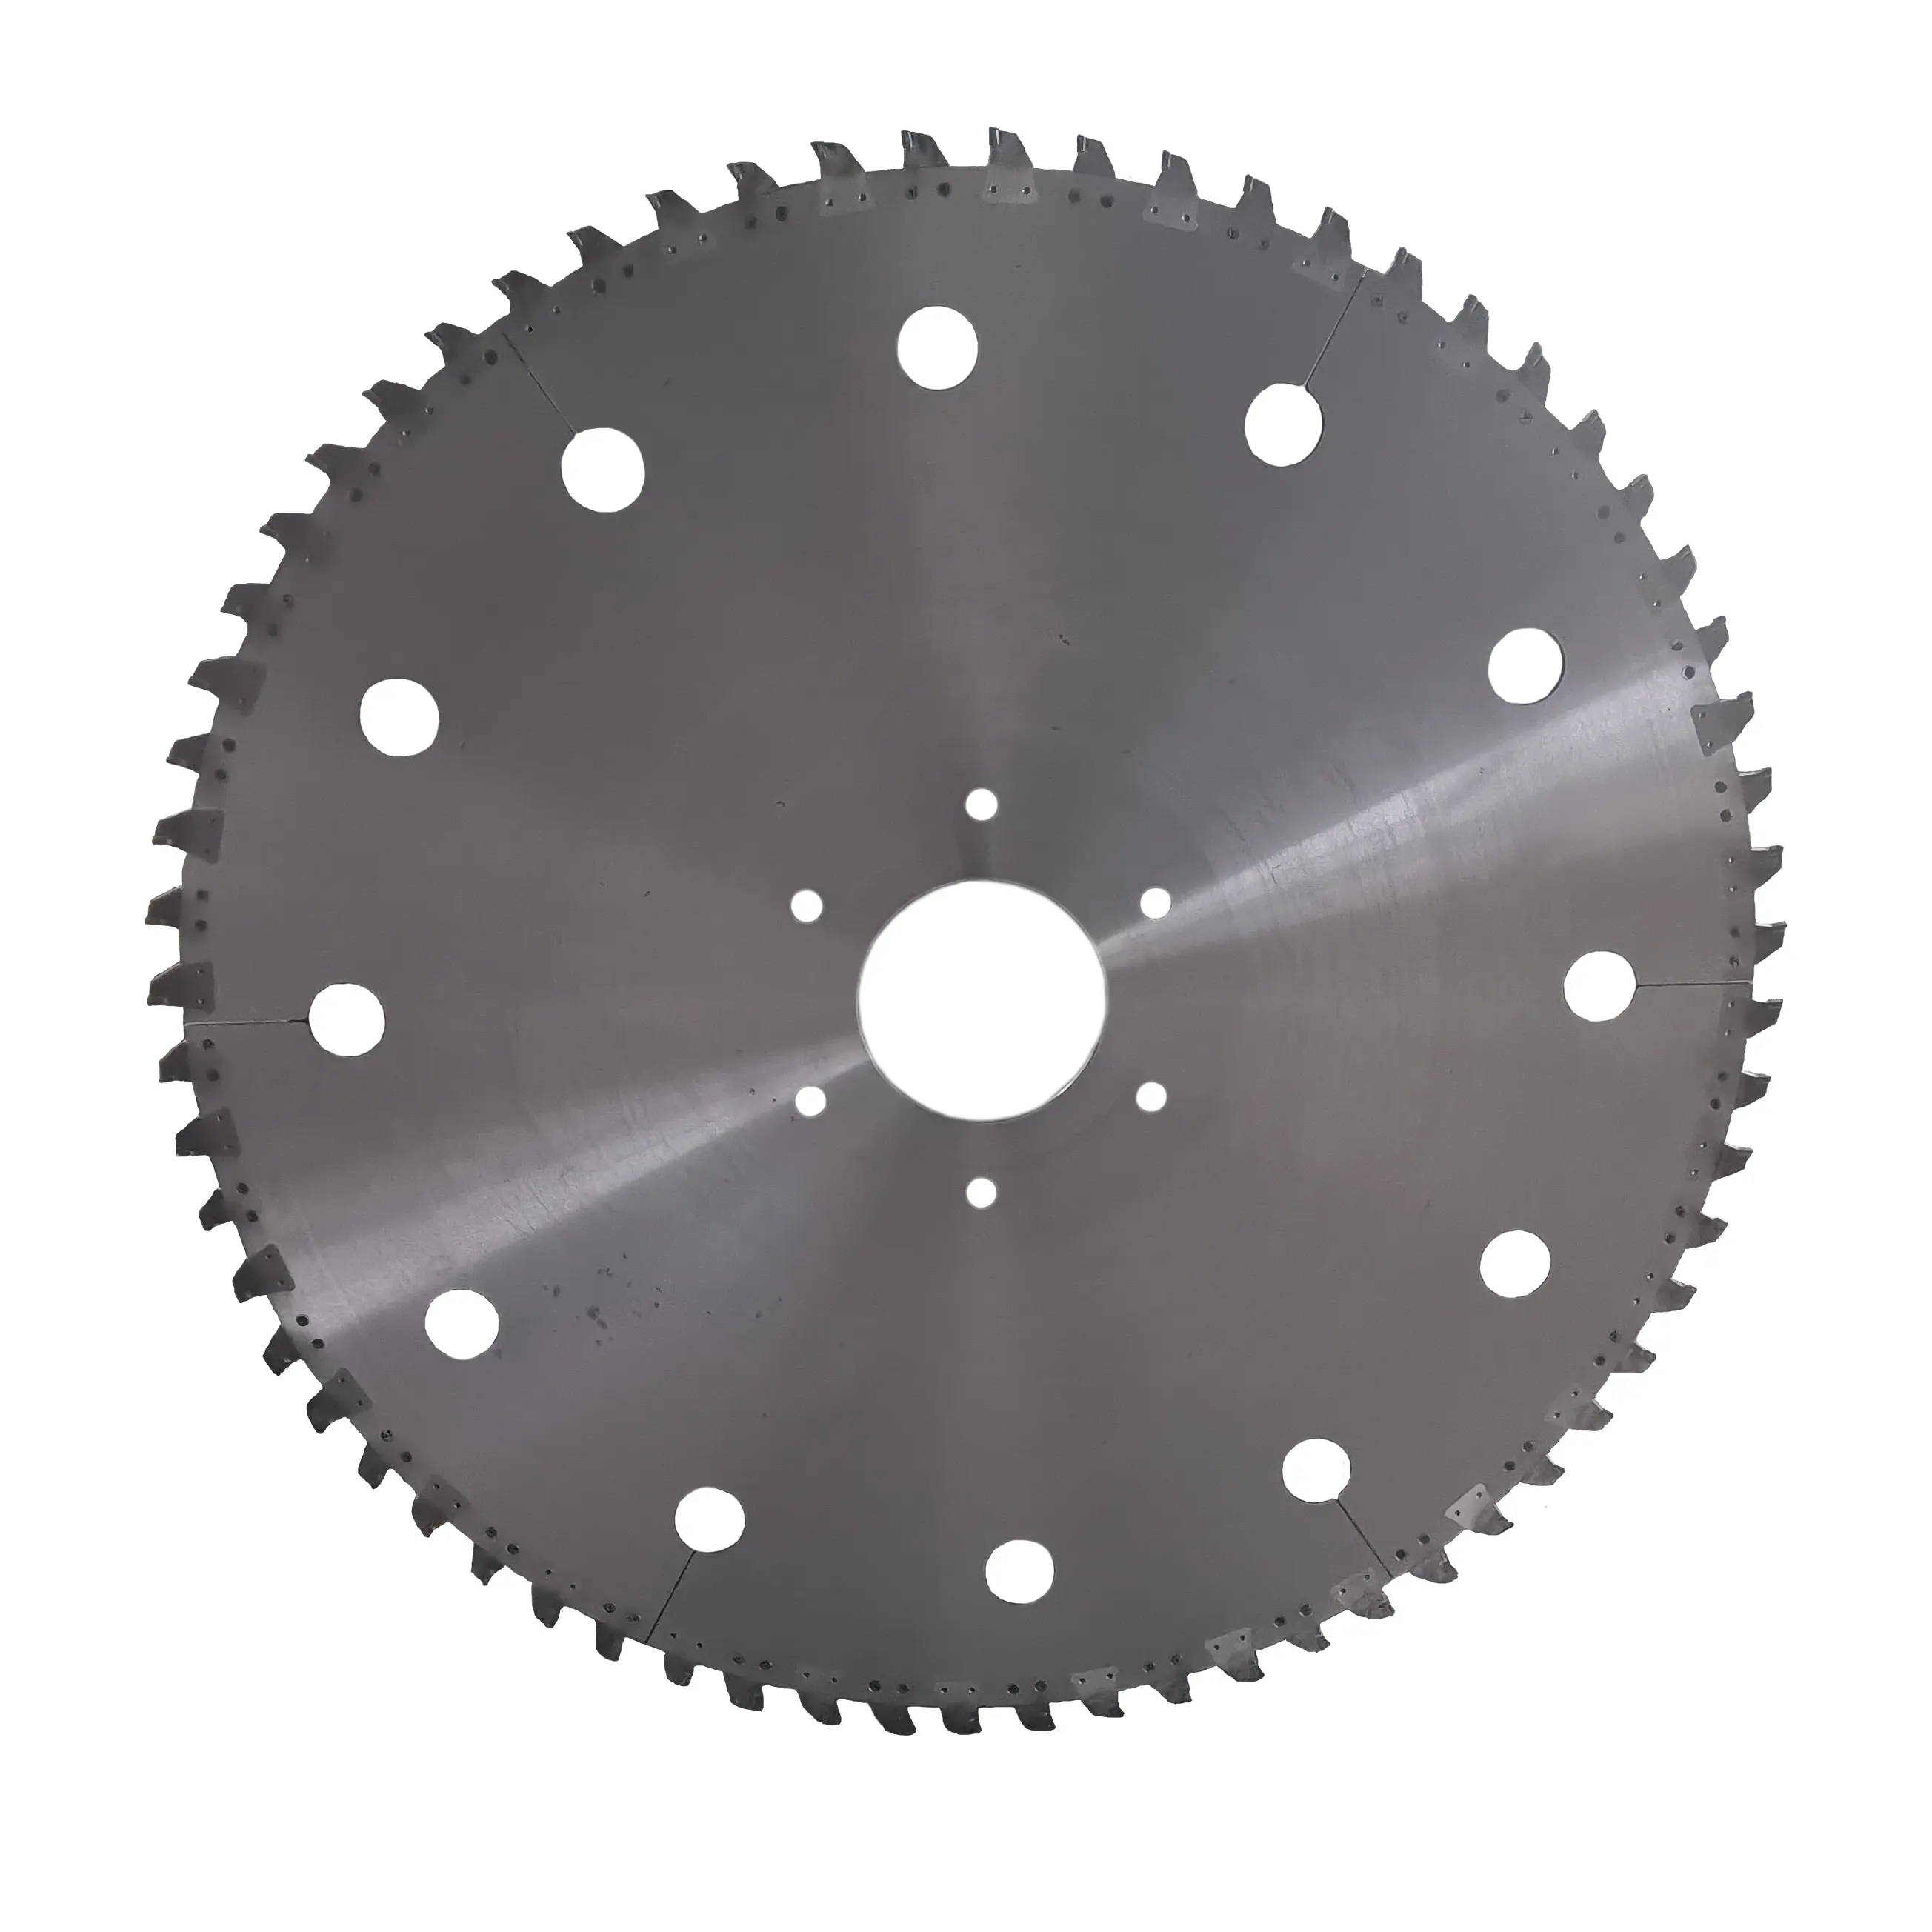
Legalacsonyabb TCO / cserélhető szegmensek
Cserélhető PCD körfűrészlapok szénanódok hornyolásához
A PCD kopásakor csak a felcsavarozható vágószegmenseket kell újrarendelni, az alaptest tovább használható. Nagy szállítási költséggel és hosszú átfutási idővel szembesülő külföldi kohók számára készült — a cserét saját személyzetük végzi nemzetközi visszaszállítás helyett.
Műszaki adatok →Várható eredmények
A szerszámprogram eredményei
A kohó akkor érheti el ezeket az előnyöket, ha a megfelelő PCD körfűrészlapot szabványosítja a szénanódok hornyolásához, és az ajánlott paraméterekkel használja.
A teljes élettartamon át állandó horonyszélesség és -mélység blokkról blokkra egyenletesen tartja a gázelvezetést és az anód–katód távolságot, így a cellafeszültség és az energiafelhasználás kiszámítható marad.
A cserélhető szegmenses kivitel a fogyóalkatrész szállítási tömegét egy nehéz acéltárcsáról egy doboznyi vágószegmensre csökkenti, így a nemzetközi fuvar költségének nagy része megszűnik.
A hosszú, megismételhető, 30 000–70 000 anódos élettartam lehetővé teszi, hogy a karbantartók előre tervezzék a körfűrészlap-cseréket, ne váratlan meghibásodásokra és nem tervezett állásidőre reagáljanak.
Szakértői GYIK
Gyakran ismételt kérdések
Meglazulhatnak a cserélhető lapkák nagy igénybevételű, folyamatos hornyolás közben?
Nem. A vágószegmensek precíziós fészkekben ülnek, és nagy szilárdságú biztosított kötőelemek rögzítik őket. A hornyolás centrifugális és érintőirányú vágási terhelése a szegmenseket még erősebben a helyzetmeghatározó fészekbe nyomja, nem pedig kifelé húzza. A kötés biztonságos, és a vártnál még jobban csillapítja a mikrorezgéseket.
Hogyan támogatják az újabb anódkialakítások keskenyebb hornyait?
A keskenyebb horony vékonyabb alaptestet és nehezebb hőterhelési környezetet jelent, ezért két feltételnek kell teljesülnie: a PCD minőség legyen elég éles az alacsony vágási ellenálláshoz, az alaptest pedig fejlett hengeres feszítést kapjon, hogy a horony mélyén ellenálljon az oldalirányú kitérésnek. E feltételekkel csökkentett vágórésű kiviteleket tudunk szállítani — az elérhető horonyszélességet azonban végső soron a hornyológép határozza meg, különösen a hagyományos vagy egyenirányú vágás és a körfűrészlap vezetésének módja. A körfűrészlapot a gép ténylegesen tartható paramétereihez méretezzük.
Kell valaha cserélni a cserélhető lapkás kivitel alaptestét?
A szegmensek sokszor megújíthatók, de az acél alaptest nem örök életű — hosszú használat során a fémfáradás, illetve egy anódba történő véletlen beszorulás végül eldeformálhatja. Általános irányelvként körülbelül 5–8 szegmenskészlet után teljes síkfutás-, feszítettség- és kiegyensúlyozottság-ellenőrzést javaslunk, az alaptestet pedig csak akkor kell cserélni, ha kikerült a tűrésből.
Milyen anódhőmérsékleten érdemes hornyolni a legjobb körfűrészlap-élettartamért?
A lehető legalacsonyabb hőmérsékleten, amelyet az anyagkezelés lehetővé tesz. A PCD élettartama az anódhőmérséklet emelkedésével gyorsan csökken, ezért a körülbelül 250 °C-nál jóval alacsonyabb — lehetőség szerint még kisebb — hőmérsékleten végzett vágás védi a gyémántot és megőrzi a horony pontosságát. Ha a blokkok forrón érkeznek az égetőkemencéből, a hornyolás előtti pihentetés vagy hűtés jelentősen növeli a körfűrészlap élettartamát és segít fenntartani a horony pontosságát.
Kérjen szerszámtervet
Az anódhornyok meghatározzák a cella hatékonyságát — és a körfűrészlap-költséget
Küldje el hornyológépe típusát és az anód méreteit. Mérnökeink a megfelelő — egyrészes vagy cserélhető — PCD körfűrészlapot és az anódonkénti költséget csökkentő konfigurációt ajánlják.