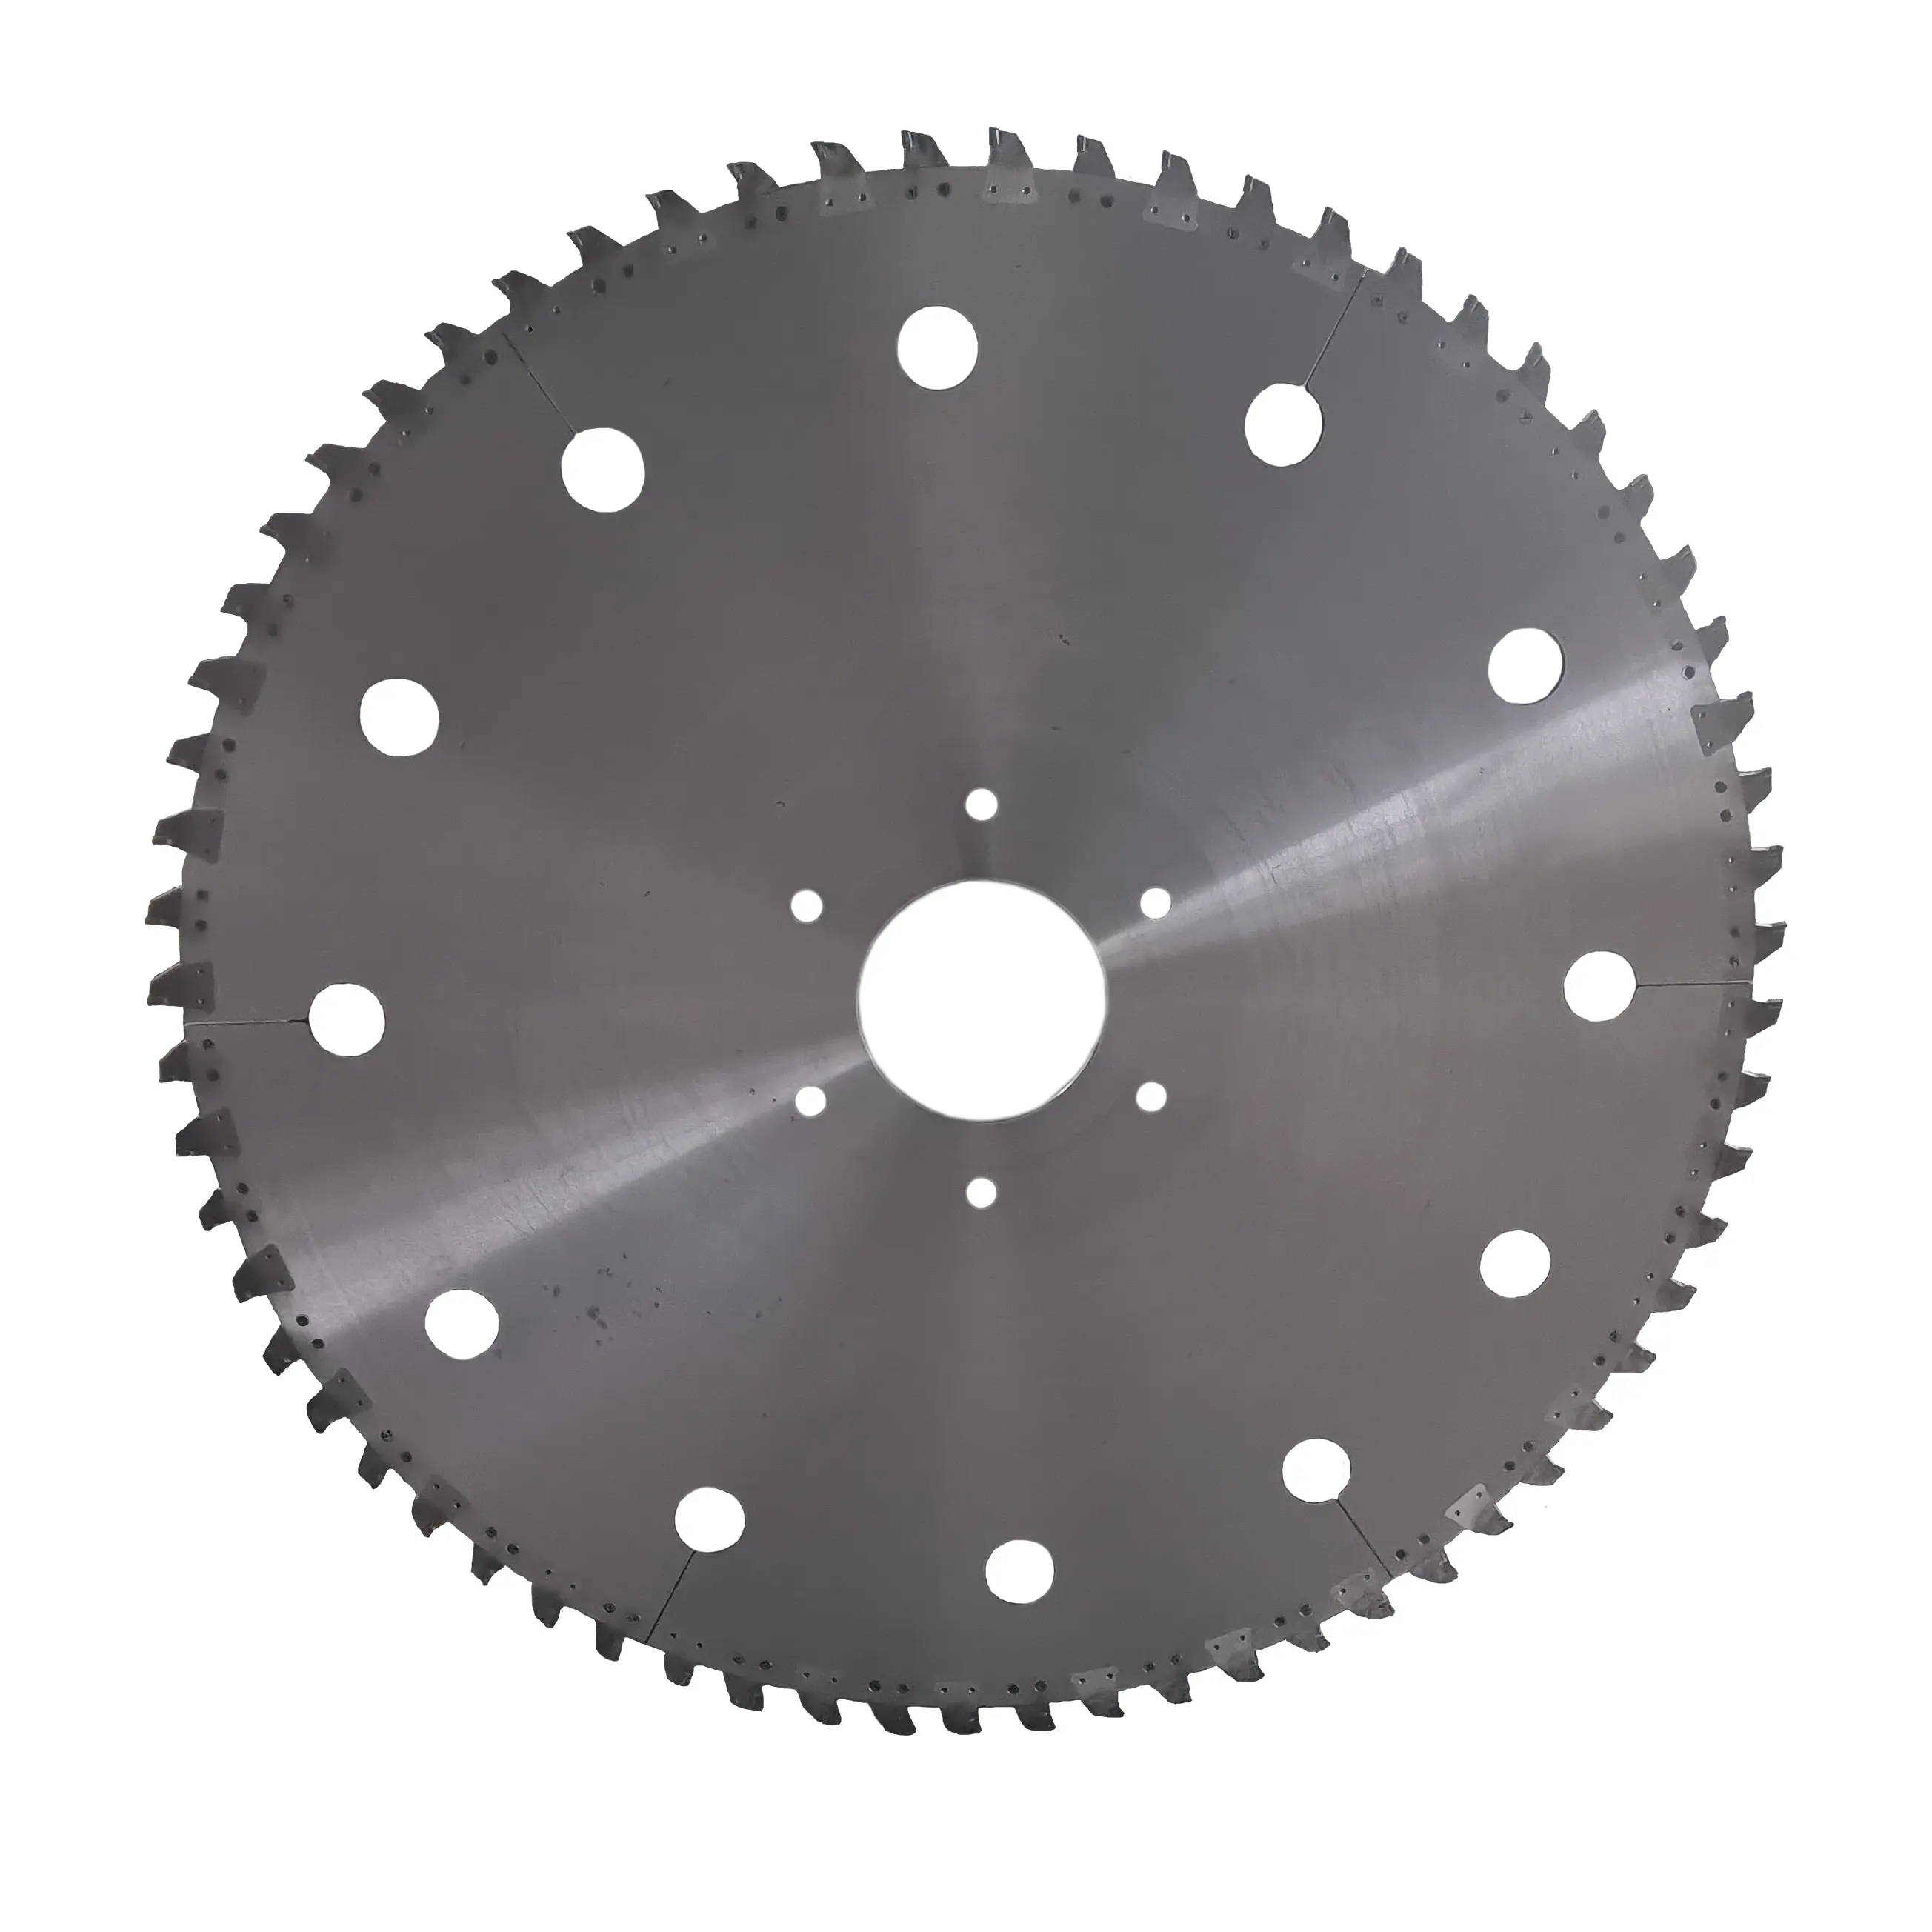
Jellemző alkalmazások
- Alumínium-elektrolizáló cellák fogyóelektródájaként használt, elősütött szénanódok alsó oldalának hornyolása Tomorrow Technology, EPIQ, TC, NKM Noell és más gyártók erre a célra készült anódhornyológépein.
- Nagy volumenű anódfeldolgozó sorok primeralumínium-kohókban, ahol az egyenletes horonygeometria, a minimális termelési leállás és a körfűrészlap hosszú élettartama közvetlenül meghatározza a feldolgozott anódonkénti szerszámköltséget.
Fő teljesítményelőnyök
- Szabványos üzemi körülmények között körfűrészlaponként 30 000–50 000 szénanód élettartam; a nagyobb élettartamot célzó üzemek számára egyedileg optimalizált lapkaminőségek és kialakítások rendelhetők.
- A körfűrészlap teljes élettartama alatt állandó horonyszélességet és -mélységet tart fenn, ezzel biztosítva az anód-katód távolság (ACD) stabilitását és az elektrolizáló cella reprodukálható teljesítményét a termelés során.
- A gyártási időszakonkénti kevesebb körfűrészlap-csere csökkenti a gép állásidejét és az átálláshoz kapcsolódó munkaerőköltséget, javítva az anódfeldolgozás teljes hatékonyságát.
- A laptest precíziós hőtágulási rései mérséklik a folyamatos hornyolás közbeni hődeformációt, hosszú gyártási sorozatok alatt is fenntartva a körfűrészlap síkfutását és a horony méretpontosságát.
Milyen problémák megoldásában segít ez a körfűrészlap
- A vágólapkák fokozatos kopásából eredő ingadozó horonyszélesség vagy -mélység, amely eltérést okoz a cellán belüli anód-katód távolságban, és csökkenti az elektrolízis hatékonyságát.
- A laptest deformációja a folyamatos hornyolás közbeni hőfelhalmozódás miatt, ami csökkenti a horony méretpontosságát és a körfűrészlap idő előtti selejtezéséhez vezet.
- A körfűrészlap-karbantartás nehéz ütemezhetősége rövid és kiszámíthatatlan élettartam esetén, ami megzavarja a termeléstervezést a nagy áteresztőképességű anódfeldolgozó üzemekben.
Alkalmazási megjegyzések
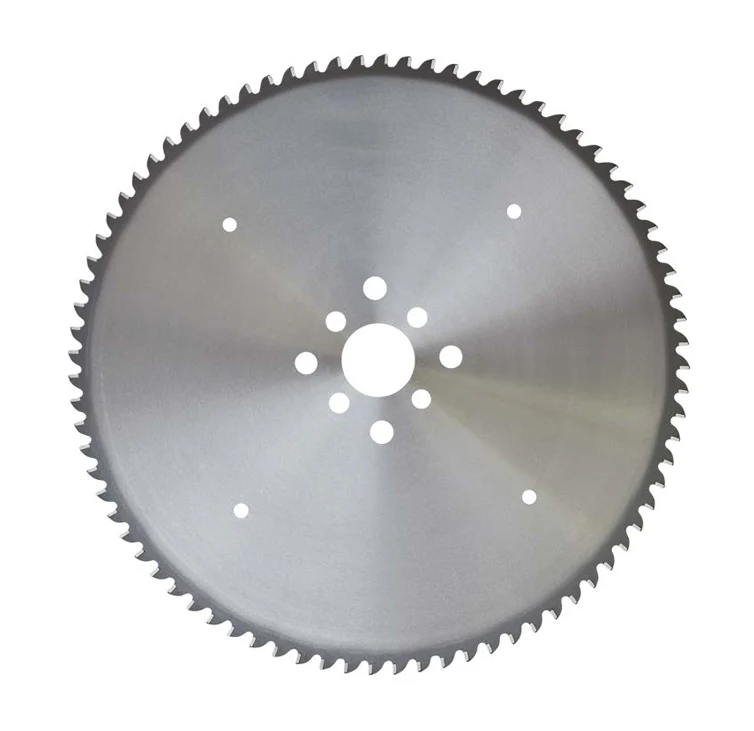
- Erre a célra készült szénanód-hornyológépekhez tervezték. Rendelés előtt ellenőrizze az orsóátmérőt, a rögzítőfurat és a mellékfuratok kiosztását, a karimakialakítást és a szükséges vágásszélességet a gép specifikációja alapján.
- A horonymélységet, az orsó fordulatszámát és az előtolási sebességet a hornyológép gyártójának iránymutatása szerint, a feldolgozott szénanódok minőségéhez és térfogatsűrűségéhez igazítva állítsa be.
- Hornyológépenként tartson legalább egy tartalék körfűrészlap-készletet, hogy az átállások alatt is folyamatos maradjon a termelés.
- A körfűrészlapokat vízszintesen, tiszta, sík felületen vagy erre szolgáló laptartó állványon tárolja. A laptest deformációjának és a vágóélek tárolás közbeni sérülésének elkerüléséhez ne rakja a körfűrészlapokat közvetlenül egymásra.