Typische Anwendungen
- Nuten der Unterseite vorgebackener Kohlenstoffanoden, die als Verbrauchselektroden in Aluminiumelektrolysezellen eingesetzt werden, auf speziellen Anoden-Nutmaschinen von Herstellern wie Tomorrow Technology, EPIQ, TC, NKM Noell usw.
- Anodenbearbeitungslinien mit hohem Durchsatz in Primäraluminiumhütten, bei denen gleichbleibende Nutgeometrie, minimale Produktionsstillstände und lange Standzeiten der Kreissägeblätter die Werkzeugkosten pro bearbeiteter Anode unmittelbar bestimmen.
Wesentliche Leistungsvorteile
- Standzeit von 30.000–50.000 Kohlenstoffanoden pro Kreissägeblatt unter üblichen Betriebsbedingungen; kundenspezifisch optimierte Schneidstoffsorten und Zahnkonfigurationen sind für Anlagen mit höheren Standzeitzielen verfügbar.
- Gleichbleibende Nutbreite und -tiefe über die gesamte Standzeit des Kreissägeblatts gewährleisten einen stabilen Anoden-Kathoden-Abstand (ACD) und eine reproduzierbare Leistung der Elektrolysezelle während der gesamten Produktion.
- Weniger Kreissägeblattwechsel pro Produktionszeitraum reduzieren Maschinenstillstand und den mit Umrüstungen verbundenen Arbeitsaufwand und verbessern dadurch die Gesamteffizienz der Anodenbearbeitung.
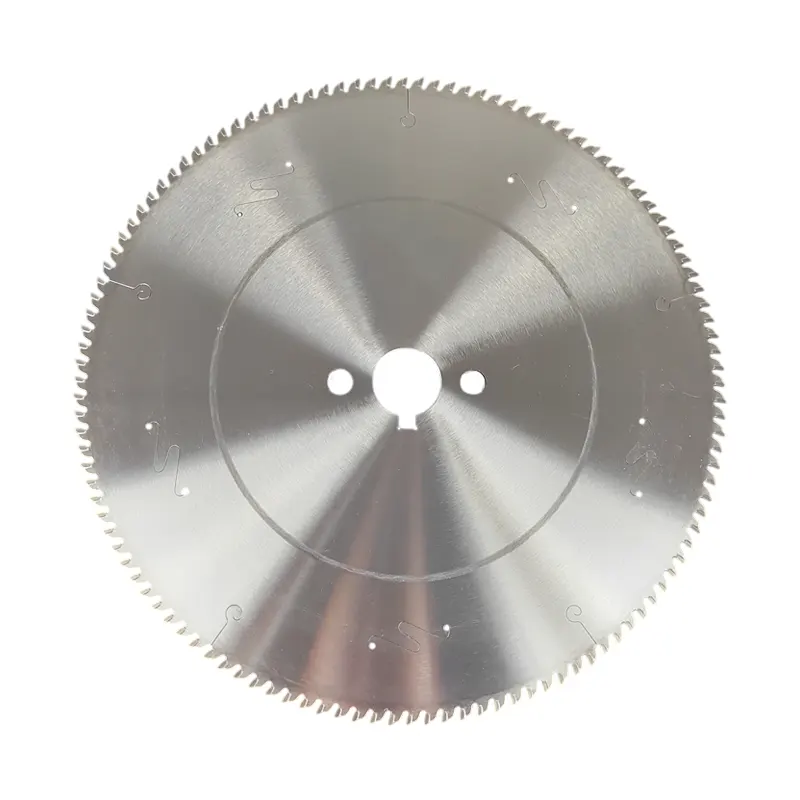
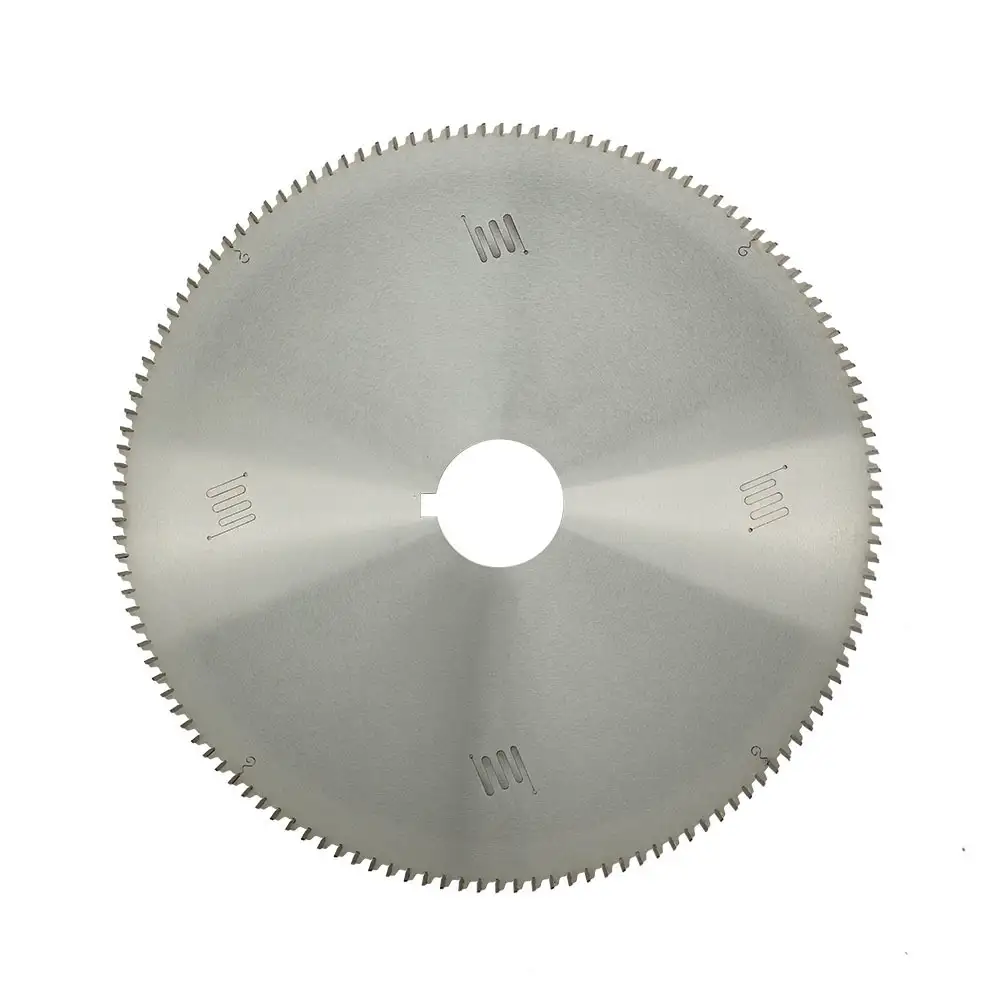
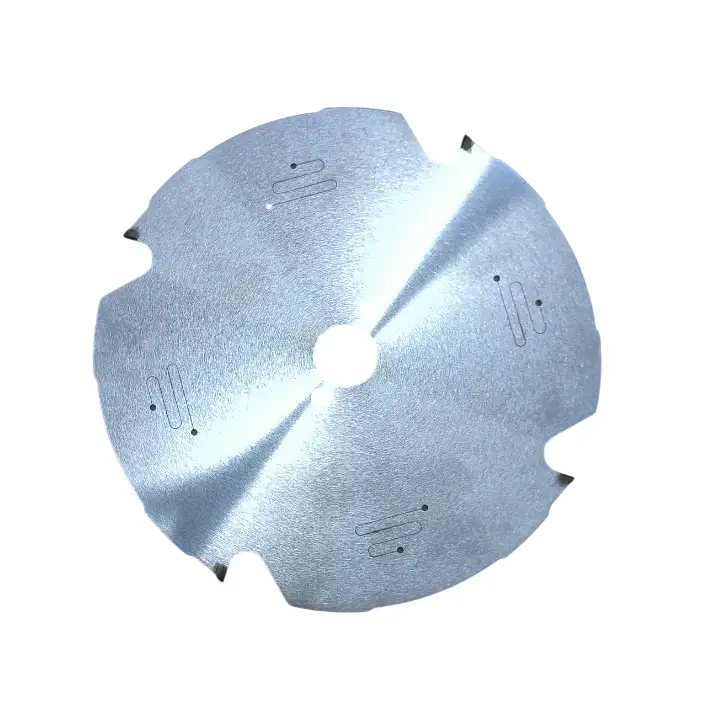
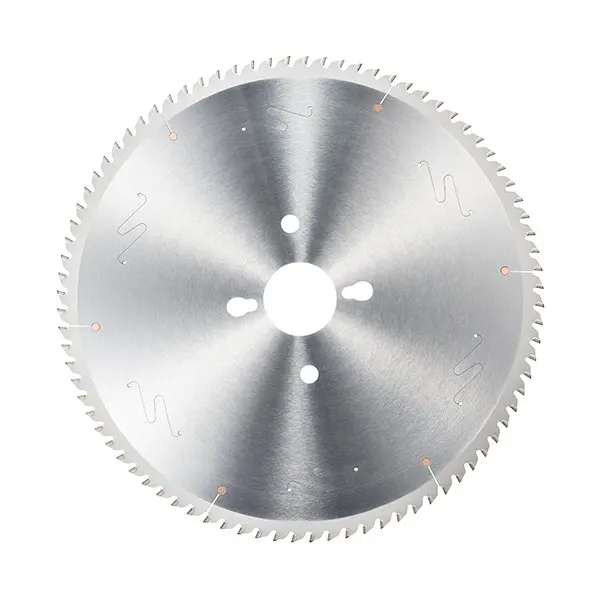
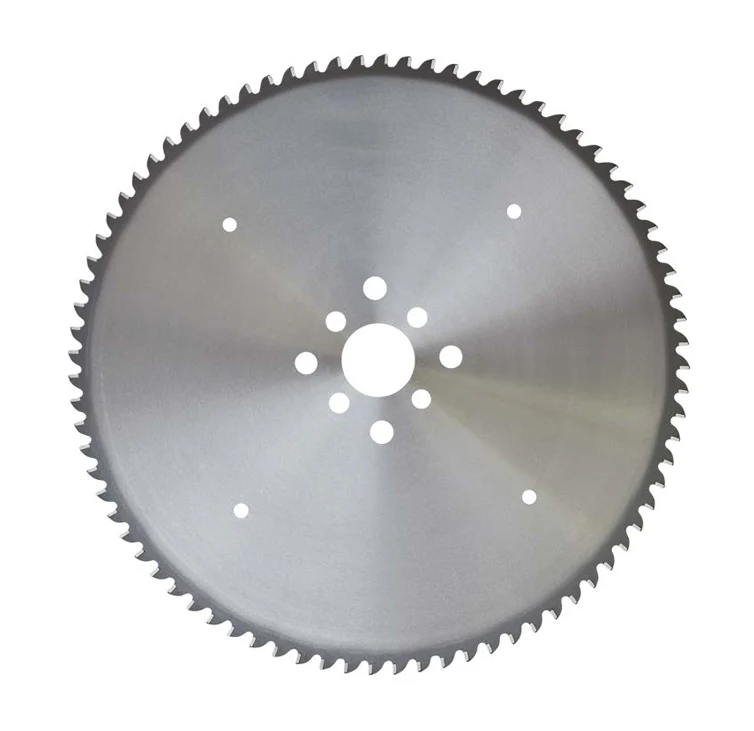
- Präzisions-Dehnungsschlitze im Stammblatt mindern thermischen Verzug beim kontinuierlichen Nuten und erhalten die Planlaufgenauigkeit des Blatts sowie die Maßhaltigkeit der Nut über lange Produktionsläufe.
Probleme, die dieses Kreissägeblatt lösen hilft
- Ungleichmäßige Nutbreite oder -tiefe durch fortschreitenden Zahnverschleiß, die zu Schwankungen des Anoden-Kathoden-Abstands in der Zelle und zu einer geringeren Elektrolyseeffizienz führen.
- Verzug des Stammblatts durch Wärmestau beim kontinuierlichen Nuten, der die Maßhaltigkeit der Nut beeinträchtigt und eine vorzeitige Aussonderung des Kreissägeblatts verursacht.
- Schwierige Planung der Kreissägeblattwartung bei kurzen und unvorhersehbaren Standzeiten, wodurch die Produktionsplanung in Anodenbearbeitungsanlagen mit hohem Durchsatz gestört wird.
Anwendungshinweise
- Für spezielle Nutmaschinen für Kohlenstoffanoden ausgelegt. Prüfen Sie vor der Bestellung Spindeldurchmesser, Aufnahmebohrung und Nebenlochbild, Flanschkonfiguration sowie die erforderliche Schnittbreite anhand Ihrer Maschinenspezifikation.
- Nuttiefe, Spindeldrehzahl und Vorschubgeschwindigkeit sollten den Richtlinien des Nutmaschinenherstellers entsprechen und an die jeweilige Qualität und Schüttdichte der zu bearbeitenden Kohlenstoffanoden angepasst werden.
- Halten Sie pro Nutmaschine mindestens einen Satz Ersatzkreissägeblätter bereit, um einen kontinuierlichen Betrieb während des Blattwechsels zu ermöglichen.
- Lagern Sie Kreissägeblätter waagerecht auf einer sauberen, ebenen Fläche oder in einem speziellen Blattgestell. Stapeln Sie die Blätter nicht direkt übereinander, um Verformungen des Stammblatts und Schäden an den Zähnen während der Lagerung zu vermeiden.