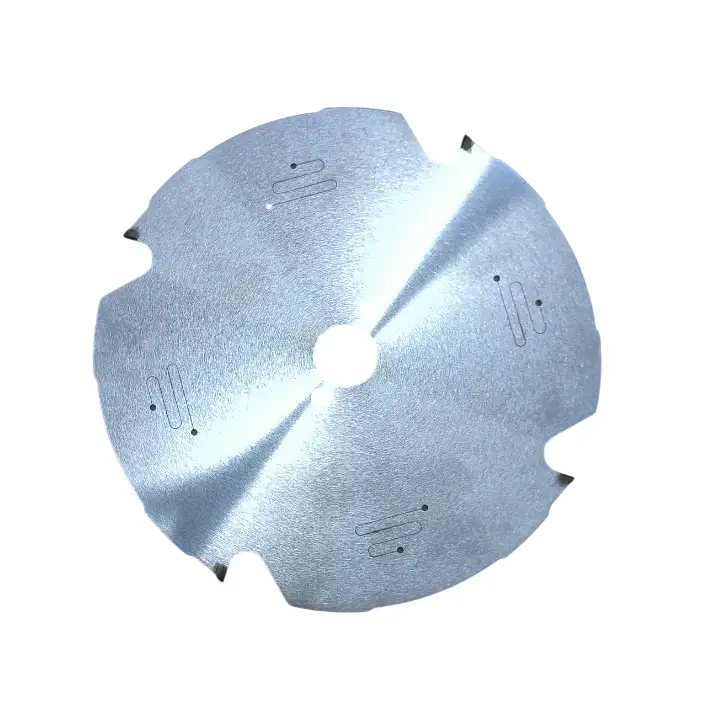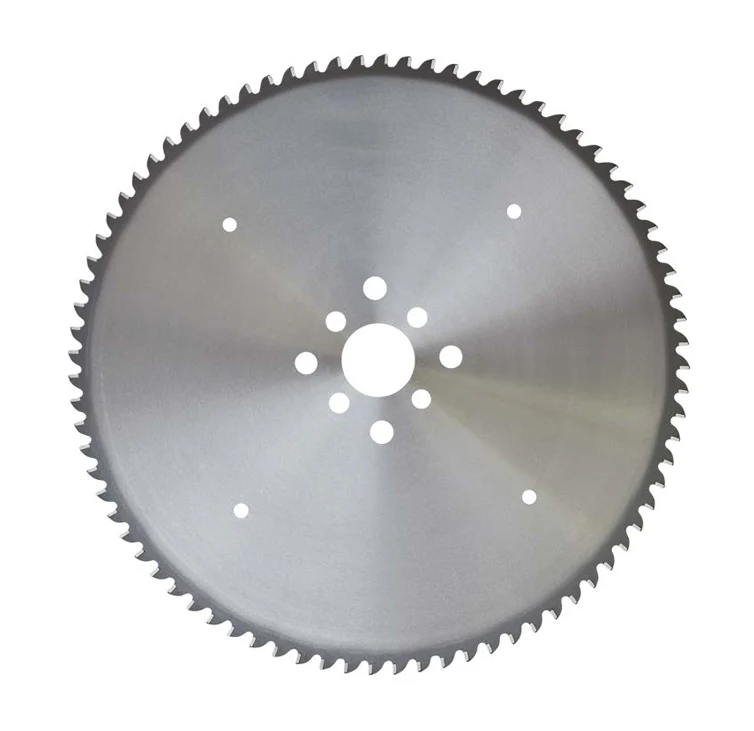
Typiska användningsområden
- Spårsågning på undersidan av förbakade kolanoder som används som förbrukningselektroder i elektrolysceller för aluminium, med särskilda anodspårsågningsmaskiner från bland andra Tomorrow Technology, EPIQ, TC och NKM Noell.
- Anodbearbetningslinjer med hög kapacitet vid primäraluminiumverk, där jämn spårgeometri, minimala produktionsstopp och lång klinglivslängd direkt avgör verktygskostnaden per bearbetad anod.
Viktiga prestandafördelar
- Livslängd på 30 000–50 000 kolanoder per sågklinga under normala driftförhållanden. Kundanpassade PCD-kvaliteter och konfigurationer finns för anläggningar som eftersträvar längre livslängd.
- Jämn spårbredd och spårdjup bibehålls under klingans hela livslängd, vilket säkerställer ett stabilt anod-katodavstånd (ACD) och reproducerbar prestanda i elektrolyscellen genom hela produktionen.
- Färre klingbyten per produktionsperiod minskar maskinstillestånd och arbetskostnader för byten och förbättrar den totala effektiviteten i anodbearbetningen.
- Precisionsskurna expansionsslitsar i klingstommen motverkar termisk deformation under kontinuerlig spårsågning och bibehåller klingans planhet och spårens måttnoggrannhet under långa produktionskörningar.
Problem som denna sågklinga hjälper till att lösa
- Ojämn spårbredd eller spårdjup till följd av fortskridande tandslitage, vilket ger variationer i anod-katodavståndet i cellen och sänker elektrolyseffektiviteten.
- Deformation av klingstommen på grund av värmeutveckling vid kontinuerlig spårsågning, vilket försämrar spårens måttnoggrannhet och leder till att klingan kasseras i förtid.
- Svårigheter att planera klingunderhåll när livslängden är kort och oförutsägbar, vilket stör produktionsplaneringen i anodbearbetningsanläggningar med hög kapacitet.
Användningsanvisningar
- Konstruerad för särskilda spårsågningsmaskiner för kolanoder. Kontrollera spindeldiameter, mönster för monterings- och medbringarhål, flänskonfiguration och erforderlig sågspårsbredd mot maskinspecifikationen före beställning.
- Spårdjup, spindelvarvtal och matningshastighet ska följa maskintillverkarens riktlinjer och anpassas till kvaliteten och skrymdensiteten hos de kolanoder som bearbetas.
- Håll minst en uppsättning reservklingor per spårsågningsmaskin för att möjliggöra kontinuerlig produktion vid klingbyten.
- Förvara sågklingorna horisontellt på en ren och plan yta eller i ett särskilt klingställ. Stapla inte klingorna direkt på varandra eftersom klingstommen kan deformeras och PCD-skären skadas under lagring.