
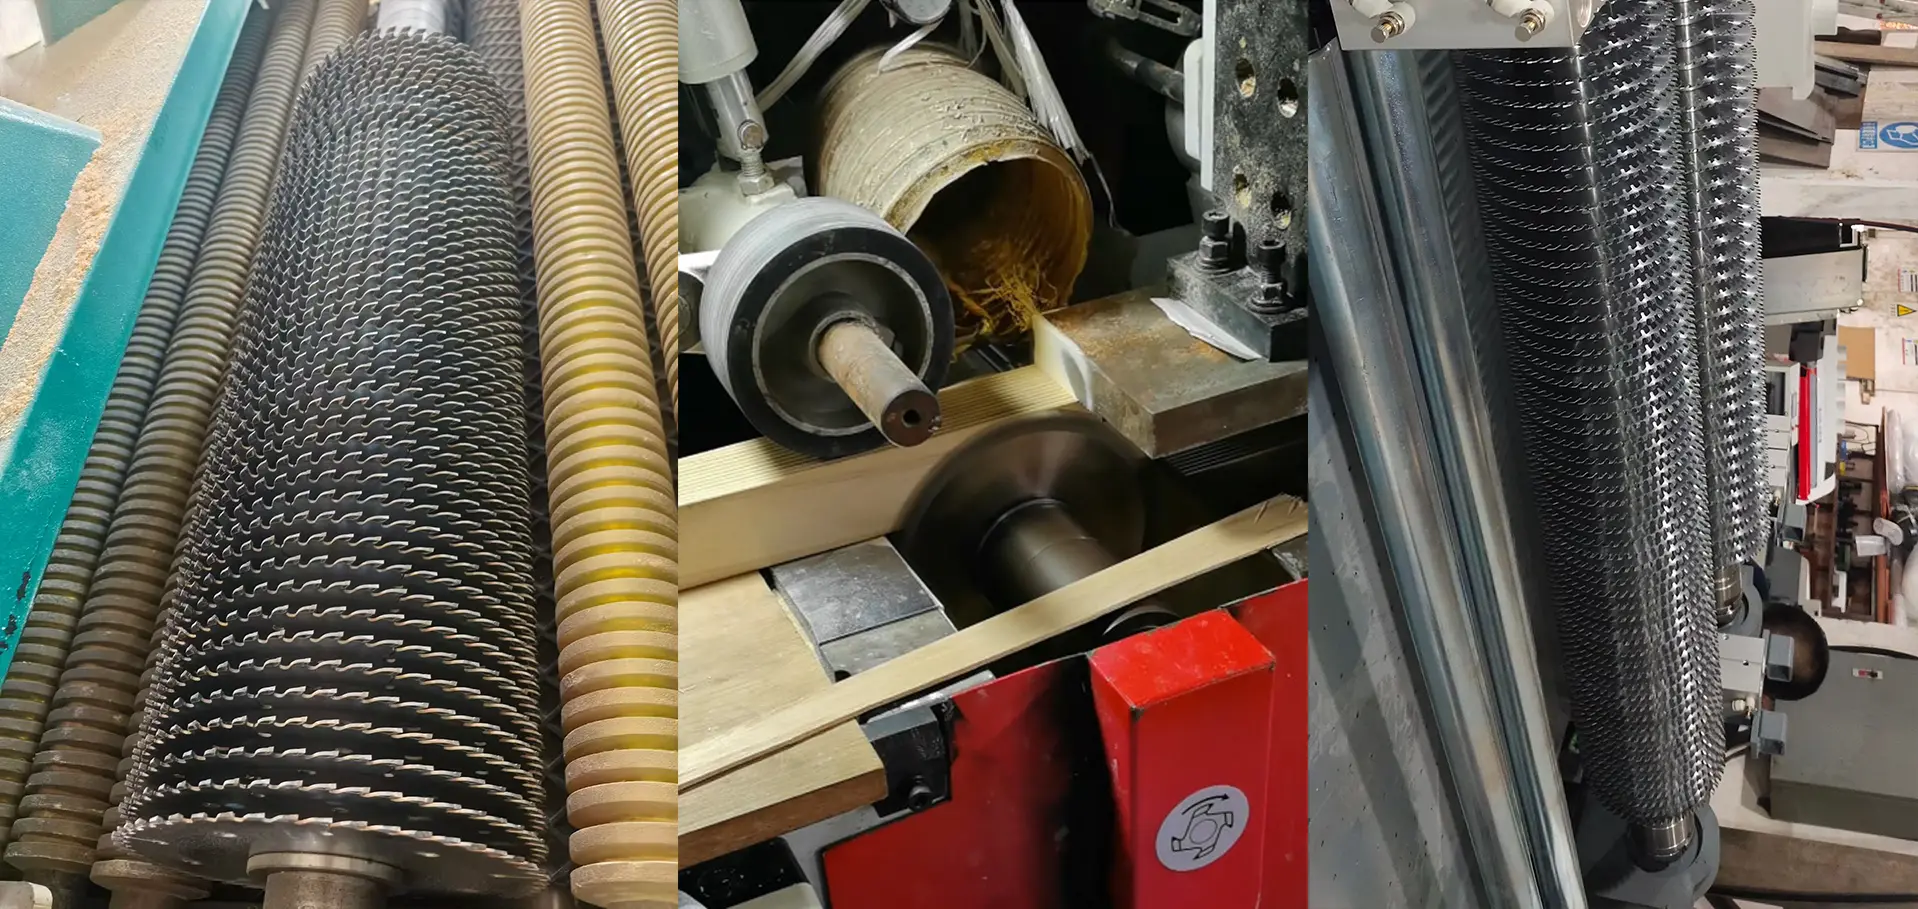
Lösningar för sekundär bearbetning av lövträ
Maximalt utbyte vid sekundär sågning av lövträ
Omvandla sågspån till lönsamhet. Konstruerade uteslutande för ugnstorkat, värdefullt lövträ och frekvent kapning av korta detaljer – minska materialförlusten i sågspåret, eliminera klingvandring och återvinn dolda marginaler ur varje volymenhet ädelträ.
Kostnaden för en millimeter
I värdefullt lövträ är sågspånet den verkliga kostnaden
När träet är så dyrt blir varje millimeter som inte försvinner i sågspåret en färdig produkt som kan säljas.
Den ekonomiska kalkylen
Klyv en lång bräda till färdiga 20 mm remsor. Ett standardiserat sågspår på 3,2 mm förbrukar 23,2 mm material per remsa, medan vårt sågspår på 1,2 mm endast förbrukar 21,2 mm.
- Cirka 9 % fler färdiga remsor ur exakt samma bräda, utan extra råmaterial.
- I ädelträ kan virket som sparas under den första driftveckan betala hela klingpaketet.
- Vid frekvent kapning av korta detaljer ökar besparingen med varje ytterligare snitt.
Den fysikaliska kalkylen
En minskning från 3,2 till 1,2 mm sågspår minskar trävolymen som omvandlas till sågspån med cirka 60 % per snitt.
- Skärmotståndet minskar kraftigt, vilket även sänker spindelmotorns belastning och strömförbrukning.
- Lägre belastning innebär mindre värme, lägre effektbehov och långsammare utmattning av spindellager och matningsdrifter.
- Maskinen går svalare och tystare vid samma matningshastighet – det smala sågspåret skyddar både sågen och träet.
Branschutmaningar
Tre felmekanismer som förstör utbytet med smala sågspår
Att pressa sågspåret till gränsen lönar sig bara om klingan förblir rak, fri och sval. I tätt, torrt lövträ kan tre saker gå fel, och vi konstruerar mot samtliga.
Avböjning och tvättbrädesdefekter
Jakten på det smalaste sågspåret pressar klingstommen mot dess styvhetsgräns. En alltför tunn klinga utan tillräcklig sidostyvhet vandrar i tätt, torrt lövträ och lämnar tvättbrädesmärken på ytan, vilket nedklassar produkten och kräver kostsam extra slipning.
Kärvning vid frigöring av inre spänningar
När torkat lövträ flerbladsklyvs frigörs inre spänningar och träet pressas inåt. En tunn sågklinga har mycket liten sidosläppning och kan klämmas fast på ett ögonblick, vilket överbelastar och stoppar maskinen.
Bränd kåda och termisk deformation
Även torrt lövträ innehåller viss kåda. I ett smalt sågspår driver dåligt spånflöde upp friktionsvärmen. Kådan förkolnar på klingstommen och bränner klingan, medan lokal värme expanderar den tunna stommen, förstör spänningen och gör klingan obrukbar.
Vår tekniska metod
Så får vi en rakbladstunn sågklinga att löpa stabilt
Hårdmetallrensskär och hydrodynamiskt spånflöde
Motverkar kärvning och bränning i djupa snitt. I flerbladsklingorna monterar vi precisa hårdmetallrensskär i den tunna klingstommen. De skär inte träet utan fungerar som fysiska skrapor som håller sågspårets vägg fri när träet fjädrar tillbaka och bryter direktkontakten mellan stål och trä. Samtidigt pressar luftflödet ut kådrikt sågspån ur det smala sågspåret och håller stommen sval.
FEM-optimerad klingstomme med avtrappat nav för axial styvhet
Motverkar avböjning och tvättbrädesytor. För att få en periferizon under en millimeter att uppträda som en styv skiva behåller vi full tjocklek i navområdet nära flänsen och tunnar endast ut vid skäreggen, utan att påverka effektivt skärdjup eller det smala sågspåret. Konstruktionen med avtrappat nav ger klingan den axiala styvhet som krävs för att helt stoppa vandring.
Submikronhårdmetall och spegelblank sidoslipning
Motverkar grova ytor och behovet av efterslipning. För skarpa, spröda lövträfibrer använder vi högkristallin ultrafinkornig hårdmetall, spegelslipar sedan sidoytorna och minimerar sidosläppningen. Tanden glättar snittet när den passerar och lämnar en yta som är tillräckligt ren för att gå direkt till montering.
Beräkna er besparing
Beräkning av materialutbyte för korta detaljer
Plan A
Cutting Plan A
Workpiece Count
-
Whole pieces per bar
Material Utilization
-
Good length / raw length
Plan B
Cutting Plan B
Workpiece Count
-
Whole pieces per bar
Material Utilization
-
Good length / raw length
Comparison
Plan B Compared With Plan A
Calculate both plans above to see the difference. Positive values mean Plan B performs better than Plan A.
Workpiece Count Change
-
Pieces and percentage change
Utilization Change
-
Percentage points and relative change
Rekommenderade sågklingor
En tunnsnittsklinga för varje sekundärt snitt
Från kraftig flerbladssågning till kapning av korta detaljer med enkelklinga – anpassat efter materialtjocklek och inre spänningar.
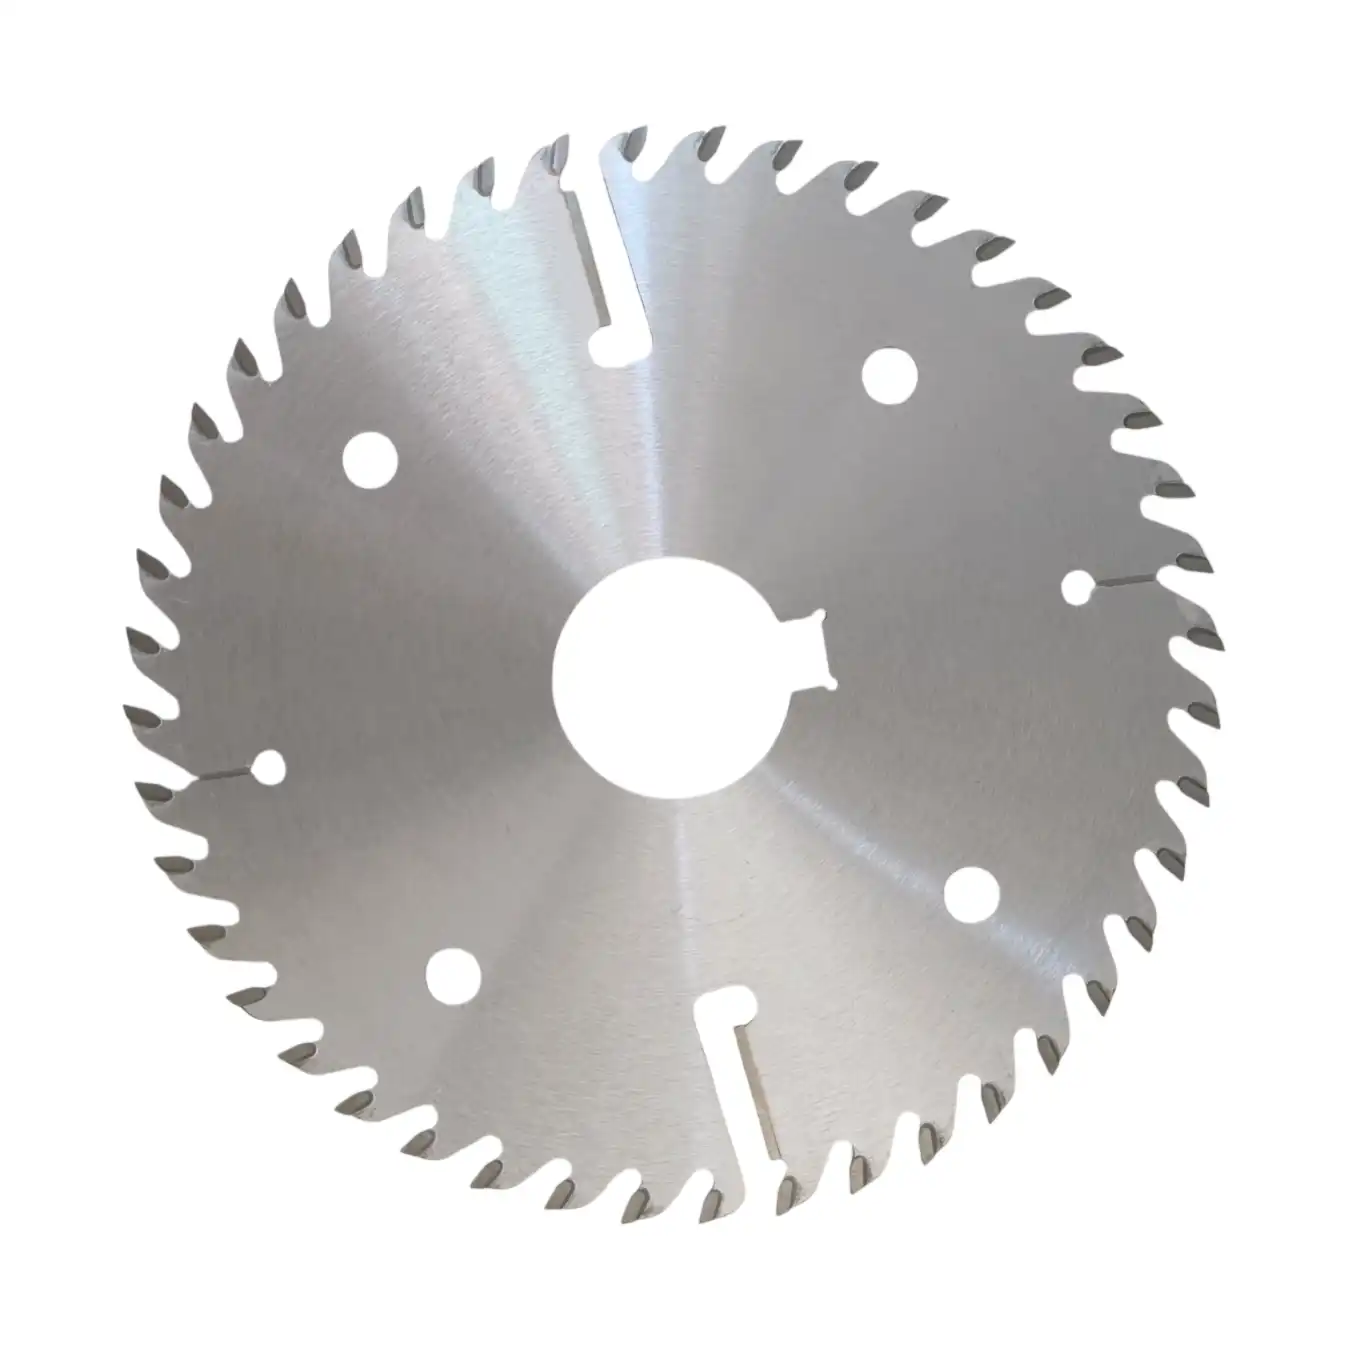
Kraftig flerbladssågning / med rensskär
Tunnsnittsklingor med rensskär för flerbladssågning
För djup och hårt belastad klyvning av tjockare lövträ. Hårdmetallrensskären håller sågspårets väggar öppna och transporterar bort kådrikt sågspån, vilket ger oöverträffat skydd mot kärvning och bränning när flera klingor arbetar samtidigt.
Sågspår cirka 1,5–5,5 mm
Visa specifikationer →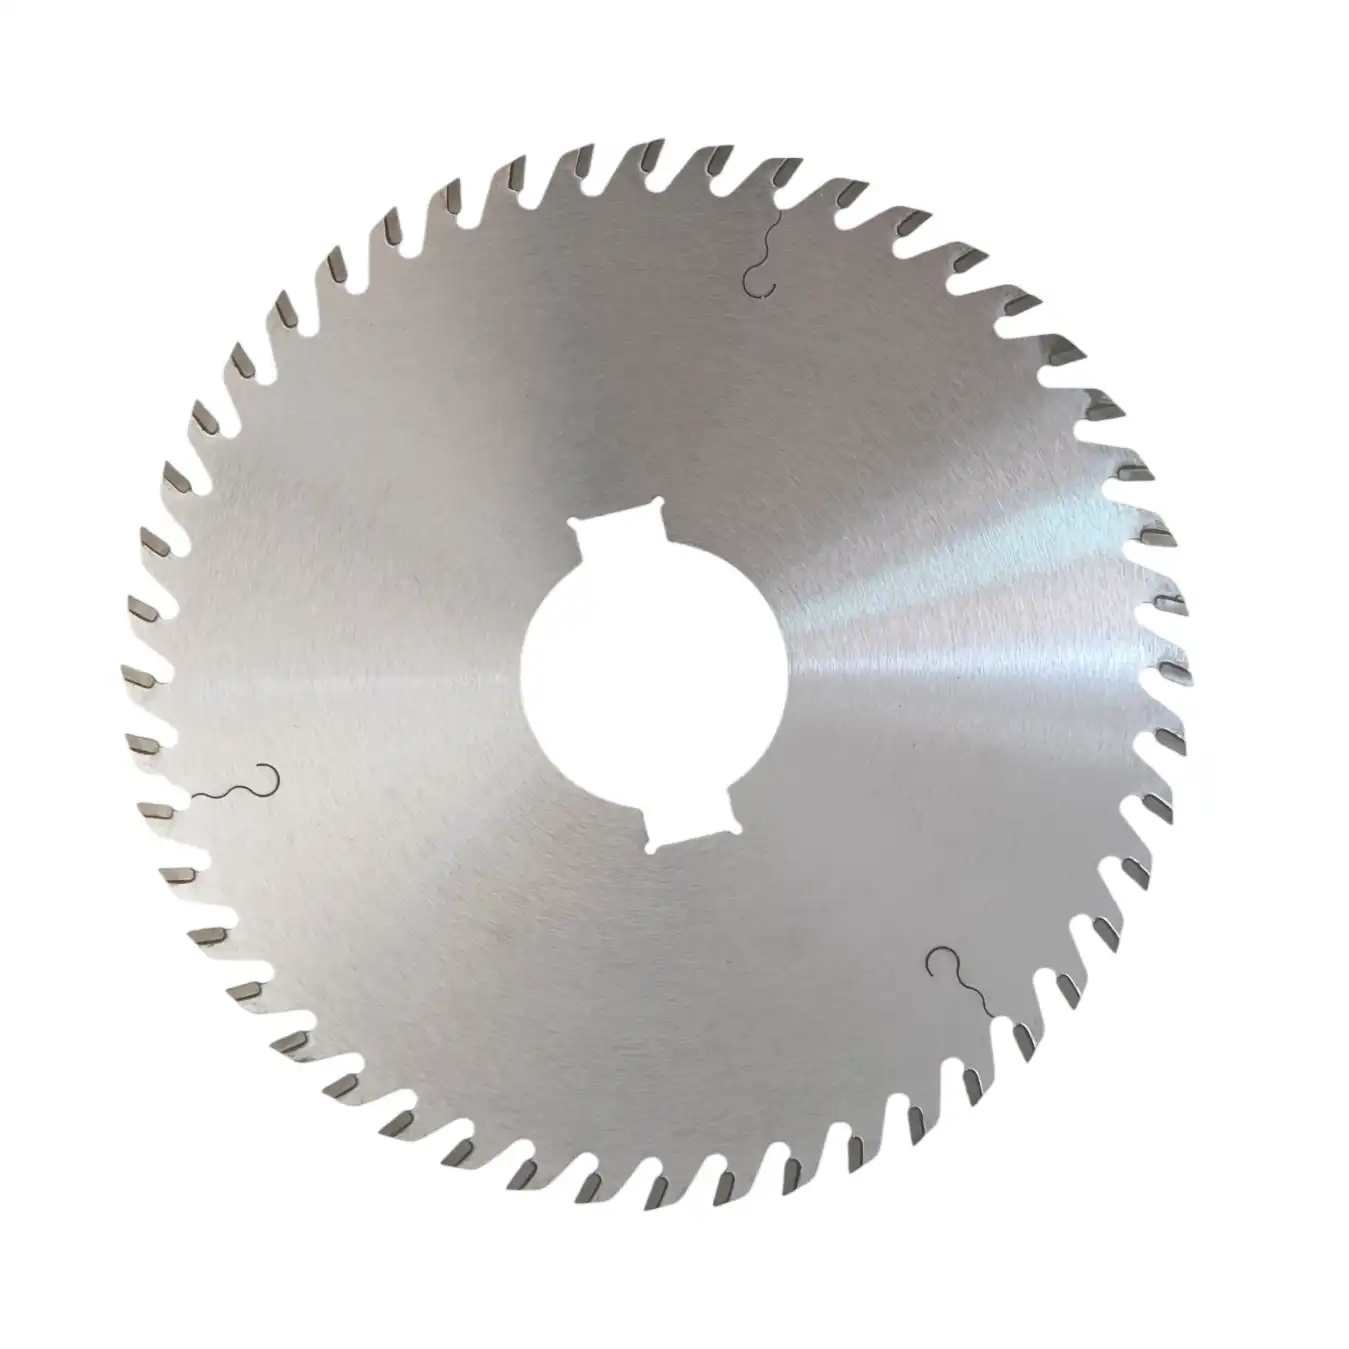
Precisionsflerbladssågning / utan rensskär
Tunnsnittsklingor för flerbladssågning av massivt trä
För tunnare material med lägre inre spänningar, exempelvis jalusilameller, instrumentämnen och lameller till premiumgolv. Utan rensskär, med minsta praktiska sågspår och en nästan färdigbearbetad yta för maximalt utbyte där spänningsfrigöringen är begränsad.
Sågspår cirka 1,0–2,5 mm
Visa specifikationer →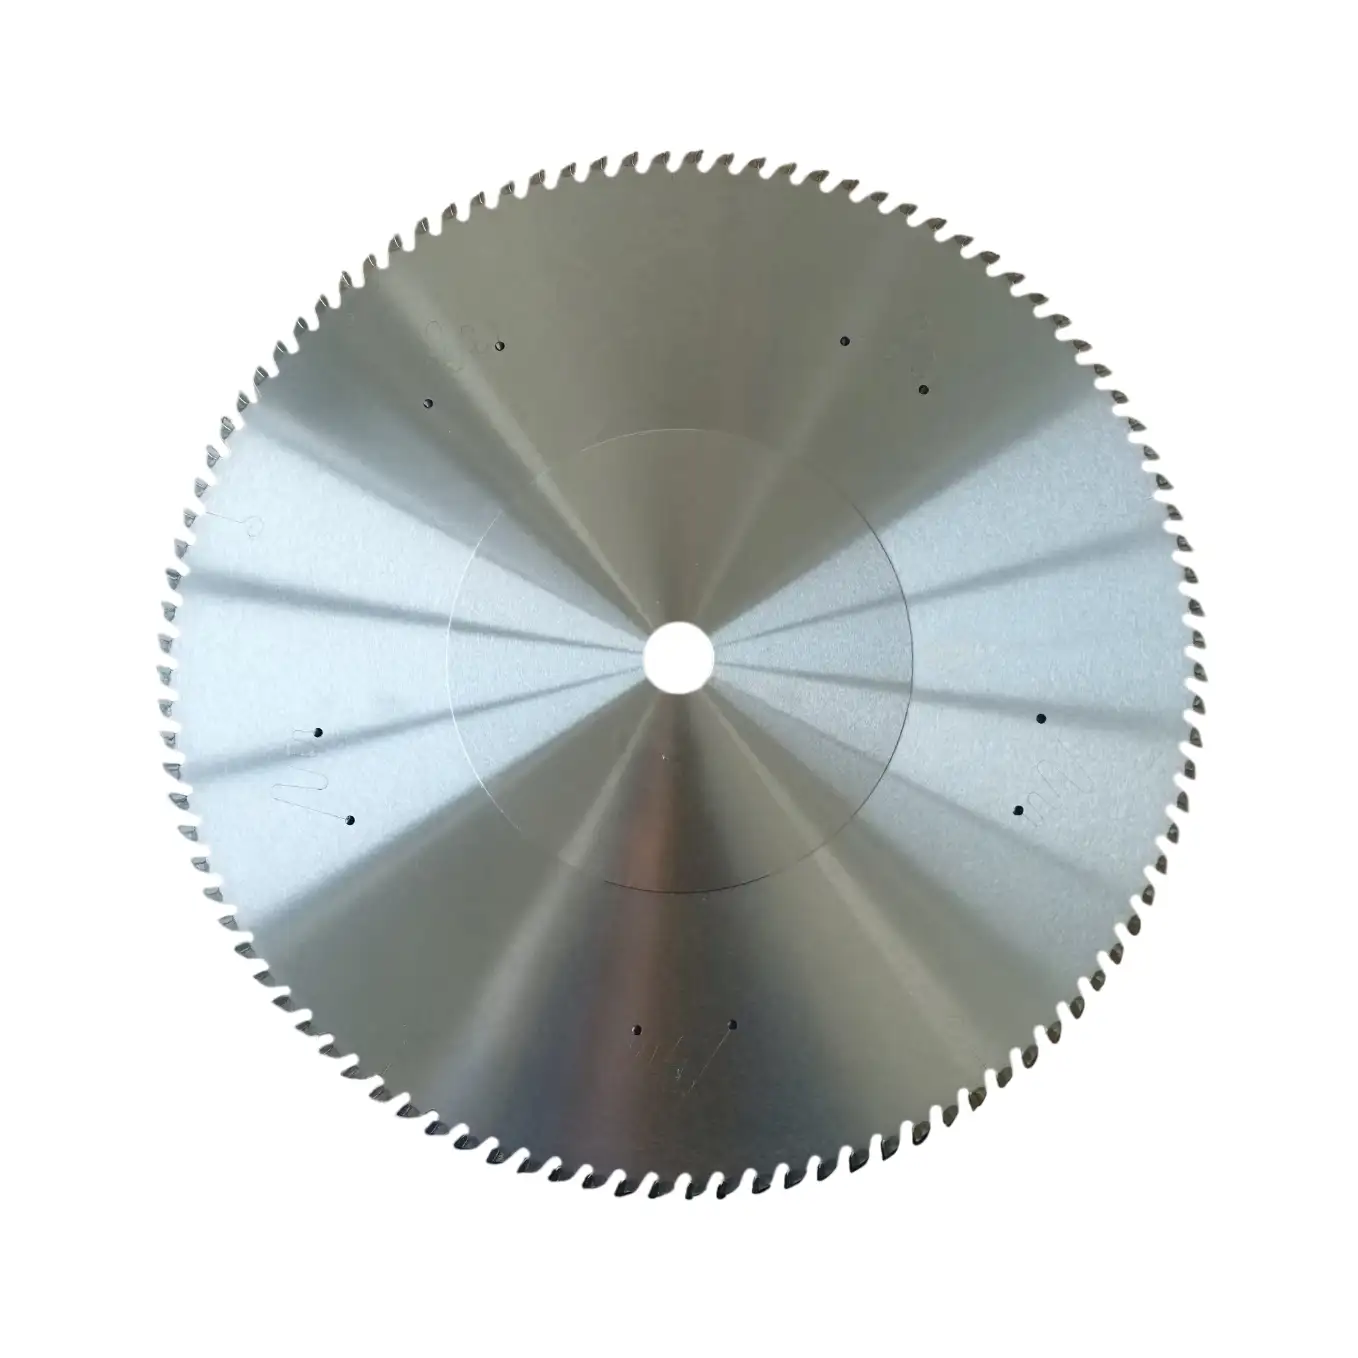
Enkelklinga / frekvent kapning av korta detaljer
Tunnsnittsklingor med extra smalt sågspår för massivt trä
Precisionskapning med enkel axel av korta detaljer i värdefullt material, exempelvis hantverksdetaljer av trä, premiumleksaker, hushållsprodukter och komponenter till modellflyg. Varje snitt sparar det dyraste träet och lämnar en yta som inte behöver slipas.
Sågspår ned till cirka 0,5–1,2 mm
Visa specifikationer →Förväntade resultat
Så förbättrar tunnsnittsklingor er lönsamhet
Förbättringar som en verksamhet för sekundär lövträbearbetning kan förvänta sig med rätt tunnsnittsklinga och rekommenderade parametrar.
Ett smalare sågspår omvandlar mer av varje dyr bräda till en säljbar produkt i stället för sågspån, en besparing som ofta betalar klingpaketet redan under den första veckan.
En styv klingstomme med avtrappat nav och spegelslipade sidor ger ett rakt, rent snitt, minimerar kassationer och eliminerar efterföljande slipning på många detaljer.
Cirka 60 % mindre materialavverkning per snitt innebär lägre spindelbelastning, lägre strömförbrukning och långsammare slitage på lager och matningsdrifter. Maskinen går svalare vid samma matning.
Expertfrågor
Vanliga frågor
När ska jag välja en ultratunn flerbladsklinga med respektive utan rensskär?
Det avgörs av skärdjupet och mängden inre spänningar i träet. Om ni klyver tjockare lövträ där kraftiga inre spänningar frigörs och klämmer klingan bör ni välja versionen med rensskär. De håller sågspårets vägg öppen, förbättrar spånavgången och för bort värme. Om ni kapar tunnare material med små spänningar och vill ha en så felfri yta som möjligt ger versionen utan rensskär det smalaste sågspåret och renaste snittet.
Kan jag använda dessa ultratunna sågklingor i vått eller otorkat trä?
Nej, och detta är viktigt. Klingorna är utbytesverktyg som byggts särskilt för ugnstorkat, värdefullt trä, normalt under cirka 12 % fuktkvot. Våta, otorkade fibrer är vattenrika och mycket fjädrande. Svällningen och klämningen under sågningen värmedeformerar en tunn klingstomme nästan omedelbart. För otorkat eller vått material ska ni i stället använda våra flerbladsklingor med standardbrett sågspår eller vårt kraftiga program för primär stockbearbetning.
Hur mycket effekt sparar jag egentligen genom att minska sågspåret från 3,2 till 1,2 mm?
Skärmotståndet följer mängden material som avverkas, och ett sågspår på 1,2 mm avverkar cirka 60 % mindre trä per snitt än ett sågspår på 3,2 mm. I praktiken innebär det en betydande minskning av vridmomentet som spindeln måste leverera, lägre toppeffekt i automatiserade linjer och märkbart mindre utmattning av spindellager och matningsmotorer över tid. Den exakta siffran beror på träslag, matningshastighet och maskin.
Få en utbytesplan
Varje millimeter sågspår i ädelträ är vinst som hamnar i spånbehållaren
Skicka materialtjocklek, träslag, färdigmått och maskintyp – flerblads- eller enkelklingesåg – så specificerar våra ingenjörer det smalaste sågspår ni kan köra stabilt och visar vilket utbyte det återvinner.