
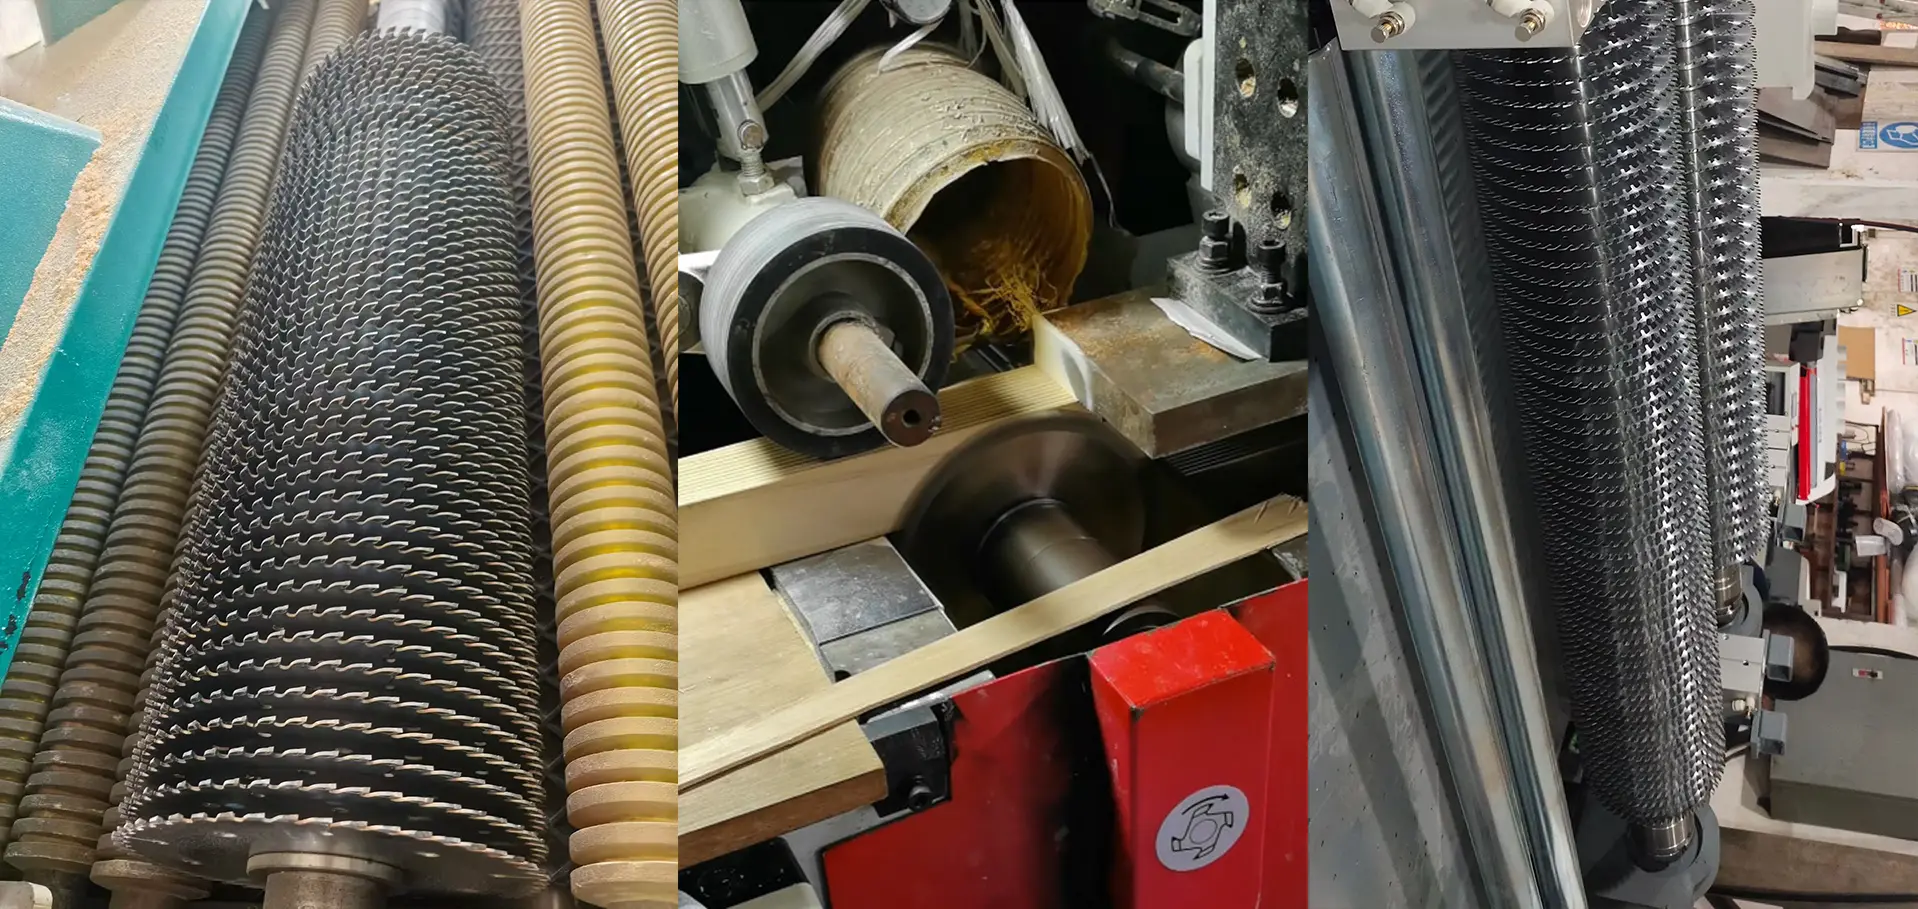
İkincil Sert Ağaç İşleme Çözümleri
İkincil Sert Ağaç Kesiminde Maksimum Verim
Talaşı yeniden kâra dönüştürün. Yalnızca fırında kurutulmuş, yüksek değerli sert ağaç ve sık tekrarlanan kısa parça kesimi için üretilmiştir — değerli ahşabın her biriminde kesim kaybını azaltın, bıçak sapmasını önleyin ve gizli kâr marjını geri kazanın.
Bir Milimetrenin Maliyeti
Yüksek Değerli Sert Ağaçta Gerçek Maliyetiniz Talaştır
Ahşap bu kadar pahalıyken talaşa dönüştürmediğiniz her milimetre kesim genişliği satabileceğiniz bitmiş üründür.
Finansal Gerekçe
Uzun bir tahtayı bitmiş 20 mm şeritlere ayırın. Standart 3,2 mm kesim genişliği her şerit için 23,2 mm malzeme tüketirken 1,2 mm kesim genişliğimiz yalnızca 21,2 mm tüketir.
- Aynı tahtadan, ek hammadde olmadan yaklaşık %9 daha fazla bitmiş şerit.
- Değerli sert ağaçta ilk haftada tasarruf edilen ahşap, tüm testere bıçağı takımının maliyetini karşılayabilir.
- Sık tekrarlanan kısa parça kesiminde tasarruf her ek kesimle büyür.
Fiziksel Gerekçe
Kesim genişliğini 3,2 mm seviyesinden 1,2 mm seviyesine düşürmek, her kesimde talaşa dönüştürmeniz gereken ahşap hacmini yaklaşık %60 azaltır.
- Kesme direnci belirgin biçimde düşer; mil motorunun yükü ve çektiği akım da azalır.
- Düşük yük daha az ısı, daha düşük güç tüketimi ve mil yatakları ile ilerleme tahriklerinde daha yavaş yorulma demektir.
- Makine aynı ilerleme hızında daha serin ve sessiz çalışır; ince kesim yalnızca ahşabı değil, testereyi de korur.
Sektörel Zorluklar
İnce Kesim Verimini Yok Eden Üç Arıza Biçimi
Kesim genişliğini sınırına indirmek yalnızca testere bıçağı düz, serbest ve serin kalırsa kazandırır. Yoğun, kuru sert ağaçta üç sorun oluşur ve mühendislik çözümlerimizi üçünü de önleyecek şekilde geliştiririz.
Sapma ve Dalgalı Yüzey Hataları
En ince kesim genişliğini hedeflemek gövdeyi rijitlik sınırına yaklaştırır. Yeterli yanal rijitlik olmadan yoğun kuru sert ağaçta fazla ince bıçak kullanılırsa bıçak sapar ve yüzeyde dalgalı izler bırakır; ürün kalitesi düşer ve maliyetli ek zımparalama gerekir.
Gerilim Salınımından Kaynaklanan Sıkışma
Kurutulmuş sert ağaç çoklu boyuna kesildiğinde iç gerilim serbest kalır ve ahşap içe doğru sıkışır. İnce testere bıçağının yan boşluğu çok azdır; anında sıkışıp kilitlenerek makineyi aşırı yükleyebilir ve durdurabilir.
Reçine Yanması ve Termal Deformasyon
Kuru sert ağaç bile bir miktar reçine içerir. Dar kesim kanalında yetersiz talaş akışı sürtünme ısısını hızla yükseltir; reçine gövde üzerinde karbonlaşır, bölgesel ısı ince gövdeyi genleştirip gerilimini bozar ve bıçağı kullanılamaz hale getirir.
Teknik Yaklaşımımız
Jilet İnceliğindeki Testere Bıçağını Nasıl Kararlı Tutuyoruz
Karbür Kazıyıcı Dişler ve Hidrodinamik Talaş Akışı
Derin kesimlerde sıkışmayı ve yanmayı önler. Çoklu boyuna kesim bıçaklarının ince gövdesine hassas karbür kazıyıcı dişler yerleştiririz. Bu dişler ahşabı kesmez; ahşap geri yaylandığında kesim kanalı duvarını sıyırarak açan, çelikle ahşabın doğrudan temasını kesen fiziksel kazıyıcı görevi görür. Oluşturdukları hava akışı reçineli talaşı dar kesim kanalından dışarı zorlayarak gövdeyi serin tutar.
Eksenel Rijitlik için FEM Tasarımlı Kademeli Göbekli Gövde
Sapmayı ve dalgalı yüzeyi önler. Bir milimetreden ince kenarın rijit gövde gibi davranması için flanşa yakın göbek bölgesinde tam kalınlığı korur, yalnızca kesici ağız bölgesini inceltiriz; etkin kesim derinliği veya ince kesim genişliği değişmez. Kademeli göbek yapısı, testere bıçağına sapmayı tamamen önleyecek eksenel rijitliği kazandırır.
Mikron Altı Karbür ve Ayna Kalitesinde Yan Taşlama
Kaba yüzeyleri ve yeniden zımparalama ihtiyacını önler. Gevrek sert ağaç lifleri için yüksek kristalli ultra ince taneli karbür kullanır, yan yüzeyleri ayna kalitesinde taşlar ve yan boşluğu minimuma indiririz. Diş geçerken kesim yüzeyini parlatır ve doğrudan montaja gidecek kadar temiz bir yüzey bırakır.
Tasarrufunuzu Hesaplayın
Kısa Parça Malzeme Verimi Hesaplayıcı
Plan A
Kesim Planı A
İş Parçası Sayısı
-
Çubuk başına tam parça sayısı
Malzeme Kullanım Oranı
-
Kullanılabilir uzunluk / hammadde uzunluğu
Plan B
Kesim Planı B
İş Parçası Sayısı
-
Çubuk başına tam parça sayısı
Malzeme Kullanım Oranı
-
Kullanılabilir uzunluk / hammadde uzunluğu
Karşılaştırma
Plan B'nin Plan A ile Karşılaştırması
Farkı görmek için yukarıdaki iki planı da hesaplayın. Pozitif değerler, Plan B'nin Plan A'dan daha iyi sonuç verdiğini gösterir.
İş Parçası Sayısındaki Değişim
-
Parça sayısı ve yüzde değişimi
Kullanım Oranındaki Değişim
-
Yüzde puan ve göreli değişim
Önerilen Takımlar
Her İkincil Kesim için İnce Kesim Testere Bıçağı
Ağır çoklu boyuna kesimden tek bıçaklı kısa parça işlemine kadar — malzeme kalınlığınıza ve gerilimine uygun.
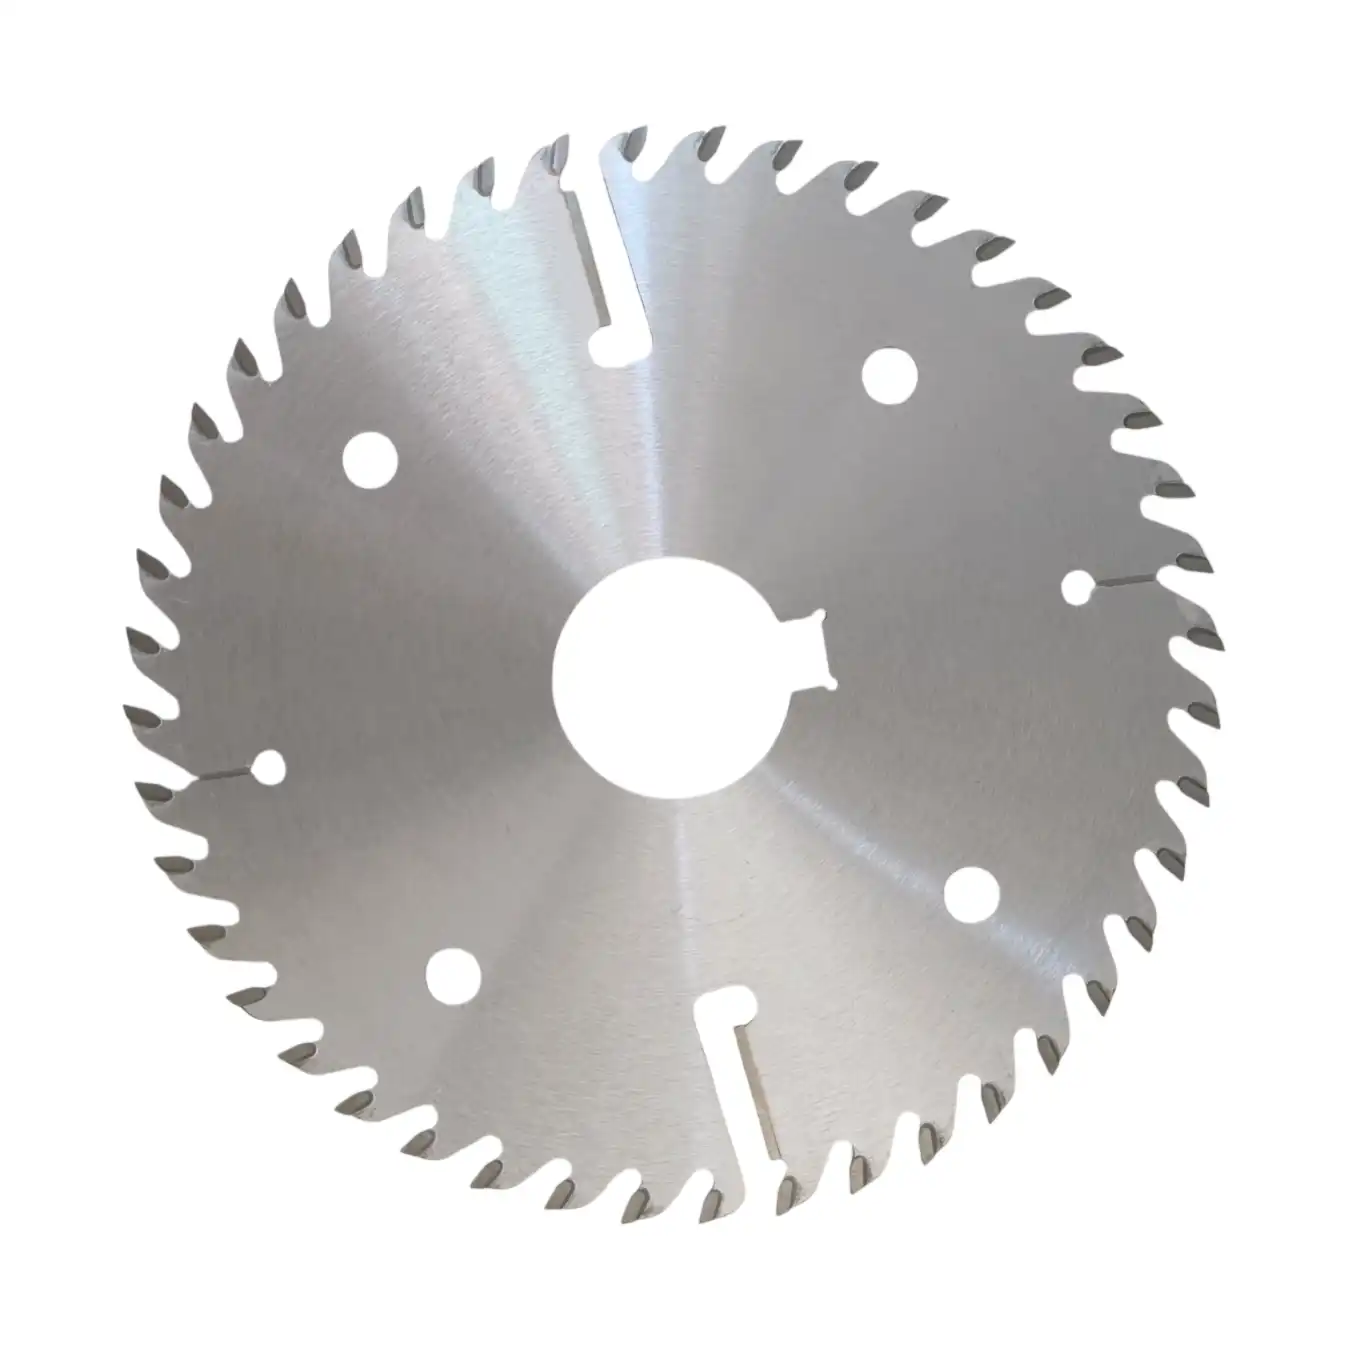
Ağır Çoklu Boyuna Kesim / Kazıyıcı Dişli
Kazıyıcı Dişli İnce Kesim Çoklu Boyuna Kesim Bıçakları
Daha kalın sert ağaç malzemenin derin ve yüksek gerilimli boyuna kesimi için. Karbür kazıyıcı dişler kesim kanalı duvarlarını açık tutar ve reçineli talaşı tahliye eder; birkaç bıçak aynı anda çalışırken sıkışma ve yanmaya karşı üstün koruma sağlar.
Kesim genişliği aralığı ~1,5–5,5 mm
Teknik özellikleri inceleyin →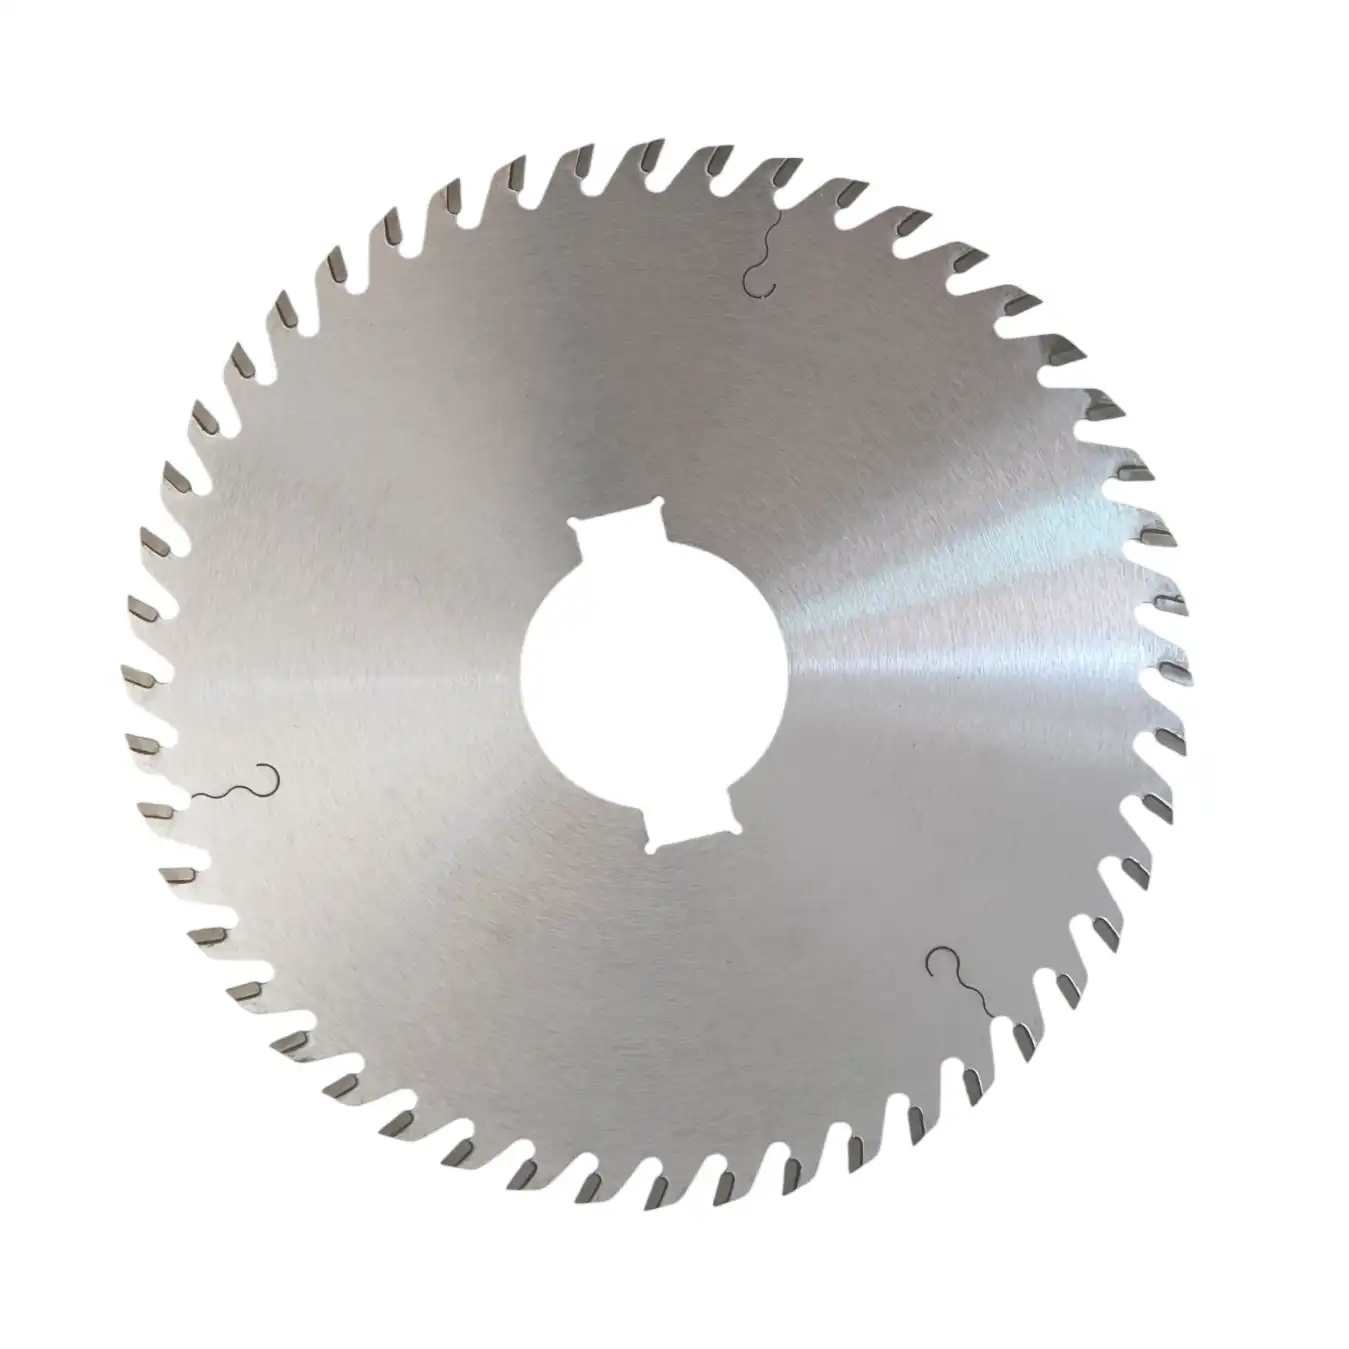
Hassas Çoklu Boyuna Kesim / Kazıyıcısız
Ultra İnce Kesim Çoklu Boyuna Kesim Bıçakları
Daha düşük iç gerilimli ince malzeme için: panjur lamelleri, müzik aleti taslakları ve üstün kaliteli parke lamelleri. Kazıyıcı diş olmadan uygulanabilir en ince kesim genişliği ve gerilim salınımının düşük olduğu işlerde maksimum verim için üretime yakın yüzey kalitesi.
Kesim genişliği aralığı ~1,0–2,5 mm
Teknik özellikleri inceleyin →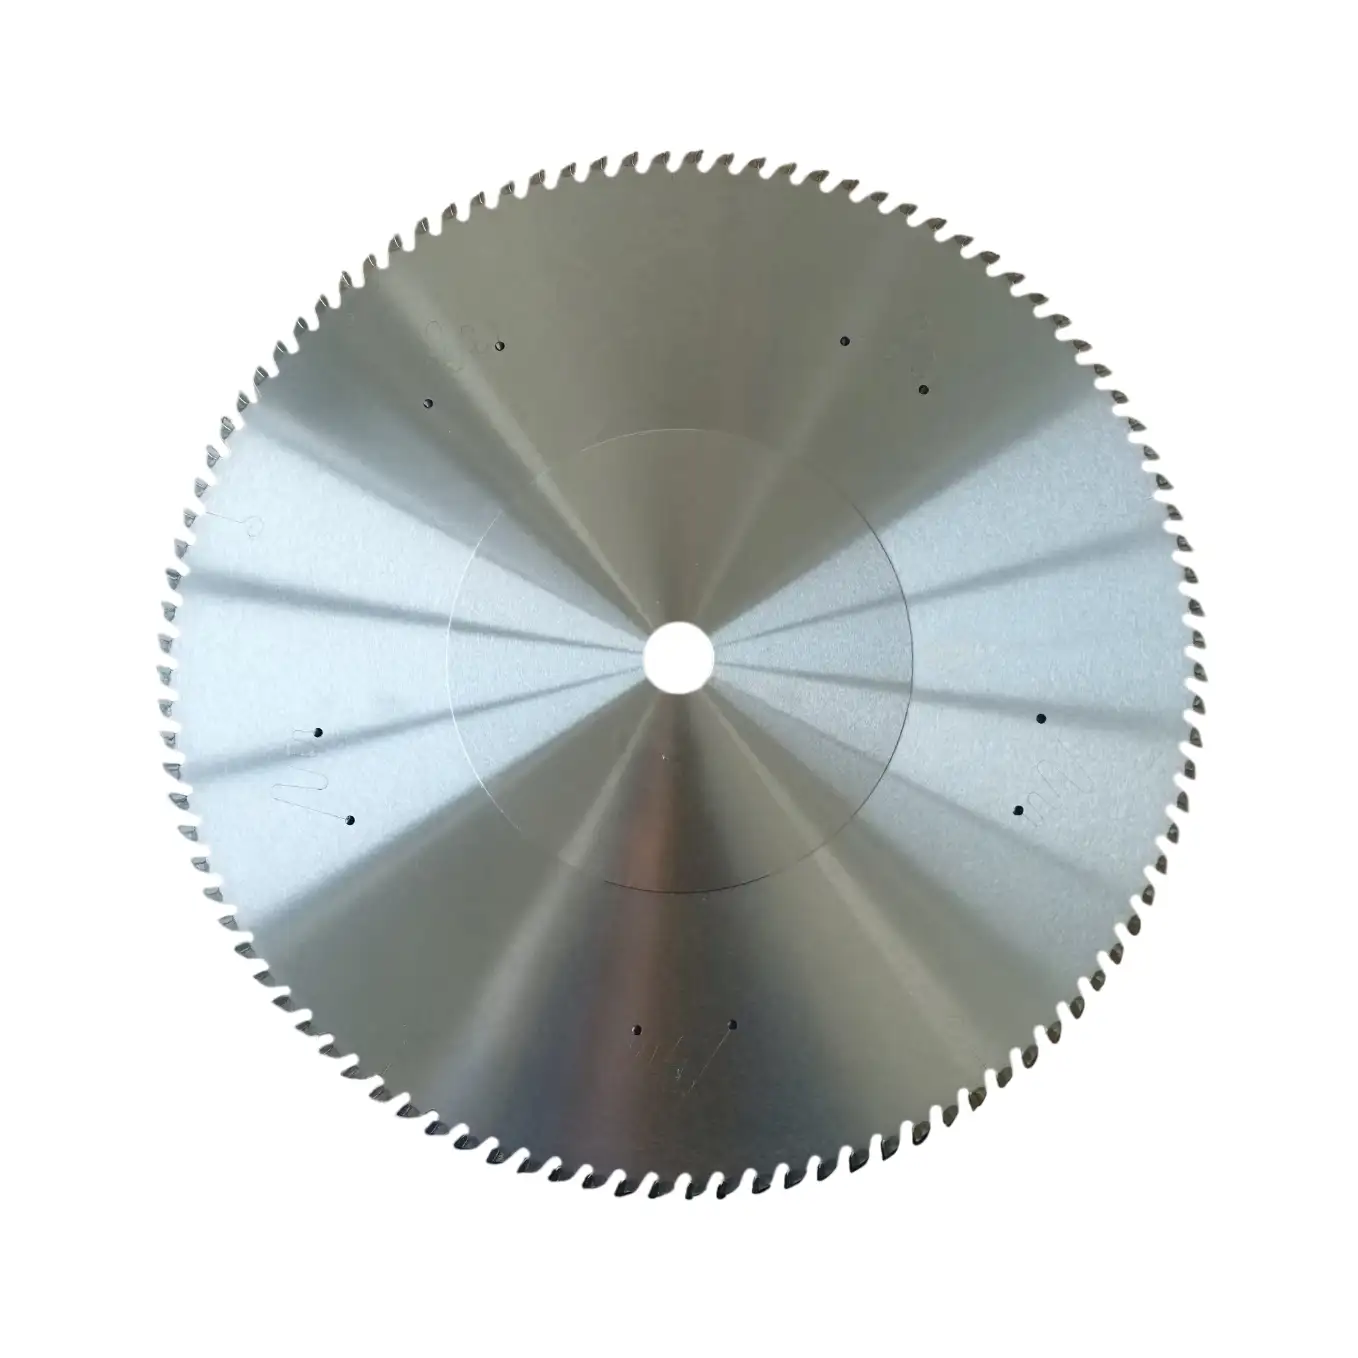
Tek Bıçak / Sık Tekrarlanan Kısa Parça Kesimi
Ultra İnce Kesim Daire Testere Bıçakları
Kısa ve yüksek değerli malzemeler için tek milli hassas kesim: ahşap el işi parçaları, üstün kaliteli oyuncaklar, ev eşyaları ve model uçak bileşenleri. Her kesim en pahalı ahşaptan tasarruf sağlar ve zımpara gerektirmeyen yüzey bırakır.
Kesim genişliği ~0,5–1,2 mm değerine kadar
Teknik özellikleri inceleyin →Beklenen Sonuçlar
İnce Kesim Bıçaklarının Maliyetinize Sağladığı Kazanımlar
Doğru ince kesim bıçağını önerilen parametrelerde kullanan ikincil sert ağaç işletmesinin elde edebileceği kazanımlar.
Daha dar kesim genişliği pahalı tahtanın daha büyük bölümünü talaş yerine satılabilir ürüne dönüştürür; sağlanan tasarruf çoğu zaman bıçak takımının maliyetini ilk hafta içinde karşılar.
Rijit kademeli göbekli gövde ve ayna kalitesinde taşlanmış yan yüzeyler düz, temiz kesimi korur; hatalı parçaları en aza indirir ve birçok üründe ikincil zımparalama adımını ortadan kaldırır.
Her kesimde yaklaşık %60 daha az malzeme kaldırılması, daha düşük mil yükü ve akım ile yataklar ve ilerleme tahriklerinde daha yavaş aşınma demektir; makine aynı ilerlemede daha serin çalışır.
Uzman Yanıtları
Sık Sorulan Sorular
Kazıyıcı dişli veya kazıyıcısız ultra ince çoklu boyuna kesim bıçağını ne zaman seçmeliyim?
Seçim kesim derinliğine ve ahşaptaki gerilim miktarına bağlıdır. İç gerilimin güçlü biçimde serbest kalıp bıçağı sıkıştırdığı daha kalın sert ağaçları boyuna kesiyorsanız kazıyıcı dişli sürümü seçin; kazıyıcılar kesim kanalı duvarını açar, talaş tahliyesine yardımcı olur ve ısıyı uzaklaştırır. Düşük gerilimli daha ince malzeme kesiyor ve mümkün olan en kusursuz yüzeyi istiyorsanız kazıyıcısız sürüm en ince kesim genişliğini ve en temiz kesimi sağlar.
Bu ultra ince testere bıçaklarını yaş veya taze ahşapta kullanabilir miyim?
Hayır; bu önemli bir sınırdır. Bu testere bıçakları özellikle fırında kurutulmuş, yüksek değerli ahşap (genellikle yaklaşık %12 nemin altında) için üretilmiş verim takımlarıdır. Yaş ve taze lif suyla doludur ve çok esnektir; kesim sırasında şişip sıkışması ince gövdeyi neredeyse anında ısıyla deforme eder. Taze veya yaş malzeme için standart kesim genişlikli çoklu boyuna kesim bıçaklarımızı ya da birincil tomruk işleme için üretilmiş ağır hizmet ürün grubumuzu kullanın.
Kesim genişliğini 3,2 mm seviyesinden 1,2 mm seviyesine düşürerek gerçekte ne kadar güç tasarrufu sağlarım?
Kesme direnci kaldırılan malzeme miktarıyla orantılıdır ve 1,2 mm kesim genişliği her kesimde 3,2 mm kesim genişliğine göre yaklaşık %60 daha az ahşap kaldırır. Uygulamada bu, milin sağlaması gereken torkta belirgin düşüş, otomatik hatlarda daha düşük tepe güç ve zaman içinde mil yatakları ile ilerleme motorlarında belirgin biçimde daha az yorulma demektir. Kesin değer ağaç türünüze, ilerleme hızınıza ve makinenize bağlıdır.
Verim Planınızı Alın
Değerli sert ağaçta kesim genişliğinin her milimetresi talaş haznesine giden kârdır
Malzeme kalınlığınızı, ağaç türünü, bitmiş ölçüleri ve çoklu boyuna kesim veya tek bıçaklı makinenizi paylaşın; mühendislerimiz kararlı biçimde kullanabileceğiniz en ince kesim genişliğini belirlesin ve geri kazandıracağı verimi göstersin.