
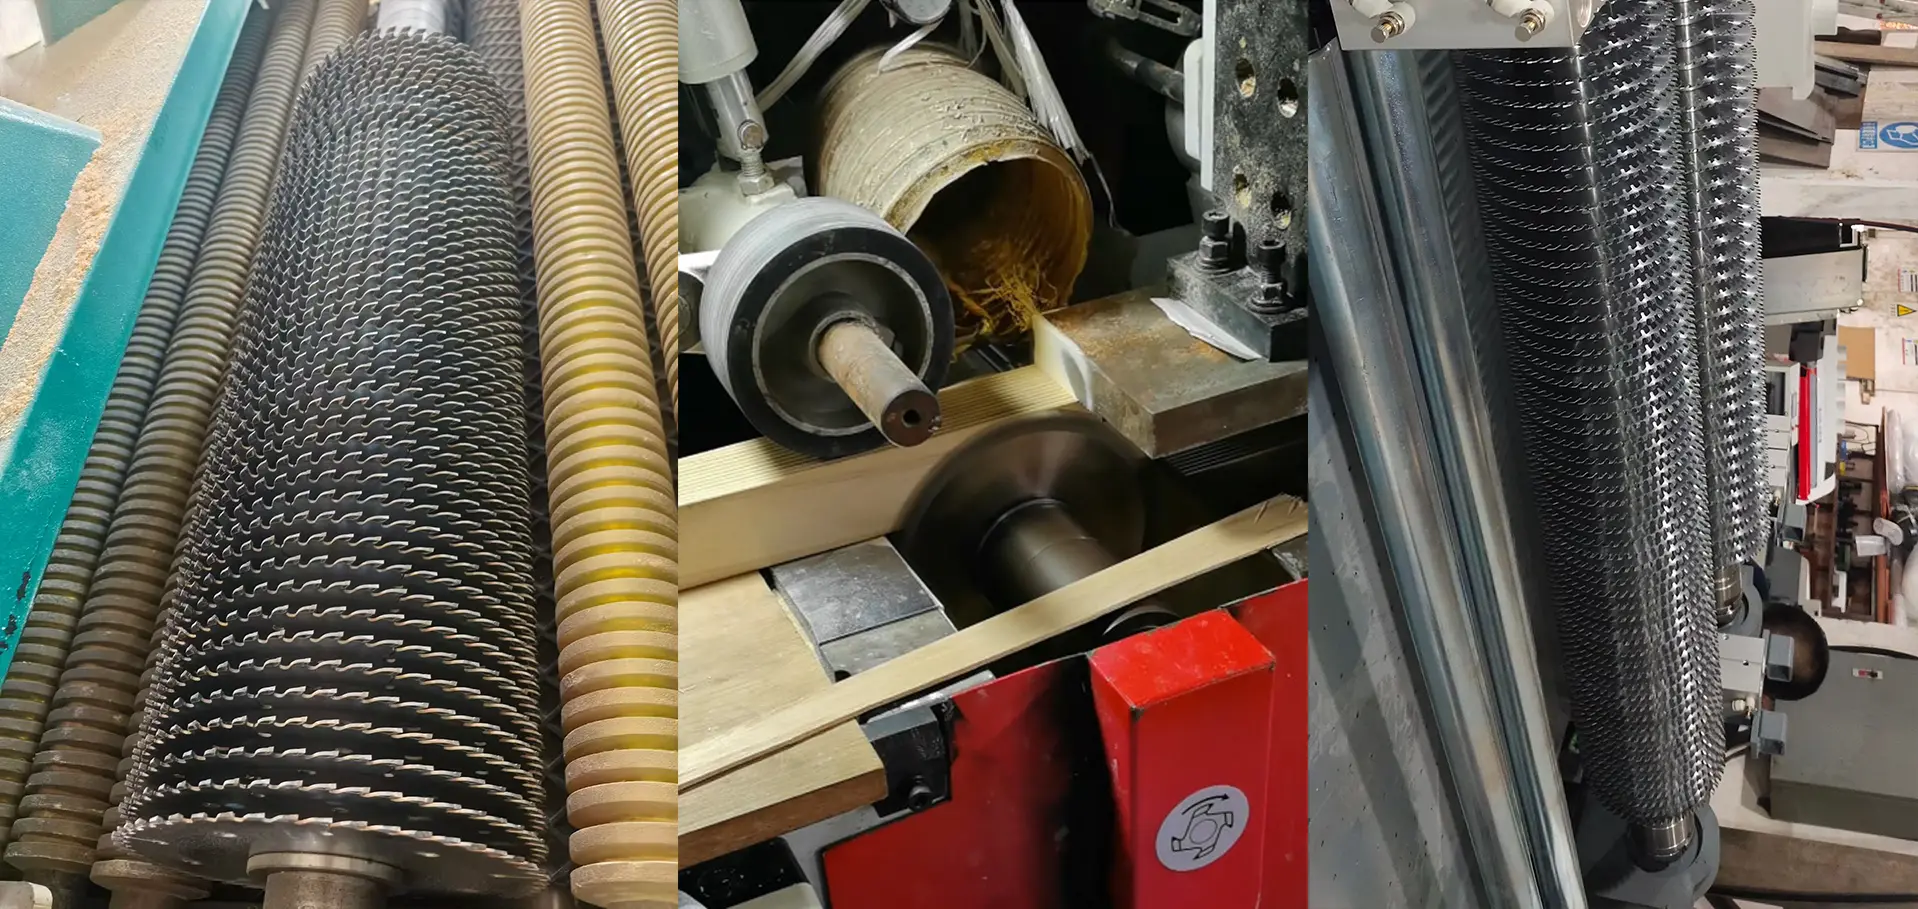
Řešení druhotného zpracování tvrdého dřeva
Maximální výtěžnost při druhotném řezání tvrdého dřeva
Proměňte piliny zpět v zisk. Navrženo výhradně pro komorově vysušené hodnotné tvrdé dřevo a časté řezání krátkých přířezů — omezíte ztráty v řezu, potlačíte vlnění kotouče a získáte skrytou marži z každého objemu ušlechtilého dřeva.
Cena jednoho milimetru
U hodnotného tvrdého dřeva jsou skutečným nákladem piliny
Když je dřevo tak drahé, každý ušetřený milimetr řezné spáry představuje hotový výrobek, který můžete prodat.
Ekonomické hledisko
Rozmítněte dlouhé prkno na hotové pásy široké 20 mm. Standardní řezná spára 3,2 mm spotřebuje na jeden pás 23,2 mm materiálu, zatímco naše spára 1,2 mm pouze 21,2 mm.
- Přibližně o 9 % více hotových pásů ze stejného prkna bez další suroviny.
- U ušlechtilého tvrdého dřeva může materiál ušetřený během prvního týdne provozu zaplatit celou sadu pilových kotoučů.
- Při častém řezání krátkých přířezů úspora roste s každým dalším řezem.
Fyzikální hledisko
Přechod z řezné spáry 3,2 mm na 1,2 mm snižuje objem dřeva přeměněného při každém řezu na piliny přibližně o 60 %.
- Řezný odpor prudce klesá a spolu s ním zatížení a proud motoru vřetena.
- Menší zatížení znamená méně tepla, nižší spotřebu energie a pomalejší únavu ložisek vřetena i pohonů posuvu.
- Stroj při stejné rychlosti posuvu pracuje chladněji a tišeji – tenká řezná spára chrání nejen dřevo, ale i pilu.
Výzvy v odvětví
Tři způsoby selhání, které ničí výtěžnost tenké řezné spáry
Minimální řezná spára se vyplatí pouze tehdy, když pilový kotouč zůstává rovný, volný a chladný. V hustém suchém tvrdém dřevě vznikají tři problémy – naše konstrukce řeší všechny tři.
Průhyb a zvlněný povrch
Snaha o nejtenčí řeznou spáru posouvá tělo k mezi jeho tuhosti. Příliš tenký kotouč bez dostatečné boční tuhosti se v hustém suchém tvrdém dřevě vlní a zanechává na čele zvlněné stopy. Výrobek ztrácí jakost a vyžaduje nákladné dodatečné broušení.
Sevření při uvolnění vnitřního pnutí
Při vícekotoučovém rozmítání vysušeného tvrdého dřeva se uvolňuje vnitřní pnutí a dřevo se svírá dovnitř. Tenký pilový kotouč má jen velmi malou boční vůli, takže může být okamžitě sevřen a zablokován, což stroj přetíží a zastaví.
Pálení pryskyřice a tepelná deformace
I suché tvrdé dřevo obsahuje určité množství pryskyřice. Nedostatečný odvod třísek v úzké spáře prudce zvyšuje třecí teplo. Pryskyřice karbonizuje na těle kotouče, kotouč se „pálí“ a lokální teplo roztahuje tenké tělo, ničí jeho napnutí a znehodnocuje jej.
Náš technický přístup
Jak zajišťujeme stabilní chod mimořádně tenkého kotouče
Karbidové vyklizovací nože a hydrodynamický tok třísek
Omezují sevření a pálení v hlubokém řezu. Do tenkého těla rozmítacích pilových kotoučů osazujeme přesné karbidové vyklizovací nože. Dřevo neřežou, ale fungují jako škrabky, které při pružném návratu dřeva čistí stěnu řezné spáry a přerušují přímý styk oceli se dřevem. Vyvolané proudění vzduchu zároveň vytlačuje prach s pryskyřicí z úzké spáry a udržuje tělo chladné.
Odstupňované tělo u náboje navržené pomocí FEM pro axiální tuhost
Omezuje průhyb a zvlnění. Aby se okraj tenčí než jeden milimetr choval jako tuhé tělo, zachováváme plnou tloušťku v oblasti náboje u příruby a ztenčujeme pouze řezný okraj, aniž by se změnila účinná hloubka nebo šířka řezu. Odstupňovaná konstrukce dává kotouči axiální tuhost, která zcela potlačuje vlnění.
Submikronový karbid a zrcadlové broušení boků
Odstraňuje hrubá čela a potřebu následného broušení. Pro ostrá a křehká vlákna tvrdého dřeva používáme vysoce krystalický ultrajemnozrnný karbid. Boční plochy brousíme do zrcadlového lesku a boční vůli omezujeme na minimum. Zub při průchodu řez vyhlazuje a zanechává čelo dostatečně čisté pro přímou montáž.
Odhadněte své úspory
Kalkulátor výtěžnosti materiálu z krátkých přířezů
Plan A
Cutting Plan A
Workpiece Count
-
Whole pieces per bar
Material Utilization
-
Good length / raw length
Plan B
Cutting Plan B
Workpiece Count
-
Whole pieces per bar
Material Utilization
-
Good length / raw length
Comparison
Plan B Compared With Plan A
Calculate both plans above to see the difference. Positive values mean Plan B performs better than Plan A.
Workpiece Count Change
-
Pieces and percentage change
Utilization Change
-
Percentage points and relative change
Doporučené nástroje
Pilový kotouč s tenkou řeznou spárou pro každý druhotný řez
Od náročného vícekotoučového rozmítání po řezání krátkých přířezů jedním kotoučem — vždy podle tloušťky materiálu a vnitřního pnutí.
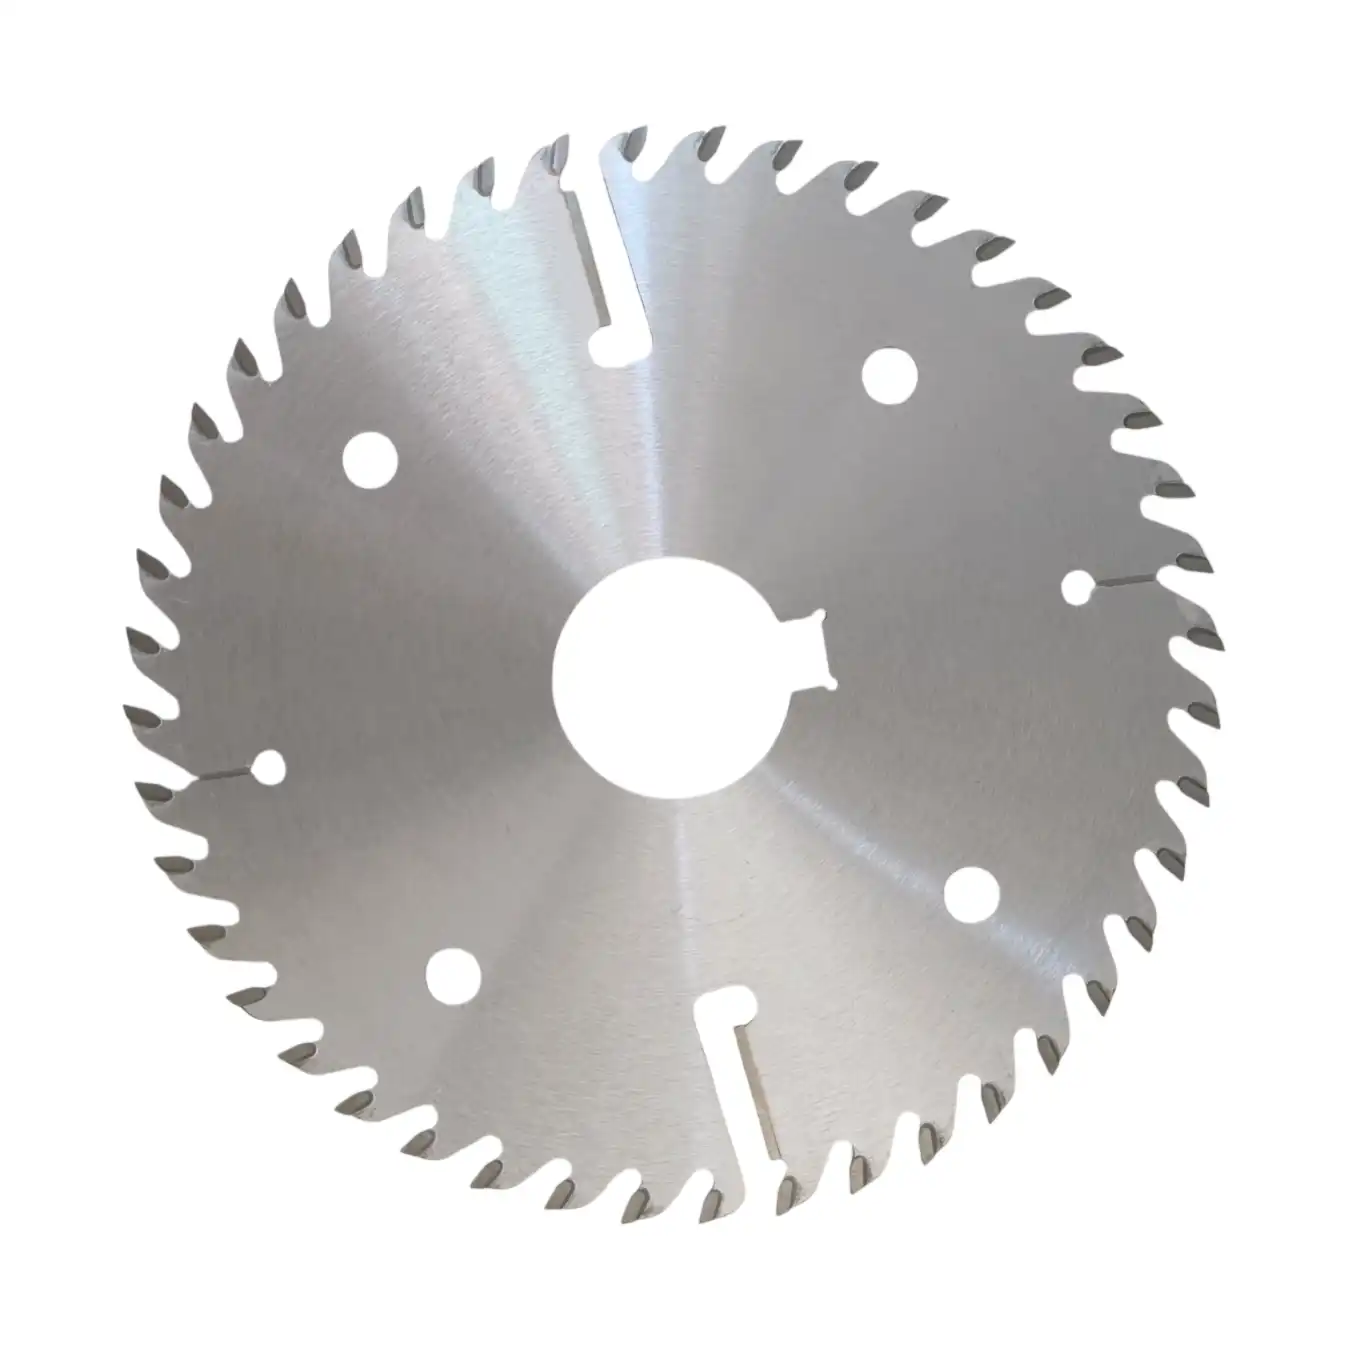
Náročné rozmítání / s vyklizovacími noži
Rozmítací pilové kotouče s tenkou řeznou spárou a vyklizovacími noži
Pro hluboké podélné řezání silnějšího tvrdého dřeva s vysokým vnitřním pnutím. Karbidové vyklizovací nože rozevírají stěny řezné spáry a odvádějí prach s pryskyřicí. Při současném chodu několika kotoučů poskytují mimořádnou ochranu proti sevření a pálení.
Šířka řezu přibližně 1,5–5,5 mm
Zobrazit specifikace →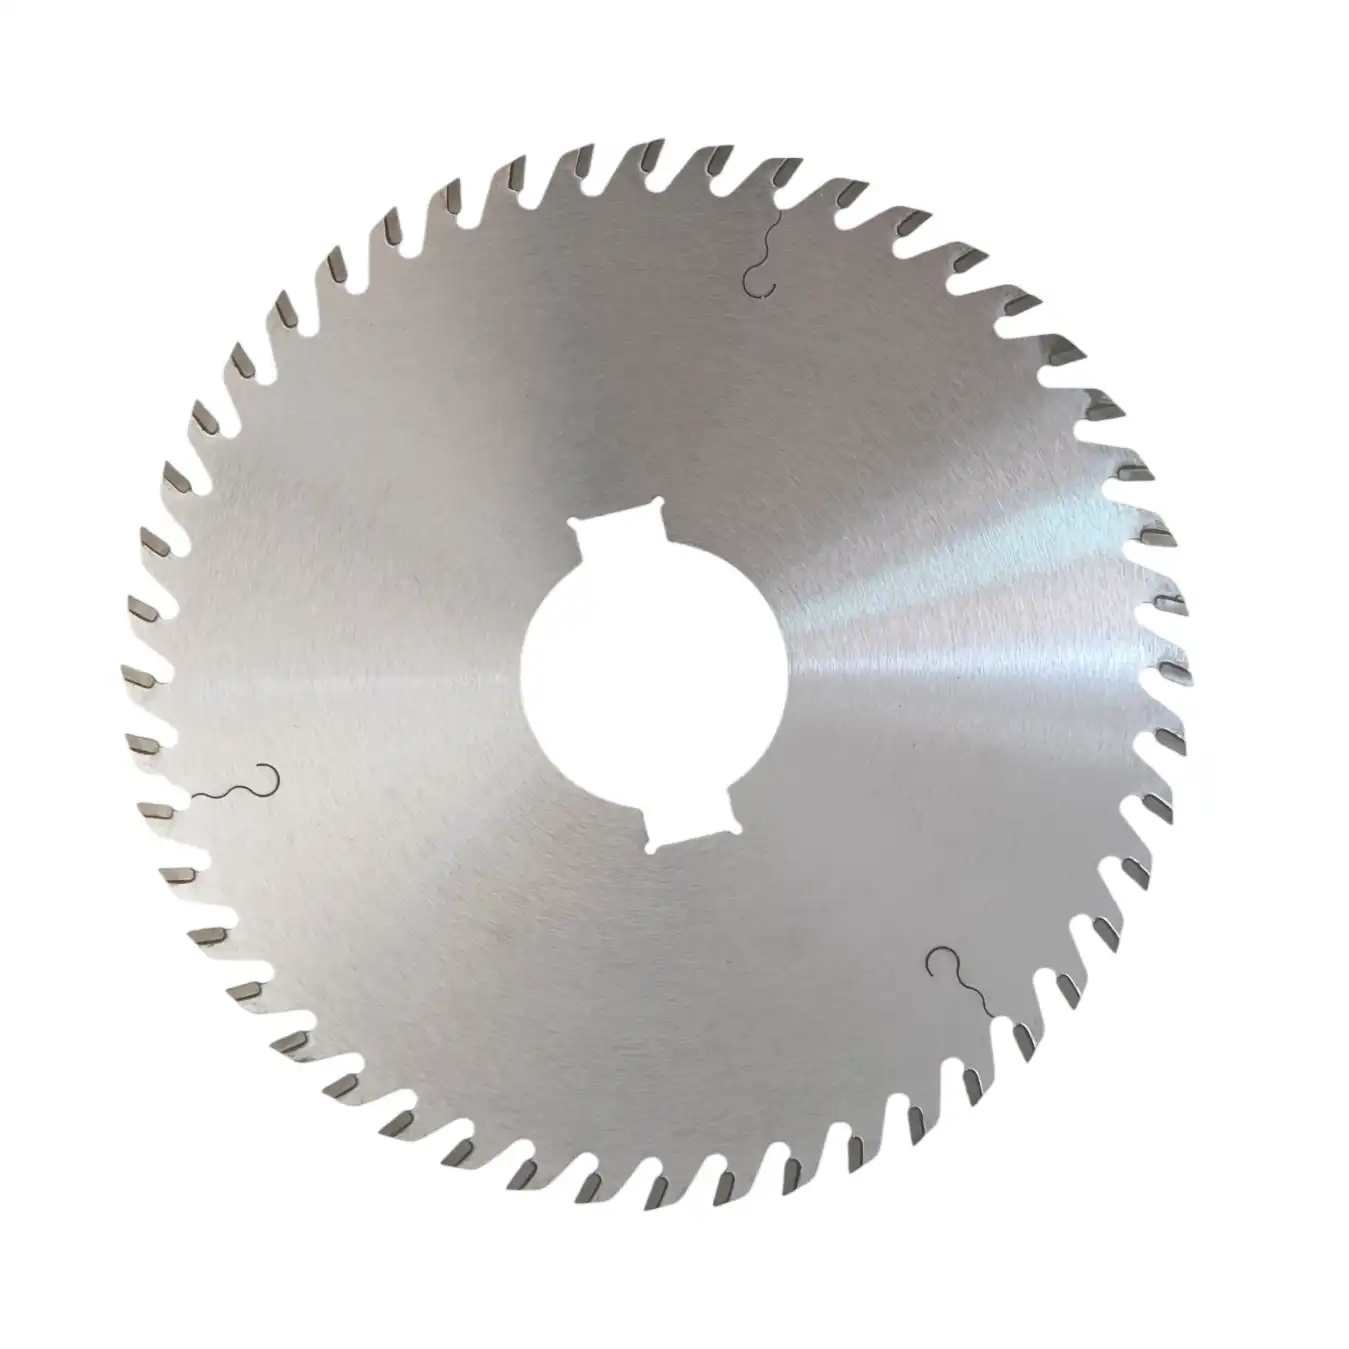
Přesné rozmítání / bez vyklizovacích nožů
Rozmítací pilové kotouče s ultratenkou řeznou spárou
Pro tenčí materiál s menším vnitřním pnutím – lamely okenic, přířezy hudebních nástrojů a lamely prémiových podlah. Bez vyklizovacích nožů, s nejtenčí praktickou řeznou spárou a téměř hotovým povrchem pro maximální výtěžnost tam, kde se pnutí uvolňuje mírně.
Šířka řezu přibližně 1,0–2,5 mm
Zobrazit specifikace →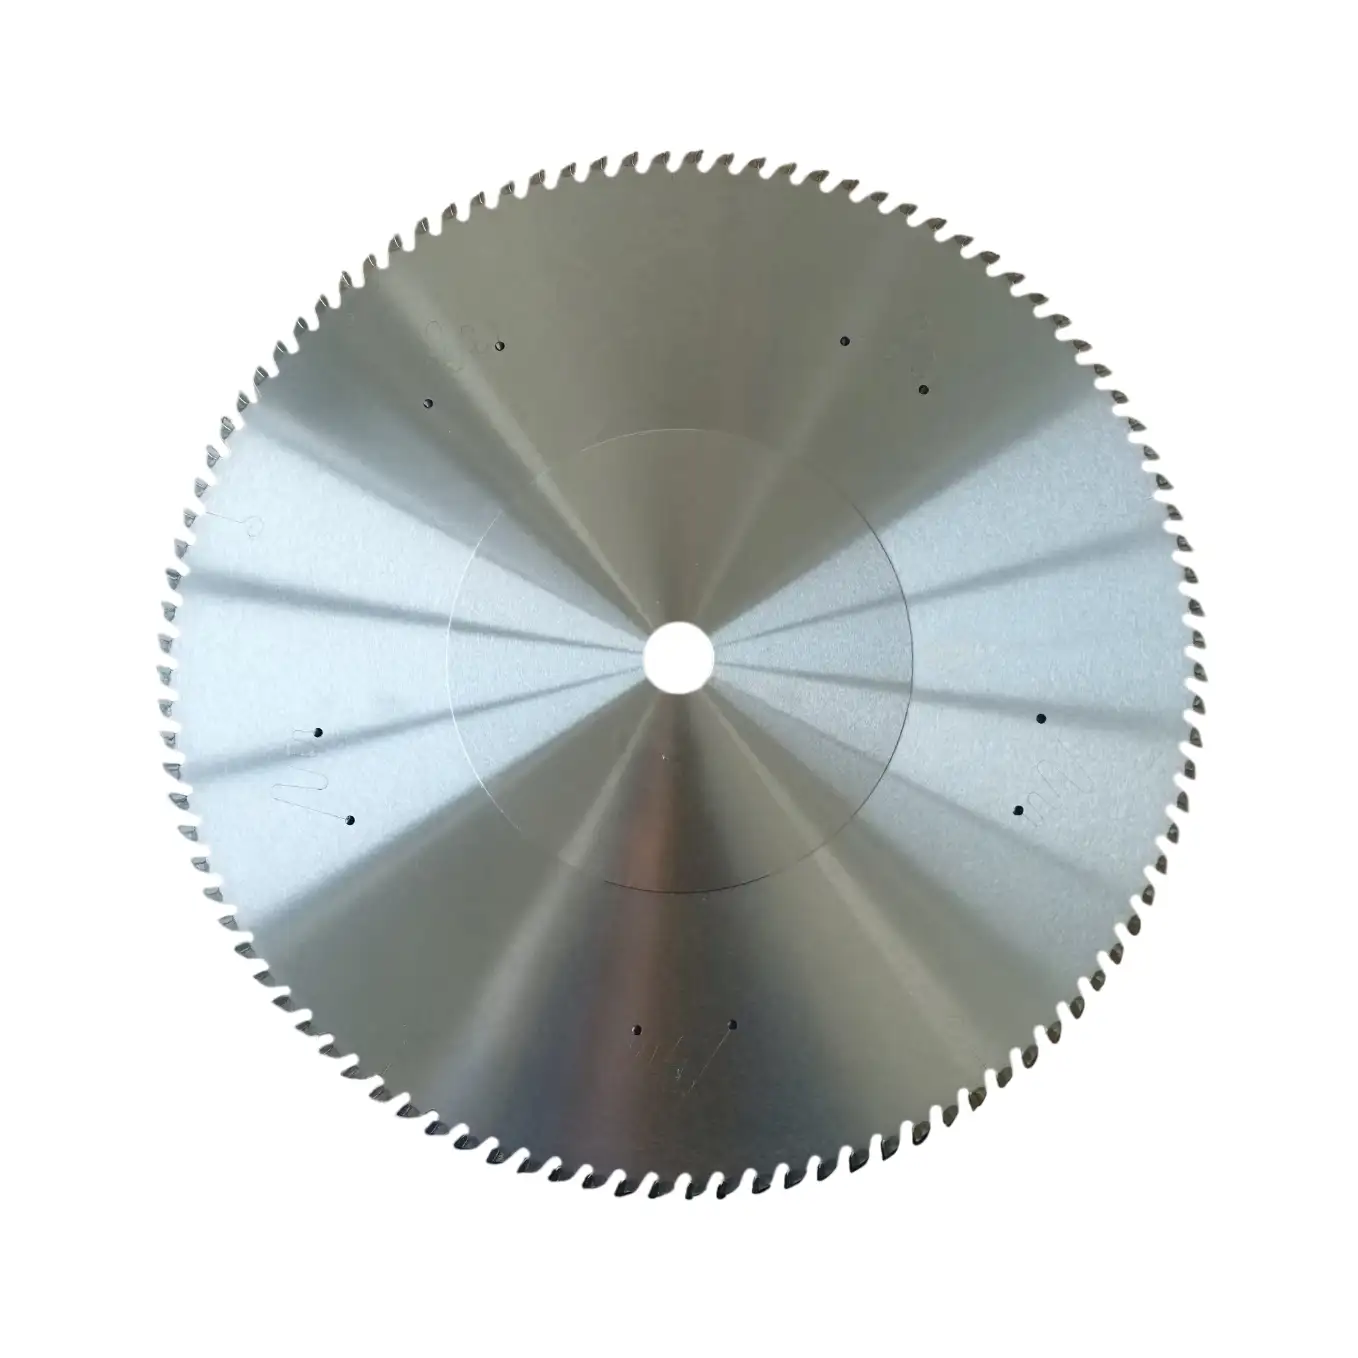
Jeden kotouč / časté řezání krátkých přířezů
Pilové kotouče s ultratenkou řeznou spárou
Přesné řezání jedním kotoučem pro krátké, hodnotné přířezy – dřevěné řemeslné díly, prémiové hračky, bytové doplňky a součásti leteckých modelů. Každý řez šetří nejdražší dřevo a zanechává čelo bez nutnosti broušení.
Šířka řezu až přibližně 0,5–1,2 mm
Zobrazit specifikace →Očekávané výsledky
Úspory, které přinášejí pilové kotouče s tenkou řeznou spárou
Přínosy pro provoz druhotného zpracování tvrdého dřeva při použití správného kotouče s tenkou řeznou spárou a doporučených parametrů.
Užší řezná spára mění větší část každého drahého prkna na prodejný výrobek místo pilin. Tato úspora často zaplatí sadu kotoučů během prvního týdne.
Tuhé odstupňované tělo u náboje a zrcadlově broušené boky udržují rovný a čistý řez, minimalizují zmetky a u mnoha dílů odstraňují následné broušení.
Přibližně o 60 % méně odebraného materiálu v jednom řezu znamená menší zatížení vřetena, nižší proud a pomalejší opotřebení ložisek a pohonů posuvu. Stroj při stejném posuvu pracuje chladněji.
Odborné FAQ
Často kladené otázky
Kdy zvolit ultratenký rozmítací pilový kotouč s vyklizovacími noži a kdy bez nich?
Rozhoduje hloubka řezu a míra vnitřního pnutí dřeva. Při podélném řezání silnějšího tvrdého dřeva, které prudce uvolňuje vnitřní pnutí a svírá kotouč, zvolte provedení s vyklizovacími noži. Rozevírají stěny řezné spáry, pomáhají odvádět třísky a teplo. U tenčího materiálu s malým pnutím, kde požadujete co nejdokonalejší čelo, poskytne varianta bez vyklizovacích nožů nejtenčí řeznou spáru a nejčistší řez.
Mohu tyto ultratenké pilové kotouče používat na mokré nebo čerstvé dřevo?
Ne – a je důležité to dodržet. Tyto pilové kotouče jsou nástrojem pro zvýšení výtěžnosti, navrženým výhradně pro komorově vysušené hodnotné dřevo, obvykle s vlhkostí pod přibližně 12 %. Mokrá, čerstvá vlákna obsahují mnoho vody a silně pruží. Bobtnání a svírání při řezu téměř okamžitě tepelně deformuje tenké tělo. Pro čerstvý nebo mokrý materiál použijte naše rozmítací pilové kotouče se standardní řeznou spárou nebo vysoce výkonnou řadu pro prvotní zpracování kulatiny.
Kolik energie skutečně ušetřím přechodem z řezné spáry 3,2 mm na 1,2 mm?
Řezný odpor odpovídá množství odebíraného materiálu a řezná spára 1,2 mm odebere při jednom řezu přibližně o 60 % méně dřeva než spára 3,2 mm. V praxi to znamená významné snížení momentu potřebného na vřetenu, menší špičkový příkon automatizovaných linek a v průběhu času výrazně menší únavu ložisek vřetena a motorů posuvu. Přesná hodnota závisí na dřevině, rychlosti posuvu a stroji.
Získejte plán výtěžnosti
Každý milimetr řezné spáry v ušlechtilém dřevě je zisk končící v zásobníku pilin
Zašlete nám tloušťku materiálu, dřevinu, konečné rozměry a typ stroje – vícekotoučový nebo jednokotoučový. Naši technici stanoví nejtenčí stabilně použitelnou řeznou spáru a vypočítají získanou výtěžnost.