
โซลูชันแปรรูปไม้เนื้อแข็งขั้นที่สอง
อัตราได้เนื้อไม้สูงสุดใน การตัดไม้เนื้อแข็งขั้นที่สอง
เปลี่ยนขี้เลื่อยกลับเป็นกำไร สร้างมาเฉพาะสำหรับไม้เนื้อแข็งมูลค่าสูงที่อบแห้งในเตาและงานตัดชิ้นสั้น ความถี่สูง — ลดการสูญเสียจากร่องตัด ขจัดใบเลื่อยคดเคี้ยว และ กู้คืนกำไรที่ซ่อนอยู่ จากไม้มีค่าทุกหน่วย
ต้นทุนของหนึ่งมิลลิเมตร
สำหรับไม้เนื้อแข็งมูลค่าสูง ต้นทุนที่แท้จริงคือฝุ่นไม้
เมื่อไม้มีราคาสูงเช่นนี้ ทุกมิลลิเมตรของร่องตัดที่คุณลดได้คือผลิตภัณฑ์สำเร็จที่นำไปขายได้
เหตุผลด้านการเงิน
ซอยไม้กระดานยาวเป็นแถบสำเร็จขนาด 20 mm ร่องตัดมาตรฐาน 3.2 mm ใช้เนื้อไม้ 23.2 mm ต่อแถบ ส่วนร่องตัด 1.2 mm ของเราใช้เพียง 21.2 mm
- ได้ แถบไม้สำเร็จเพิ่มขึ้นประมาณ 9% จากไม้กระดานแผ่นเดิมโดยไม่เพิ่มวัตถุดิบ
- สำหรับไม้เนื้อแข็งมีค่า ปริมาณไม้ที่ประหยัดได้ในสัปดาห์แรกอาจคืนทุนใบเลื่อยทั้งชุด
- สำหรับงานตัดชิ้นสั้นความถี่สูง การประหยัดจะสะสมเพิ่มในทุกครั้งที่ตัด
เหตุผลด้านกายภาพ
การลดร่องตัดจาก 3.2 mm เหลือ 1.2 mm ลดปริมาตรไม้ที่ต้องกลายเป็นฝุ่นได้ประมาณ 60% ต่อ การตัดหนึ่งครั้ง
- แรงต้านการตัดลดลงอย่างมาก ภาระและกระแสของมอเตอร์สปินเดิลจึงลดลงตาม
- ภาระที่ต่ำลงหมายถึงความร้อนน้อยลง ใช้พลังงานลดลง และตลับลูกปืนสปินเดิลกับระบบขับป้อนเกิดความล้าช้าลง
- เครื่องทำงานเย็นและเงียบขึ้นที่อัตราป้อนเดิม ร่องตัดบางจึงปกป้องทั้งเครื่องเลื่อยและเนื้อไม้
ความท้าทายในอุตสาหกรรม
สามรูปแบบความเสียหายที่ทำลายผลตอบแทนจากร่องตัดบาง
การลดร่องตัดจนถึงขีดจำกัดจะคุ้มค่าก็ต่อเมื่อใบเลื่อยยังคงตรง หมุนคล่อง และไม่ร้อนเกินไป ในไม้เนื้อแข็งแห้งความหนาแน่นสูง มีสามสิ่งที่มักผิดพลาด และเราออกแบบเพื่อรับมือทั้งหมด
การแอ่นตัวและตำหนิผิวเป็นลอน
การมุ่งใช้ร่องตัดที่บางที่สุดผลักตัวใบเข้าใกล้ขีดจำกัดความแข็งแกร่ง หากใช้ตัวใบบางเกินไปตัดไม้เนื้อแข็งแห้งความหนาแน่นสูงโดยไม่มีความแข็งแกร่งด้านข้างเพียงพอ ใบจะคดเคี้ยวและทิ้งรอยเป็นลอนบนผิว ทำให้ผลิตภัณฑ์ถูกลดเกรดและต้องเพิ่มงานขัดที่มีต้นทุนสูง
การติดขัดจากการคลายความเค้น
เมื่อซอยไม้เนื้อแข็งแห้งด้วยใบหลายใบ ความเค้นภายในจะคลายตัวและเนื้อไม้บีบเข้าด้านใน ใบเลื่อยบางมีระยะหลบด้านข้างน้อยมาก จึงอาจถูกหนีบและติดในทันที ทำให้เครื่องรับภาระเกินและหยุดหมุน
ยางไม้ไหม้และการเสียรูปจากความร้อน
แม้แต่ไม้เนื้อแข็งแห้งก็ยังมียางไม้อยู่บ้าง ในร่องตัดแคบ การไหลของเศษที่ไม่ดีทำให้ความร้อนจากแรงเสียดทานพุ่งสูง ยางไม้กลายเป็นคาร์บอนเกาะตัวใบจนใบไหม้ และความร้อนเฉพาะจุดทำให้ตัวใบบางขยายตัว สูญเสียแรงตึง และเสียหาย
แนวทางทางเทคนิคของเรา
เราควบคุมใบเลื่อยที่บางดุจใบมีดอย่างไร
ฟันกวาดเศษคาร์ไบด์และการไหลของเศษตามหลักพลศาสตร์ของไหล
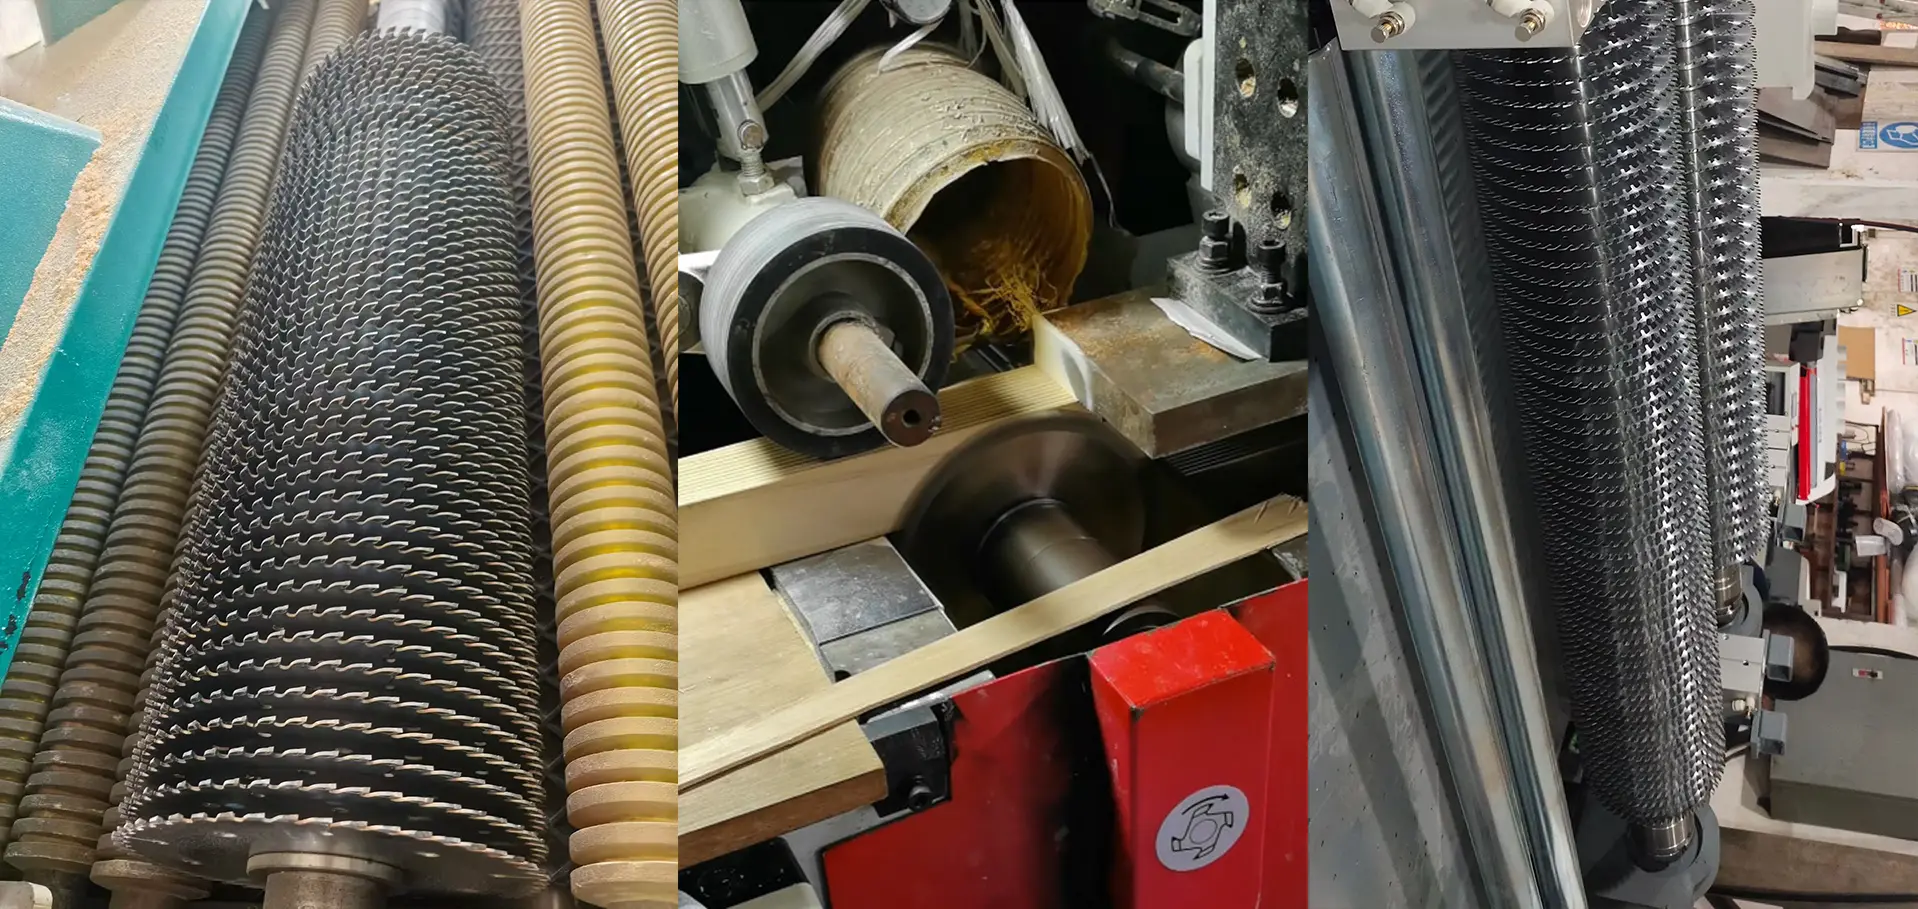
แก้ปัญหาการติดขัดและไหม้ในการตัดลึก เราฝังฟันกวาดเศษคาร์ไบด์ความแม่นยำสูงลงในตัวใบบางของใบเลื่อยซอยหลายใบ ฟันเหล่านี้ไม่ได้ตัดเนื้อไม้ แต่ทำหน้าที่เป็นตัวขูดเชิงกายภาพที่ปาดผนังร่องตัดให้โล่งเมื่อไม้ดีดตัวกลับ ลดการสัมผัสโดยตรงระหว่างเหล็กกับไม้ ขณะที่กระแสอากาศที่สร้างขึ้นจะพาฝุ่นปนยางไม้ออกจากร่องตัดแคบเพื่อรักษาตัวใบให้เย็น
ตัวใบดุมต่างระดับที่ออกแบบด้วย FEM เพื่อความแข็งแกร่งตามแนวแกน
แก้ปัญหาการแอ่นตัวและผิวเป็นลอน เพื่อให้ขอบที่บางกว่าหนึ่งมิลลิเมตรทำงานเสมือนตัวใบแข็ง เราคงความหนาเต็มในบริเวณดุมใกล้หน้าแปลนและลดความหนาเฉพาะที่คมตัด โดยไม่กระทบความลึกตัดที่ใช้งานได้หรือร่องตัดบาง โครงสร้างดุมต่างระดับนี้ทำให้ใบเลื่อยมีความแข็งแกร่งตามแนวแกนเพียงพอที่จะหยุดการคดเคี้ยวอย่างเด็ดขาด
คาร์ไบด์ซับไมครอนและการเจียรด้านข้างเงาระดับกระจก
แก้ปัญหาหน้าตัดหยาบและความจำเป็นต้องขัดซ้ำ สำหรับเส้นใยไม้เนื้อแข็งที่คมชัดและเปราะ เราใช้คาร์ไบด์เกรนละเอียดพิเศษที่มีผลึกสูง จากนั้นเจียรผิวด้านข้างให้เงาระดับกระจกและลดระยะหลบด้านข้างให้น้อยที่สุด ฟันจะขัดรอยตัดขณะผ่านและทิ้งหน้าตัดที่เรียบพอสำหรับส่งตรงไปประกอบ
ประเมินการประหยัดของคุณ
เครื่องคำนวณอัตราใช้ประโยชน์วัสดุสำหรับชิ้นงานสั้น
Plan A
Cutting Plan A
Workpiece Count
-
Whole pieces per bar
Material Utilization
-
Good length / raw length
Plan B
Cutting Plan B
Workpiece Count
-
Whole pieces per bar
Material Utilization
-
Good length / raw length
Comparison
Plan B Compared With Plan A
Calculate both plans above to see the difference. Positive values mean Plan B performs better than Plan A.
Workpiece Count Change
-
Pieces and percentage change
Utilization Change
-
Percentage points and relative change
เครื่องมือตัดที่แนะนำ
ใบเลื่อยร่องตัดบางสำหรับงานตัดขั้นที่สองทุกประเภท
ตั้งแต่การซอยหลายใบงานหนักถึงงานชิ้นสั้นด้วยใบเดี่ยว — จับคู่กับความหนาและความเค้นของชิ้นไม้
ซอยหลายใบงานหนัก / มีฟันกวาดเศษ
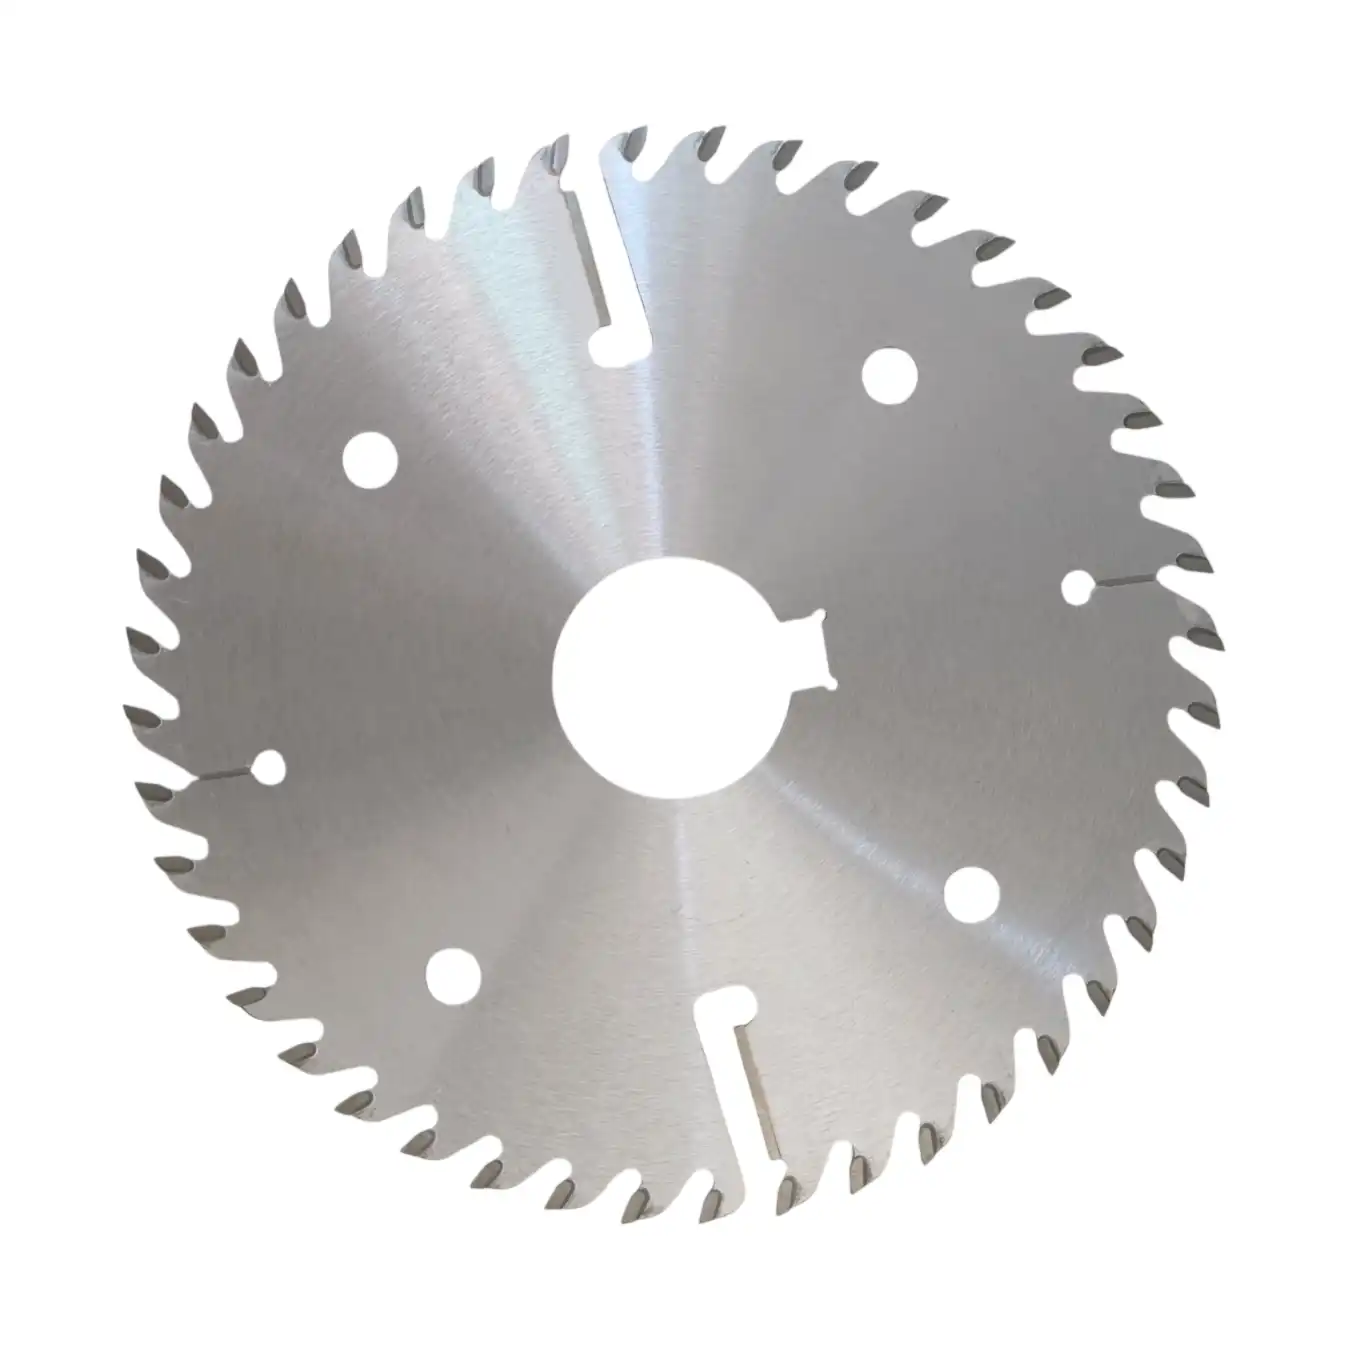
ใบเลื่อยซอยหลายใบร่องตัดบางพร้อมฟันกวาดเศษ
สำหรับซอยไม้เนื้อแข็งหนาตามแนวยาวแบบลึกที่มีความเค้นสูง ฟันกวาดเศษคาร์ไบด์ช่วยเปิดผนังร่องตัดและระบายฝุ่นปนยางไม้ ให้การป้องกันการติดขัดและไหม้ที่เหนือกว่าเมื่อใบหลายใบทำงานพร้อมกัน
ช่วงความกว้างร่องตัด ~1.5–5.5 mm
ดูข้อมูลจำเพาะ →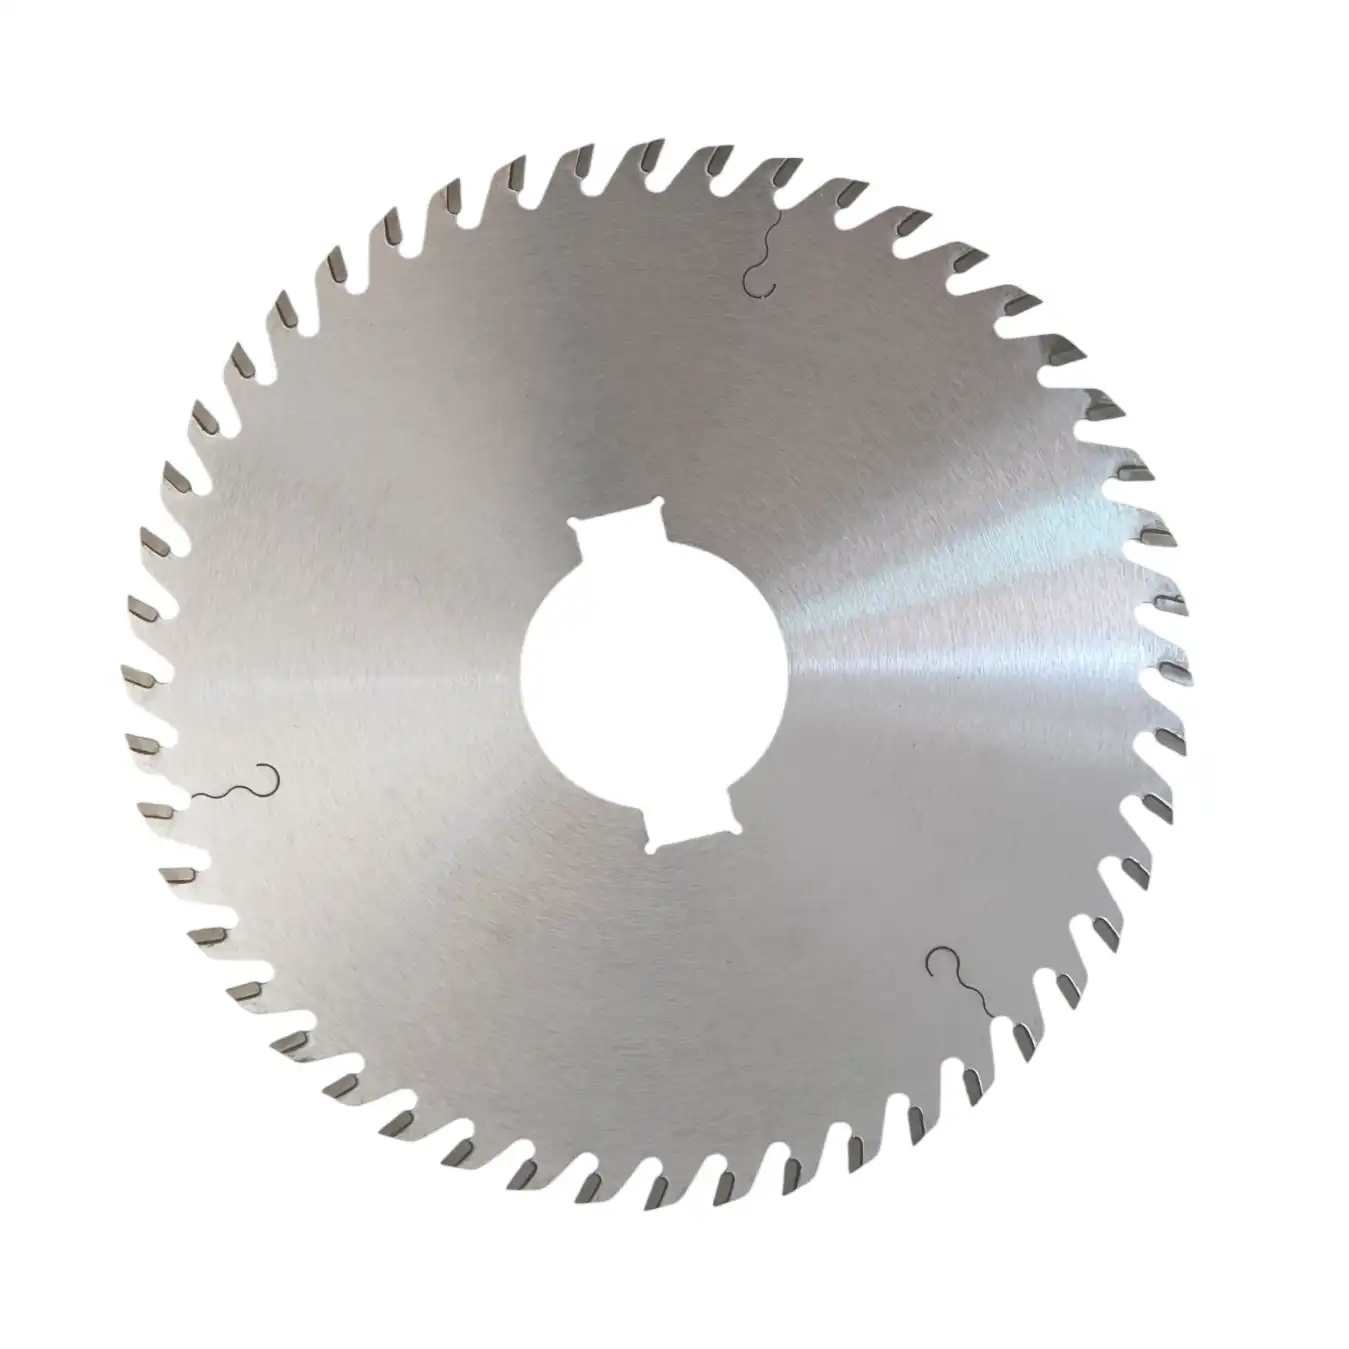
ซอยหลายใบความแม่นยำสูง / ไม่มีฟันกวาดเศษ
ใบเลื่อยซอยหลายใบร่องตัดบางพิเศษ
สำหรับชิ้นไม้ที่บางกว่าและมีความเค้นภายในต่ำ เช่น ซี่บานเกล็ด ชิ้นไม้สำหรับทำเครื่องดนตรี และแผ่นลามิลลาพื้นเกรดพรีเมียม ไม่มีฟันกวาดเศษ ให้ร่องตัดที่บางที่สุดในการใช้งานจริงและหน้าตัดเกือบเทียบเท่าผิวจากการกัด เพื่ออัตราได้เนื้อไม้สูงสุดในงานที่การคลายความเค้นไม่รุนแรง
ช่วงความกว้างร่องตัด ~1.0–2.5 mm
ดูข้อมูลจำเพาะ →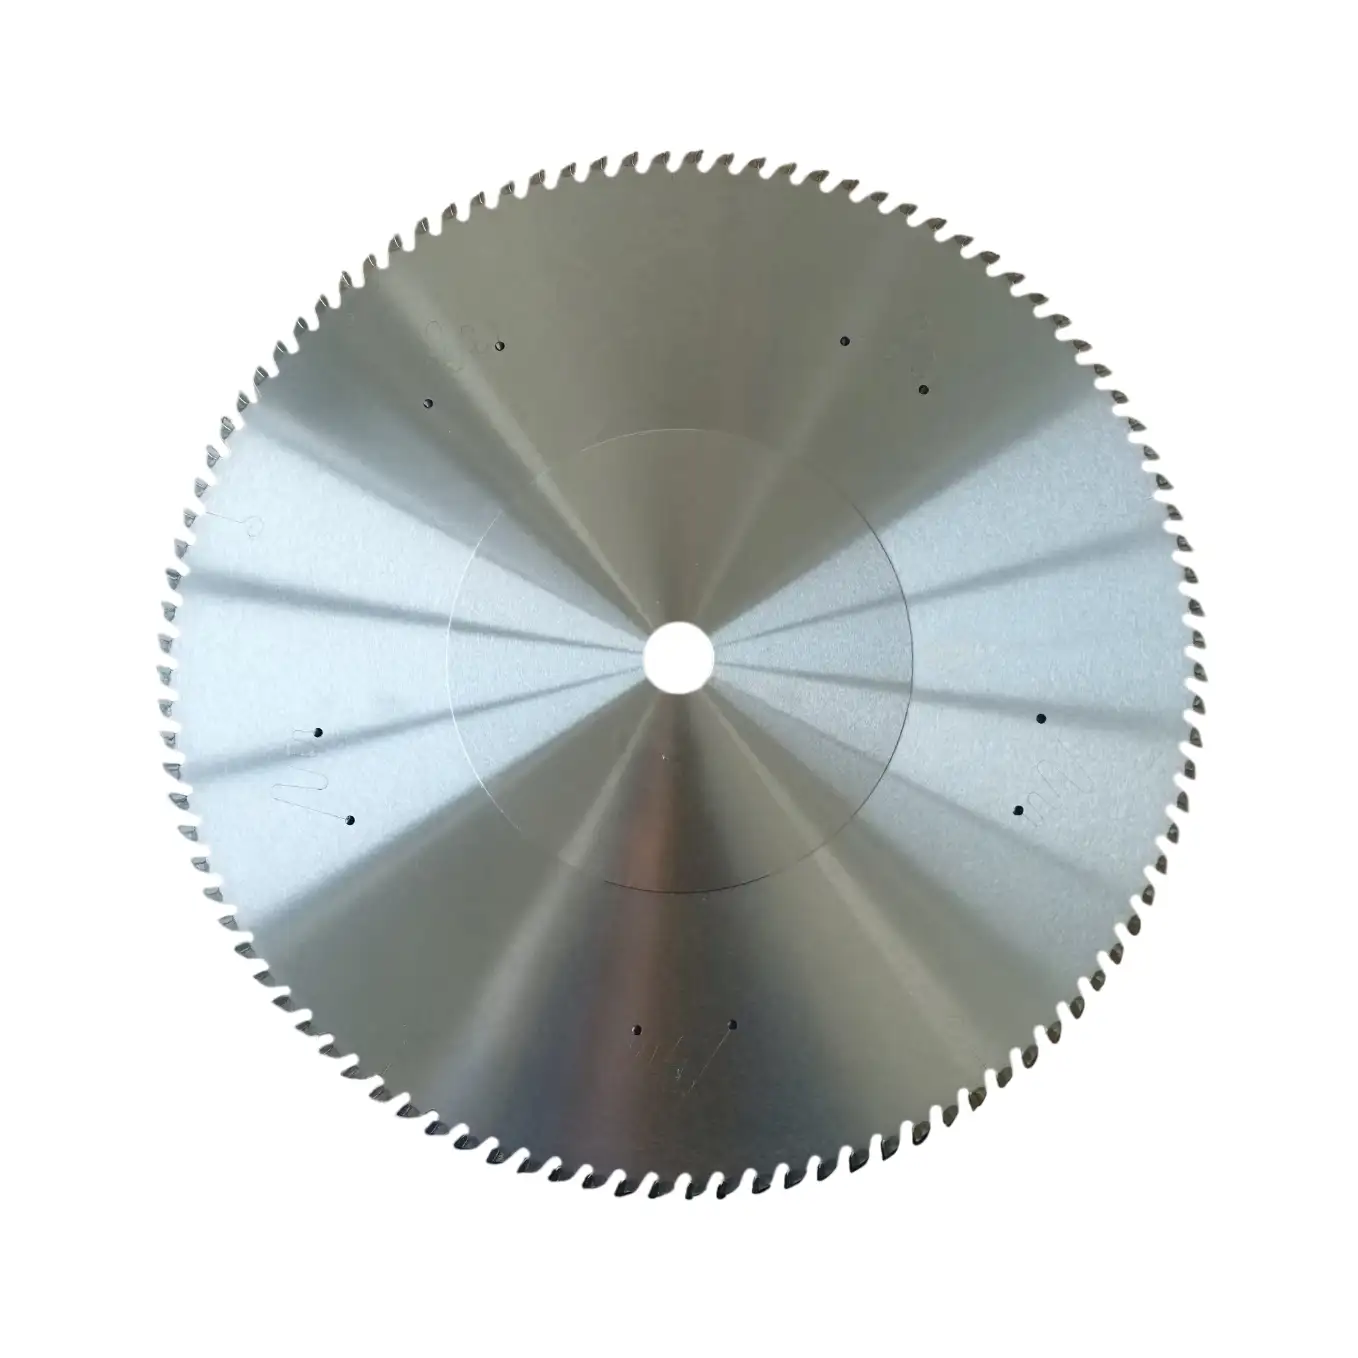
ใบเดี่ยว / ชิ้นงานสั้นความถี่สูง
ใบเลื่อยวงเดือนร่องตัดบางพิเศษ
การตัดแม่นยำด้วยเพลาใบเดี่ยวสำหรับชิ้นไม้สั้นมูลค่าสูง เช่น ชิ้นส่วนงานหัตถกรรมไม้ ของเล่นพรีเมียม ของใช้ในบ้าน และชิ้นส่วนเครื่องบินจำลอง ทุกครั้งที่ตัดช่วยประหยัดไม้ราคาแพงที่สุดและให้หน้าตัดที่ไม่ต้องขัด
ร่องตัดบางถึง ~0.5–1.2 mm
ดูข้อมูลจำเพาะ →ผลลัพธ์ที่คาดหวัง
มูลค่าที่ใบเลื่อยร่องตัดบางคืนกลับเป็นกำไรของคุณ
ประโยชน์ที่โรงงานแปรรูปไม้เนื้อแข็งขั้นที่สองจะได้รับ เมื่อใช้ใบเลื่อยร่องตัดบางที่เหมาะสมตามพารามิเตอร์แนะนำ
ร่องตัดที่แคบลงเปลี่ยนไม้กระดานราคาแพงแต่ละแผ่นให้เป็นผลิตภัณฑ์จำหน่ายได้มากขึ้นแทนที่จะเป็นฝุ่น การประหยัดนี้มักคืนทุนใบเลื่อยทั้งชุดภายในสัปดาห์แรก
ตัวใบดุมต่างระดับที่แข็งแกร่งและด้านข้างเจียรเงาระดับกระจกรักษารอยตัดให้ตรงและเรียบสะอาด ลดของเสียและตัดขั้นตอนขัดซ้ำออกจากชิ้นส่วนจำนวนมาก
การตัดเนื้อไม้ออกน้อยลงประมาณ 60% ต่อครั้งหมายถึงภาระสปินเดิลและกระแสไฟต่ำลง พร้อมลดการสึกของตลับลูกปืนและระบบขับป้อน เครื่องจึงทำงานเย็นขึ้นที่อัตราป้อนเดิม
คำถามจากผู้เชี่ยวชาญ
คำถามที่พบบ่อย
เมื่อใดควรเลือกใบเลื่อยซอยหลายใบบางพิเศษแบบมีหรือไม่มีฟันกวาดเศษ
ขึ้นอยู่กับความลึกตัดและระดับความเค้นในเนื้อไม้ หากซอยไม้เนื้อแข็งหนาซึ่งคลายความเค้นภายในอย่างรุนแรงและหนีบใบเลื่อย ควรเลือกรุ่นที่มีฟันกวาดเศษ เพราะช่วยเปิดผนังร่องตัด ระบายเศษ และพาความร้อนออก หากตัดชิ้นไม้บางที่มีความเค้นน้อยและต้องการหน้าตัดไร้ตำหนิมากที่สุด รุ่นไม่มีฟันกวาดเศษจะให้ร่องตัดบางที่สุดและรอยตัดเรียบที่สุด
ใช้ใบเลื่อยบางพิเศษเหล่านี้กับไม้เปียกหรือไม้สดได้หรือไม่
ไม่ได้ และเป็นข้อจำกัดสำคัญ ใบเลื่อยเหล่านี้เป็นเครื่องมือเพิ่มอัตราได้เนื้อไม้ที่สร้างเฉพาะสำหรับไม้มูลค่าสูงซึ่งอบแห้งในเตา โดยทั่วไปมีความชื้นต่ำกว่าประมาณ 12% เส้นใยไม้สดเปียกมีน้ำมากและยืดหยุ่นสูง การพองและบีบตัวขณะตัดจะทำให้ตัวใบบางเสียรูปจากความร้อนแทบจะทันที สำหรับชิ้นไม้สดหรือเปียก ให้ใช้ ใบเลื่อยซอยหลายใบร่องตัดมาตรฐาน หรือ กลุ่มงานหนักที่สร้างสำหรับการแปรรูปไม้ซุงขั้นต้น ของเราแทน
การลดร่องตัดจาก 3.2 mm เหลือ 1.2 mm ประหยัดพลังงานได้จริงเท่าใด
แรงต้านการตัดแปรตามปริมาณวัสดุที่ตัดออก และร่องตัด 1.2 mm ตัดเนื้อไม้ออกน้อยกว่าร่องตัด 3.2 mm ประมาณ 60% ต่อครั้ง ในทางปฏิบัติหมายถึงแรงบิดที่สปินเดิลต้องจ่ายลดลงอย่างมีนัยสำคัญ กำลังไฟสูงสุดบนสายอัตโนมัติต่ำลง และความล้าของตลับลูกปืนสปินเดิลกับมอเตอร์ป้อนลดลงอย่างเห็นได้ชัดเมื่อใช้งานต่อเนื่อง ตัวเลขที่แน่นอนขึ้นอยู่กับชนิดไม้ อัตราป้อน และเครื่องจักรของคุณ
รับแผนเพิ่มอัตราได้เนื้อไม้
ทุกมิลลิเมตรของร่องตัดในไม้เนื้อแข็งมีค่าคือกำไรที่ไหลลงถังฝุ่น
ส่งความหนาชิ้นไม้ ชนิดไม้ ขนาดสำเร็จ และข้อมูลเครื่องจักร ไม่ว่าจะเป็นเครื่องซอยหลายใบหรือใบเดี่ยว แล้ววิศวกรของเราจะกำหนดร่องตัดที่บางที่สุดซึ่งคุณใช้งานได้อย่างเสถียร พร้อมแสดงอัตราได้เนื้อไม้ที่กู้คืนมาได้