
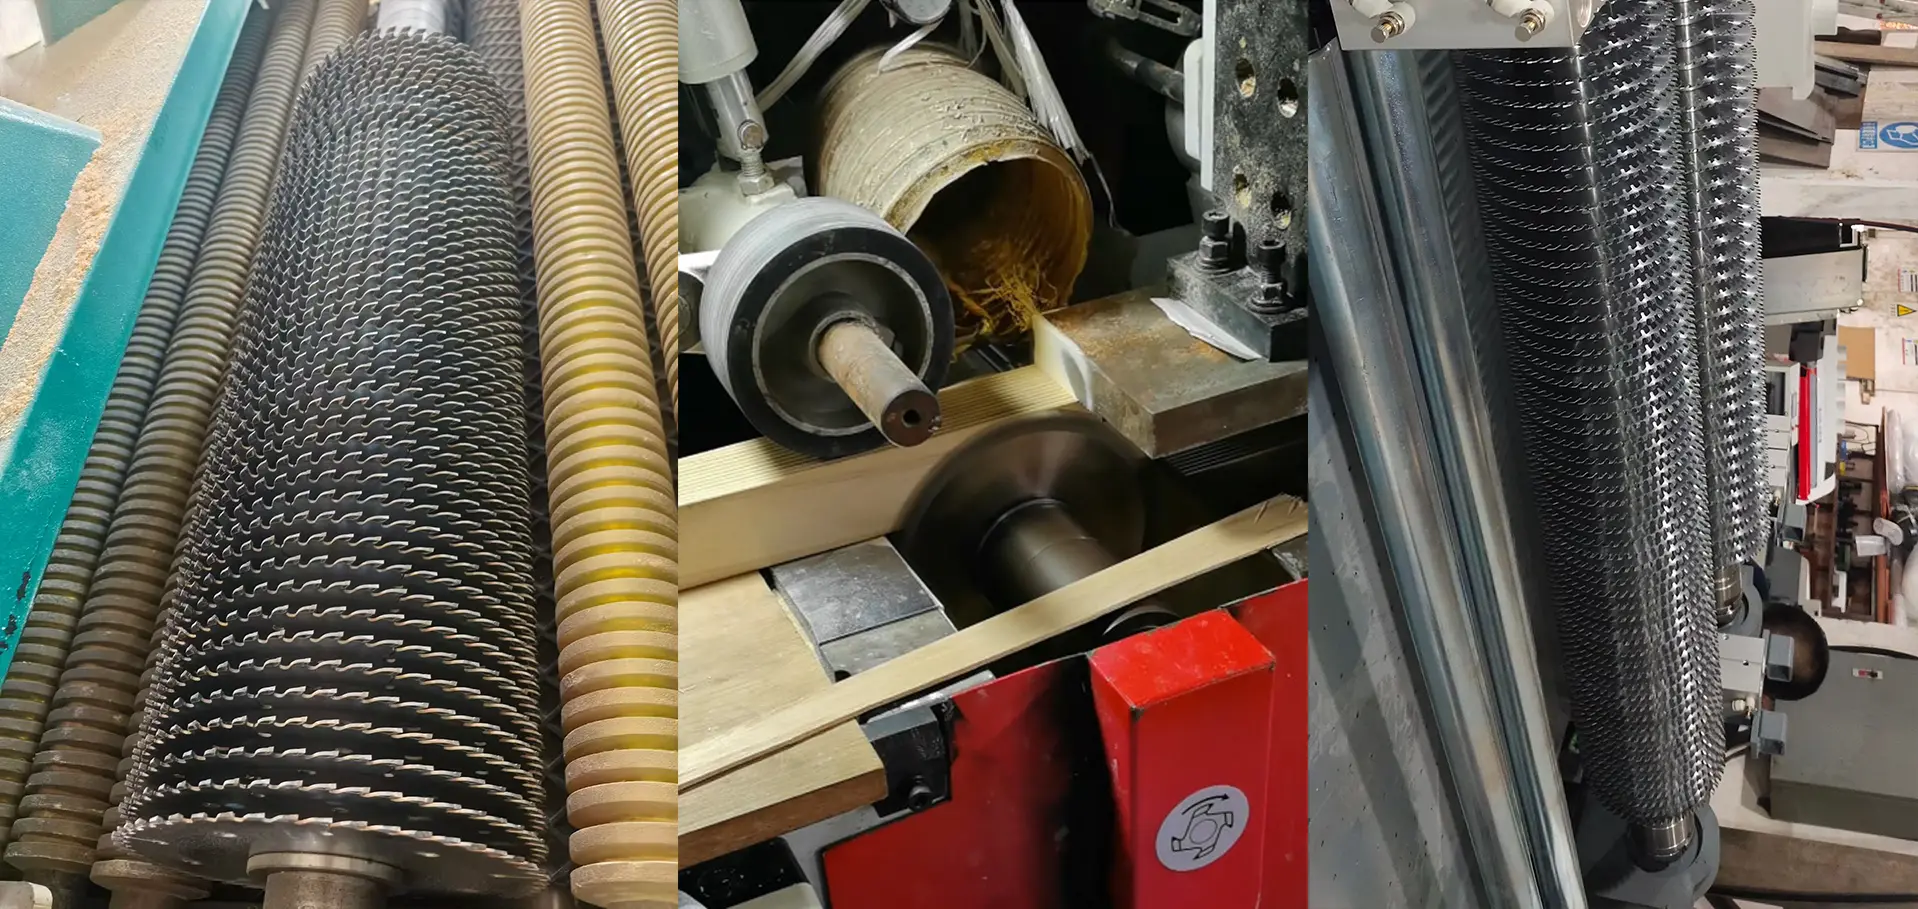
حلول المعالجة الثانوية للأخشاب الصلبة
أقصى مردود في قص الأخشاب الصلبة عالي الإنتاجية
حوّلوا النشارة إلى ربح من جديد. مصمَّمة حصرًا للأخشاب الصلبة عالية القيمة المجفَّفة بالفرن وللقص عالي التردد للقطع القصيرة — قلِّلوا هدر عرض القص، وأنهوا تذبذب الشفرة، واستعيدوا الهامش الخفي من كل قدم لوحي من الخشب النبيل.
تكلفة المليمتر الواحد
في الأخشاب الصلبة عالية القيمة، تكلفتكم الحقيقية هي النشارة
عندما يكون الخشب بهذا الثمن، فإن كل مليمتر من عرض القص لا تُزيلونه يتحول إلى منتج نهائي يمكنكم بيعه.
الجدوى المالية
لنفترض قصّ لوح طويل طوليًّا إلى شرائح نهائية بعرض 20 مم. يستهلك عرض القص القياسي البالغ 3.2 مم مقدار 23.2 مم من المادة الخام لكل شريحة؛ بينما يستهلك عرض القص لدينا البالغ 1.2 مم مقدار 21.2 مم فقط.
- ~9% شرائح نهائية إضافية من اللوح نفسه تمامًا، دون أي مادة خام إضافية.
- في الأخشاب الصلبة النبيلة، يمكن للمادة الموفَّرة خلال الأسبوع الأول من التشغيل أن تسترد تكلفة طقم الشفرات بالكامل.
- وفي القص عالي التردد للقطع القصيرة، يتضاعف هذا التوفير مع كل قطعة إضافية.
الجدوى الفيزيائية
الانتقال من عرض قص 3.2 مم إلى 1.2 مم يقلّص حجم الخشب الذي يتحوّل إلى نشارة بنسبة 60% تقريبًا في كل قطعة.
- تنخفض مقاومة القص بشكل حاد، فينخفض معها حِمل محرك المغزل والتيار المستهلك.
- الحِمل الأقل يعني حرارة أقل، واستهلاكًا أقل للطاقة، وتباطؤًا في إجهاد محامل المغزل ومحركات التغذية.
- تعمل الماكينة بدرجة حرارة أقل وضجيج أقل عند معدل التغذية نفسه — فعرض القص الرفيع يحمي المنشار، وليس الخشب فقط.
تحديات الصناعة
ثلاثة أنماط فشل تقضي على مردود القص الرفيع
دفع عرض القص إلى أقصى حدوده لا يُجدي إلا إذا بقيت الشفرة مستقيمة وحرة الحركة وباردة. وفي الخشب الصلب الكثيف والجاف، تحدث ثلاث مشكلات — ونحن نصمِّم أدواتنا لمواجهتها جميعًا.
الانحراف وعيوب التموّج
السعي وراء أرفع عرض قص ممكن يدفع جسم الشفرة نحو حدود صلابته. وإذا كان الجسم رفيعًا جدًا للعمل في خشب صلب كثيف وجاف دون صلابة جانبية كافية، تتذبذب الشفرة عن مسارها وتترك آثار تموّج على السطح — ما يعني تراجع جودة المنتج وصنفرة إضافية مكلفة.
الانحشار الناتج عن تحرّر الإجهاد
عند القص الطولي الجماعي للخشب الصلب المجفَّف، يتحرّر الإجهاد الداخلي وينضغط الخشب إلى الداخل. وبما أن الشفرة الرفيعة تملك خلوصًا جانبيًا ضئيلًا جدًا، فقد تُقرَص وتُحبَس في لحظة — ما يُحمِّل الآلة فوق طاقتها ويوقفها.
احتراق الراتنج والتشوّه الحراري
حتى الخشب الصلب الجاف يحتفظ بقدر من الراتنج. وفي الشقّ الضيق، يؤدي ضعف تدفّق النشارة إلى ارتفاع حاد في حرارة الاحتكاك — فيتفحّم الراتنج على جسم الشفرة (شفرة «محترقة»)، وتُمدِّد الحرارة الموضعية الجسم الرفيع، فتُتلف شدّه وتُخرجه من الخدمة.
نهجنا التقني
كيف نجعل الشفرة فائقة الرقة تعمل باستقرار
كاسحات كربيدية وتدفّق نشارة هيدروديناميكي
يقضي على الانحشار والاحتراق في التمريرات العميقة. نُركِّب في شفرات القص الطولي المتعدد كاسحات كربيدية دقيقة ضمن الجسم الرفيع. وهي لا تقطع الخشب — بل تعمل كأداة كشط فعلية تُزيل ما يلامس جدار الشقّ عندما يرتد الخشب إلى الداخل، فتكسر التلامس المباشر بين الفولاذ والخشب، بينما يدفع تيار الهواء الذي تولّده النشارة المشبعة بالراتنج خارج الشقّ الضيق للحفاظ على برودة جسم الشفرة.
جسم مدرَّج السماكة محسَّن بمحاكاة العناصر المحدودة (FEM) لأقصى صلابة محورية
يقضي على الانحراف والتموّج. لجعل حافة دون المليمتر تتصرّف كجسم صلب، نحافظ على السماكة الكاملة في المنطقة القريبة من فتحة التثبيت والشفة، ونُخفِّف السماكة عند الحافة القاطعة فقط — دون المساس بعمق القطع الفعلي أو عرض القص الرفيع. وهذا التصميم المدرَّج يمنح الشفرة الصلابة المحورية اللازمة لوقف التذبذب تمامًا.
كربيد دون الميكروني وطحن جانبي مرآتي
يقضي على خشونة الأسطح والحاجة إلى إعادة الصنفرة. لألياف الخشب الصلب الهشة والحادة، نعتمد كربيدًا عالي التبلور فائق النعومة، ثم نطحن الأوجه الجانبية طحنًا مرآتيًا ونُقلِّص الخلوص الجانبي إلى أدنى حد. ويصقل السن سطح القطع أثناء مروره، تاركًا سطحًا نظيفًا بما يكفي للانتقال مباشرة إلى التجميع.
قدِّر توفيرك
حاسبة مردود المواد للقطع القصيرة
Plan A
خطة القص A
عدد القطع
-
القطع الكاملة من كل قضيب
نسبة استخدام المادة
-
الطول المُستفاد ÷ الطول الخام
Plan B
خطة القص B
عدد القطع
-
القطع الكاملة من كل قضيب
نسبة استخدام المادة
-
الطول المُستفاد ÷ الطول الخام
المقارنة
مقارنة الخطة B بالخطة A
احسب الخطتين أعلاه لرؤية الفرق. القيم الموجبة تعني أن الخطة B أفضل أداءً من الخطة A.
التغيّر في عدد القطع
-
عدد القطع والنسبة المئوية للتغيّر
التغيّر في نسبة الاستخدام
-
نقاط مئوية وتغيّر نسبي
الأدوات الموصى بها
شفرة رفيعة الشقّ لكل عملية قص ثانوية
من القص الطولي المتعدد الثقيل إلى العمل بشفرة واحدة للقطع القصيرة — بما يلائم سماكة موادكم ومستوى الإجهاد فيها.
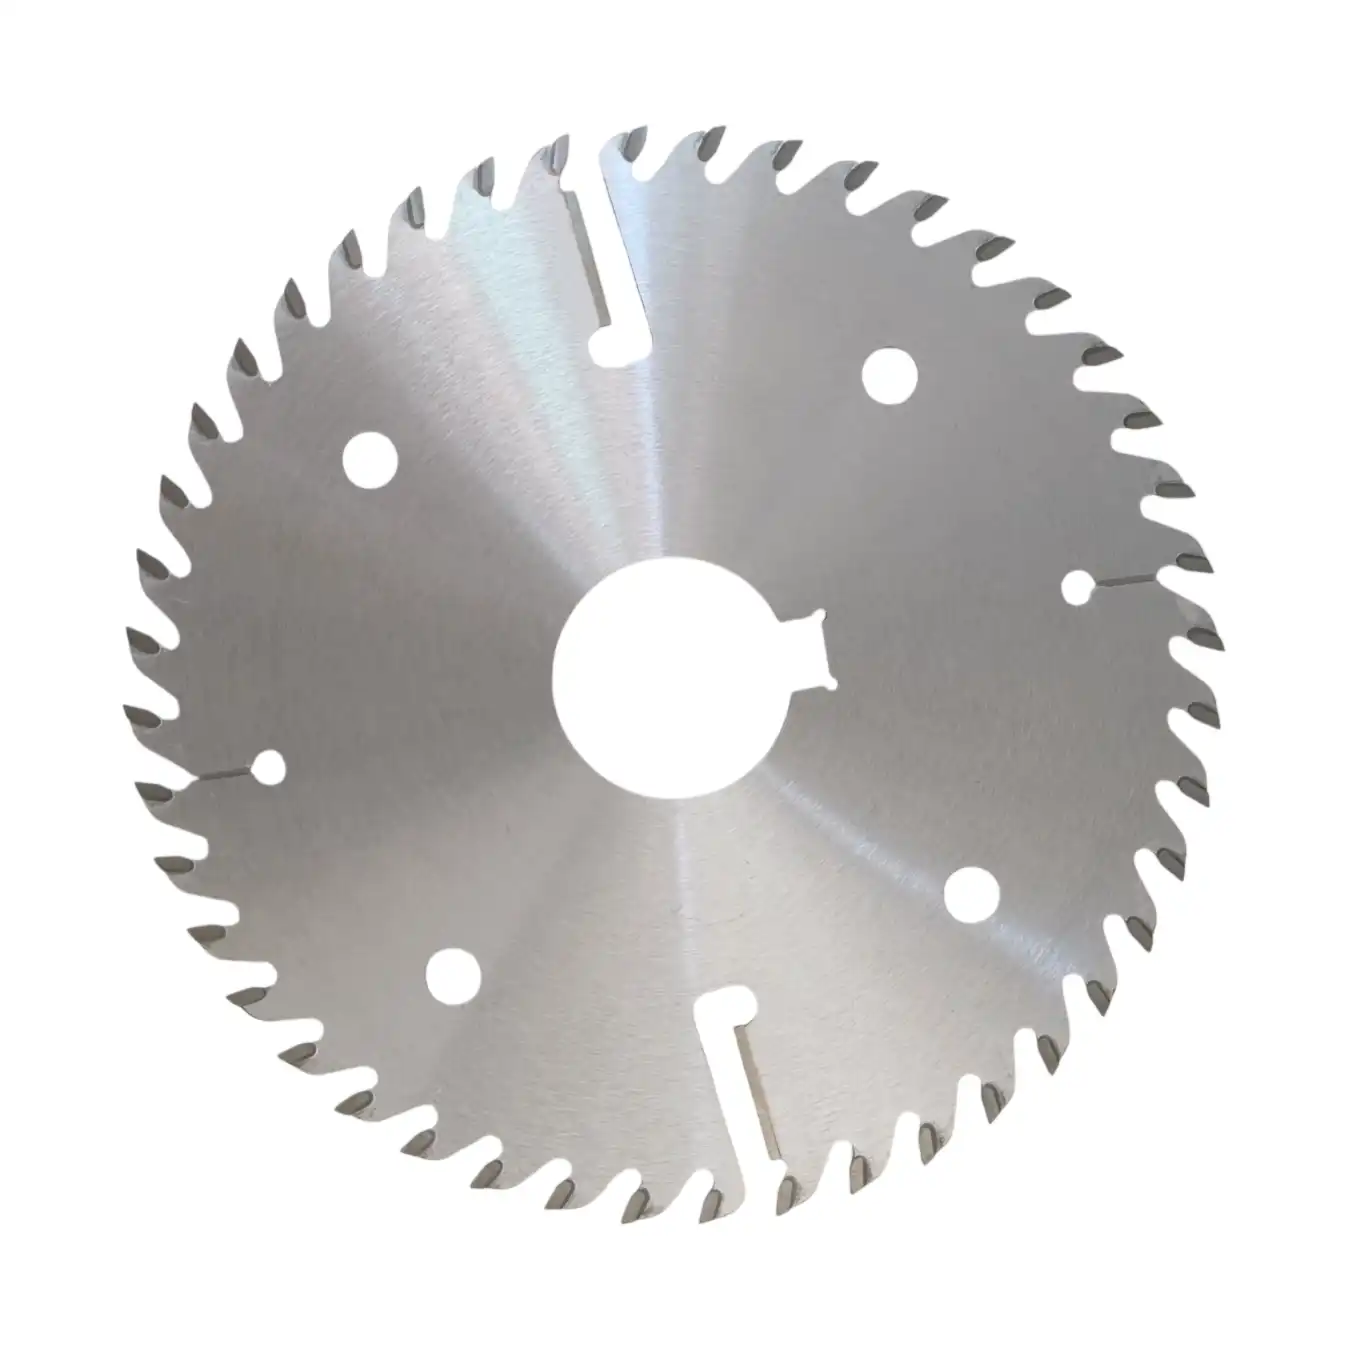
قص طولي متعدد ثقيل / بكاسحات
شفرات رفيعة الشقّ للقص الطولي المتعدد بالكاسحات
للقص الطولي العميق وعالي الإجهاد للأخشاب الصلبة الأكثر سماكة. تدفع الكاسحات الكربيدية جدران الشقّ للانفتاح وتُخرج النشارة المشبعة بالراتنج، ما يمنح حماية لا مثيل لها من الانحشار والاحتراق عند تشغيل عدة شفرات في آنٍ واحد.
نطاق عرض القص ~1.5–5.5 مم
عرض المواصفات →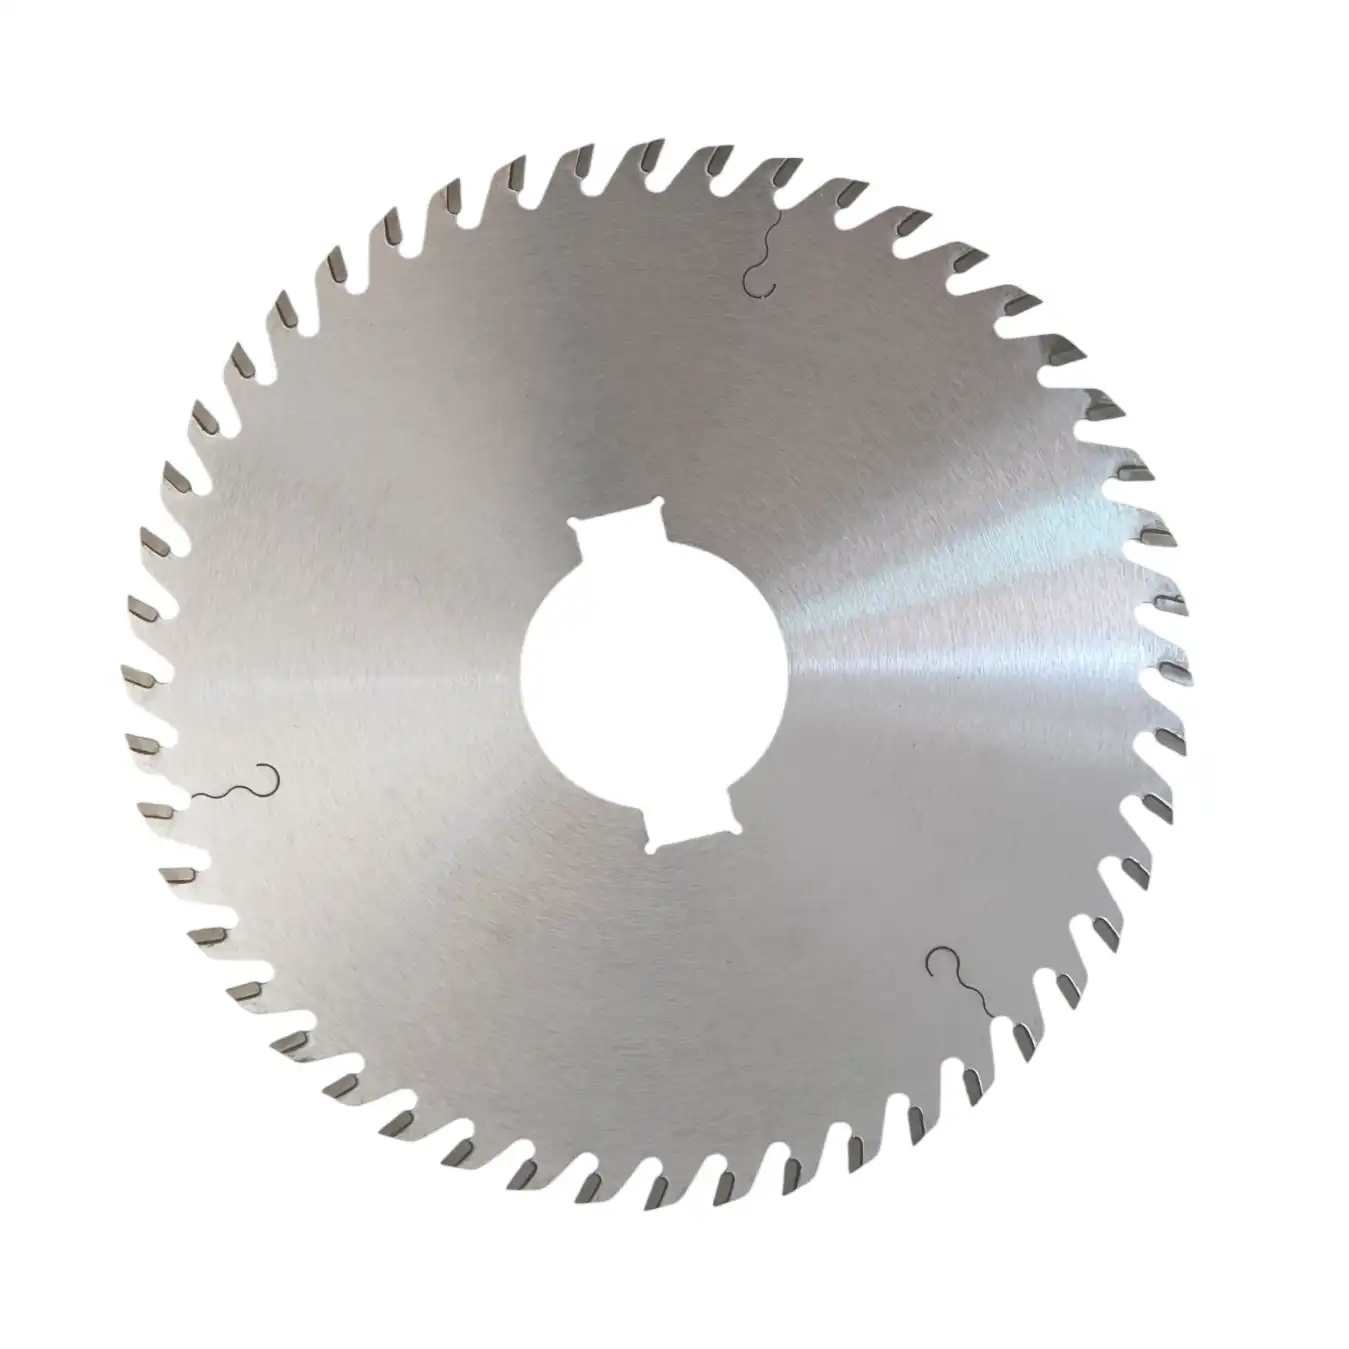
قص طولي متعدد دقيق / بلا كاسحات
شفرات فائقة الرقة للقص الطولي المتعدد
للمواد الأرفع ذات الإجهاد الداخلي المنخفض — شرائح الشيش الخشبي، وقوالب الآلات الموسيقية، وشرائح الأرضيات الفاخرة. بلا كاسحات، وبأرفع عرض قص عملي، وسطح شبه جاهز يغني عن التشطيب، لتحقيق أقصى مردود حيث يكون تحرّر الإجهاد لطيفًا.
نطاق عرض القص ~1.0–2.5 مم
عرض المواصفات →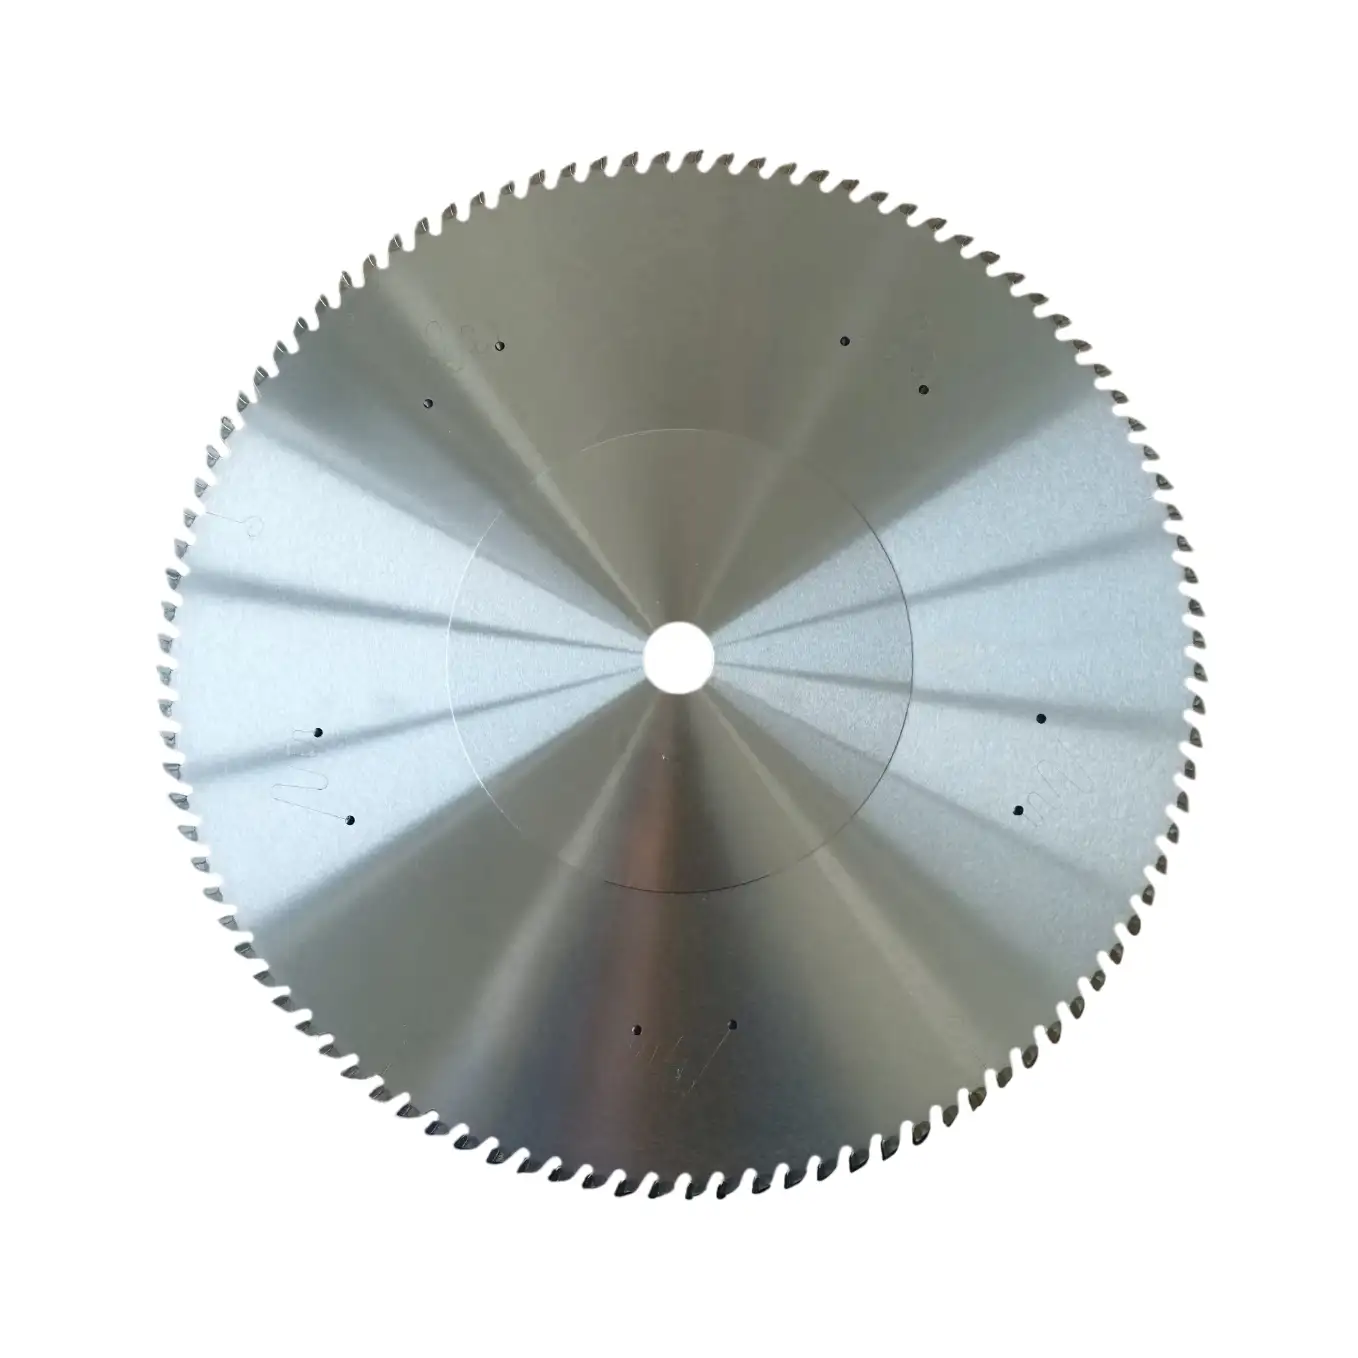
شفرة واحدة / قطع قصيرة عالية التردد
شفرات منشار دائري فائقة الرقة
قص دقيق بمحور واحد للقطع القصيرة عالية القيمة — أجزاء المشغولات الخشبية اليدوية، والألعاب الفاخرة، والأدوات المنزلية، ومكوّنات نماذج الطائرات. كل قطعة توفِّر أثمن الأخشاب وتترك سطحًا لا يحتاج إلى صنفرة.
عرض القص يصل إلى ~0.5–1.2 مم
عرض المواصفات →النتائج المتوقعة
ما الذي تُعيده الشفرات رفيعة الشقّ إلى جيبكم
المكاسب التي يمكن أن يحققها مصنع المعالجة الثانوية للأخشاب الصلبة عند استخدام شفرة رفيعة الشقّ مناسبة وفق المعاملات الموصى بها.
يحوِّل عرض القص الأضيق جزءًا أكبر من كل لوح ثمين إلى منتج قابل للبيع بدلًا من النشارة — وهو توفير يسترد غالبًا تكلفة طقم الشفرات خلال الأسبوع الأول.
يحافظ الجسم المدرَّج الصلب والأوجه الجانبية المطحونة طحنًا مرآتيًا على قطع مستقيم ونظيف، ما يقلِّل المرفوضات ويُلغي خطوة الصنفرة الإضافية في كثير من القطع.
انخفاض كمية المادة المُزالة بنحو 60% في كل قطعة يعني حِملًا أقل على المغزل، وتيارًا أقل، وتباطؤًا في تآكل المحامل ومحركات التغذية — فتعمل الآلة بدرجة حرارة أقل عند معدل التغذية نفسه.
أسئلة الخبراء الشائعة
الأسئلة الشائعة
متى ينبغي اختيار شفرة قص طولي جماعي فائقة الرقة بكاسحات مقابل بلا كاسحات؟
يعتمد ذلك على عمق القطع ومستوى الإجهاد في الخشب. فإذا كنتم تقصّون خشبًا صلبًا أكثر سماكة يتحرّر فيه الإجهاد الداخلي بقوة ويقرص الشفرة، فالنسخة المزوَّدة بكاسحات هي المطلوبة — إذ تفتح جدران الشقّ، وتُساعد على إخراج النشارة، وتُبعد الحرارة. أمّا إذا كنتم تقصّون موادًا أرفع ذات إجهاد ضئيل وتريدون أنظف سطح ممكن، فالنسخة بلا كاسحات تمنحكم أرفع عرض قص وأنظف رَزّة.
هل يمكن استخدام هذه الشفرات فائقة الرقة على الخشب الرطب أو الأخضر؟
لا — وهذا أمر مهم. فهذه الشفرات أداة لتعظيم المردود، مصمَّمة خصيصًا للخشب المجفف بالفرن عالي القيمة (بنسبة رطوبة عادةً أقل من نحو 12%). أما الألياف الرطبة أو الخضراء فهي مشبعة بالماء ومرنة للغاية؛ وما يحدث من انتفاخ وانضغاط أثناء القطع سيتسبب في تشوّه حراري للجسم الرفيع للشفرة بشكل شبه فوري. لذا، عند التعامل مع الخشب الأخضر أو الرطب، استخدموا شفرات القص الطولي المتعدد القياسية أو مجموعتنا الثقيلة المخصَّصة لمعالجة جذوع الأخشاب الأولية.
كم مقدار الطاقة التي أوفّرها فعليًّا عند الانتقال من عرض قص 3.2 مم إلى 1.2 مم؟
تتناسب مقاومة القص مع كمية المادة التي تُزيلونها، وعرض القص 1.2 مم يزيل خشبًا أقل بنحو 60% لكل قطعة مقارنة بعرض القص 3.2 مم. وعمليًّا، يعني ذلك انخفاضًا ملموسًا في عزم الدوران المطلوب من المغزل، وذروة طاقة أقل على الخطوط الآلية، وإجهادًا أقل بوضوح على محامل المغزل ومحركات التغذية مع الوقت. أما الرقم الدقيق فيعتمد على نوع الخشب ومعدل التغذية وطراز الآلة.
احصل على خطة مردود
كل مليمتر من عرض القص في الخشب الصلب النبيل هو ربح يذهب إلى حاوية النشارة
أرسلوا لنا سماكة موادكم، ونوع الخشب، والمقاسات النهائية، وطراز الآلة — قص طولي جماعي أو بشفرة واحدة — وسيحدد مهندسونا أرفع عرض قص يمكنكم تشغيله باستقرار، ويُوضحون لكم المردود الذي سيحقّقه.