
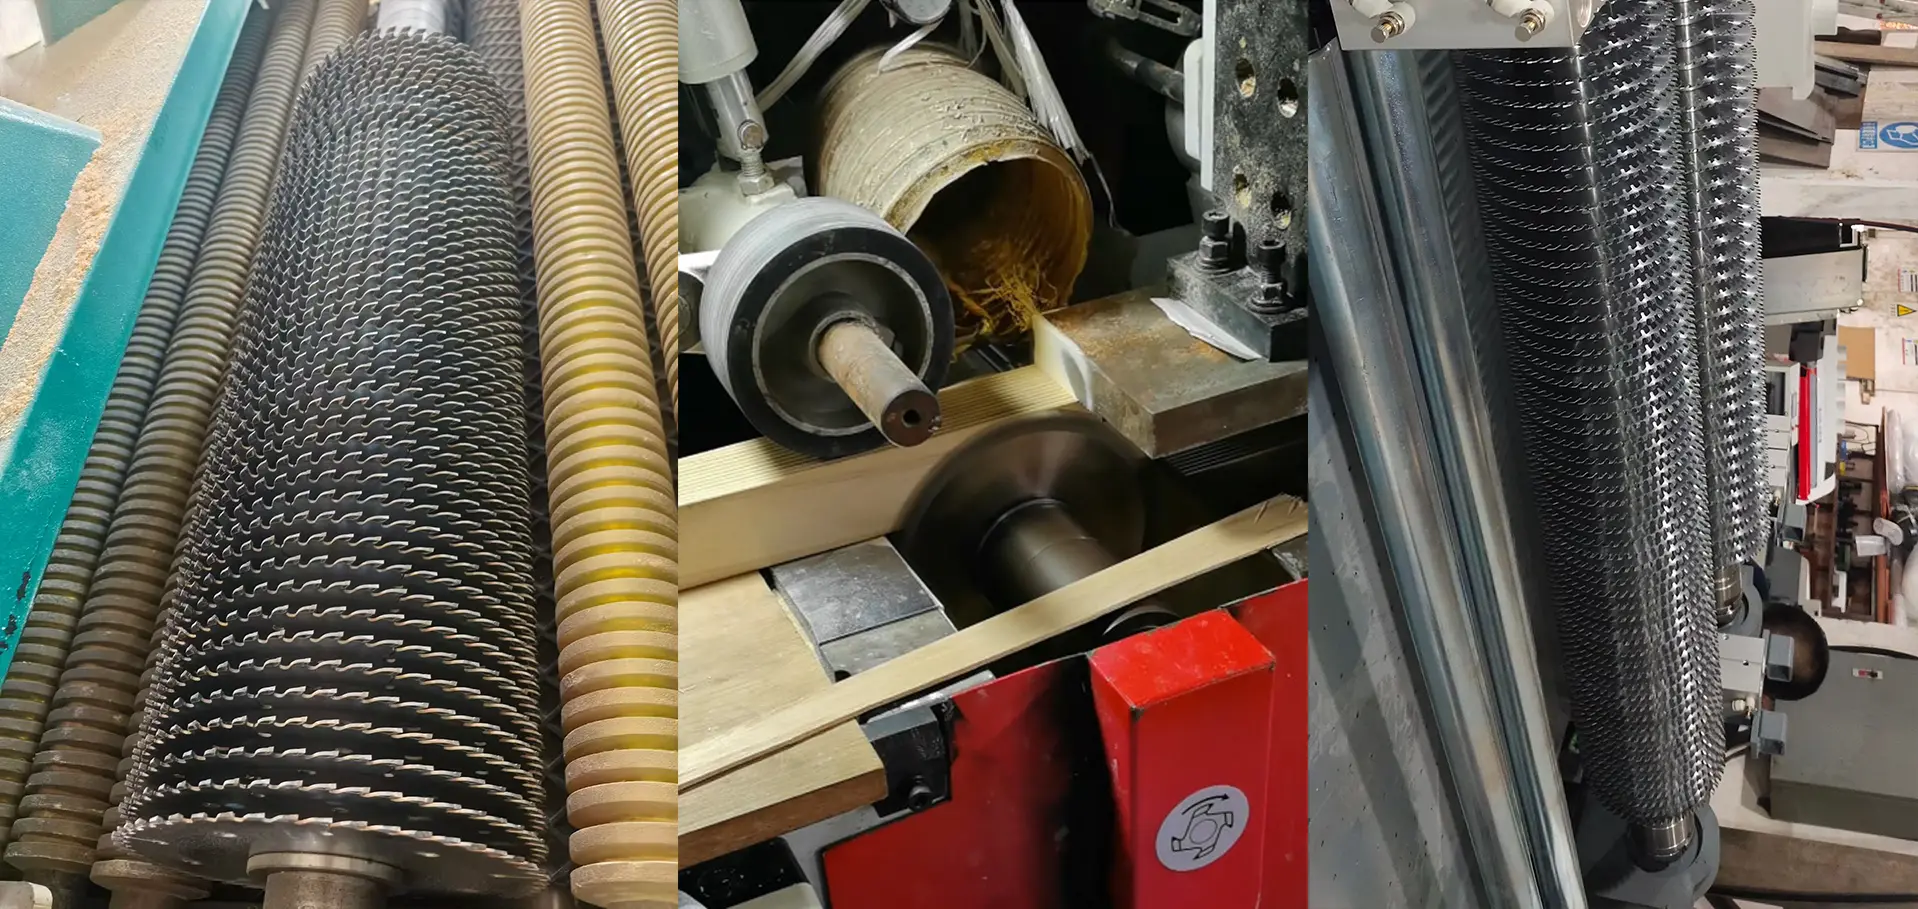
每毫米的代價
對於高價值硬木而言,真正的成本在於木屑
當木材如此昂貴時,鋸路中每一毫米未被切除的木料,都意味着你能多賣出一份成品
財務效益
將一塊長板鋸成成品 20 mm 條。標準 3.2 mm 鋸縫每條消耗 23.2 mm 原料;而我們的 1.2 mm 鋸縫每條僅消耗 21.2 mm。
- 在同一塊板上可多出約 9% 的成品條,無需額外原料。
- 對於名貴硬木,使用一週節省的木材就能收回整套鋸片的成本。
- 在高頻短料切割場景中,隨着每一次額外切割,節省會不斷累積。
物理優勢
將鋸縫從 3.2 mm 縮小到 1.2 mm,每次切割需要變成粉屑的木材體積約減少 60%。
- 切削阻力顯著下降,主軸電機的負載和電流隨之降低。
- 負載降低意味着發熱減少、功耗下降,以及主軸軸承和進給傳動的疲勞減緩。
- 在相同進給速率下,整機運行温度更低、更安靜——薄鋸縫不僅保護木材,也保護鋸片本身。
行業挑戰
導致超薄鋸縫工藝良率受損的三種失效模式
只有確保鋸片保持平直、運行順暢且温度適宜,將鋸切性能發揮到極致才有意義。在切割緻密、乾燥的硬木時,往往會出現三個問題——而我們的設計正是針對這三個問題逐一應對的。
撓曲與波紋狀缺陷
追求極薄鋸縫會把鋸片推向剛性極限。在密實幹燥的硬木上若側向剛性不足、鋸縫過薄,鋸片會發生擺動,導致表面出現波紋狀痕跡,產品等級下降並需額外打磨,增加成本。
因應力釋放而產生的粘連
乾燥硬木在進行多片鋸切時,內部應力會釋放,導致木材向內收縮擠壓。薄鋸片的側向間隙極小,極易瞬間被夾死卡住,從而導致機器過載並停轉。
燒焦與熱變形風險
即便是乾燥的硬木也含有少量樹脂。在窄鋸縫中,切屑排出不暢會使摩擦熱急劇上升——樹脂碳化並粘附在鋸片上,局部高温使薄片膨脹、破壞張力,最終報廢鋸片。
我們的技術方案
我們如何駕馭超薄鋸片
硬質合金刮刀與流體動力學排屑
在深切削中可防止夾鋸與燒焦。我們在多片縱切鋸片的基體上鑲嵌硬質合金刮刀。它們並不直接切削木材,而是作為物理刮刀:當木材回彈時刮除鋸縫側壁上的附着物,切斷鋼與木的直接接觸;同時,它們產生的氣流能將富含樹脂的粉塵從狹窄的鋸縫中排出,從而保持鋸片低温。
台階基體有限元設計以增強軸向剛性
為使鋸片邊緣保持剛性,我們在靠近法蘭的區域保持全厚度,僅在切削刃處減薄——不影響有效切削深度或窄鋸縫。該台階結構賦予鋸片足夠的軸向剛性,從而徹底抑制蛇行並消除波紋狀表面缺陷。
亞微米硬質合金與鏡面側磨
該設計有效避免了粗糙切面及後續重新打磨的需要。針對脆硬的硬木纖維,我們採用高結晶度的超細晶粒硬質合金材質,並對側面進行鏡面研磨,將側隙降至最低。鋸齒在切削過程中會對切面進行拋光,使表面光潔平整,無需進一步處理即可直接進行裝配。
估算節省金額
短料產出率計算器
方案 A
鋸切方案 A
工件數量
-
每根原材料可加工的完整工件數
材料利用率
-
工件總長度 / 原材料長度
方案 B
鋸切方案 B
工件數量
-
每根原材料可加工的完整工件數
材料利用率
-
工件總長度 / 原材料長度
方案比較
方案 B 與方案 A 對比
計算上方兩種方案以查看差異。正值表示方案 B 的結果優於方案 A。
工件數量變化
-
工件數量及百分比變化
材料利用率變化
-
百分點及相對變化
推薦鋸片
適用於各類精加工的超薄鋸片
從重型多片鋸切到短料單鋸片加工——針對您的板材厚度和應力狀況進行匹配。
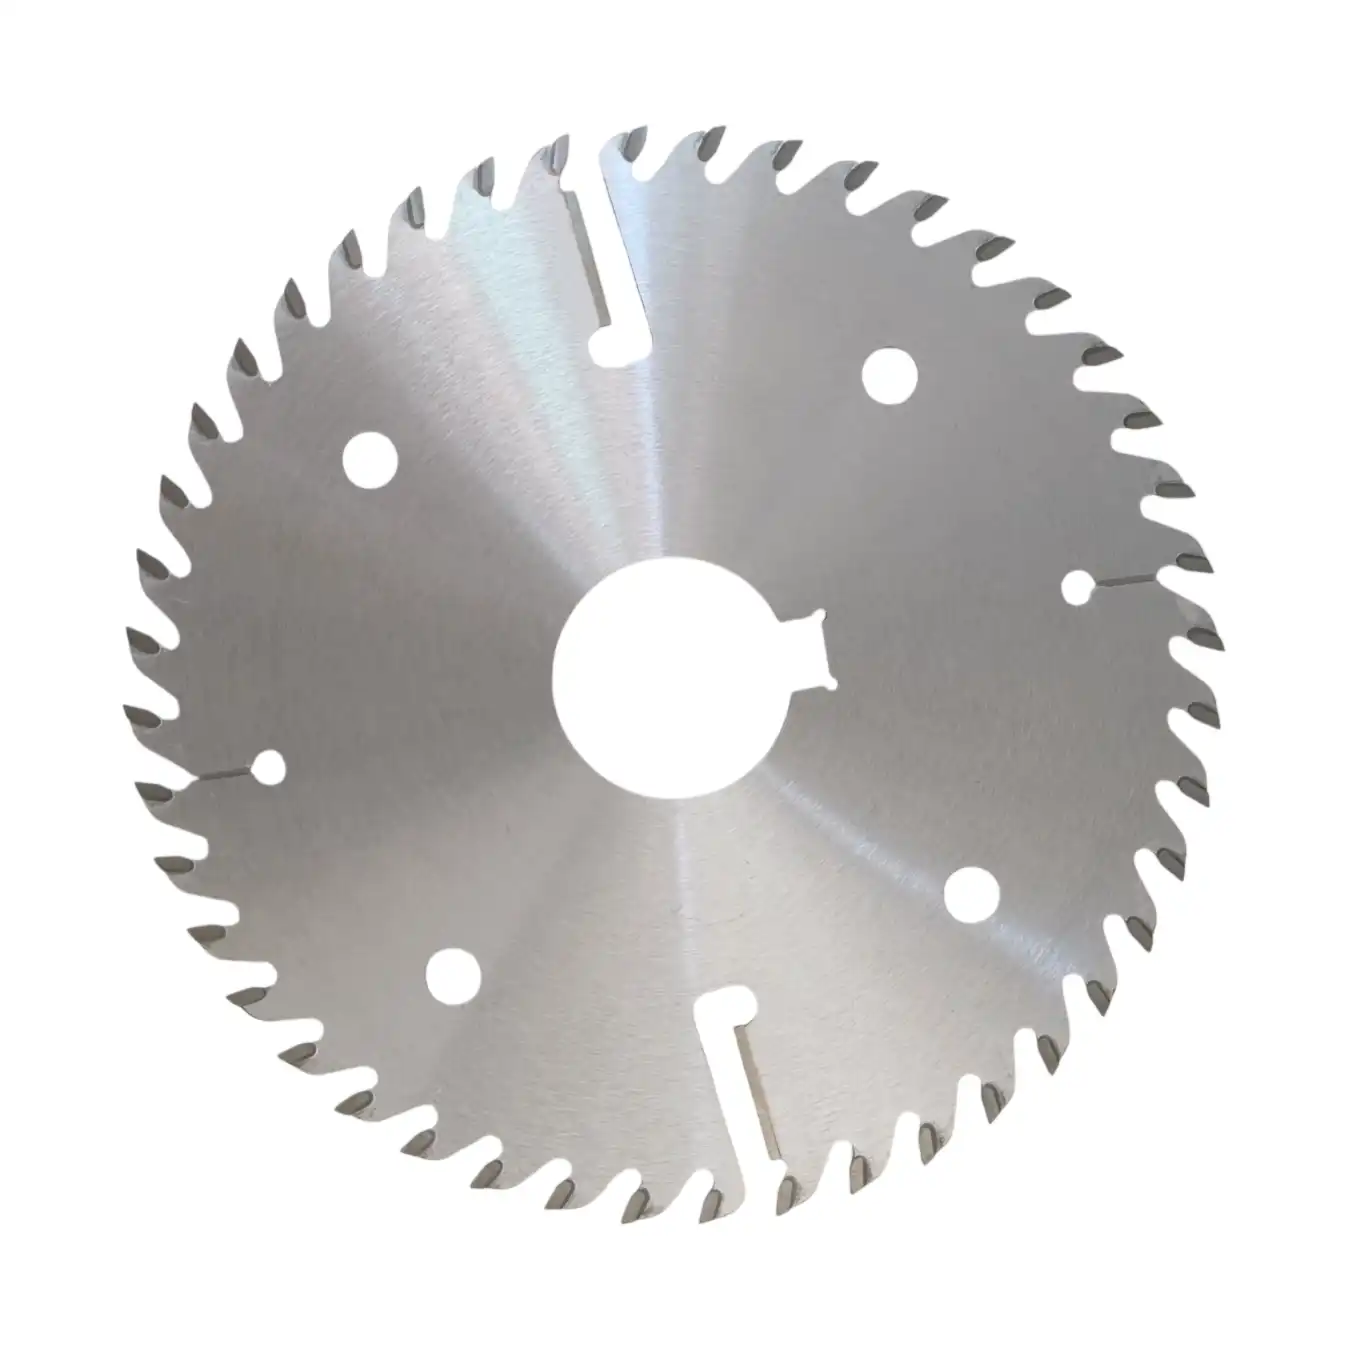
重載多片縱剖 / 帶刮刀
實木用帶刮刀薄鋸路多片縱剖鋸片
適用於較厚硬木的深切及高應力縱剖。硬質合金刮刀撐開鋸縫側壁並清除含樹脂粉塵,多片鋸片同時工作時,可有效防止夾鋸和燒焦。
鋸路 ~1.5–5.5 mm
查看產品規格 →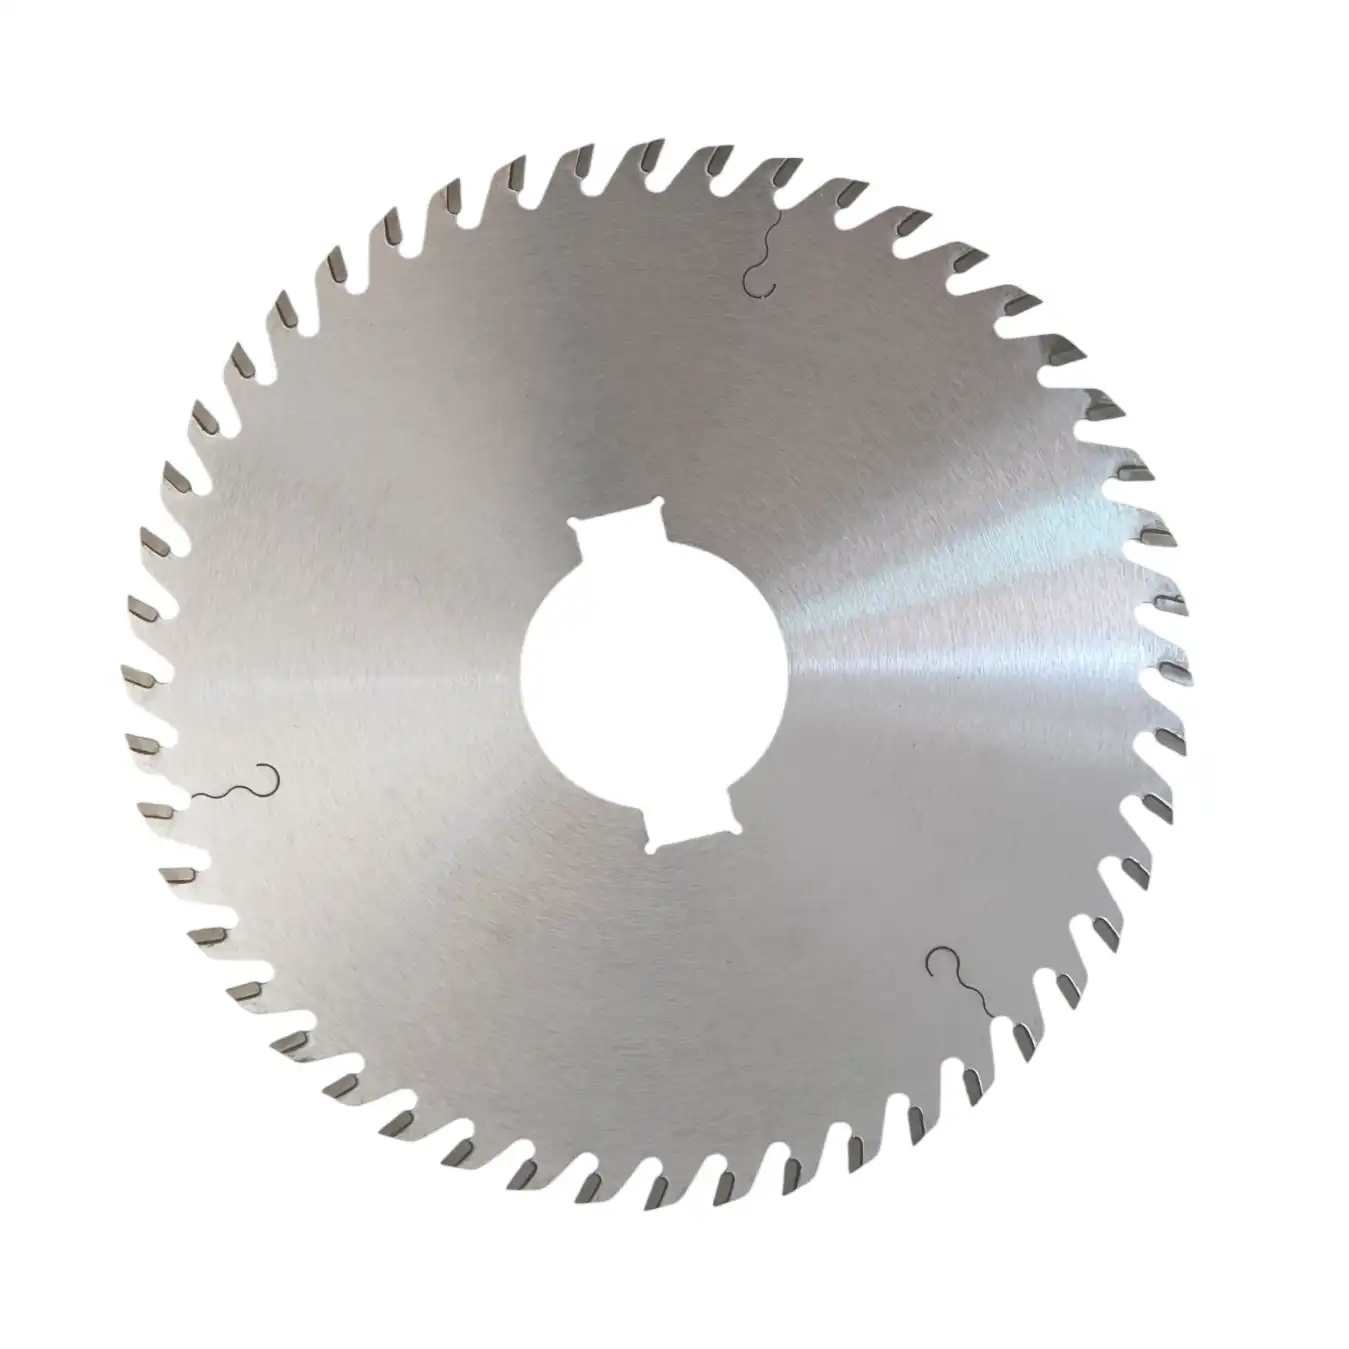
精密多片縱剖 / 無刮刀
實木用超薄切寬多片縱剖鋸片
適用於內部應力較低的較薄材料,如百葉窗葉片、樂器坯料和高檔地板薄片。不帶刮刀,採用實際可行的最窄鋸縫,並獲得接近銑削質量的切面,在應力釋放較緩的工況下實現最高出材率。
鋸路 ~1.0–2.5 mm
查看產品規格 →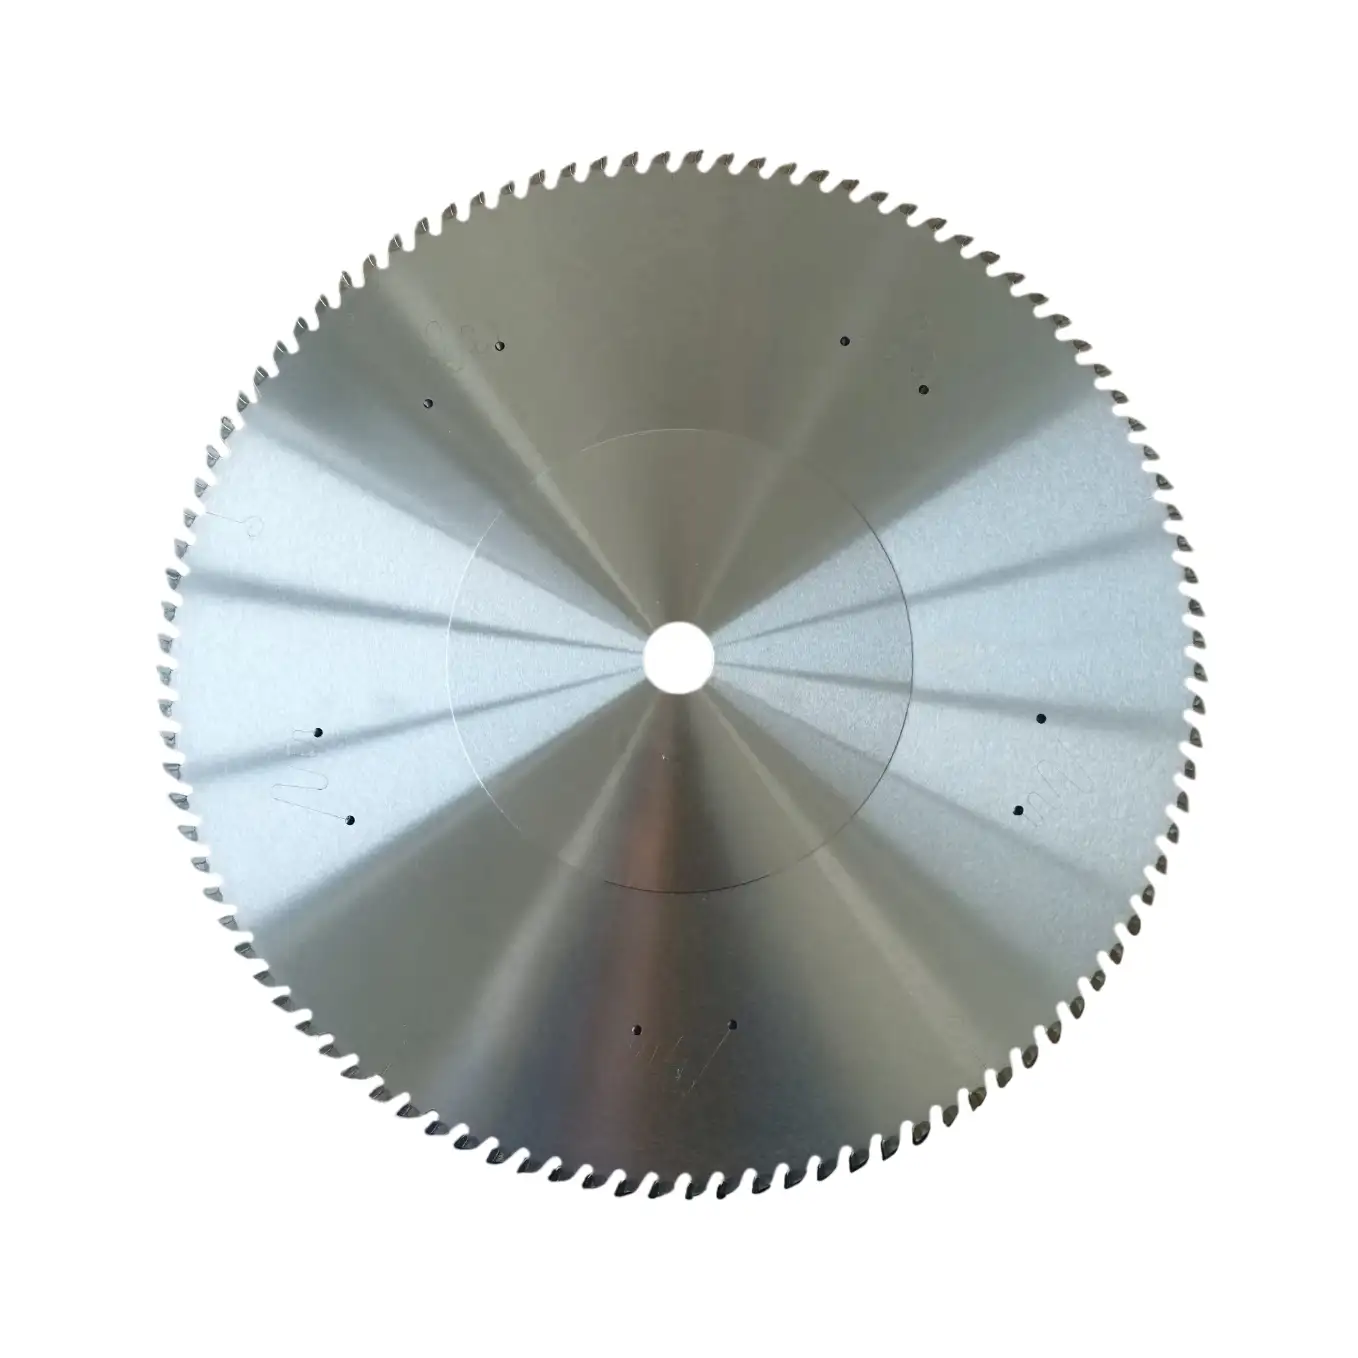
單片鋸 / 高頻短料加工
實木用超薄切寬合金鋸片
用於高價值短料的單軸精密切割,包括木製工藝品零件、高檔玩具、家居用品和航模部件。每一次切割都能節省昂貴木材,並留下無需打磨的切面。
鋸路薄至 ~0.5–1.2 mm
查看產品規格 →預期成果
超薄鋸片能為您節省多少成本?
當硬木精加工車間使用合適的超薄鋸片並按推薦參數進行操作時,所能獲得的收益
更窄的鋸路能將更多昂貴的板材轉化為可銷售的產品,而非鋸屑——這種節省下來的成本往往足以在首周內就收回鋸片的投資。
凸台基體與鏡面側磨確保了切口平直、光滑,從而最大限度地減少了廢品率,並省去了許多工件所需的二次打磨工序。
每次切削去除的材料大約減少 60%,這意味着更低的主軸負載、更低的電流以及軸承和進給驅動器的磨損更慢——機器在相同進給下運行温度更低。
專家問答
常見問題
在選擇超薄多片鋸片時,是否需要刮刀?
這主要取決於鋸切深度以及木材內部的應力狀況。如果你在縱向鋸切較厚的硬木,且木材內部應力釋放劇烈導致鋸片被夾住,那麼應選擇帶有刮刀的鋸片——刮刀能擴寬鋸路、輔助排屑並帶走熱量。反之,如果你切割的是應力較小的薄料,且追求儘可能完美的光潔表面,那麼不帶刮刀的鋸片能提供最窄的鋸路和最平整的切口。
我可以在濕木或新伐木材上使用這些超薄鋸片嗎?
不可以——這一點至關重要。這些鋸片是專為烘乾的高價值木材(含水率通常低於12%)設計的,旨在提高出材率。濕潤的生材纖維含水量高且極具彈性;鋸切過程中產生的膨脹和擠壓效應會使薄鋸片體迅速因受熱而變形。對於生材或濕材,請改用我們的標準鋸縫多片縱切鋸片或專為原木初加工設計的重型系列鋸片。
將鋸縫從 3.2 毫米減小到 1.2 毫米,究竟能節省多少功率?
切削阻力與材料去除量成正比;與 3.2 毫米的切口寬度相比,1.2 毫米的切口寬度在每次切削時去除的木材量減少了約 60%。在實際應用中,這意味着主軸所需的輸出扭矩顯著降低,自動化生產線上的峯值功率需求減少,且主軸軸承與進給電機隨時間推移所承受的疲勞負荷也明顯減輕。具體數值取決於木材種類、進給速度以及所使用的設備。