
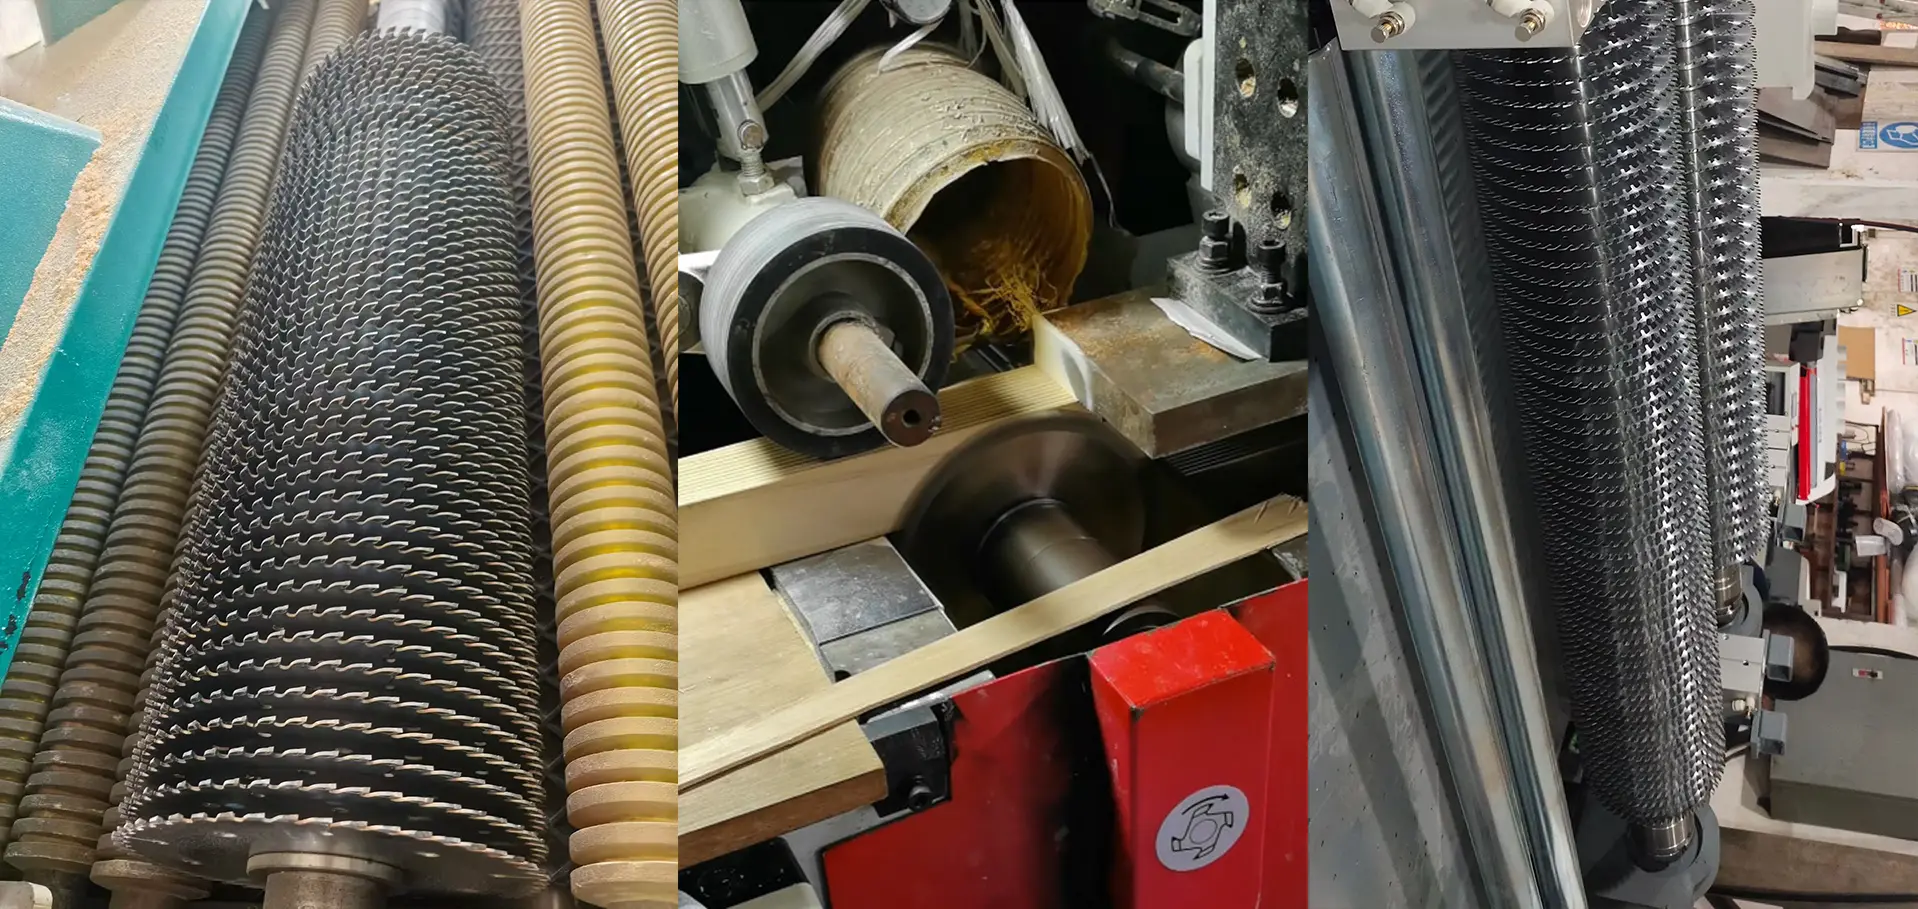
راهکارهای فرآوری ثانویه چوب سخت
بیشترین بازده در برش ثانویه چوب سخت
خاکاره را دوباره به سود تبدیل کنید. ساختهشده ویژه چوب سخت ارزشمند خشکشده در کوره و برش پرتکرار قطعات کوتاه؛ ضایعات عرض برش را کم کنید، انحراف تیغه را از بین ببرید و حاشیه سود پنهان را از هر واحد چوب گرانبها بازیابی کنید.
هزینه یک میلیمتر
در چوب سخت ارزشمند، هزینه واقعی شما خاکاره است
وقتی چوب چنین گران است، هر میلیمتر کاهش عرض برش به محصول نهایی قابلفروش تبدیل میشود.
محاسبه اقتصادی
یک تخته بلند را به نوارهای نهایی 20 میلیمتری برش طولی دهید. عرض برش استاندارد 3.2 میلیمتر برای هر نوار 23.2 میلیمتر ماده مصرف میکند؛ عرض برش 1.2 میلیمتری ما فقط 21.2 میلیمتر.
- حدود 9% نوار نهایی بیشتر از همان تخته، بدون ماده اولیه اضافه.
- در چوب سخت گرانبها، چوب صرفهجوییشده در هفته نخست میتواند هزینه کل مجموعه تیغ اره را بازگرداند.
- در برش پرتکرار قطعات کوتاه، صرفهجویی با هر برش اضافی بیشتر میشود.
محاسبه فیزیکی
کاهش عرض برش از 3.2 به 1.2 میلیمتر، حجم چوبی را که در هر برش به خاکاره تبدیل میشود حدود 60 درصد کم میکند.
- مقاومت برش بهشدت کاهش مییابد و بار و جریان موتور اسپیندل نیز کم میشود.
- بار کمتر یعنی گرمای کمتر، مصرف توان پایینتر و خستگی آهستهتر یاتاقانهای اسپیندل و محرکهای پیشروی.
- دستگاه با همان نرخ پیشروی خنکتر و کمصداتر کار میکند؛ عرض برش نازک علاوه بر چوب، از اره نیز محافظت میکند.
چالشهای صنعت
سه نوع خرابی که بازده تیغه کمبرش را از بین میبرد
رساندن عرض برش به حداقل فقط زمانی سود دارد که تیغ اره مستقیم، آزاد و خنک بماند. در چوب سخت متراکم و خشک، سه مشکل رخ میدهد و ما برای مقابله با هر سه مهندسی میکنیم.
انحراف و عیوب سطح موجدار
رسیدن به نازکترین عرض برش، صفحه را به مرز صلبیت میرساند. اگر تیغه بیش از حد نازک و بدون صلبیت جانبی کافی وارد چوب سخت خشک و متراکم شود، منحرف میشود و رد موجدار روی سطح باقی میگذارد؛ کیفیت محصول افت میکند و سنبادهکاری اضافی و پرهزینه لازم میشود.
گیرکردن بر اثر آزادشدن تنش
هنگام برش طولی چندتیغه چوب سخت خشک، تنش داخلی آزاد و چوب به داخل فشرده میشود. تیغ اره نازک فضای آزاد جانبی بسیار کمی دارد و ممکن است در لحظه فشرده و قفل شود؛ دستگاه اضافهبار میگیرد و متوقف میشود.
سوختگی رزین و اعوجاج حرارتی
حتی چوب سخت خشک مقداری رزین دارد. در عرض برش باریک، جریان ضعیف براده گرمای اصطکاک را بهشدت بالا میبرد؛ رزین روی صفحه کربنی میشود و تیغه را میسوزاند، گرمای موضعی بدنه نازک را منبسط میکند، تنش آن را از بین میبرد و تیغه را ضایع میکند.
رویکرد فنی ما
چگونه رفتار تیغ ارهای به نازکی تیغ را کنترل میکنیم
دندانه پاککن کاربیدی و جریان هیدرودینامیکی براده
گیرکردن و سوختگی در برش عمیق را مهار میکند. در تیغههای چندتیغه، دندانه پاککن کاربیدی دقیق را در بدنه نازک قرار میدهیم. این دندانهها چوب را نمیبرند؛ مانند تراشنده فیزیکی عمل میکنند و هنگام بازگشت ارتجاعی چوب، دیواره عرض برش را پاک میتراشند تا تماس مستقیم فولاد و چوب قطع شود. جریان هوای ایجادشده نیز خاکاره رزینی را از عرض برش باریک بیرون میراند و صفحه را خنک نگه میدارد.
بدنه توپی پلهای FEM برای صلبیت محوری
انحراف و سطح موجدار را از بین میبرد. برای اینکه لبه زیر یک میلیمتر مانند صفحه صلب رفتار کند، ضخامت کامل را در ناحیه توپی نزدیک فلنج حفظ میکنیم و فقط در لبه برش ضخامت را کم میکنیم؛ بدون کاهش عمق مؤثر برش یا افزایش عرض برش نازک. معماری توپی پلهای صلبیت محوری لازم برای توقف کامل انحراف تیغه را فراهم میکند.
کاربید زیرمیکرون و سنگزنی جانبی آینهای
سطح زبر و نیاز به سنبادهکاری دوباره را از بین میبرد. برای الیاف ترد و شکننده چوب سخت از کاربید فوقریز با بلورینگی بالا استفاده میکنیم، سپس سطوح جانبی را آینهای سنگ میزنیم و فاصله آزاد جانبی را به حداقل میرسانیم. دندانه هنگام عبور سطح برش را صیقل میدهد و سطحی بهاندازه کافی تمیز برای ورود مستقیم به مونتاژ باقی میگذارد.
صرفهجویی خود را برآورد کنید
محاسبهگر بازده مواد برای قطعات کوتاه
طرح A
طرح برش A
تعداد قطعات
-
تعداد قطعات کامل از هر شاخه
بهرهوری ماده اولیه
-
طول مفید / طول ماده اولیه
طرح B
طرح برش B
تعداد قطعات
-
تعداد قطعات کامل از هر شاخه
بهرهوری ماده اولیه
-
طول مفید / طول ماده اولیه
مقایسه
مقایسه طرح B با طرح A
برای مشاهده تفاوت، هر دو طرح بالا را محاسبه کنید. مقادیر مثبت نشان میدهند که طرح B عملکرد بهتری از طرح A دارد.
تغییر تعداد قطعات
-
تعداد قطعات و درصد تغییر
تغییر بهرهوری
-
واحد درصد و تغییر نسبی
ابزار پیشنهادی
تیغ اره کمبرش برای هر عملیات برش ثانویه
از چندتیغه سنگین تا برش تکتیغه قطعه کوتاه؛ متناسب با ضخامت و تنش قطعه شما.
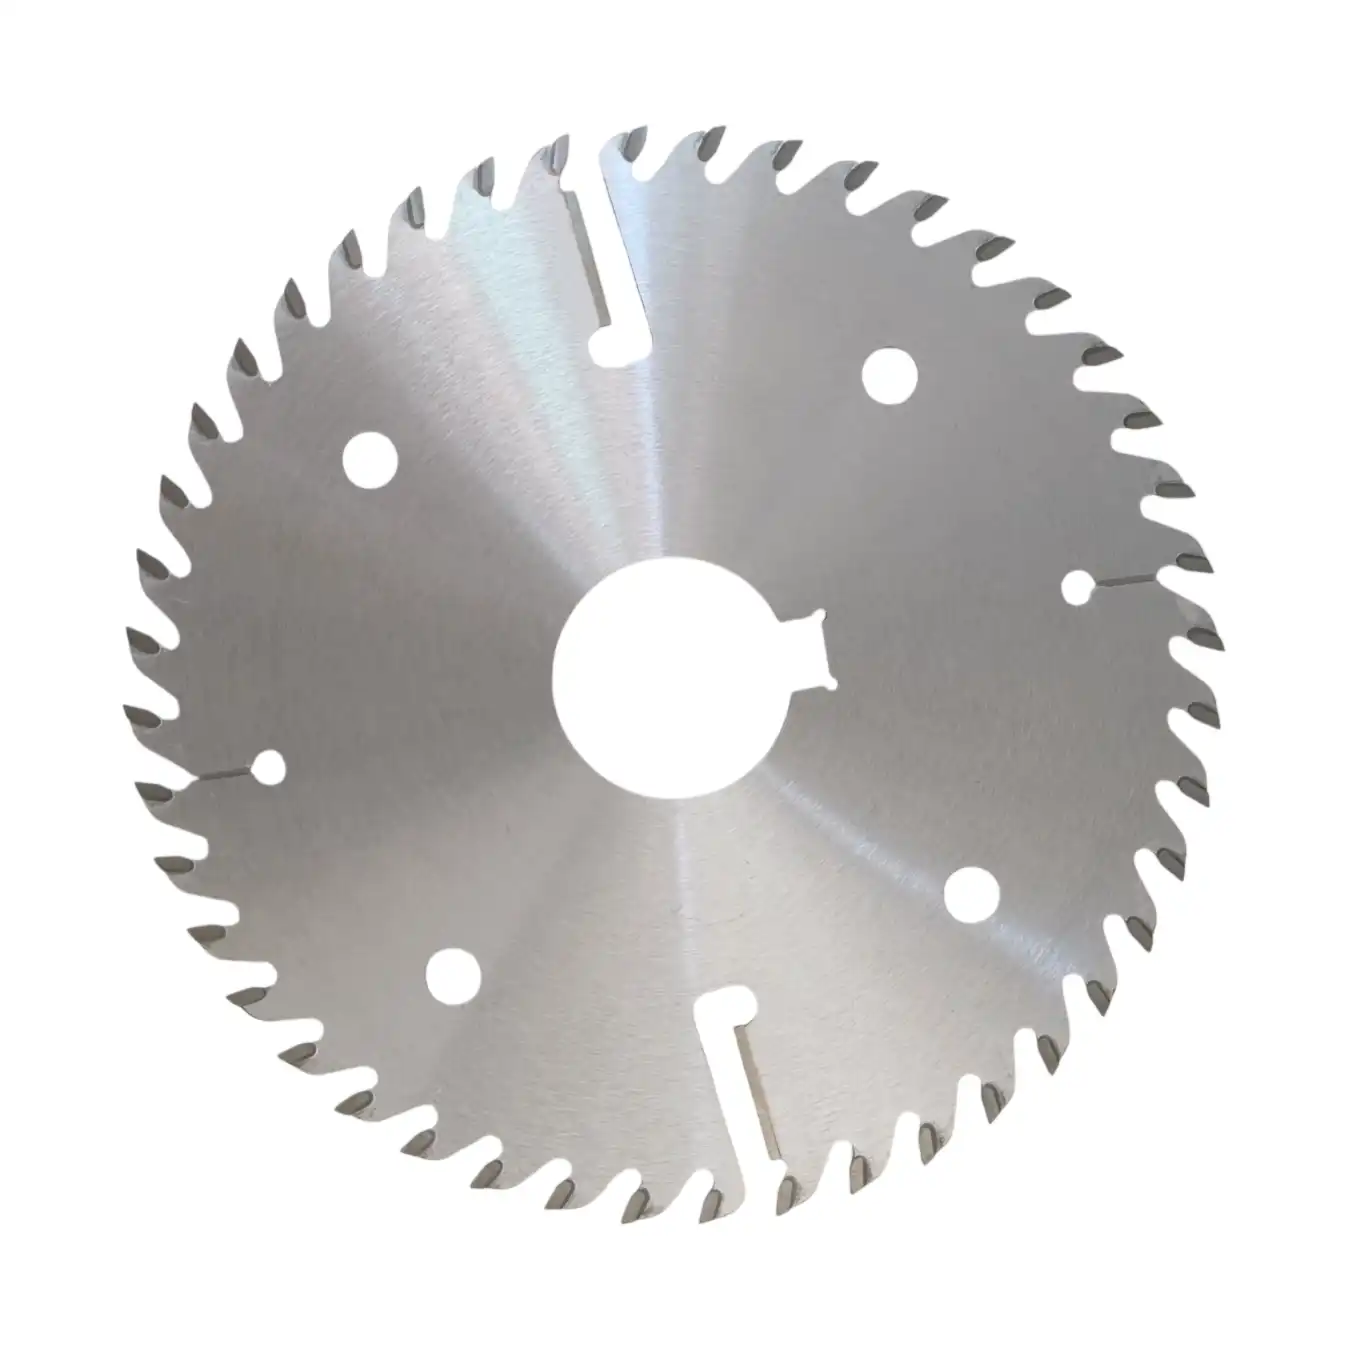
چندتیغه سنگین / با دندانه پاککن
تیغه اره چندتیغه کمبرش با دندانه پاککن
برای برش طولی عمیق و پرفشار قطعات ضخیمتر چوب سخت. دندانههای پاککن کاربیدی دیواره عرض برش را باز نگه میدارند و خاکاره رزینی را تخلیه میکنند تا هنگام کار همزمان چند تیغه، بیشترین حفاظت در برابر گیرکردن و سوختگی ایجاد شود.
محدوده عرض برش حدود 1.5 تا 5.5 میلیمتر
مشاهده مشخصات →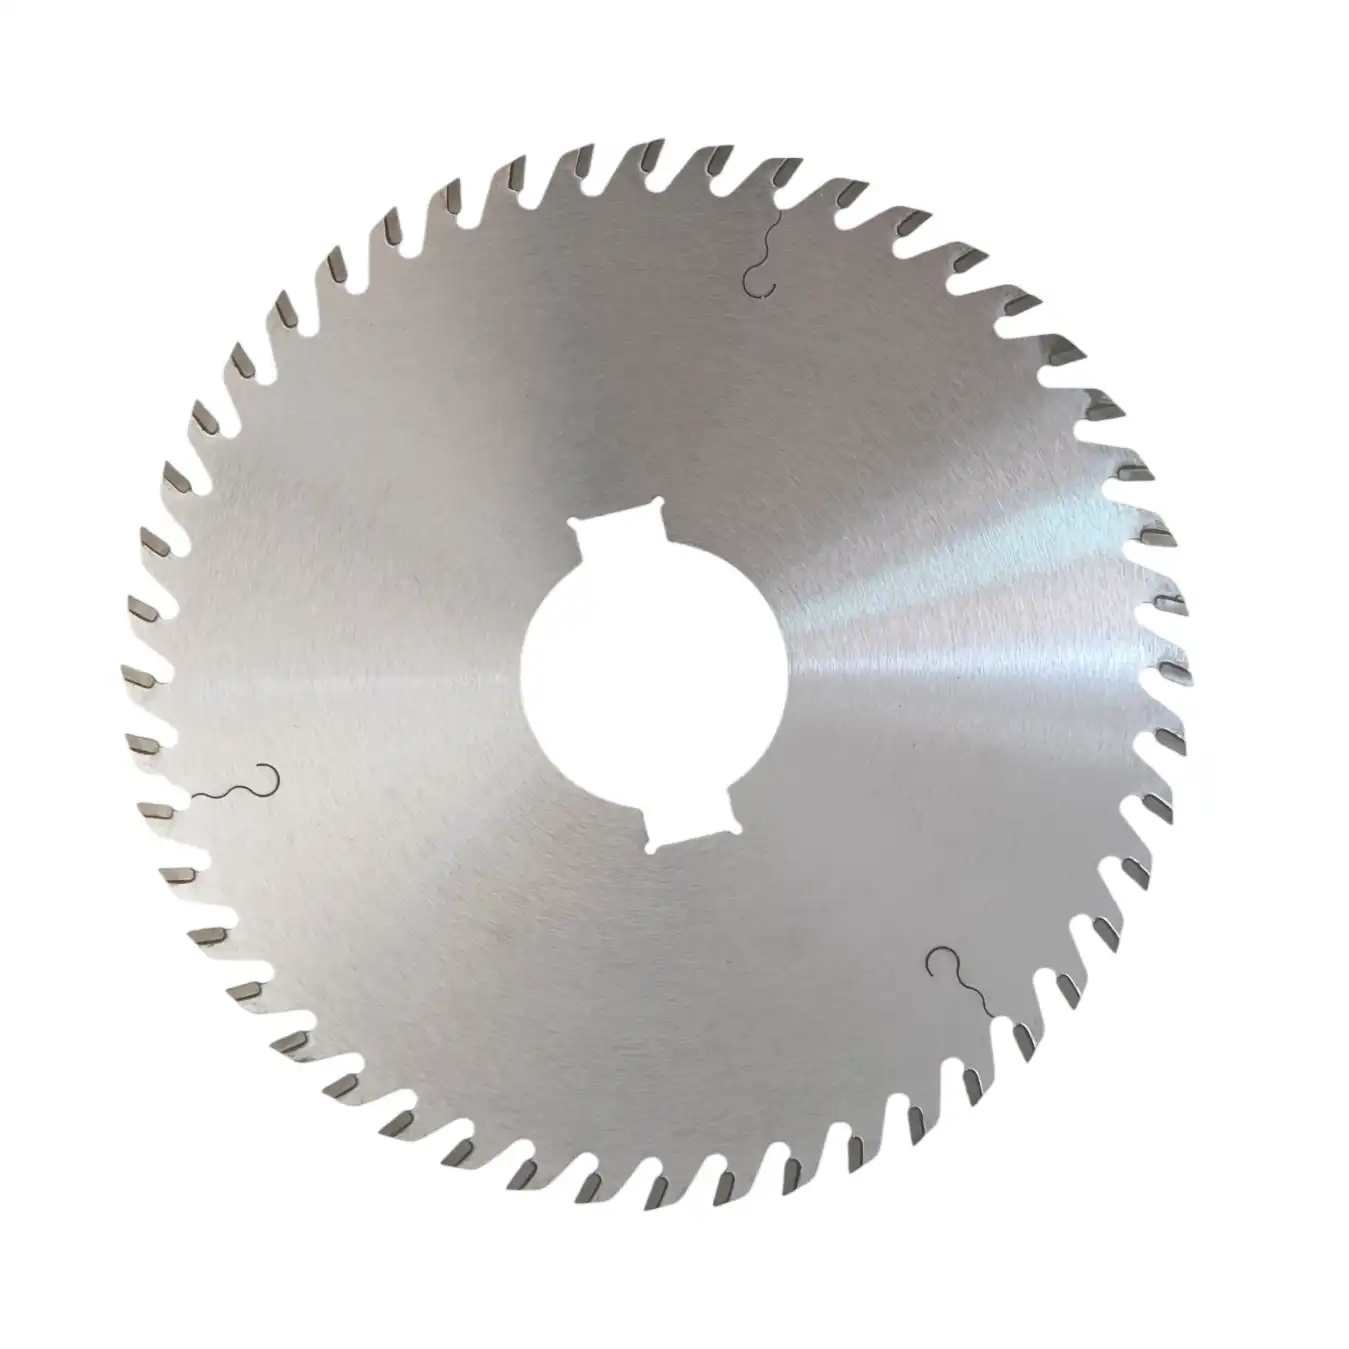
چندتیغه دقیق / بدون دندانه پاککن
تیغه اره چندتیغه با عرض برش فوقنازک
برای قطعات نازکتر با تنش داخلی کمتر، مانند تیغه کرکره، قطعه خام ساز موسیقی و لامل کفپوش ممتاز. بدون دندانه پاککن، با نازکترین عرض برش عملی و سطحی نزدیک به پرداخت نهایی برای بیشترین بازده در جایی که آزادشدن تنش ملایم است.
محدوده عرض برش حدود 1.0 تا 2.5 میلیمتر
مشاهده مشخصات →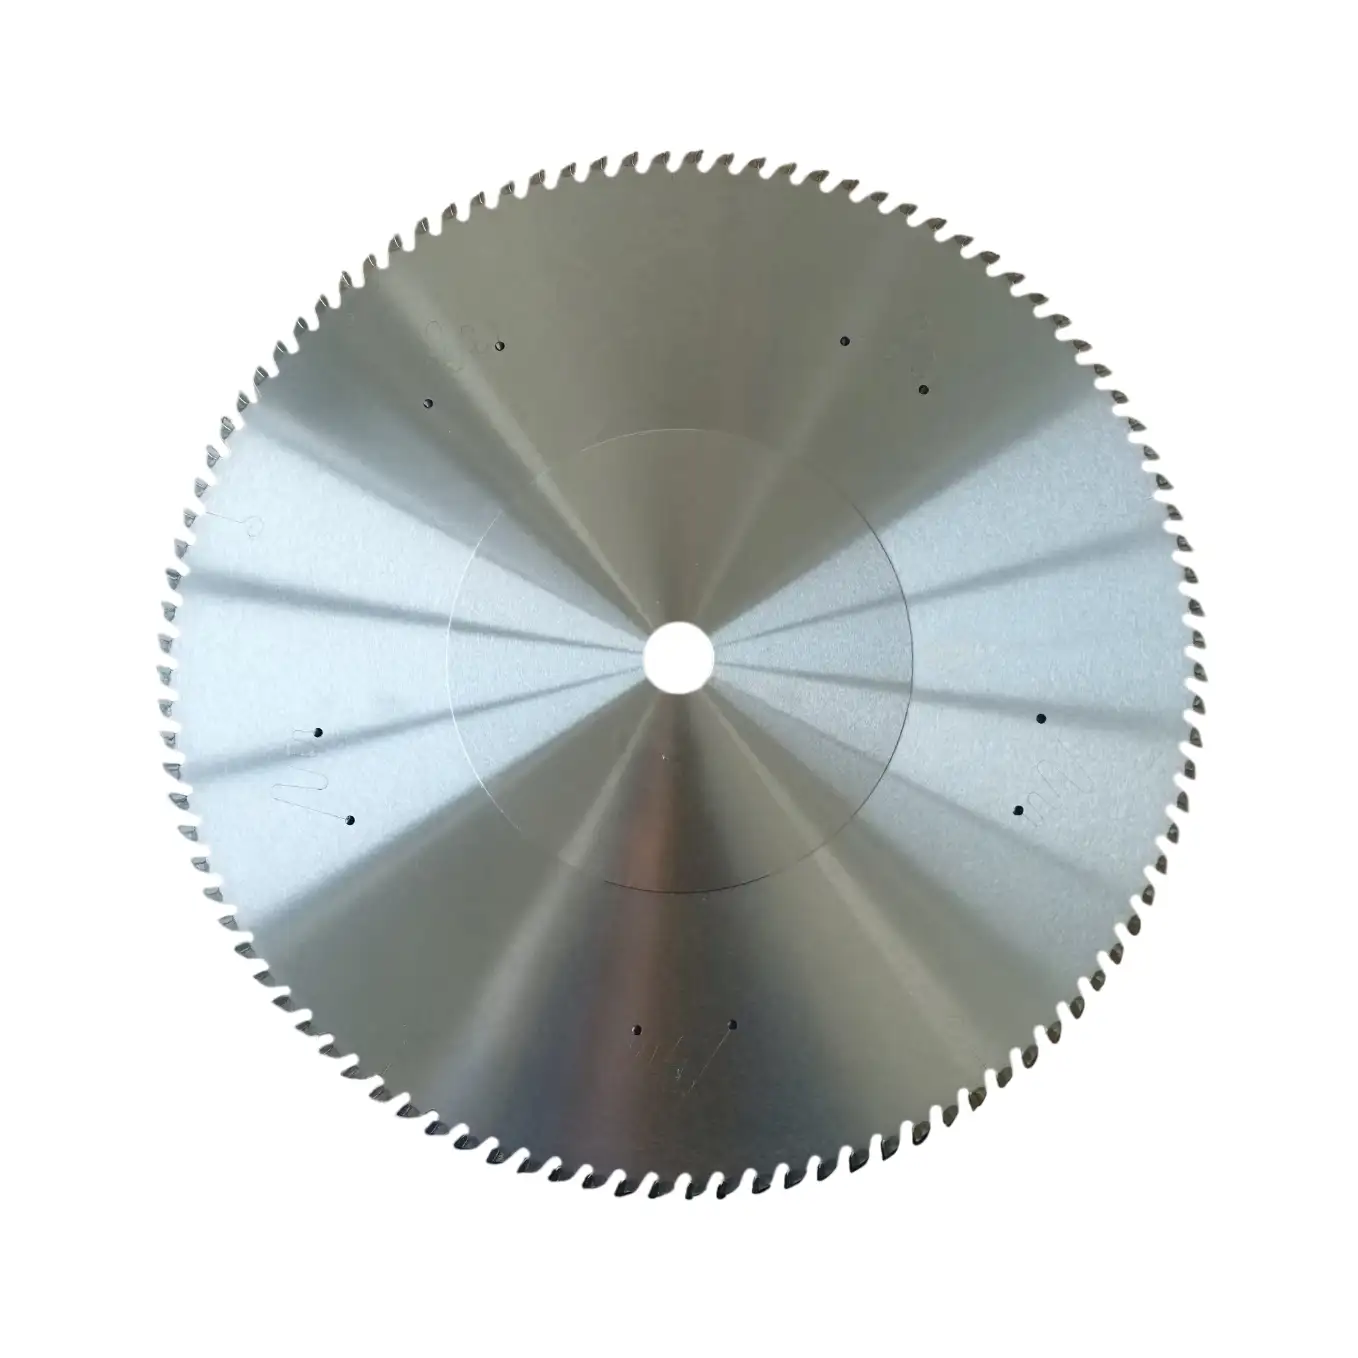
تکتیغه / قطعه کوتاه پرتکرار
تیغه اره دیسکی با عرض برش فوقنازک
برش دقیق تکمحور برای قطعات کوتاه و ارزشمند، مانند قطعات صنایعدستی چوبی، اسباببازی ممتاز، لوازم خانه و اجزای هواپیمای مدل. هر حرکت از چوب گرانقیمت محافظت میکند و سطحی بدون نیاز به سنباده باقی میگذارد.
عرض برش تا حدود 0.5 تا 1.2 میلیمتر
مشاهده مشخصات →نتایج مورد انتظار
بازدهی که تیغ اره کمبرش به سود شما بازمیگرداند
مزایایی که کارگاه فرآوری ثانویه چوب سخت با تیغ اره کمبرش مناسب و پارامترهای پیشنهادی به دست میآورد.
عرض برش باریکتر سهم بیشتری از هر تخته گرانقیمت را بهجای خاکاره به محصول قابلفروش تبدیل میکند؛ صرفهجوییای که اغلب هزینه مجموعه تیغه را در هفته نخست بازمیگرداند.
بدنه صلب با توپی پلهای و پهلوهای آینهای سنگخورده، برش مستقیم و تمیز را حفظ میکنند، قطعات مردود را به حداقل میرسانند و مرحله سنبادهکاری ثانویه را در بسیاری از قطعات حذف میکنند.
برداشت حدود 60 درصد ماده کمتر در هر برش یعنی بار اسپیندل و جریان پایینتر و سایش آهستهتر یاتاقانها و محرکهای پیشروی؛ دستگاه با همان پیشروی خنکتر کار میکند.
پرسشهای تخصصی
پرسشهای متداول
چه زمانی تیغه چندتیغه فوقنازک را با دندانه پاککن انتخاب کنم و چه زمانی بدون آن؟
انتخاب به عمق برش و میزان تنش چوب بستگی دارد. اگر چوب سخت ضخیمتری را برش طولی میدهید که تنش داخلی آن شدید آزاد و تیغه را میفشارد، نسخه دندانه پاککن لازم است؛ دیواره عرض برش را باز میکند، به تخلیه براده کمک میکند و گرما را دور میسازد. اگر قطعه نازکتر و کمتنش است و بینقصترین سطح را میخواهید، نسخه بدون دندانه پاککن نازکترین عرض برش و تمیزترین سطح را فراهم میکند.
آیا میتوانم این تیغ ارههای فوقنازک را برای چوب تر یا سبز استفاده کنم؟
خیر، و این نکته مهم است. این تیغهها ابزار افزایش بازدهاند و ویژه چوب ارزشمند خشکشده در کوره، معمولاً با رطوبت کمتر از حدود 12 درصد، ساخته شدهاند. الیاف تر و سبز پر از آب و بسیار ارتجاعیاند؛ تورم و فشار هنگام برش تقریباً بلافاصله بدنه نازک را بر اثر گرما معیوب میکند. برای قطعه سبز یا تر از تیغ اره چندتیغه با عرض برش استاندارد یا مجموعه سنگینکار ویژه فرآوری اولیه گردهبینه استفاده کنید.
با کاهش عرض برش از 3.2 به 1.2 میلیمتر واقعاً چقدر در توان صرفهجویی میشود؟
مقاومت برش با حجم ماده برداشتهشده متناسب است و عرض برش 1.2 میلیمتر در هر برش حدود 60 درصد چوب کمتری نسبت به عرض 3.2 میلیمتر برمیدارد. در عمل یعنی کاهش محسوس گشتاور موردنیاز اسپیندل، توان اوج کمتر در خطوط خودکار و خستگی قابلتوجه کمتر یاتاقان اسپیندل و موتورهای پیشروی در طول زمان. مقدار دقیق به گونه چوب، نرخ پیشروی و دستگاه بستگی دارد.
دریافت برنامه بازده
هر میلیمتر عرض برش در چوب سخت گرانبها، سودی است که وارد مخزن خاکاره میشود
ضخامت قطعه، گونه چوب، ابعاد نهایی و دستگاه چندتیغه یا تکتیغه را ارسال کنید تا مهندسان ما نازکترین عرض برش پایدار را تعیین و بازده بازیابیشده را محاسبه کنند.