
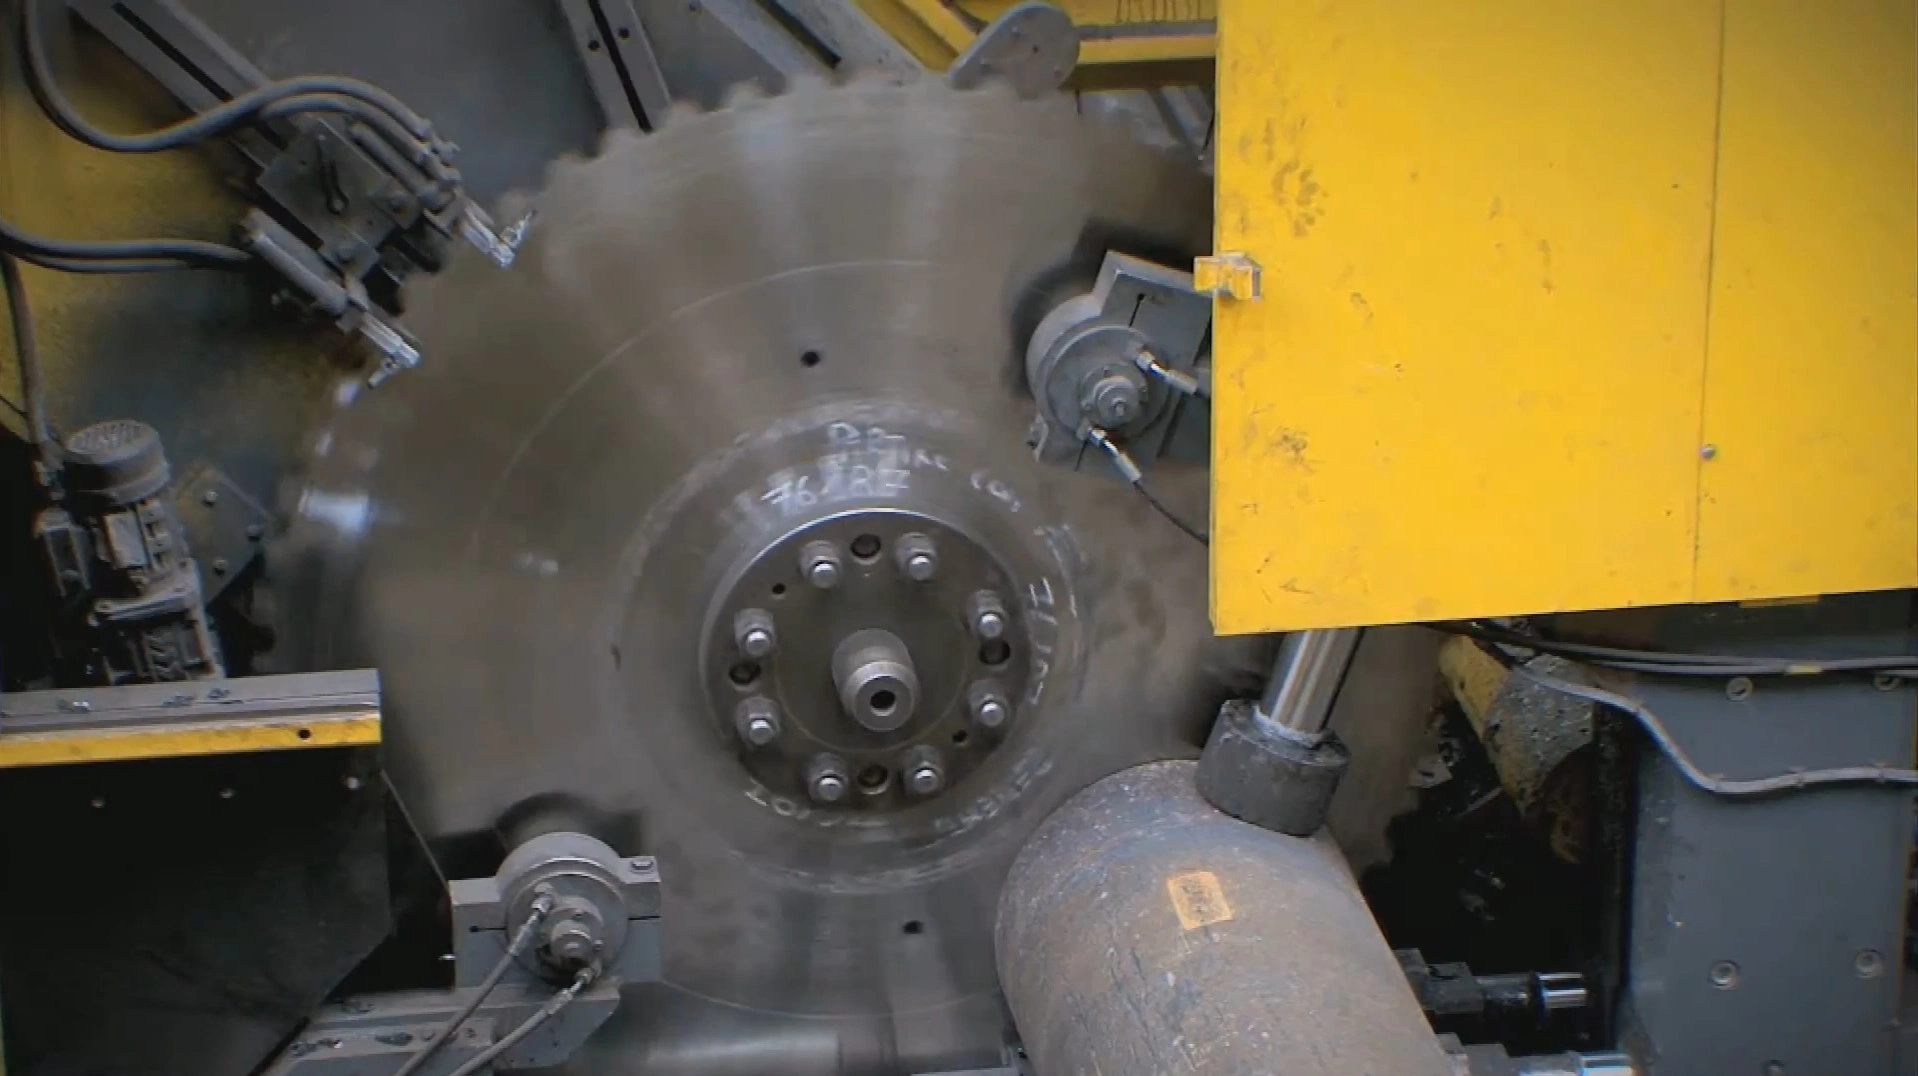
راهکارهای قطع بیلت سنگین
بیلت توپر را همگام با خط برش دهید. دقت در ابعاد بسیار بزرگ.
مهندسیشده برای ارههای سردبر سنگینکار، از جمله Linsinger، SMS group و خطوط مشابه، با قطر تیغه ۵۰۰ تا ۲۰۰۰ میلیمتر. خطوط نورد پیوسته و فورج پرتولید نمیتوانند منتظر ایستگاه قطع بمانند. تیغ اره دیسکی TCT سنگینکار ما برای یک هدف ساخته شده است: قطع بیلت توپر بسیار بزرگ با بیشترین سرعت پیشروی و عمودبودن کامل، بدون آنکه به گلوگاه خط تولید تبدیل شود.
چالشهای صنعت
فیزیک برش عمیق مقاطع توپر
قطع یک مقطع توپر بزرگ در خط پیوسته، آزمونی بسیار سنگین است. تیغ ارههای غولپیکر کاربیدی لحیمشده هر روز با این سه مشکل روبهرو هستند.
بیشترین پیشروی، بیشترین بار
برای هماهنگی با خط پیوسته، تیغه باید سرعت پیشروی زیاد را در تمام ضخامت مقطع توپر بزرگ حفظ کند. این کار یعنی تحمل نیروی عظیم برش و تخلیه حجم زیادی براده در هر ثانیه؛ باری مداوم که تیغه نامناسب را متوقف یا تخریب میکند.
تخلیه براده در برش عمیق و گیرپاژ
این بدترین نوع خرابی در برش مقطع توپر است. با نفوذ عمیق تیغه در بیلت، هر براده باید مسیر بلندی را درون عرض برش بسته طی کند تا خارج شود. بهمحض اختلال در تخلیه، برادهها متراکم میشوند و فوراً تیغه را گیر میاندازند، کاربید را لبپر میکنند یا حتی بدنه فولادی را تاب میدهند.
انحراف و لنگی در قطر بسیار بزرگ
تیغه ۱٫۵ متری با بدنه ۸ میلیمتری بیش از ۱۰۰ کیلوگرم وزن دارد، اما زیر نیروی عظیم برش و بار گریز از مرکز همچنان مستعد لرزش و انحراف جانبی است. هر مقدار لنگی، عمودبودن سطح بیلت را از بین میبرد و این خطا مستقیماً به عملیات دقیق فورج یا ماشینکاری بعدی منتقل میشود.
رویکرد فنی ما
چگونه تیغهای غولپیکر را در پیشروی کامل پایدار نگه میداریم
تنشدهی دینامیکی بدنه برای بیشترین صلبیت
برای مهار لنگی، هر بدنه ۵۰۰ تا ۲۰۰۰ میلیمتری با غلتک و طبق مشخصات دینامیکی سختگیرانه تنشدهی میشود. تیغه حتی در دور کامل و زیر انبساط حرارتی کاملاً تخت و صلب میماند و خطای عمودبودن سطح بیلت را به حداقل میرساند.
هندسه قدرتمند تقسیم براده
برای برش مقطع توپر از فرم پیچیده دندانه با برادهشکن اختصاصی استفاده میکنیم که یک براده پهن و یکپارچه را به دو یا سه نوار باریک تقسیم میکند. این هندسه از انبساط و فشردگی براده که بدنه را در برش عمیق گیر میاندازد جلوگیری میکند و روند برش را تا انتها روان نگه میدارد.
راهکار جایگزین برای پوشش PVD و لجستیک؛ اینسرت تعویضپذیر
TCT لحیمشده همچنان قدرتمندترین گزینه عمومی است، اما تیغه غولپیکر در محفظه خلأ پوشش PVD جا نمیگیرد. برای مشتریانی که بیشترین عمر هر لبه را روی فولاد ساینده میخواهند یا با هزینه بالای ارسال بینالمللی برای تیزکاری روبهرو هستند، مدل اینسرت تعویضپذیر ارائه میکنیم: اینسرتهای دارای پوشش PVD روی بدنه پیچ میشوند و در همان دستگاه قابل تعویض هستند.
مجموعه محصولات
ماتریس ابزار متالورژی سنگین
تیغ ارههای کاربیدی لحیمشده برای بیلت توپر و فولاد ریل، بههمراه مدل اینسرت تعویضپذیر برای شرایطی که پوشش و لجستیک تیزکاری اهمیت بیشتری دارد؛ همگی در محدوده ۵۰۰ تا ۲۰۰۰ میلیمتر.

TCT لحیمشده · ۵۰۰–۲۰۰۰ mm
تیغ اره دیسکی سردبر برای بیلت فولادی
تیغ اره دیسکی سردبر کاربیدی قطر بزرگ برای سرزنی، تهزنی و برش به طول بیلت توپر فولاد کربنی، آلیاژی و زنگنزن در خط نورد. بدنه با تنشدهی دینامیکی و هندسه تقسیم براده، در سرعت پیشروی موردنیاز خط پیوسته سطحی گونیا و عمود ایجاد میکند.
بیلت فولادی توپر · خطوط نورد و فورج
مشاهده مشخصات →
TCT لحیمشده · ۵۰۰–۲۰۰۰ mm
تیغ اره دیسکی سردبر برای بیلت ریل و چرخ
گرید کاربید و هندسه دندانه متناسب با فولاد پرکربن و سخت بیلت ریل و چرخ انتخاب شده است. این تیغه در برش سایندهترین گریدهای ورودی به نورد ریل و فورج چرخ، عمودبودن و تمیزی سطح برش را حفظ میکند.
فولاد پرکربن ریل و بیلت چرخ
مشاهده مشخصات →
اینسرت تعویضپذیر · ۵۰۰–۲۰۰۰ mm
تیغ اره دیسکی سردبر با دندانه تعویضپذیر برای بیلت ریل و چرخ
اینسرتهای کاربیدی با پوشش PVD و اتصال مکانیکی برای سایندهترین فولاد ریل و چرخ. پوششدهی اینسرتهای کوچک و مستقل، عمر هر لبه را بیشینه میکند و اینسرت فرسوده روی دستگاه تعویض میشود؛ دیگر نیازی نیست تیغهای ۱۰۰ کیلوگرمی برای تیزکاری مجدد ارسال شود. در مقابل، عرض برش کمی بیشتر است.
فولاد ساینده ریل و چرخ · مسیر طولانی خدمات تیزکاری
مشاهده مشخصات →نتایج مورد انتظار
دستاوردهای این برنامه تیغ اره
مزایایی که خط نورد، فورج یا تولید ریل با تطبیق تیغه غولپیکر با شکل مقطع، گرید فولاد و آهنگ برش به دست میآورد.
سرعت پیشروی بالا و تخلیه مطمئن براده، اره را با خط پیوسته فورج یا نورد همگام نگه میدارد تا ایستگاه قطع، فرایند ارزشمند پیش از خود را متوقف نکند.
بدنههای تنشدهیشده با غلتک زیر نیروی زیاد پیشروی تختی خود را حفظ میکنند و سطح عمود بیلت را برای فورج و ماشینکاری دقیق بعدی فراهم میسازند.
هندسه تقسیم براده و در کاربردهای لازم، اینسرت تعویضپذیر با پوشش PVD، عمر کاری را افزایش و دفعات تعویض تیغه را کاهش میدهد و هزینه و توقف هر دوره تولید را کمتر میکند.
پرسشهای تخصصی
انتخاب ابزار و عیبیابی فرایند
حداکثر ابعاد بیلت توپری که تیغه در یک مرحله میبرد چگونه تعیین میشود؟
عامل اصلی هندسه است. عمق مفید برش تقریباً برابر شعاع تیغه منهای شعاع فلنج مهار و مقداری حاشیه ایمن است. بهطور تقریبی، تیغه ۱۵۰۰ میلیمتری مقاطع توپر ۴۰۰ تا ۵۰۰ میلیمتری را قطع میکند؛ برای بیلت بزرگتر باید قطر تیغه افزایش یابد و به همین دلیل این ارهها با تیغه تا ۲۰۰۰ میلیمتر کار میکنند. حداکثر مقطع را اعلام کنید تا قطر، ضخامت بدنه و تعداد دندانه را متناسب کنیم.
گرفتگی براده هنگام برش بیلت توپر ۴۰۰ میلیمتری با تیغه ۱٫۵ متری چگونه رفع میشود؟
راهحل تخلیه براده در برش عمیق، هندسه دندانه است. روی نوکهای کاربیدی از تقسیمکننده چندمرحلهای براده استفاده میکنیم. بهجای ایجاد یک براده پهن و حلقهای که منبسط و در عرض برش گیر میکند، دندانهها فلز را به برادههای باریک و قطعهقطعه تبدیل میکنند تا پیش از ایجاد اصطکاک یا گیرانداختن بدنه، بهراحتی از فضای بین دندانه خارج شوند.
چه زمانی تیغه اینسرت تعویضپذیر را بهجای تیغه TCT لحیمشده انتخاب کنیم؟
TCT لحیمشده گزینه اصلی و پرکار است؛ عرض برش کمتر، اتلاف ماده پایینتر و پایداری کلی بسیار خوبی دارد. مدل اینسرت تعویضپذیر را فقط زمانی در نظر بگیرید که ۱) فولادی بسیار ساینده میبرید و پوشش PVD که تنها روی اینسرت کوچک و مستقل ممکن است برای عمر ابزار ضروری است، یا ۲) کارخانه از مرکز تیزکاری دور است و ارسال رفتوبرگشت تیغه ۱۰۰ کیلوگرمی هزینه و دردسر زیادی دارد. طراحی اینسرت به عرض برش کمی بیشتر نیاز دارد، بنابراین اتلاف ماده در هر برش اندکی افزایش مییابد.
عمودبودن برش بیلت ریل از دست میرود؛ مشکل از دستگاه است یا تیغه؟
در برش فولاد پرکربن توپر با تیغه غولپیکر، علت تقریباً همیشه انحراف جانبی است، نه ایراد محور پیشروی. یا براده در عرض برش فشرده شده و بدنه را به کنار میراند، یا بدنه تنش مناسب خود را از دست داده و دیگر توان مقاومت در برابر بار برش را ندارد. تیغههای ما هر دو عامل را مهار میکنند: هندسه تقسیم براده فضای دندانه را باز نگه میدارد و تنشدهی دینامیکی دقیق، بدنه را زیر نیروی کامل پیشروی تخت و صلب نگه میدارد تا سطح گونیا بماند.
آیا فولاد پرکربن ریل و چرخ به تیغهای متفاوت از بیلت معمولی نیاز دارد؟
بله. بیلت ریل و چرخ بهمراتب سختتر و سایندهتر از بیلت کربنی معمولی است؛ بنابراین لبه را سریعتر فرسوده میکند و به گرید کاربید چقرمهتر و هندسه دندانه متناسب با این بار نیاز دارد. برای این کاربرد تیغه لحیمشده اختصاصی ریل و چرخ و برای سایندهترین گریدها، مدل اینسرت تعویضپذیر با پوشش PVD ارائه میکنیم که عمر هر لبه را بیشینه میکند و روی دستگاه قابل تعویض است.
دریافت برنامه برش
اره نباید گلوگاه خط تولید شما باشد
شکل مقطع و گرید فولاد بیلت، مدل اره و قطر تیغه و تلرانس عمودبودن موردنظر را اعلام کنید تا مهندسان ما بدنه، گرید کاربید و هندسه دندانه مناسب برای حرکت پیوسته خط نورد، فورج یا ریل را پیشنهاد دهند.