
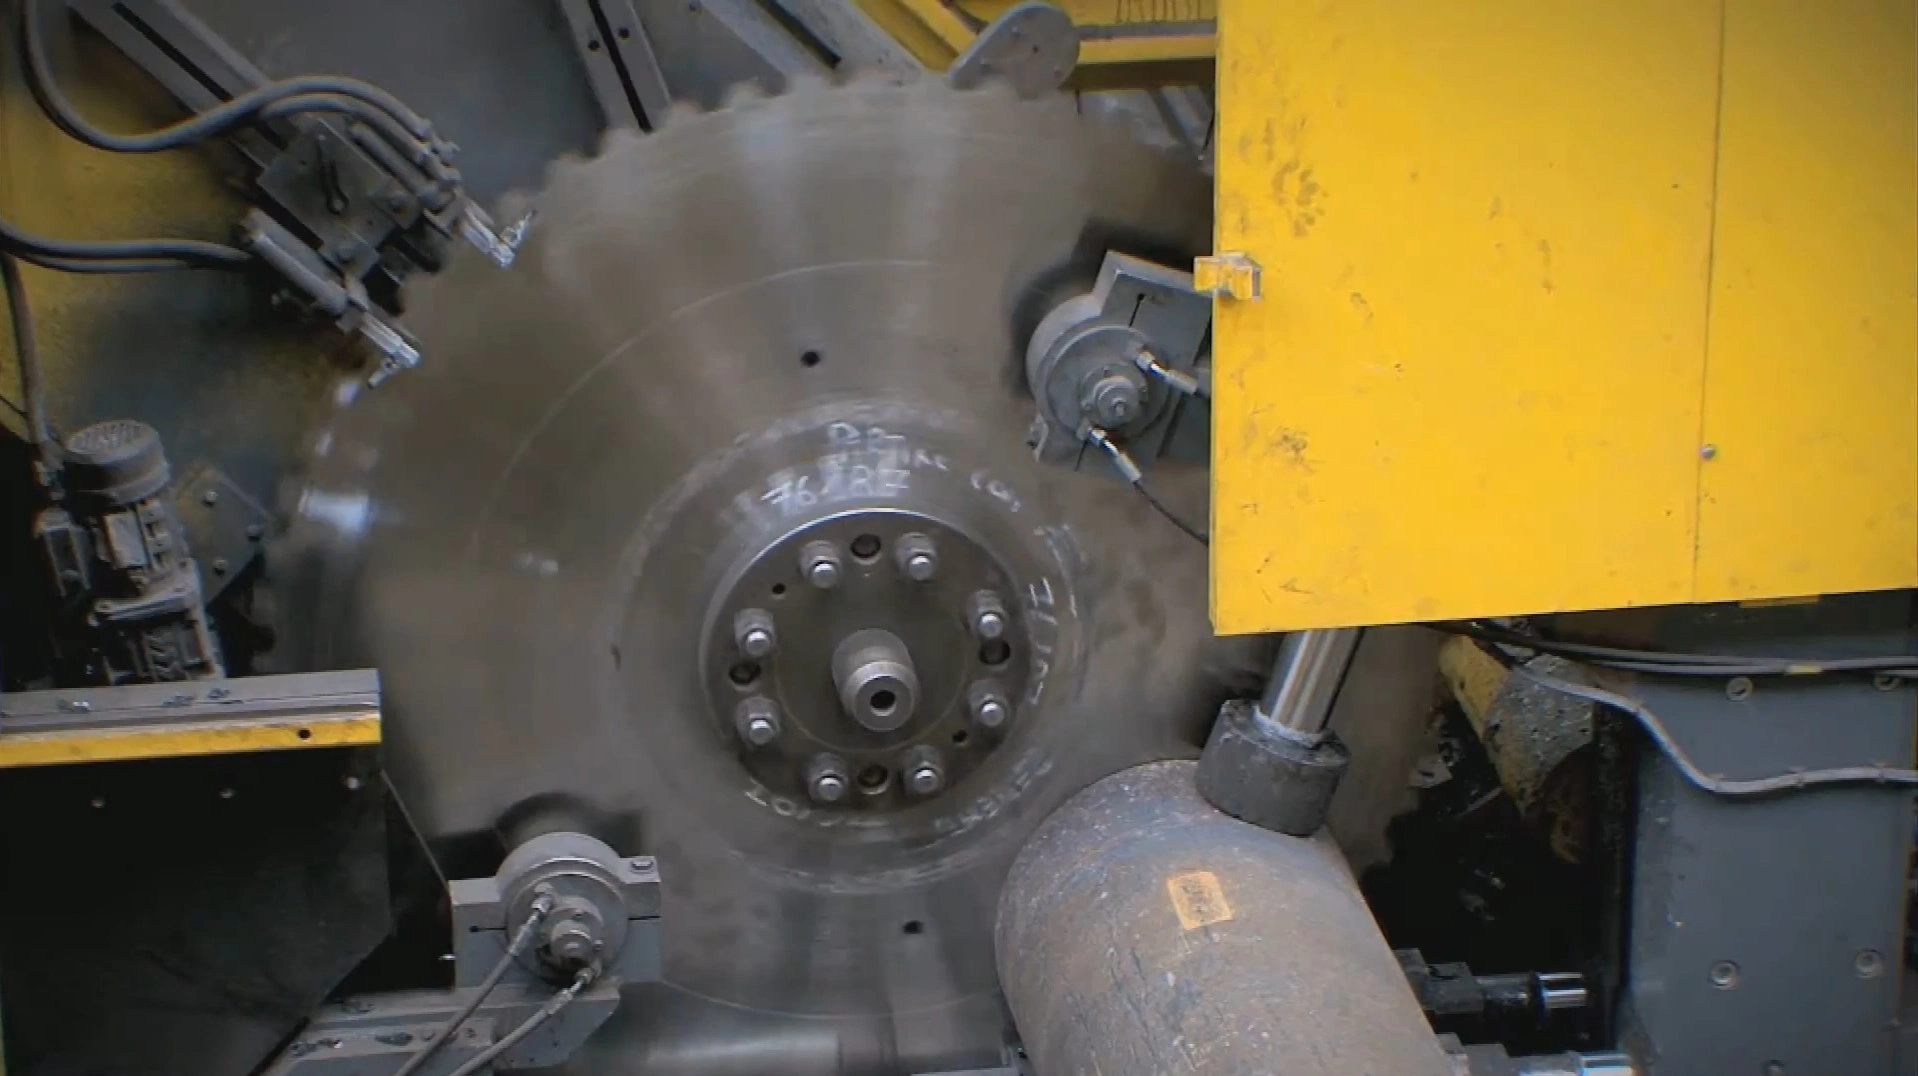
Soluzioni per la troncatura di billette pesanti
Taglio delle billette piene al ritmo del laminatoio. Precisione su grande scala.
Progettate per segatrici a freddo per impieghi gravosi — Linsinger, SMS group e linee analoghe — con lame da 500 mm a 2000 mm. I laminatoi continui ad alta produttività e le linee di forgiatura non possono attendere la troncatura. Le nostre lame circolari TCT per impieghi gravosi separano billette piene di grandi dimensioni alla massima velocità di avanzamento, con perfetta perpendicolarità e senza diventare il collo di bottiglia della linea.
Sfide del settore
La fisica del taglio profondo di grandi sezioni piene
Separare una grande sezione piena su una linea continua è una prova fisica estrema. Ogni giorno, le grandi lame brasate in metallo duro devono affrontare questi tre problemi.
Massimo avanzamento, massimo carico
Per mantenere il ritmo di una linea continua, la lama deve sostenere una velocità di avanzamento elevata attraversando una grande sezione piena. Deve quindi assorbire enormi forze di taglio ed evacuare un flusso continuo di trucioli in ogni secondo della lavorazione: un carico prolungato che blocca il taglio o danneggia qualsiasi lama non progettata per sopportarlo.
Evacuazione dei trucioli nei tagli profondi e grippaggio
È la modalità di cedimento più grave nel taglio del pieno. Quando la lama penetra in profondità nella billetta, ogni truciolo deve percorrere un lungo tratto nella fessura chiusa prima di uscire. Appena l’evacuazione si interrompe, i trucioli si espandono e si compattano, provocando il grippaggio immediato della lama, la scheggiatura del metallo duro o perfino la deformazione del corpo in acciaio.
Flessione ed errore di rotazione sui grandi diametri
Una lama da 1,5 m ha un corpo spesso 8 mm e pesa oltre 100 kg, ma sotto le enormi forze di taglio e centrifughe tende comunque a vibrare e deviare lateralmente. Qualsiasi errore di rotazione compromette la perpendicolarità della superficie della billetta, trasferendo l’errore direttamente alla successiva forgiatura o lavorazione di precisione.
Il nostro approccio tecnico
Come manteniamo stabile una lama di grande diametro al massimo avanzamento
Tensionatura dinamica del corpo per la massima rigidità
Per contrastare l’errore di rotazione, ogni corpo da 500–2000 mm viene tensionato a rulli con precisione secondo rigorose specifiche dinamiche. La lama rimane perfettamente planare e rigida anche alla massima velocità di rotazione e in presenza di dilatazione termica, riducendo al minimo assoluto l’errore di perpendicolarità sulla superficie della billetta.
Geometria rompitruciolo ad alta efficacia
Per il taglio del pieno utilizziamo una dentatura complessa con rompitrucioli dedicati, che dividono un unico truciolo largo e compatto in due o tre strisce strette. In questo modo si eliminano l’espansione e la compattazione che bloccano il corpo nei tagli profondi, mantenendo fluida la lavorazione lungo tutta la sezione.
L’alternativa per rivestimento PVD e logistica: inserti sostituibili
Il TCT brasato rimane la soluzione generale più robusta, ma una lama di grande diametro non entra in una camera a vuoto per il rivestimento PVD. Ai clienti che cercano la massima durata del singolo tagliente su acciai abrasivi o devono affrontare costose spedizioni internazionali per la riaffilatura offriamo una variante a inserti sostituibili: gli inserti rivestiti PVD sono avvitati al corpo e sostituiti direttamente sulla macchina.
Gamma di prodotti
Gamma di utensili per la metallurgia pesante
Lame brasate in metallo duro per billette piene e acciaio per rotaie, oltre a una variante a inserti sostituibili quando il rivestimento e la logistica di riaffilatura sono determinanti, tutte disponibili da 500 a 2000 mm.

TCT brasato · 500–2000 mm
Lame circolari per il taglio a freddo di billette in acciaio
Lame circolari di grande diametro in metallo duro per l’intestatura di testa e coda e il taglio a misura di billette piene in acciaio al carbonio, legato e inox sulle linee di laminazione. Il corpo tensionato dinamicamente e la dentatura rompitruciolo producono superfici piane e perpendicolari alla velocità di avanzamento richiesta da un laminatoio continuo.
Billette piene in acciaio · linee di laminazione e forgiatura
Vedi le specifiche →
TCT brasato · 500–2000 mm
Lame circolari per il taglio a freddo di billette per rotaie e ruote ferroviarie
Una qualità di metallo duro e una geometria dei denti calibrate per gli acciai ad alto tenore di carbonio e ad alta durezza impiegati nelle billette per rotaie e ruote. Progettate per mantenere la perpendicolarità e una superficie pulita anche sui lotti più abrasivi destinati alla laminazione delle rotaie e alla forgiatura delle ruote.
Acciaio per rotaie ad alto tenore di carbonio e billette per ruote
Vedi le specifiche →
Inserti sostituibili · 500–2000 mm
Lame circolari a inserti sostituibili per billette per rotaie e ruote ferroviarie
Inserti in metallo duro rivestiti PVD e fissati meccanicamente per gli acciai più abrasivi destinati a rotaie e ruote. Il rivestimento, applicabile ai singoli piccoli inserti, massimizza la durata di ciascun tagliente; gli inserti usurati vengono sostituiti direttamente sulla macchina, senza spedire una lama da 100 kg al centro di riaffilatura. Il compromesso è una maggiore larghezza di taglio.
Acciai abrasivi per rotaie e ruote · logistica di riaffilatura complessa
Vedi le specifiche →Risultati attesi
I risultati di un programma lame correttamente configurato
I vantaggi ottenibili su una linea di laminazione, forgiatura o produzione di rotaie quando la lama è abbinata alla sezione, alla qualità dell’acciaio e al ritmo di taglio.
Velocità di avanzamento elevate e un’evacuazione affidabile dei trucioli consentono alla segatrice di seguire il ritmo di una linea continua di forgiatura o laminazione, evitando che la troncatura rallenti il processo ad alto valore che la alimenta.
I corpi tensionati a rulli mantengono la planarità sotto enormi forze di avanzamento e producono le superfici perpendicolari richieste dalle successive operazioni di forgiatura e lavorazione di precisione.
La geometria rompitruciolo e, dove necessario, gli inserti sostituibili rivestiti PVD prolungano la durata utile e riducono il numero di cambi lama, abbassando costi e tempi di fermo in ogni campagna produttiva.
FAQ tecniche
Scelta della lama e diagnosi del processo
Cosa determina la sezione massima di una billetta piena tagliabile in un solo passaggio?
Dipende dalla geometria. La profondità utile corrisponde approssimativamente al raggio della lama meno il raggio della flangia di serraggio e un margine di sicurezza. A titolo indicativo, una lama da 1500 mm separa sezioni piene nell’intervallo 400–500 mm; per billette più grandi occorre aumentare il diametro, motivo per cui queste segatrici utilizzano lame fino a 2000 mm. Comunicateci la sezione massima e abbineremo diametro, spessore del corpo e numero di denti.
Come si evita l’intasamento dei trucioli quando una lama da 1,5 m taglia una billetta piena da 400 mm?
L’evacuazione nei tagli profondi si risolve attraverso la geometria dei denti. Sui denti in metallo duro realizziamo rompitrucioli specifici a più livelli. Invece di formare un unico truciolo largo e arricciato che si espande e blocca la fessura, i denti dividono il metallo in trucioli più stretti e segmentati, facilmente espulsi dal vano prima che generino attrito o blocchino il corpo della lama.
Quando conviene scegliere una lama a inserti sostituibili invece di una tradizionale lama TCT brasata?
Il TCT brasato è la soluzione standard più versatile: offre una larghezza di taglio inferiore, minore perdita di materiale ed eccellente stabilità complessiva. Valutate gli inserti sostituibili soltanto se (1) tagliate acciai estremamente abrasivi per i quali il rivestimento PVD, applicabile solo a piccoli inserti indipendenti, è essenziale per la durata, oppure (2) l’impianto è lontano da un centro di riaffilatura e spedire avanti e indietro una lama da 100 kg è troppo costoso. La struttura a inserti richiede una larghezza di taglio leggermente maggiore e comporta quindi una perdita marginalmente superiore per ogni taglio.
I tagli delle billette per rotaie perdono perpendicolarità: dipende dalla macchina o dalla lama?
Con una lama di grande diametro in acciaio pieno ad alto tenore di carbonio, la causa è quasi sempre una flessione laterale, non un difetto dell’asse di avanzamento. I trucioli possono compattarsi nella fessura e spingere lateralmente il corpo, oppure il corpo può aver perso tensionatura e non resistere più al carico. Le nostre lame affrontano entrambe le cause: la geometria rompitruciolo mantiene liberi i vani e la rigorosa tensionatura dinamica a rulli conserva il corpo planare e rigido sotto la massima forza di avanzamento, mantenendo perpendicolare la superficie.
Serve una lama diversa per gli acciai ad alto tenore di carbonio destinati a rotaie e ruote rispetto alle billette comuni?
Sì. Le billette per rotaie e ruote sono nettamente più dure e abrasive delle comuni billette al carbonio, usurano più rapidamente i taglienti e richiedono una qualità di metallo duro più tenace e una geometria calibrata per questo carico. Forniamo una lama brasata specifica per rotaie e ruote e, per i lotti più abrasivi, una versione a inserti sostituibili rivestiti PVD che massimizza la durata del singolo tagliente e consente la sostituzione direttamente sulla macchina.
Richiedete un piano di taglio
La segatrice non deve mai essere il collo di bottiglia della linea
Comunicateci la sezione e la qualità della billetta, il modello della segatrice, il diametro della lama e la perpendicolarità richiesta: i nostri tecnici consiglieranno il corpo, la qualità di metallo duro e la geometria dei denti che mantengono operativa la linea di laminazione, forgiatura o produzione di rotaie.