
Lösningar för kapning av tunga ämnen
Kapa massiva ämnen i valsverkets takt. Precision i massiv skala.
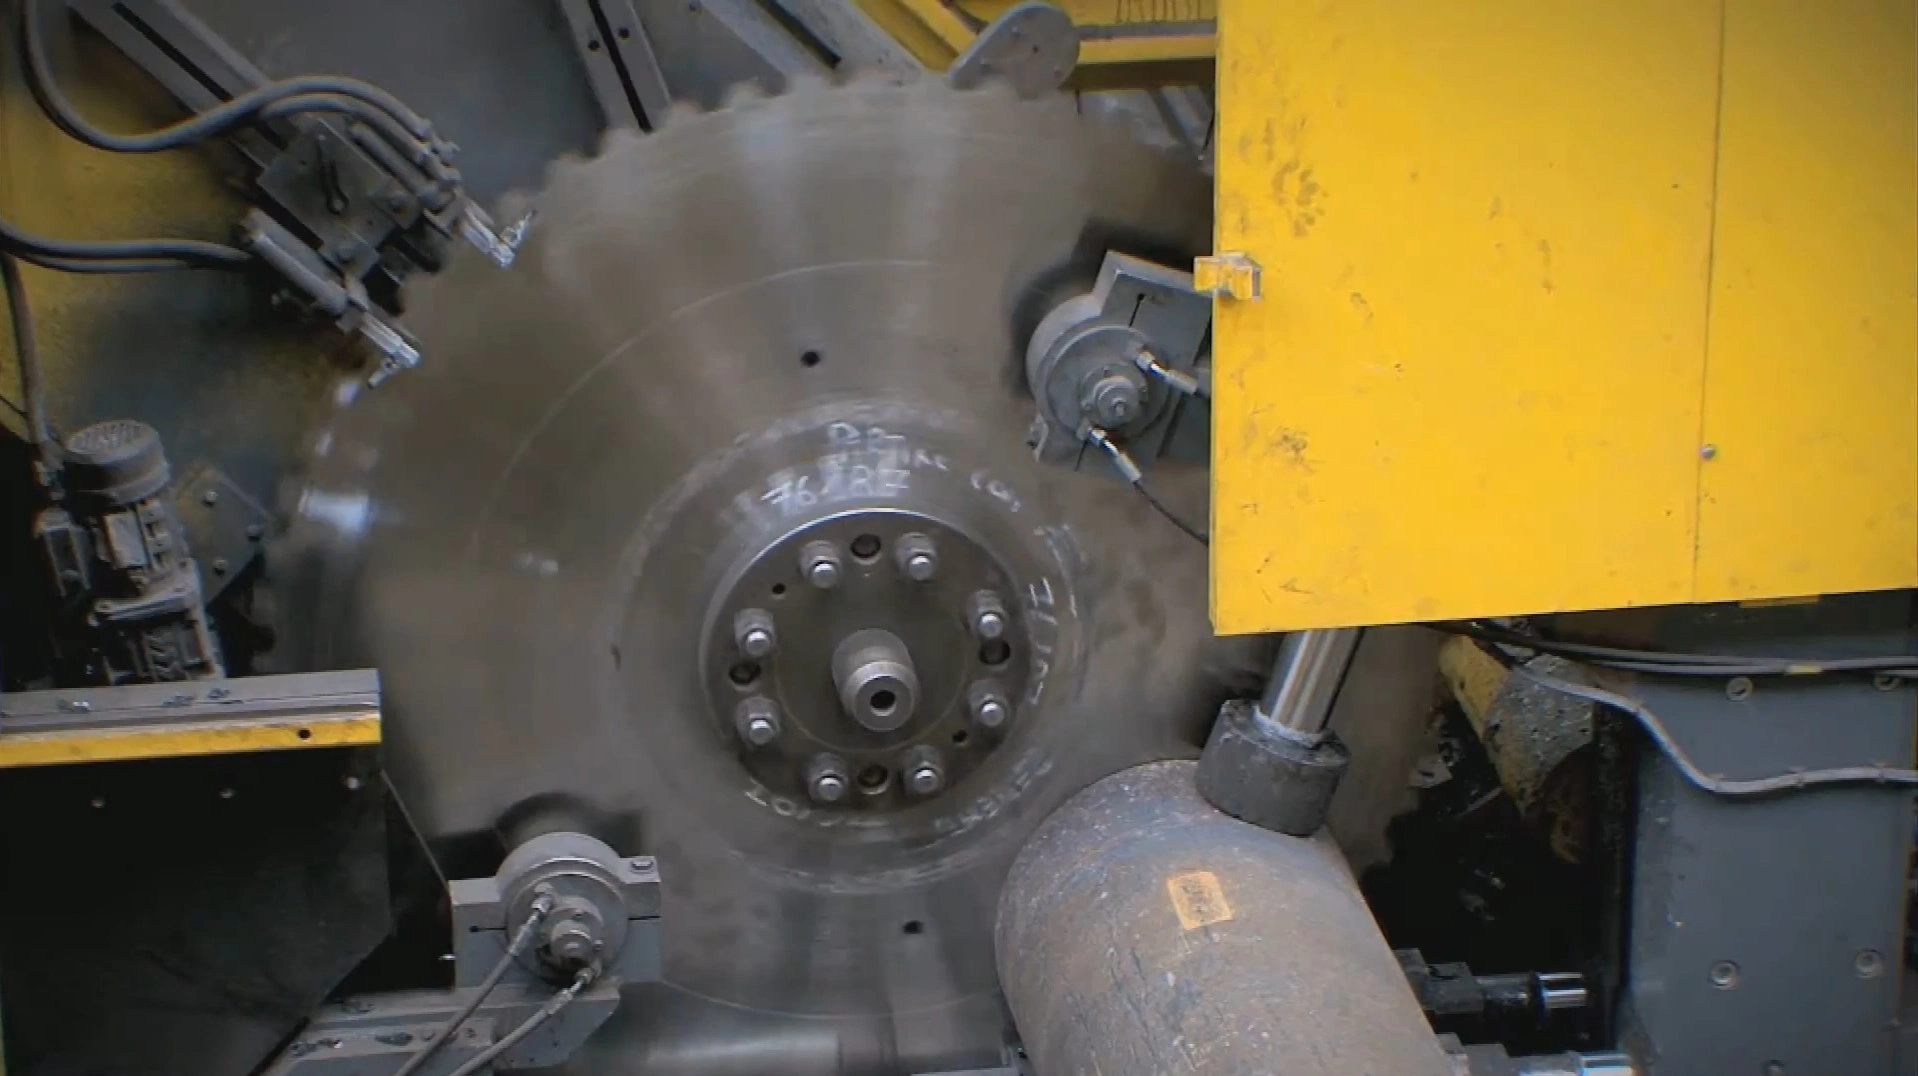
Konstruerade för kraftiga kallkapmaskiner – Linsinger, SMS group och liknande linjer – med klingdiametrar från 500 mm till 2000 mm. Snabba kontinuerliga valsverk och smideslinjer kan inte vänta på kapstationen. Våra kraftiga TCT-sågklingor har ett enda syfte: att kapa massiva ämnen med maximal matningshastighet och perfekt vinkelräthet, utan att bli flaskhalsen i er linje.
Branschutmaningar
Fysiken bakom djupa snitt genom massiva tvärsnitt
Att kapa ett stort massivt tvärsnitt i en kontinuerlig linje är en brutal fysisk påfrestning. Varje dag måste stora lödda hårdmetallklingor hantera dessa tre problem.
Maximal matning, maximal belastning
För att hålla jämna steg med en kontinuerlig linje måste sågklingan bibehålla en hög matningshastighet rakt genom ett stort massivt tvärsnitt. Det innebär att ta upp enorma skärkrafter och transportera bort en ström av spån under varje sekund av snittet – en kontinuerlig belastning som stoppar kapningen eller förstör en klinga som inte är konstruerad för den.
Spånavgång ur djupa snitt och fastkörning
Den allvarligaste felmekanismen vid kapning av massivt material. När klingan tränger djupt in i ämnet måste varje spån färdas långt genom ett slutet sågspår innan det kan lämna snittet. När spånavgången blockeras sväller och packas spånen, vilket omedelbart kan låsa klingan, flisa ur hårdmetallen eller till och med deformera klingstommen.
Avböjning och kast vid mycket stora diametrar
En klinga med 1,5 m diameter har en 8 mm tjock klingstomme som väger över 100 kg, men vill ändå vibrera och vandra i sidled under enorm skärkraft och centrifugallast. Minsta kast förstör ämnesytans vinkelräthet, och felet förs direkt vidare till efterföljande precisionssmidning eller bearbetning.
Vår tekniska metod
Så håller vi en jättestor sågklinga stabil vid full matning
Dynamisk spänning av klingstommen för maximal styvhet
För att motverka kast precisionsvalsspänns varje klingstomme mellan 500 och 2000 mm enligt en snäv dynamisk specifikation. Sågklingan förblir helt plan och styv även vid fullt varvtal och under värmeutvidgning, vilket minimerar vinkelavvikelsen på ämnets snittyta.
Effektiv spåndelande geometri
För kapning av massivt material använder vi en komplex tandform med särskilda spånbrytare som delar ett brett, massivt spån i två eller tre smala remsor. Det eliminerar den svällning och packning av spån som låser klingstommen i ett djupt sågspår och håller kapningen jämn hela vägen genom materialet.
PVD- och logistikalternativet – utbytbara skär
Lödd TCT är fortfarande det starkaste allroundvalet, men en jättestor sågklinga ryms inte i en vakuumkammare för PVD-beläggning. För kunder som behöver maximal livslängd per egg i abrasivt stål eller har kostsam gränsöverskridande logistik för omslipning erbjuder vi utbytbara skär: PVD-belagda skär skruvas fast i klingstommen och byts direkt i maskinen.
Produktsystem
Verktygsmatris för tung metallindustri
Lödda hårdmetallklingor för massiva ämnen och rälsstål samt ett alternativ med utbytbara skär där beläggning och omslipningslogistik är avgörande – samtliga från 500 till 2000 mm.

Lödd TCT · 500–2000 mm
Kallkapklingor för stålämnen
Kallkapklingor av hårdmetall med stor diameter för ändkapning och längdkapning av massiva ämnen av kolstål, legerat stål och rostfritt stål i valslinjen. En dynamiskt spänd klingstomme och spåndelande tänder ger plana, vinkelräta ytor vid den matningshastighet som ett kontinuerligt valsverk kräver.
Massiva stålämnen · vals- och smideslinjer
Visa specifikationer →
Lödd TCT · 500–2000 mm
Kallkapklingor för räls- och hjulämnen
Hårdmetallkvalitet och tandgeometri som är avstämda för det kolrika och hårda stålet i räls- och hjulämnen. Konstruerade för att bibehålla vinkelräthet och rena snittytor även i de mest abrasiva chargerna för rälsvalsning och hjulsmidning.
Kolrikt rälsstål och hjulämnen
Visa specifikationer →
Utbytbara skär · 500–2000 mm
Kallkapklingor med utbytbara tänder för räls- och hjulämnen
Mekaniskt fastspända, PVD-belagda hårdmetallskär för de mest abrasiva räls- och hjulstålen. Beläggningen, som endast är möjlig på små separata skär, maximerar varje eggs livslängd. Slitna skär byts direkt i maskinen, så en 100 kg tung klinga behöver inte skickas tillbaka för omslipning. Nackdelen är en bredare snittbredd.
Abrasivt räls- och hjulstål · långa transportvägar för omslipning
Visa specifikationer →Förväntade resultat
Resultat från detta klingprogram
Förbättringar som en vals-, smides- eller rälslinje kan förvänta sig när en stor sågklinga anpassas efter tvärsnitt, stålkvalitet och kaptakt.
Mycket höga matningshastigheter och tillförlitlig spånavgång gör att sågen håller jämna steg med en kontinuerlig smides- eller valslinje, så att kapstationen aldrig bromsar den värdeskapande processen.
Valsspända klingstommar förblir plana under mycket stora matningskrafter och ger de vinkelräta ämnesytor som efterföljande precisionssmidning och bearbetning kräver.
Spåndelande geometri och, där det ger störst nytta, PVD-belagda utbytbara skär förlänger livslängden och minskar antalet klingbyten, vilket sänker kostnader och driftstopp under varje produktionskampanj.
Expertfrågor
Val och processdiagnostik
Vad avgör det största massiva ämne som en sågklinga kan kapa i ett snitt?
Det avgörs av geometrin. Det användbara skärdjupet motsvarar ungefär sågklingans radie minus spännflänsens radie och en säker övergångsmån. Som grov riktlinje kapar en sågklinga på 1500 mm massiva tvärsnitt på cirka 400–500 mm. För större ämnen krävs större diameter, vilket är anledningen till att dessa sågar använder klingor upp till 2000 mm. Ange ert största tvärsnitt, så anpassar vi diameter, stomtjocklek och tandantal.
Hur löser ni spånstockning när en 1,5 m klinga kapar ett 400 mm massivt ämne?
Spånavgången ur djupa snitt löses genom tandgeometrin. Vi använder särskilda flerstegsspånbrytare på hårdmetalltänderna. I stället för ett brett, krullat spån som expanderar och blockerar sågspåret skär tänderna metallen till smalare, segmenterade spån som lätt lämnar tandluckan innan de hinner skapa friktion eller låsa klingstommen.
När bör vi välja en klinga med utbytbara skär framför en konventionell lödd TCT-klinga?
Lödd TCT är det etablerade arbetshästen med smalare snittbredd, mindre materialförlust och mycket god stabilitet. Överväg utbytbara skär endast om (1) ni kapar extremt abrasivt stål där en PVD-beläggning, som bara kan appliceras på små separata skär, är avgörande för verktygslivslängden, eller (2) anläggningen ligger långt från ett omslipningscenter och det blir för dyrt och besvärligt att skicka en 100 kg tung klinga fram och tillbaka. Konstruktionen med utbytbara skär kräver en något bredare snittbredd och ger därför marginellt större materialförlust per snitt.
Vi förlorar vinkelrätheten vid kapning av rälsämnen – beror det på maskinen eller klingan?
Med en mycket stor klinga i massivt kolrikt stål beror detta nästan alltid på avböjning i sidled, inte på ett fel i matningsaxeln. Antingen packas spånen i sågspåret och pressar klingstommen åt sidan, eller så har stommen förlorat sin spänning och kan inte längre motstå skärbelastningen. Våra klingor hanterar båda orsakerna: spåndelande geometri håller tandluckan fri och noggrann dynamisk valsspänning håller klingstommen plan och styv vid full matningskraft.
Behöver vi en annan sågklinga för kolrikt räls- och hjulstål än för vanliga stålämnen?
Ja. Räls- och hjulämnen är betydligt hårdare och mer abrasiva än vanliga kolstålsämnen, vilket sliter eggarna snabbare och kräver en segare hårdmetallkvalitet samt tandgeometri som är avstämd för belastningen. Vi levererar en särskild lödd klinga för räls- och hjulstål och, för de mest abrasiva chargerna, en PVD-belagd version med utbytbara skär som maximerar varje eggs livslängd och gör att skären kan bytas i maskinen.
Få en kapplan
Sågen ska aldrig vara flaskhalsen i er linje
Ange ämnets tvärsnitt och stålkvalitet, sågens modell och klingdiameter samt kravet på vinkelräthet, så rekommenderar våra ingenjörer den klingstomme, hårdmetallkvalitet och tandgeometri som håller vals-, smides- eller rälslinjen i gång.