
Lösningar för längdkapning av stål
Snabba lösningar för kallkapning av metall
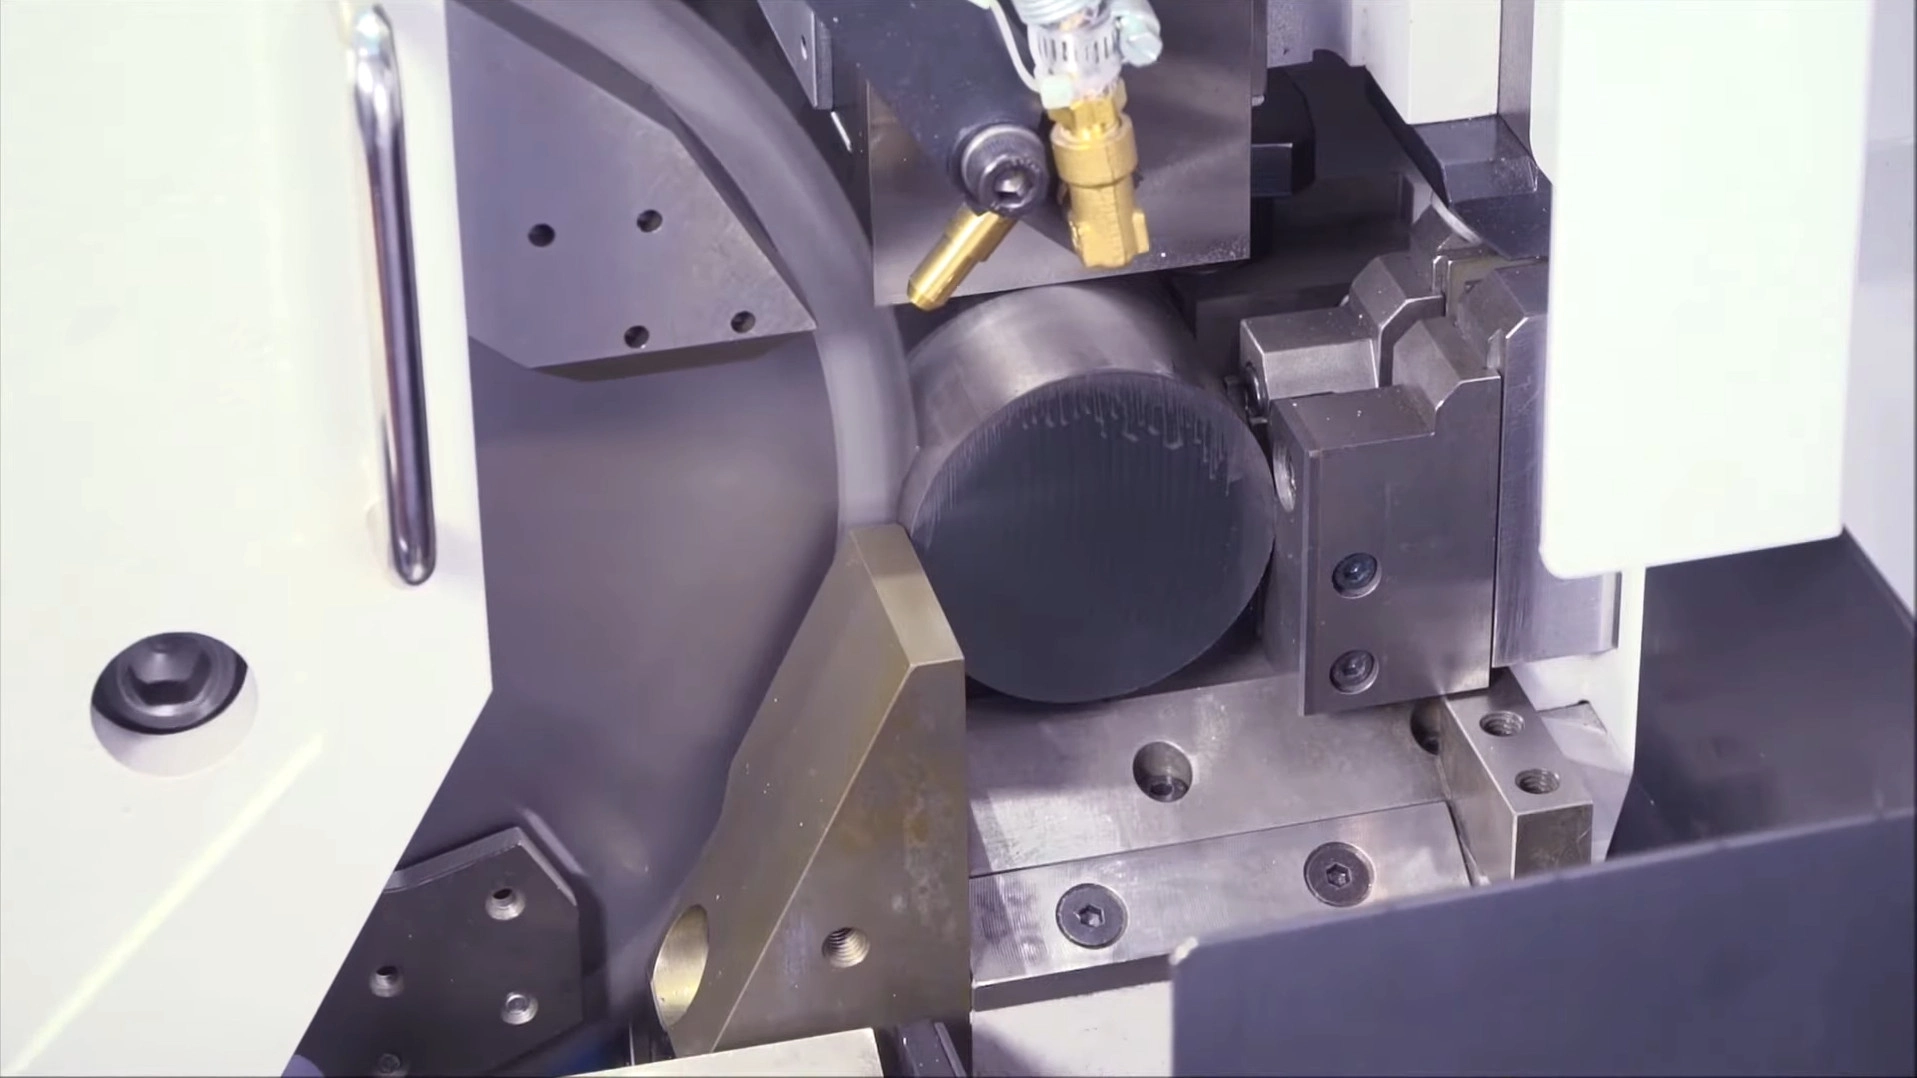
Kompromisslös precision i produktionstakt på sågar från SOCO, Tsune, Kasto, Nishijima, Noritake och Everising. Oavsett om ni kapar massiva ämnen för smide, tjockväggiga rör för lager eller grovplåt som alternativ till termisk skärning ger våra sågklingor av Cermet och hårdmetall kalla, gradfria och vinkelräta snitt utan värmepåverkad zon.
Därför lönar sig kallkapning
Värdet i kallkapning ligger i att snittet förblir kallt
Ett rent, vinkelrätt och kallt snitt handlar inte om utseende – det avgör vad som händer i smidespressen, chucken och kalkylen.
Fysiken: värmen lämnar snittet med spånet
När tanden skjuver massivt stål stiger temperaturen i skjuvzonen momentant. Vår tandgeometri för Cermet och hårdmetall kröker undan spånet så snart det bildas, vilket för bort merparten av skärvärmen tillsammans med spånet.
- Arbetsstycket förblir kallt – ingen värmepåverkad zon, ingen härdad kant och ingen förändrad mikrostruktur.
- Nästa process – CNC-svarvning, fräsning eller gängning – får rent, mjukt och bearbetningsklart stål.
- Ingen kanthärdning innebär att förtida verktygsslitage inte förs vidare till nästa operation.
Ekonomin: materialutbyte och processkostnad
En gradfri, vinkelrät yta sänker kostnaden i varje steg efter sågen – och vid kapning av korta detaljer minskar en smalare snittbredd även råmaterialkostnaden.
- Smidning och kallstukning: plana ämnen utan märken undviker vecksprickor som börjar i sågmärken, och detaljer med gramjämn vikt skyddar dyra verktyg mot excentrisk belastning.
- CNC-matning: vinkelräta, gradfria ändar gör att stångmatare inte fastnar och att inspänning och nollpunktsinställning längs Z-axeln förblir exakta.
- Alternativ med smal snittbredd: minska sågspåret från 2,0 mm till 1,5 mm vid frekvent kapning av korta detaljer, så sparar ni 0,5 mm dyr legering i varje snitt – en stor mängd över tiotusentals detaljer per dag.
Branschutmaningar
Fyra problem som varje kapavdelning känner igen
Oavsett om ni har en intern kapcell som matar smide och CNC eller ett servicecenter som säljer kapat material är det dessa fyra frågor som avgör kapacitet, kassationer och anseende.
Cykeltidsflaskhalsar i massproduktion
Bandsågar är helt enkelt för långsamma för att mata en smidespress eller en grupp CNC-maskiner, och HSS-klingor slits snabbt i hårda legeringar. I båda fallen blir kapstationen en flaskhals, och ständiga klingbyten leder till oplanerade driftstopp.
Smidesfel på grund av bristande snittkvalitet
Kallstukning och smidning ställer höga krav på ämneskvaliteten. Vågiga sågmärken och grader viks under tryck och initierar dolda sprickor i smidet, medan sneda snitt varierar detaljvikten. Det förkortar livslängden på dyra verktyg och leder till kassationer hos kunden.
Deformationshärdning i rostfritt och legerat stål
Kapa rostfritt 304/316 eller hårt legerat stål med en slö eller gnidande egg, så deformationshärdas ytan omedelbart. Det härdade ytskiktet förstör sedan hårdmetallskäret i nästa svarv- eller fräsoperation.
Värmepåverkad zon och ineffektivitet vid plåtbearbetning
Servicecenter som skär grovplåt med gasskärning eller laser betalar två gånger: processen är långsam och energikrävande och lämnar en härdad, värmepåverkad kant som köparen får svårt att bearbeta.
Vår tekniska metod
Så bibehåller vi vinkelräta, kalla och jämna snitt
En dubbel matris med Cermet- och hårdmetalltänder
Rätt tandmaterial för varje material i stället för en kvalitet till allt. Cermet (TiC/TiN) ger utmärkt varmhårdhet och kemisk tröghet mot järn, vilket är idealiskt för snabb, kontinuerlig kapning av massivt kolstål och låglegerat stål med spegelblank yta och lång livslängd. Volframkarbid ger den slagseghet som krävs för rostfritt stål, hårda legeringar och intermittent rörkapning och motstår den urflisning som förstör enklare klingor.
Dynamisk valsspänning för minimal avböjning
Ämnen med jämn vikt och utan märken börjar med en klingstomme som inte vandrar. Varje stålstomme precisionsvalsspänns för sitt arbetsvarvtal. När den värms under kontinuerlig kapning balanseras de inre spänningarna och stommen förblir styv – utan kast eller sidoförskjutning när tanden går in i den massiva stången.
Snäv centrumhålstolerans och sidogeometri som bevarar planheten
Vi håller snäva toleranser på centrumhål och drivhål och slipar tändernas sidoytor med finkorniga diamantskivor, så att sidoeggen fungerar som en finbearbetande egg och tar bort de små åsar som vibrationer annars lämnar. Tillsammans med exakt flänsfastspänning säkerställer detta vinkelrätheten och ger den plana, vinkelräta yta som smide och CNC kräver.
Spänning för smala snitt och vibrationssnål plåtsågning
För frekvent kapning av korta detaljer får våra tunnsnittsklingor en strängare spänningsbehandling, så att den tunna klingstommen motstår skålning under vridmomentet vid kapning av massivt stål och bibehåller vinkelrätheten. Samma vibrationssnåla precisionsmetod används i våra plåtsågklingor, som kapar grovplåt rakt, vinkelrätt och kallt i metallsågbalkar som alternativ till termisk skärning.
Beräkna er besparing
Beräkning av materialutbyte för korta detaljer
Plan A
Cutting Plan A
Workpiece Count
-
Whole pieces per bar
Material Utilization
-
Good length / raw length
Plan B
Cutting Plan B
Workpiece Count
-
Whole pieces per bar
Material Utilization
-
Good length / raw length
Comparison
Plan B Compared With Plan A
Calculate both plans above to see the difference. Positive values mean Plan B performs better than Plan A.
Workpiece Count Change
-
Pieces and percentage change
Utilization Change
-
Percentage points and relative change
Rekommenderade sågklingor
Anpassade sågklingor efter material och snitt
Cermet för ren och snabb kapning av massivt stål, hårdmetall för rostfritt stål, hårda legeringar och rör.
Cermet-serien
Kallkapklingor för låg- och medelkolstål
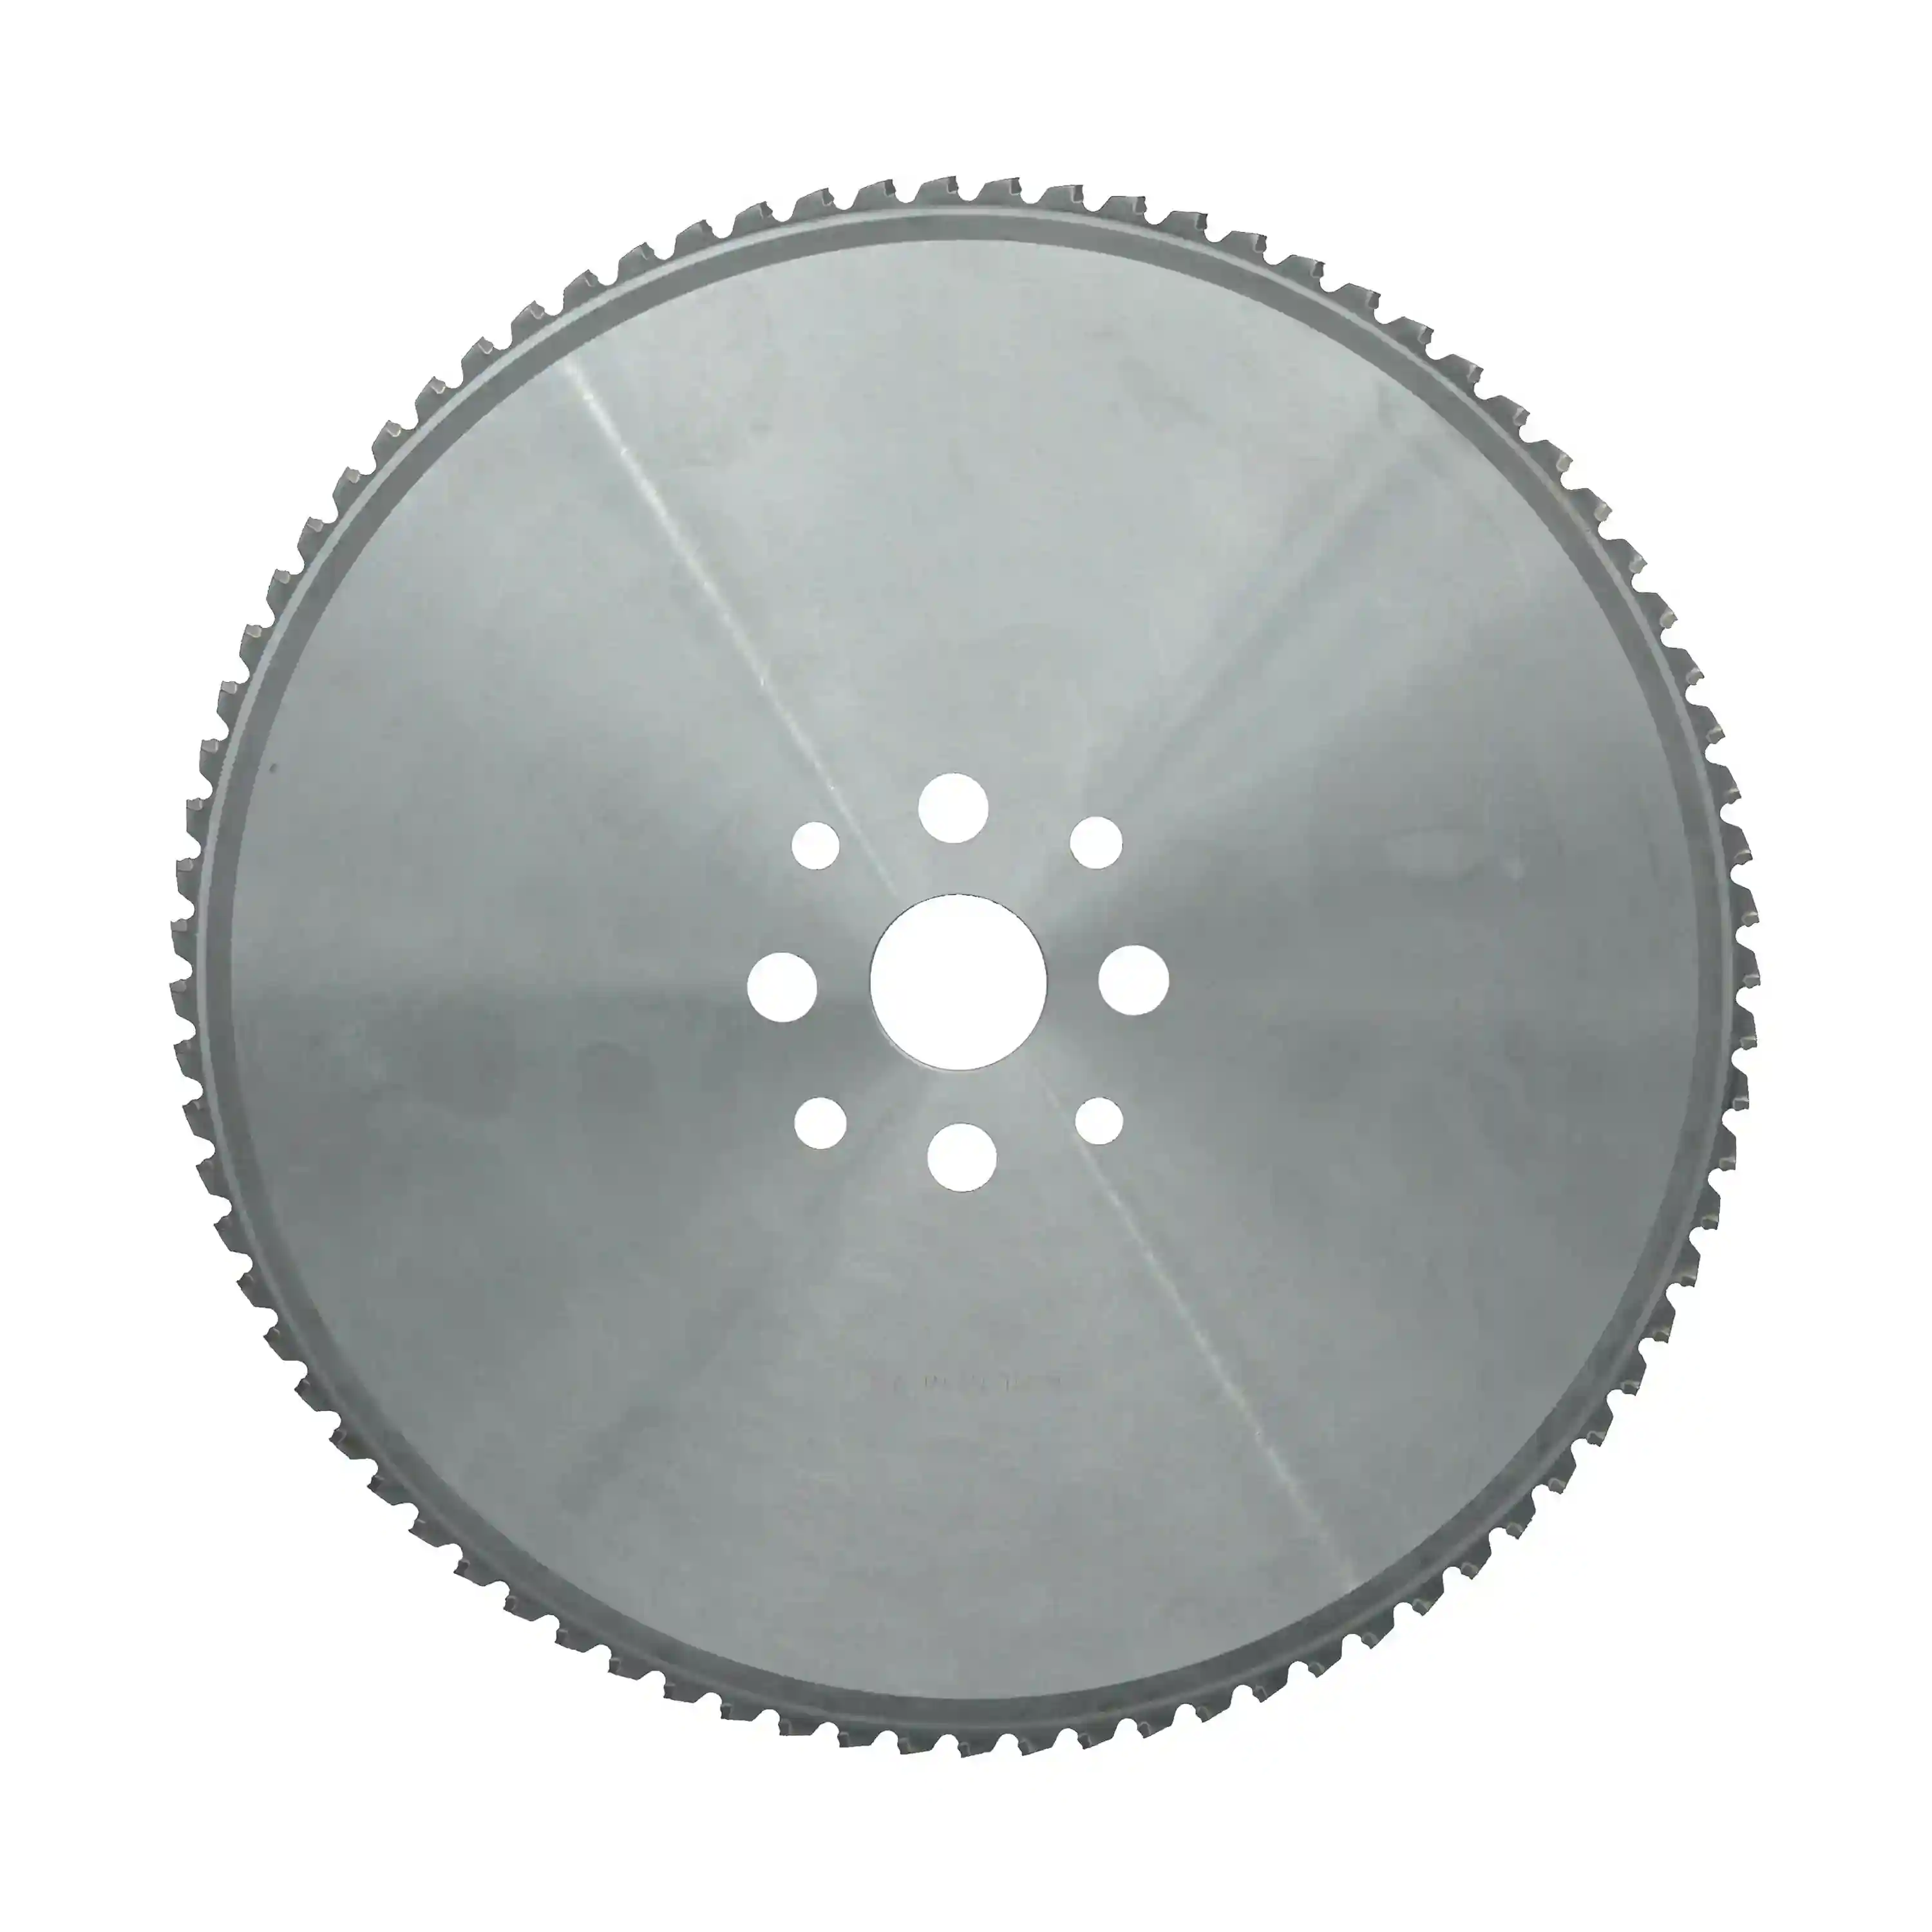
Cermet-sågklingor för massiva kolstålstänger och tjockväggiga rör. Cermets kemiska tröghet mot järn förhindrar lösegg och ger spegelblanka snittytor samt lång, jämn livslängd vid högvolymkapning av ämnen.
Kolstål och låglegerat stål · massivt material och tjockväggiga rör
Visa specifikationer →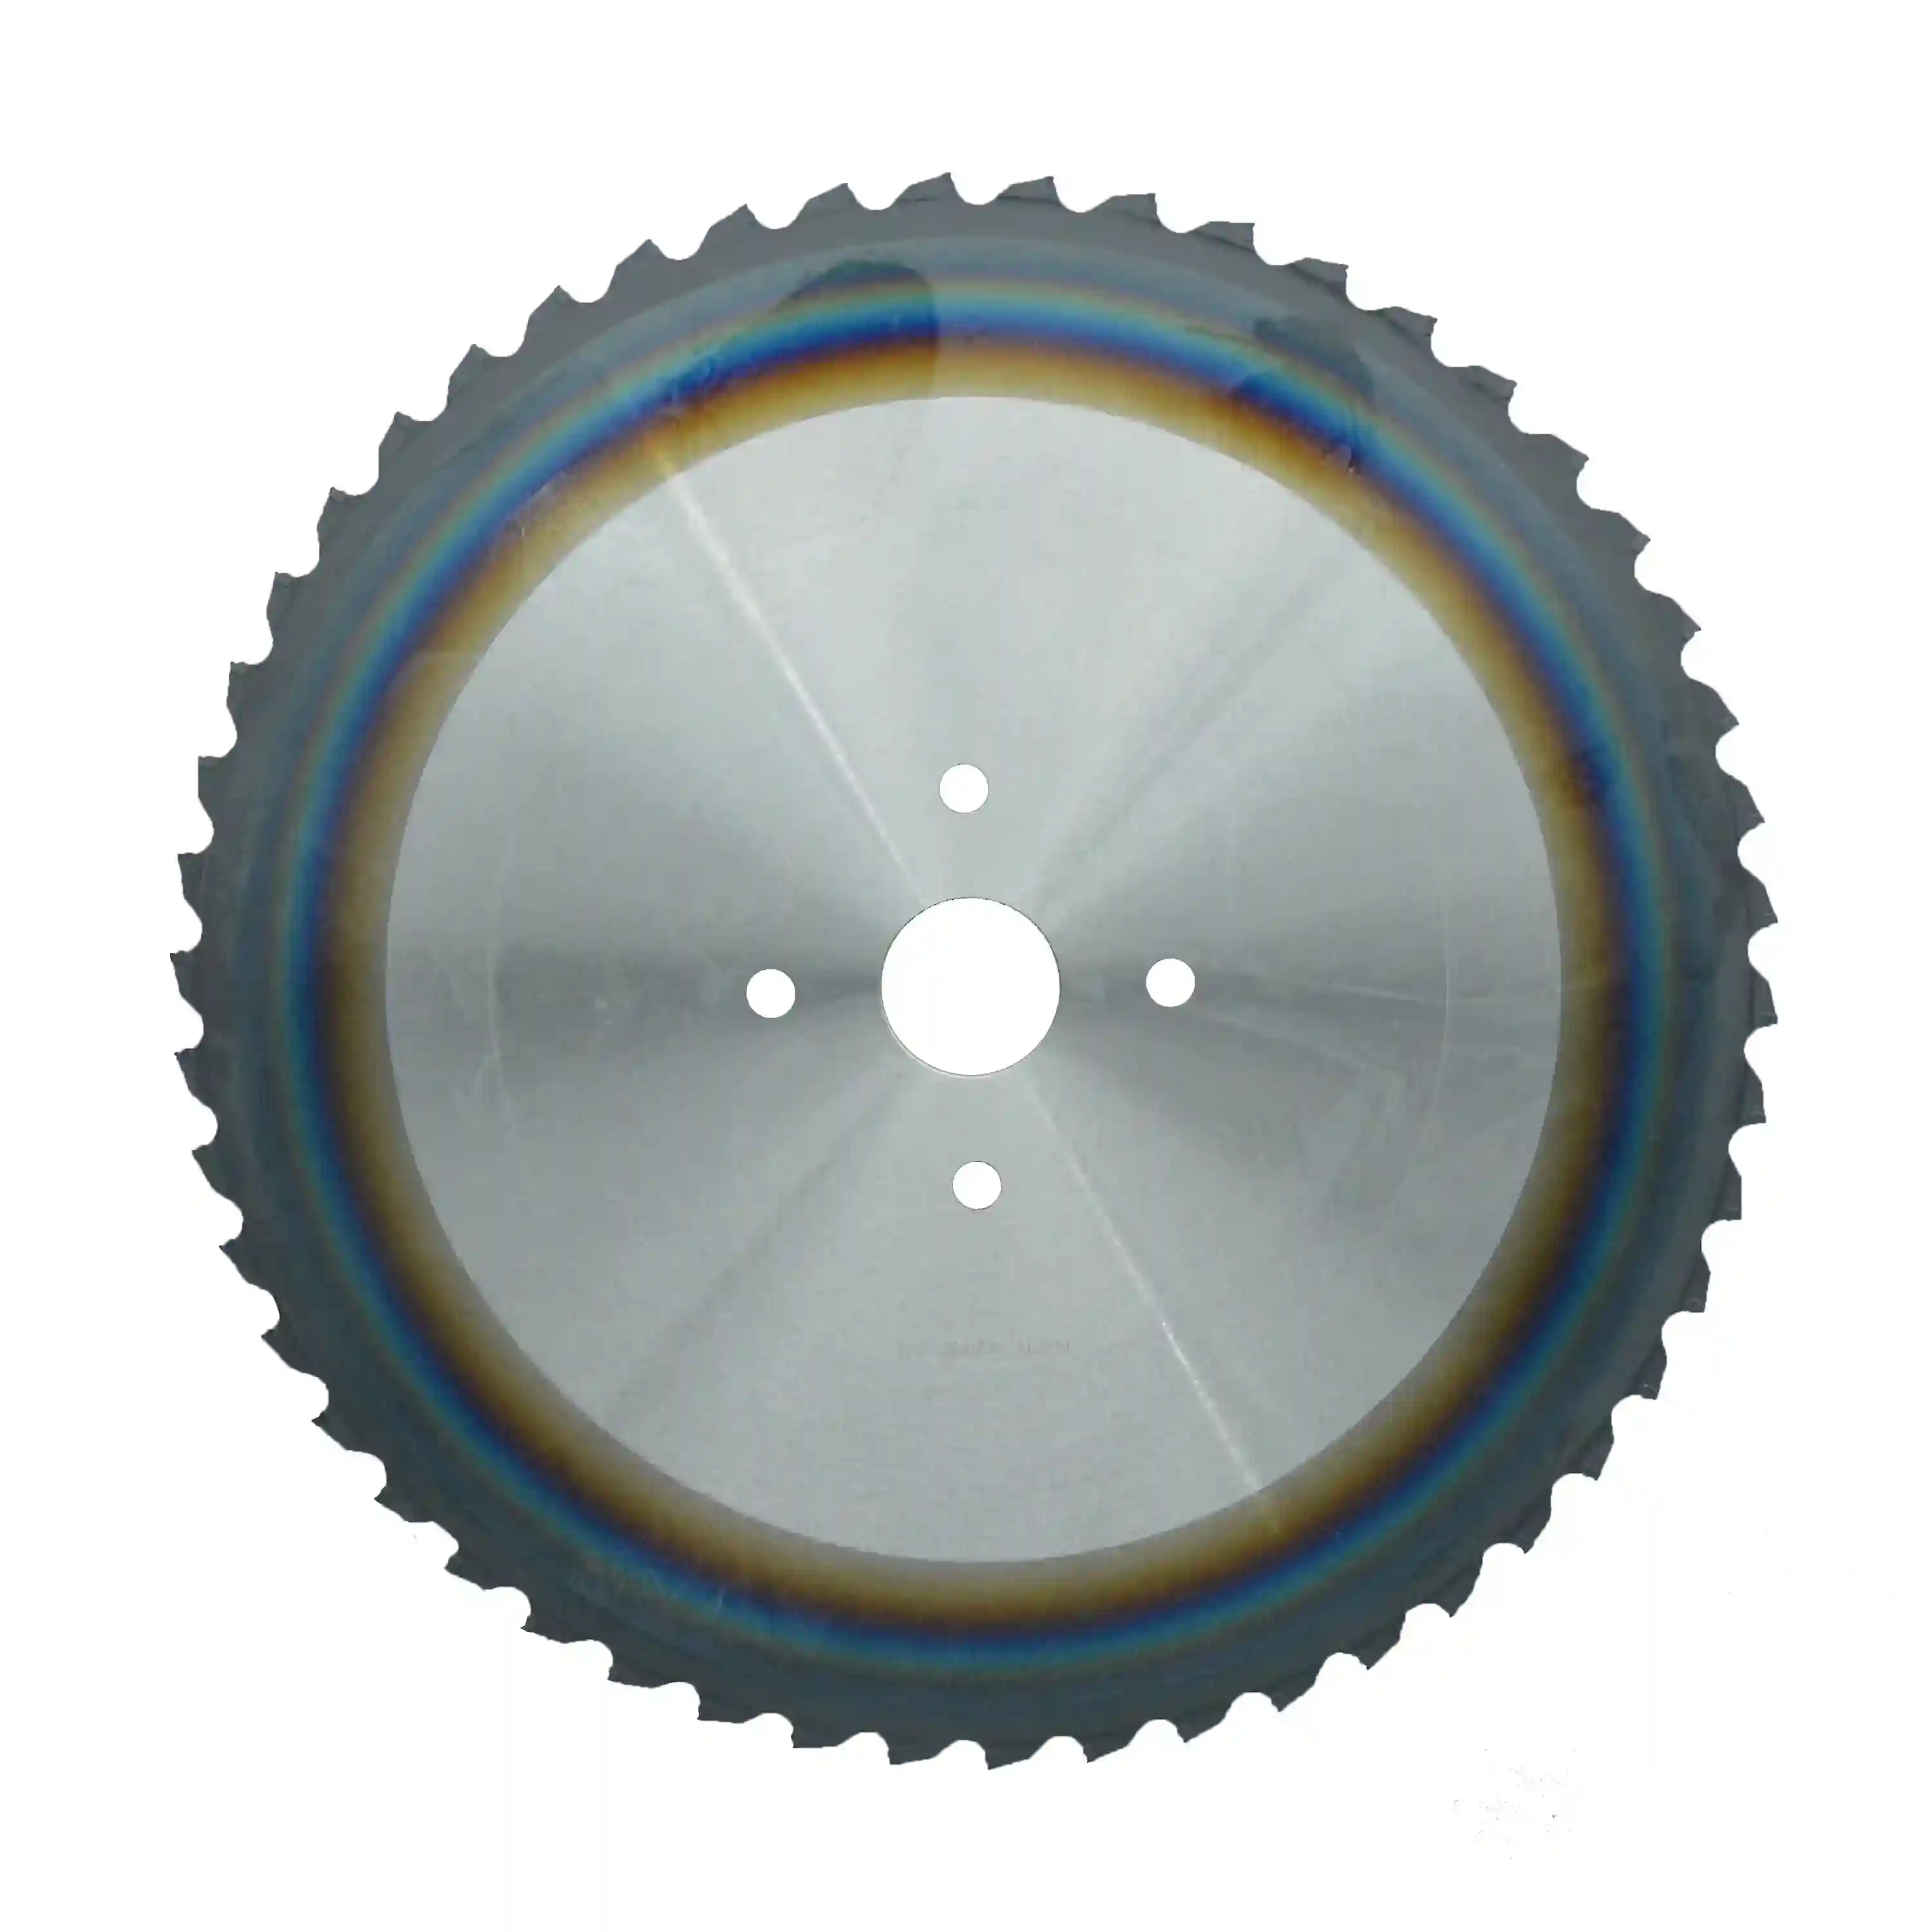
Cermet-serien · PVD-belagd
Kallkapklingor för stål
Uppgraderad PVD-belagd Cermet för ett bredare spektrum av mjukt stål, kolrikt stål och legerat stål. Beläggningen ökar slit- och oxidationsbeständigheten och ger längre livslängd i krävande charger och kontinuerlig produktion.
Mjukt, kolrikt och legerat stål · massivt material och tjockväggiga rör
Visa specifikationer →
Hårdmetallserien (TCT)
Kallkapklingor för rostfritt stål
PVD-belagd volframkarbid för rostfritt stål, titan och krävande höglegerade stål. En koboltberikad matris klarar dessa legeringars deformationshärdning och mekaniska belastning utan urflisning.
Rostfritt stål, titan och höglegerat stål
Visa specifikationer →
Hårdmetallserien (TCT)
Kallkapklingor för stålrör
PVD-belagd hårdmetall för intermittent kapning av rör med väggtjocklek över 3 mm – hög brottseghet och motståndskraft mot termisk chock tar upp upprepade slag i rör av kolstål, legerat stål och rostfritt stål.
Rör av kolstål, legerat stål och rostfritt stål (>3 mm vägg)
Visa specifikationer →Förväntade resultat
Resultat från detta klingprogram
Förbättringar som en kapverksamhet kan förvänta sig när klingkvalitet och parametrar anpassas efter materialet.
Plana, vinkelräta ytor utan värmepåverkad zon går direkt till smide eller CNC – ingen gradning, inga vecksprickor och inget härdat ytskikt som förstör nästa verktyg.
Anpassade Cermet- eller hårdmetallkvaliteter och stabila, välspända klingstommar förlänger drifttiden mellan byten, så att en snabb såg fortsätter mata linjen i stället för att stanna för klingbyte.
Jämn detaljvikt skyddar smidesverktygen, och alternativet med smal snittbredd sparar dyr legering vid varje kort snitt – en verklig besparing vid frekvent längdkapning.
Expertfrågor
Vanliga frågor
Ska jag välja en Cermet- eller hårdmetallklinga (TCT) till min såg?
Valet avgörs av materialet och snittet. Välj Cermet vid masskapning av massivt kolstål och låglegerat stål, exempelvis C45 / 1.0503 (S45C, AISI 1045). Cermets kemiska tröghet mot järn förhindrar lösegg och ger felfri yta och lång livslängd i massivt konstruktionsstål. Välj hårdmetall (TCT) för höghållfasta legeringar, rostfritt stål och tjockväggiga rör, exempelvis lager- och legeringsstål som 100Cr6 / SUJ2 / 52100 och 42CrMo4 eller rostfritt som 1.4301 / SUS304 / 316. Dessa material ger hög mekanisk belastning, deformationshärdning och, i rör, intermittent slagbelastning. Vår koboltberikade hårdmetall har den brottseghet och termochockbeständighet som krävs.
Varför sparar tunnsnittsklingor pengar vid korta snitt men rekommenderas inte för stora ämnen?
Vid kapning av 20 mm korta detaljer sparar en minskning från 2,0 till 1,5 mm sågspår en betydande mängd dyr legering i varje snitt, vilket snabbt ackumuleras vid hög frekvens. Men i ett massivt ämne med stor diameter är ingreppsbågen lång, spånvolymen enorm och sidobelastningen hög. En mycket tunn klingstomme saknar styvheten för att löpa rakt under dessa förhållanden och kan böja av och förlora vinkelrätheten. Ju större diameter, desto tjockare klingstomme krävs – det är en fysisk avvägning, inte en preferens.
Kan era plåtsågklingor verkligen ersätta laser- eller gasskärning?
För raka snitt i medelgrov till grov plåt är svaret ja. Laser blir kraftigt långsammare i grovplåt och lämnar en konisk, värmepåverkad kant, medan gasskärning är ännu långsammare och varmare. En metallsågbalk med våra kallkapklingor kapar grovplåt snabbt och rakt och lämnar en vinkelrät, ren och kall kant som kunden kan bearbeta direkt, utan en värmepåverkad zon som först måste avlägsnas. För tunnplåt eller komplicerade konturer är laser fortfarande bäst, men för raka volymsnitt i grovplåt är kallkapning svårslagen.
Få en kapplan
Kapstationen ska inte vara anläggningens långsammaste maskin
Ange materialkvaliteter, stång- eller rördimensioner, sågmodell och önskad takt, så rekommenderar våra ingenjörer den Cermet- eller hårdmetallklinga, snittbredd och geometri som höjer kapaciteten och snittkvaliteten.