
Soluții pentru debitarea oțelului la lungime
Soluții de mare viteză pentru debitarea metalului la rece
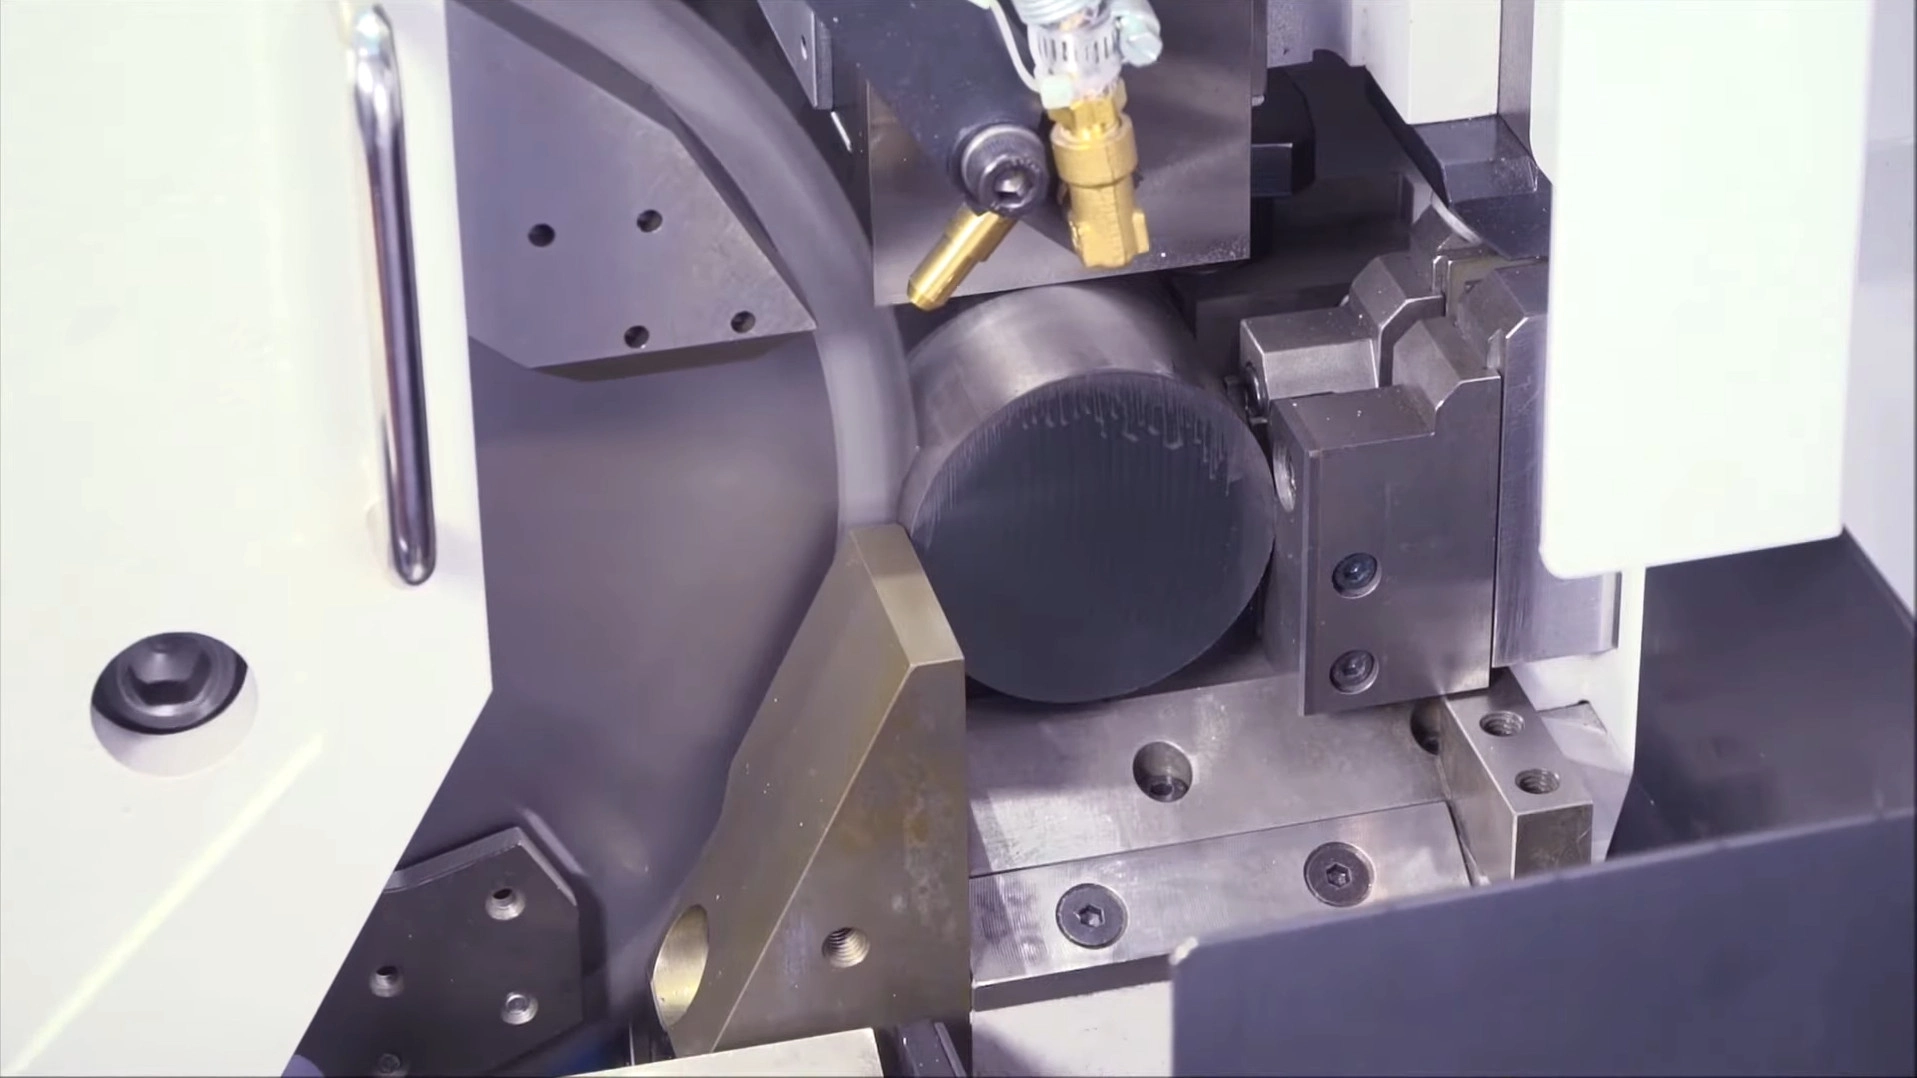
Precizie fără compromisuri la viteza de producție pe ferăstraie SOCO, Tsune, Kasto, Nishijima, Noritake și Everising. La debitarea semifabricatelor masive pentru forjare, a țevilor cu pereți groși pentru rulmenți sau a plăcilor groase ca alternativă la tăierea termică, pânzele noastre Cermet și din carbură produc tăieri reci, perpendiculare și fără bavuri sau zonă afectată termic.
De ce este rentabilă debitarea la rece
Valoarea debitării la rece constă tocmai în faptul că piesa rămâne rece
O tăiere rece, curată și perpendiculară nu este doar estetică — ea determină ce se întâmplă la forjare, la fixarea în mandrină și în costul final.
Fizica procesului: căldura pleacă odată cu așchia
Când dintele forfecă oțelul masiv, temperatura din zona de forfecare crește brusc pentru o fracțiune de secundă. Geometria dinților din Cermet și carbură curbează și evacuează așchia imediat ce se formează, îndepărtând odată cu ea cea mai mare parte a căldurii de tăiere.
- Piesa rămâne rece — fără zonă afectată termic, muchie călită sau modificarea microstructurii.
- Operația următoare — strunjire, frezare sau filetare CNC — primește oțel curat, neîntărit și gata de prelucrare.
- Fără întărirea muchiei, scula utilizată în operația următoare nu suferă uzură prematură.
Economia procesului: randament și cost de prelucrare
O față perpendiculară și fără bavuri reduce costul fiecărei etape care urmează debitării, iar la piesele scurte o tăietură mai îngustă reduce chiar și consumul de materie primă.
- Forjare și refulare la rece: semifabricatele plane, fără urme, evită fisurile de pliere inițiate de urmele de pânză, iar piesele cu masă constantă protejează matrițele costisitoare de încărcarea excentrică.
- Alimentare CNC: capetele perpendiculare și fără bavuri împiedică blocarea alimentatoarelor de bare și mențin corecte fixarea în mandrină și referențierea pe axa Z.
- Variantă cu tăietură îngustă: reducerea lățimii de la 2,0 mm la 1,5 mm la debitarea frecventă a pieselor scurte economisește 0,5 mm de aliaj costisitor la fiecare tăiere, iar economia se acumulează rapid la zeci de mii de piese pe zi.
Provocările industriei
Patru probleme cunoscute în orice secție de debitare
Indiferent dacă aveți o celulă internă de debitare care alimentează forjarea și utilajele CNC sau un centru de servicii care livrează material debitat, aceste patru probleme vă determină productivitatea, rebuturile și reputația.
Blocaje ale timpului de ciclu în producția de serie
Ferăstraiele cu bandă sunt prea lente pentru a alimenta continuu o presă de forjare sau un grup de utilaje CNC, iar pânzele HSS se uzează rapid pe aliajele dure. În ambele cazuri, stația de debitare devine blocajul liniei, iar schimbările frecvente de pânză provoacă opriri neplanificate.
Defecte de forjare cauzate de calitatea slabă a tăierii
Refularea la rece și forjarea nu tolerează semifabricate de calitate slabă. Urmele ondulate și bavurile se pliază sub presiune și inițiază fisuri ascunse în piesa forjată, iar tăierile neperpendiculare modifică masa semifabricatului, reducând durata matrițelor costisitoare și generând rebuturi la client.
Ecruisarea inoxului și oțelului aliat
Dacă inoxul 304/316 sau oțelul aliat dur este tăiat cu o muchie tocită ori care freacă, suprafața se ecruisează instantaneu. Stratul întărit distruge apoi plăcuța din carbură în următoarea operație de strunjire sau frezare.
Zonă afectată termic și ineficiență la prelucrarea plăcilor
Centrele de servicii care taie plăci groase cu oxigaz sau laser plătesc de două ori: procesul este lent și consumă multă energie, iar muchia întărită și afectată termic este dificil de prelucrat ulterior de cumpărător.
Abordarea noastră tehnică
Cum menținem tăieri reci, perpendiculare și constante
Matrice dublă de dinți Cermet și din carbură
Alegem dintele potrivit materialului, nu o singură clasă pentru toate aplicațiile. Cermetul (TiC/TiN) oferă duritate excelentă la cald și inerție chimică față de fier, fiind ideal pentru debitarea continuă, la mare viteză, a oțelului carbon masiv și slab aliat, cu finisaj de oglindă și durată mare de viață. Carbura de tungsten asigură tenacitatea la impact necesară pentru inox, aliaje dure și tăierea întreruptă a țevilor, rezistând ciobirii care distruge pânzele inferioare.
Tensionare dinamică prin rulare pentru eliminarea devierii
Semifabricatele cu masă constantă și fără urme încep cu un corp care nu deviază. Fiecare corp din oțel este tensionat prin rulare cu precizie pentru viteza sa de lucru, astfel încât, pe măsură ce se încălzește în debitarea continuă, tensiunile interne se echilibrează și corpul rămâne rigid, fără bătaie sau deplasare laterală când dintele pătrunde în bara masivă.
Toleranță strictă a alezajului și geometrie laterală pentru menținerea planeității
Menținem toleranțe stricte pentru alezaj și orificiile de antrenare și rectificăm fețele laterale ale dinților cu discuri diamantate cu granulație fină, astfel încât muchia laterală să acționeze ca o muchie de finisare și să elimine micile striații pe care vibrațiile le-ar lăsa. Împreună cu fixarea precisă între flanșe, aceasta menține perpendicularitatea și produce fața plană cerută de forjare și CNC.
Tensionare pentru tăietură îngustă și debitarea plăcilor cu vibrații reduse
Pentru semifabricate scurte debitate cu frecvență ridicată, pânzele cu tăietură îngustă primesc un tratament de tensionare mai strict, astfel încât corpul subțire să reziste deformării sub cuplul produs la tăierea oțelului masiv și să își păstreze perpendicularitatea. Aceeași abordare de mare precizie și vibrații reduse este aplicată pânzelor pentru plăci, concepute să taie plăci groase drept, perpendicular și la rece pe ferăstraie portal pentru metal, ca alternativă la tăierea termică.
Estimați economiile
Calculator de randament pentru semifabricate scurte
Planul A
Plan de tăiere A
Număr de piese
-
Piese întregi per bară
Grad de utilizare a materialului
-
Lungime utilă / lungime materie primă
Planul B
Plan de tăiere B
Număr de piese
-
Piese întregi per bară
Grad de utilizare a materialului
-
Lungime utilă / lungime materie primă
Comparație
Planul B comparativ cu Planul A
Calculați ambele planuri de mai sus pentru a vedea diferența. Valorile pozitive indică faptul că Planul B oferă rezultate mai bune decât Planul A.
Modificarea numărului de piese
-
Număr de piese și variație procentuală
Modificarea gradului de utilizare
-
Puncte procentuale și variație relativă
Scule recomandate
Pânze adaptate materialului și tipului de tăiere
Cermet pentru debitarea rapidă și curată a oțelului masiv; carbură pentru inox, aliaje dure și țevi.
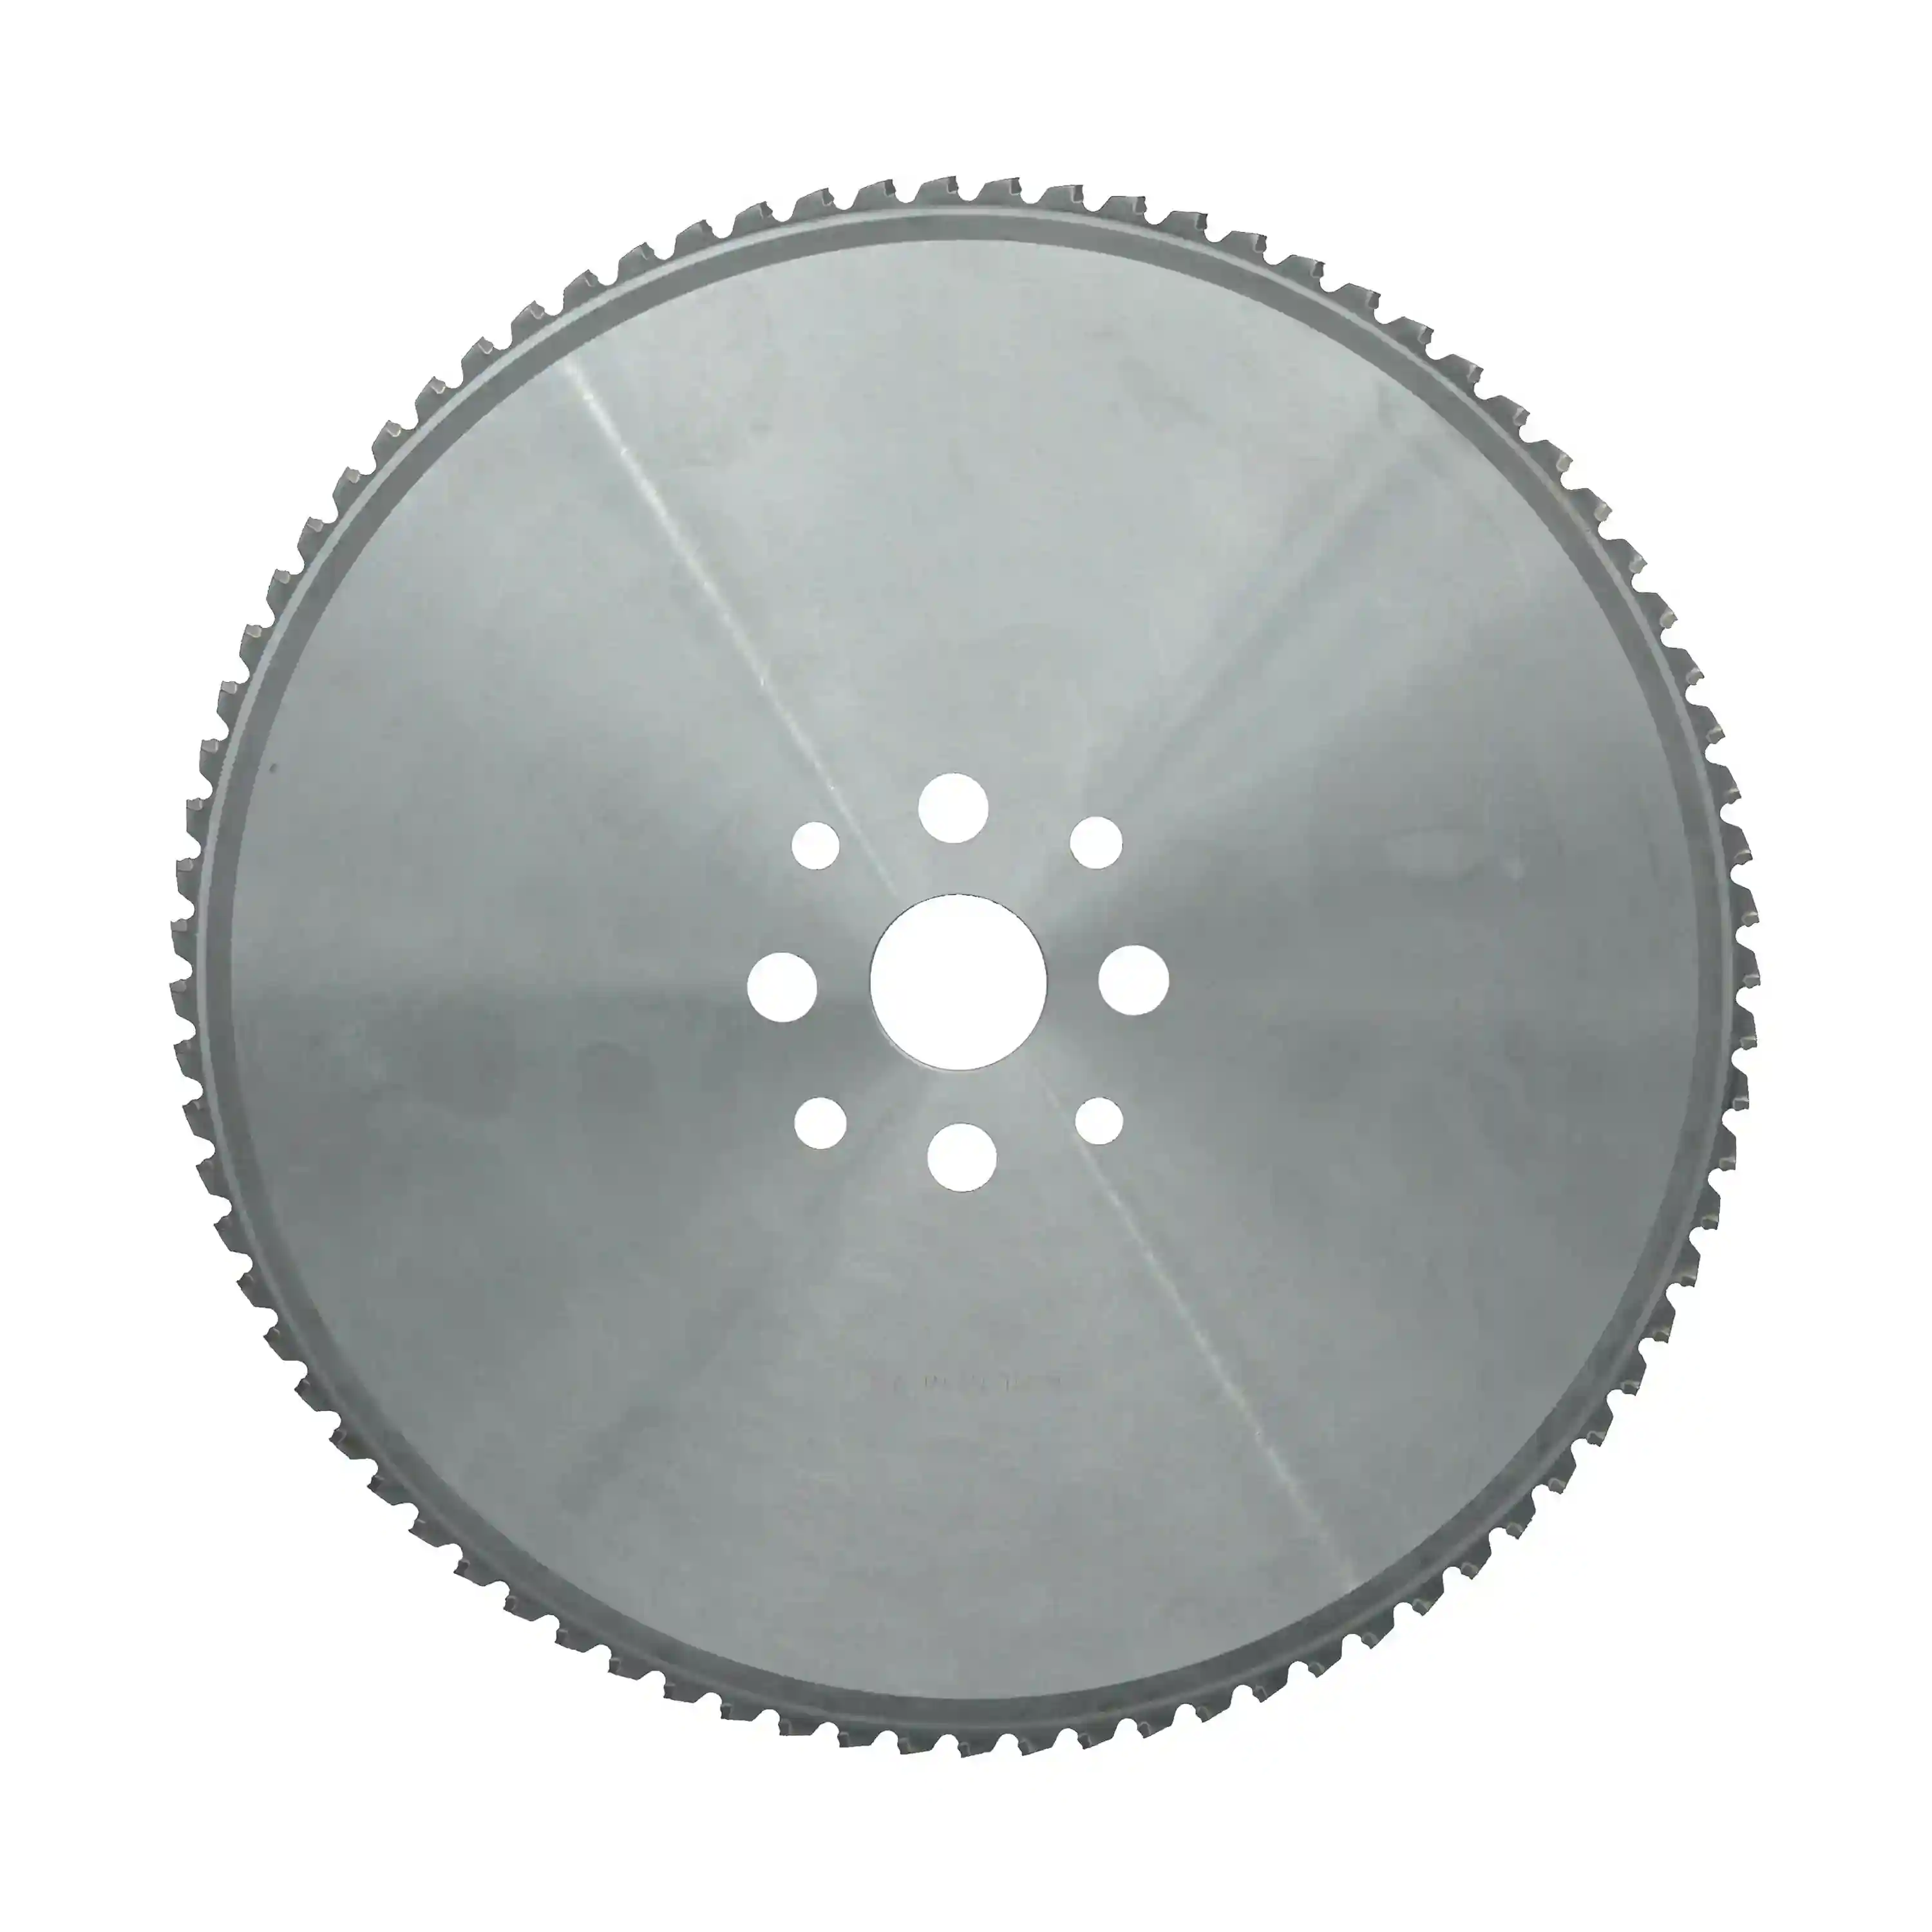
Seria Cermet
Pânze pentru tăiere la rece a oțelului cu conținut redus și mediu de carbon
Pânze cu dinți din Cermet pentru bare masive din oțel carbon și țevi cu pereți groși. Inerția chimică a Cermetului față de fier previne depunerile pe tăiș și asigură o față curată, cu aspect de oglindă, precum și o durată lungă și stabilă la debitarea în volum mare.
Oțel carbon și slab aliat · secțiuni masive și țevi cu pereți groși
Vedeți specificațiile →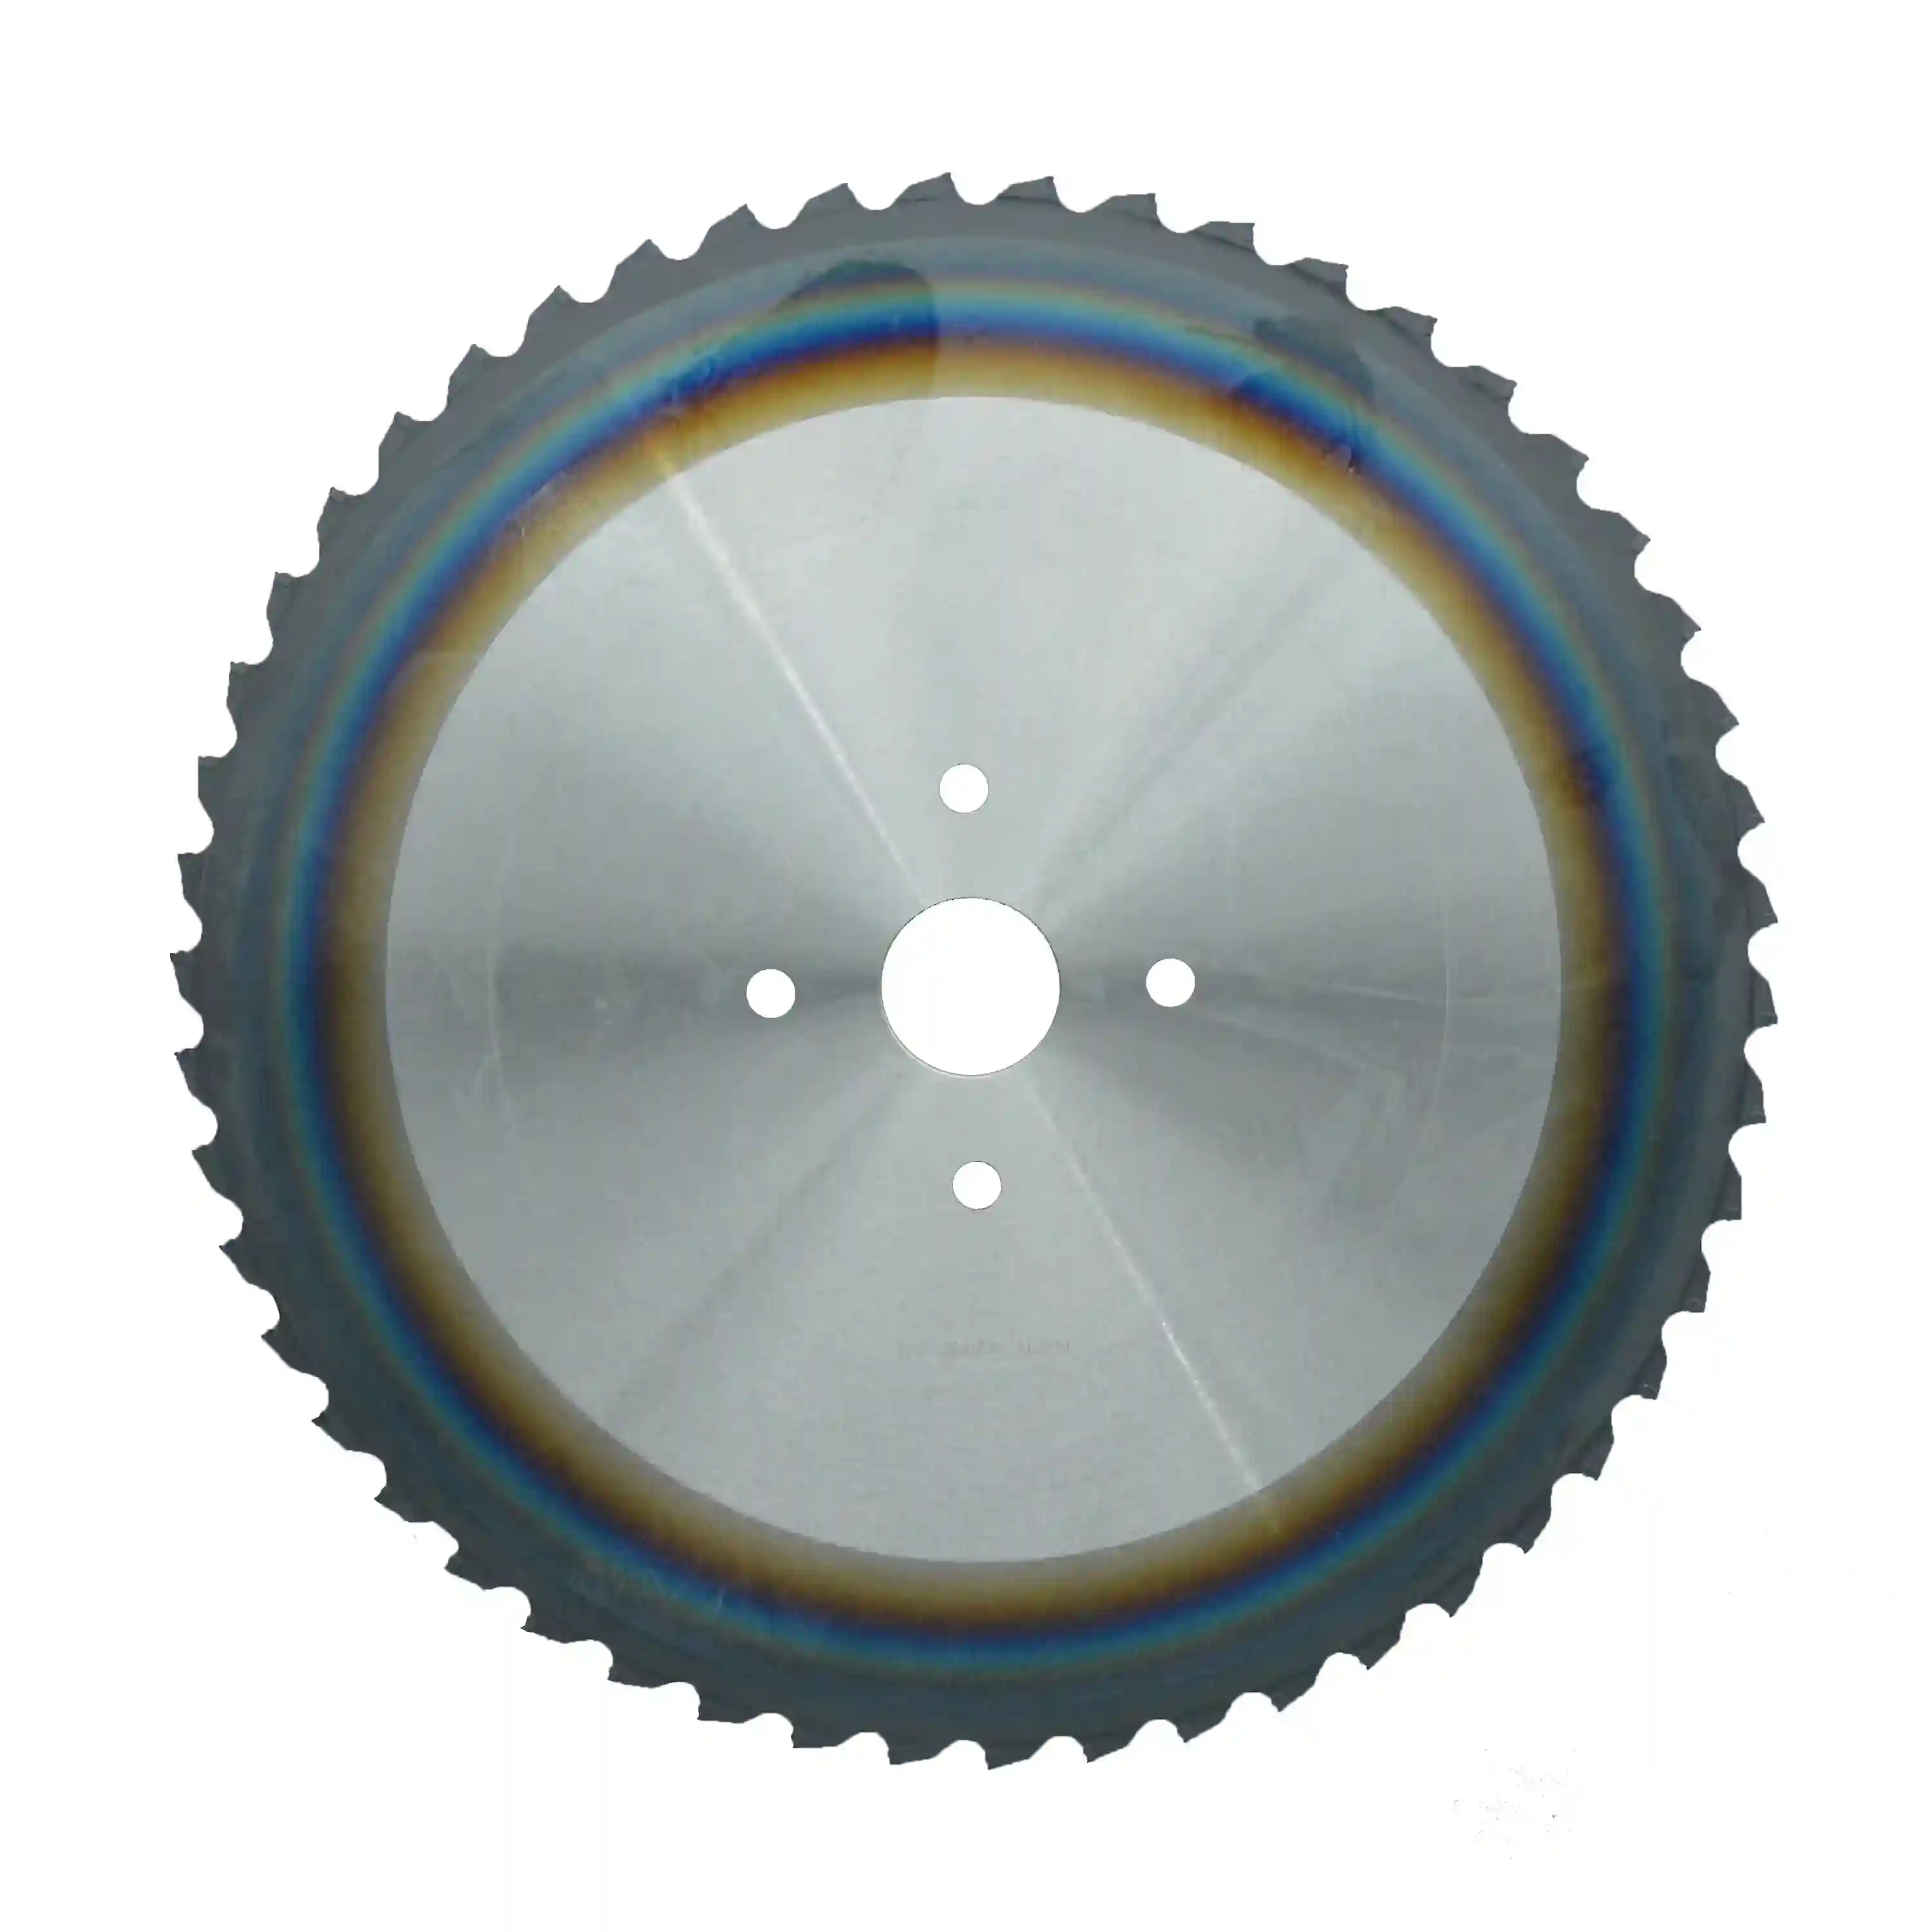
Seria Cermet · acoperire PVD
Pânze circulare pentru tăierea oțelului la rece
Cermet îmbunătățit, acoperit PVD, pentru o gamă mai largă de oțeluri moi, cu conținut ridicat de carbon și aliate. Acoperirea mărește rezistența la uzură și oxidare pentru o durată mai mare la șarje dificile și în producția continuă.
Oțel moale, cu conținut ridicat de carbon și aliat · secțiuni masive și țevi cu pereți groși
Vedeți specificațiile →
Seria carbură (TCT)
Pânze pentru tăierea la rece a oțelului inoxidabil
Carbură de tungsten acoperită PVD pentru inox, titan și oțeluri înalt aliate solicitante. Matricea îmbogățită cu cobalt suportă ecruisarea și sarcina mecanică a acestor aliaje fără ciobire.
Inox, titan și oțel înalt aliat
Vedeți specificațiile →
Seria carbură (TCT)
Pânze pentru tăierea la rece a țevilor de oțel
Carbură acoperită PVD, proiectată pentru tăierea întreruptă a tuburilor și țevilor cu pereți de peste 3 mm; tenacitate ridicată la rupere și rezistență la șoc termic pentru absorbirea impacturilor repetate în țevi din oțel carbon, aliat și inoxidabil.
Tuburi și țevi din oțel carbon / aliat / inoxidabil (perete >3 mm)
Vedeți specificațiile →Rezultate estimate
Beneficiile acestui program de pânze
Rezultatele pe care le poate obține o operație de debitare atunci când clasa pânzei și parametrii sunt adaptați materialului.
Fețele plane și perpendiculare, fără zonă afectată termic, merg direct la forjare sau CNC, fără debavurare, fisuri de pliere ori strat întărit care să distrugă scula următoare.
Clasele de Cermet sau carbură adaptate și corpurile stabile, tensionate corect, prelungesc intervalul dintre schimbări și mențin ferăstrăul rapid în producție în loc să îl oprească pentru înlocuirea pânzelor.
Masa constantă a semifabricatelor protejează matrițele de forjare, iar varianta cu tăietură îngustă economisește aliaj costisitor la fiecare piesă scurtă, generând economii reale în debitarea repetitivă la lungime.
Întrebări pentru specialiști
Întrebări frecvente
Trebuie să aleg o pânză Cermet sau din carbură (TCT) pentru ferăstrăul meu?
Alegerea depinde de material și tipul tăierii. Alegeți Cermet pentru debitarea în serie a oțelurilor carbon masive și slab aliate, precum C45 / 1.0503 (S45C, AISI 1045). Inerția chimică a Cermetului față de fier previne depunerile pe tăiș, oferind un finisaj impecabil și durată mare pe oțel structural masiv. Alegeți carbură (TCT) pentru aliaje de înaltă rezistență, inox și țevi cu pereți groși, precum oțelurile pentru rulmenți și aliate 100Cr6 / SUJ2 / 52100 și 42CrMo4 sau inoxul 1.4301 / SUS304 / 316. Aceste materiale produc sarcini mecanice mari, ecruisare și, la țevi, impact întrerupt; carbura noastră îmbogățită cu cobalt oferă tenacitatea la rupere și rezistența la șoc termic necesare.
De ce pânzele cu tăietură îngustă economisesc bani la piesele scurte, dar nu sunt recomandate pentru țagle mari?
La o piesă scurtă de 20 mm, reducerea lățimii tăieturii de la 2,0 mm la 1,5 mm economisește o cantitate importantă de aliaj costisitor la fiecare cursă, iar efectul se acumulează rapid în producția de mare frecvență. Însă la o țaglă masivă cu diametru mare, arcul de contact este lung, volumul de așchii este uriaș, iar sarcina laterală este ridicată. Un corp foarte subțire nu are rigiditatea necesară și poate devia, pierzând perpendicularitatea. Cu cât diametrul este mai mare, cu atât corpul trebuie să fie mai gros; este un compromis fizic, nu o preferință.
Pânzele dvs. pentru plăci pot înlocui cu adevărat tăierea cu laser sau oxigaz?
Pentru tăierea dreaptă a plăcilor medii și groase, da. Laserul încetinește puternic pe plăci groase și lasă o muchie conică, afectată termic, iar oxigazul este și mai lent și mai fierbinte. Un ferăstrău portal pentru metal echipat cu pânzele noastre de tăiere la rece debitează placa groasă rapid și drept și lasă o muchie perpendiculară, curată și rece, pe care clientul o poate prelucra direct, fără îndepărtarea prealabilă a zonei afectate termic. Pentru tablă subțire sau contururi complexe, laserul rămâne superior; pentru tăieri drepte de volum în plăci groase, debitarea la rece este greu de egalat.
Solicitați un plan de debitare
Stația de debitare nu trebuie să fie cel mai lent utilaj din fabrică
Comunicați-ne clasele materialelor, dimensiunile barelor sau țevilor, modelul ferăstrăului și productivitatea vizată, iar inginerii noștri vor recomanda pânza Cermet sau din carbură, lățimea tăieturii și geometria care cresc productivitatea și calitatea tăierii.