
Megoldások acél méretre vágásához
Nagy sebességű fém-hidegfűrészelési megoldások
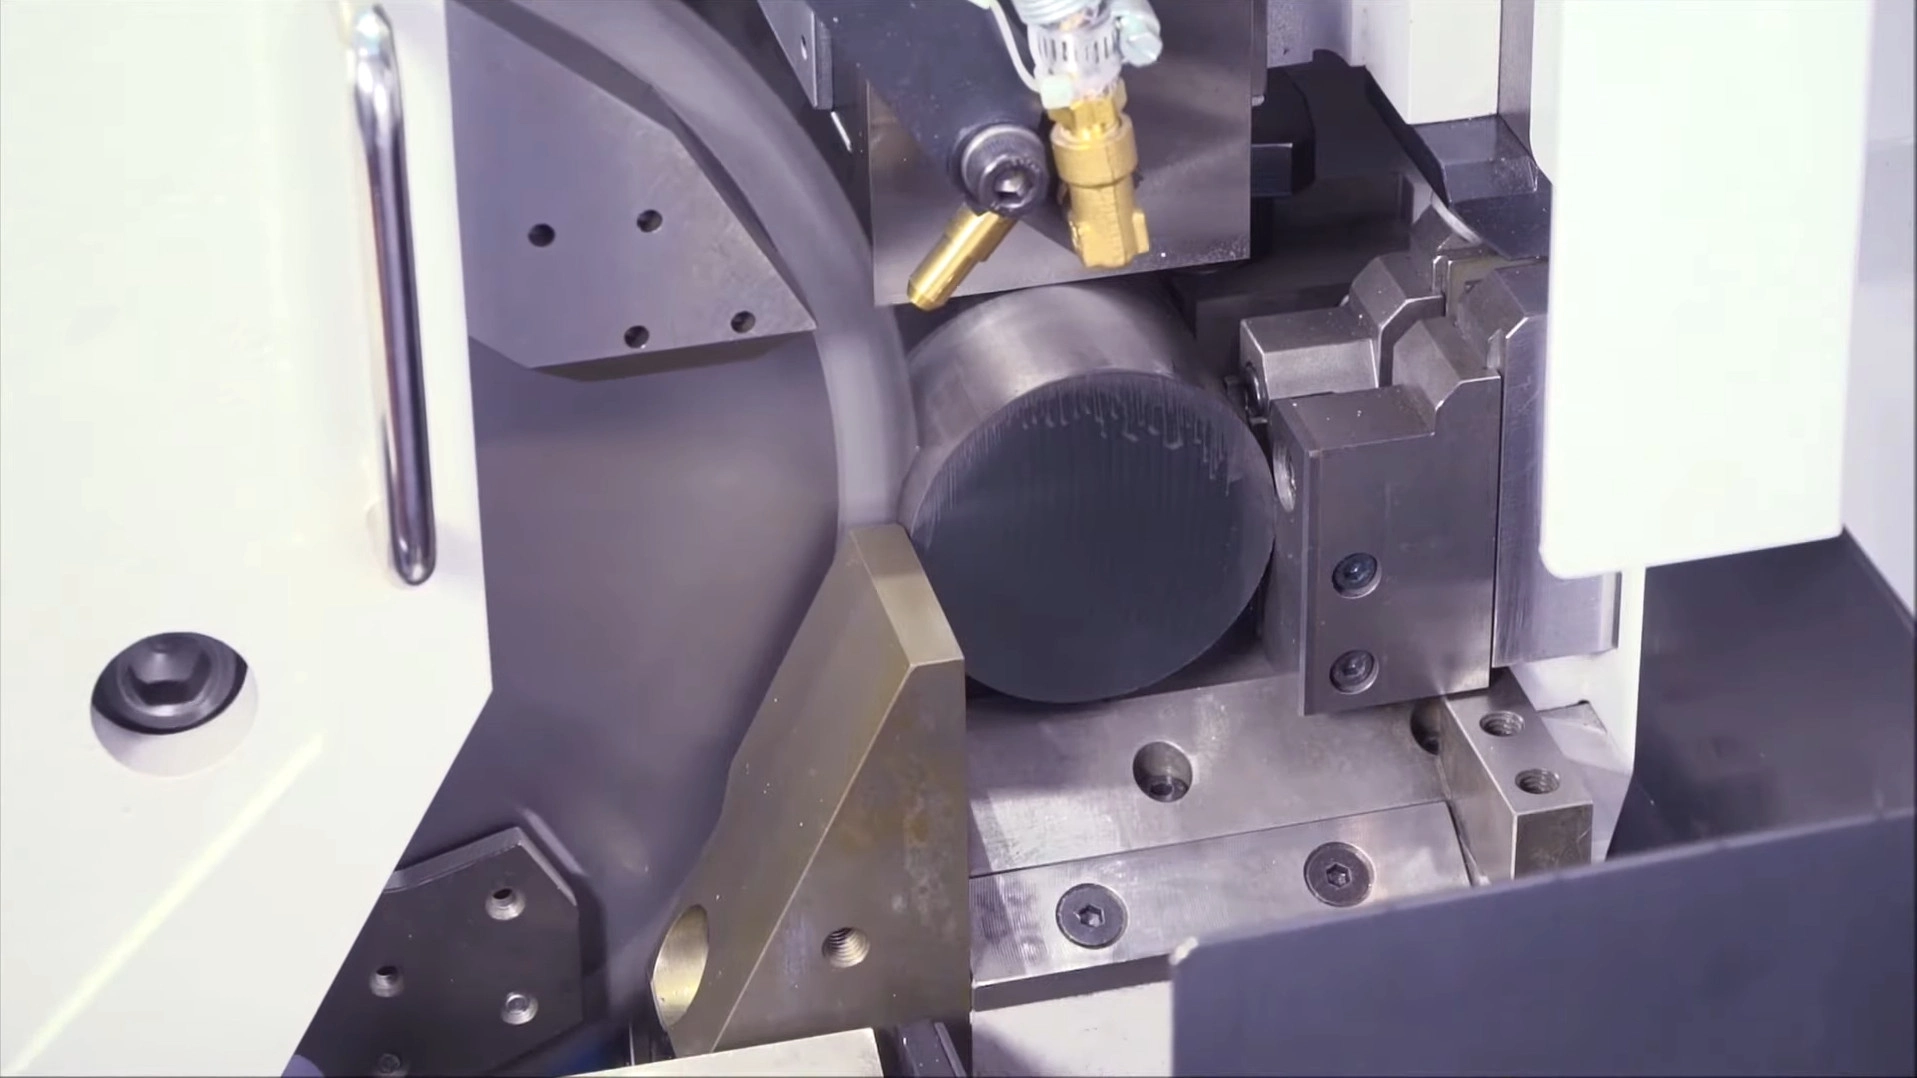
Kompromisszumok nélküli pontosság termelési sebességen SOCO, Tsune, Kasto, Nishijima, Noritake és Everising fűrészgépeken. Legyen szó kovácsolási célú tömör tuskókról, csapágygyártáshoz szükséges vastag falú csövekről vagy termikus vágás helyett darabolt vastag lemezekről, cermet- és keményfémlapkás körfűrészlapjaink sorjamentes, derékszögű, hideg vágást biztosítanak hőhatásövezet nélkül.
Miért gazdaságos a hidegfűrészelés?
A hidegfűrészelés értékét éppen a „hideg” vágás adja
A tiszta, derékszögű, hideg vágás nem esztétikai kérdés — meghatározza a kovácsolás, a befogás és a gazdaságosság eredményét.
A fizika: a hő a forgáccsal távozik
Amikor a fog a tömör acélt nyírja, a nyírási zóna hőmérséklete egy pillanatra megugrik. Cermet- és keményfém foggeometriánk már a keletkezés pillanatában elhajlítja és elvezeti a forgácsot, amely magával viszi a vágási hő túlnyomó részét.
- A munkadarab hideg marad — nincs hőhatásövezet, felkeményedett él vagy mikroszerkezeti változás.
- A következő folyamat — CNC-esztergálás, marás vagy menetvágás — tiszta, lágy, azonnal megmunkálható acélt kap.
- Az él felkeményedésének hiánya megóvja a következő művelet szerszámát az idő előtti kopástól.
Gazdaságosság: anyagkihozatal és folyamatköltség
A sorjamentes, derékszögű felület minden fűrészelést követő lépés költségét csökkenti, rövid daraboknál pedig a keskenyebb vágórés közvetlenül az alapanyag-felhasználást mérsékli.
- Kovácsolás és hidegzömítés: a sík, nyommentes tuskók megelőzik a fűrésznyomokból kiinduló hajtási repedéseket, a grammpontos darabtömeg pedig megóvja a drága szerszámokat a központon kívüli terheléstől.
- CNC-adagolás: a derékszögű, sorjamentes végek nem akadnak el a rúdadagolóban, a befogás és a Z tengely bemérése pedig pontos marad.
- Vékony vágórésű kivitel: ha egy nagy gyakoriságú röviddarab-vágásnál a vágórést 2,0 mm-ről 1,5 mm-re csökkenti, minden egyes vágásnál 0,5 mm drága ötvözetet takarít meg — napi több tízezer darabnál ez gyorsan jelentős összeggé válik.
Iparági kihívások
Négy probléma, amelyet minden darabolóüzem ismer
Akár saját darabolócellával látja el a kovács- és CNC-üzemet, akár szolgáltató központként méretre vágott anyagot értékesít, ez a négy tényező határozza meg a teljesítményt, a selejtet és a hírnevet.
Ciklusidő okozta szűk keresztmetszetek a tömeggyártásban
A szalagfűrészek túl lassúak egy kovácsprés vagy több CNC-gép folyamatos ellátásához, a HSS fűrészlapok pedig gyorsan elkopnak kemény ötvözeteken. A darabolóállomás mindkét esetben szűk keresztmetszetté válik, a gyakori fűrészlapcsere pedig nem tervezett állásidőt okoz.
Rossz vágásminőségből eredő kovácsolási hibák
A hidegzömítés és a kovácsolás nem tolerálja a rossz tuskóminőséget. A hullámos fűrésznyomok és sorják nyomás alatt behajlanak, és rejtett repedéseket indítanak a kovácsdarabban, a nem derékszögű vágás pedig ingadozó darabtömeget okoz — lerövidíti a drága szerszámok élettartamát, és a vevőnél selejthez vezet.
Felkeményedés rozsdamentes és ötvözött acéloknál
Ha a 304/316 rozsdamentes vagy kemény ötvözött acélt tompa, dörzsölő éllel vágják, a felület azonnal felkeményedik. Ez a kemény réteg a következő esztergálási vagy marási műveletnél tönkreteszi a keményfém lapkát.
Hőhatásövezet és alacsony hatékonyság lemezfeldolgozásnál
A vastag lemezt láng- vagy lézervágással daraboló szolgáltató központok kétszer fizetnek: a folyamat lassú és energiaigényes, továbbá felkeményedett, hőhatásnak kitett élt hagy, amelyet a vevő csak nehezen tud továbbmegmunkálni.
Műszaki megközelítésünk
Így biztosítunk derékszögű, hideg és egyenletes vágást
Cermet- és keményfémlapkák célzott választéka
Minden anyaghoz a megfelelő lapkát használjuk, nem egyetlen minőséget mindenre. A cermet (TiC/TiN) kiváló melegkeménységet és vassal szembeni kémiai közömbösséget biztosít — ideális tömör szénacél és gyengén ötvözött acél nagy sebességű, folyamatos vágásához, tükörfelülettel és hosszú éltartammal. A volfrám-karbid a rozsdamentes acélokhoz, kemény ötvözetekhez és a csövek megszakított vágásához szükséges ütőszívósságot adja, ellenállva a gyengébb lapokat tönkretevő kitöredezésnek.
Dinamikus hengeres feszítés kitérés nélkül
A grammpontos, nyommentes tuskó alapja az oldalirányban nem kitérő alaptest. Minden acél alaptestet az üzemi fordulatszámra hangolt precíziós hengeres feszítéssel állítunk be, így folyamatos vágás közbeni melegedéskor belső feszültsége egyensúlyba kerül, az alaptest pedig merev marad — nincs ütés vagy oldalirányú sodródás, amikor a fog a tömör rúdba lép.
Szűk furattűrés és síkfutást biztosító oldalgeometria
A furat és a rögzítőfuratok tűréseit szűken tartjuk, a fogak oldalfelületét pedig finomszemcsés gyémántkoronggal köszörüljük, hogy az oldalél simítóélként eltávolítsa a rezgés által egyébként hátrahagyott apró bordákat. A precíz karimás befogással együtt ez biztosítja a derékszögűséget, és a kovácsolás, illetve CNC-megmunkálás által igényelt merőleges, sík felületet.
Vékony vágórésre hangolt feszítés és rezgésszegény lemezfűrészelés
Nagy gyakoriságú röviddarab-vágáshoz vékony vágórésű körfűrészlapjainkat szigorúbb feszítési eljárásnak vetjük alá, hogy a karcsú alaptest ellenálljon a tömör acél vágási nyomatéka okozta tányérosodásnak, és megőrizze derékszögűségét. Ugyanez a rezgésszegény, nagy pontosságú megközelítés jellemzi lemezfűrészelő lapjainkat, amelyek fémipari gerendafűrészeken egyenesen, derékszögben és hidegen vágják a vastag lemezt a termikus vágás alternatívájaként.
Becsülje meg a megtakarítást
Rövid darabok anyagkihozatali kalkulátora
Plan A
Cutting Plan A
Workpiece Count
-
Whole pieces per bar
Material Utilization
-
Good length / raw length
Plan B
Cutting Plan B
Workpiece Count
-
Whole pieces per bar
Material Utilization
-
Good length / raw length
Comparison
Plan B Compared With Plan A
Calculate both plans above to see the difference. Positive values mean Plan B performs better than Plan A.
Workpiece Count Change
-
Pieces and percentage change
Utilization Change
-
Percentage points and relative change
Ajánlott szerszámok
Anyaghoz és vágási feladathoz illesztett körfűrészlapok
Cermet tömör acél tiszta, gyors vágásához; keményfém rozsdamentes acélhoz, kemény ötvözetekhez és csövekhez.
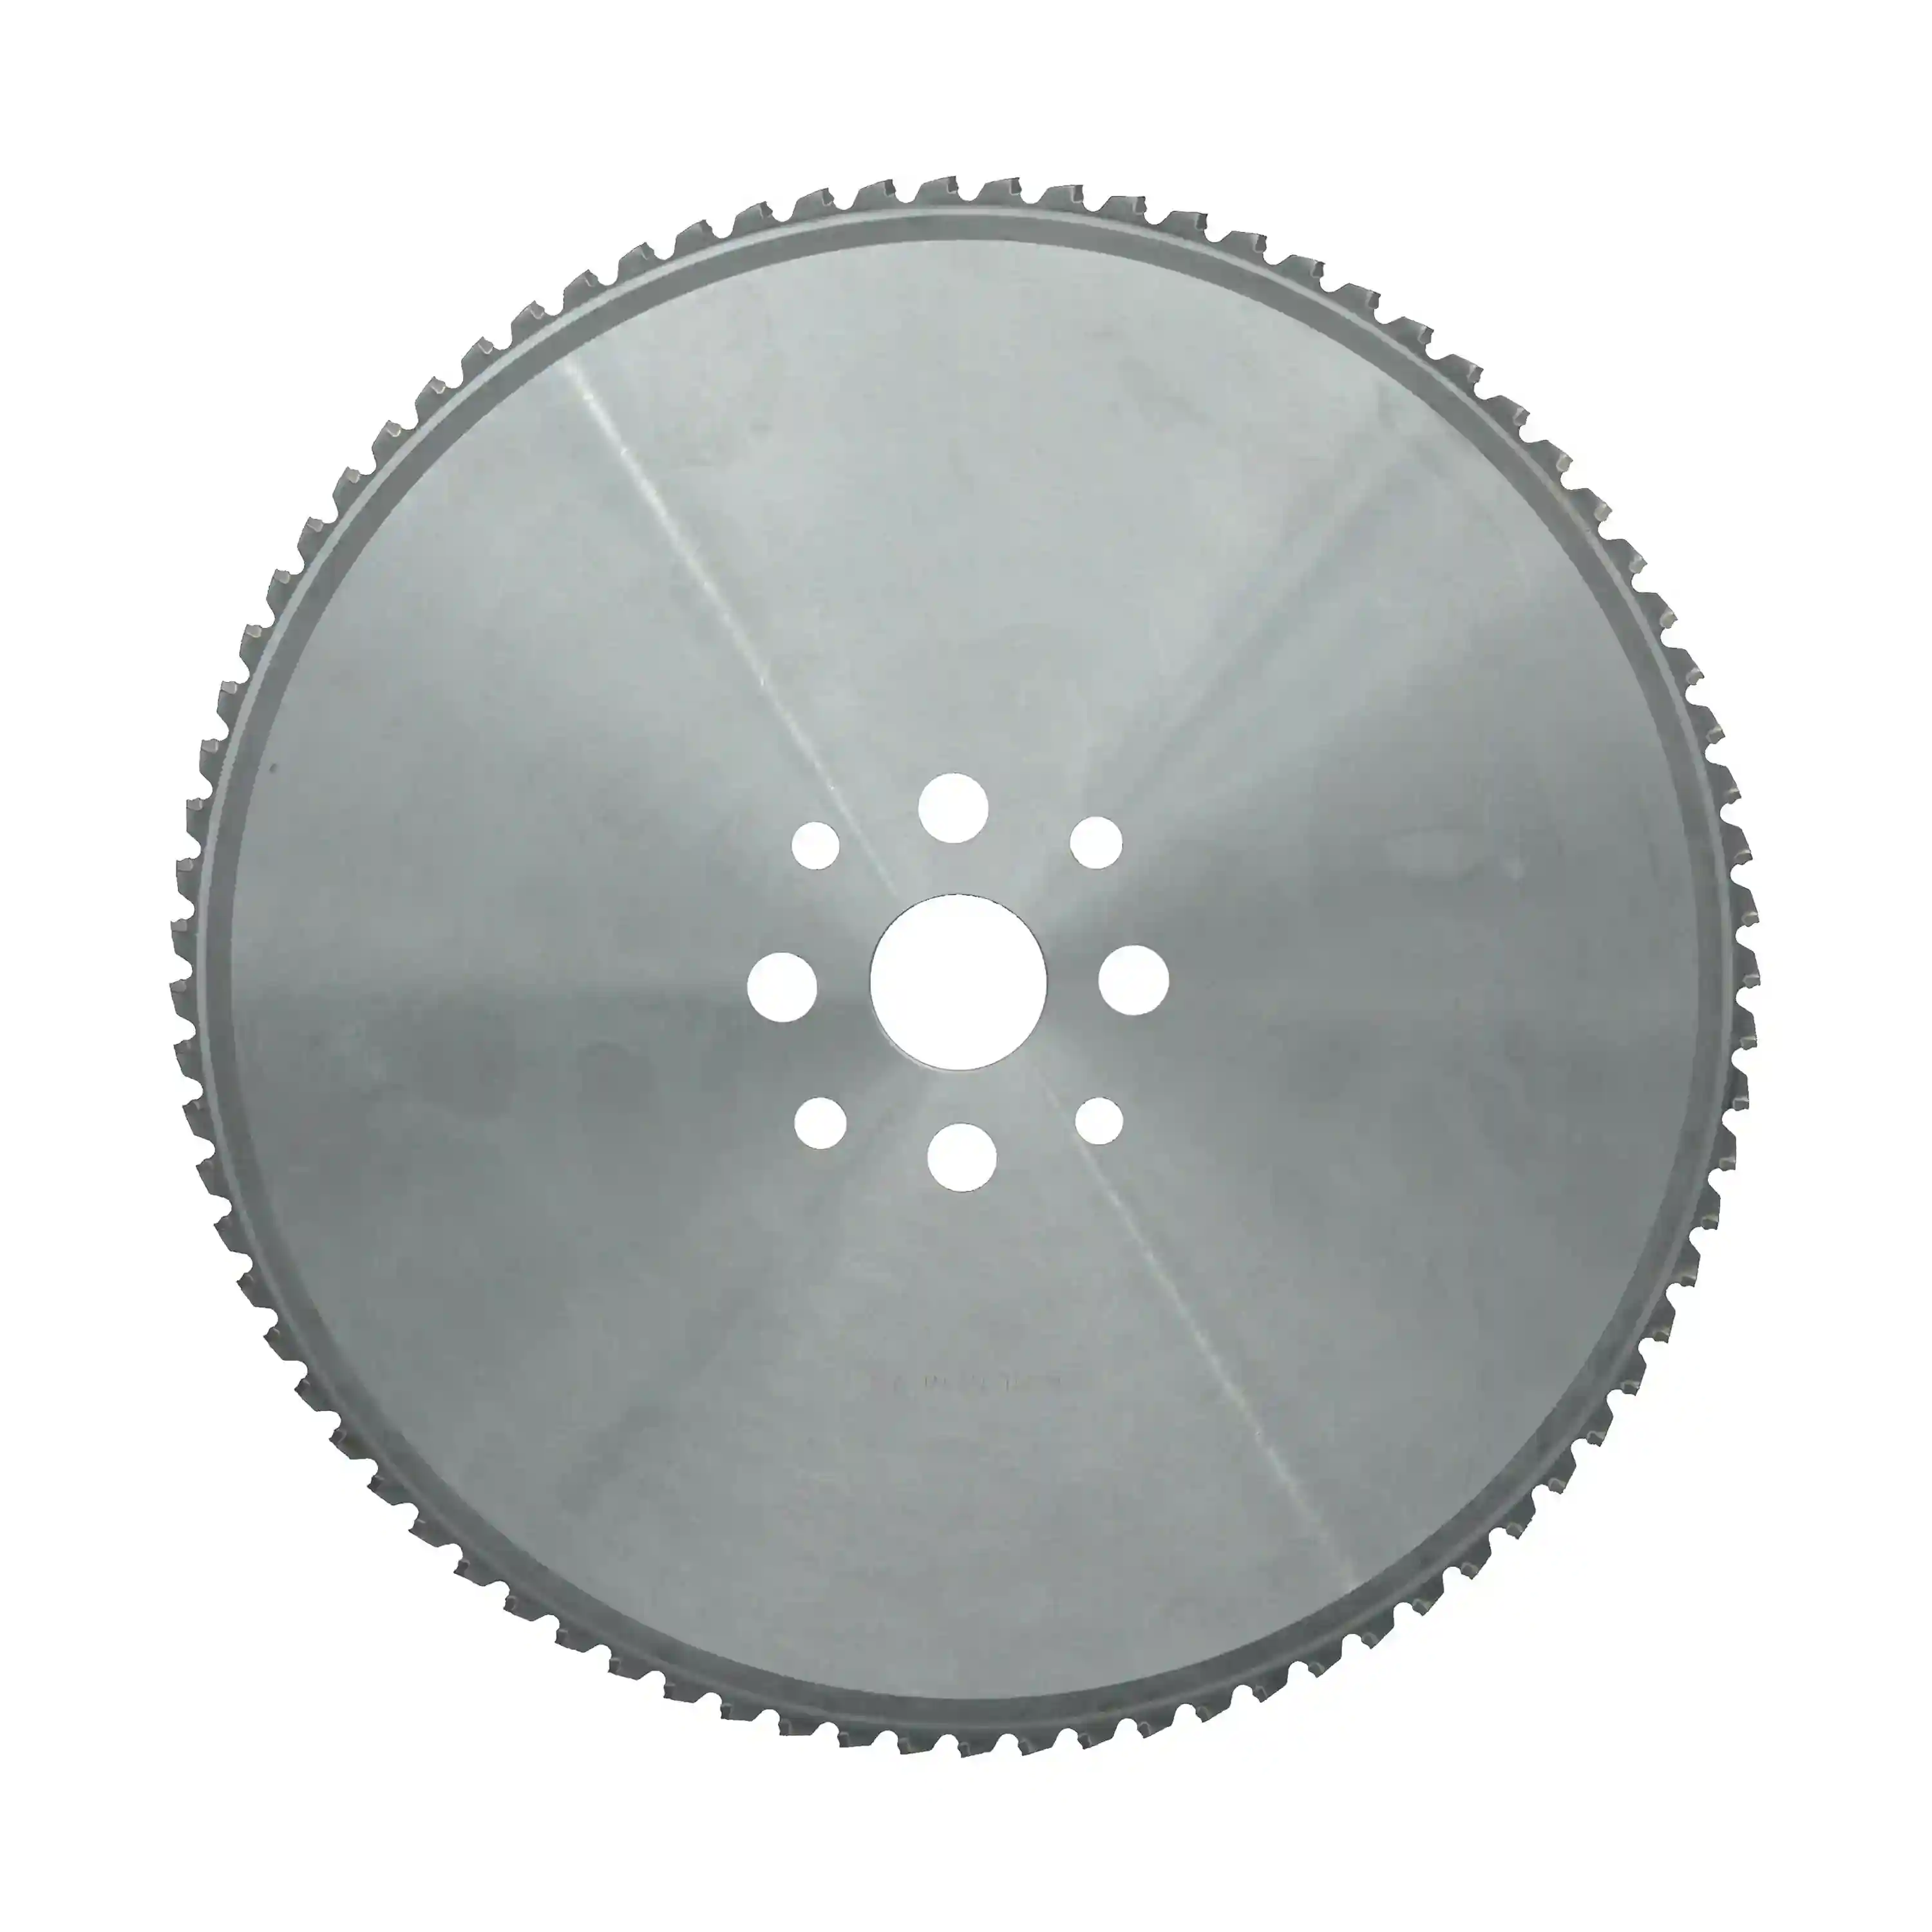
Cermet sorozat
Hidegvágó körfűrészlapok alacsony és közepes széntartalmú acélhoz
Cermetlapkás körfűrészlapok tömör szénacél rudakhoz és vastag falú csövekhez. A cermet vassal szembeni kémiai közömbössége megakadályozza az élrátétet, így tükörtiszta felületet és hosszú, egyenletes éltartamot biztosít nagy sorozatú tuskódarabolásnál.
Szénacél és gyengén ötvözött acél · tömör anyag és vastag falú cső
Műszaki adatok →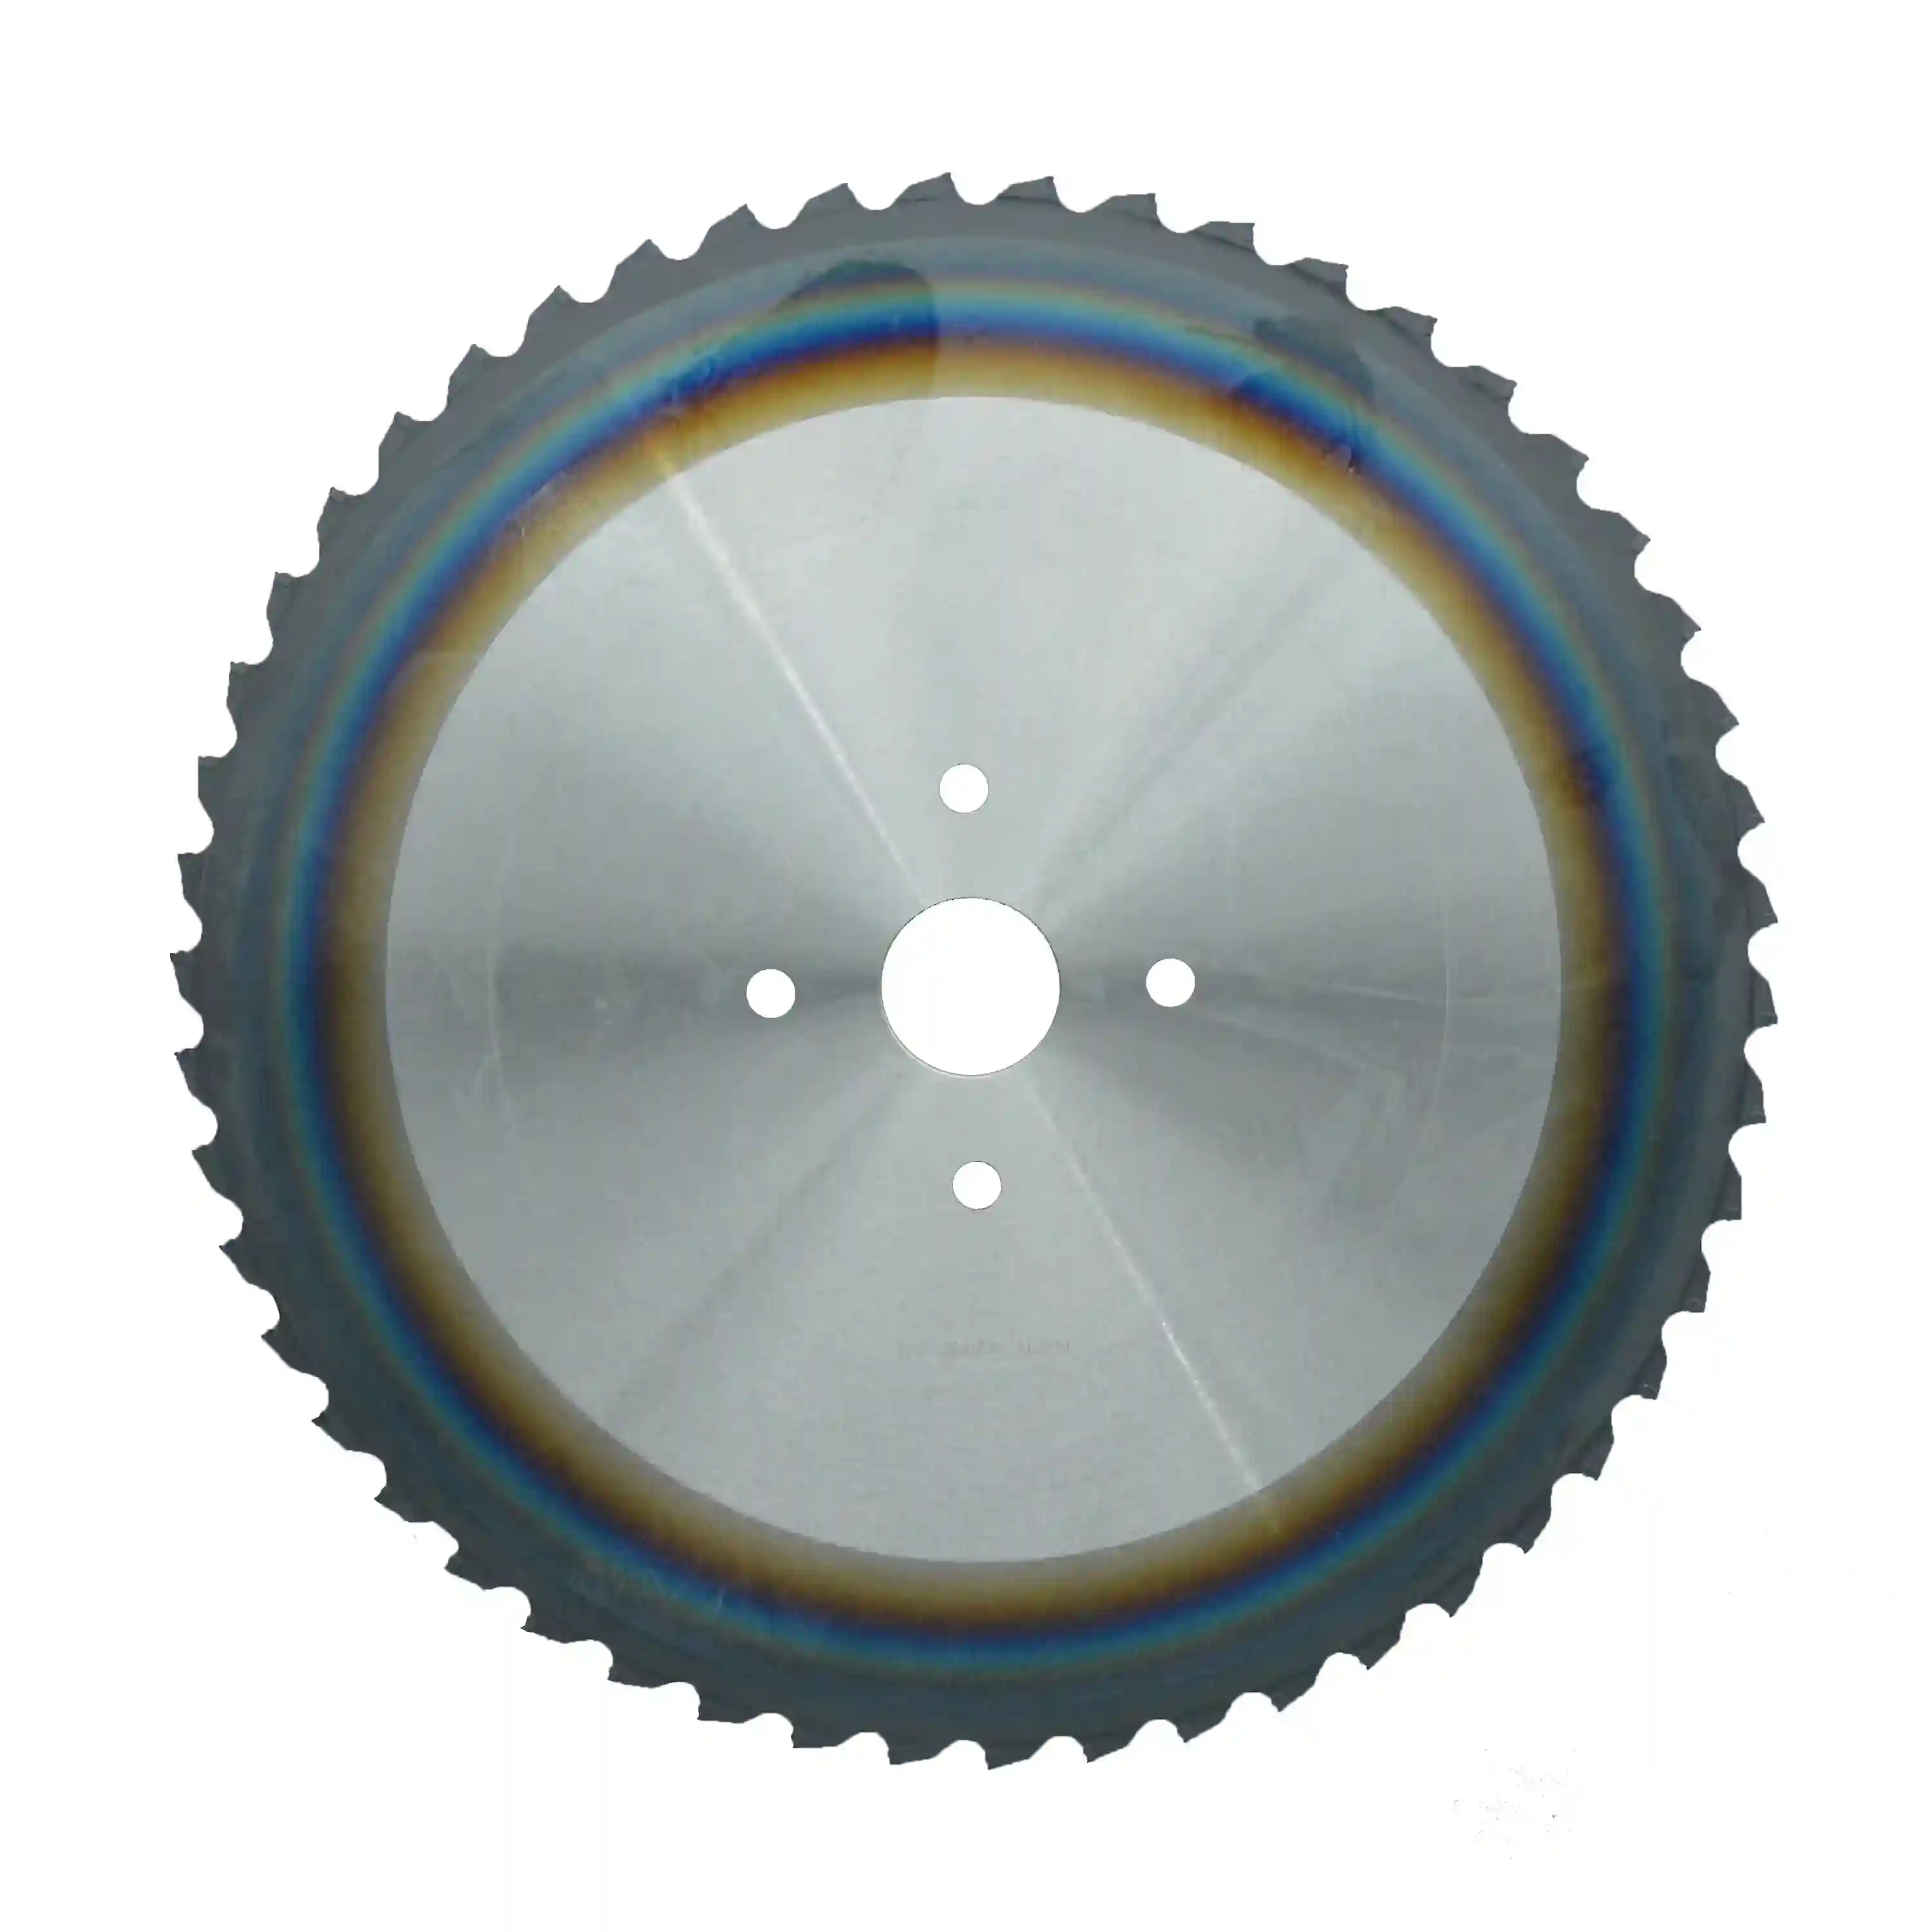
Cermet sorozat · PVD-bevonattal
Hidegvágó körfűrészlapok acélvágáshoz
Továbbfejlesztett PVD-bevonatú cermet az alacsony és nagy széntartalmú, valamint ötvözött acélok szélesebb köréhez. A bevonat növeli a kopás- és oxidációállóságot, így nehezebben vágható adagoknál és folyamatos termelésben is hosszabb éltartamot biztosít.
Alacsony és nagy széntartalmú, valamint ötvözött acél · tömör anyag és vastag falú cső
Műszaki adatok →
Keményfém (TCT) sorozat
Hidegvágó körfűrészlapok rozsdamentes acélhoz
PVD-bevonatú volfrám-karbid rozsdamentes acélhoz, titánhoz és nehezen megmunkálható, erősen ötvözött acélhoz. A kobaltdús mátrix kitöredezés nélkül viseli ezen ötvözetek felkeményedését és mechanikai terhelését.
Rozsdamentes acél, titán és erősen ötvözött acél
Műszaki adatok →
Keményfém (TCT) sorozat
Hidegvágó körfűrészlapok acélcsövek darabolásához
PVD-bevonatú keményfém a 3 mm-nél vastagabb falú csövek megszakított vágásához — nagy törési szívóssággal és hősokkállósággal a szénacél, ötvözött és rozsdamentes csövek ismétlődő ütőterhelésének elnyelésére.
Szénacél / ötvözött / rozsdamentes cső (>3 mm falvastagság)
Műszaki adatok →Várható eredmények
A körfűrészlap-program eredményei
A darabolási folyamat akkor érheti el ezeket az előnyöket, ha a körfűrészlap minősége és paraméterei illeszkednek az anyaghoz.
A sík, merőleges, hőhatásövezet nélküli felületek közvetlenül kovácsolásra vagy CNC-megmunkálásra kerülhetnek — nincs sorjázás, hajtási repedés vagy a következő szerszámot tönkretevő felkeményedett réteg.
Az illesztett cermet- vagy keményfém minőség és a stabil, megfelelően feszített alaptest meghosszabbítja a cserék közötti üzemidőt, így a gyors fűrész a sort táplálja, nem pedig körfűrészlap-csere miatt áll.
Az egyenletes darabtömeg védi a kovácsszerszámokat, a vékony vágórésű kivitel pedig minden rövid vágásnál drága ötvözetet takarít meg — valódi megtakarítást jelentve nagy gyakoriságú méretre vágásnál.
Szakértői GYIK
Gyakran ismételt kérdések
Cermet- vagy keményfémlapkás (TCT) körfűrészlapot válasszak a fűrészemhez?
A választást az anyag és a vágási feladat határozza meg. Tömör szénacélok és gyengén ötvözött acélok — például C45 / 1.0503 (S45C, AISI 1045) — sorozatvágásához válasszon cermetet. A cermet vassal szembeni kémiai közömbössége megakadályozza az élrátétet, ezért tömör szerkezeti acélon hibátlan felületet és hosszú éltartamot biztosít. Nagy szilárdságú ötvözetekhez, rozsdamentes acélhoz és vastag falú csövekhez válasszon keményfémet (TCT): például 100Cr6 / SUJ2 / 52100 és 42CrMo4 csapágy- vagy ötvözött acélhoz, illetve 1.4301 / SUS304 / 316 rozsdamentes acélhoz. Ezek nagy mechanikai terhelést, felkeményedést és — csöveknél — ismétlődő ütéseket okoznak; kobaltdús keményfémünk az ehhez szükséges törési szívósságot és hősokkállóságot nyújtja.
Miért takarít meg pénzt a vékony vágórésű körfűrészlap rövid vágásoknál, de miért nem ajánlott nagy tuskókhoz?
Egy 20 mm-es rövid darab vágásakor a vágórés 2,0 mm-ről 1,5 mm-re csökkentése minden löketnél számottevő mennyiségű drága ötvözetet takarít meg, ami nagy gyakoriságú munkánál gyorsan összeadódik. Nagy átmérőjű tömör tuskónál azonban hosszú a fogásív, óriási a forgácsmennyiség és nagy az oldalirányú terhelés. A nagyon vékony alaptest nem elég merev ahhoz, hogy ilyen terhelés alatt síkban fusson, ezért kitérhet és elveszítheti derékszögűségét. Minél nagyobb az átmérő, annál vastagabb alaptest szükséges — ez fizikai kompromisszum, nem egyéni preferencia.
Valóban kiválthatják lemezfűrészelő körfűrészlapjaik a lézer- vagy lángvágót?
Közepes és vastag lemezek egyenes vonalú vágásánál igen. A lézervágás vastag lemezen jelentősen lelassul, és kúpos, hőhatásnak kitett élt hagy; a lángvágás még lassabb és nagyobb hőterheléssel jár. A hidegvágó körfűrészlapjainkkal felszerelt fémipari gerendafűrész gyorsan és egyenesen vágja a vastag lemezt, derékszögű, tiszta, hideg élt hagyva, amelyet az ügyfél azonnal megmunkálhat — nem kell előbb eltávolítani a hőhatásövezetet. Vékony lemezhez vagy összetett kontúrokhoz továbbra is a lézer előnyös; vastag lemezek nagy sorozatú egyenes vágásánál azonban a hidegfűrészelés nehezen felülmúlható.
Kérjen vágási tervet
A darabolóállomás nem lehet az üzem leglassabb gépe
Adja meg az anyagminőségeket, rúd- vagy csőméreteket, a fűrészgép típusát és a kívánt teljesítményt, mérnökeink pedig olyan cermet- vagy keményfémlapkás körfűrészlapot, vágórést és geometriát ajánlanak, amely növeli a teljesítményt és a vágásminőséget.