
Megoldások lapbútor-gyártáshoz
Nagy pontosságú táblafelosztási és lapfeldolgozási megoldások
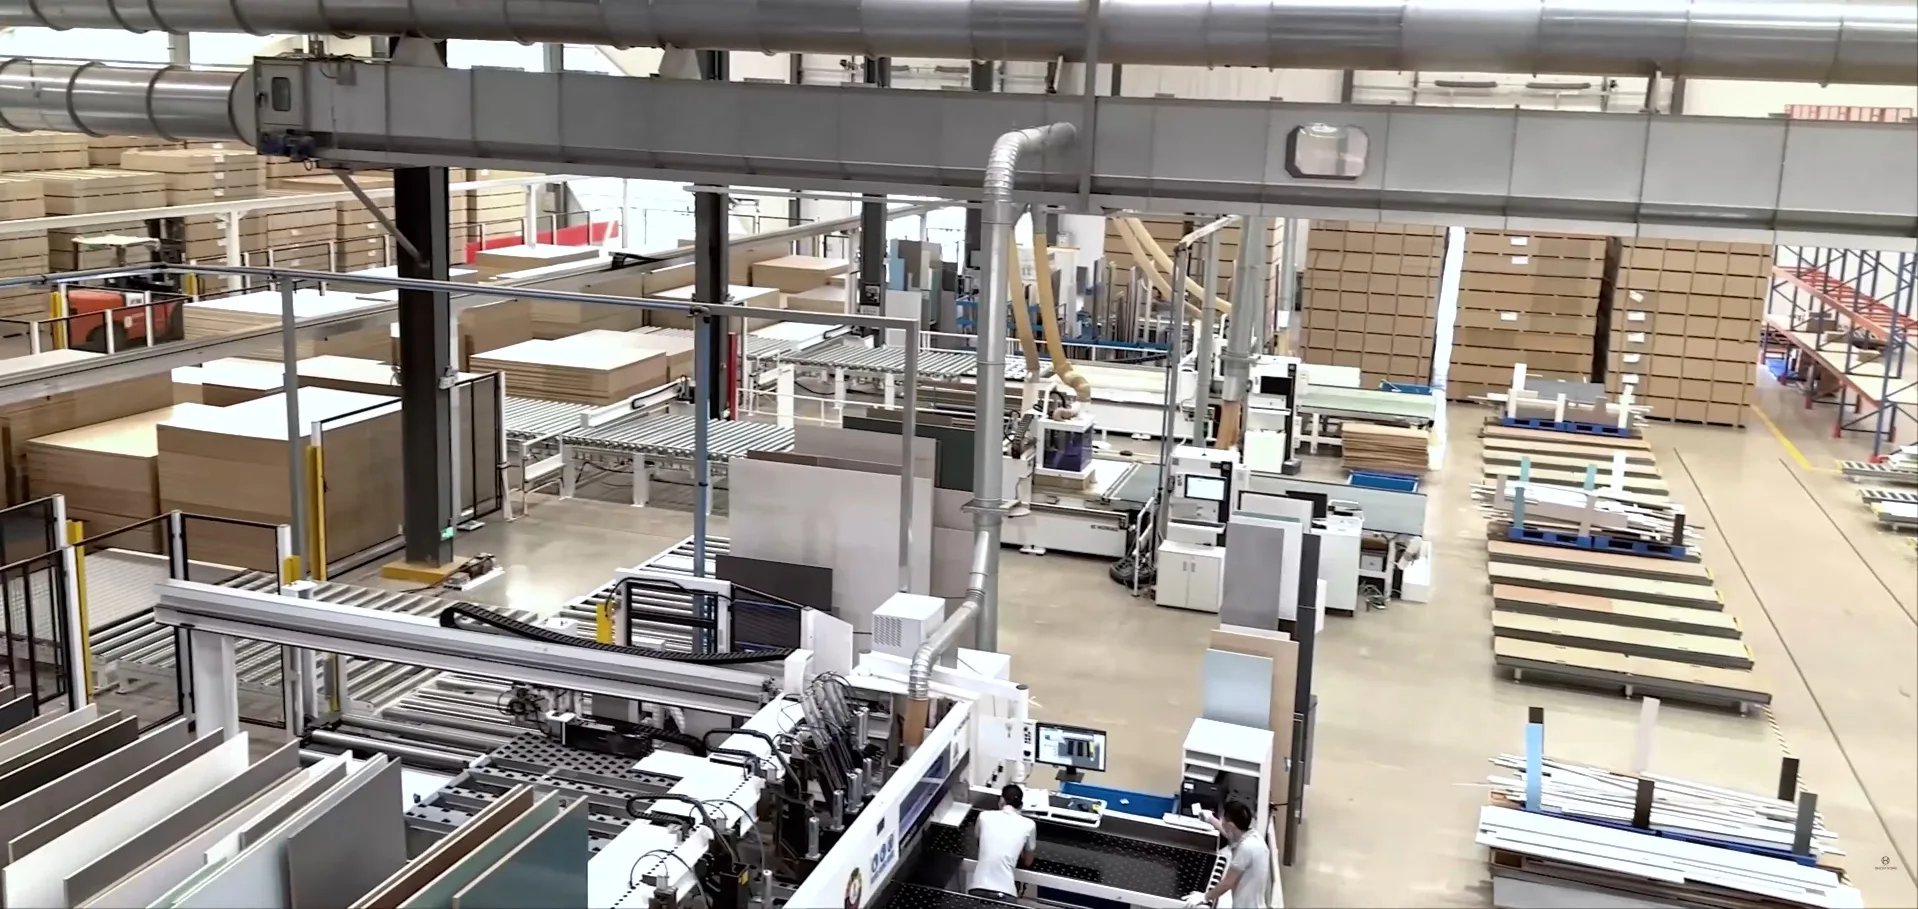
Pontosság és egyenletes minőség nagy sorozatú bútorgyártásban Homag, Biesse és SCM sorokon — kitöredezésmentes élek abrazív melaminon, MDF-en és HPL-en, minden állomáshoz illesztett PCD- és keményfémlapkás körfűrészlapokkal.
Iparági kihívások
Hol keletkezik selejt és állásidő a lapfeldolgozó soron?
A bevonatos lap egyszerűnek látszik, mégis nehezen vágható: rideg, abrazív felület borítja az egyenetlen magot, és nagy sebességgel dolgozzák fel, ahol a milliméter töredéke dönti el, hogy az alkatrészt kiszállítják vagy selejtezik. Ez a négy probléma a meghatározó.
Melamin kiszakadása és kitöredezése
A melamin- vagy HPL-felület kemény, de rideg. Amint a körfűrészlap kissé kitér vagy az él veszít élességéből, átvágás helyett kiszakítja a bevonatot — a felső vagy alsó oldal kitöredezése pedig selejtté teszi a drága, méretre vágott alkatrészt.
Abrazív mag és műgyanta okozta kopás
A lapmagok az újrahasznosított rostokból szilícium-dioxidot tartalmaznak, az összekötő UF/MUF műgyanták pedig nagy vágási hőt keltenek. A szilícium-dioxid köszörüli a homlokfelületet, miközben a hő megtámadja a keményfém kobalt kötőanyagát — együtt gyorsan lekerekítik az élt, és ez indítja el a kitöredezést.
Az elővágó és a főfűrészlap eltérő beállítása
A mindkét oldalon tiszta vágáshoz az elővágó és a főfűrészlap pontosan azonos vonalon és vágóréssel kell dolgozzon. Ha vágórésük vagy feszítettségük akár hajszálnyit eltér, lépcső keletkezik a panel élén, amelyre az élzáró gép nem tud síkban élzáróanyagot felvinni.
Rezgés szintbevágás és forgácsolás közben
Élzáró gépeken és kétoldalas csapozógépeken a szintbevágó fűrészek és forgácsolók nagy fordulatszámon, intenzív anyagleválasztással dolgoznak. Bármilyen kiegyensúlyozatlanság vagy elégtelen forgácselvezetés nagyfrekvenciás rezgést indít, amely hullámos nyomokat hagy, megégeti az élt és koptatja az orsócsapágyakat.
Műszaki megközelítésünk
Így tartjuk kitöredezésmentesen az élt vágásról vágásra
Illesztett PCD- és szubmikronos keményfém-választék
Abrazív lapanyaghoz az őszinte válasz a feladathoz illő lapka, nem egyetlen anyag mindenre. A frissen köszörült szubmikronos keményfémlapkás körfűrészlap rendkívül éles és gyönyörű élt készít — korlátja az, hogy bevonatos lapban meddig őrzi meg ezt az élességet. A PCD kezdetben kissé kevésbé éles, de hónapokon át elfogadható minőségű élt tart, így a sorozat első és utolsó panelje ugyanolyan lesz köztes csere nélkül. Mindkettőt kínáljuk, és a volumen, illetve az anyag alapján segítünk választani.
Lézerhornyok és műgyantás csillapítás a stabil alaptestért
A kitöredezésmentes vágás alapja a stabil alaptest. Táblafelosztó és elővágó körfűrészlapjaink lézerrel vágott tágulási hornyokkal és műgyantával töltött rezgéscsillapító hornyokkal nyelik el a nagy fordulatszámú vágás rezonanciáját, még kötegelt panelekben is pontos vonalon tartva a lapot — mert csak stabil alaptest mellett képes az éles él tisztán átvágni a bevonatot.
Precízen illesztett elővágó és táblafelosztó geometria
A kúpos vagy osztott elővágó körfűrészlapokat szűk vágórés-tűrésre köszörüljük, és a főfűrészlap optimalizált TCG vagy ATB geometriájához párosítjuk, hogy az elővágás és a fővágás pontosan ugyanarra a vonalra essen. Ez a sík, lépcsőmentes él az alapja a látható ragasztási vonal nélküli, egyenletes élzárásnak.
Kiegyensúlyozott, könnyű forgácsolású forgácsolók és szintbevágó fűrészek
A szintbevágó fűrészeket és szegmenses forgácsolókat nagy fordulatszámú orsókhoz gyártjuk és egyensúlyozzuk ki, nagy homlokszöggel és nyitott forgácsterekkel, amelyek eltávolítják a hulladékot, nem engedik feltorlódni és felmelegíteni az élt. Az eredmény gyors, tiszta, égésnyommentes derékszögelés és méretre munkálás, valamint kisebb terhelés az orsócsapágyakon.
Ajánlott szerszámok
Komplett szerszámprogram a lapfeldolgozó sorhoz
Táblafelosztás, elővágás, élzáróanyag szintbevágása, forgácsolás és CNC-hornyolás — PCD- és keményfém kivitelben, egyetlen partnertől.

Gerendafűrész / táblafelosztás
Ipari körfűrészlapok táblafelosztáshoz
Keményfémlapkás TCG főfűrészlapok vízszintes gerendafűrészekhez és táblafelosztó gépekhez — melamin, HPL, MDF és laminált forgácslap kitöredezésmentes méretre vágásához, elővágó körfűrészlappal együtt használva.
Műszaki adatok →
Gerendafűrész / táblafelosztás
PCD körfűrészlapok táblafelosztáshoz
PCD-lapkás TCG főfűrészlapok ugyanazokhoz a gerendafűrészekhez — ha a sor egész nap abrazív lapanyagot vág, élettartamuk legalább 10-szerese lehet a keményfémének, így minimális a vágásonkénti szerszámköltség és jóval kevesebb a csere.
Műszaki adatok →
Tolóasztalos körfűrész / táblafelosztás
Körfűrészlapok táblafelosztáshoz
Keményfémlapkás méretre vágó körfűrészlapok tolóasztalos és asztali fűrészekhez, elővágó körfűrészlappal párosítva a melaminbevonatú forgácslap, MDF és rétegelt lemez mindkét oldalán tiszta vágásért kisebb termelésű üzemekben.
Műszaki adatok →
Elővágás
Kúpos elővágó körfűrészlapok
Keményfémlapkás kúpos elővágó lapok, amelyek bemetszik az alsó bevonatot, így a főfűrészlap már elővágott vonalba lép ki — megszüntetve az alsó oldali kitöredezést. Elővágó-emeléssel rendelkező gépeken a vágórés a magassággal állítható.
Műszaki adatok →
Elővágás
PCD kúpos elővágó körfűrészlapok
A PCD-lapkás elővágó változat abrazív lapanyagban jóval tovább tartja az elővágási vágórés szélességét, ezért az elővágó és a főfűrészlap illeszkedése hosszú gyártási sorozatokon át előíráson belül marad folyamatos utánállítás nélkül.
Műszaki adatok →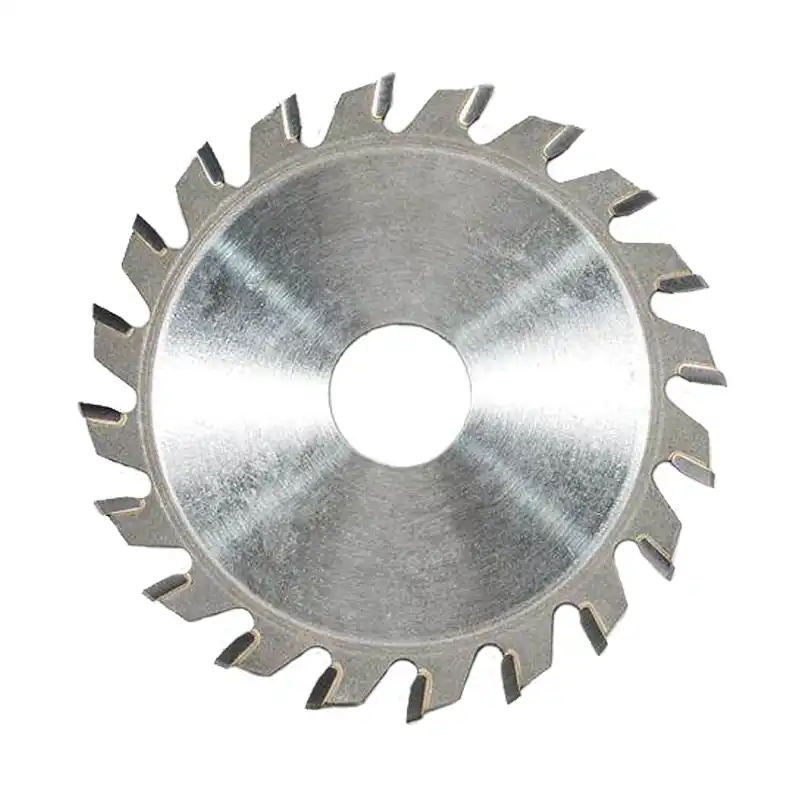
Élzárás / szintbemarás
Körfűrészlapok élzáróanyag szintbevágásához
Kis átmérőjű, nagy fordulatszámú keményfémlapkás körfűrészlapok élzáró gépekhez, PVC, ABS, PP, PET, furnér és tömörfa élzáróanyag tiszta, olvadás- és látható nyomok nélküli szintbevágásához.
Műszaki adatok →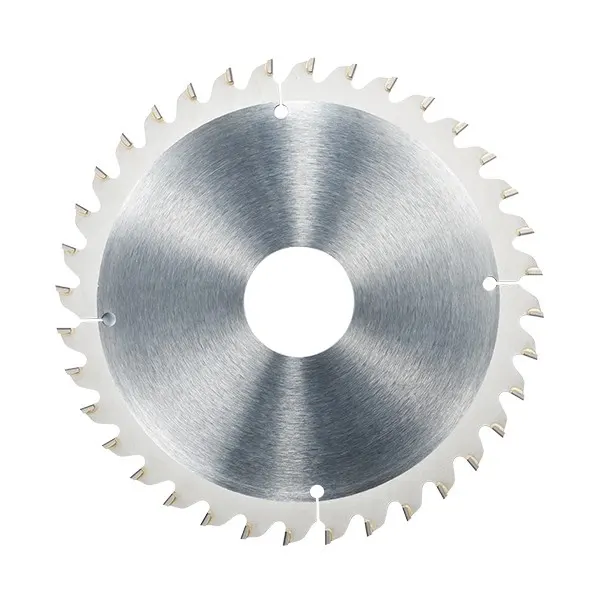
Élzárás / szintbemarás
PCD körfűrészlapok élzáróanyag szintbevágásához
PCD-lapkás szintbevágó fűrészek nagy teljesítményű élzáró gépekhez — a PCD él több ezer méter élzáróanyag után is éles marad, így a szintbevágás műszakról műszakra egyenletes.
Műszaki adatok →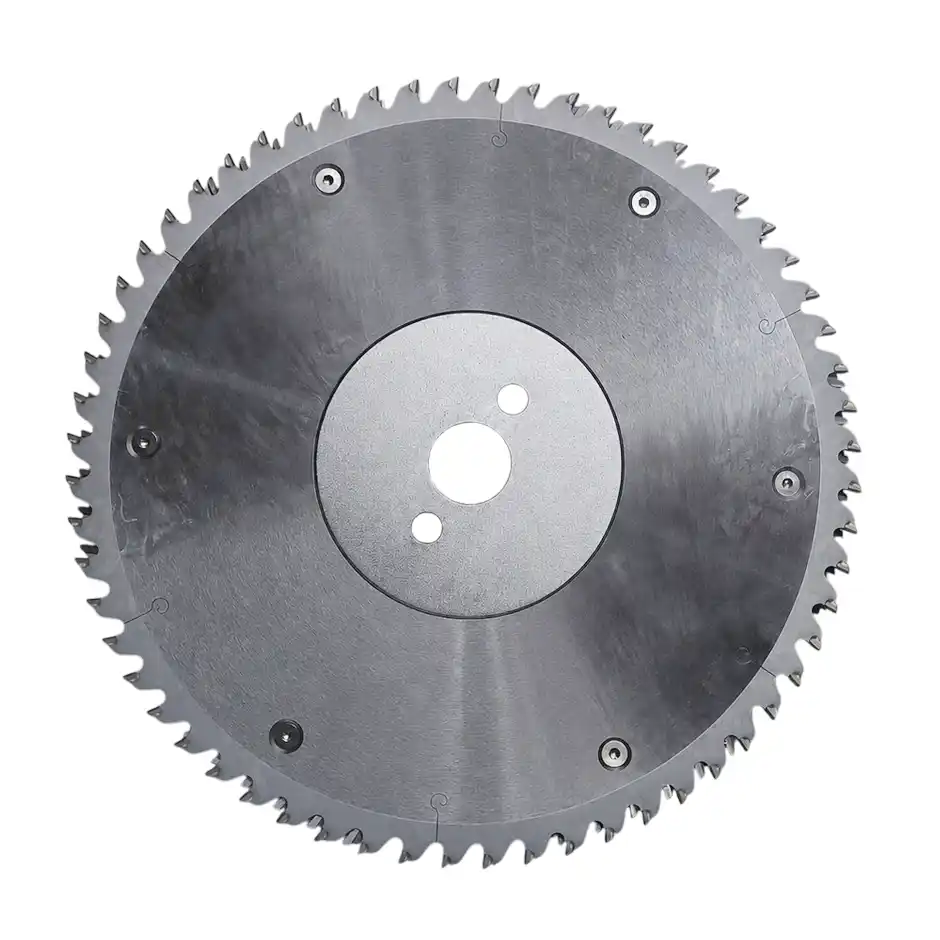
Derékszögelés / forgácsolás
Szegmenses forgácsolók panelek méretre munkálásához
PCD szegmenses forgácsolók kétoldalas csapozógépekhez és derékszögelő sorokhoz — a szintbevágó fűrész és az élzáró előtt egyetlen gyors, kitöredezésmentes menetben eltávolítják a derékszögelési ráhagyást a panel széléről.
Műszaki adatok →
CNC megmunkálóközpont
Horonymaró körfűrészlapok CNC megmunkálóközpontokhoz
Kis átmérőjű, nagy merevségű horonymaró körfűrészlapok CNC megmunkálóközpontokhoz és felsőmarókhoz — kitöredezésmentes hornyok hátfalakhoz és fiókfenekekhez lapanyagban és tömör fában.
Műszaki adatok →Várható eredmények
A körfűrészlap-program eredményei
A bútorgyár akkor érheti el ezeket az előnyöket, ha a táblafelosztás, az elővágás és a szintbevágás illesztett rendszerként, az ajánlott paraméterekkel működik.
Az illesztett elővágó és táblafelosztó készlet megszünteti a bevonatos alkatrészek selejtezését okozó felső és alsó oldali kitöredezést, növeli az elsőre megfelelő darabok arányát és csökkenti a méretre vágási selejtet.
Abrazív lapanyagban a PCD jóval tovább tartja az elfogadható élminőséget, mint a keményfém — így a minőség a teljes sorozatban egyenletes marad, a sort pedig sokkal ritkábban kell körfűrészlap-cserére leállítani.
A sík, lépcsőmentes élen az élzáróanyag látható ragasztási vonal nélkül fekszik fel, növelve a kész bútor érzékelt minőségét.
Szakértői GYIK
Gyakran ismételt kérdések
Kúpos vagy osztott elővágó körfűrészlapot használjak?
Ez a géptől függ. Motoros elővágó-magasságállítással rendelkező gerenda- és tolóasztalos fűrészeken a kúpos elővágó működik a legjobban — az elővágási vágórést egyszerűen a körfűrészlap emelésével vagy süllyesztésével lehet finomhangolni. Finom magasságállítás nélküli régebbi fűrészekhez az osztott, kétrészes elővágó alkalmasabb, amelynél hézagológyűrűk hozzáadásával vagy eltávolításával állítható a vágórés a főfűrészlaphoz.
Miért tiszta felül, de kitöredezett alul a vágás?
Az alsó oldali kitöredezést szinte mindig az elővágó körfűrészlap okozza. Három gyakori ok: az elővágó és a főfűrészlap nem pontosan ugyanazon a vonalon fut; az elővágó vágórése a főfűrészlapénál keskenyebbre kopott, ezért a főfogak az elővágáson kívül lépnek ki; vagy túl sekély az elővágás. Állítsa újra egy vonalba a két lapot, igazítsa az elővágó vágórését a főlapéhoz, és tartsa az elővágási mélységet körülbelül 1,5–2 mm-en.
Valóban jobban vágja a PCD a melamint, mint egy éles keményfémlapkás körfűrészlap?
Nem az első vágásnál — egy vadonatúj szubmikronos keményfémlapkás körfűrészlap élesebb, és a PCD-nél is finomabb élt készíthet. A valódi különbség az, hogy meddig tart ez a minőség. A bevonatos lap gyorsan eltompítja a keményfémet, amely ezután kitöredezést okoz; a PCD hónapokon át elfogadható minőségű, kitöredezésmentes élt tart. A PCD értéke tehát nem a jobb első vágás, hanem az elsőtől az utolsó panelig azonos minőség, köztes csere nélkül.
Mikor érdemes keményfémről (TCT) PCD-re váltani?
Figyelje a csere gyakoriságát és az állásidő költségét. Ha nagy mennyiségű, erősen abrazív forgácslapot, MDF-et vagy kompakt laminátumot vág, és körülbelül hetente egynél gyakrabban cseréli a keményfémlapkás körfűrészlapot, az egyes cserék termeléskiesése — az elővágó újbóli beállításával együtt — rendszerint meghaladja a PCD magasabb árát. Ezen a ponton érdemes a nagy volumenű állomásokat PCD-re átállítani, a keményfémet pedig a rövidebb vagy változatos sorozatokhoz megtartani.
Kérjen körfűrészlap-tervet
Minden kitöredezett felület és körfűrészlap-csere csökkenti a késztermék árrését
Adja meg gépeit — gerendafűrész, élzáró, kétoldalas csapozógép, CNC —, lapanyagtípusait és gyártási mennyiségeit, mi pedig állomásonkénti PCD- és keményfémlapkás körfűrészlap-tervet készítünk.