
Lösungen für die Möbelplattenfertigung
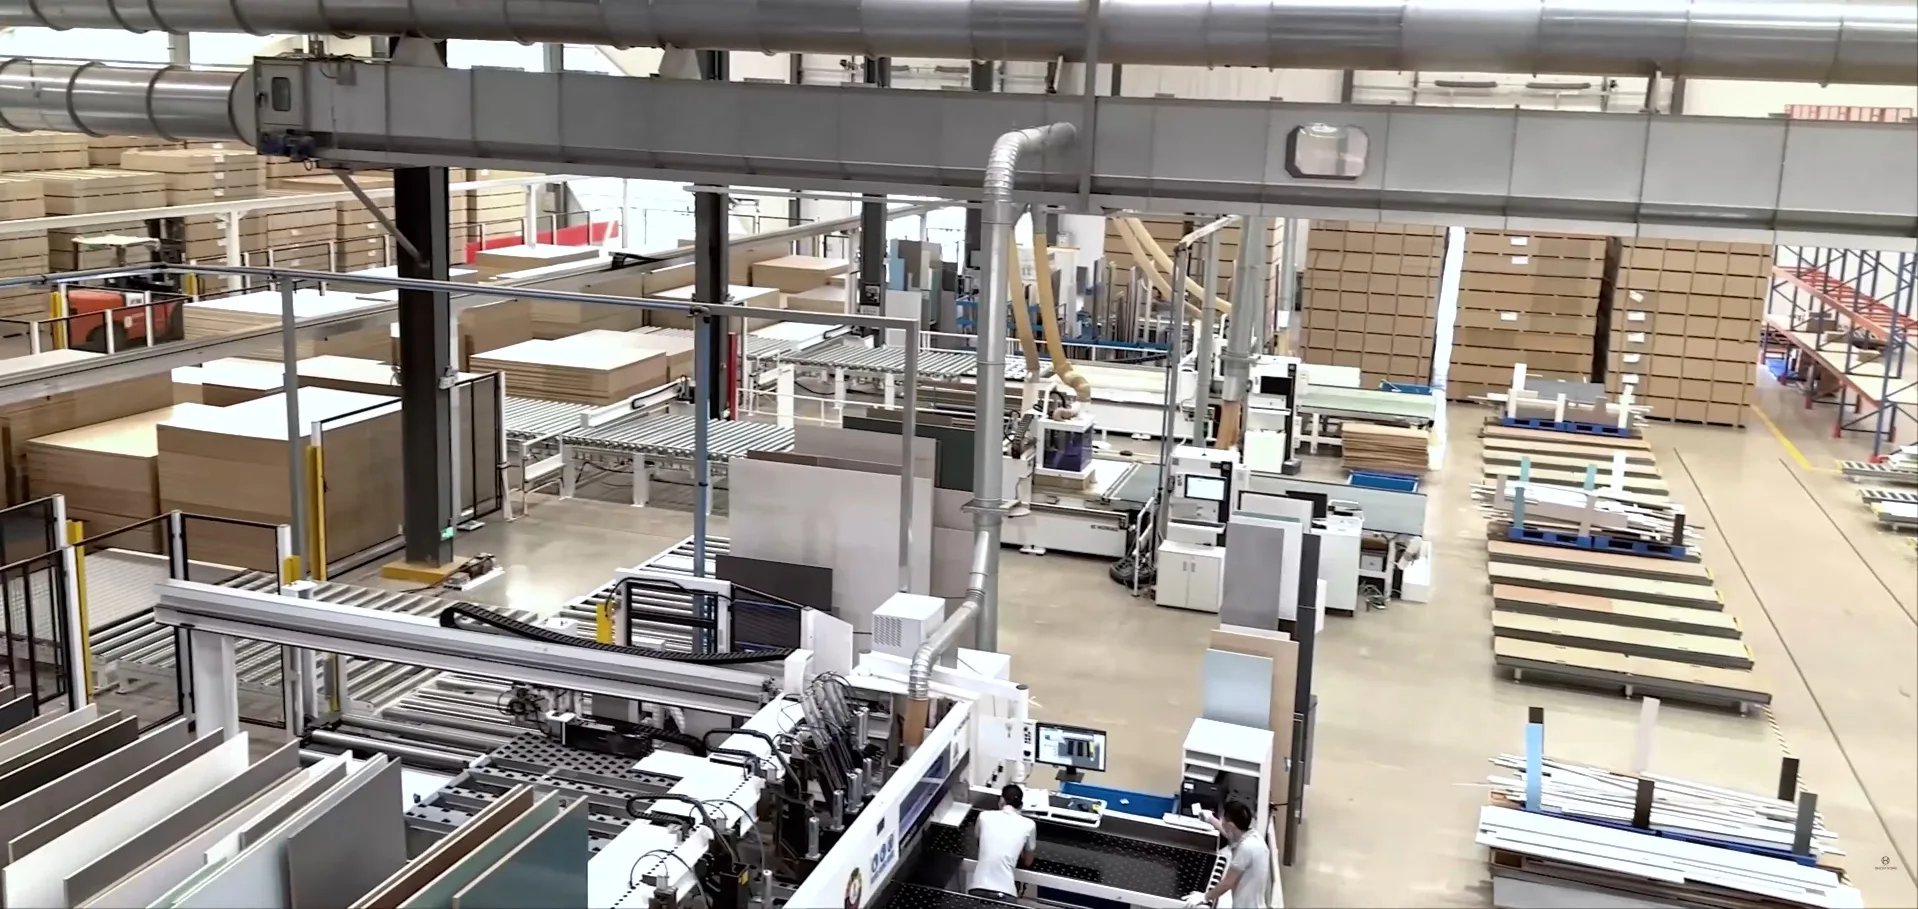
Hochpräzise Lösungen für Plattenzuschnitt und -bearbeitung
Präzision und Prozesskonstanz für die Möbelfertigung mit hohem Durchsatz auf Linien von Homag, Biesse und SCM — ausrissfreie Kanten an abrasivem Melamin, MDF und HPL durch abgestimmte PKD- und HM-Kreissägeblätter für jede Station.
Herausforderungen der Branche
Wo Plattenlinien Ausschuss erzeugen und Verfügbarkeit verlieren
Beschichtete Platten wirken einfach, sind aber anspruchsvoll zu sägen: Eine spröde, abrasive Oberfläche liegt auf einem ungleichmäßigen Kern. Bei hoher Bearbeitungsgeschwindigkeit entscheiden Bruchteile eines Millimeters über Gutteil oder Ausschuss. Diese vier Probleme sind ausschlaggebend.
Ausrisse und Abplatzungen an Melamin
Eine Melamin- oder HPL-Oberfläche ist hart, aber spröde. Sobald das Kreissägeblatt geringfügig abdrängt oder die Schneide an Schärfe verliert, reißt es die Beschichtung aus, statt sie sauber zu trennen. Abplatzungen auf Ober- oder Unterseite machen ein teures zugeschnittenes Teil zu Ausschuss.
Abrasiver Kern und Verschleiß durch Harze
Plattenkerne enthalten Siliziumdioxid aus Recyclingfasern, und die UF-/MUF-Harze des Bindemittels erzeugen beim Sägen hohe Temperaturen. Siliziumdioxid schleift die Spanfläche ab, während die Schnittwärme den Kobaltbinder des Hartmetalls angreift. Zusammen verrunden sie die Schneide schnell und lösen damit Abplatzungen aus.
Fehlabstimmung zwischen Vorritz- und Hauptblatt
Ein beidseitig sauberer Schnitt setzt voraus, dass Vorritz- und Hauptblatt exakt in derselben Linie und Schnittbreite arbeiten. Weichen Schnittbreite oder Spannung nur geringfügig voneinander ab, entsteht an der Plattenkante eine Stufe. Auf einer gestuften Fläche kann die Kantenanleimmaschine das Kantenmaterial nicht bündig aufbringen.
Schwingungen beim Kappen und Zerspanen
An Kantenanleimmaschinen und Doppelendprofilern laufen Kappsägen und Zerspaner mit hohen Drehzahlen und großem Zeitspanvolumen. Jede Unwucht oder unzureichende Spanabfuhr verursacht hochfrequentes Rattern, das Rattermarken und Brandspuren hinterlässt und die Spindellager verschleißt.
Unser technischer Ansatz
So bleibt die Kante Schnitt für Schnitt ausrissfrei
Ein abgestimmtes Programm aus PKD und Submikron-Hartmetall
Für abrasive Plattenwerkstoffe ist die passende Schneide für die jeweilige Aufgabe entscheidend, nicht ein Werkstoff für alles. Ein frisch geschliffenes Kreissägeblatt aus Submikron-Hartmetall ist außergewöhnlich scharf und erzeugt eine hervorragende Kante. Entscheidend ist jedoch, wie lange es diese Schärfe an beschichteten Platten hält. PKD startet mit geringfügig niedrigerer Schärfe, hält aber über Monate eine gleichbleibend gute Kantenqualität. Dadurch sehen erste und letzte Platte einer Serie ohne zwischenzeitlichen Wechsel gleich aus. Wir liefern beide Systeme und unterstützen Sie bei der Auswahl nach Werkstoff und Produktionsvolumen.
Laserschlitze und harzgefüllte Dämpfung für ein ruhiges Stammblatt
Ausrissfreie Kanten beginnen mit einem Stammblatt, das sich nicht bewegt. Unsere Aufteil- und Vorritzblätter nutzen lasergeschnittene Dehnungsschlitze sowie harzgefüllte Dämpfungsschlitze, um harmonische Resonanzen bei hohen Drehzahlen aufzunehmen. So halten sie selbst durch Plattenstapel eine präzise Schnittlinie, denn nur ein ruhiges Stammblatt ermöglicht der scharfen Schneide, die Beschichtung sauber zu trennen.
Präzise abgestimmte Vorritz- und Hauptblattgeometrie
Wir schleifen konische oder zweiteilige Vorritzblätter auf eine enge Schnittbreitentoleranz und kombinieren sie mit einer optimierten Trapez-Flachzahn- oder Wechselzahngeometrie des Hauptblatts. Vorritz- und Hauptschnitt liegen dadurch exakt auf derselben Linie. Die plane, stufenfreie Kante bildet die Grundlage für fugenloses Kantenanleimen ohne sichtbare Leimfuge.
Ausgewuchtete, leichtschneidende Zerspaner und Kappsägen
Kappsägen und Segment-Zerspaner werden für schnell laufende Spindeln konstruiert und ausgewuchtet. Große Spanwinkel und offene Spanräume führen Abfall sicher ab, statt ihn zu verdichten und die Kante zu erhitzen. Das Ergebnis ist schnelles, sauberes Formatieren und Kappen ohne Brandspuren bei zugleich geringerer Belastung der Spindellager.
Empfohlene Werkzeuge
Ein vollständiges Werkzeugsystem für die Plattenlinie
Aufteilen, Vorritzen, Kantenkappen, Zerspanen und CNC-Nuten — mit PKD und Hartmetall aus einer Hand.

Plattenaufteilsäge / Zuschnitt
HM-Kreissägeblätter für industrielle Plattenaufteilsägen
Hartmetallbestückte Hauptsägeblätter mit Trapez-Flachzahn für horizontale Balken- und Plattenaufteilsägen. Zusammen mit einem Vorritzblatt ermöglichen sie ausrissfreien Zuschnitt von Melamin, HPL, MDF und beschichteten Spanplatten.
Spezifikationen ansehen →
Plattenaufteilsäge / Zuschnitt
PKD-Kreissägeblätter (PCD) für Plattenaufteilsägen
PKD-bestückte Hauptsägeblätter mit Trapez-Flachzahn für dieselben Balkensägen. Bei ganztägiger Bearbeitung abrasiver Plattenwerkstoffe erreichen sie mindestens die zehnfache Standzeit von Hartmetall, senken die Werkzeugkosten pro Schnitt und reduzieren die Zahl der Wechsel deutlich.
Spezifikationen ansehen →
Formatkreissäge / Zuschnitt
HM-Kreissägeblätter für Plattenaufteilsägen
HM-Kreissägeblätter für Format- und Tischkreissägen. In Kombination mit einem Vorritzblatt erzeugen sie bei kleineren Produktionsmengen beidseitig saubere Schnitte an melaminbeschichteten Spanplatten, MDF und Sperrholz.
Spezifikationen ansehen →
Vorritzen
Konische HM-Vorritz-Kreissägeblätter
Konische HM-Vorritzblätter schneiden die untere Beschichtung vor, sodass das Hauptblatt in eine bereits getrennte Linie austritt und Ausrisse auf der Unterseite vermieden werden. Bei Maschinen mit höhenverstellbarem Vorritzaggregat wird die Schnittbreite über die Eintauchtiefe eingestellt.
Spezifikationen ansehen →
Vorritzen
Konische PKD-Vorritz-Kreissägeblätter (PCD)
Die PKD-bestückte Ausführung hält ihre Vorritzbreite bei abrasiven Plattenwerkstoffen deutlich länger. Dadurch bleibt die Abstimmung von Vorritz- und Hauptschnitt über lange Produktionsläufe innerhalb der Toleranz, ohne ständiges Nachstellen.
Spezifikationen ansehen →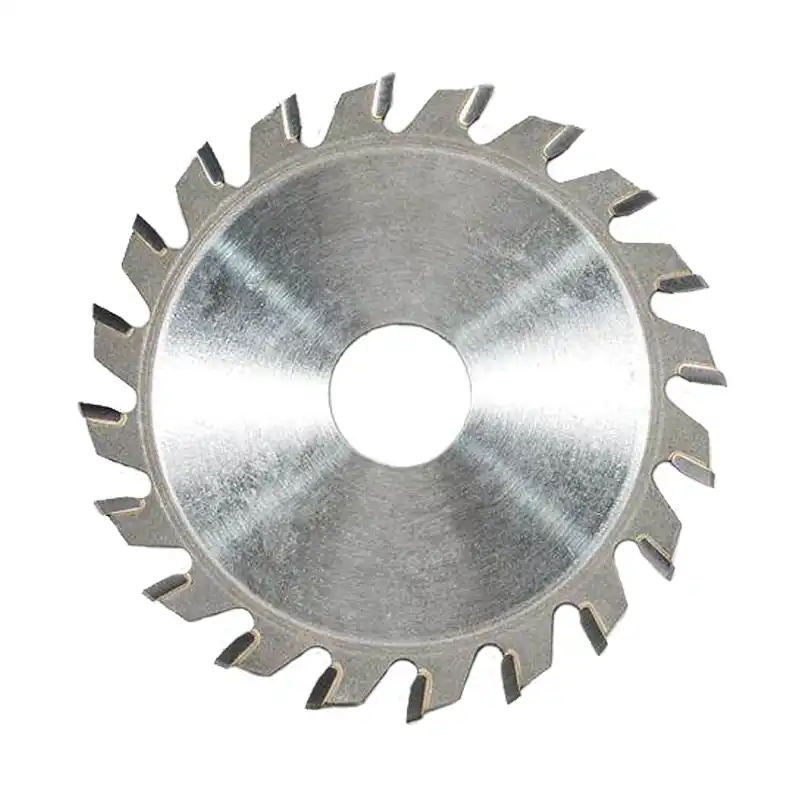
Kantenanleimen / Kappen
HM-Kreissägeblätter zum Kappen von Kantenmaterial
Kleine, schnell laufende HM-Kreissägeblätter für Kantenanleimmaschinen. Sie kappen Kanten aus PVC, ABS, PP, PET, Furnier und Massivholz bündig und sauber, ohne Aufschmelzungen oder sichtbare Spuren.
Spezifikationen ansehen →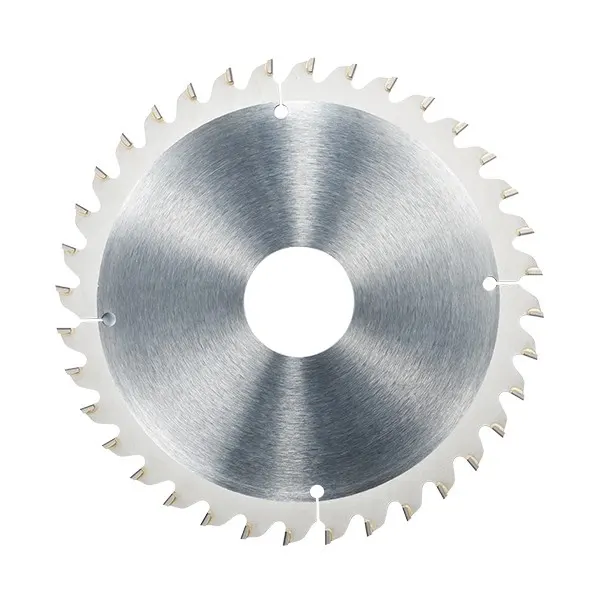
Kantenanleimen / Kappen
PKD-Kreissägeblätter (PCD) zum Kappen von Kantenmaterial
PKD-bestückte Kappsägeblätter für Kantenanleimmaschinen mit hohem Durchsatz. Die Diamantschneiden bleiben über Tausende Meter Kantenmaterial scharf und sichern Schicht für Schicht einen gleichmäßigen Bündigschnitt.
Spezifikationen ansehen →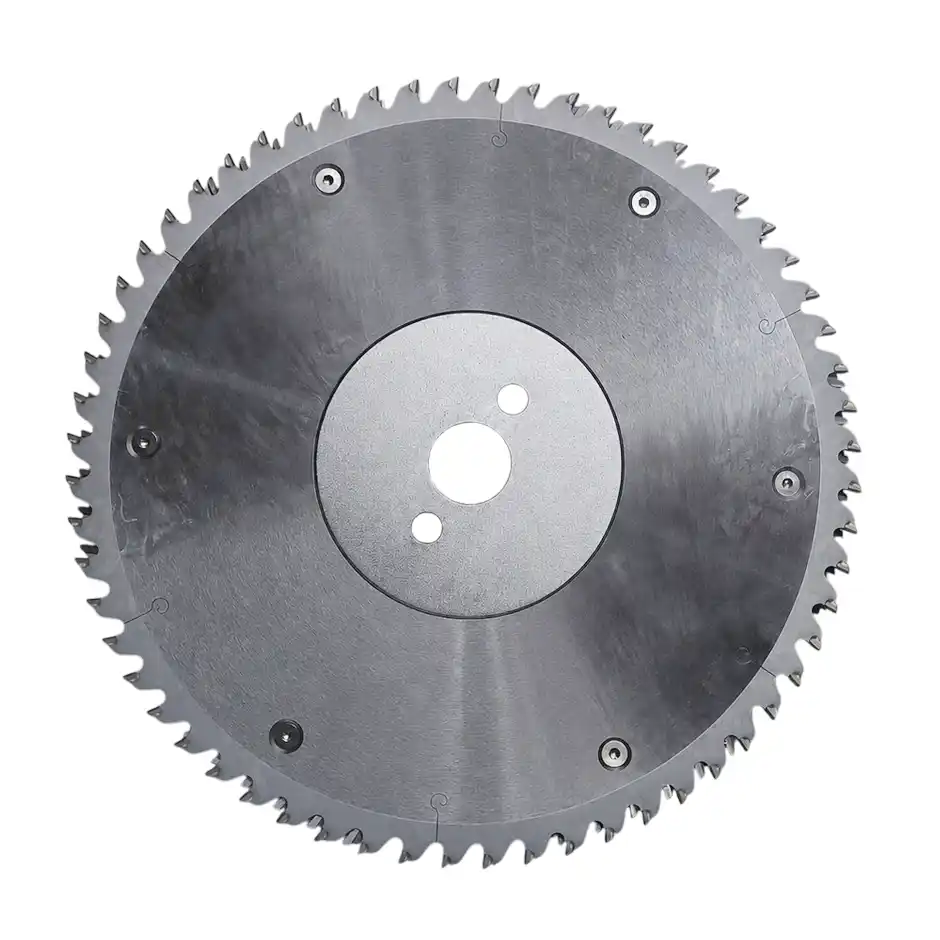
Formatieren / Zerspanen
Segment-Zerspaner zum Besäumen von Platten
PKD-Segment-Zerspaner für Doppelendprofiler und Formatierlinien tragen das Formatieraufmaß an der Plattenkante in einem schnellen, ausrissfreien Durchgang vor Kappsäge und Kantenanleimmaschine ab.
Spezifikationen ansehen →
CNC-Bearbeitungszentrum
Nut-Kreissägeblätter für CNC-Bearbeitungszentren
Hochsteife Nut-Kreissägeblätter mit kleinem Durchmesser für CNC-Bearbeitungszentren und Oberfräsen. Sie erzeugen ausrissfreie Nuten für Rückwände und Schubladenböden in Plattenwerkstoffen und Massivholz.
Spezifikationen ansehen →Erwartete Ergebnisse
Was dieses Kreissägeblattprogramm leistet
Die Verbesserungen, die ein Möbelwerk erzielt, wenn Aufteil-, Vorritz- und Kappwerkzeuge als abgestimmtes System mit den empfohlenen Parametern arbeiten.
Ein abgestimmter Satz aus Vorritz- und Hauptblatt verhindert Ausrisse auf Ober- und Unterseite beschichteter Teile. Dadurch steigt die Gutteilquote im ersten Durchlauf und der Ausschuss beim Zuschnitt sinkt.
An abrasiven Plattenwerkstoffen hält PKD eine gleichbleibend gute Schneide deutlich länger als Hartmetall. Die Qualität bleibt über die gesamte Serie konstant, und die Linie muss wesentlich seltener für Blattwechsel stoppen.
Auf einer planen, stufenfreien Kante sitzt das Kantenmaterial ohne sichtbare Leimfuge. Dies erhöht die wahrgenommene Qualität des fertigen Möbels.
Experten-FAQ
Häufig gestellte Fragen
Sollte ich ein konisches oder ein zweiteiliges Vorritz-Kreissägeblatt einsetzen?
Das hängt von Ihrer Maschine ab. Balken- und Formatkreissägen mit motorischer Höhenverstellung des Vorritzaggregats arbeiten am besten mit einem konischen Vorritzblatt: Die Vorritzbreite wird durch Anheben oder Absenken des Blatts fein eingestellt. Für ältere Sägen ohne präzise Höhenverstellung eignet sich ein zweiteiliges Vorritzblatt besser. Dort wird die Schnittbreite durch Hinzufügen oder Entfernen von Distanzscheiben mechanisch an das Hauptblatt angepasst.
Warum ist der Schnitt oben sauber, weist aber unten Ausrisse auf?
Ausrisse auf der Unterseite werden fast immer durch das Vorritzblatt verursacht. Drei Ursachen sind typisch: Vorritz- und Hauptblatt liegen nicht exakt in derselben Linie; die verschlissene Schnittbreite des Vorritzblatts ist schmaler als die des Hauptblatts, sodass dessen Zähne außerhalb der Vorritzlinie austreten; oder die Vorritztiefe ist zu gering. Richten Sie beide Blätter erneut fluchtend aus, stimmen Sie die Vorritzbreite auf die Hauptschnittbreite ab und halten Sie die Vorritztiefe bei etwa 1,5–2 mm.
Schneidet PKD Melamin tatsächlich besser als ein scharfes HM-Kreissägeblatt?
Nicht beim allerersten Schnitt. Ein neues Kreissägeblatt aus Submikron-Hartmetall ist schärfer und kann zunächst sogar eine feinere Kante als PKD erzeugen. Der entscheidende Unterschied ist die Dauer dieser Qualität. Beschichtete Platten stumpfen Hartmetall schnell ab; danach beginnen die Ausrisse. PKD hält dagegen über Monate eine gleichbleibend gute, ausrissfreie Schneide. Der Wert von PKD liegt somit nicht in einem besseren ersten Schnitt, sondern in identischer Qualität von der ersten bis zur letzten Platte ohne zwischenzeitlichen Blattwechsel.
Wann lohnt sich der Wechsel von Hartmetall (TCT) zu PKD?
Betrachten Sie Wechselhäufigkeit und Stillstandskosten. Wenn Sie große Mengen hochabrasiver Spanplatten, MDF oder Kompaktlaminate verarbeiten und HM-Kreissägeblätter häufiger als etwa einmal pro Woche wechseln, übersteigt der Produktionsverlust jedes Wechsels einschließlich erneuter Vorritzeinstellung meist den höheren Preis von PKD. An diesem Punkt sollten Stationen mit hoher Auslastung auf PKD umgestellt werden, während Hartmetall für kürzere oder wechselnde Serien sinnvoll bleibt.
Kreissägeblattkonzept anfordern
Jeder Kantenausriss und jeder Blattwechsel mindert die Marge des fertigen Teils
Nennen Sie uns Ihre Maschinen — Balkensäge, Kantenanleimmaschine, Doppelendprofiler und CNC — sowie Plattenarten und Produktionsmengen. Wir erstellen daraus für jede Station ein abgestimmtes Konzept aus PKD- und HM-Kreissägeblättern.