
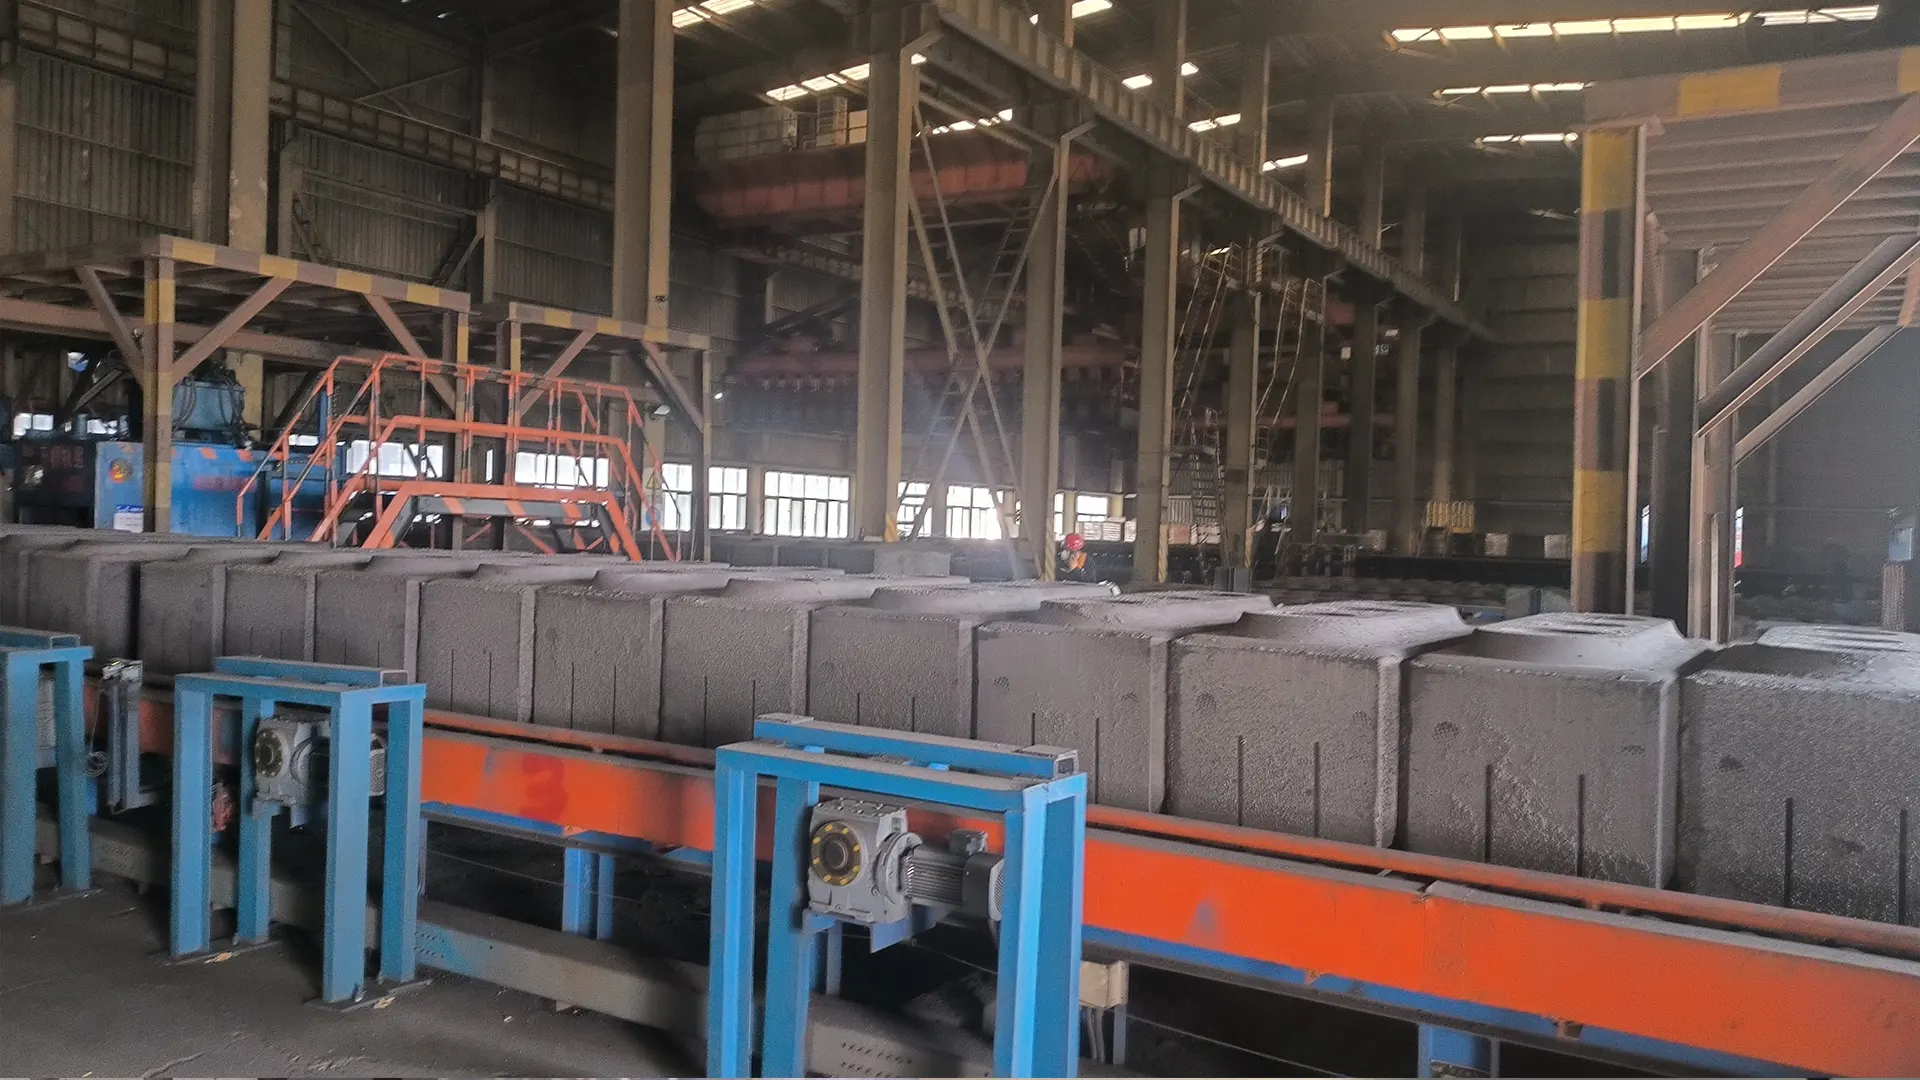
Lösungen für Primäraluminiumhütten
Hochleistungslösungen zum Nuten von Kohlenstoffanoden
Entwickelt für Primäraluminiumhütten — mit einer Standzeit von 30.000–70.000 Anoden, konstanter Nutgeometrie für einen stabilen Elektrolysezellenbetrieb und einer Ausführung mit austauschbaren Segmenten, die Frachtkosten und Lieferzeiten aus Ihrem Werkzeugbudget reduziert.
Herausforderungen der Branche
Warum das Nuten von Anoden Kreissägeblätter extrem belastet
Das Nuten vorgebackener Anoden ist ein trockener, abrasiver Tiefschnitt auf Maschinen im Rund-um-die-Uhr-Betrieb. Diese vier Probleme bestimmen Ihre Werkzeugkosten pro Anode.
Extremer abrasiver Verschleiß durch Petrolkoks
Vorgebackene Anoden bestehen aus kalziniertem Petrolkoks und Steinkohlenteerpech. Sie sind hart, inhomogen und stark abrasiv. Beim Trockenschnitt wirkt der Kohlenstoff auf die Schneidenfläche wie eine Schleifscheibe. Herkömmliches Hartmetall ist nach wenigen hundert Blöcken verschlissen; eine ungeeignete PKD-Sorte erleidet Mikroausbrüche an harten Einschlüssen. Die Nutwände werden rau und der Seitenverschleiß nimmt zu.
Thermische Verformung beim Tiefnuten
Die Nuten sind 300–450 mm tief. Das Großkreissägeblatt bleibt über lange Zyklen im Schnitt, sodass Reibungswärme in das Stammblatt einströmt. Ist das Stahlstammblatt unzureichend gespannt oder thermisch nicht entlastet, dehnt sich der Rand ungleichmäßig aus. Das Blatt wird tellerförmig oder verläuft, die Nut verlässt die Toleranz und im schlimmsten Fall klemmt das Blatt in der Anode.
Drift der Nutgeometrie beeinträchtigt die Zellenleistung
Nutbreite und -tiefe müssen über Tausende Blöcke konstant bleiben. Mit zunehmendem Schneidenverschleiß werden die Nutwände rau und ungleichmäßig, die Gasabfuhr unter der Anode verschlechtert sich und der Anoden-Kathoden-Abstand (ACD) variiert von Zelle zu Zelle. Uneinheitliche Nuten erhöhen unbemerkt Zellspannung und Energieverbrauch.
Frachtkosten und Stillstand beim Werkzeugwechsel
Ein einteiliges PKD-Kreissägeblatt mit 900–1600 mm Durchmesser ist eine schwere Stahlscheibe für den internationalen Lufttransport. Der Versand ist teuer und langsam, sodass große, kostspielige Ersatzbestände erforderlich werden. Auch der Wechsel per Kran an der Nutmaschine verursacht einen spürbaren Produktionsstillstand.
Unser technischer Ansatz
Was wir als Kreissägeblatt-Hersteller beherrschen
Hochdichte Premium-PKD-Sorte
Wirkt abrasivem Verschleiß und kurzen, unvorhersehbaren Standzeiten entgegen. Wir verwenden eine industrielle PKD-Sorte für hochabrasive Nichtmetalle. Diamantkorngröße und Sinterdichte sind auf maximale Verschleißfestigkeit abgestimmt, ohne die für harte Einschlüsse erforderliche Stoßzähigkeit zu opfern. Das Ergebnis sind konstante 30.000–70.000 Anoden pro Blatt und eine Nutbreite, die über die gesamte Standzeit erhalten bleibt.
Ausgelegte thermische Entlastungsschlitze und Walzspannung
Verhindert Stammblattverformung in tiefen Nuten. Dehnungs- und Geräuschdämpfungsschlitze werden anhand thermischer Analysen so positioniert, dass sich der Rand ohne tellerförmige Verformung ausdehnen kann. Jedes Stammblatt wird präzise walzgespannt, damit es unter dauerhafter Wärmebelastung plan bleibt. So bleiben Nutbreite und -tiefe während langer kontinuierlicher Läufe maßhaltig.
Modularer Aufbau mit austauschbaren Segmenten
Reduziert Frachtkosten und lange Lieferzeiten. Bei der Ausführung mit austauschbaren Schneiden bestellen Sie nach PKD-Verschleiß nur die leichten, verschraubten Schneidsegmente. Dadurch sinken Versandgewicht und internationale Frachtkosten drastisch, während sich die Wiederbeschaffung von Monaten auf Tage verkürzt. Ihr eigenes Team übernimmt den Wechsel.
Schnittbreiten- und Spannungsoptionen für schmalere Nuten
Unterstützt den Branchentrend zu schmaleren, tieferen Nuten, soweit Ihre Maschine dies zulässt. Durch kontrollierten Überstand der PKD-Schneiden gegenüber der Stammblattdicke und eine weiterentwickelte Walzspannung halten wir Großkreissägeblätter auch bei reduzierter Schnittbreite seitlich stabil. Die Nut führt Gase dadurch sauberer ab und hält den Anoden-Kathoden-Abstand präzise.
Empfohlene Werkzeuge
Zwei PKD-Kreissägeblätter für Anodennuten — feste oder austauschbare Schneiden
Maximale Stammblattsteifigkeit oder niedrigste Gesamtbetriebskosten — beide passend zu Ihrer Nutmaschine gefertigt.
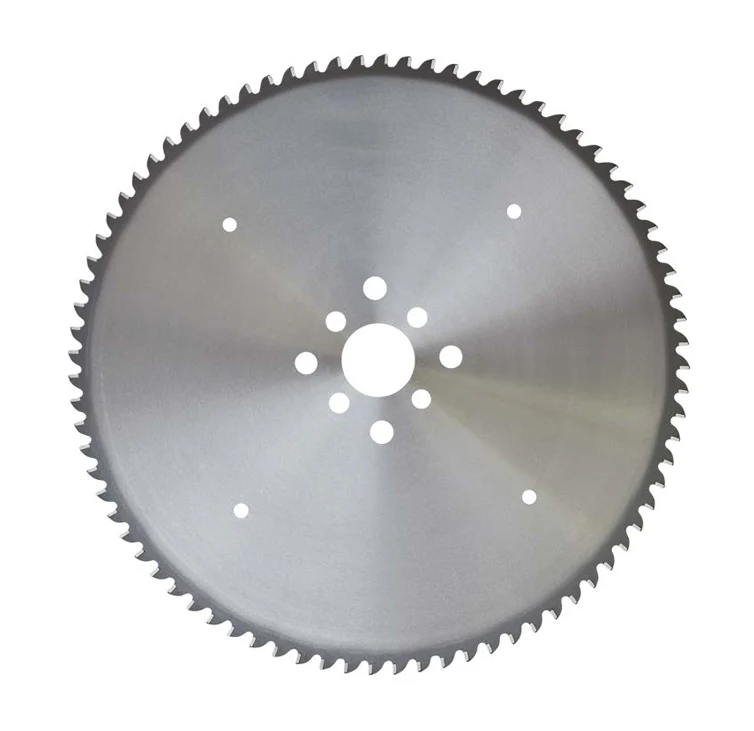
Maximale Steifigkeit / einteiliges System
PKD-Kreissägeblätter (PCD) zum Nuten von Kohlenstoffanoden
Einteilige PKD-Kreissägeblätter mit fest eingelöteten Schneiden und vorgespanntem Stammblatt aus hochfester Legierung. Die richtige Wahl, wenn maximale Stammblattsteifigkeit und Schwingungsbeständigkeit entscheidend sind. Durchmesser von 900 bis 2500 mm, abgestimmt auf Ihre Nutmaschine.
Spezifikationen ansehen →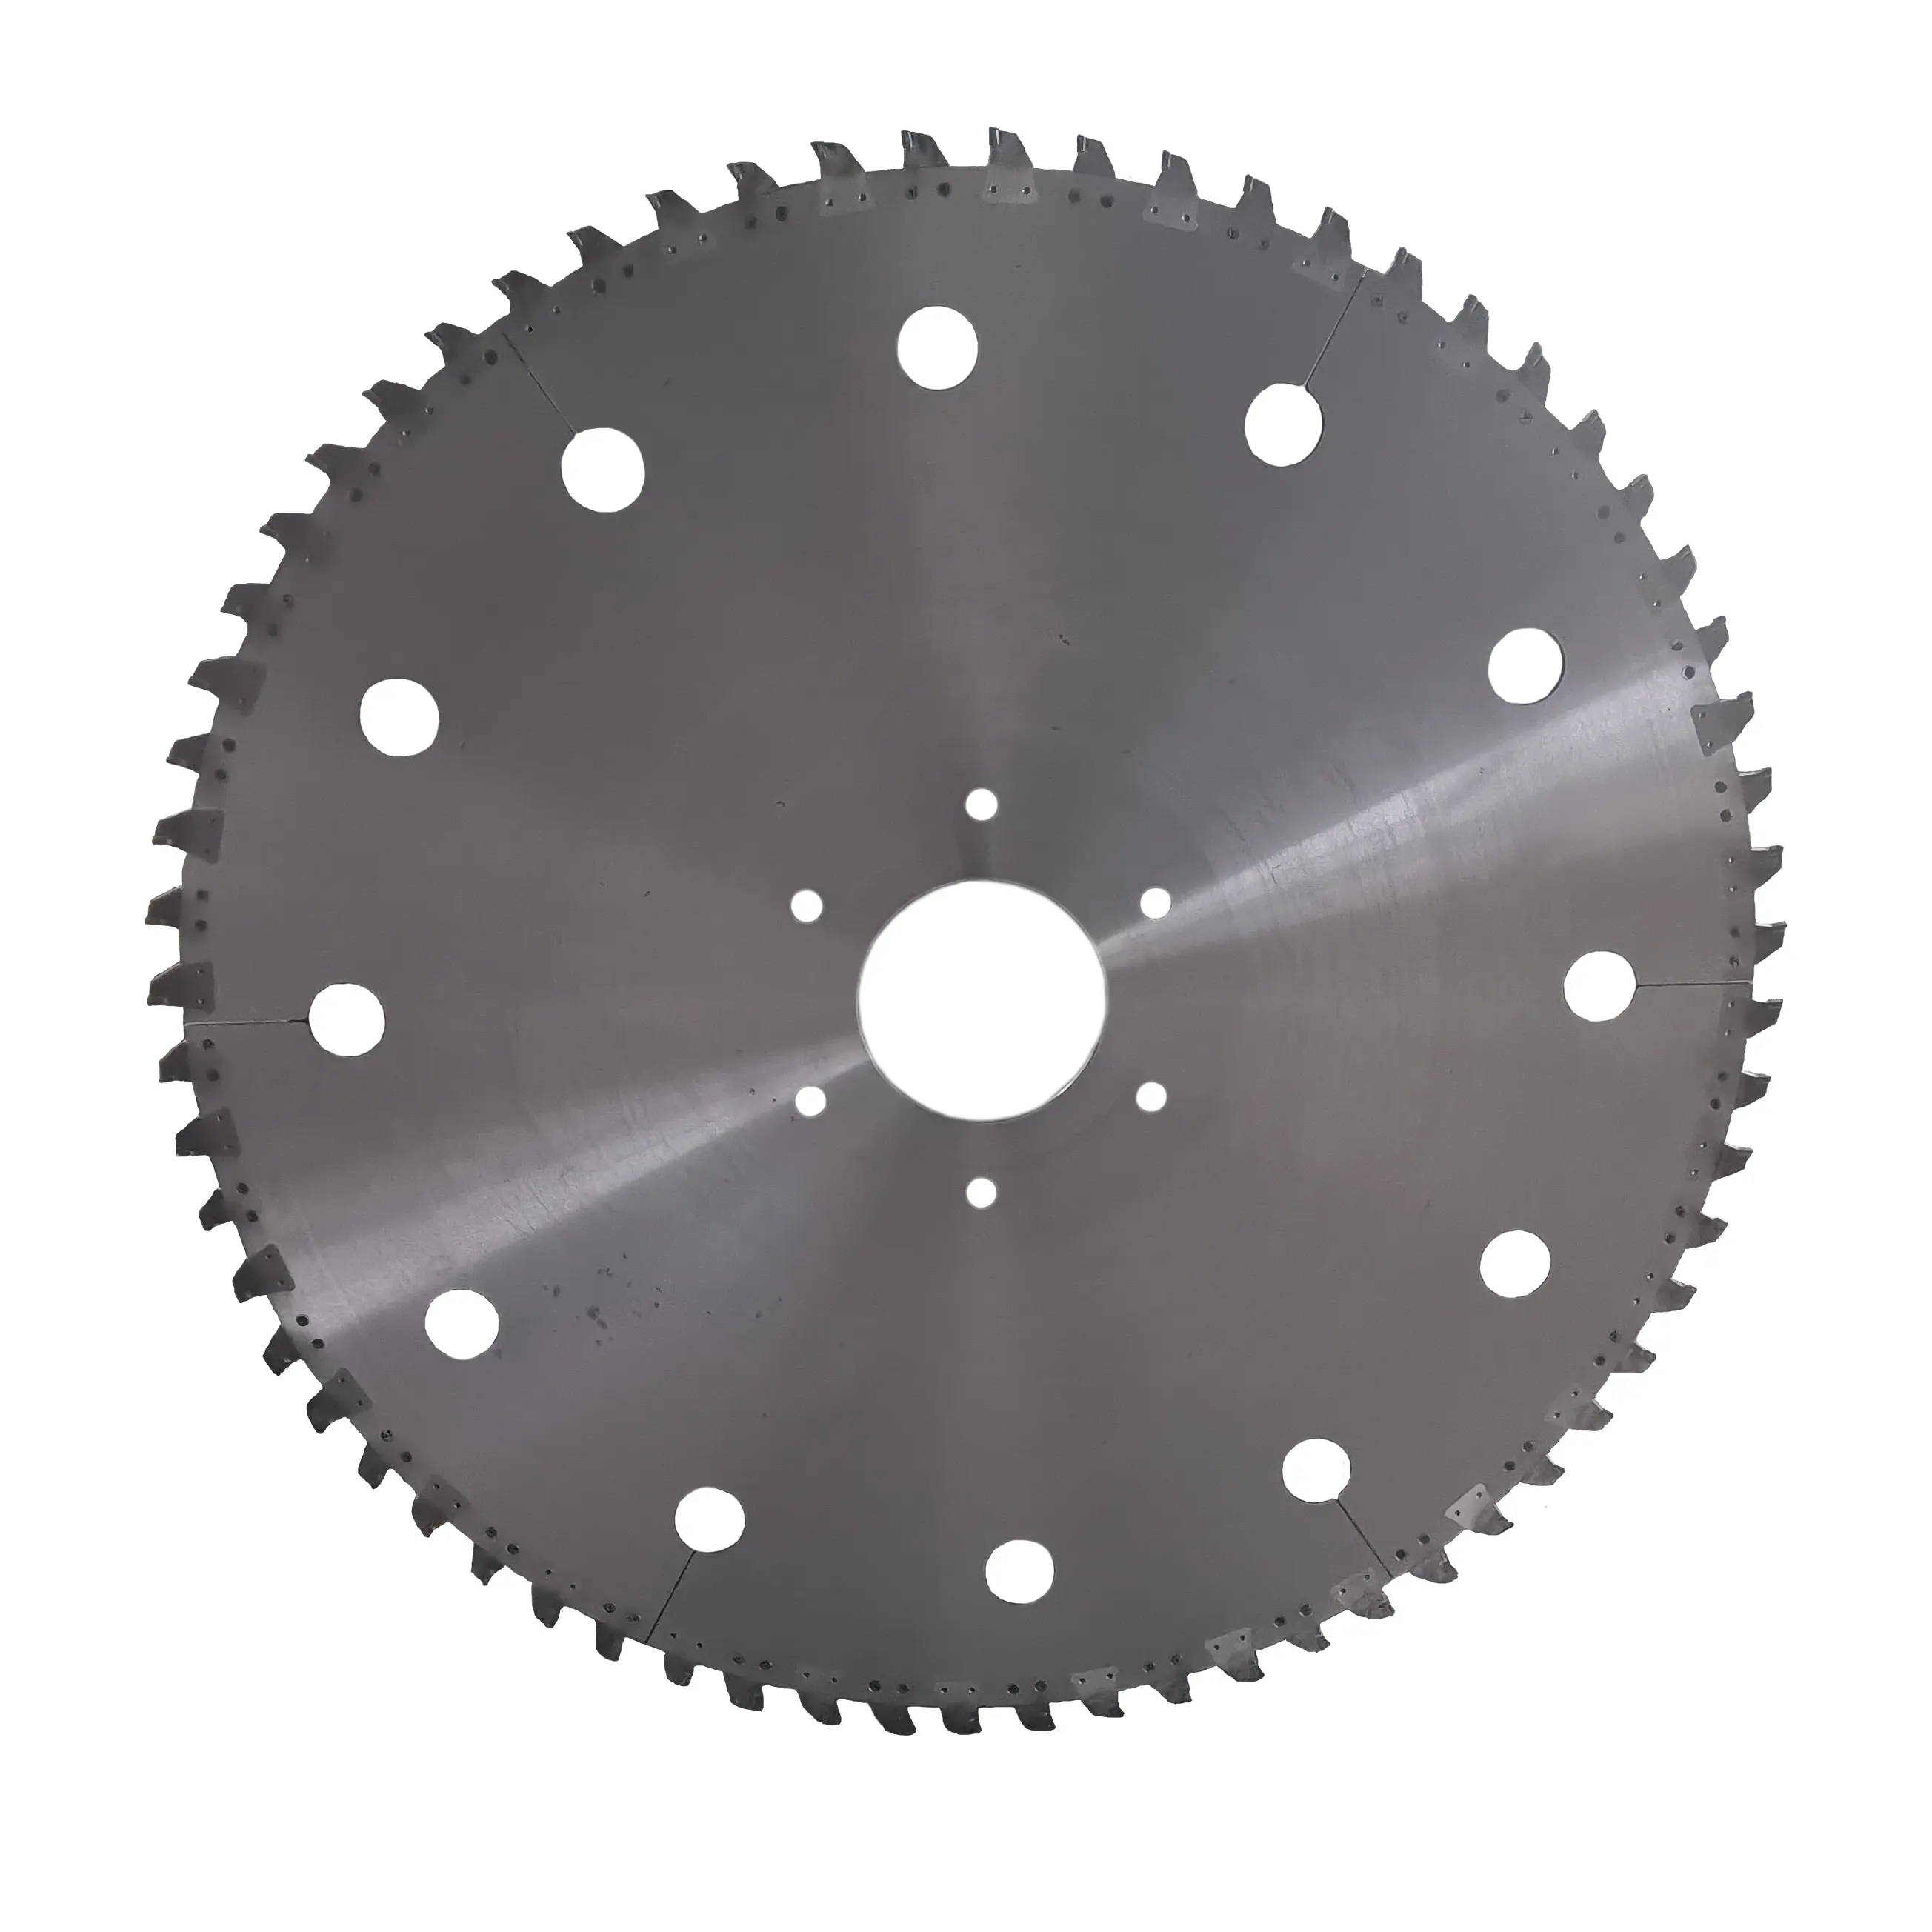
Niedrigste Gesamtbetriebskosten / austauschbare Segmente
PKD-Kreissägeblätter (PCD) mit austauschbaren Schneidsegmenten zum Nuten von Kohlenstoffanoden
Bei verschlissenem PKD bestellen Sie nur die verschraubten Schneidsegmente nach und verwenden das Stammblatt weiter. Entwickelt für Hüttenwerke mit hohen internationalen Frachtkosten und langen Lieferzeiten: Ihr eigenes Team führt den Wechsel vor Ort aus, statt ein komplettes Großblatt weltweit zu versenden.
Spezifikationen ansehen →Erwartete Ergebnisse
Was dieses Werkzeugprogramm leistet
Die Verbesserungen, die eine Aluminiumhütte erzielt, wenn sie das passende PKD-Kreissägeblatt zum Nuten von Kohlenstoffanoden standardisiert und innerhalb der empfohlenen Parameter betreibt.
Über die gesamte Blattstandzeit konstante Nutbreite und -tiefe halten Gasabfuhr und Anoden-Kathoden-Abstand von Block zu Block stabil. Zellspannung und Energieverbrauch bleiben dadurch planbar.
Bei der Ausführung mit austauschbaren Segmenten reduziert sich das Versandgewicht des Verschleißteils von einer schweren Stahlscheibe auf einen Karton mit Schneidsegmenten. Ein Großteil der internationalen Frachtkosten entfällt.
Eine lange, reproduzierbare Standzeit von 30.000–70.000 Anoden ermöglicht Ihrem Instandhaltungsteam, Blattwechsel im Voraus zu planen, statt auf überraschende Ausfälle und ungeplante Stillstände reagieren zu müssen.
Experten-FAQ
Häufig gestellte Fragen
Können sich die austauschbaren Schneiden beim schweren Dauernuten lösen?
Nein. Die Schneidsegmente sitzen in Präzisionstaschen und werden mit hochfesten Sicherungsschrauben gehalten. Unter den Flieh- und tangentialen Schnittkräften beim Nuten werden die Segmente stärker in ihre Positioniersitze gedrückt und nicht aus ihnen heraus. Die Verbindung ist sicher und dämpft Mikroschwingungen sogar besser, als zunächst zu erwarten wäre.
Wie unterstützen Sie schmalere Nuten für neuere Anodenkonstruktionen?
Eine schmalere Nut erfordert ein dünneres Stammblatt und verschärft die thermische Belastung. Deshalb müssen zwei Voraussetzungen erfüllt sein: eine ausreichend scharfe PKD-Sorte für geringen Schnittwiderstand und ein weiterentwickelt walzgespanntes Stammblatt gegen seitliche Abdrängung tief in der Nut. Auf dieser Grundlage liefern wir Ausführungen mit reduzierter Schnittbreite. Die erreichbare Nutbreite wird jedoch letztlich von Ihrer Nutmaschine bestimmt, insbesondere von Gleich- oder Gegenlauf und der Blattführung. Wir legen das Kreissägeblatt nach den tatsächlich beherrschbaren Maschinenwerten aus.
Muss bei der Ausführung mit austauschbaren Schneiden auch das Stammblatt ersetzt werden?
Die Segmente lassen sich vielfach erneuern, doch auch das Stahlstammblatt hält nicht unbegrenzt. Werkstoffermüdung nach langer Einsatzzeit oder ein versehentliches Verklemmen in einer Anode kann es schließlich verformen. Als Richtwert empfehlen wir nach etwa fünf bis acht Segmentsätzen eine vollständige Prüfung von Planheit, Spannung und Wuchtzustand. Das Stammblatt wird nur ersetzt, wenn es außerhalb der Toleranz liegt.
Bei welcher Anodentemperatur erzielen wir die beste Blattstandzeit?
So kühl, wie es Ihr Materialfluss zulässt. Die PKD-Standzeit sinkt mit steigender Anodentemperatur schnell. Das Nuten deutlich unter etwa 250 °C, soweit praktikabel auch darunter, schützt den Diamant und erhält die Nutgenauigkeit. Treffen die Blöcke heiß aus dem Brennofen ein, verbessern eine Zwischenpufferung oder Kühlung vor dem Nuten die Blattstandzeit deutlich und helfen, die Nutmaße einzuhalten.
Werkzeugkonzept anfordern
Ihre Anodennuten bestimmen Zellenwirkungsgrad und Kreissägeblattkosten
Senden Sie uns das Modell Ihrer Nutmaschine und die Anodenabmessungen. Unsere Ingenieure empfehlen das passende PKD-Kreissägeblatt — einteilig oder mit austauschbaren Segmenten — und eine Konfiguration, die Ihre Kosten pro Anode senkt.