
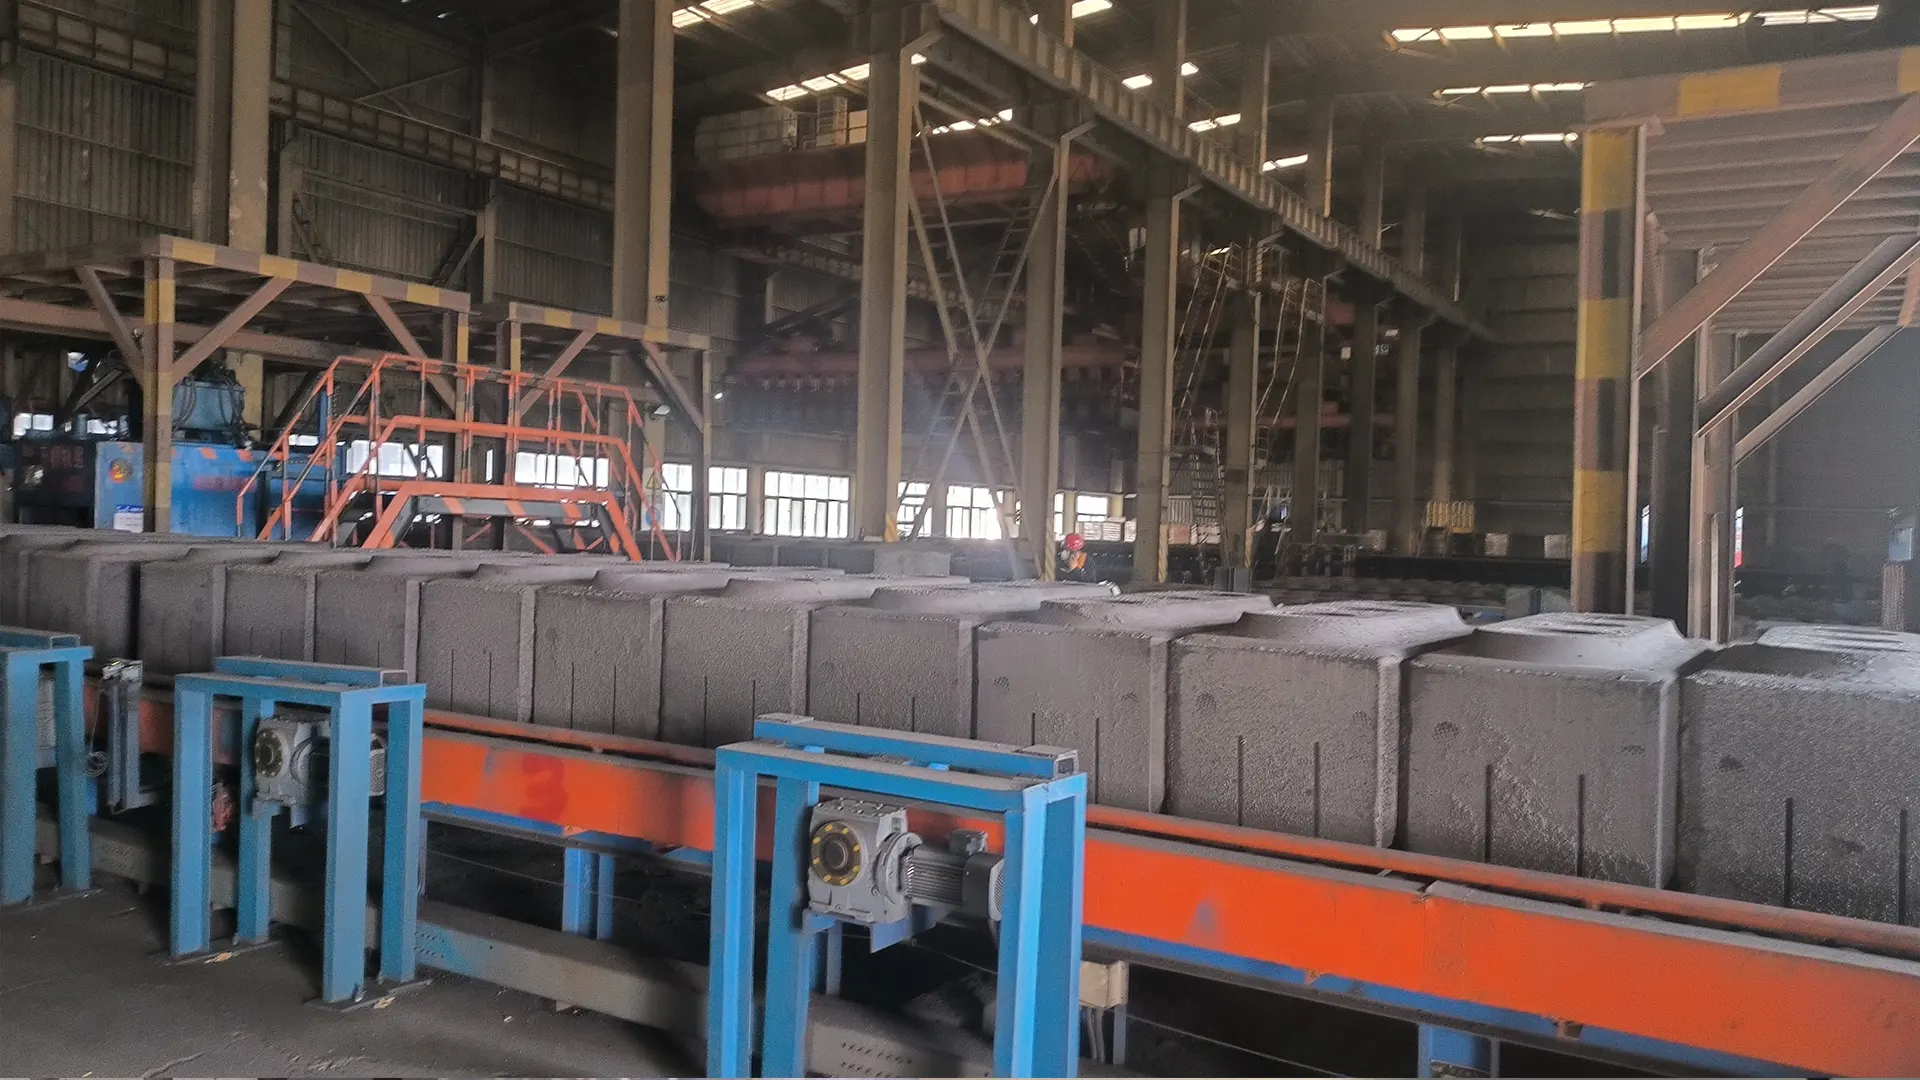
Решения для заводов первичного алюминия
Высокоэффективные решения для прорезки пазов в угольных анодах
Разработаны для заводов первичного алюминия — обеспечивают ресурс 30 000–70 000 анодов, стабильную геометрию паза для равномерной работы электролизёров и опцию сменных сегментов, которая убирает транспортные расходы и долгие сроки поставки из вашего бюджета на оснастку.
Проблемы отрасли
Почему прорезка пазов в анодах так жёстко изнашивает пильный диск
Прорезка пазов в обожжённых анодах — это сухое, абразивное, глубокое резание на машинах, работающих круглосуточно. Именно четыре следующих фактора определяют стоимость оснастки на один анод.
Экстремальный абразивный износ от нефтяного кокса
Обожжённые аноды состоят из прокалённого нефтяного кокса и каменноугольной смолы — твёрдого, неоднородного, интенсивно абразивного материала. При сухом резании углерод действует как шлифовальный круг на режущую грань зуба. Обычный твердосплавный зуб выходит из строя уже через несколько сотен блоков, а слабый сорт PCD микро-скалывается на твёрдых включениях — стенки паза грубеют, и боковой износ резко ускоряется.
Тепловая деформация при глубокой прорезке пазов
Пазы прорезаются на глубину 300–450 мм. При длительных циклах, когда большой пильный диск полностью погружён в рез, тепло трения накапливается в корпусе. Если стальной сердечник недостаточно натянут или не имеет температурных прорезей, обод расширяется неравномерно, диск коробится или уводит в сторону, паз выходит за допуск — а в худшем случае диск заклинивает в аноде.
Уход геометрии паза, нарушающий КПД электролизёра
Ширина и глубина паза должны оставаться постоянными на протяжении тысяч блоков. По мере износа зубьев стенки паза становятся шероховатыми и неровными, газовыделение из-под анода ухудшается, и межэлектродное расстояние (МЭР) начинает варьироваться от ванны к ванне. Нестабильные пазы незаметно повышают напряжение и расход электроэнергии в электролизёрах.
Транспортные расходы и простои при замене
Цельный PCD пильный диск диаметром 900–1600 мм — это тяжёлый стальной диск, дорогостоящий в авиадоставке за рубеж и требующий больших резервных запасов. Его замена с применением крана на пазовой машине также останавливает линию на реальное производственное время.
Наш технический подход
Что мы контролируем как производитель пильных дисков
Высокоплотный PCD-сорт премиум-класса
Решает проблему абразивного износа и непредсказуемо короткого ресурса. Мы применяем промышленный сорт PCD, созданный для работы с высокоабразивными неметаллическими материалами: размер алмазного зерна и плотность спекания подобраны так, чтобы максимизировать износостойкость без потери ударной вязкости, необходимой для работы с твёрдыми включениями. Результат — стабильный ресурс 30 000–70 000 анодов на диск и ширина паза, сохраняющаяся на протяжении всего срока службы.
Расчётные температурные прорези и роликовое натяжение
Решает проблему деформации корпуса при глубокой прорезке пазов. Температурные и шумопоглощающие прорези размещаются по результатам теплового анализа, давая ободу пространство для расширения без коробления. Каждый корпус проходит прецизионное роликовое натяжение, обеспечивающее его плоскостность при длительном нагреве. Это поддерживает размерную стабильность ширины и глубины паза в ходе продолжительных непрерывных циклов.
Модульная конструкция со сменными сегментами
Решает проблему транспортных расходов и долгих сроков поставки. При использовании конструкции со сменными зубьями износ PCD означает лишь дозаказ лёгких болтовых режущих сегментов — это резко сокращает вес доставляемых расходных материалов и международные транспортные расходы, а срок пополнения сокращается с месяцев до дней. Замену выполняет ваша собственная бригада.
Варианты пропила и натяжения для более узких пазов
Поддерживает отраслевую тенденцию к более узким и глубоким пазам — там, где это допускает ваша машина. Управляя выступом PCD-зуба относительно толщины корпуса и применяя усиленное роликовое натяжение, мы сохраняем боковую устойчивость крупногабаритного пазового пильного диска даже при уменьшенной ширине пропила, что улучшает газоотведение через паз и повышает точность поддержания МЭР.
Рекомендуемая оснастка
Два PCD пильных диска для прорезки пазов в анодах — фиксированные или сменные зубья
Максимальная жёсткость корпуса или минимальная совокупная стоимость владения — оба варианта адаптированы под вашу пазовую машину.
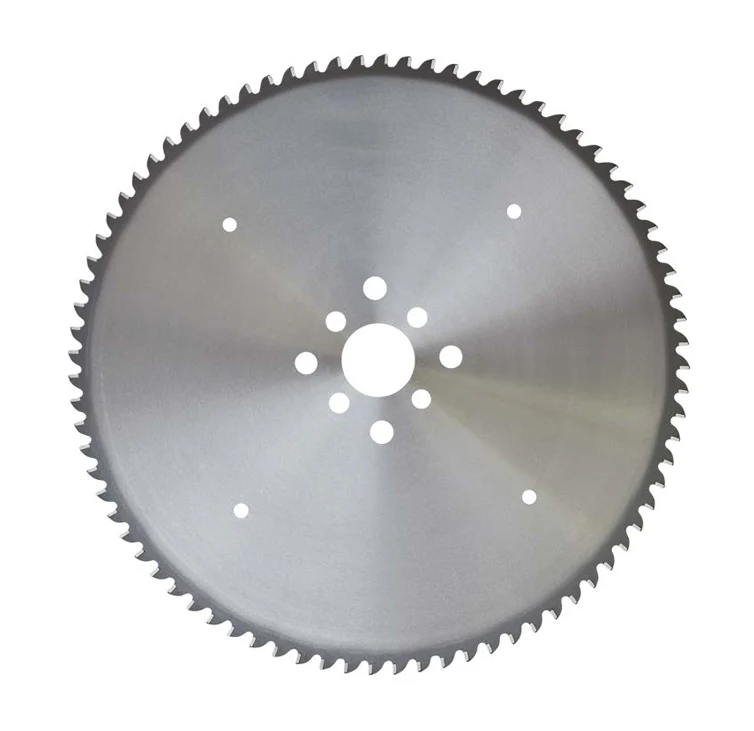
Максимальная жёсткость / Цельный корпус
PCD пильные диски для прорезки пазов в угольных анодах
Цельные PCD пильные диски с фиксированными зубьями и предварительно натянутым корпусом из высокопрочного сплава — оптимальный выбор, когда на первом месте стоят абсолютная жёсткость корпуса и виброустойчивость. Диаметры от 900 до 2500 мм — под вашу пазовую машину.
Смотреть характеристики →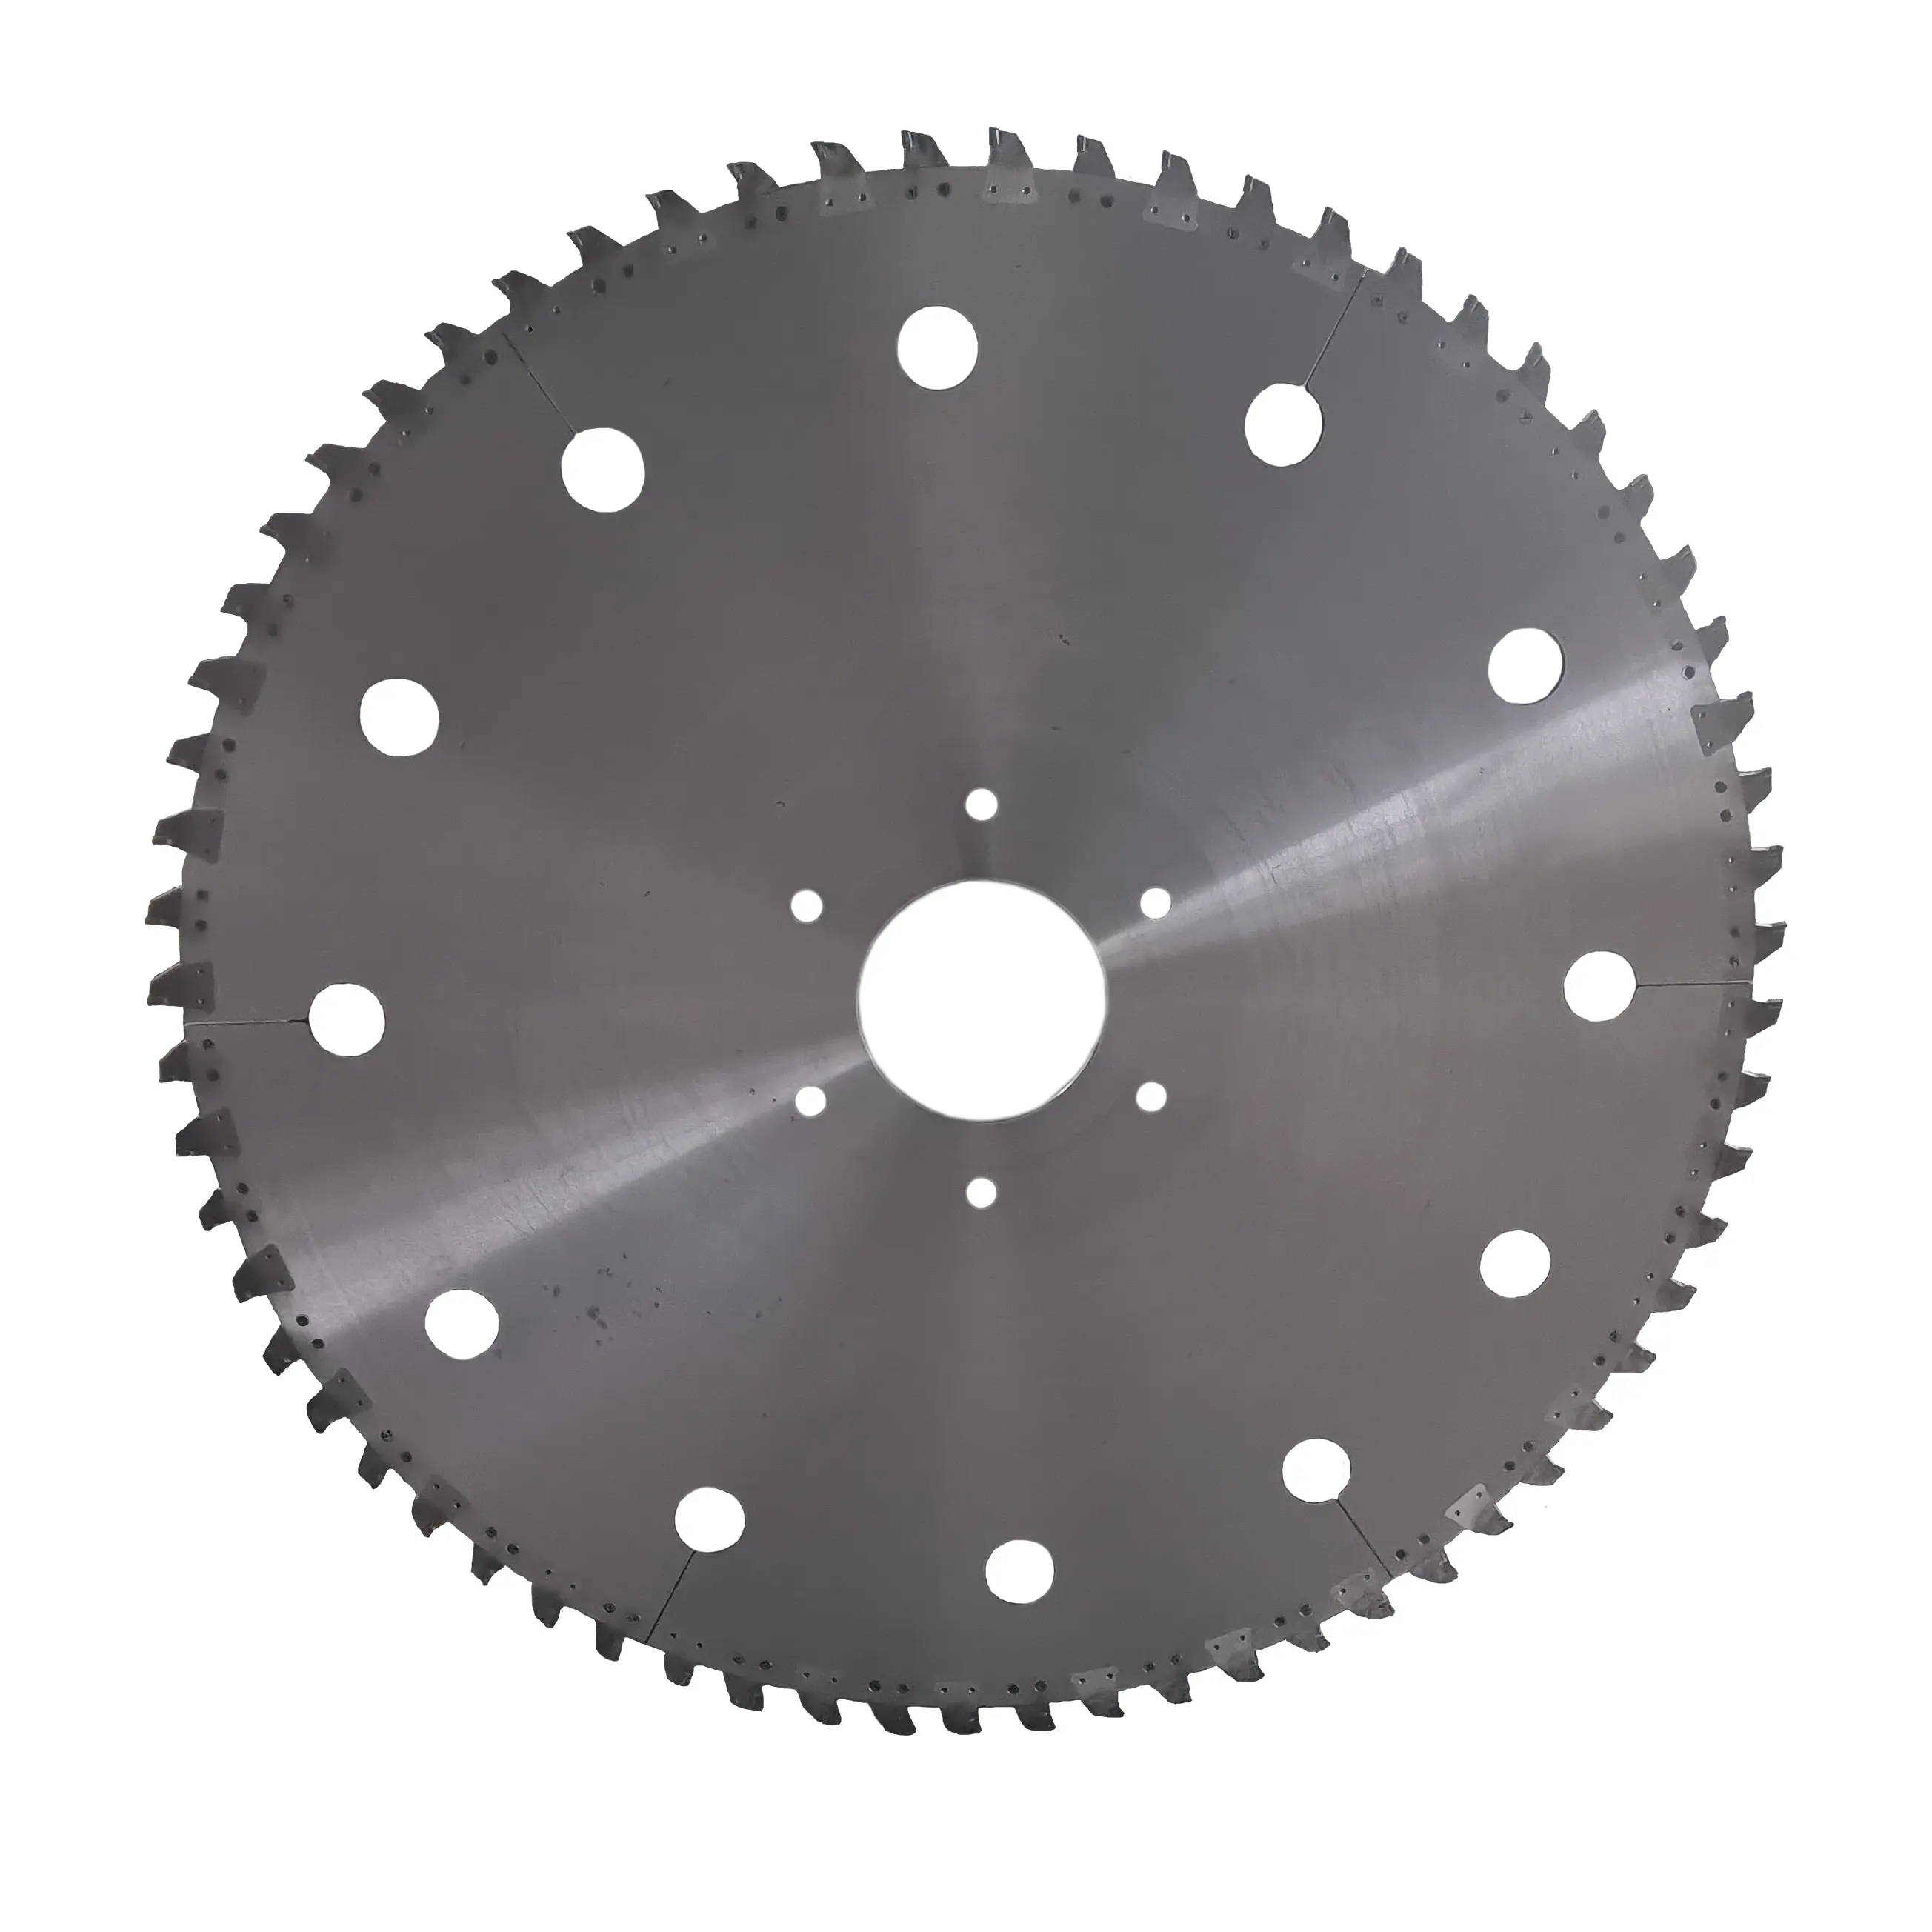
Минимальная совокупная стоимость / Сменные сегменты
PCD пильные диски со сменными сегментами для прорезки пазов в угольных анодах
Когда PCD изнашивается, вы заказываете только болтовые режущие сегменты и продолжаете использовать корпус. Разработаны для зарубежных алюминиевых заводов, вынужденных бороться с высокими транспортными расходами и длительными сроками поставки — замена выполняется силами вашей бригады, без ожидания международной отгрузки.
Смотреть характеристики →Ожидаемые результаты
Что даёт эта программа оснастки
Результаты, которых может ожидать алюминиевый завод при переходе на правильный пазовый пильный диск с PCD и его эксплуатации в рекомендуемых режимах.
Ширина и глубина паза, сохраняющиеся на протяжении всего ресурса диска, обеспечивают постоянное газоотведение и межэлектродное расстояние от блока к блоку — напряжение и расход электроэнергии остаются предсказуемыми.
Вариант со сменными сегментами сокращает вес расходных материалов при доставке с тяжёлого стального диска до небольшой коробки режущих сегментов, существенно уменьшая международные транспортные расходы.
Длительный и воспроизводимый ресурс 30 000–70 000 анодов позволяет службе технического обслуживания планировать замену дисков заблаговременно, а не реагировать на внезапные отказы и незапланированные простои.
Вопросы специалистов
Часто задаваемые вопросы
Не ослабнут ли сменные зубья при интенсивной непрерывной прорезке пазов?
Нет. Режущие сегменты устанавливаются в прецизионные гнёзда и фиксируются высокопрочными стопорными крепёжными элементами. Под действием центробежных и тангенциальных сил резания при прорезке пазов сегменты прижимаются к базовым поверхностям гнёзд с ещё большей силой, а не отрываются от них. Соединение надёжно и к тому же гасит микровибрацию лучше, чем может показаться на первый взгляд.
Как вы поддерживаете переход на более узкие пазы для новых конструкций анодов?
Более узкий паз означает более тонкий корпус и более жёсткие тепловые условия, поэтому необходимо обеспечить два условия: сорт PCD с достаточной остротой для поддержания низкого сопротивления резанию и корпус с усиленным роликовым натяжением для противодействия боковому отклонению на глубине паза. Мы можем поставлять конфигурации с уменьшенной шириной пропила на таких условиях — однако достижимая ширина паза в конечном счёте определяется вашей пазовой машиной: прежде всего тем, работает ли она попутным или встречным резанием и как направляет пильный диск. Мы подберём диск под реальные возможности вашей машины.
В версии со сменными зубьями нужно ли когда-либо заменять корпус?
Сегменты можно обновлять многократно, однако стальной корпус не вечен — усталость металла в ходе длительной эксплуатации или случайное заклинивание в аноде со временем могут его деформировать. Мы рекомендуем выполнять полную проверку плоскостности, натяжения и балансировки примерно после 5–8 комплектов сегментов и заменять корпус только в случае выхода параметров за пределы допусков.
При какой температуре анода следует прорезать пазы для максимального ресурса диска?
При как можно более низкой температуре, допустимой по условиям технологического процесса. Ресурс PCD резко сокращается с ростом температуры анода, поэтому резание при температуре значительно ниже 250 °С — и ещё ниже там, где это практически достижимо — защищает алмазный слой и сохраняет точность паза. Если блоки поступают горячими из обжиговой печи, их буферизация или охлаждение перед прорезкой пазов существенно увеличивают ресурс пильного диска и способствуют поддержанию точности паза.
Получите план оснастки
Ваши аноды определяют КПД электролизёров — и ваши расходы на пильные диски
Сообщите нам модель вашей пазовой машины и размеры анода. Наши инженеры порекомендуют подходящий PCD пильный диск — цельный или со сменными сегментами — и конфигурацию, снижающую стоимость оснастки в расчёте на один анод.