
行业挑战
为何阳极碳块开槽作业对锯片损耗极大?
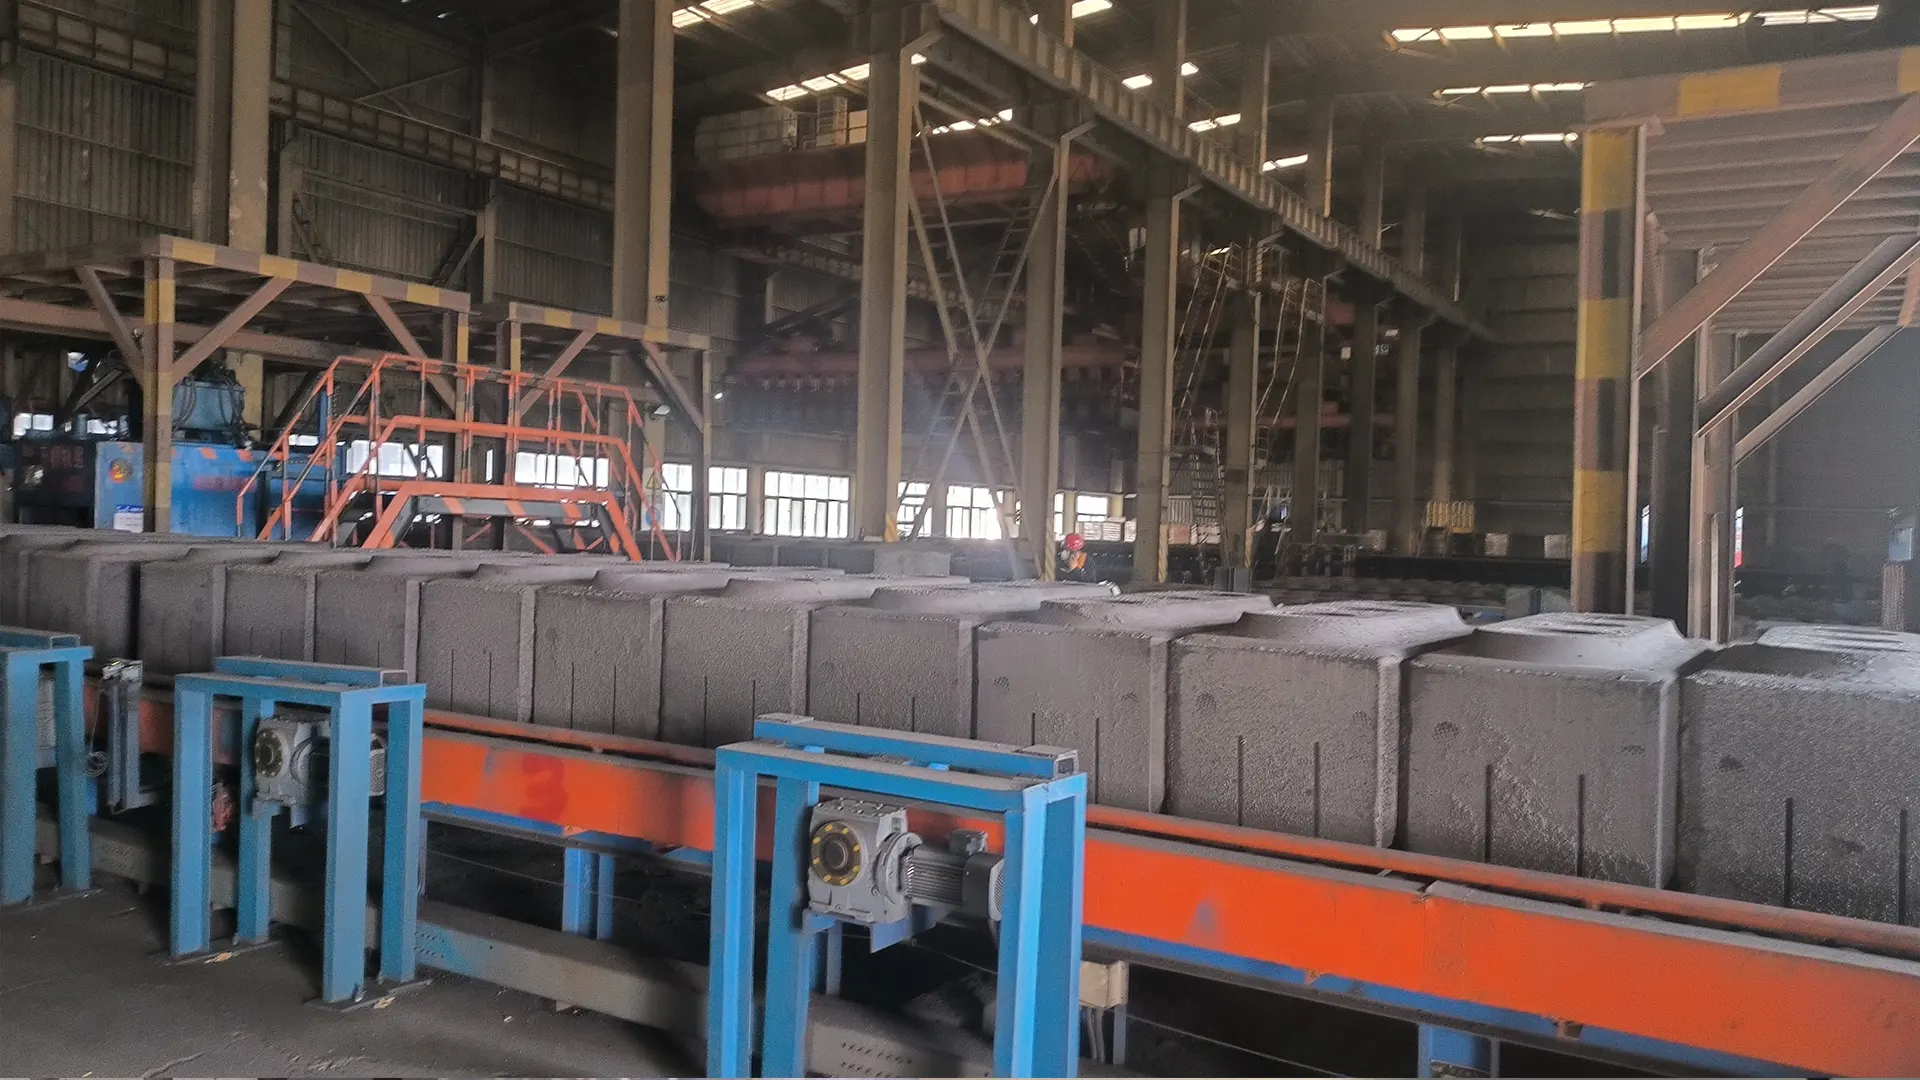
预焙阳极碳块开槽属于干式、磨削性强的深切削加工,且设备通常全天候连续运转。以下四个问题决定了您每块阳极碳块的刀具成本。
石油焦引起的极度磨料磨损
预焙阳极碳块由煅烧石油焦和煤焦油沥青制成,质地坚硬、组织不均匀且磨蚀性极强。在干式切削过程中,碳材料会对刀尖端面产生类似砂轮的磨削作用。普通硬质合金刀具切削数百块阳极后即告失效;而性能较差的PCD刀具在遇到硬质夹杂物时会发生微崩刃,导致切槽侧壁变粗糙,侧面磨损也随之加剧。
深槽加工中的热变形
开槽深度在 300 至 450 毫米之间。由于大型锯片需长时间深入切口作业,摩擦产生的热量会大量传导至锯片本体。若钢制基体张力不足或缺乏热应力释放设计,锯片边缘便会发生不均匀膨胀,导致锯片变形(呈碟状)或偏摆,进而使切槽位置超出公差范围——最严重的情况下,锯片甚至会卡死在阳极块中。
影响电解效率的槽型几何形状偏差
数千个阳极碳块的槽宽与槽深必须保持一致。随着阳极底部的磨损,槽体内壁会变得粗糙不平,导致阳极下方的气体排出受阻,且各电解槽的阳极-阴极间距也会出现差异。这种槽体状态的不一致会在无形中导致槽电压升高及能耗增加。
运费与换产停机时间
直径在 900 至 1600 毫米之间的一体式PCD锯片属于重型钢制圆盘,若通过空运发往海外,不仅运费高昂,而且运输周期长,迫使企业不得不维持庞大且昂贵的备件库存。此外,在开槽机上利用起重机更换锯片,也会导致生产线停工,从而占用宝贵的实际生产时间。
我们的技术方案
我们作为锯片厂家能做什么?
高密度优质PCD材料
有效克服了磨料磨损严重及使用寿命短且不可预测的问题。我们采用专为高磨蚀性非金属材料打造的工业级聚晶金刚石,通过优化金刚石晶粒尺寸与烧结密度,在确保应对硬质夹杂物所需抗冲击韧性的同时,将耐磨性能提升至极致。其卓越表现体现在:每片锯片可稳定加工 30,000 至 70,000 个阳极,且在整个使用寿命期间均能保持恒定的切槽宽度。
精密设计的散热槽与辊压张力处理
有效防止深槽部位的基体变形。基于热力学分析布局的膨胀槽与降噪槽,为边缘提供了热膨胀空间,从而避免产生碟形变形;同时,每一片基体均经过精密辊压张力处理,确保在持续高温下保持平整。这使得槽口的宽度与深度尺寸在长时间连续作业中始终保持稳定。
可更换锯齿的模块化结构
有效规避了高昂运费和漫长的交货周期。得益于可更换刀头设计,当聚晶金刚石锯齿磨损时,您只需重新订购轻便的螺栓固定式锯齿——这不仅能大幅降低耗材运输重量及国际运费,还能将补货周期从数月缩短至数天,且更换工作可由您的团队自行完成。
针对较窄槽口的锯缝与张力调整选项
在锯机性能允许的前提下,支持行业向更窄、更深槽型发展的趋势。通过精确控制PCD锯齿相对于刀体厚度的突出量,并采用先进的辊压张力处理技术,我们确保了大直径锯片即使在切口变窄的情况下也能保持侧向稳定性,从而有助于更顺畅地排气,并维持 ACD 精度。
推荐锯片
两款PCD阳极碳块开槽锯片——刀头固定式或可更换式
极致的基体刚性,抑或最低的总体使用成本——这一切皆为您的锯机量身打造。
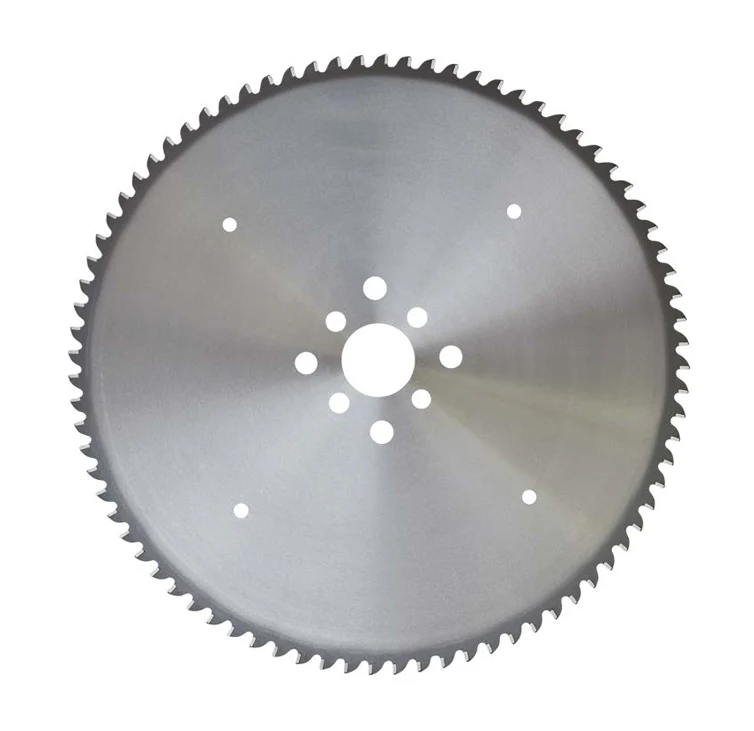
最高刚性 / 整体式基体
阳极碳块开槽用 PCD 圆锯片
采用固定 PCD 刀头和预张紧高强度合金基体的一体式 PCD 锯片,适用于对基体刚性和抗振性能要求最高的工况。直径范围为 900–2500 mm,可根据您的开槽设备匹配。
查看产品规格 →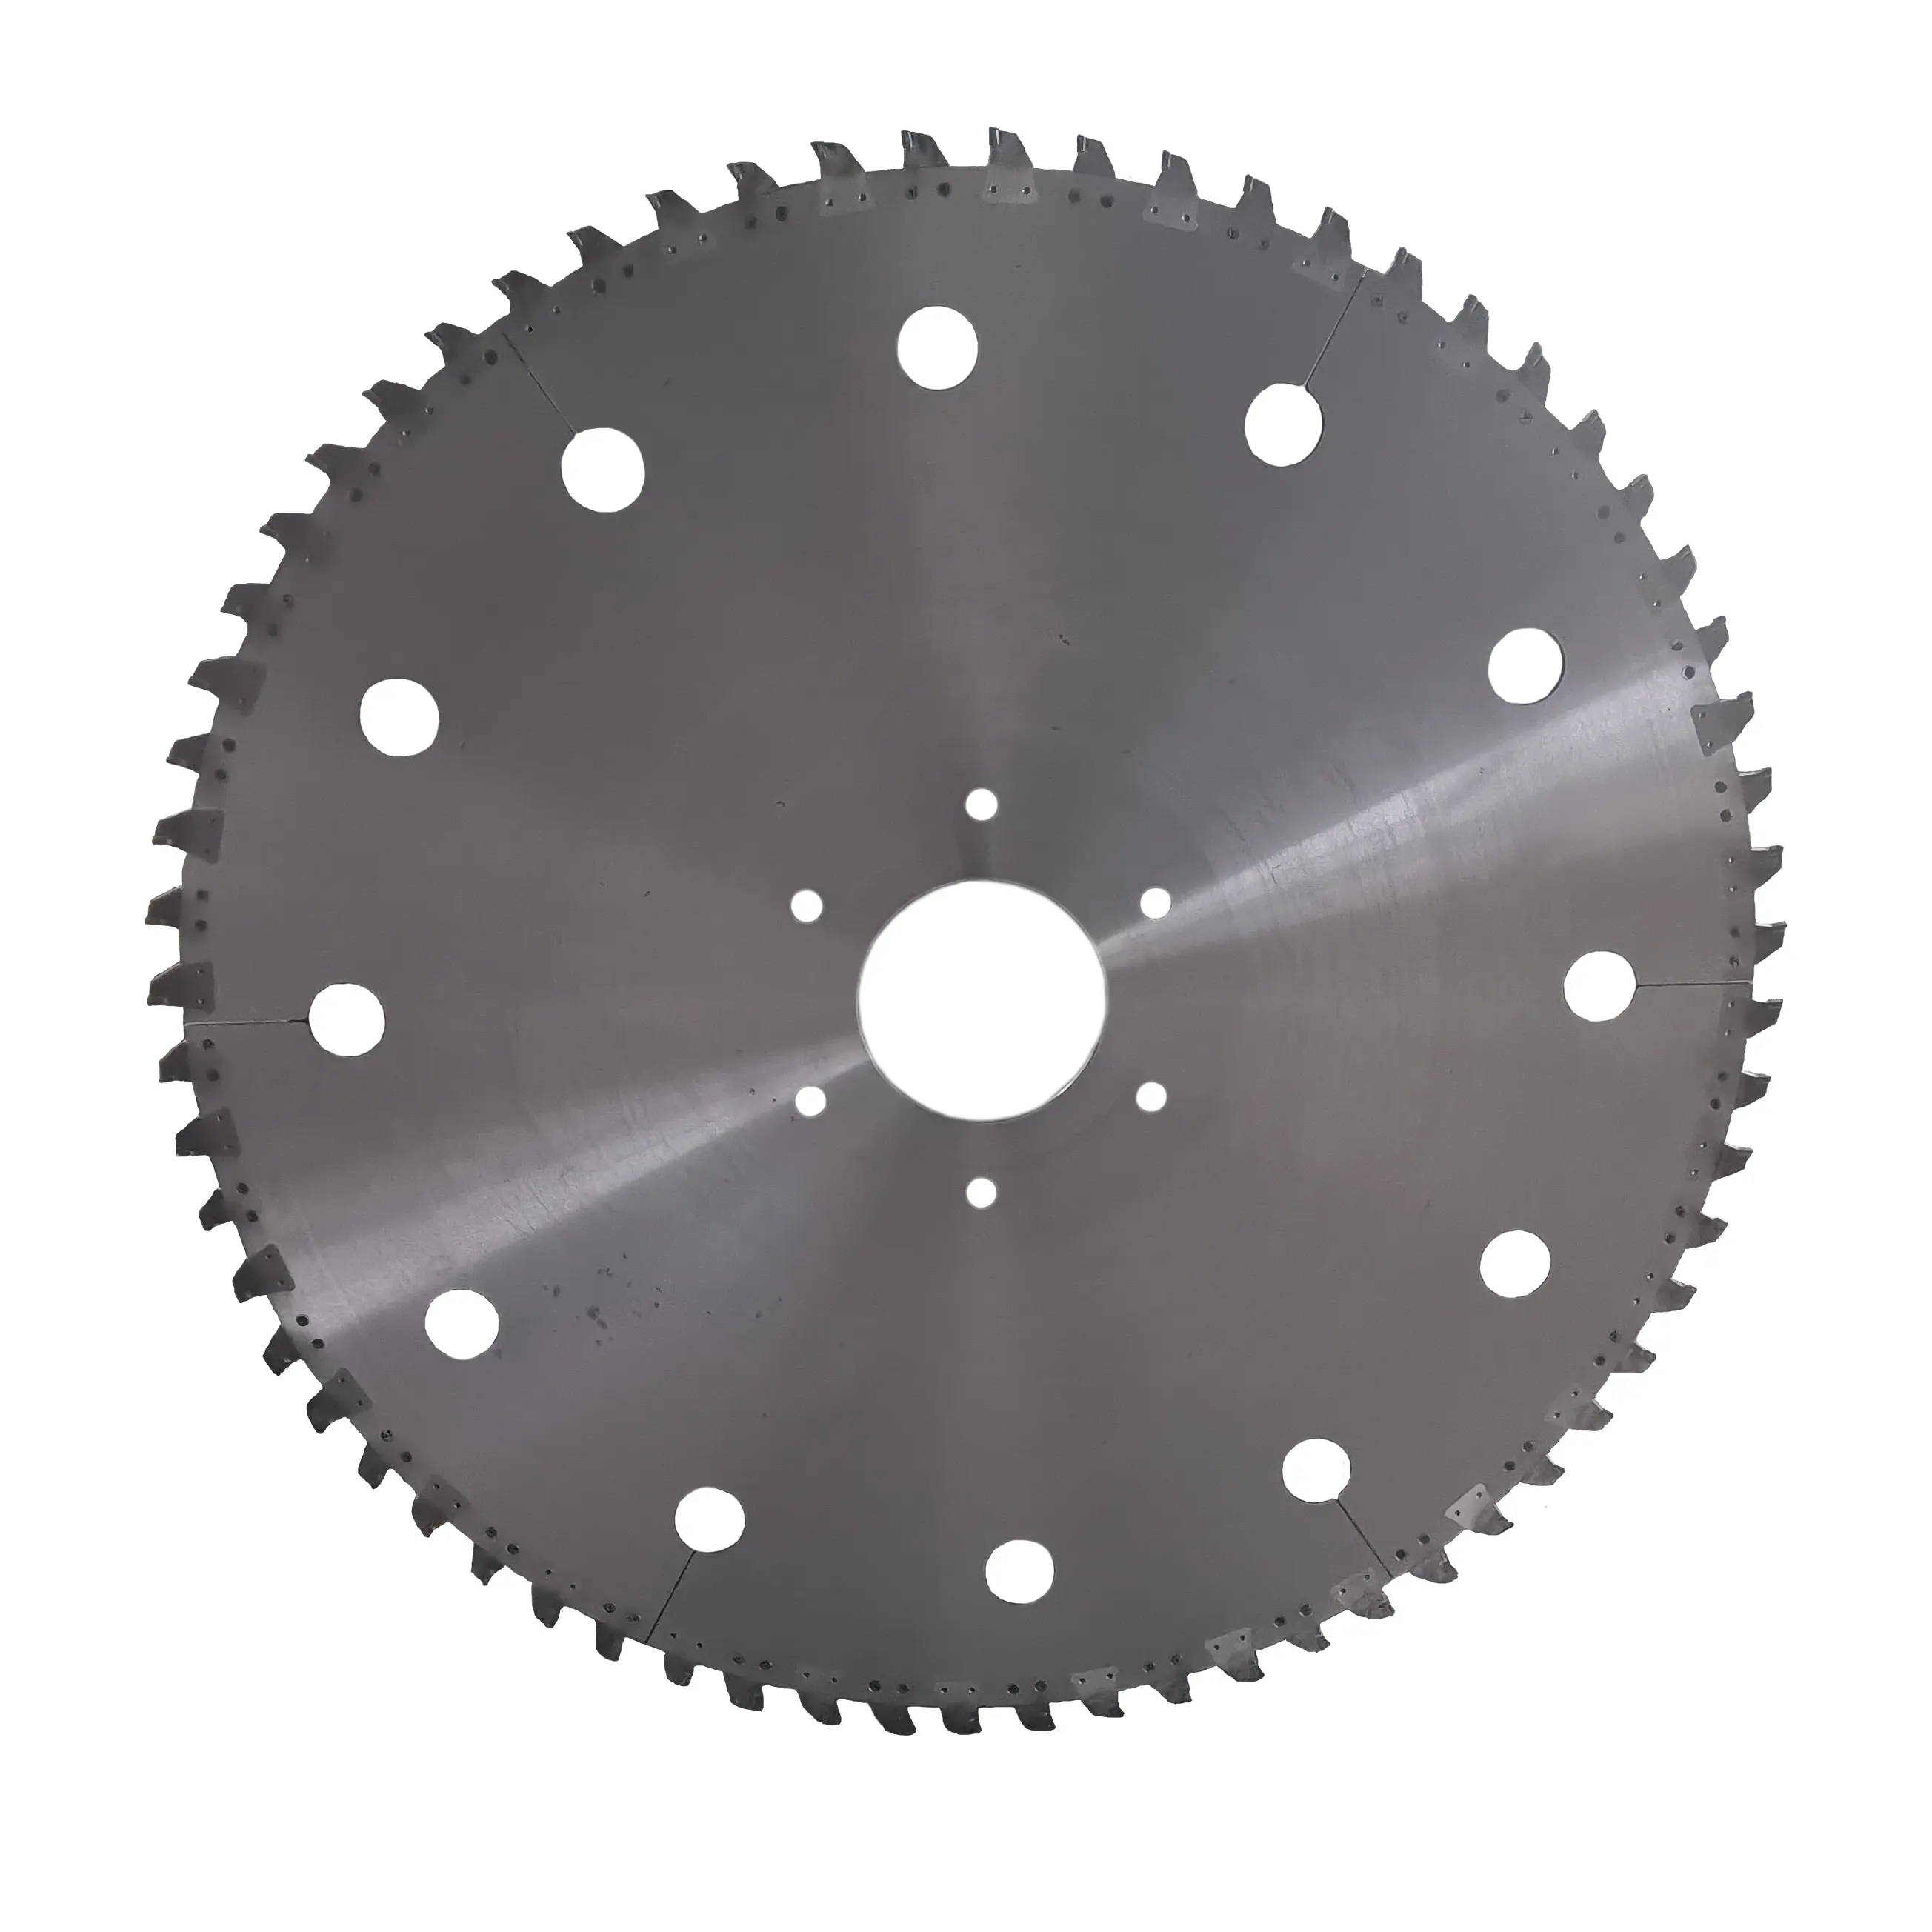
最低总拥有成本 / 可更换刀块
可更换刀头式阳极碳块开槽 PCD 圆锯片
PCD 磨损后,只需重新订购螺栓固定的刀块,基体可继续使用。专为面临高昂运费和漫长交期的海外电解铝厂设计,由现场人员即可完成更换,无需跨国运输整片锯片。
查看产品规格 →预期成果
该锯片方案能带来什么
冶炼厂若采用合适的PCD阳极碳块开槽锯片,并按推荐参数进行操作,即可获得预期的效益
贯穿整个阳极使用寿命期间保持恒定的槽宽与槽深,确保了各阳极碳块的气体释放及阳极-阴极间距的一致性,从而使槽电压和能耗保持可预测。
采用可更换锯齿的方案,将易损件的运输重量从沉重的钢制圆盘变为一箱锯齿,从而省去了大部分国际运费。
锯片的使用寿命长达 30,000 至 70,000 次锯切,使您的维护团队能够提前规划锯片更换,从而避免因突发故障和计划外停机而被迫采取应对措施。
专家问答
常见问题
在进行高强度连续开槽作业时,可更换刀头会松动吗?
不会。锯齿组件安装在精密槽位中,并由高强度紧固件固定。在开槽作业产生的离心力和切向切削载荷作用下,组件会被更紧密地压入定位座中,而不会脱离。这种连接结构非常稳固,而且实际上,它对微小振动的阻尼效果比初看起来要好。
您如何应对针对新型阳极碳块设计采用更窄槽口这一举措?
切槽宽度越窄,意味着基体越薄,工况也越严苛,因此必须满足两个关键条件:一是采用切削刃足够锋利的PCD材料,以保持低切削阻力;二是基体需经过先进的辊压张紧处理,以抵抗深槽加工中的侧向偏摆。在此基础上,我们可以提供窄切缝规格的产品——但最终能实现的切槽宽度取决于您的开槽设备,特别是设备采用的是常规铣削(顺铣)还是逆铣方式,以及锯片的导向方式。我们将根据您设备的实际承载能力来确定锯片的具体规格。
对于可更换锯齿的型号,基体是否需要更换?
尽管分块锯齿可以多次更换,但钢制基体并非永久耐用——长期的金属疲劳或阳极意外卡滞最终可能导致其变形。通常建议在更换约 5 到 8 组锯齿后,对本体进行全面的平整度、张力和平衡检查,仅在检测结果超出公差范围时才进行更换。
为了获得最佳的锯片使用寿命,我们应设定什么样的阳极碳块温度?
在操作条件允许的范围内,应尽可能降低锯切温度。聚晶金刚石的使用寿命会随阳极碳块温度升高而急剧缩短,因此将切削温度控制在远低于约 250°C 的水平(条件允许时越低越好),既能保护金刚石,又能确保切槽精度。如果工件块刚从烘烤炉中取出且温度较高,在切槽前先进行冷却处理,将显著延长锯片寿命并有助于保持切槽精度。