
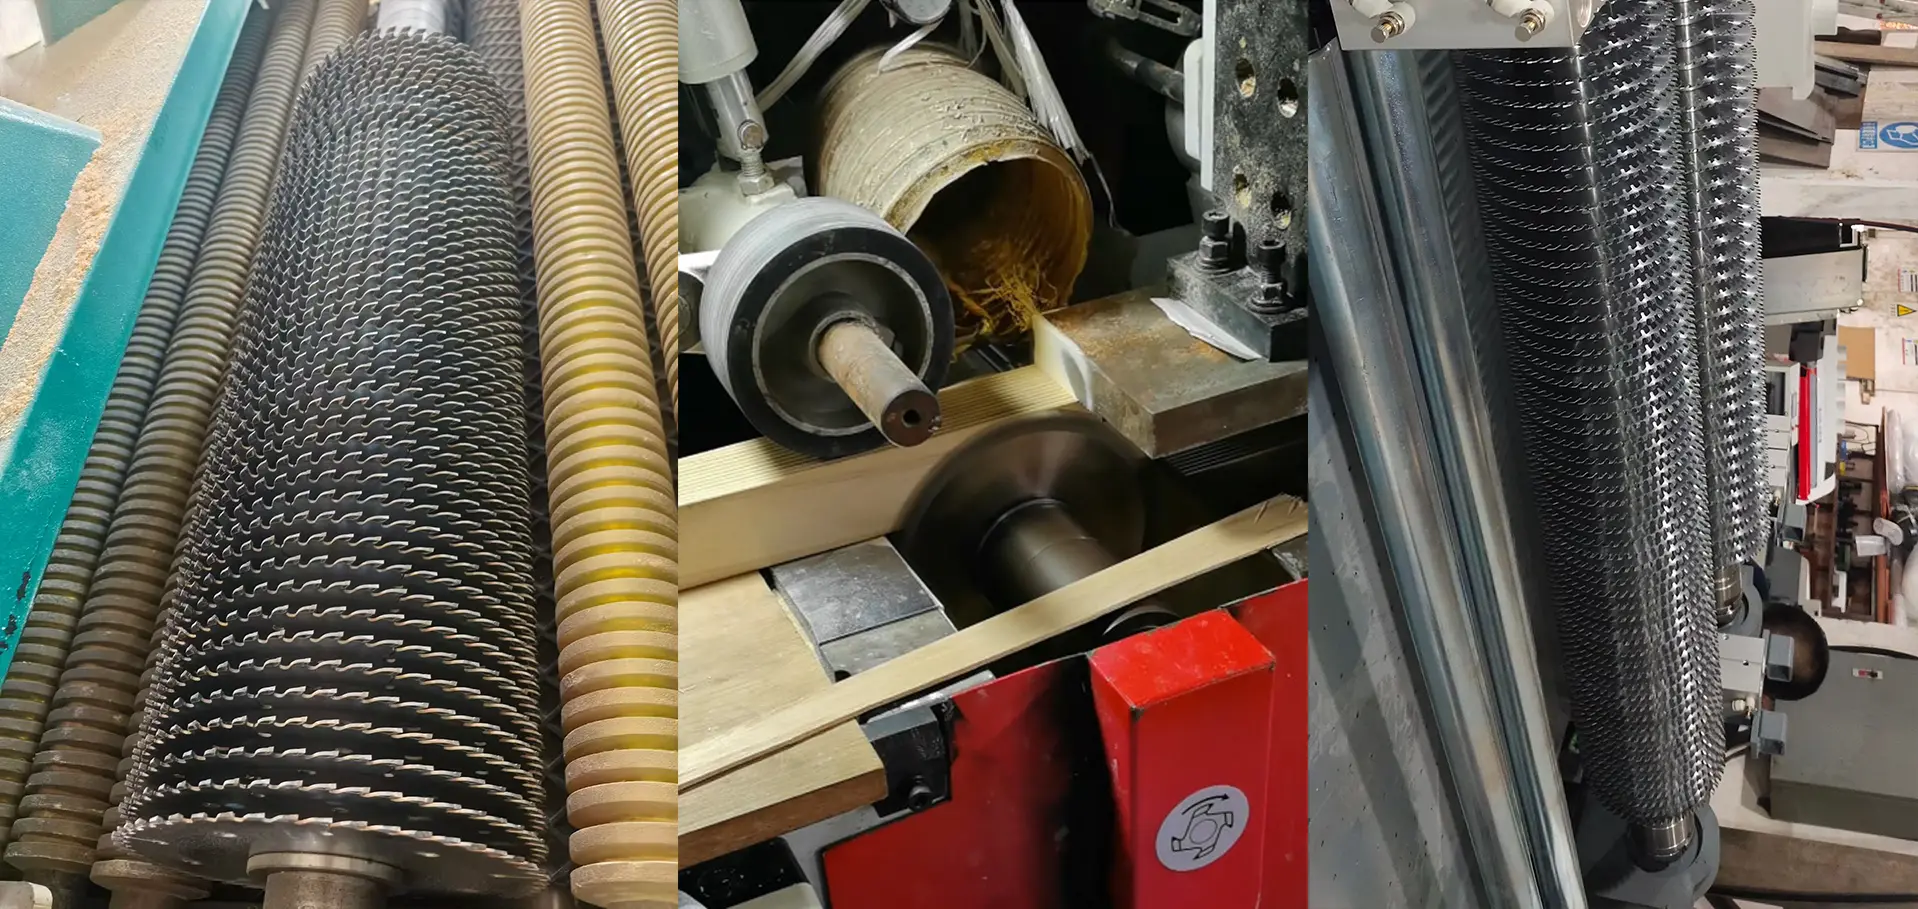
每毫米的代价
对于高价值硬木而言,真正的成本在于木屑
当木材如此昂贵时,锯路中每一毫米未被切除的木料,都意味着你能多卖出一份成品
财务效益
将一块长板锯成成品 20 mm 条。标准 3.2 mm 锯缝每条消耗 23.2 mm 原料;而我们的 1.2 mm 锯缝每条仅消耗 21.2 mm。
- 在同一块板上可多出约 9% 的成品条,无需额外原料。
- 对于名贵硬木,使用一周节省的木材就能收回整套锯片的成本。
- 在高频短料切割场景中,随着每一次额外切割,节省会不断累积。
物理优势
将锯缝从 3.2 mm 缩小到 1.2 mm,每次切割需要变成粉屑的木材体积约减少 60%。
- 切削阻力显著下降,主轴电机的负载和电流随之降低。
- 负载降低意味着发热减少、功耗下降,以及主轴轴承和进给传动的疲劳减缓。
- 在相同进给速率下,整机运行温度更低、更安静——薄锯缝不仅保护木材,也保护锯片本身。
行业挑战
导致超薄锯缝工艺良率受损的三种失效模式
只有确保锯片保持平直、运行顺畅且温度适宜,将锯切性能发挥到极致才有意义。在切割致密、干燥的硬木时,往往会出现三个问题——而我们的设计正是针对这三个问题逐一应对的。
挠曲与波纹状缺陷
追求极薄锯缝会把锯片推向刚性极限。在密实干燥的硬木上若侧向刚性不足、锯缝过薄,锯片会发生摆动,导致表面出现波纹状痕迹,产品等级下降并需额外打磨,增加成本。
因应力释放而产生的粘连
干燥硬木在进行多片锯切时,内部应力会释放,导致木材向内收缩挤压。薄锯片的侧向间隙极小,极易瞬间被夹死卡住,从而导致机器过载并停转。
烧焦与热变形风险
即便是干燥的硬木也含有少量树脂。在窄锯缝中,切屑排出不畅会使摩擦热急剧上升——树脂碳化并粘附在锯片上,局部高温使薄片膨胀、破坏张力,最终报废锯片。
我们的技术方案
我们如何驾驭超薄锯片
硬质合金刮刀与流体动力学排屑
在深切削中可防止夹锯与烧焦。我们在多片纵切锯片的基体上镶嵌硬质合金刮刀。它们并不直接切削木材,而是作为物理刮刀:当木材回弹时刮除锯缝侧壁上的附着物,切断钢与木的直接接触;同时,它们产生的气流能将富含树脂的粉尘从狭窄的锯缝中排出,从而保持锯片低温。
台阶基体有限元设计以增强轴向刚性
为使锯片边缘保持刚性,我们在靠近法兰的区域保持全厚度,仅在切削刃处减薄——不影响有效切削深度或窄锯缝。该台阶结构赋予锯片足够的轴向刚性,从而彻底抑制蛇行并消除波纹状表面缺陷。
亚微米硬质合金与镜面侧磨
该设计有效避免了粗糙切面及后续重新打磨的需要。针对脆硬的硬木纤维,我们采用高结晶度的超细晶粒硬质合金材质,并对侧面进行镜面研磨,将侧隙降至最低。锯齿在切削过程中会对切面进行抛光,使表面光洁平整,无需进一步处理即可直接进行装配。
估算节省金额
短料产出率计算器
方案 A
锯切方案 A
工件数量
-
每根原材料可加工的完整工件数
材料利用率
-
工件总长度 / 原材料长度
方案 B
锯切方案 B
工件数量
-
每根原材料可加工的完整工件数
材料利用率
-
工件总长度 / 原材料长度
方案比较
方案 B 与方案 A 对比
计算上方两种方案以查看差异。正值表示方案 B 的结果优于方案 A。
工件数量变化
-
工件数量及百分比变化
材料利用率变化
-
百分点及相对变化
推荐锯片
适用于各类精加工的超薄锯片
从重型多片锯切到短料单锯片加工——针对您的板材厚度和应力状况进行匹配。
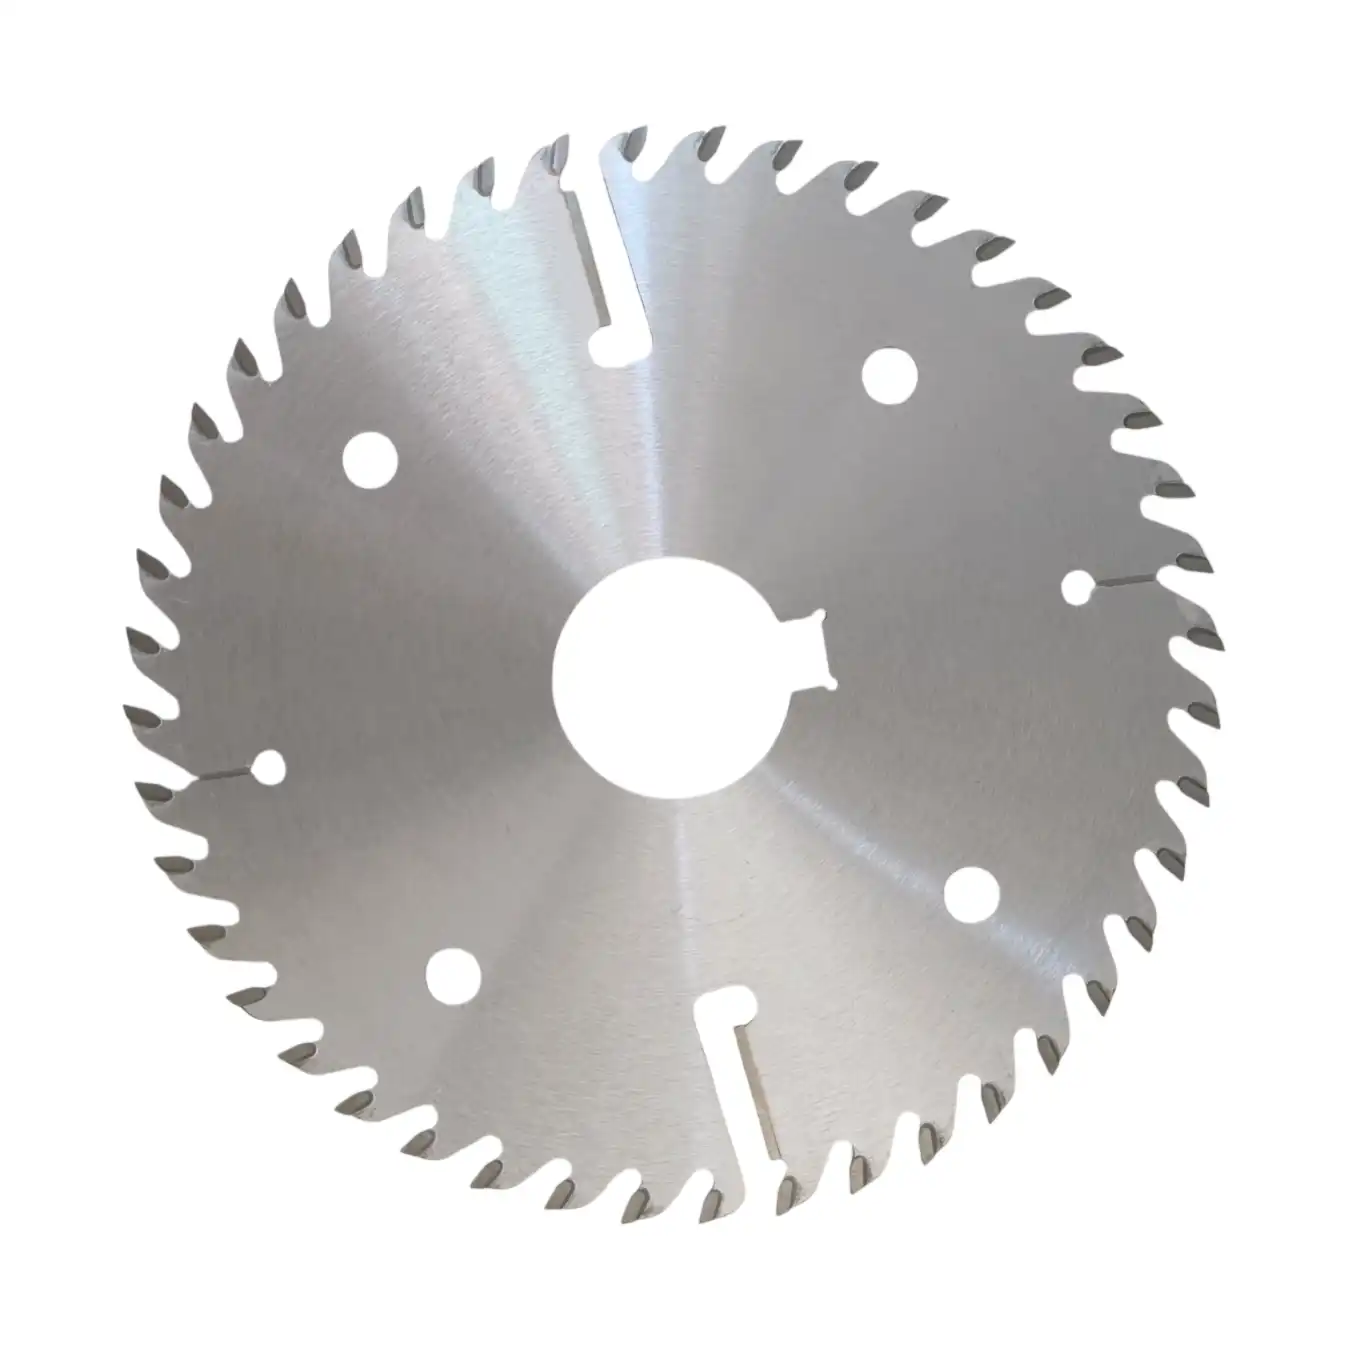
重载多片纵剖 / 带刮刀
实木用带刮刀薄锯路多片纵剖锯片
适用于较厚硬木的深切及高应力纵剖。硬质合金刮刀撑开锯缝侧壁并清除含树脂粉尘,多片锯片同时工作时,可有效防止夹锯和烧焦。
锯路 ~1.5–5.5 mm
查看产品规格 →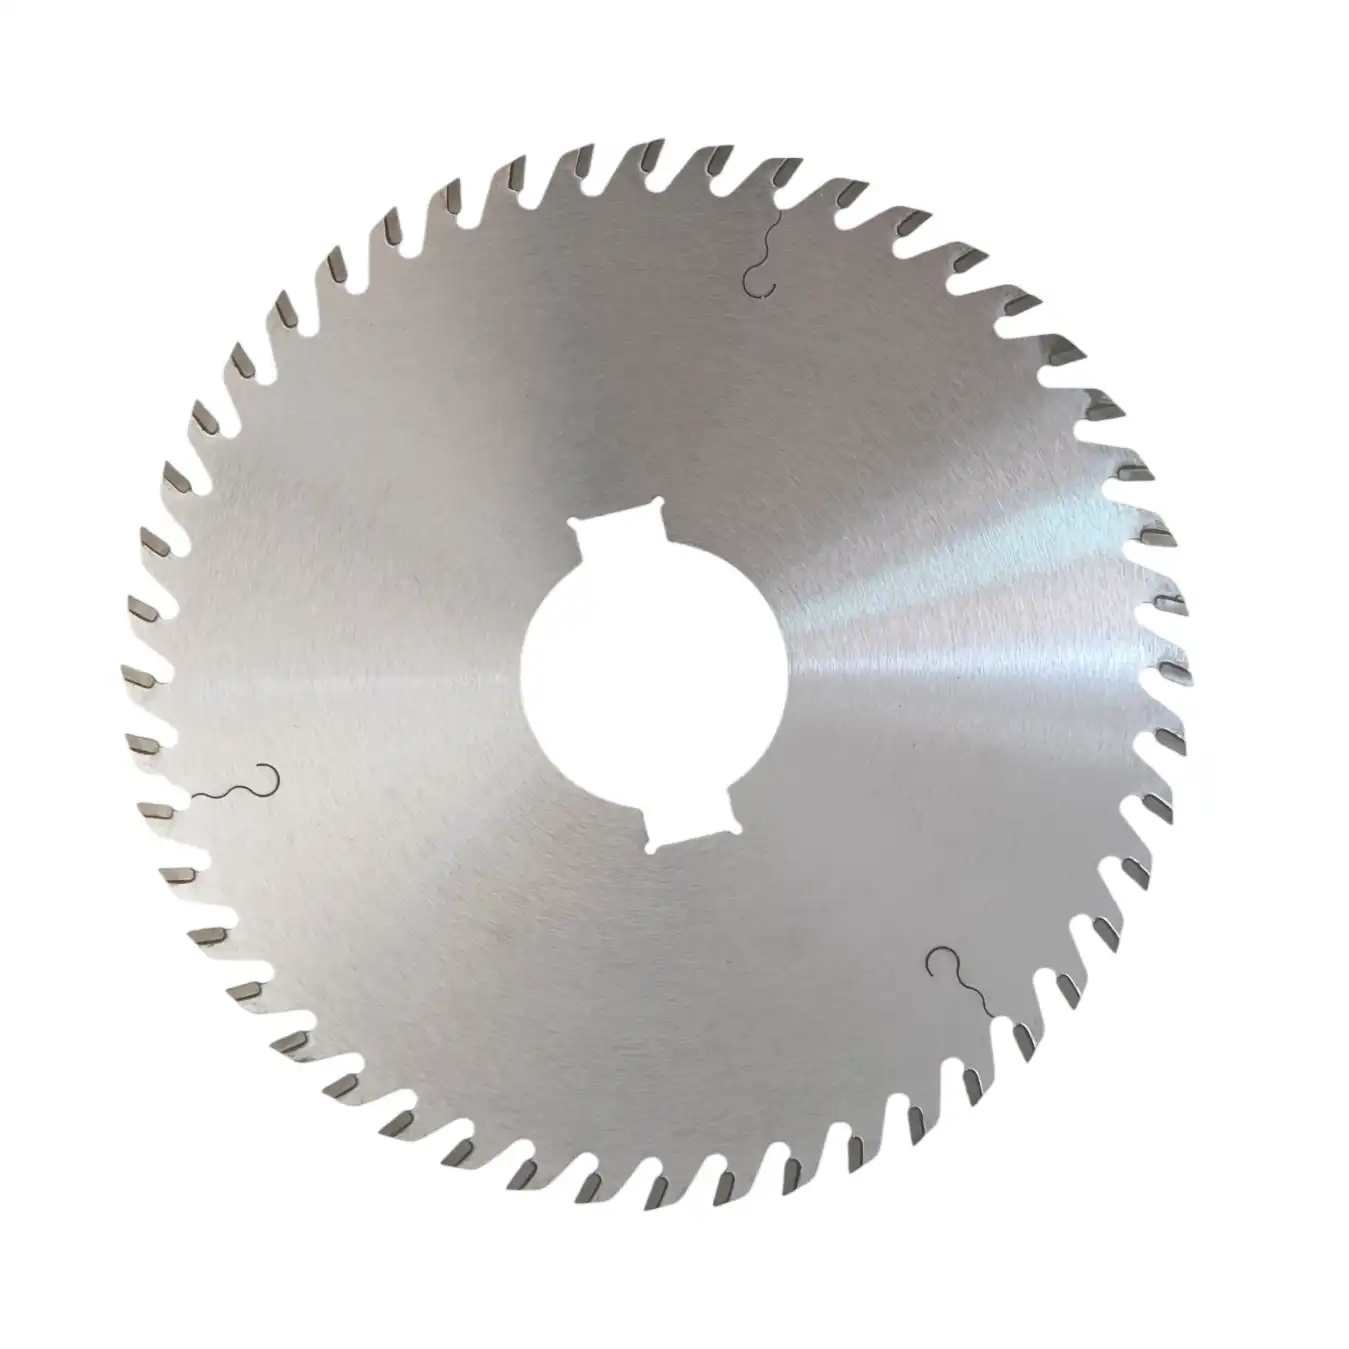
精密多片纵剖 / 无刮刀
实木用超薄切宽多片纵剖锯片
适用于内部应力较低的较薄材料,如百叶窗叶片、乐器坯料和高档地板薄片。不带刮刀,采用实际可行的最窄锯缝,并获得接近铣削质量的切面,在应力释放较缓的工况下实现最高出材率。
锯路 ~1.0–2.5 mm
查看产品规格 →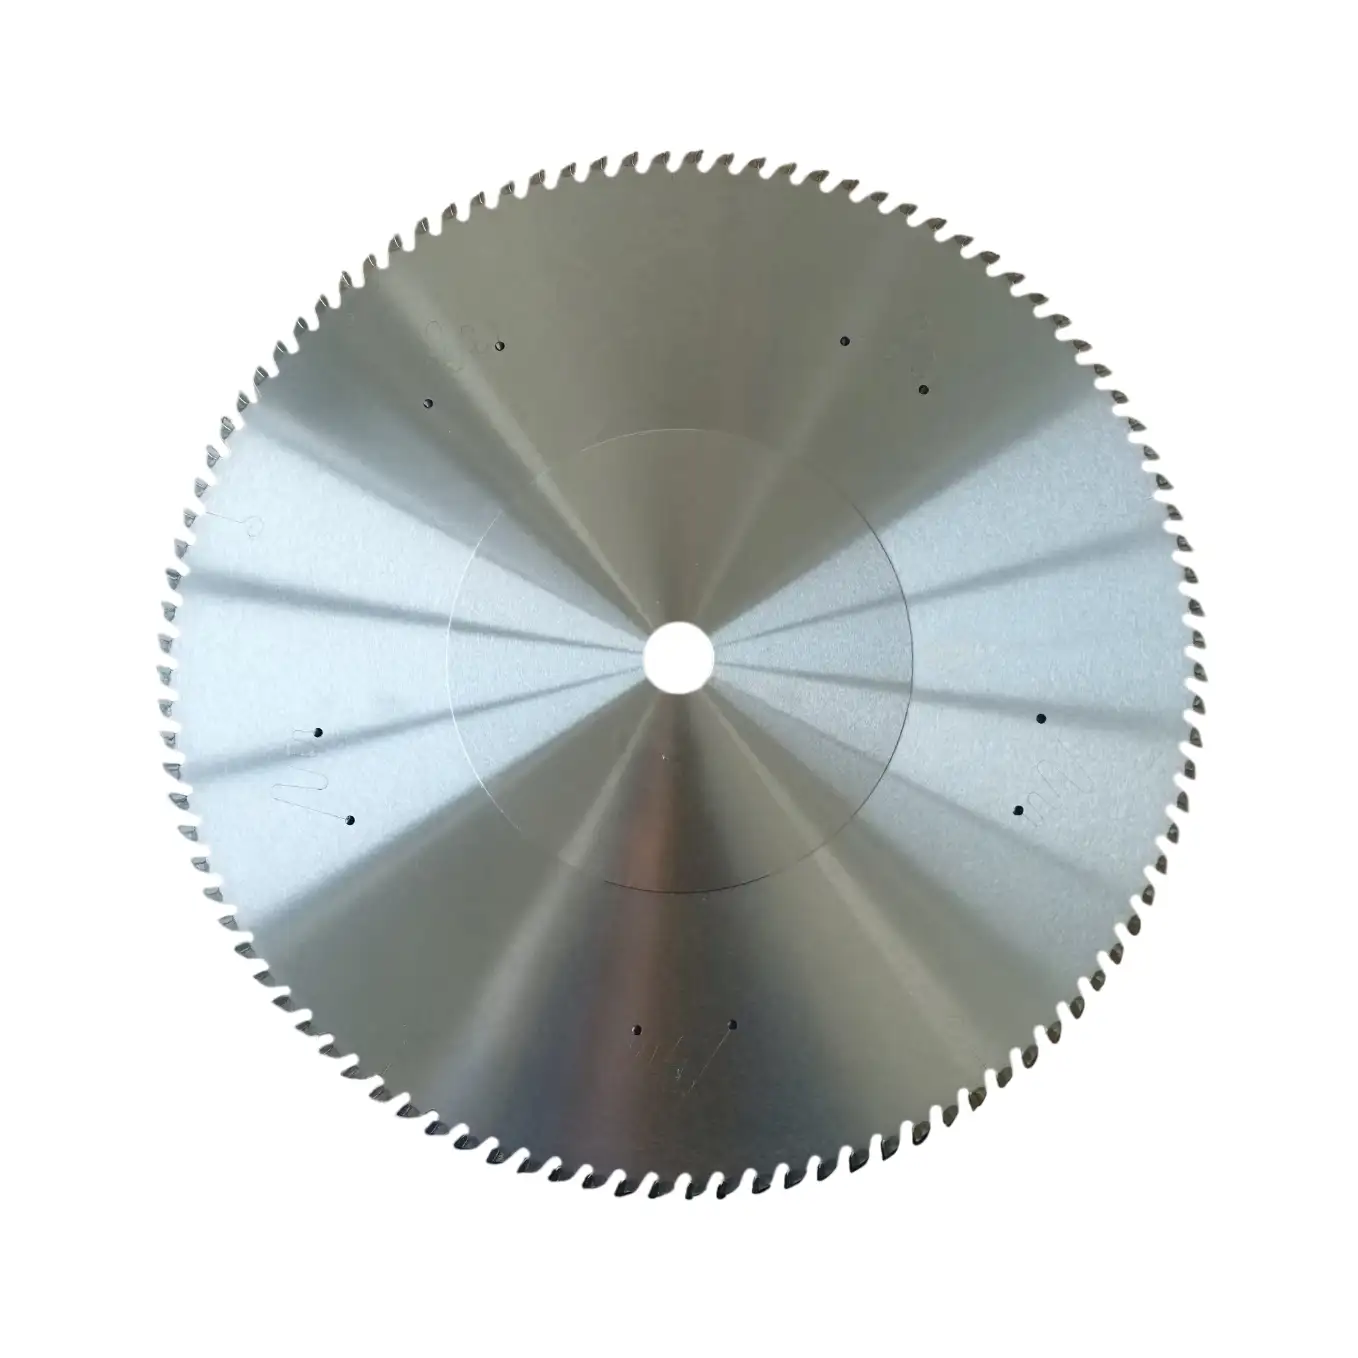
单片锯 / 高频短料加工
实木用超薄切宽合金锯片
用于高价值短料的单轴精密切割,包括木制工艺品零件、高档玩具、家居用品和航模部件。每一次切割都能节省昂贵木材,并留下无需打磨的切面。
锯路薄至 to ~0.5–1.2 mm
查看产品规格 →预期成果
超薄锯片能为您节省多少成本?
当硬木精加工车间使用合适的超薄锯片并按推荐参数进行操作时,所能获得的收益
更窄的锯路能将更多昂贵的板材转化为可销售的产品,而非锯屑——这种节省下来的成本往往足以在首周内就收回锯片的投资。
凸台基体与镜面侧磨确保了切口平直、光滑,从而最大限度地减少了废品率,并省去了许多工件所需的二次打磨工序。
每次切削去除的材料大约减少 60%,这意味着更低的主轴负载、更低的电流以及轴承和进给驱动器的磨损更慢——机器在相同进给下运行温度更低。
专家问答
常见问题
在选择超薄多片锯片时,是否需要刮刀?
这主要取决于锯切深度以及木材内部的应力状况。如果你在纵向锯切较厚的硬木,且木材内部应力释放剧烈导致锯片被夹住,那么应选择带有刮刀的锯片——刮刀能扩宽锯路、辅助排屑并带走热量。反之,如果你切割的是应力较小的薄料,且追求尽可能完美的光洁表面,那么不带刮刀的锯片能提供最窄的锯路和最平整的切口。
我可以在湿木或新伐木材上使用这些超薄锯片吗?
不可以——这一点至关重要。这些锯片是专为烘干的高价值木材(含水率通常低于12%)设计的,旨在提高出材率。湿润的生材纤维含水量高且极具弹性;锯切过程中产生的膨胀和挤压效应会使薄锯片体迅速因受热而变形。对于生材或湿材,请改用我们的标准锯缝多片纵切锯片或专为原木初加工设计的重型系列锯片。
将锯缝从 3.2 毫米减小到 1.2 毫米,究竟能节省多少功率?
切削阻力与材料去除量成正比;与 3.2 毫米的切口宽度相比,1.2 毫米的切口宽度在每次切削时去除的木材量减少了约 60%。在实际应用中,这意味着主轴所需的输出扭矩显著降低,自动化生产线上的峰值功率需求减少,且主轴轴承与进给电机随时间推移所承受的疲劳负荷也明显减轻。具体数值取决于木材种类、进给速度以及所使用的设备。