
行业挑战
导致高速生产线锯片损坏的原因
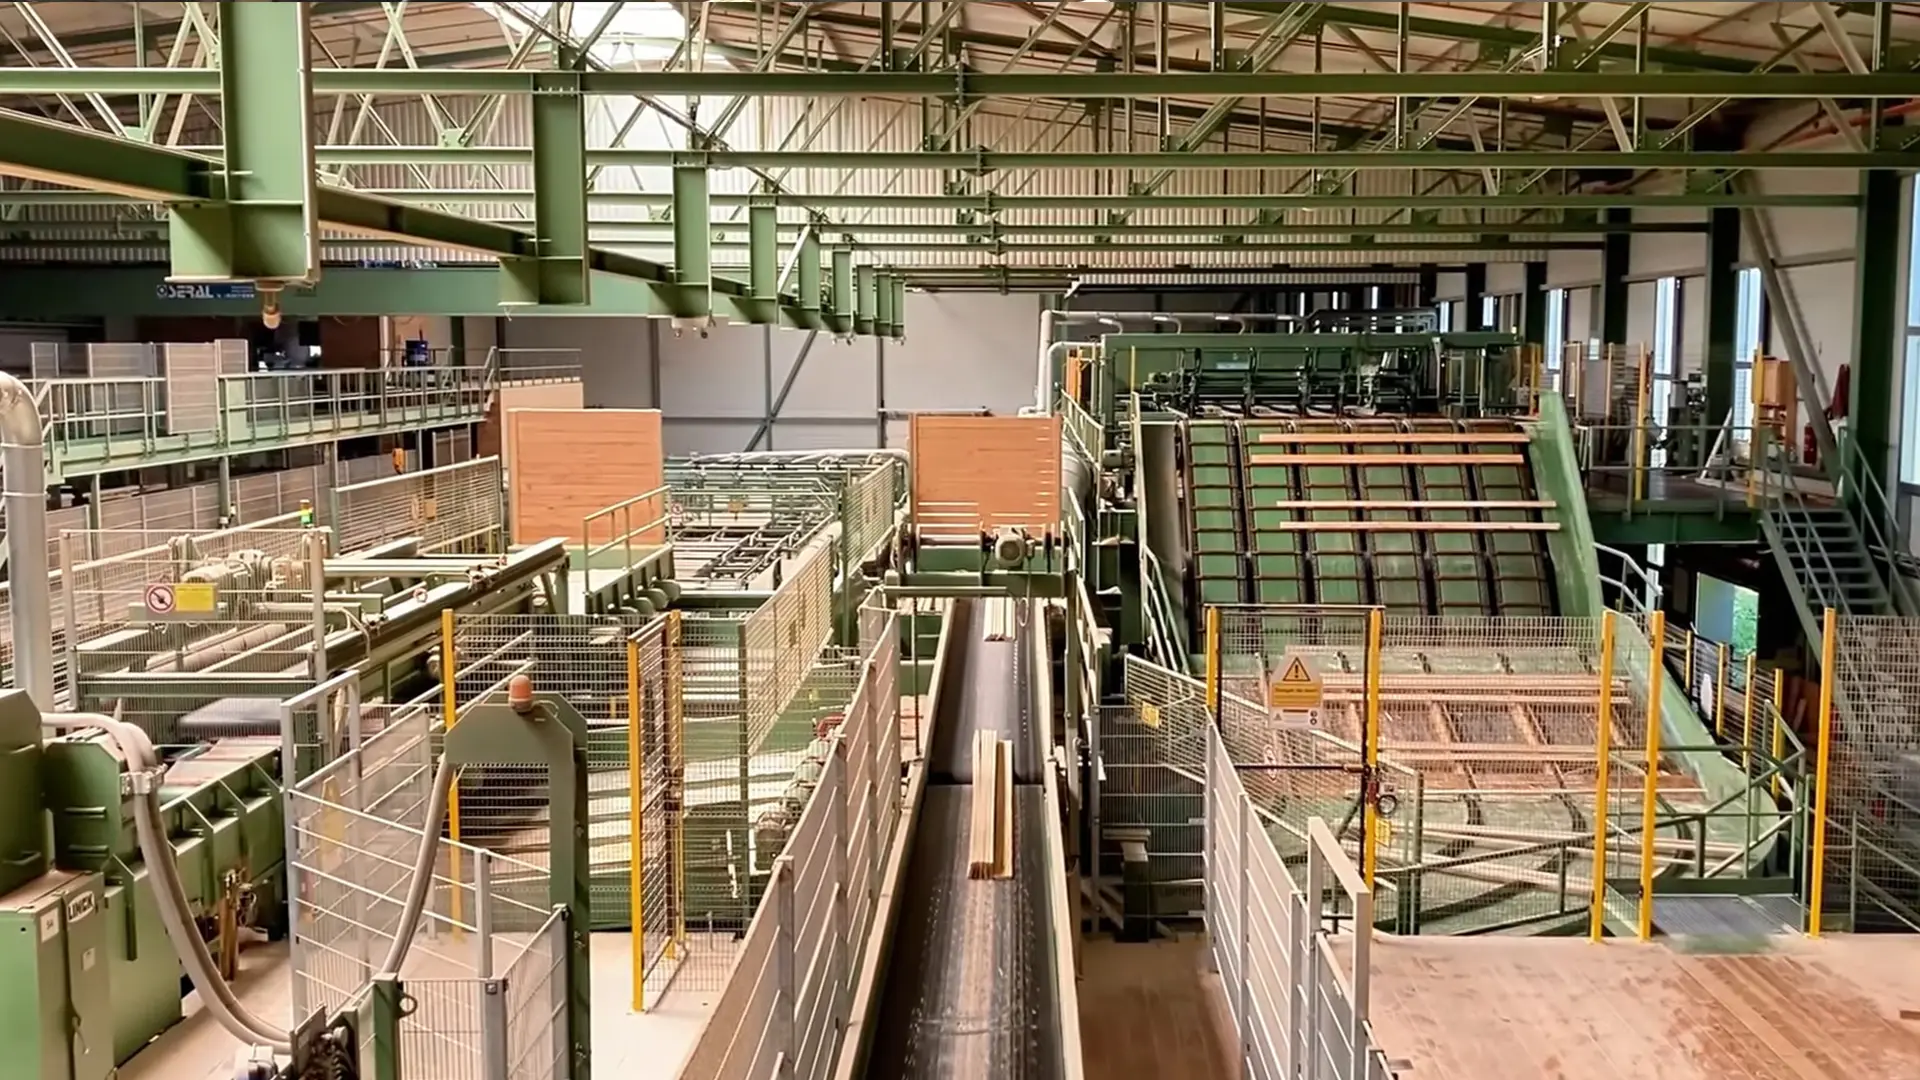
原木属于天然材料——具有潮湿、富含树脂、多节、夹带砂砾以及冬季冻结等特性——而现代生产线的进料速度远超每分钟100米。正是这些因素引发的故障模式,决定了您的出材率与设备正常运行时间。
多锯片纵剖锯切中的锯片蛇形偏摆
在多锯片纵剖作业中,多片圆锯同时切入厚方材。随着锯切释放原木内部的生长应力,木材会夹紧锯片,导致刚性或张力丧失的锯片基体开始发生蛇形摆动或偏离预定轨迹。其后果包括板材表面出现波浪纹、厚度超出公差,最糟糕的情况则是整组锯片在短短几秒钟内因过热而损坏。
结焦层积聚与热过载
切割潮湿的软木或富含树脂的木材时,树脂与被压实的木纤维会在锯片侧面形成一层坚硬的结焦层。这层物质会填塞锯路,导致侧向摩擦力与热量剧增,并使锯片本体超出其张力极限——进而引发锯片受热膨胀、失去平直度,导致切口变宽。
冻结原木与木节造成的冲击
冬季,锯木厂加工的是冻结原木,其表面的冰层和致密的死节犹如硬质点,会猛烈冲击锯齿。若采用韧性不足的硬质合金牌号,在高速运转下,刀尖极易发生崩刃或剥落;而仅仅一个锯齿失效,就可能导致整条自动化生产线停机更换刀具。
树皮杂质引起的磨料磨损
树皮直接从林间携带了沙砾、碎石以及偶尔嵌入其中的异物。在横截和粉碎成型工序中,这使得切削过程演变成了一场“磨损较量”:刀刃迅速变钝,切削力随之攀升,进而导致木片质量下降,电机负荷加重。
我们的技术方案
如何确保锯片切削平直并延长使用寿命
硬质合金刮刀与凸台基体
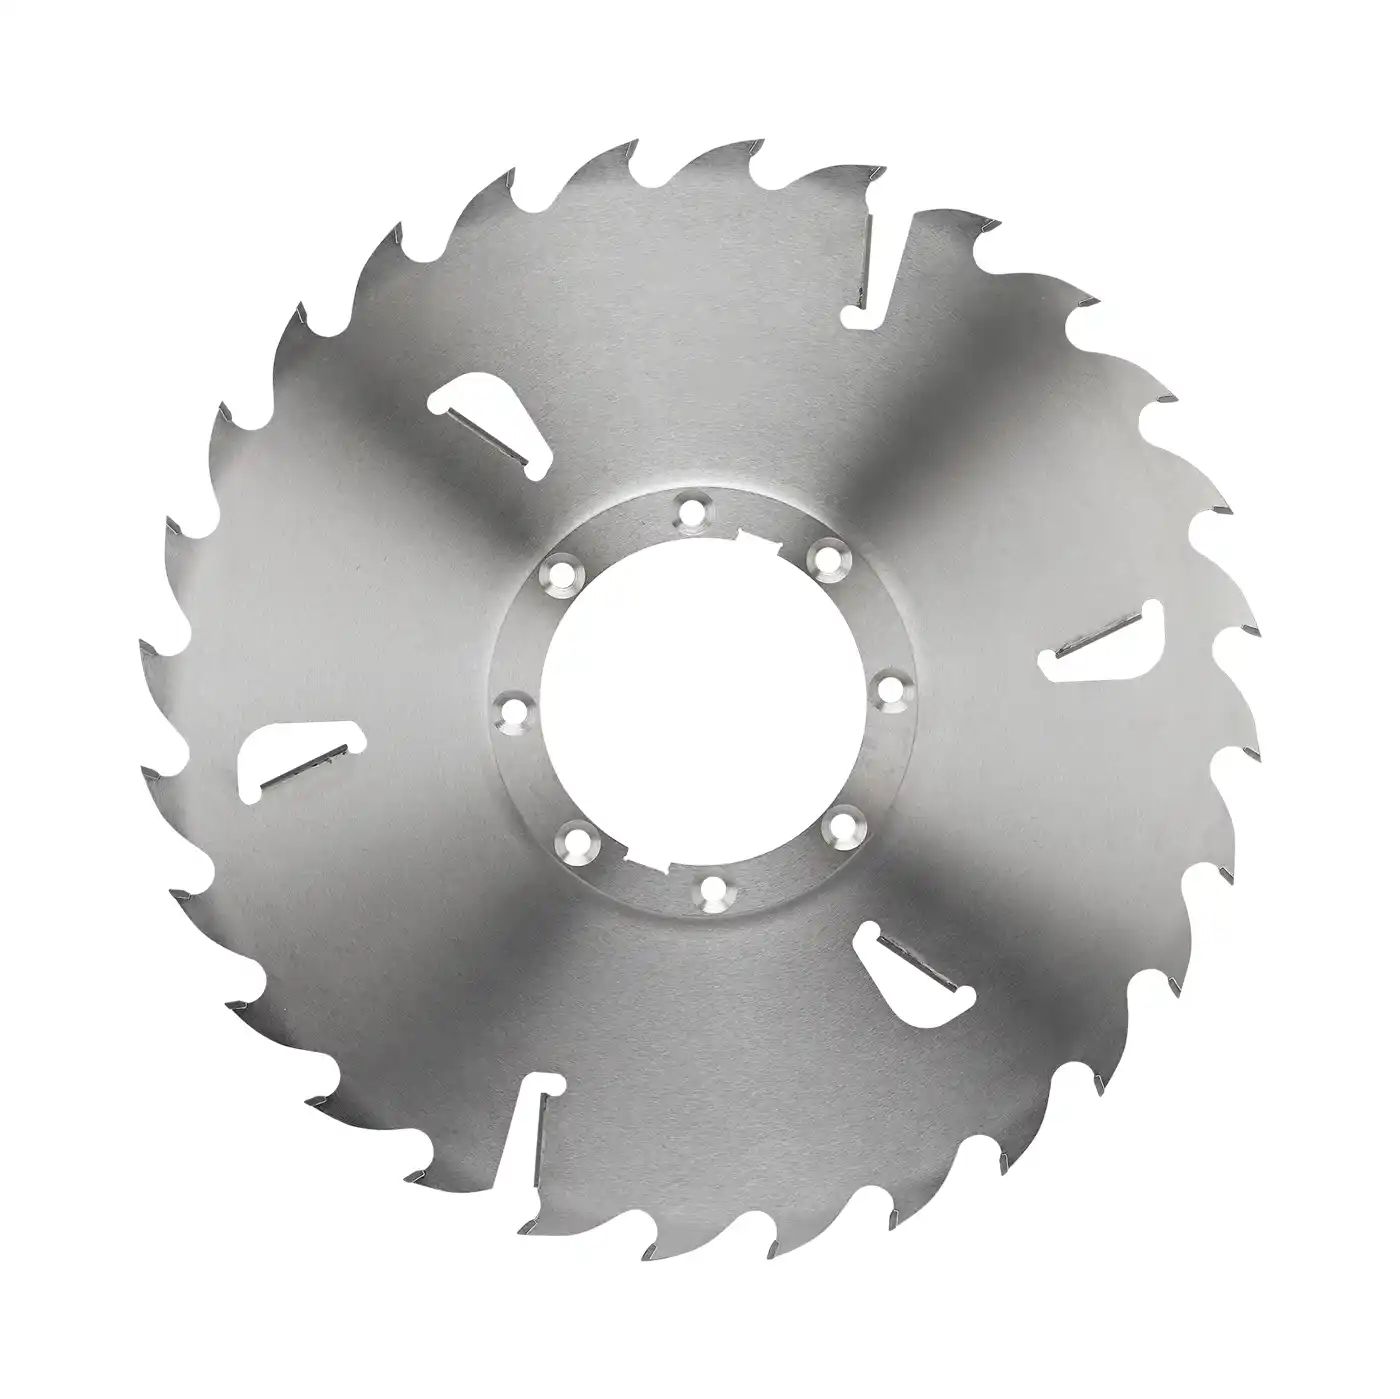
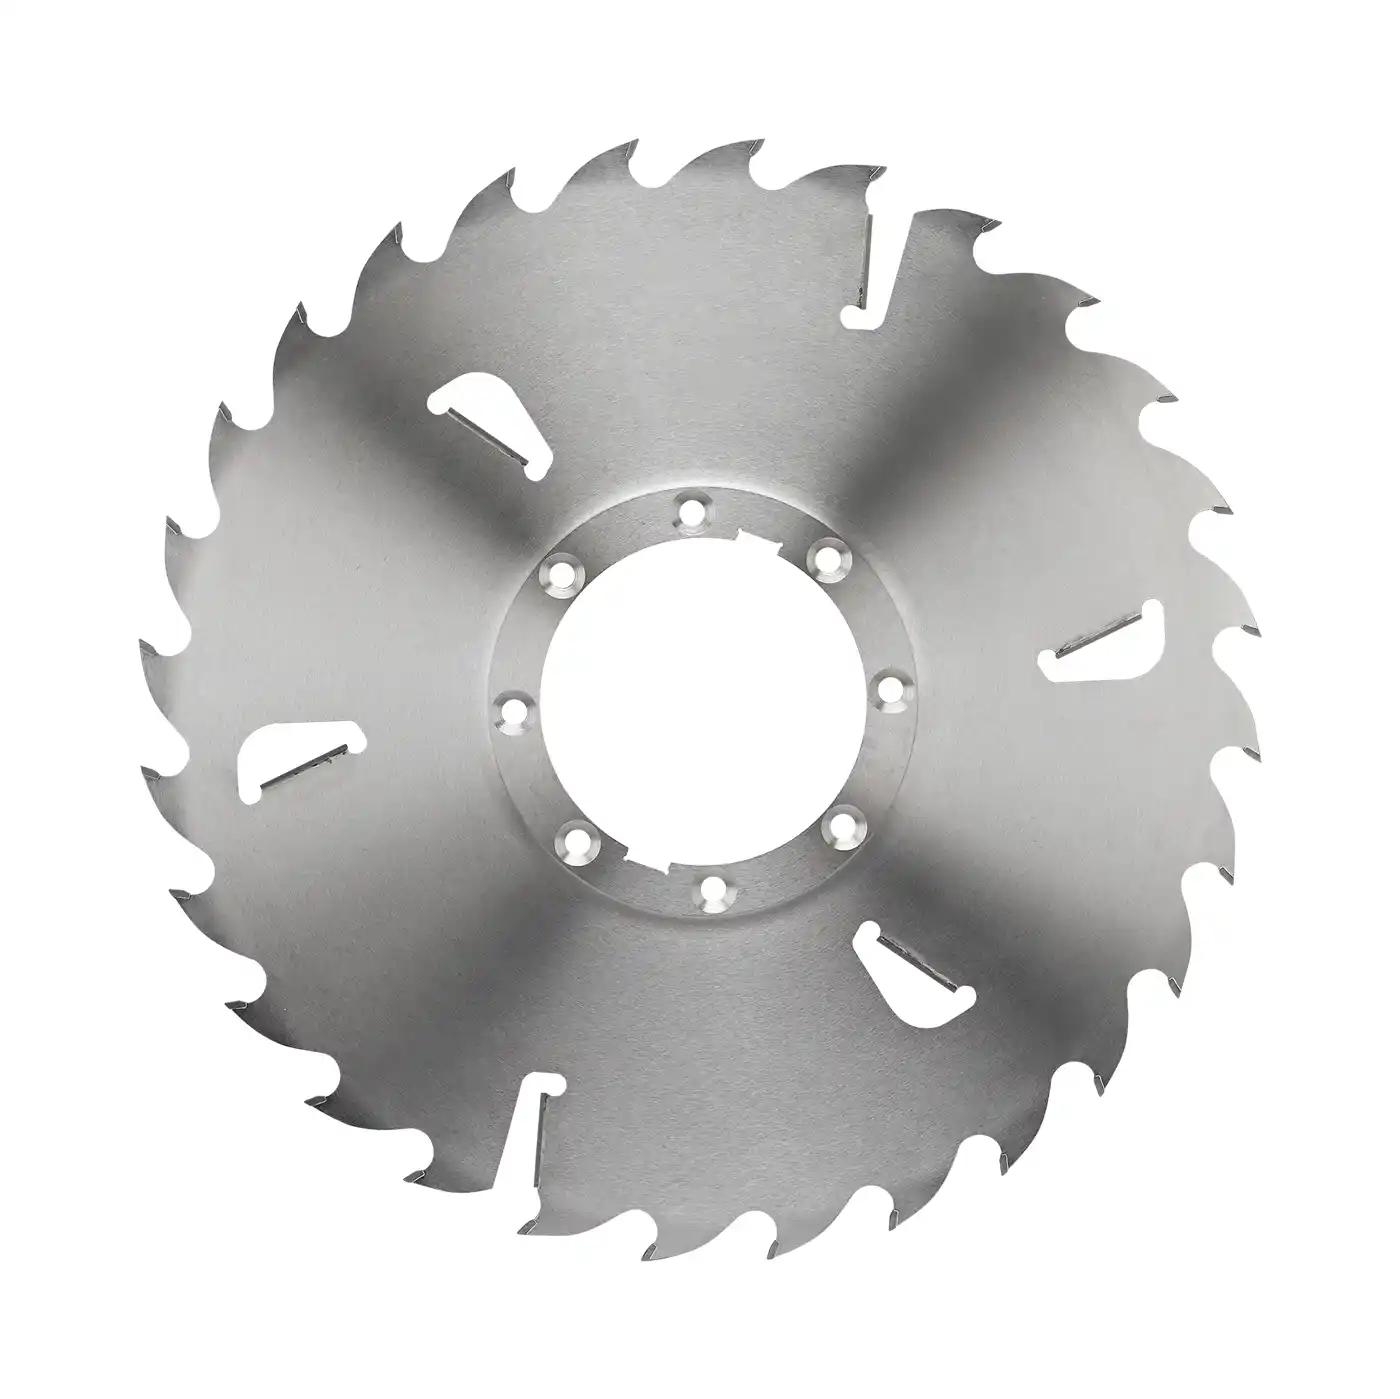
有效防止树脂积聚及锯板摩擦。在多片锯锯片上,硬质合金刮刀能将富含树脂的锯屑在烧结附着于锯板之前排出锯缝,并起到物理限位作用,使钢制基体与木材表面保持间隙。加厚的凸台基体增强了侧向刚性,确保在进行深切削时保持平直。
用于直线锯切的张紧与导向/花键选项
有效消除蛇形运动和带材宽度波动问题。每片基体在制造时均经过预应力处理(针对工作转速),确保其在受热升温时仍能保持平整。针对要求极高的多片锯和双面修边锯生产线,我们提供带花键孔的导向锯片——通过多点扭矩传递与外部导向装置的结合,即使在全速进料状态下,也能确保薄锯片保持绝对平直。
低摩擦涂层与切屑顺畅排出
消除快速成型生产线上的热量和切屑堆积。镀铬或抛光的基体可减少树脂堆积并降低侧面摩擦,并且齿槽和容屑槽的几何形状经过适当调整,因此切屑可以在高进给时被有效清除,而不是二次锯切和摩擦——这是锯片在 Linck 或 HewSaw 生产线上“烧坏”的常见原因。
适用于冻结及带泥原木的高抗冲击硬质合金
有效应对木材节疤的冲击与砂砾造成的磨损。在原木初加工环节,韧性比单纯的高硬度更为关键:我们采用高钴、超细晶粒硬质合金锯齿,既能承受冻结节疤带来的冲击,又能抵御附着砂砾的树皮所造成的磨损,从而延长了横截锯和粉碎成型机(chipper-canter)锯片的修磨周期。
推荐锯片
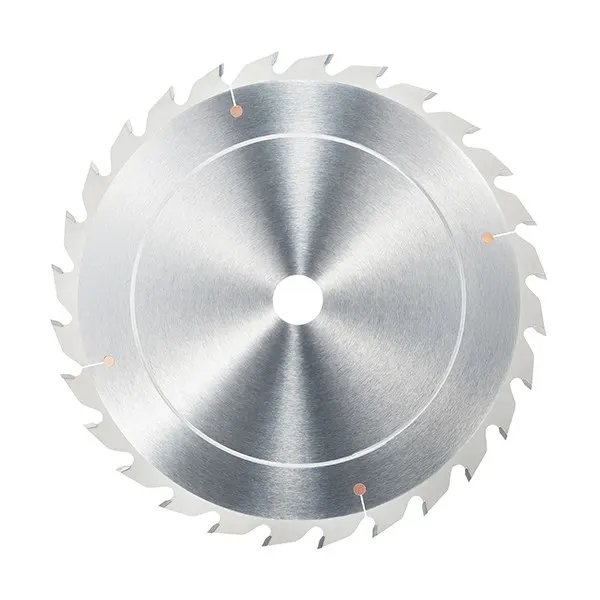
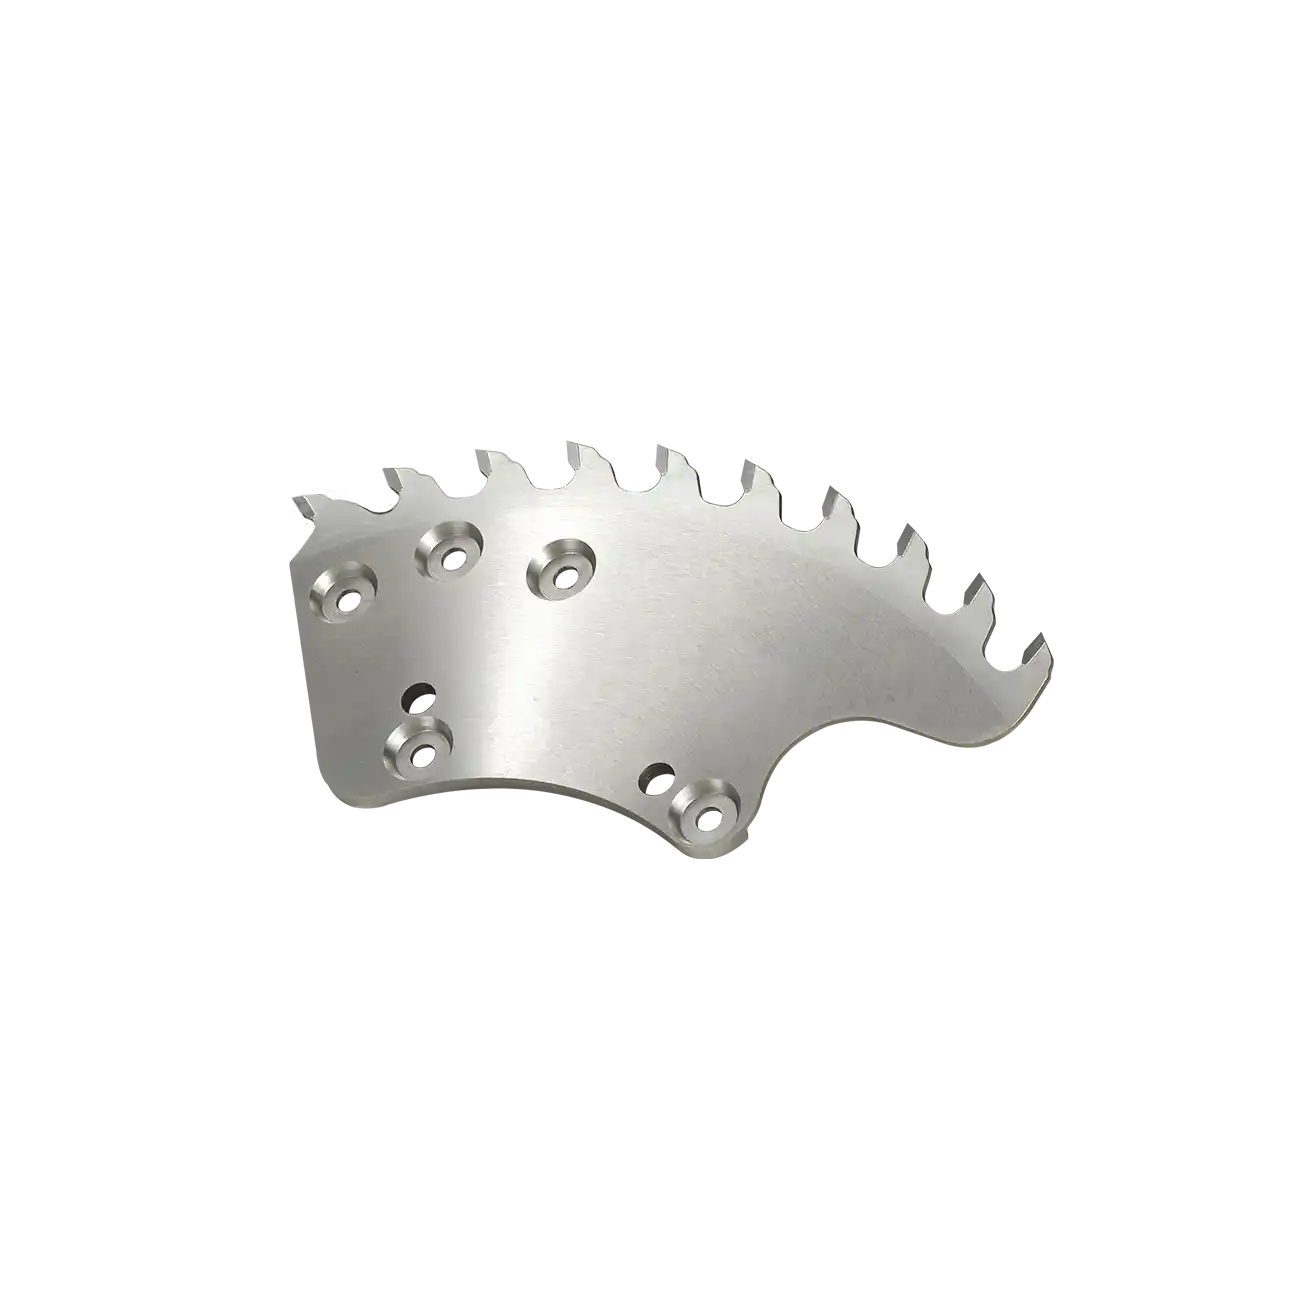
适用于生产线各工位的配套锯片
从原木上料台到最终的二次锯切——整条生产线仅需一家锯片供应商。



预期结果
该锯片方案能带来什么
当整条生产线在推荐参数下运行,并使用张紧度适宜且规格匹配的锯片时,初级加工厂可望获得的收益
能够保持直线锯切的锯片,让您能够收紧目标尺寸的公差范围,并放心地采用更窄的锯路——从而将原木更多地转化为可销售的板材,而非锯末。
抗树脂附着的涂层与高冲击韧性硬质合金延长了两次换刀之间的运行周期,确保您的 HewSaw 或 Linck 生产线能以全速持续进料,避免因计划外换刀而停机。
整套锯片运行平稳,确保板材厚度和表面质量符合公差要求,从而为后续的优化、干燥及分级工序提供合格的板材,避免产生废品。
专家问答
常见问题
你们的多片锯锯片能否在不改变进料速度的情况下锯切冻结原木?
处理冻木涉及整个系统的问题,而不仅仅是更换锯片那么简单。我们采用高抗冲击硬质合金,专为承受冻结木节带来的冲击而设计;但在冬季作业时,我们还建议采用专用的冬季齿形(减小前角可为切削刃提供更强支撑),并务必检查锯轴和传动带的状况。能否保持原有的进料速度,取决于您的设备以及原木的冻结程度——我们会根据您的实际作业工况来配置最合适的锯片。
为什么标准锯片在我们的 Linck 成型加工生产线上会这么快烧损?
在高速自动化生产线上,问题往往出在排屑上。如果容屑槽(或排屑空间)的容积与进给速度不匹配,切屑就无法及时排出切口——切屑会被二次切削并堵塞锯路,导致锯板侧面发热,进而使锯片失去张力并发生卡滞。我们的粉碎锯片和多片锯片专为适应高速进给下的排屑需求而设计,并经过特殊表面处理以防止树脂粘附;正是这种设计确保了锯片在进给速度达到 100 米/分钟甚至更高时,仍能保持低温运行。
我们应该在何时使用导向式(花键孔)锯片,而不是带法兰盘的锯片?
这主要取决于您希望锯路有多薄,以及机器的结构设计。对于中等宽度的锯路,使用带法兰盘的普通轴安装锯片既简单又适用;但若要追求极薄锯路以最大化木材出材率,采用带花键孔的导向锯片则是更佳选择:花键结构能将驱动扭矩分散到多个接触点,从而确保运行更平稳;同时,外部导向装置能从物理上约束薄锯片,防止其发生偏离。如果您的多片锯或修边锯本身就配备了导向系统,那么采用这种配置便是实现极薄且稳定切割的最佳途径。