
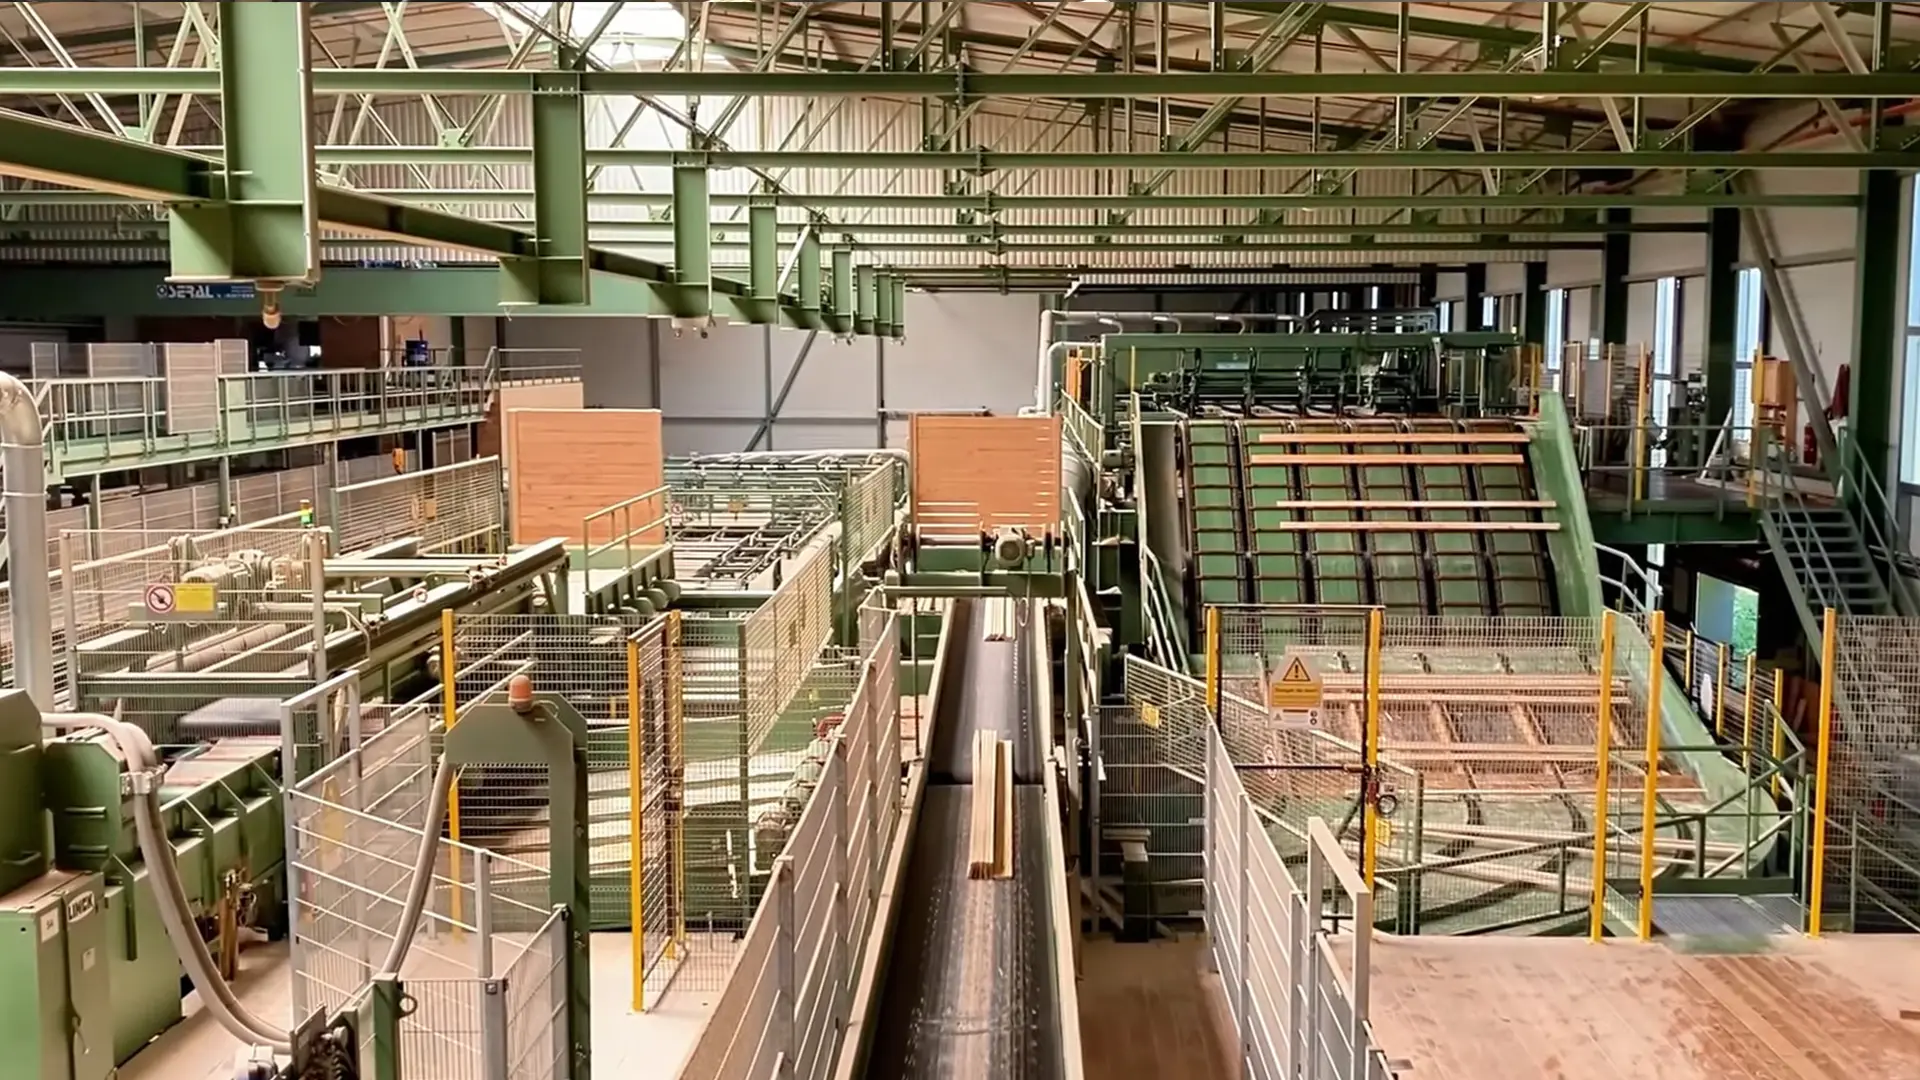
Soluții pentru gatere primare automatizate
Pânze circulare cu randament ridicat pentru prelucrarea primară a buștenilor
Proiectate pentru întreaga linie de debitare — retezare, profilare chipper-canter și debitare multilamă de pretăiere și recroire pe utilaje Linck, EWD, HewSaw, Möhringer, SAB și Brodbaek. Construite pentru a menține tăierea dreaptă la avansuri ridicate și a obține cât mai multă cherestea din fiecare buștean.
Provocările industriei
Ce distruge pânzele pe o linie de debitare de mare viteză
Buștenii sunt un material viu — umed, rășinos, cu noduri, încărcat cu nisip și înghețat iarna — iar liniile moderne îl prelucrează la avansuri mult peste 100 m/min. Aceste moduri de defectare determină randamentul și timpul de funcționare.
Devierea pânzelor în tăieturi multilamă adânci
Într-un set multilamă, mai multe pânze taie simultan o prismă adâncă. Pe măsură ce tăierea eliberează tensiunile interne de creștere ale bușteanului, lemnul strânge corpul pânzei, iar un corp care și-a pierdut rigiditatea sau tensionarea începe să șerpuiască și să devieze. Rezultatul este o suprafață ondulată, grosimi ale scândurilor în afara toleranței și, în cel mai rău caz, un set de pânze supraîncălzit în câteva secunde.
Acumularea rășinii și suprasolicitarea termică
Rășinoasele umede și speciile bogate în rășină coc pe fețele corpului un strat dur de rășină și fibre comprimate. Acesta umple tăietura, crește frecarea laterală și temperatura și împinge corpul dincolo de punctul său de tensionare, astfel încât pânza se dilată, pierde linia și începe să taie mai lat.
Impactul cu bușteni înghețați și noduri
Iarna, gaterele alimentează bușteni înghețați, iar gheața și nodurile moarte dense lovesc dinții ca zone dure. La viteza periferică maximă, o clasă de carbură cu tenacitate insuficientă se ciobește sau se desprinde de pe dinte, iar defectarea unui singur dinte poate opri întreaga linie automatizată pentru schimbarea sculei.
Uzură abrazivă produsă de impuritățile din scoarță
Scoarța aduce direct din pădure nisip, particule abrazive, pietre și fragmente încastrate. La retezare și în agregatul chipper-canter, acestea transformă tăierea într-un proces de șlefuire: tăișurile se rotunjesc rapid, forțele de tăiere cresc, iar calitatea așchiilor și sarcina motorului se deteriorează simultan.
Abordarea noastră tehnică
Cum menținem sculele în tăiere dreaptă și le prelungim durata de viață
Racloare din carbură și corpuri convexe
Combat acumularea rășinii și frecarea corpului. Pe pânzele multilamă, racloarele din carbură forțează așchiile încărcate cu rășină să iasă din tăietură înainte de a se depune pe corp și acționează ca opritoare fizice care țin oțelul departe de suprafața lemnului. Corpul convex îngroșat adaugă rigiditatea laterală necesară pentru a rămâne drept în tăieturi adânci.
Tensionare și variante ghidate / canelate pentru tăieri drepte
Combat devierea și variația lățimii fâșiilor. Fiecare corp este tensionat prin rulare pentru turația de lucru, astfel încât să rămână plan pe măsură ce se încălzește. Pentru cele mai solicitante linii multilamă și de tivit oferim pânze ghidate cu alezaj canelat — transferul cuplului în mai multe puncte și ghidajele exterioare mențin corpul subțire perfect drept la avans maxim.
Finisaje antifricțiune și flux curat al așchiilor
Combat căldura și compactarea așchiilor pe liniile rapide de profilare. Corpurile cromate sau lustruite resping rășina și reduc frecarea laterală, iar geometria golurilor dintre dinți și a buzunarelor pentru așchii este dimensionată astfel încât deșeurile să fie evacuate la avans ridicat, în loc să fie retăiate și reîncălzite — cauza obișnuită a pânzelor care „se ard” pe o linie Linck sau HewSaw.
Carbură rezistentă la impact pentru bușteni înghețați și murdari
Combate impactul nodurilor și uzura produsă de impurități. La prelucrarea primară a buștenilor, tenacitatea este mai importantă decât duritatea absolută: folosim carbură cu conținut ridicat de cobalt și granulație ultrafină, care suportă șocul nodurilor înghețate și rezistă abraziunii scoarței încărcate cu nisip, prelungind intervalul dintre reascuțiri la retezare și profilare chipper-canter.
Scule recomandate
Pânze circulare adaptate fiecărui post al liniei
De la masa de alimentare cu bușteni până la recroirea finală — un singur partener pentru sculele întregii linii de debitare.
Alimentare bușteni / Retezare
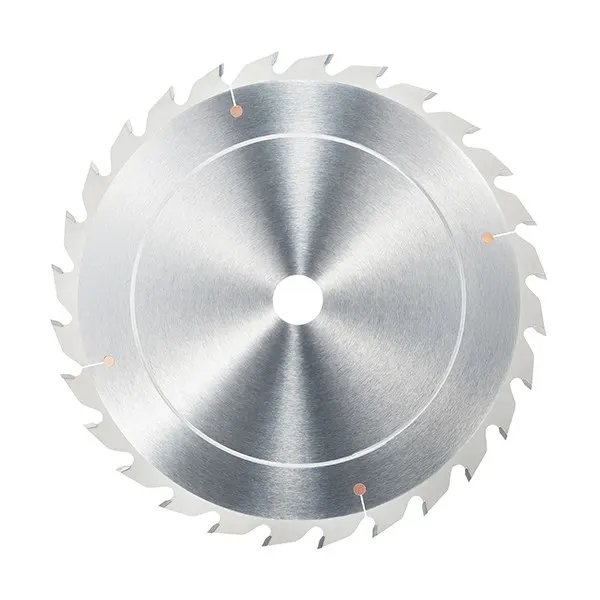
Pânze circulare pentru retezarea buștenilor
Pânze robuste pentru retezarea buștenilor rotunzi la lungime la intrarea în linie — construite cu carbură tenace, cu granulație ultrafină, pentru a rezista scoarței încărcate cu nisip și nodurilor înghețate fără ciobire.
Vedeți specificațiile →
Agregat de profilare cu așchiere
Inele de așchiere pentru linii de profilare
Inele de așchiere din carbură pentru agregate chipper-canter, care transformă lăturoaiele în așchii curate în timp ce profilează prisma — proiectate pentru un flux stabil al așchiilor și dimensiuni constante la bușteni umezi și uscați.
Vedeți specificațiile →
Agregat de profilare
Freze de așchiere pentru agregate de profilare
Freze de așchiere din carbură pentru agregatul de profilare — formează prisma și profilează fața bușteanului înainte de spintecare, menținând precizia profilului lot după lot în regim continuu cu avans ridicat.
Vedeți specificațiile →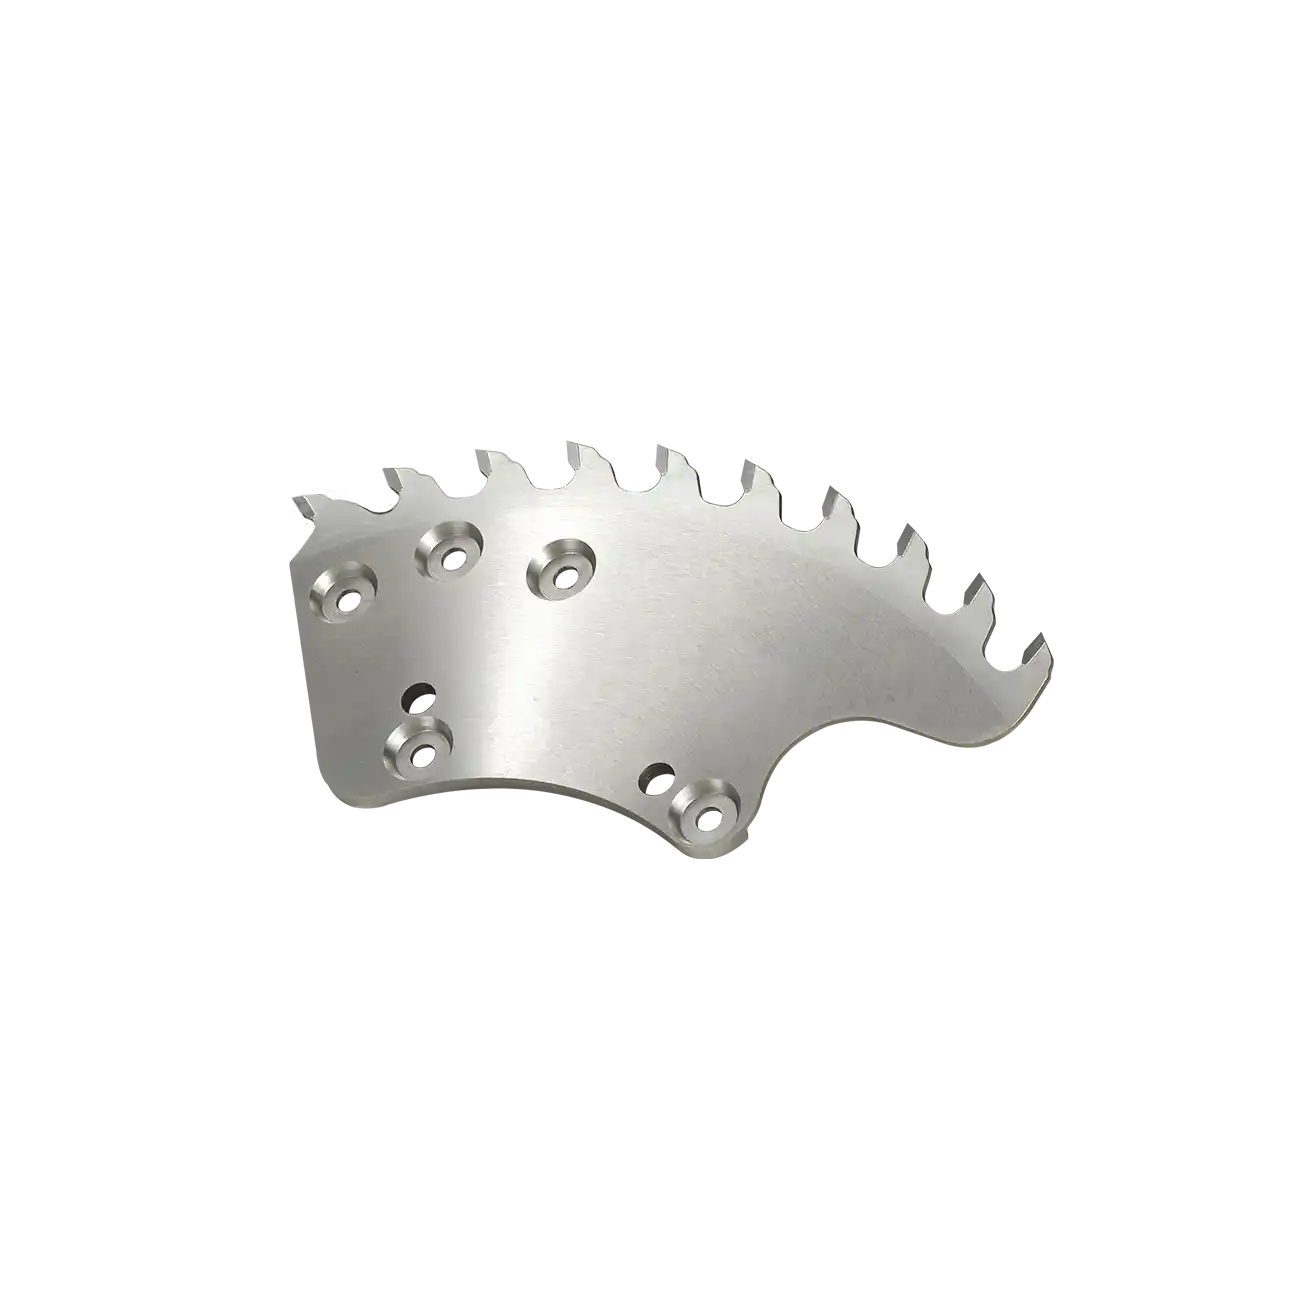
Agregat de profilare
Segmente pentru agregate de profilare
Segmente de profilare înlocuibile din carbură pentru aceleași agregate — înlocuiți numai segmentele uzate, nu întregul corp al sculei, reducând costul profilării pe metru cub.
Vedeți specificațiile →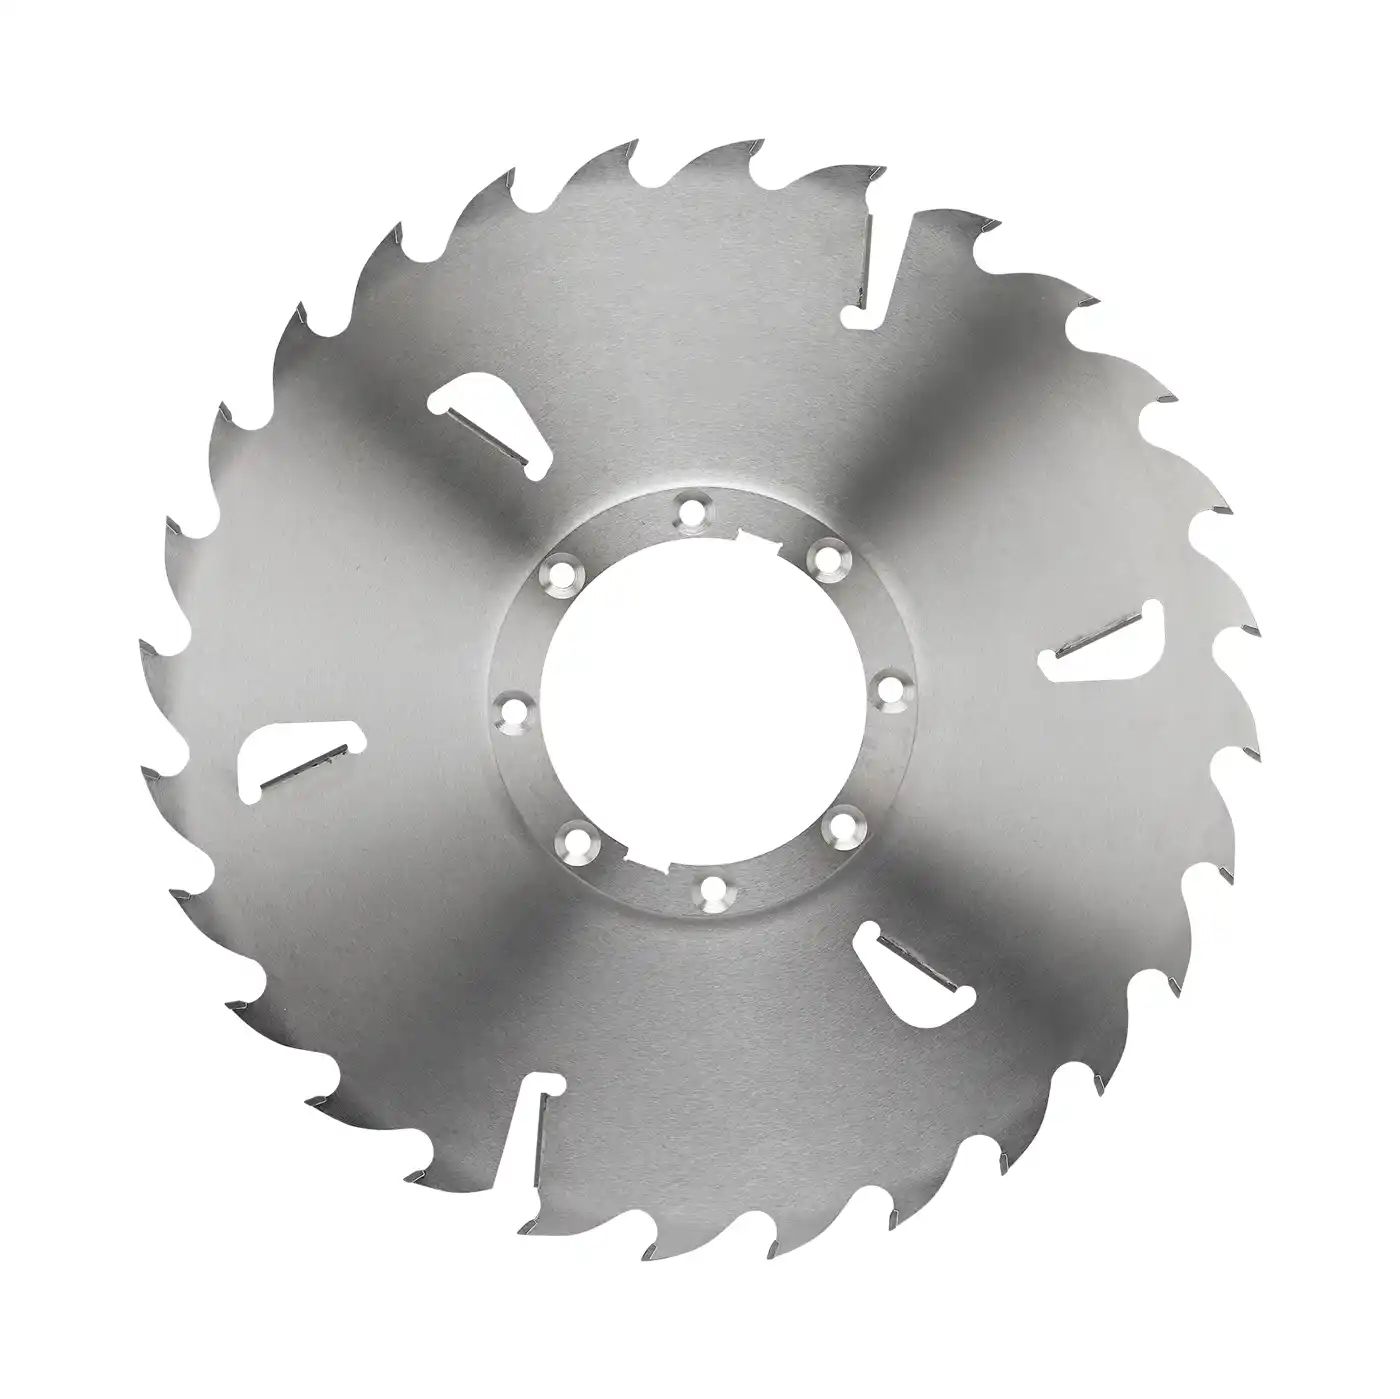
Prima trecere la ferăstrăul multilamă
Pânze circulare multilamă de pretăiere cu racloare
Prima trecere multilamă prin întreaga prismă. Corpul convex îngroșat și racloarele din carbură mențin discul departe de suprafața lemnului și păstrează o linie dreaptă în tăieturi adânci, solicitate de tensiunile interne.
Vedeți specificațiile →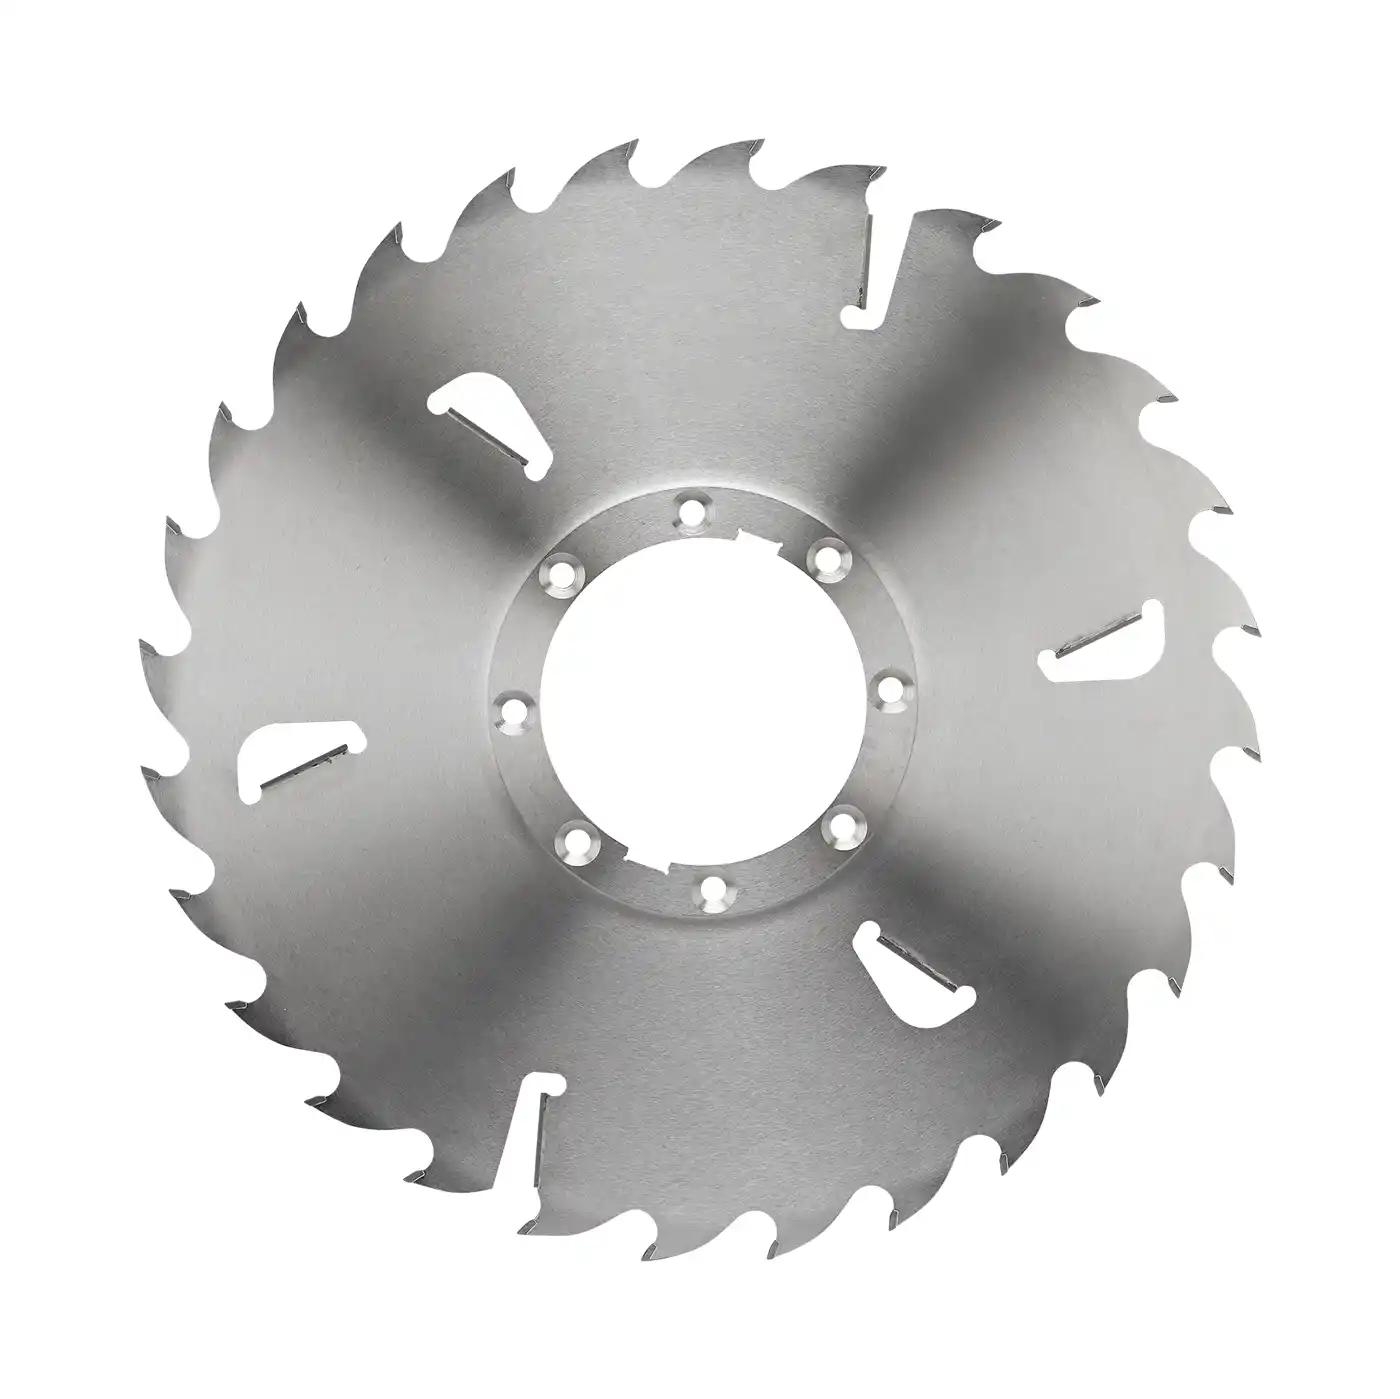
A doua trecere la ferăstrăul multilamă
Pânze circulare multilamă de recroire cu racloare
A doua trecere multilamă, care aduce scândurile la lățimea finală. Corpurile cu lățime redusă a tăieturii și racloare maximizează randamentul, menținând variația lățimii fâșiilor în limite strânse pe întregul set de pe arbore.
Vedeți specificațiile →
Debitare multilamă cu ghidare
Pânze ghidate cu alezaj canelat pentru ferăstraie multilamă
Pentru sisteme cu arbore ghidat: alezajul canelat distribuie cuplul de antrenare pe mai multe suprafețe de contact pentru o funcționare mai stabilă, iar ghidajele exterioare mențin corpul subțire perfect drept la avans maxim.
Vedeți specificațiile →Rezultate estimate
Rezultatele acestui program de pânze circulare
Beneficiile pe care le poate obține un gater primar când întreaga linie folosește pânze adaptate și corect tensionate, la parametrii recomandați.
Pânzele care mențin o linie dreaptă permit reducerea adaosului dimensional și utilizarea sigură a unei tăieturi mai înguste, transformând o parte mai mare din fiecare buștean în scânduri vandabile, nu în rumeguș.
Finisajele anti-rășină și carbura rezistentă la impact prelungesc intervalul dintre schimbările de scule, astfel încât linia HewSaw sau Linck continuă să alimenteze la viteză maximă în loc să se oprească pentru schimbări neplanificate.
Funcționarea stabilă a întregului set de pe arbore menține grosimea scândurilor și calitatea suprafeței în toleranțe, alimentând fără rebuturi operațiile ulterioare de optimizare, uscare și clasificare.
Întrebări frecvente pentru specialiști
Întrebări frecvente
Pânzele dumneavoastră multilamă pot prelucra bușteni înghețați fără reducerea avansului?
Lemnul înghețat este o problemă a întregului sistem, nu doar o schimbare de pânză. Clasa noastră de carbură rezistentă la impact este concepută să suporte șocul nodurilor înghețate, dar pentru exploatarea pe timp de iarnă recomandăm și o geometrie sezonieră a dinților — un unghi de atac redus susține mai bine tăișul — precum și verificarea rapidă a stării arborelui și curelelor de transmisie. Posibilitatea de a păstra același avans depinde de mașină și de temperatura buștenilor; vom specifica pânza pentru condițiile reale de exploatare.
De ce se ard atât de repede pânzele standard pe linia noastră de profilare Linck?
Pe o linie automatizată rapidă, cauza este aproape întotdeauna evacuarea așchiilor. Dacă volumul golului dintre dinți sau al buzunarului pentru așchii este prea mic pentru avans, așchiile nu pot ieși din tăietură: sunt retăiate, umplu tăietura, fețele corpului se încălzesc, iar pânza își pierde tensionarea și începe să se blocheze. Pânzele noastre de profilare și multilamă sunt dimensionate pentru fluxul de așchii la avans ridicat și finisate pentru a respinge rășina, ceea ce le menține reci la 100 m/min și peste.
Când ar trebui să folosim pânze ghidate, cu alezaj canelat, în locul pânzelor cu inele de fixare?
Alegerea depinde de cât de îngustă doriți să fie tăietura și de construcția mașinii. Pânzele cu inele de fixare pe un arbore simplu sunt mai ușor de utilizat și adecvate pentru lățimi moderate ale tăieturii. Când urmăriți o tăietură foarte îngustă pentru randament maxim, pânza ghidată cu alezaj canelat este alegerea mai bună: canelurile distribuie cuplul de antrenare pe mai multe contacte pentru o funcționare mai stabilă, iar ghidajele exterioare restrâng fizic corpul subțire, împiedicând devierea de la linie. Dacă ferăstrăul multilamă sau de tivit este deja construit pentru ghidaje, aceasta este calea către cea mai îngustă tăiere stabilă.
Obțineți un plan de scule
Pe o linie de mare viteză, fiecare deviere și fiecare pânză arsă înseamnă randament nevandabil
Trimiteți-ne configurația liniei — modelele utilajelor de retezare, chipper-canter și multilamă, speciile prelucrate, lățimile țintă ale tăieturii și dacă prelucrați bușteni înghețați — iar inginerii noștri vor construi un plan de scule pentru fiecare post.