
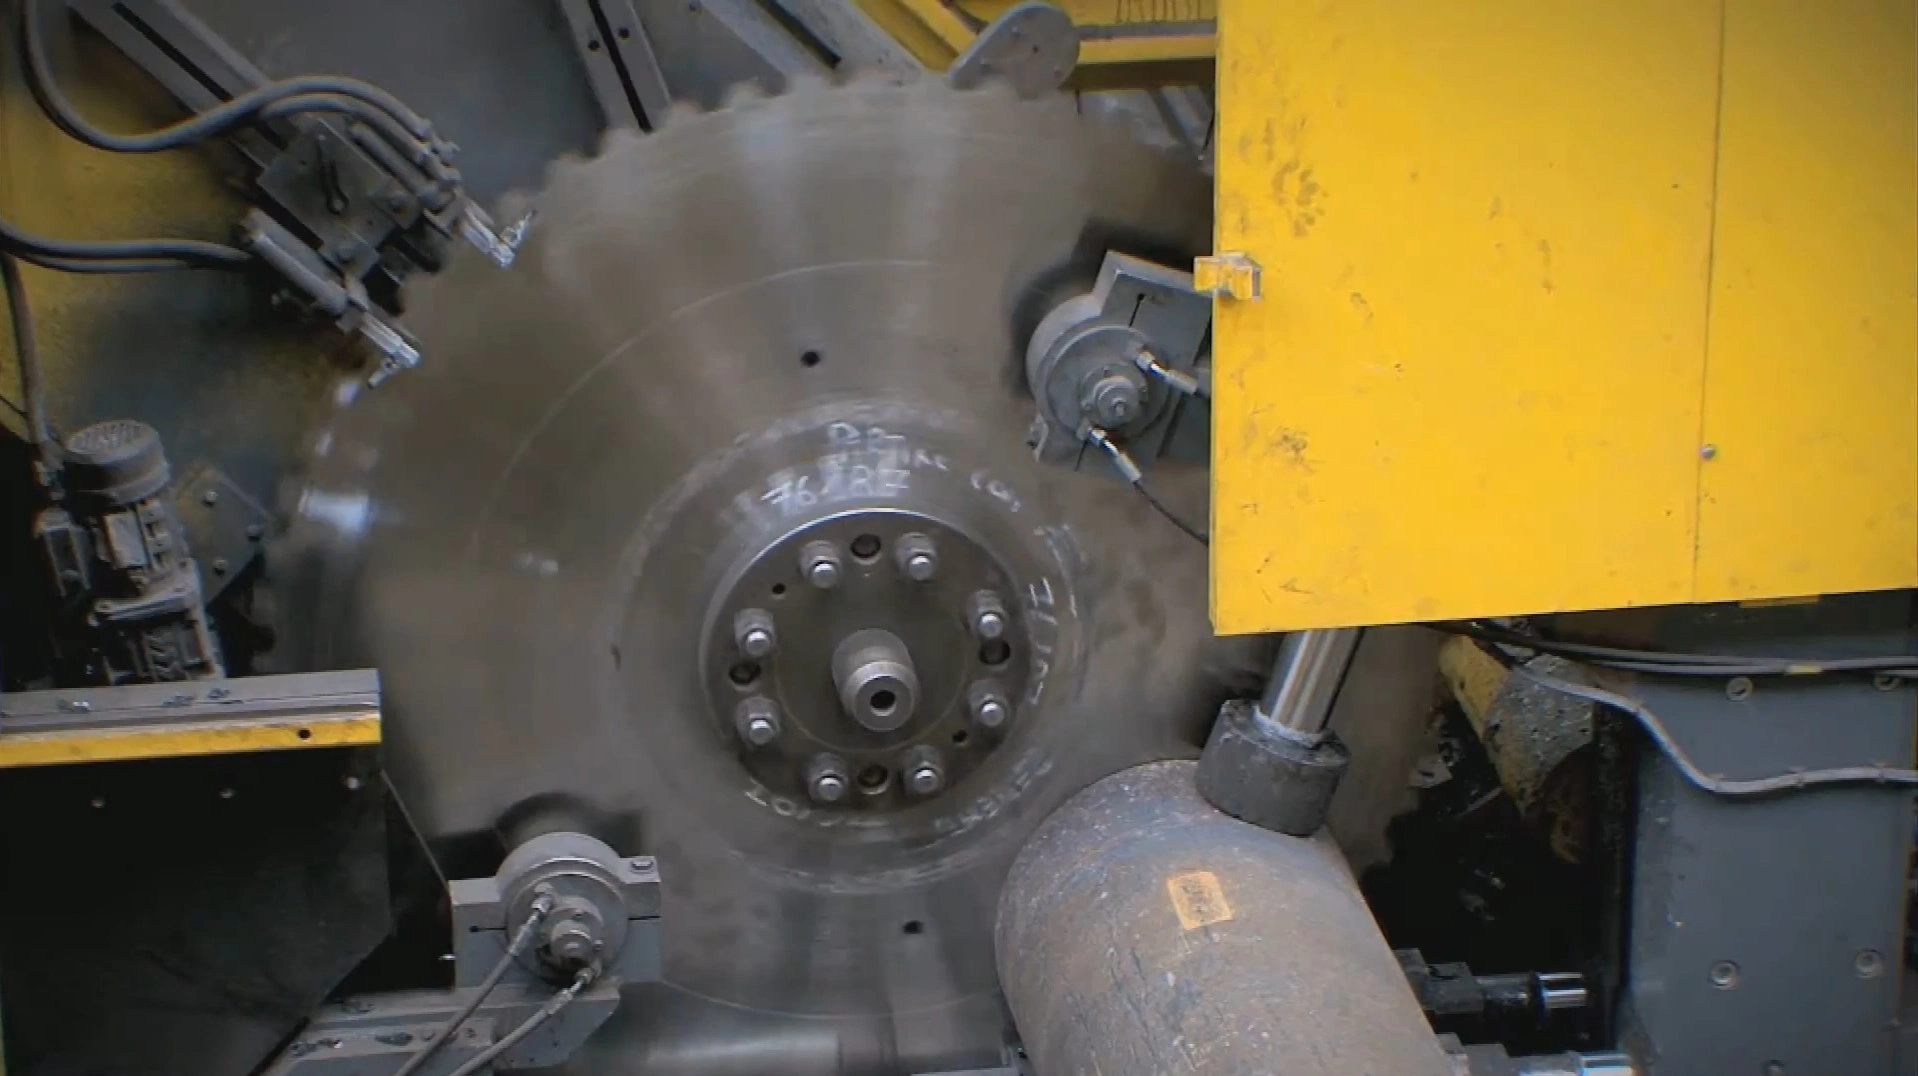
Soluții pentru debitarea țaglelor masive
Debitați țaglele masive în ritmul laminorului. Precizie la scară mare.
Proiectate pentru ferăstraie industriale de tăiere la rece — Linsinger, SMS group și linii similare — care utilizează pânze cu diametre între 500 mm și 2000 mm. Laminoarele continue de mare productivitate și liniile de forjare nu pot aștepta debitarea. Pânzele noastre circulare TCT robuste au un singur scop: să debiteze țagle masive la viteza maximă de avans, cu perpendicularitate perfectă, fără a deveni punctul critic al liniei.
Provocările industriei
Fizica debitării secțiunilor masive și adânci
Debitarea unei secțiuni masive de mari dimensiuni pe o linie continuă este un test fizic extrem. Pânzele uriașe cu dinți din carbură brazată se confruntă zilnic cu aceste trei probleme.
Avans maxim, sarcină maximă
Pentru a ține pasul cu o linie continuă, pânza trebuie să mențină un avans agresiv printr-o secțiune masivă de mari dimensiuni. Aceasta înseamnă absorbția unei forțe enorme de tăiere și evacuarea unui flux intens de așchii în fiecare secundă, o sarcină continuă care va bloca tăierea sau va distruge orice pânză care nu a fost proiectată pentru asemenea condiții.
Evacuarea așchiilor din tăieturi adânci și blocarea pânzei
Acesta este cel mai grav mod de defectare la debitarea materialului masiv. Pe măsură ce pânza pătrunde adânc în țaglă, fiecare așchie trebuie să parcurgă o distanță mare în interiorul tăieturii închise înainte de evacuare. Când evacuarea se obturează, așchiile se compactează și blochează instantaneu pânza, ciobesc carbura sau chiar deformează corpul din oțel.
Deviere și bătaie la diametre foarte mari
O pânză de 1,5 m are un corp de 8 mm și cântărește peste 100 kg, însă sub forțe uriașe de tăiere și sarcini centrifuge tinde în continuare să vibreze și să devieze lateral. Orice bătaie afectează perpendicularitatea feței țaglei, iar eroarea se transmite direct în operația ulterioară de forjare sau prelucrare de precizie.
Abordarea noastră tehnică
Cum menținem stabilă o pânză uriașă la avans maxim
Tensionare dinamică a corpului pentru rigiditate maximă
Pentru a elimina bătaia, fiecare corp de 500–2000 mm este tensionat prin rulare cu precizie, conform unor cerințe dinamice stricte. Pânza rămâne perfect plană și rigidă chiar la turație maximă și sub dilatare termică, menținând eroarea de perpendicularitate a feței țaglei la un nivel minim.
Geometrie agresivă pentru fragmentarea așchiilor
Pentru debitarea materialului masiv folosim o geometrie complexă a dinților, cu spărgătoare de așchii dedicate, care fragmentează o așchie lată în două sau trei benzi înguste. Astfel se elimină umflarea și compactarea așchiilor care blochează corpul în tăieturile adânci, iar procesul rămâne fluid pe întreaga secțiune.
Alternativa pentru PVD și logistică: plăcuțe amovibile
TCT brazat rămâne cea mai robustă alegere universală, însă o pânză uriașă este prea mare pentru o cameră de vid destinată acoperirii PVD. Pentru clienții care urmăresc durata maximă a unei muchii pe oțel abraziv sau se confruntă cu o logistică transfrontalieră costisitoare pentru reascuțire, oferim plăcuțe amovibile: inserții acoperite PVD, fixate mecanic pe corp și înlocuite direct pe utilaj.
Ecosistem de produse
Matrice de scule pentru metalurgia grea
Pânze cu dinți din carbură brazată pentru țagle masive și oțel de șine, plus o variantă cu plăcuțe amovibile acolo unde acoperirea și logistica reascuțirii sunt decisive — toate cu diametre între 500 și 2000 mm.

TCT brazat · 500–2000 mm
Pânze circulare pentru tăierea la rece a țaglelor de oțel
Pânze de diametru mare cu dinți din carbură pentru retezarea capetelor și debitarea la lungime a țaglelor masive din oțel carbon, aliat și inoxidabil pe linia de laminare. Corpul tensionat dinamic și geometria de fragmentare a așchiilor produc fețe plane și perpendiculare la viteza de avans cerută de un laminor continuu.
Țagle masive din oțel · linii de laminare și forjare
Vedeți specificațiile →
TCT brazat · 500–2000 mm
Pânze circulare pentru tăierea la rece a țaglelor pentru șine și roți
Clasă de carbură și geometrie a dinților adaptate oțelului cu conținut ridicat de carbon și duritate mare utilizat pentru șine și roți. Concepute să mențină perpendicularitatea și o față tăiată curată chiar și la cele mai abrazive șarje destinate laminării șinelor și forjării roților.
Oțel cu conținut ridicat de carbon pentru șine și țagle pentru roți
Vedeți specificațiile →
Plăcuțe amovibile · 500–2000 mm
Pânze pentru tăiere la rece cu plăcuțe amovibile pentru țagle de șine și roți
Plăcuțe din carbură acoperite PVD și fixate mecanic pentru cele mai abrazive oțeluri de șine și roți. Acoperirea, posibilă numai pe plăcuțe individuale mici, maximizează durata fiecărei muchii, iar plăcuțele uzate se înlocuiesc direct pe utilaj, fără a expedia o pânză de 100 kg pentru reascuțire. Compromisul este o lățime de tăiere mai mare.
Oțel abraziv pentru șine și roți · logistică dificilă de reascuțire
Vedeți specificațiile →Rezultate estimate
Beneficiile acestui program de pânze
Rezultatele pe care le poate obține o linie de laminare, forjare sau șine atunci când pânza de diametru mare este adaptată secțiunii, clasei oțelului și ritmului de debitare.
Vitezele extreme de avans și evacuarea fiabilă a așchiilor permit ferăstrăului să țină pasul cu o linie continuă de forjare sau laminare, astfel încât debitarea să nu încetinească procesul de mare valoare din amonte.
Corpurile tensionate prin rulare își mențin planeitatea sub forțe enorme de avans și produc fețele perpendiculare ale țaglelor de care depind operațiile ulterioare de forjare și prelucrare de precizie.
Geometria de fragmentare a așchiilor și, acolo unde este necesar, plăcuțele amovibile acoperite PVD prelungesc durata de utilizare și reduc numărul schimbărilor de pânză, diminuând costurile și opririle în fiecare campanie de producție.
Întrebări pentru specialiști
Selecție și diagnosticarea procesului
Ce determină dimensiunea maximă a țaglei masive pe care o pânză o poate debita dintr-o singură trecere?
Totul depinde de geometrie. Adâncimea utilă de tăiere este aproximativ raza pânzei minus raza flanșei de fixare și o rezervă de siguranță. Orientativ, o pânză de 1500 mm debitează secțiuni masive de 400–500 mm; pentru țagle mai mari este necesar un diametru superior, motiv pentru care aceste ferăstraie folosesc pânze de până la 2000 mm. Comunicați-ne secțiunea maximă, iar noi vom adapta diametrul, grosimea corpului și numărul de dinți.
Cum preveniți blocarea așchiilor când o pânză de 1,5 m debitează o țaglă masivă de 400 mm?
Evacuarea așchiilor din tăieturi adânci se rezolvă prin geometria dinților. Folosim spărgătoare de așchii specifice, în mai multe trepte, pe dinții din carbură. În locul unei așchii late și spiralate, care se dilată și blochează tăietura, dinții fragmentează metalul în așchii mai înguste și segmentate, ușor evacuate din golul dintre dinți înainte să genereze frecare sau să blocheze corpul pânzei.
Când trebuie aleasă pânza cu plăcuțe amovibile în locul unei pânze TCT brazate convenționale?
TCT brazat este soluția universală principală: lățime de tăiere mai mică, pierderi reduse de material și stabilitate generală excelentă. Luați în calcul plăcuțele amovibile numai dacă (1) debitați un oțel extrem de abraziv, unde acoperirea PVD, posibilă doar pe plăcuțe individuale mici, este esențială pentru durata sculei, sau (2) fabrica este departe de orice centru de reascuțire, iar transportul repetat al unei pânze de 100 kg este prea costisitor și dificil. Rețineți că plăcuțele amovibile necesită o tăietură puțin mai lată, deci pierderea de material este ușor mai mare.
Pierdem perpendicularitatea la debitarea țaglelor pentru șine; cauza este utilajul sau pânza?
La o pânză uriașă care debitează oțel masiv cu conținut ridicat de carbon, cauza este aproape întotdeauna devierea laterală, nu o defecțiune a axei de avans. Fie așchiile se compactează în tăietură și împing corpul lateral, fie corpul și-a pierdut tensionarea și nu mai poate rezista sarcinii de tăiere. Pânzele noastre rezolvă ambele probleme: geometria de fragmentare menține golurile curate, iar tensionarea dinamică strictă prin rulare păstrează corpul plan și rigid sub forța maximă de avans.
Este necesară o pânză diferită pentru oțelul cu conținut ridicat de carbon destinat șinelor și roților față de țaglele obișnuite?
Da. Țaglele pentru șine și roți sunt considerabil mai dure și mai abrazive decât țaglele obișnuite din oțel carbon, astfel încât uzează muchiile mai repede și necesită o clasă de carbură mai tenace și o geometrie adaptată sarcinii. Furnizăm o pânză brazată dedicată șinelor și roților, iar pentru cele mai abrazive șarje oferim o versiune cu plăcuțe amovibile acoperite PVD, care maximizează durata fiecărei muchii și permite înlocuirea plăcuțelor direct pe utilaj.
Solicitați un plan de debitare
Ferăstrăul nu trebuie să devină niciodată blocajul liniei
Comunicați-ne secțiunea țaglei și clasa oțelului, modelul ferăstrăului, diametrul pânzei și cerința de perpendicularitate, iar inginerii noștri vor recomanda corpul, clasa carburii și geometria dinților care mențin în mișcare linia de laminare, forjare sau șine.