
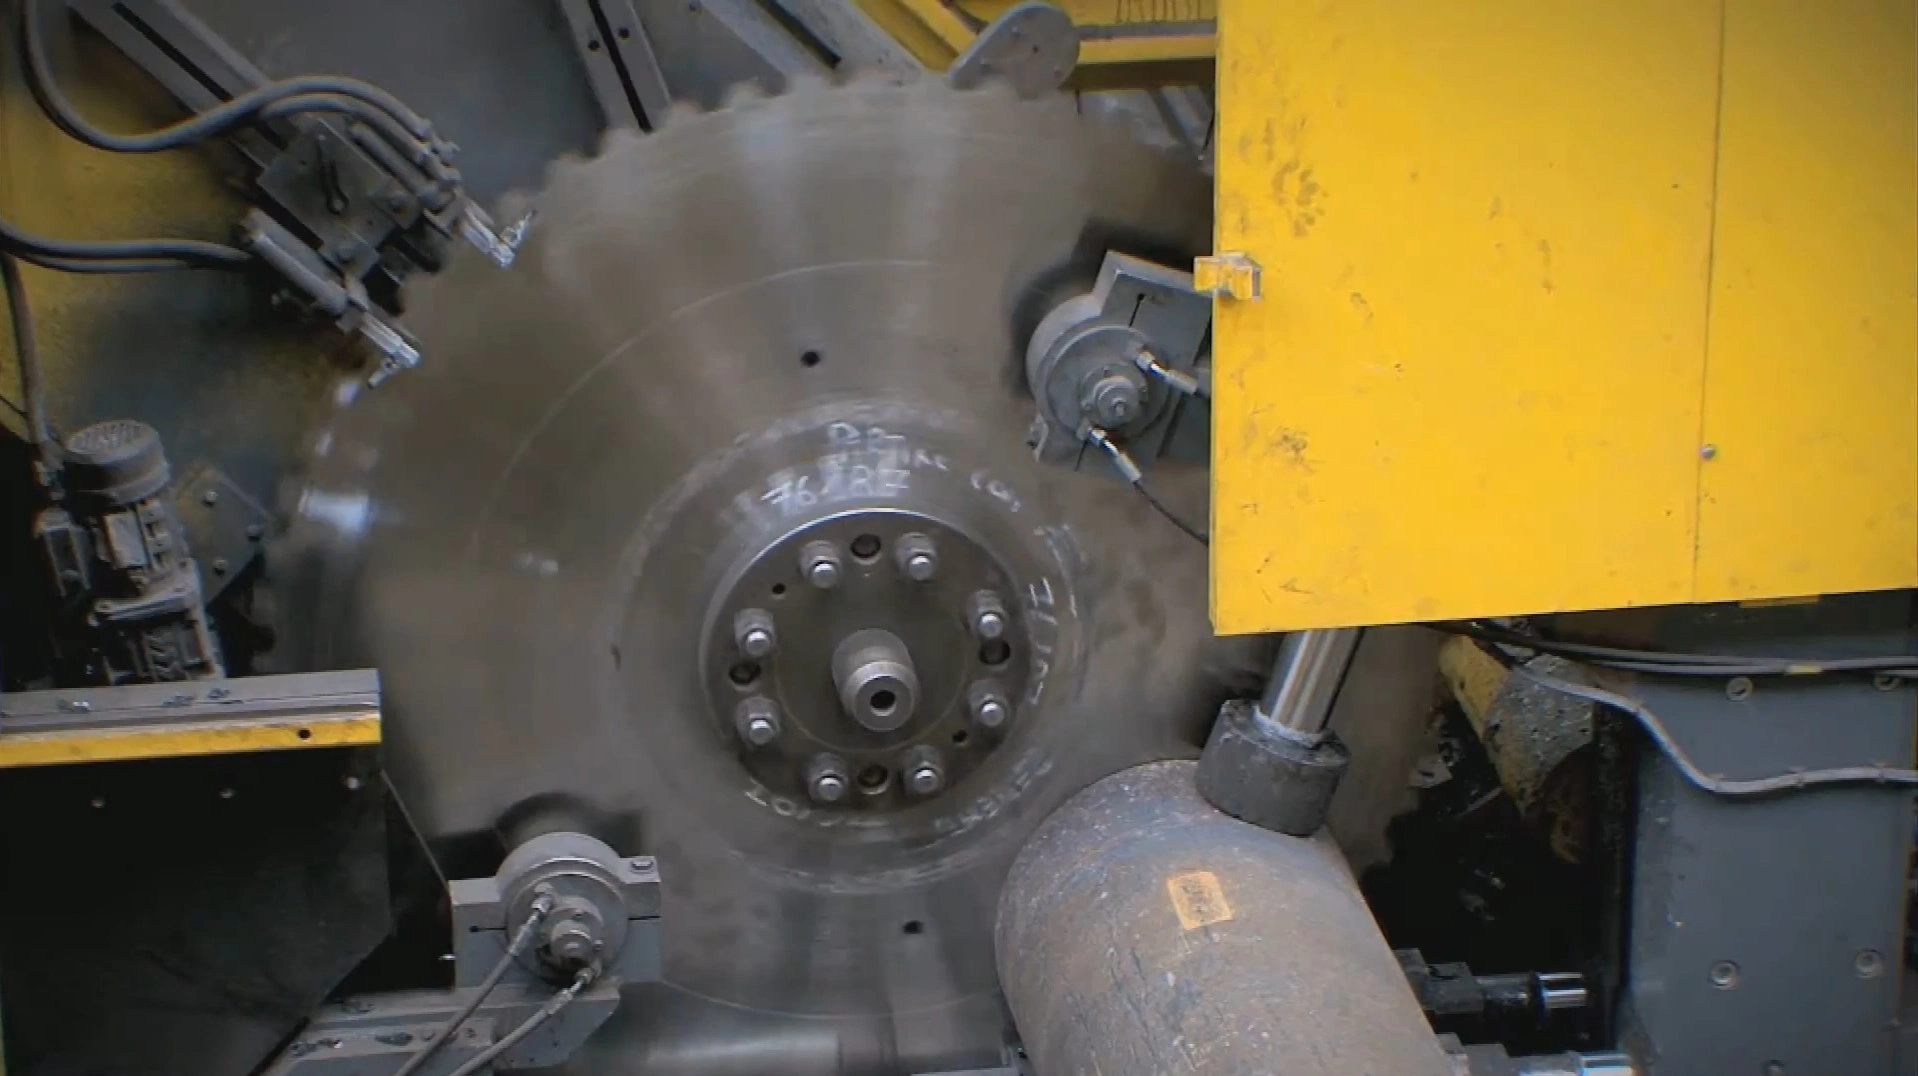
Solusi Pemotongan Billet Berat
Potong Billet Padat Secepat Laju Pabrik. Presisi pada Skala Masif.
Direkayasa untuk mesin gergaji dingin tugas berat — Linsinger, SMS group, dan lini sejenis — dengan diameter mata gergaji dari 500 mm hingga 2000 mm. Pabrik pengerolan kontinu berkecepatan tinggi dan lini penempaan tidak dapat menunggu proses pemotongan. Mata gergaji circular saw TCT tugas berat kami memiliki satu tujuan: memotong billet padat berukuran masif pada laju pemakanan maksimum dengan ketegaklurusan sempurna, tanpa menjadi hambatan pada lini Anda.
Tantangan Industri
Fisika Pemotongan Dalam pada Penampang Padat
Memotong penampang padat berukuran besar pada lini kontinu merupakan pengujian fisik yang berat. Setiap hari, mata gergaji raksasa dengan karbida brazing harus menghadapi tiga masalah berikut.
Pemakanan Maksimum, Beban Maksimum
Agar dapat mengikuti laju lini kontinu, mata gergaji harus mempertahankan laju pemakanan agresif saat menembus penampang padat berukuran besar. Artinya, mata gergaji harus menyerap gaya potong yang sangat besar dan membuang geram dalam jumlah besar setiap detik — beban kontinu yang dapat menghentikan pemotongan atau merusak mata gergaji yang tidak direkayasa untuk menahannya.
Pembuangan Geram dari Potongan Dalam dan Risiko Macet
Ini adalah mode kegagalan terburuk dalam pemotongan material padat. Ketika mata gergaji masuk jauh ke dalam billet, setiap geram harus menempuh jarak panjang di dalam alur potong tertutup sebelum dapat keluar. Saat pembuangan tersumbat, geram mengembang dan memadat — seketika menjepit mata gergaji, menyebabkan chipping pada karbida, atau bahkan melengkungkan bodi baja.
Defleksi dan Runout pada Diameter Sangat Besar
Mata gergaji berdiameter 1,5 m memiliki bodi setebal 8 mm dengan berat lebih dari 100 kg, tetapi gaya potong dan beban sentrifugal yang sangat besar tetap dapat membuatnya bergetar dan menyimpang ke samping. Runout sekecil apa pun merusak ketegaklurusan permukaan billet — dan kesalahan tersebut langsung memengaruhi proses penempaan atau pemesinan presisi berikutnya.
Pendekatan Teknis Kami
Cara Kami Menjaga Stabilitas Mata Gergaji Raksasa pada Pemakanan Penuh
Penegangan Pelat Dinamis untuk Kekakuan Maksimum
Untuk mengatasi runout, setiap bodi berdiameter 500–2000 mm diberi penegangan rol presisi sesuai spesifikasi dinamis yang ketat. Mata gergaji tetap benar-benar rata dan kaku pada kecepatan putar penuh maupun saat mengalami pemuaian termal, sehingga kesalahan ketegaklurusan pada permukaan billet dapat ditekan seminimal mungkin.
Geometri Pemecah Geram yang Agresif
Untuk pemotongan material padat, kami menggunakan bentuk gigi kompleks dengan chipbreaker khusus yang memecah satu geram lebar dan padat menjadi dua atau tiga pita sempit. Desain ini mencegah geram mengembang dan memadat hingga menjepit bodi di dalam alur potong yang dalam, serta menjaga proses pemotongan tetap lancar sampai selesai.
Alternatif untuk PVD dan Logistik — Insert yang Dapat Diganti
TCT brazing tetap menjadi pilihan utama yang paling kuat dan serbaguna, tetapi mata gergaji raksasa terlalu besar untuk dimasukkan ke ruang vakum pelapisan PVD. Bagi pelanggan yang membutuhkan umur sisi potong maksimum pada baja abrasif atau menghadapi biaya logistik pengasahan ulang lintas negara yang tinggi, kami menawarkan insert yang dapat diganti: insert berlapis PVD dibaut ke bodi dan dapat diganti langsung pada mesin.
Ekosistem Produk
Matriks Perkakas Metalurgi Berat
Mata gergaji dengan karbida brazing untuk billet padat dan baja rel, ditambah opsi insert yang dapat diganti ketika pelapisan dan logistik pengasahan ulang menjadi pertimbangan utama — semuanya tersedia dalam diameter 500 hingga 2000 mm.

TCT Brazing · 500–2000 mm
Mata Gergaji Dingin untuk Billet Baja
Mata gergaji dingin karbida diameter besar untuk memangkas kepala dan ekor serta memotong billet padat dari baja karbon, baja paduan, dan baja tahan karat sesuai panjang pada lini pengerolan. Bodi dengan ketegangan dinamis dan gigi pemecah geram menghasilkan permukaan yang siku dan tegak lurus pada laju pemakanan yang dibutuhkan pabrik kontinu.
Billet baja padat · lini pengerolan dan penempaan
Lihat spesifikasi →
TCT Brazing · 500–2000 mm
Mata Gergaji Dingin untuk Billet Rel dan Roda
Kelas karbida dan geometri gigi yang disetel untuk baja karbon tinggi berkekerasan tinggi pada billet rel dan roda. Dirancang untuk mempertahankan ketegaklurusan dan kebersihan permukaan potong pada heat baja paling abrasif yang memasok proses pengerolan rel dan penempaan roda.
Baja rel karbon tinggi dan billet roda
Lihat spesifikasi →
Insert yang Dapat Diganti · 500–2000 mm
Mata Gergaji Dingin Bergigi Insert untuk Billet Rel dan Roda
Insert karbida berlapis PVD yang dijepit secara mekanis untuk baja rel dan roda paling abrasif. Pelapisan yang hanya dapat diterapkan pada insert kecil terpisah memaksimalkan umur setiap sisi potong, sedangkan insert aus dapat diganti langsung pada mesin — mata gergaji seberat 100 kg tidak perlu dikirim kembali untuk diasah ulang. Konsekuensinya adalah alur potong yang lebih lebar.
Baja rel/roda abrasif · logistik pengasahan ulang jarak jauh
Lihat spesifikasi →Hasil yang Diharapkan
Hasil dari Program Mata Gergaji Ini
Peningkatan yang dapat diharapkan lini pengerolan, penempaan, atau rel ketika mata gergaji raksasa disesuaikan dengan penampang, kelas baja, dan tempo pemotongan.
Laju pemakanan ekstrem dan pembuangan geram yang andal memungkinkan mesin gergaji mengikuti laju lini penempaan atau pengerolan kontinu, sehingga proses pemotongan tidak pernah menghambat proses bernilai tinggi yang memasoknya.
Bodi dengan penegangan rol tetap rata di bawah gaya pemakanan besar dan menghasilkan permukaan billet tegak lurus yang dibutuhkan proses penempaan serta pemesinan presisi di hilir.
Geometri pemecah geram dan, untuk aplikasi yang memerlukannya, insert berlapis PVD yang dapat diganti memperpanjang umur pakai serta mengurangi frekuensi penggantian mata gergaji, sehingga biaya dan waktu henti pada setiap siklus produksi ikut berkurang.
FAQ dari Ahli
Pemilihan dan Diagnosis Proses
Apa yang menentukan ukuran billet padat terbesar yang dapat dipotong mata gergaji dalam satu lintasan?
Faktor utamanya adalah geometri. Kedalaman potong yang dapat digunakan kira-kira sama dengan radius mata gergaji dikurangi radius flensa penjepit dan jarak lintasan aman. Sebagai panduan umum, mata gergaji 1500 mm dapat memotong penampang padat dalam rentang 400–500 mm; billet yang lebih besar memerlukan diameter lebih besar, sehingga mesin ini menggunakan mata gergaji hingga 2000 mm. Sampaikan ukuran penampang maksimum Anda dan kami akan menyesuaikan diameter, ketebalan bodi, serta jumlah gigi.
Bagaimana Anda mengatasi penyumbatan geram saat mata gergaji 1,5 m memotong billet padat 400 mm?
Pembuangan geram dari potongan dalam diatasi melalui geometri gigi. Kami menggunakan pemecah geram bertahap khusus pada gigi karbida. Alih-alih menghasilkan satu geram lebar dan melengkung yang mengembang lalu menyumbat alur potong, gigi menyayat logam menjadi geram bersegmen yang lebih sempit dan mudah keluar dari ruang geram sebelum menimbulkan gesekan atau menjepit bodi mata gergaji.
Kapan kami sebaiknya memilih mata gergaji dengan insert yang dapat diganti daripada mata gergaji TCT brazing konvensional?
TCT brazing adalah pilihan utama untuk pekerjaan berat karena alur potongnya lebih sempit, kehilangan material lebih sedikit, dan stabilitas keseluruhannya sangat baik. Pertimbangkan opsi insert yang dapat diganti hanya jika (1) Anda memotong baja sangat abrasif yang membutuhkan lapisan PVD, yang hanya dapat diterapkan pada insert kecil terpisah, demi umur perkakas; atau (2) pabrik Anda jauh dari pusat pengasahan ulang sehingga pengiriman bolak-balik mata gergaji raksasa seberat 100 kg terlalu mahal dan merepotkan. Perlu diingat bahwa desain insert membutuhkan alur potong sedikit lebih lebar sehingga kehilangan material per potongan juga sedikit lebih besar.
Hasil potong billet rel kami tidak lagi tegak lurus — apakah penyebabnya mesin atau mata gergaji?
Pada mata gergaji raksasa yang memotong baja padat berkarbon tinggi, penyebabnya hampir selalu defleksi lateral, bukan gangguan pada sumbu pemakanan. Geram mungkin memadat di dalam alur potong dan mendorong bodi ke samping, atau bodi telah kehilangan ketegangan sehingga tidak mampu lagi menahan beban potong. Mata gergaji kami mengatasi keduanya: geometri pemecah geram menjaga ruang geram tetap bersih, sedangkan penegangan rol dinamis yang ketat mempertahankan kerataan dan kekakuan bodi di bawah gaya pemakanan penuh agar permukaan tetap siku.
Apakah baja rel dan roda berkarbon tinggi memerlukan mata gergaji yang berbeda dari billet biasa?
Ya. Billet rel dan roda jauh lebih keras dan abrasif daripada billet baja karbon standar sehingga sisi potong lebih cepat aus dan memerlukan kelas karbida yang lebih tangguh serta geometri gigi yang disetel untuk beban tersebut. Kami menyediakan mata gergaji brazing khusus untuk rel dan roda, serta versi insert berlapis PVD yang dapat diganti untuk heat paling abrasif. Versi ini memaksimalkan umur setiap sisi potong dan memungkinkan penggantian insert langsung pada mesin.
Dapatkan Rencana Pemotongan
Mesin gergaji tidak boleh menjadi hambatan pada lini Anda
Sampaikan ukuran penampang dan kelas baja billet, model mesin dan diameter mata gergaji, serta target ketegaklurusan Anda. Engineer kami akan merekomendasikan bodi, kelas karbida, dan geometri gigi yang menjaga lini pengerolan, penempaan, atau rel Anda terus beroperasi.