
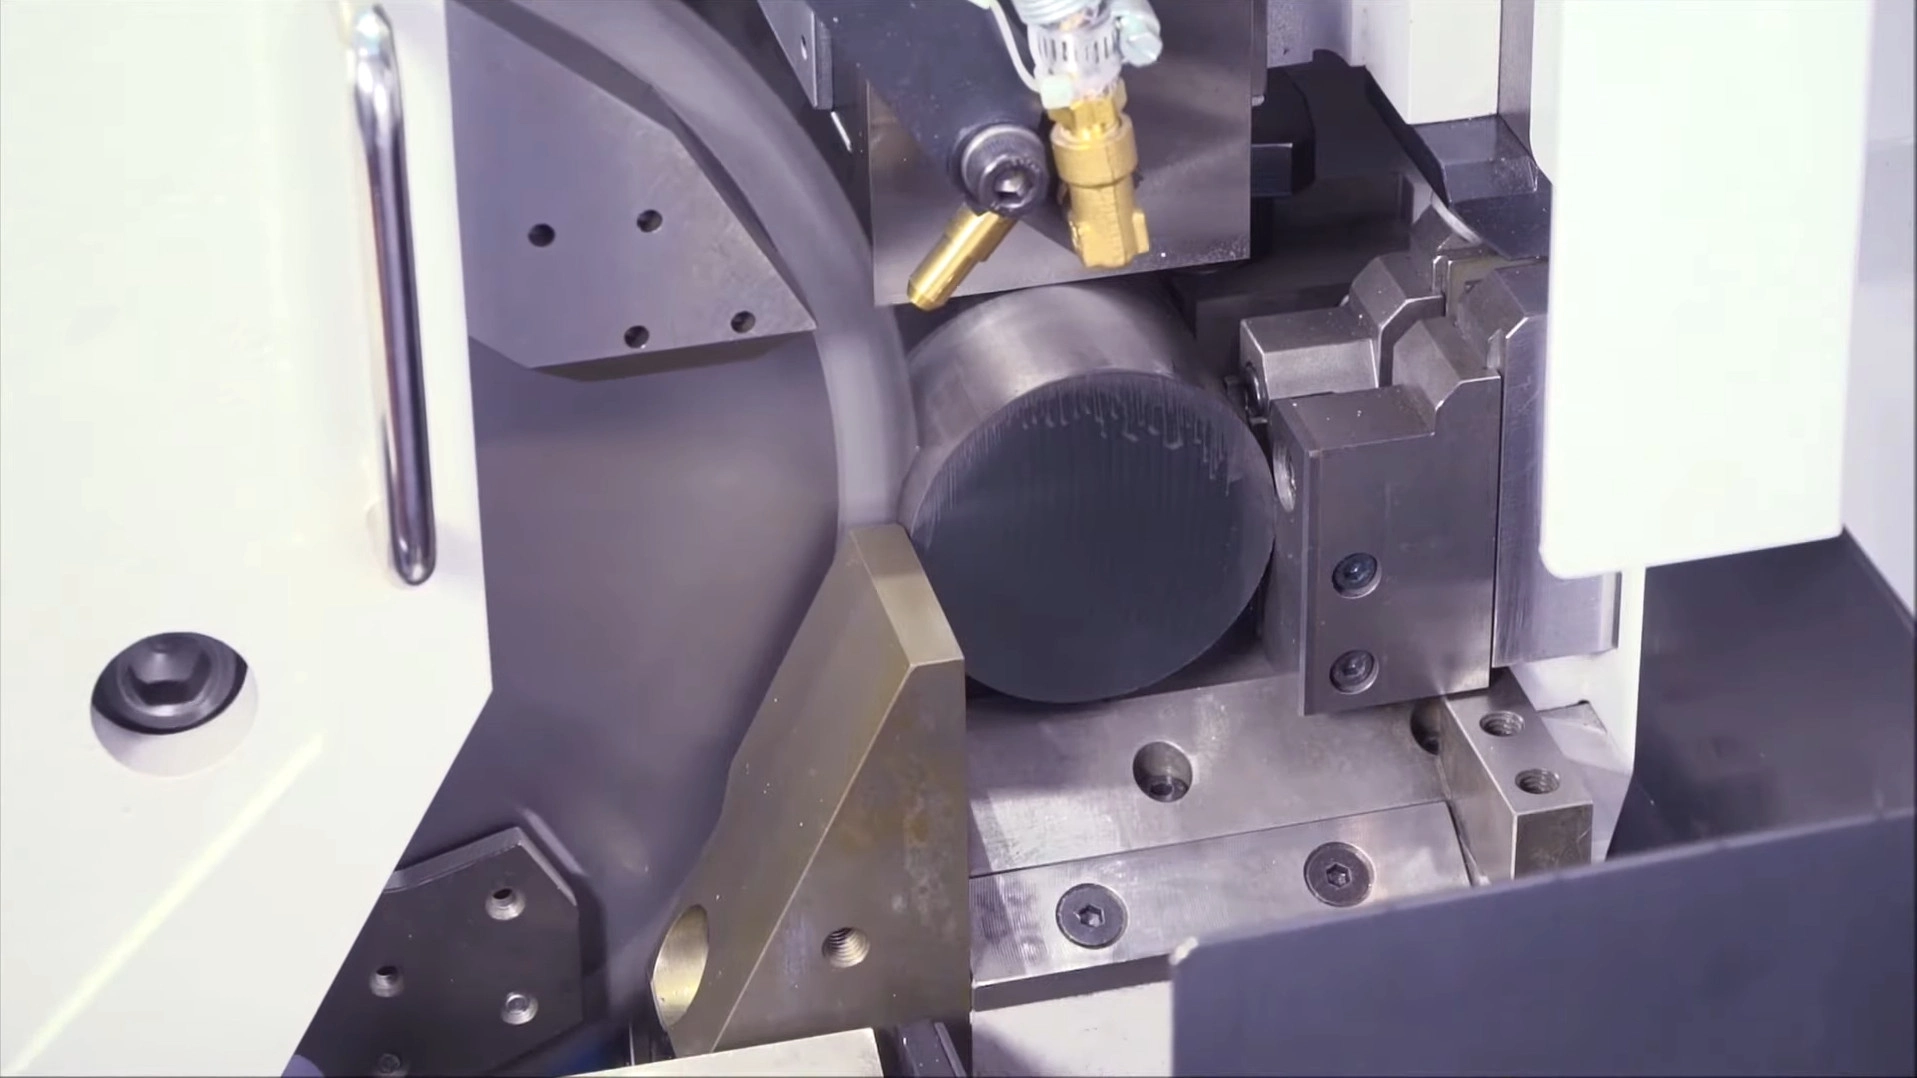
Solusi Pemotongan Baja Sesuai Panjang
Solusi Penggergajian Dingin Logam Berkecepatan Tinggi
Presisi tanpa kompromi pada kecepatan produksi menggunakan mesin gergaji SOCO, Tsune, Kasto, Nishijima, Noritake, dan Everising. Baik untuk memotong billet padat bagi proses penempaan, pipa berdinding tebal bagi bearing, maupun pelat tebal sebagai pengganti pemotongan termal, mata gergaji cermet dan karbida kami menghasilkan potongan dingin yang siku, tanpa burr dan tanpa zona terpengaruh panas.
Nilai Ekonomis Penggergajian Dingin
Nilai Utama Penggergajian Dingin Terletak pada Hasil Potong yang Tetap Dingin
Potongan dingin yang bersih dan siku bukan sekadar penampilan — kualitas ini menentukan hasil di mesin tempa, chuck, dan perhitungan biaya akhir.
Aspek Fisika: Panas Terbuang Bersama Geram
Saat gigi menyayat baja padat, suhu di zona geser meningkat sesaat. Geometri gigi cermet dan karbida kami menggulung dan menjauhkan geram begitu terbentuk, sehingga sebagian besar panas pemotongan ikut terbuang bersama serpihan.
- Benda kerja tetap dingin — tanpa zona terpengaruh panas, tepi yang mengeras, atau perubahan struktur mikro.
- Proses berikutnya — bubut CNC, milling, atau pembuatan ulir — menerima baja bersih, lunak, dan siap dikerjakan.
- Tanpa pengerasan tepi, perkakas pada proses hilir tidak mengalami keausan dini.
Aspek Ekonomi: Rendemen Material dan Biaya Proses
Permukaan siku tanpa burr mengurangi biaya pada setiap proses setelah penggergajian — sedangkan pada pemotongan benda kerja pendek, alur potong yang lebih tipis juga menghemat bahan baku secara langsung.
- Penempaan dan cold heading: billet yang rata dan bebas bekas gergaji mencegah retak lipatan, sedangkan slug dengan berat konsisten melindungi dies bernilai tinggi dari beban yang tidak terpusat.
- Pemakanan CNC: ujung yang siku dan tanpa burr mencegah bar feeder macet serta menjaga penjepitan dan touch-off sumbu Z tetap akurat.
- Opsi alur potong tipis: mengurangi kerf pemotongan pendek berfrekuensi tinggi dari 2,0 mm menjadi 1,5 mm menghemat 0,5 mm paduan bernilai tinggi pada setiap potongan — penghematan ini cepat terakumulasi pada puluhan ribu benda kerja per hari.
Tantangan Industri
Empat Masalah yang Dikenal Setiap Operasi Cut-Off
Baik Anda mengoperasikan sel cut-off internal untuk memasok proses penempaan dan CNC maupun pusat layanan yang menjual material potongan, empat masalah berikut menentukan throughput, scrap, dan reputasi Anda.
Hambatan Waktu Siklus dalam Produksi Massal
Band saw terlalu lambat untuk terus memasok mesin pres tempa atau sederetan mesin CNC, sedangkan mata gergaji HSS cepat aus pada paduan keras. Dalam kedua kondisi tersebut, stasiun cut-off menjadi hambatan dan penggantian mata gergaji yang terus-menerus menimbulkan waktu henti tak terencana.
Cacat Tempa akibat Kualitas Potong yang Buruk
Proses cold heading dan penempaan sangat sensitif terhadap kualitas billet. Bekas gergaji bergelombang dan burr terlipat di bawah tekanan lalu memicu retak tersembunyi di dalam hasil tempa, sedangkan potongan yang tidak siku menyebabkan berat slug tidak konsisten — memperpendek umur dies bernilai tinggi dan membuat komponen ditolak pelanggan.
Pengerasan Regangan pada Baja Tahan Karat dan Baja Paduan
Jika baja tahan karat 304/316 atau baja paduan keras dipotong dengan sisi potong tumpul atau bergesekan, permukaannya langsung mengalami pengerasan regangan. Lapisan yang mengeras tersebut kemudian merusak insert karbida pada proses bubut atau milling berikutnya.
HAZ dan Inefisiensi dalam Pemrosesan Pelat
Pusat layanan yang memotong pelat tebal dengan oxy-fuel atau laser menanggung kerugian ganda: prosesnya lambat dan boros daya, serta meninggalkan tepi keras yang terpengaruh panas dan sulit dikerjakan oleh pembeli pada proses berikutnya.
Pendekatan Teknis Kami
Cara Kami Mempertahankan Hasil Potong yang Siku, Dingin, dan Konsisten
Matriks Gigi Cermet dan Karbida
Setiap material memerlukan gigi yang tepat, bukan satu kelas untuk semua aplikasi. Cermet (TiC/TiN) memiliki kekerasan panas dan sifat inert kimia yang sangat baik terhadap besi — ideal untuk pemotongan kontinu berkecepatan tinggi pada baja karbon padat dan baja paduan rendah dengan hasil akhir seperti cermin serta umur panjang. Tungsten karbida memberikan ketangguhan benturan yang dibutuhkan baja tahan karat, paduan keras, dan pemotongan pipa terputus, sekaligus menahan chipping yang merusak mata gergaji kelas rendah.
Penegangan Rol Dinamis untuk Mencegah Defleksi
Billet dengan berat konsisten dan tanpa bekas gergaji berawal dari bodi yang tidak menyimpang. Setiap bodi baja diberi penegangan rol presisi sesuai kecepatan kerjanya. Saat bodi menghangat selama pemotongan kontinu, tegangan internalnya mencapai keseimbangan dan pelat tetap kaku — tanpa runout atau penyimpangan lateral ketika gigi memasuki batang padat.
Toleransi Lubang Poros Ketat dan Geometri Samping Penjaga Kerataan
Kami mempertahankan toleransi lubang poros dan lubang pin yang ketat serta menggerinda sisi gigi menggunakan roda berlian grit tinggi agar sisi tersebut berfungsi sebagai sisi finishing — menghilangkan tonjolan kecil yang biasanya ditinggalkan getaran. Bersama penjepitan flensa yang presisi, desain ini menjaga kesikuan dan menghasilkan permukaan datar serta tegak lurus yang dibutuhkan proses penempaan dan CNC.
Penegangan untuk Alur Potong Tipis dan Penggergajian Pelat Bervibrasi Rendah
Untuk benda kerja pendek berfrekuensi tinggi, mata gergaji beralur potong tipis kami menjalani perlakuan penegangan yang lebih ketat agar bodinya yang ramping tahan terhadap deformasi cekung akibat torsi pemotongan baja padat dan tetap siku. Pendekatan bervibrasi rendah dan berpresisi tinggi yang sama digunakan pada mata gergaji pelat kami — dirancang untuk memotong pelat tebal secara lurus, siku, dan dingin pada metal beam saw sebagai alternatif pemotongan termal.
Perkirakan Penghematan Anda
Kalkulator Rendemen Material untuk Benda Kerja Pendek
Rencana A
Rencana Pemotongan A
Jumlah Benda Kerja
-
Benda kerja utuh per batang
Pemanfaatan Material
-
Panjang terpakai / panjang bahan baku
Rencana B
Rencana Pemotongan B
Jumlah Benda Kerja
-
Benda kerja utuh per batang
Pemanfaatan Material
-
Panjang terpakai / panjang bahan baku
Perbandingan
Perbandingan Rencana B dengan Rencana A
Hitung kedua rencana di atas untuk melihat perbedaannya. Nilai positif berarti Rencana B memberikan hasil yang lebih baik daripada Rencana A.
Perubahan Jumlah Benda Kerja
-
Jumlah benda kerja dan perubahan persentase
Perubahan Pemanfaatan
-
Poin persentase dan perubahan relatif
Perkakas yang Direkomendasikan
Mata Gergaji yang Disesuaikan dengan Material dan Jenis Potongan
Cermet untuk pemotongan baja padat yang cepat dan bersih; karbida untuk baja tahan karat, paduan keras, dan pipa.
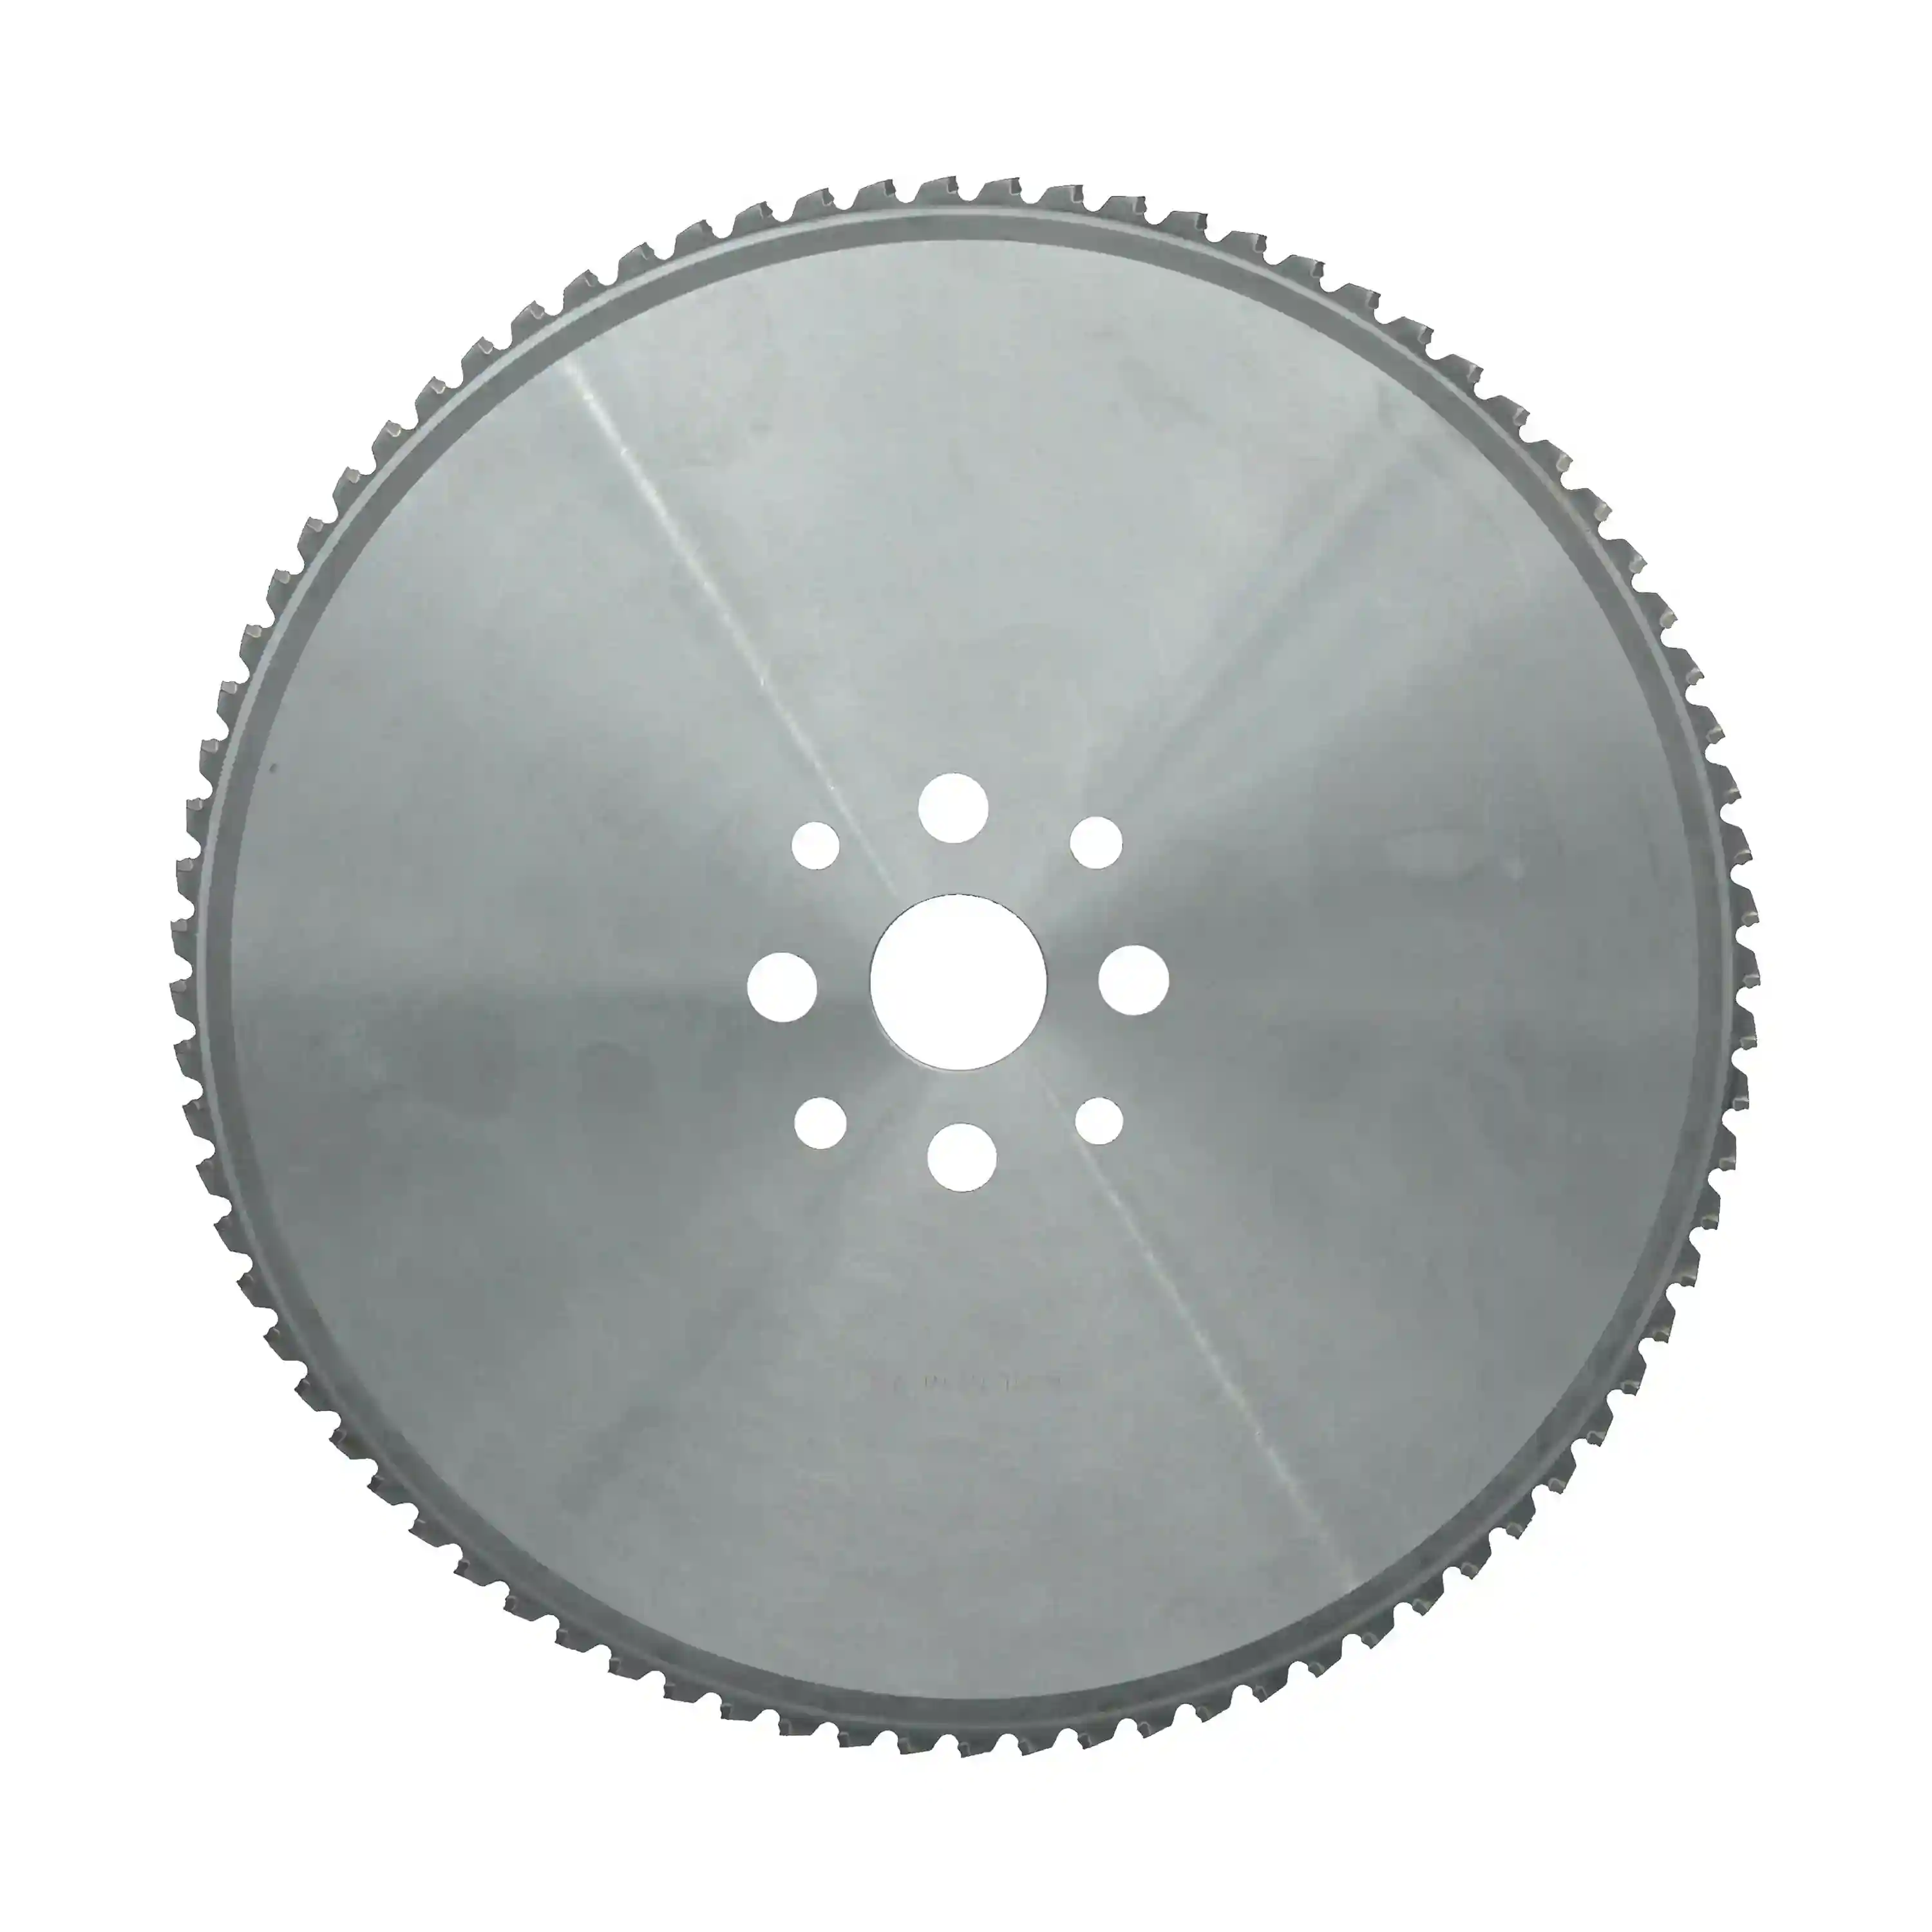
Seri Cermet
Mata Gergaji Dingin untuk Baja Karbon Rendah dan Sedang
Mata gergaji bergigi cermet untuk batang baja karbon padat dan pipa berdinding tebal. Sifat inert kimia cermet terhadap besi mencegah built-up edge, menghasilkan permukaan sebersih cermin dan umur pakai panjang yang stabil pada pemotongan billet bervolume tinggi.
Baja karbon dan paduan rendah · material padat dan pipa berdinding tebal
Lihat spesifikasi →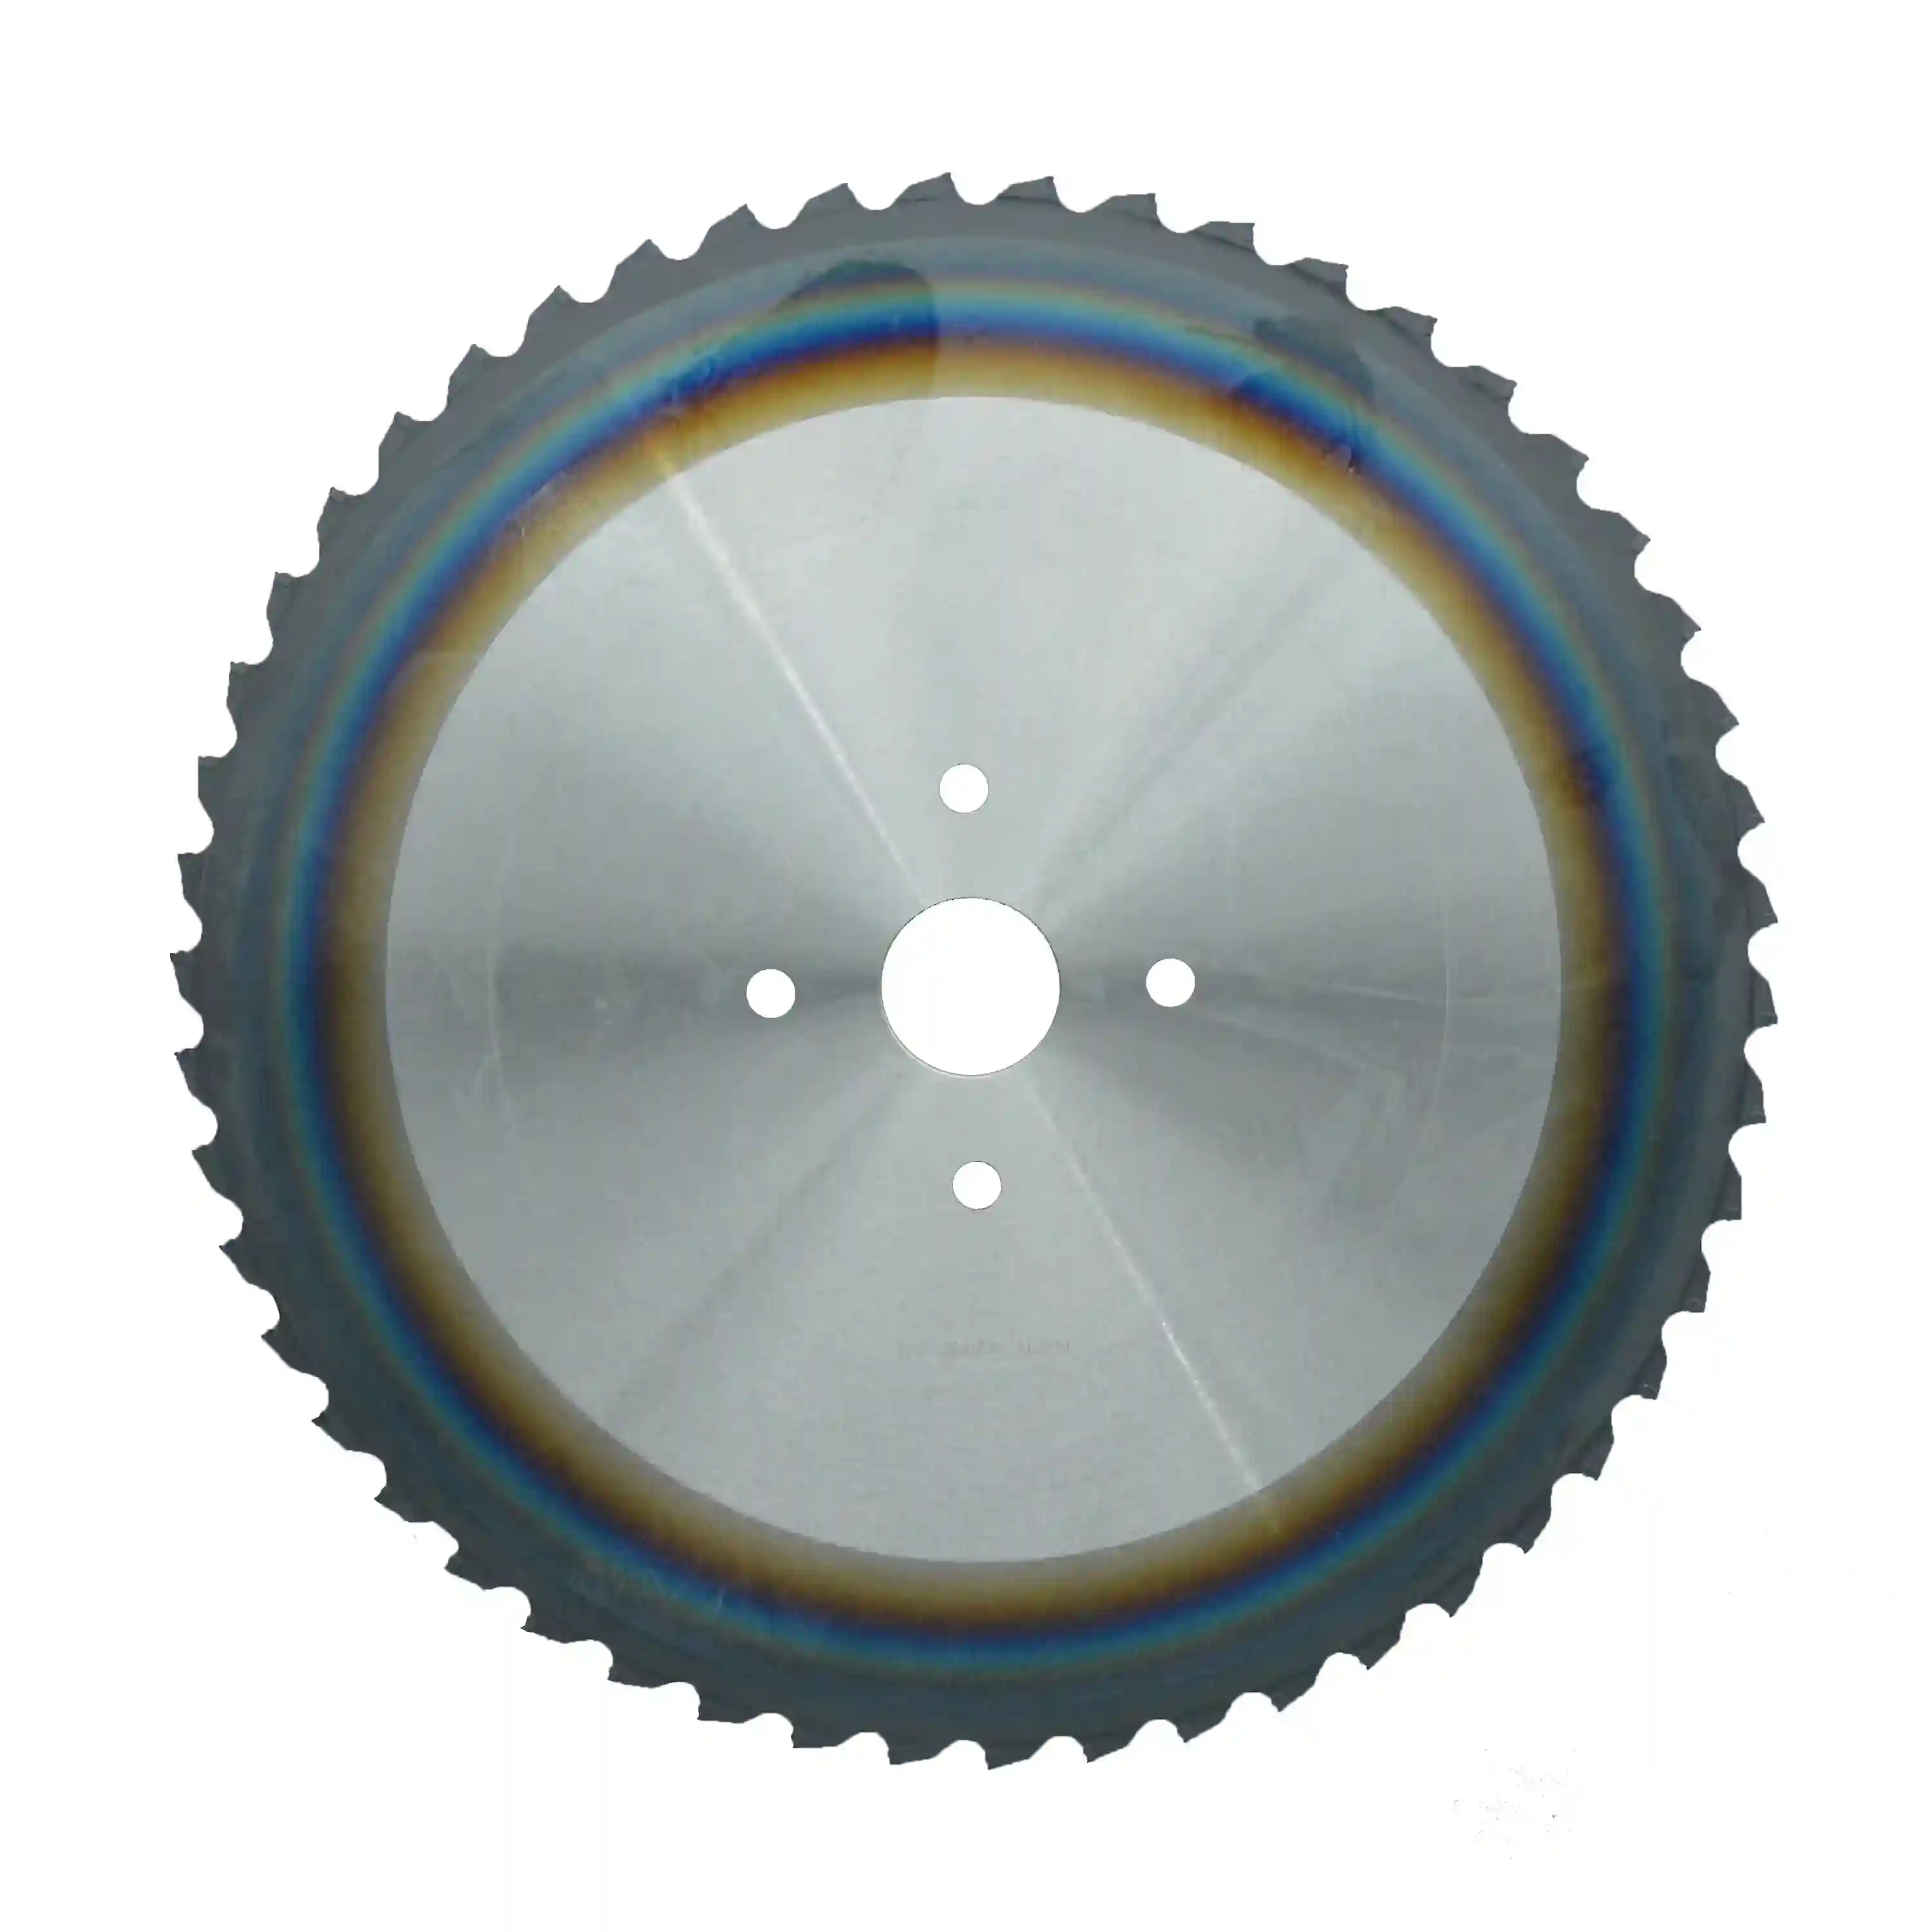
Seri Cermet · Berlapis PVD
Mata Gergaji Dingin untuk Pemotongan Baja
Cermet berlapis PVD yang ditingkatkan untuk rentang baja lunak, baja karbon tinggi, dan baja paduan yang lebih luas. Lapisan ini meningkatkan ketahanan aus dan oksidasi untuk memperpanjang umur pakai pada heat yang lebih berat dan produksi kontinu.
Baja lunak, karbon tinggi, dan paduan · material padat dan pipa berdinding tebal
Lihat spesifikasi →
Seri Karbida (TCT)
Mata Gergaji Dingin untuk Baja Tahan Karat
Tungsten karbida berlapis PVD untuk baja tahan karat, titanium, dan baja paduan tinggi yang sulit dipotong. Matriks kaya kobalt menahan pengerasan regangan dan beban mekanis dari paduan tersebut tanpa mengalami chipping.
Baja tahan karat, titanium, dan baja paduan tinggi
Lihat spesifikasi →
Seri Karbida (TCT)
Mata Gergaji Dingin untuk Pemotongan Pipa Baja
Karbida berlapis PVD untuk pemotongan terputus pada tube dan pipa dengan ketebalan dinding lebih dari 3 mm. Ketangguhan retak dan ketahanan kejutan termal yang tinggi menyerap benturan berulang saat memotong pipa baja karbon, paduan, dan tahan karat.
Tube dan pipa baja karbon/paduan/tahan karat (dinding >3 mm)
Lihat spesifikasi →Hasil yang Diharapkan
Hasil dari Program Mata Gergaji Ini
Peningkatan yang dapat dicapai operasi cut-off ketika kelas mata gergaji dan parameter pemotongan disesuaikan dengan material.
Permukaan datar dan tegak lurus tanpa zona terpengaruh panas dapat langsung masuk ke proses penempaan atau CNC — tanpa deburring, retak lipatan, atau lapisan keras yang merusak perkakas berikutnya.
Kelas cermet atau karbida yang tepat serta bodi stabil dengan ketegangan yang baik memperpanjang interval penggantian, sehingga mesin gergaji berkecepatan tinggi terus memasok lini dan tidak berhenti karena mata gergaji.
Berat slug yang konsisten melindungi dies penempaan, sedangkan opsi alur potong tipis menghemat paduan bernilai tinggi pada setiap potongan pendek — penghematan nyata dalam pekerjaan cut-to-length berfrekuensi tinggi.
FAQ dari Ahli
Pertanyaan yang Sering Diajukan
Haruskah saya memilih mata gergaji cermet atau karbida (TCT) untuk mesin saya?
Pilihannya ditentukan oleh material dan jenis potongan. Gunakan cermet untuk pemotongan massal baja karbon padat dan baja paduan rendah — misalnya C45 / 1.0503 (S45C, AISI 1045). Sifat inert kimia cermet terhadap besi mencegah built-up edge sehingga menghasilkan permukaan sempurna dan umur panjang pada baja struktural padat. Gunakan karbida (TCT) untuk paduan berkekuatan tinggi, baja tahan karat, dan pipa berdinding tebal — misalnya baja bearing/paduan 100Cr6 / SUJ2 / 52100 dan 42CrMo4, atau baja tahan karat 1.4301 / SUS304 / 316. Material tersebut menghasilkan beban mekanis berat, pengerasan regangan, dan, pada pipa, benturan terputus; karbida kaya kobalt kami memiliki ketangguhan retak dan ketahanan kejutan termal untuk menahannya.
Mengapa mata gergaji beralur potong tipis menghemat biaya pada potongan pendek tetapi tidak direkomendasikan untuk billet besar?
Pada benda kerja pendek 20 mm, pengurangan kerf dari 2,0 mm menjadi 1,5 mm menghemat paduan mahal dalam jumlah berarti pada setiap langkah potong — dan penghematannya cepat terakumulasi pada pekerjaan berfrekuensi tinggi. Namun, pada billet padat berdiameter besar, busur keterlibatan gigi panjang, volume geram sangat besar, dan beban samping tinggi. Bodi yang sangat tipis tidak cukup kaku untuk tetap stabil sehingga dapat mengalami defleksi dan kehilangan kesikuan. Semakin besar diameternya, semakin tebal bodi yang dibutuhkan — ini merupakan kompromi fisik, bukan sekadar preferensi.
Apakah mata gergaji pelat Anda benar-benar dapat menggantikan mesin potong laser atau oxy-fuel?
Untuk pemotongan lurus pelat sedang hingga tebal, ya. Kecepatan laser turun drastis pada pelat tebal dan meninggalkan tepi meruncing yang terpengaruh panas; oxy-fuel lebih lambat dan lebih panas lagi. Metal beam saw dengan mata gergaji dingin kami memotong pelat tebal secara cepat dan lurus, menghasilkan tepi dingin yang bersih serta siku dan dapat langsung masuk ke proses milling — tanpa HAZ yang harus dikerjakan terlebih dahulu. Laser tetap unggul untuk lembaran tipis atau kontur rumit; untuk pemotongan lurus bervolume tinggi pada pelat tebal, penggergajian dingin sulit ditandingi.
Dapatkan Rencana Pemotongan
Stasiun cut-off Anda tidak seharusnya menjadi mesin paling lambat di pabrik
Sampaikan kelas material, ukuran batang atau pipa, model mesin gergaji, dan target laju produksi Anda. Engineer kami akan merekomendasikan mata gergaji cermet atau karbida, lebar alur potong, dan geometri yang meningkatkan throughput serta kualitas potong Anda.