
Rešenja za rezanje čelika na meru
Rešenja za brzohodno hladno rezanje metala
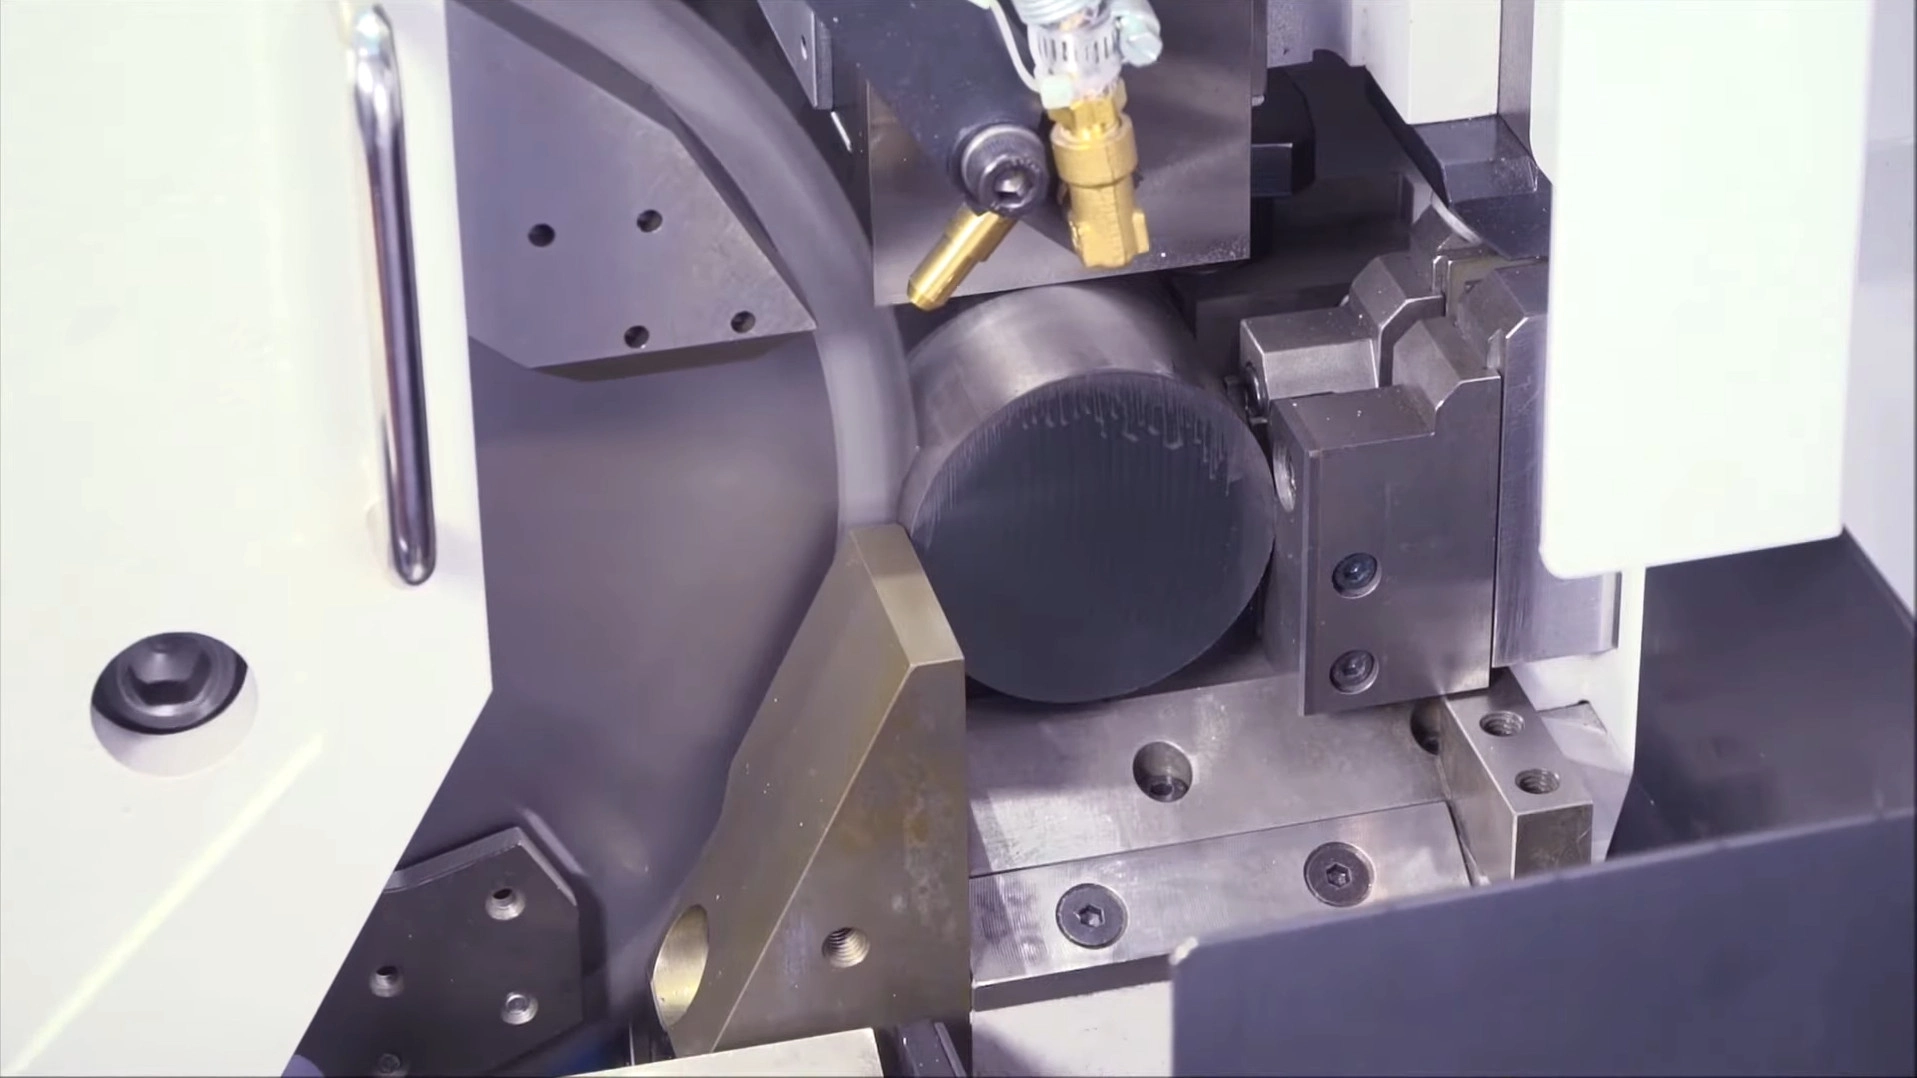
Beskompromisna preciznost pri proizvodnoj brzini na testerama SOCO, Tsune, Kasto, Nishijima, Noritake i Everising. Bilo da režete pune gredice za kovanje, debelozidne cevi za ležajeve ili debele ploče umesto termičkog rezanja, naši listovi sa kermet i tvrdometalnim zubima daju hladan, upravan rez bez srha i zone uticaja toplote.
Zašto je hladno rezanje isplativo
Vrednost hladnog rezanja upravo je u tome što je rez hladan
Čist, upravan i hladan rez nije samo estetski rezultat — on određuje šta će se dogoditi u kovačnici, steznoj glavi i konačnom obračunu troškova.
Fizika procesa: toplota odlazi sa strugotinom
Dok zub smiče puni čelik, temperatura u zoni smicanja trenutno naglo raste. Geometrija naših kermet i tvrdometalnih zuba uvija i odvodi strugotinu čim nastane, pa najveći deo toplote rezanja odlazi zajedno sa njom.
- Radni komad ostaje hladan — bez zone uticaja toplote, očvrsnute ivice i promene mikrostrukture.
- Naredni proces — CNC struganje, glodanje ili narezivanje navoja — dobija čist, neotvrdnut čelik spreman za obradu.
- Bez očvršćavanja ivice nema ni prevremenog habanja alata u sledećoj operaciji.
Ekonomika: iskorišćenje i trošak procesa
Upravna površina bez srha smanjuje trošak svakog koraka posle rezanja, a kod kratkih komada uži rez štedi i samu sirovinu.
- Kovanje i hladno sabijanje: ravne gredice bez tragova sprečavaju nabore i pukotine koji nastaju na tragovima testere, dok odsečci ujednačene mase štite skupe alate od ekscentričnog opterećenja.
- CNC dodavanje materijala: upravni krajevi bez srha sprečavaju zaglavljivanje dodavača šipki i održavaju tačno stezanje i određivanje nulte tačke Z-ose.
- Izvedba sa tankim rezom: smanjenjem širine visokofrekventnog reza kratkih komada sa 2,0 mm na 1,5 mm štedite 0,5 mm skupe legure pri svakom rezu, što se brzo sabira na desetinama hiljada komada dnevno.
Izazovi u industriji
Četiri problema poznata svakom pogonu za odsecanje
Bilo da interna ćelija za odsecanje snabdeva kovanje i CNC obradu ili servisni centar prodaje materijal isečen na meru, ova četiri problema određuju učinak, količinu škarta i ugled.
Usko grlo ciklusa u serijskoj proizvodnji
Tračne testere su prespore da neprekidno snabdevaju presu za kovanje ili grupu CNC mašina, dok se HSS listovi brzo troše na tvrdim legurama. U oba slučaja stanica za odsecanje postaje usko grlo, a česte zamene listova pretvaraju se u neplanirane zastoje.
Greške pri kovanju zbog lošeg kvaliteta reza
Hladno sabijanje i kovanje zahtevaju besprekoran kvalitet gredice. Talasasti tragovi lista i srh presavijaju se pod pritiskom i stvaraju skrivene pukotine u otkovku, dok neupravni rezovi menjaju masu odsečka, skraćuju vek skupih alata i izazivaju škart kod kupca.
Deformaciono ojačavanje nerđajućeg i legiranog čelika
Ako se nerđajući čelik 304/316 ili tvrdi legirani čelik reže tupom ivicom koja klizi po materijalu, površina se trenutno deformaciono ojačava. Taj očvrsnuti sloj zatim uništava tvrdometalnu pločicu već u sledećoj operaciji struganja ili glodanja.
Zona uticaja toplote i neefikasnost pri obradi ploča
Servisni centri koji debele ploče režu gasom ili laserom plaćaju dvostruko: proces je spor i energetski zahtevan, a ostavlja očvrsnutu ivicu pod uticajem toplote koju kupac kasnije teško obrađuje.
Naš tehnički pristup
Kako održavamo upravan, hladan i ujednačen rez
Program kermet i tvrdometalnih zuba
Odgovarajući zub za svaki materijal, umesto jedne klase za sve. Kermet (TiC/TiN) pruža izuzetnu tvrdoću na visokoj temperaturi i hemijsku inertnost prema gvožđu, što ga čini idealnim za brzo kontinuirano rezanje punog ugljeničnog i niskolegiranog čelika uz ogledalsku površinu i dug vek. Volfram-karbid daje udarnu žilavost potrebnu za nerđajući čelik, tvrde legure i isprekidani rez cevi i odoleva krzanju koje brzo uništava slabije listove.
Dinamičko zatezanje valjanjem bez skretanja lista
Gredice ujednačene mase bez tragova počinju od tela koje ne skreće. Svako čelično telo precizno se zateže valjanjem prema radnoj brzini, tako da se tokom zagrevanja u kontinuiranom rezanju unutrašnja naprezanja uravnoteže i telo ostane kruto, bez bacanja i bočnog skretanja pri ulasku zuba u punu šipku.
Uska tolerancija provrta i bočna geometrija koja održava ravnost
Održavamo uske tolerancije provrta i rupa za osigurače i brusimo bočne površine zuba finim dijamantskim koturovima, tako da bočna ivica deluje kao završna rezna ivica i uklanja sitne brazde koje bi inače ostavile vibracije. Zajedno sa preciznim stezanjem prirubnicom, ovo održava upravnost i daje ravnu, upravnu površinu potrebnu za kovanje i CNC obradu.
Zatezanje tankog tela i rezanje ploča sa malo vibracija
Za visokofrekventno rezanje kratkih komada naši listovi sa tankim rezom prolaze stroži postupak zatezanja, kako bi tanko telo odolelo tanjirastoj deformaciji pod obrtnim momentom pri rezanju punog čelika i održalo upravnost. Isti precizan pristup sa malo vibracija koristimo za listove za ploče, koji na horizontalnim testerama za metal režu debele ploče pravo, upravno i hladno kao alternativa termičkom rezanju.
Izračunajte uštedu
Kalkulator iskorišćenja materijala za kratke komade
Plan A
Plan rezanja A
Broj radnih komada
-
Celi komadi po šipki
Iskorišćenje materijala
-
Iskoristiva dužina / dužina sirovine
Plan B
Plan rezanja B
Broj radnih komada
-
Celi komadi po šipki
Iskorišćenje materijala
-
Iskoristiva dužina / dužina sirovine
Poređenje
Poređenje plana B sa planom A
Izračunajte oba plana iznad da biste videli razliku. Pozitivne vrednosti znače da plan B daje bolji rezultat od plana A.
Promena broja radnih komada
-
Broj komada i procentualna promena
Promena iskorišćenja
-
Procentni poeni i relativna promena
Preporučeni alati
Listovi usklađeni sa materijalom i načinom rezanja
Kermet za čisto i brzo rezanje punog čelika; tvrdi metal za nerđajući čelik, tvrde legure i cevi.
Cermet serija
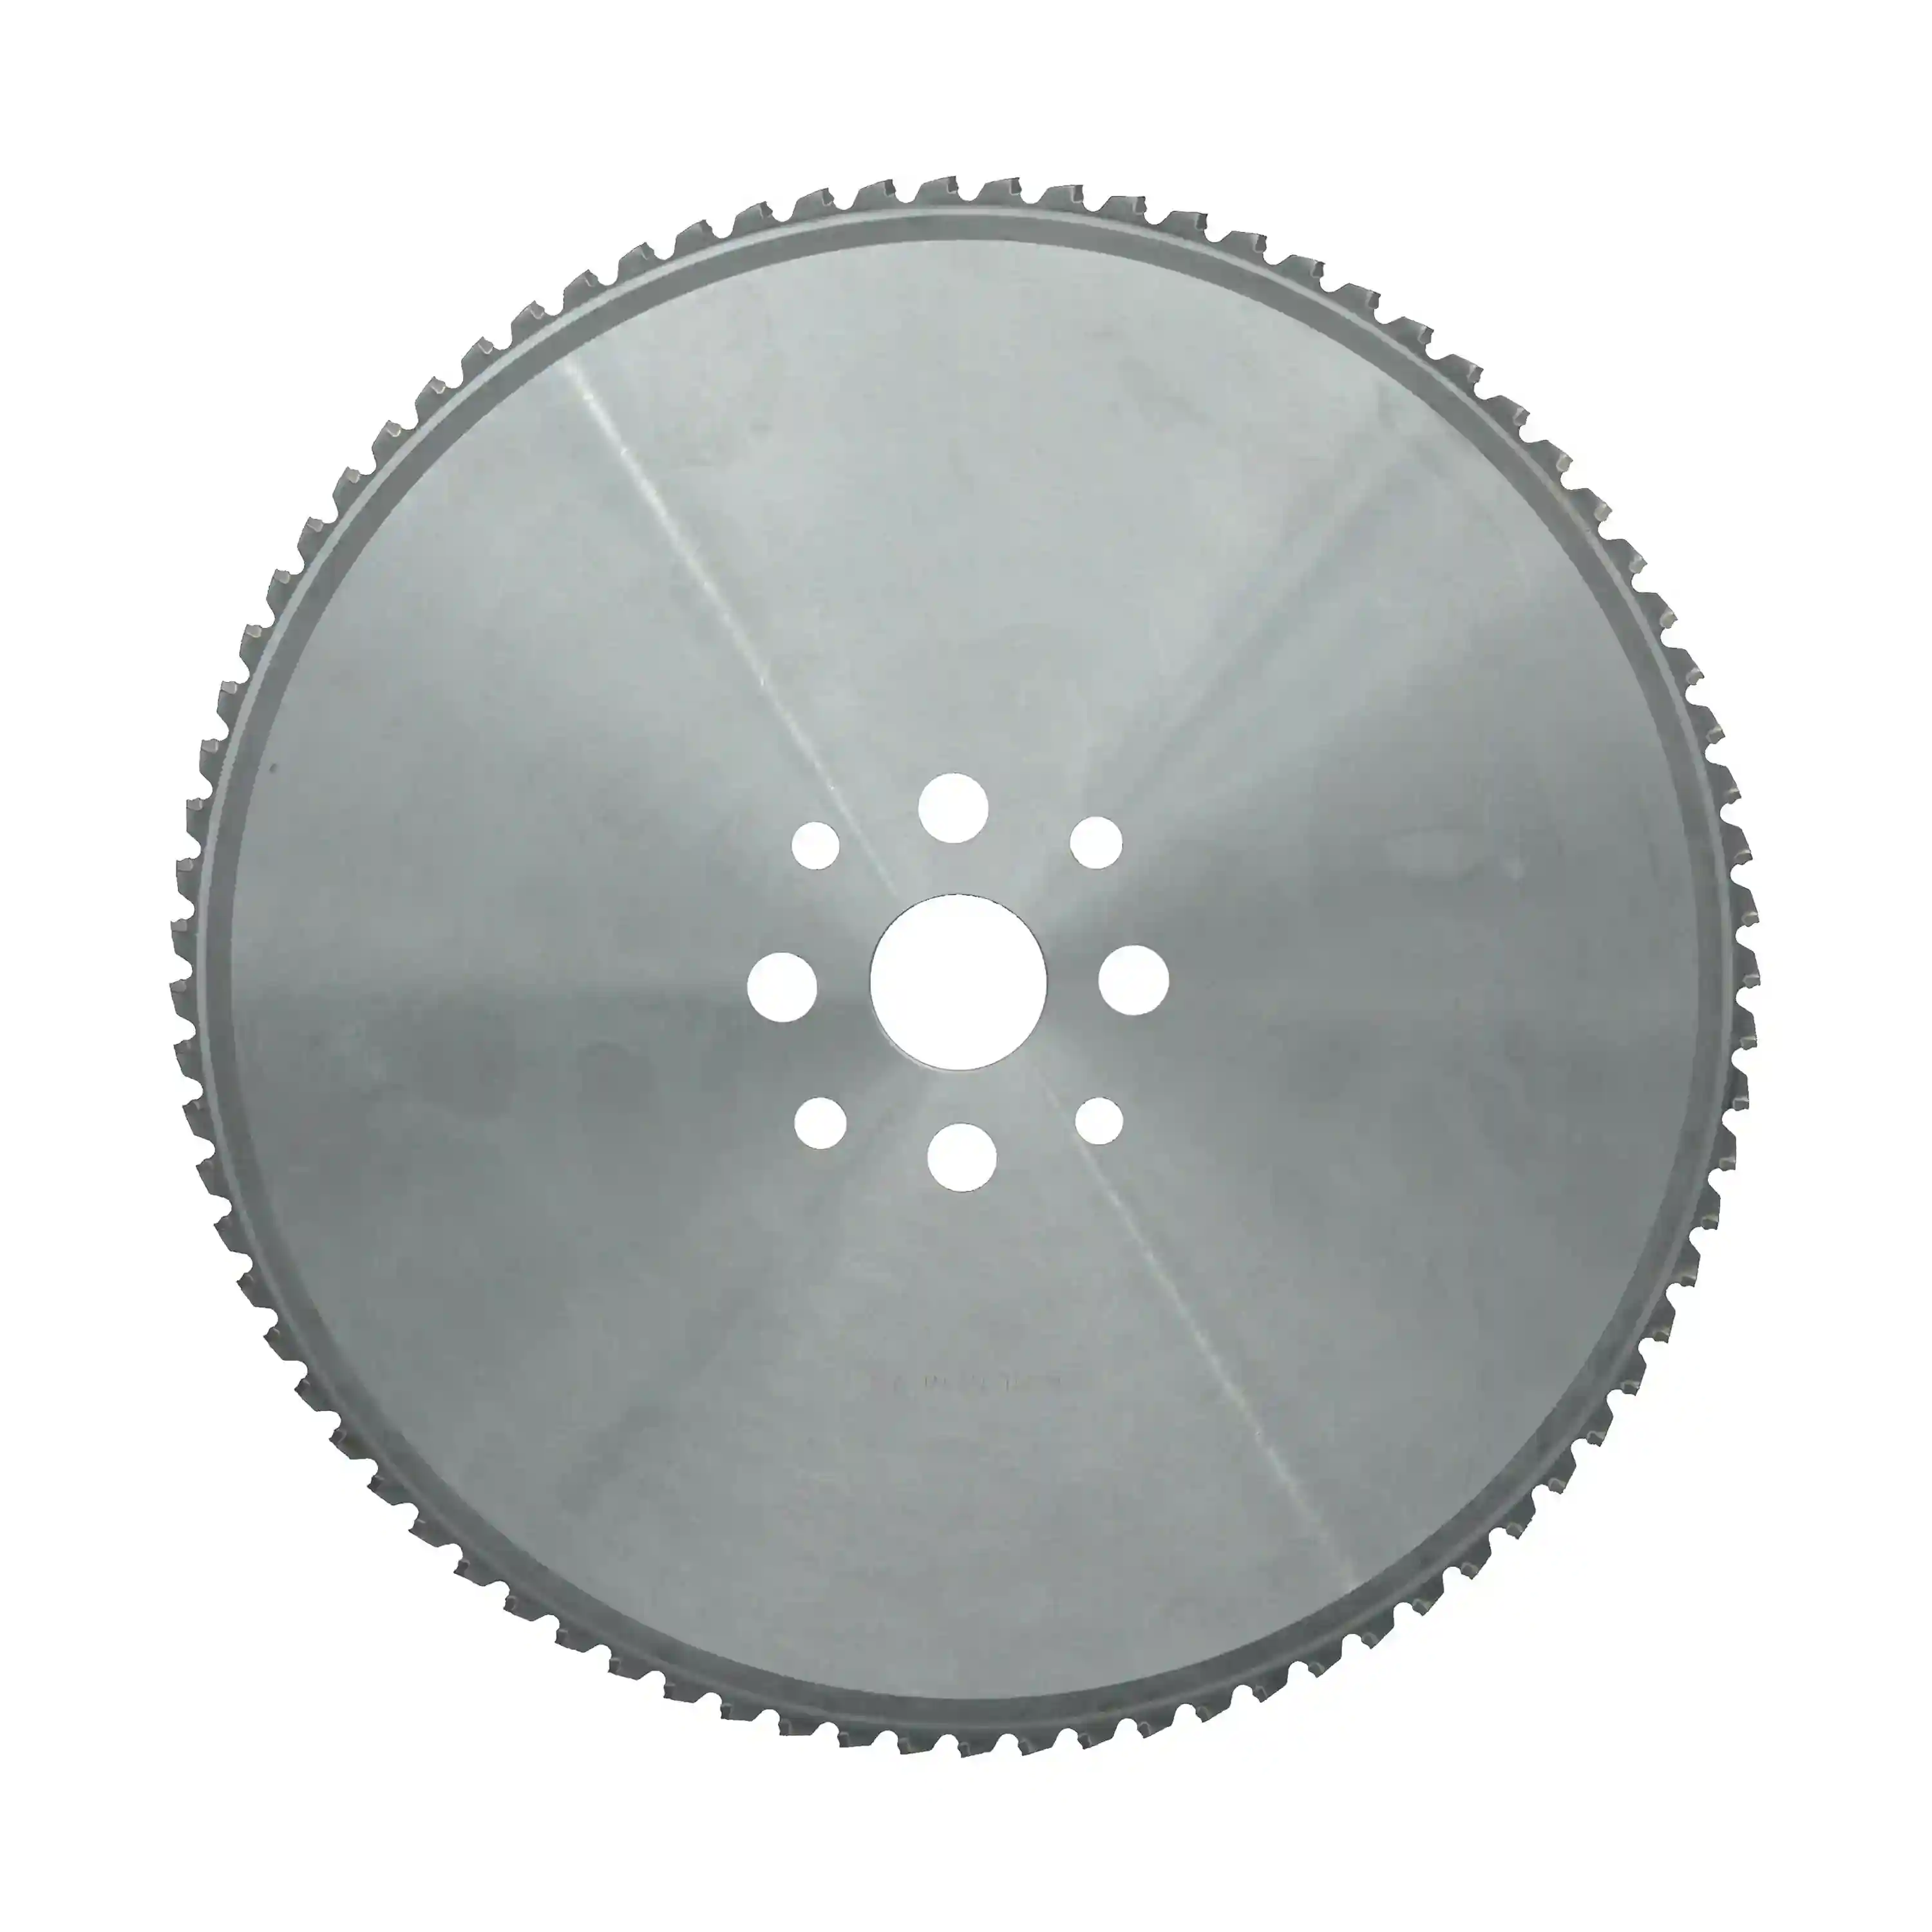
Listovi za hladno rezanje nisko- i srednjeugljeničnog čelika
Listovi sa kermet zubima za pune šipke od ugljeničnog čelika i debelozidne cevi. Hemijska inertnost kermeta prema gvožđu sprečava stvaranje naslage na reznoj ivici i daje ogledalski čistu površinu i dug, stabilan vek pri serijskom odsecanju gredica.
Ugljenični i niskolegirani čelik · puni materijal i debelozidne cevi
Pogledajte specifikacije →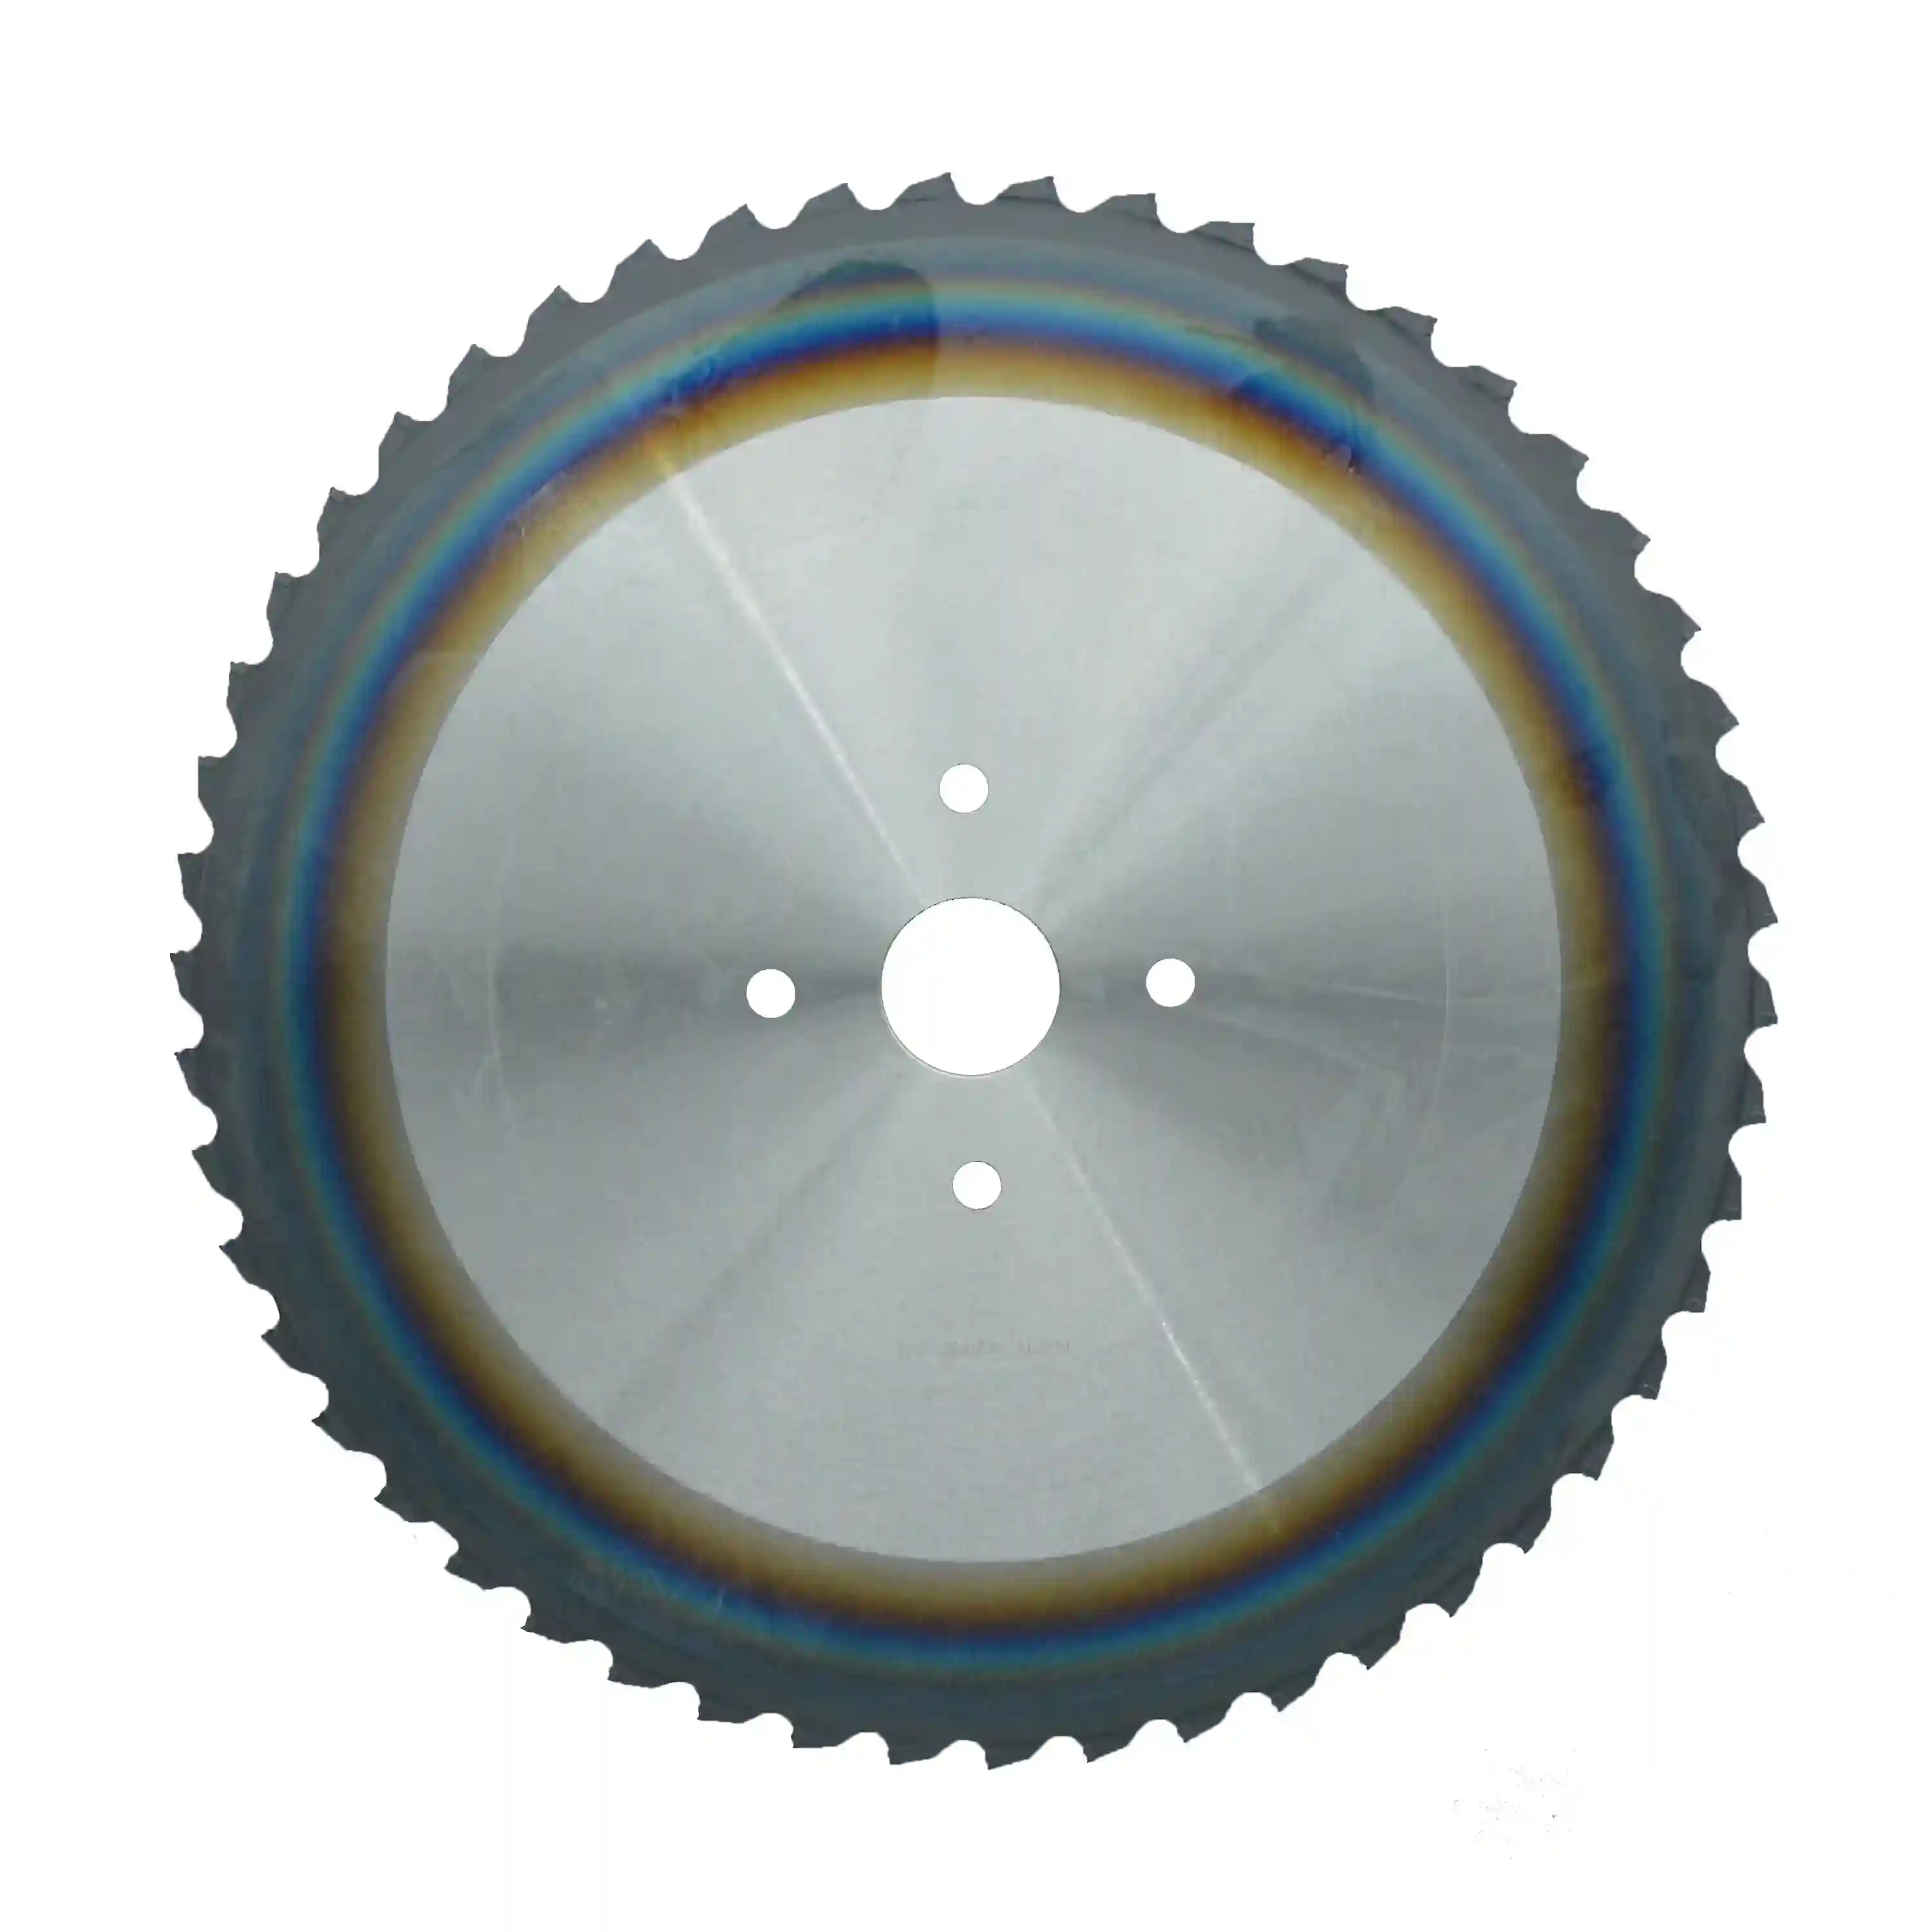
Cermet serija · PVD prevlaka
Listovi kružnih testera za hladno rezanje čelika
Unapređeni kermet sa PVD prevlakom za širi raspon mekog, visokougljeničnog i legiranog čelika. Prevlaka povećava otpornost na habanje i oksidaciju radi dužeg veka na zahtevnijim šaržama i u kontinuiranoj proizvodnji.
Meki, visokougljenični i legirani čelik · puni materijal i debelozidne cevi
Pogledajte specifikacije →
Tvrdometalna (TCT) serija
Listovi za hladno rezanje nerđajućeg čelika
Volfram-karbid sa PVD prevlakom za nerđajući čelik, titanijum i zahtevne visokolegirane čelike. Matrica obogaćena kobaltom podnosi deformaciono ojačavanje i mehaničko opterećenje ovih legura bez krzanja zuba.
Nerđajući čelik, titanijum i visokolegirani čelik
Pogledajte specifikacije →
Tvrdometalna (TCT) serija
Listovi za hladno rezanje čeličnih cevi
Tvrdi metal sa PVD prevlakom konstruisan za isprekidani rez cevi debljine zida veće od 3 mm. Velika lomna žilavost i otpornost na termički udar apsorbuju ponovljene udare pri rezanju cevi od ugljeničnog, legiranog i nerđajućeg čelika.
Cevi od ugljeničnog, legiranog i nerđajućeg čelika (zid >3 mm)
Pogledajte specifikacije →Očekivani rezultati
Rezultati ovog programa listova
Poboljšanja koja pogon za odsecanje može očekivati kada su klasa lista i parametri usklađeni sa materijalom.
Ravne, upravne površine bez zone uticaja toplote mogu odmah na kovanje ili CNC obradu, bez skidanja srha, nabornih pukotina i očvrsnutog sloja koji bi oštetio sledeći alat.
Odgovarajuće klase kermeta ili tvrdog metala i stabilna, pravilno zategnuta tela produžavaju interval između zamena, pa brzohodna testera snabdeva liniju umesto da se zaustavlja radi promene lista.
Ujednačena masa odsečaka štiti alate za kovanje, a izvedba sa tankim rezom štedi skupu leguru pri svakom kratkom rezu, donoseći stvarnu uštedu u visokofrekventnom rezanju na meru.
Stručna pitanja i odgovori
Česta pitanja
Da li za svoju testeru treba da izaberem cermet ili tvrdometalni (TCT) list?
Izbor zavisi od materijala i vrste reza. Odaberite kermet za serijsko rezanje punog ugljeničnog i niskolegiranog čelika, kao što su C45 / 1.0503 (S45C, AISI 1045). Hemijska inertnost kermeta prema gvožđu sprečava stvaranje naslage na reznoj ivici, pa se na punom konstrukcionom čeliku dobijaju besprekorna završna površina i dug vek. Tvrdi metal (TCT) izaberite za legure velike čvrstoće, nerđajući čelik i debelozidne cevi, uključujući čelike za ležajeve i legirane čelike 100Cr6 / SUJ2 / 52100 i 42CrMo4 ili nerđajuće čelike 1.4301 / SUS304 / 316. Oni stvaraju veliko mehaničko opterećenje, deformaciono ojačavanje i, kod cevi, ponovljene udare; naš tvrdi metal obogaćen kobaltom ima potrebnu lomnu žilavost i otpornost na termički udar.
Zašto listovi sa tankim rezom štede novac kod kratkih komada, ali se ne preporučuju za velike gredice?
Kod komada dužine 20 mm smanjenje širine reza sa 2,0 mm na 1,5 mm štedi značajnu količinu skupe legure pri svakom prolazu, što se brzo sabira u visokofrekventnoj proizvodnji. Međutim, kod pune gredice velikog prečnika luk zahvata je dug, količina strugotine ogromna, a bočno opterećenje veliko. Veoma tanko telo nema dovoljnu krutost da zadrži pravac, pa može skrenuti i izgubiti upravnost. Što je prečnik veći, potrebna je veća debljina tela. To je fizički kompromis, a ne stvar izbora.
Mogu li vaši listovi za ploče zaista zameniti lasersko ili gasno rezanje?
Za pravolinijsko rezanje srednje debelih i debelih ploča, da. Laser se na debeloj ploči znatno usporava i ostavlja konusnu ivicu pod uticajem toplote, dok je gasno rezanje još sporije i toplije. Horizontalna testera za metal sa našim listovima za hladno rezanje brzo i pravo reže debelu ploču i ostavlja upravnu, čistu i hladnu ivicu koju kupac može odmah poslati na glodanje, bez prethodnog uklanjanja zone uticaja toplote. Laser ostaje bolji za tanke limove i složene konture, ali je hladno rezanje teško nadmašiti kod serijskih pravolinijskih rezova debelih ploča.
Zatražite plan rezanja
Stanica za odsecanje ne treba da bude najsporija mašina u pogonu
Pošaljite nam klase materijala, dimenzije šipki ili cevi, model testere i ciljani učinak, a naši inženjeri preporučiće cermet ili tvrdometalni list, širinu reza i geometriju koji povećavaju produktivnost i kvalitet reza.