
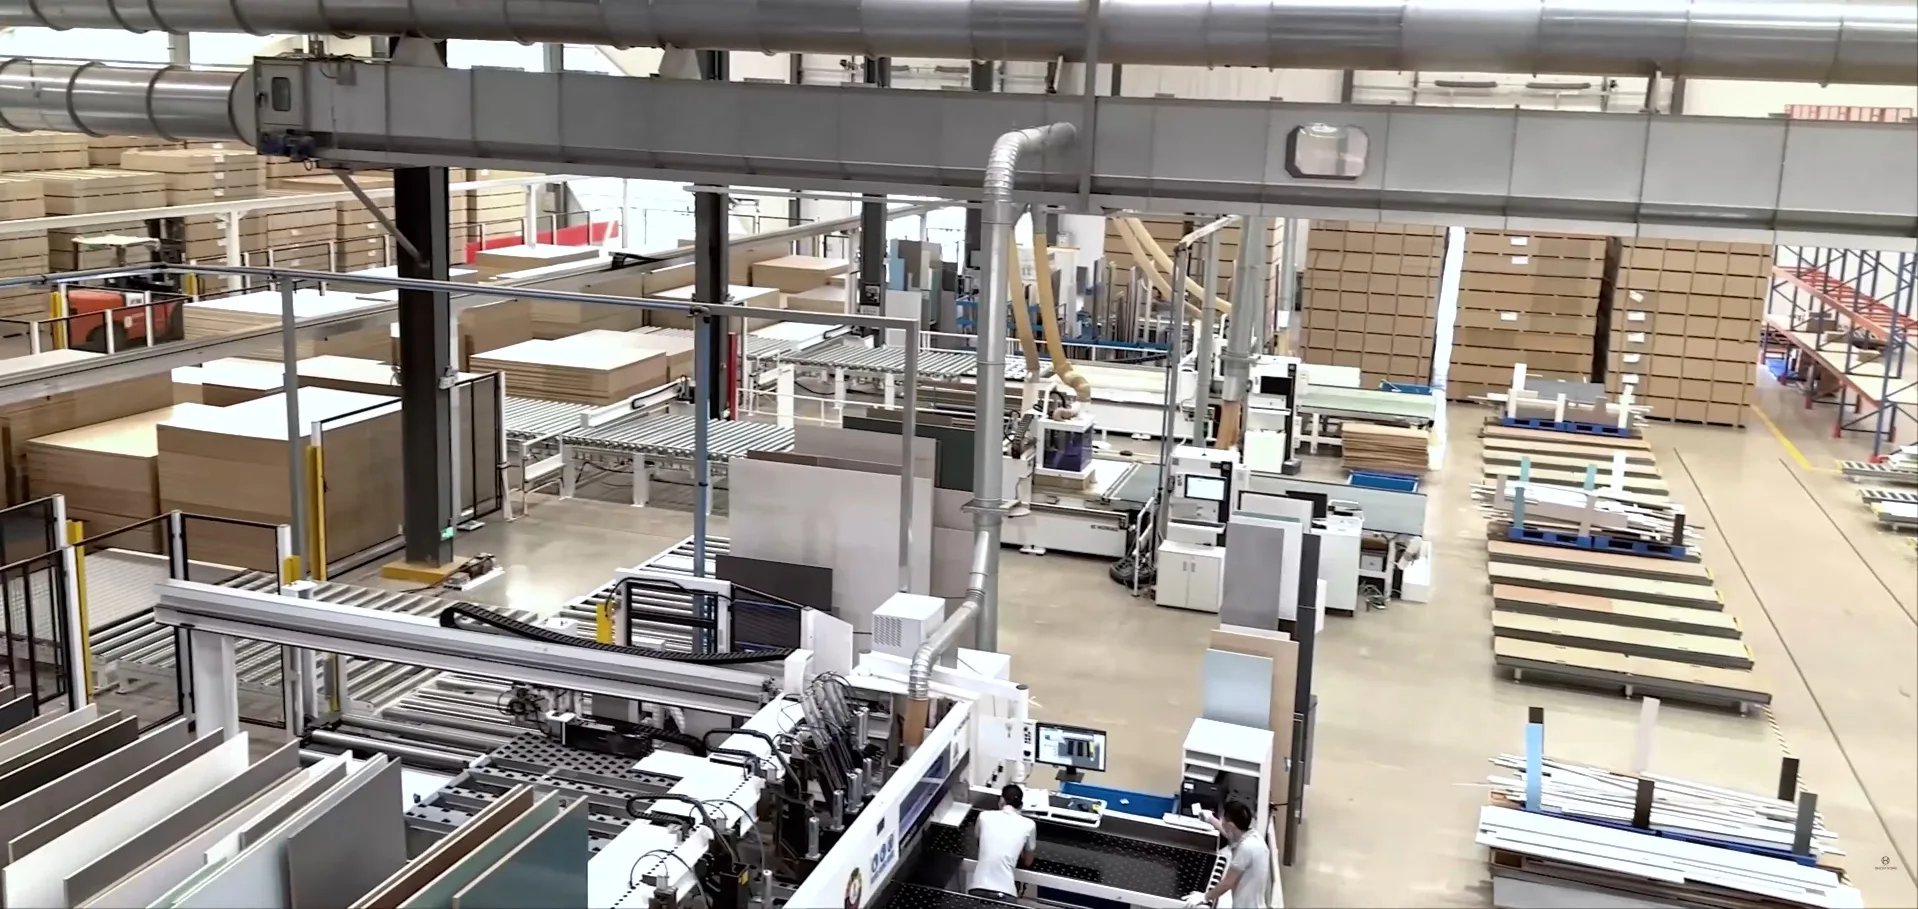
Rešenja za proizvodnju pločastog nameštaja
Visokoprecizna rešenja za formatizovanje i obradu ploča
Preciznost i ujednačenost u visokoserijskoj proizvodnji nameštaja na linijama Homag, Biesse i SCM — ivice bez krzanja na abrazivnom melaminu, MDF-u i HPL-u, uz usklađene PCD i tvrdometalne listove za svaku stanicu.
Izazovi u industriji
Gde linije za ploče stvaraju škart i gube radno vreme
Oplemenjene ploče deluju jednostavno, ali se teško režu: krta, abrazivna površina nalazi se preko neujednačenog jezgra i obrađuje velikom brzinom, gde delić milimetra odlučuje da li se deo isporučuje ili odbacuje. Ova četiri problema su presudna.
Kidanje i krzanje melaminske površine
Melaminska ili HPL površina je tvrda, ali krta. Čim list blago skrene ili rezna ivica izgubi oštrinu, ona kida oblogu umesto da je čisto preseče, pa okrnjena gornja ili donja strana pretvara skup deo isečen na meru u škart.
Abrazivno jezgro i habanje zbog smole
Jezgra ploča sadrže silicijum-dioksid iz recikliranih vlakana, a UF/MUF smole koje ih vezuju stvaraju toplotu pri rezanju. Silicijum-dioksid brusi grudnu površinu, dok toplota napada kobaltno vezivo tvrdog metala. Zajedno brzo zaobljuju reznu ivicu, a zaobljena ivica pokreće krzanje.
Neusklađenost predrezača i glavnog lista
Čist obostrani rez zahteva da predrezač i glavni list prate potpuno istu liniju i širinu reza. Ako se njihove širine ili zategnutost razlikuju makar neznatno, na ivici ploče nastaje stepenik preko kojeg kantarica ne može ravno položiti kant traku.
Vibracije pri obrezivanju i iveranju
Na kantaricama i dvostranim čeparicama listovi za obrezivanje i iverači rade pri velikom broju obrtaja i intenzivno uklanjaju materijal. Svaka neuravnoteženost ili slabo odvođenje iverja izaziva visokofrekventno podrhtavanje koje ostavlja talasaste tragove, pali ivicu i haba ležajeve vretena.
Naš tehnički pristup
Kako održavamo ivicu bez krzanja, rez za rezom
Usklađen program PCD i submikronskih tvrdometalnih zuba
Za abrazivne ploče potrebno je izabrati odgovarajući rezni materijal, umesto koristiti jedan za sve. Sveže naoštren list sa submikronskim tvrdometalnim zubima izuzetno je oštar i daje odličnu ivicu, ali je ograničenje koliko dugo zadržava tu oštrinu na oplemenjenim pločama. PCD je u početku nešto manje oštar, ali mesecima održava ivicu prihvatljivog kvaliteta, pa prvi i poslednji panel u seriji izgledaju isto bez zamene lista. Isporučujemo oba rešenja i pomažemo pri izboru prema obimu i materijalu.
Laserski prorezi i prigušenje smolom za stabilno telo
Rez bez krzanja počinje telom koje se ne pomera. Naši listovi za formatizovanje i predrezivanje koriste laserski izrađene dilatacione i antivibracione proreze ispunjene smolom kako bi apsorbovali harmonijsku rezonanciju pri velikom broju obrtaja i održali pravac čak i kroz paket ploča. Stabilno telo omogućava oštroj ivici da čisto preseče oblogu.
Precizno usklađena geometrija predrezača i glavnog lista
Konusne ili dvodelne predrezače brusimo u uskoj toleranciji širine reza i uparujemo ih sa optimizovanom TCG ili ATB geometrijom glavnog lista, tako da predrez i glavni rez leže na potpuno istoj liniji. Ravna ivica bez stepenika osnova je besprekornog kantovanja bez vidljive linije lepka.
Balansirani iverači i listovi za obrezivanje sa lakim rezom
Listovi za obrezivanje i segmentni iverači konstruisani su i balansirani za vretena sa velikim brojem obrtaja, sa izraženim grudnim uglom i otvorenim prostorima za iverje koji izbacuju otpad umesto da ga sabijaju i zagrevaju ivicu. Rezultat su brzo, čisto pravougaono formatizovanje i obrezivanje bez tragova paljenja, uz manje opterećenje ležajeva vretena.
Preporučeni alati
Kompletan program alata za liniju za ploče
Formatizovanje, predrezivanje, obrezivanje kant traka, iveranje i CNC izrada žlebova — u PCD i tvrdometalnoj izvedbi, od jednog partnera.

Horizontalna raskrajačica / formatizovanje
Industrijski listovi za formatizovanje drvnih ploča
Glavni TCG listovi sa tvrdometalnim zubima za horizontalne raskrajačice sa pritisnom gredom i formatizere, za formatizovanje melaminskih, HPL i MDF ploča i oplemenjene iverice bez krzanja, u paru sa predrezačem.
Pogledajte specifikacije →
Horizontalna raskrajačica / formatizovanje
PCD listovi za formatizovanje drvnih ploča
Glavni TCG listovi sa PCD zubima za iste horizontalne raskrajačice. Kada linija ceo dan obrađuje abrazivne ploče, vek je najmanje 10 puta duži od tvrdometalnog lista, uz najniži trošak alata po rezu i znatno manje zamena.
Pogledajte specifikacije →
Formatizer sa kliznim stolom / formatizovanje
Listovi za formatizovanje drvnih ploča
Tvrdometalni listovi za formatizere sa kliznim stolom i stone cirkulare, u paru sa predrezačem za čist obostrani rez melaminske iverice, MDF-a i šperploče u pogonima manjeg obima.
Pogledajte specifikacije →
Predrezivanje
Konusni listovi za predrezivanje
Tvrdometalni konusni predrezači koji zasecaju donju oblogu pre izlaska glavnog lista kroz već predrezanu liniju i tako uklanjaju krzanje donje strane. Širina predreza podešava se visinom na mašinama sa podizanjem predrezača.
Pogledajte specifikacije →
Predrezivanje
PCD konusni listovi za predrezivanje
PCD izvedba predrezača znatno duže održava širinu predreza na abrazivnim pločama, pa usklađenost predrezača i glavnog lista ostaje u toleranciji tokom dugih proizvodnih serija bez stalnog ponovnog podešavanja.
Pogledajte specifikacije →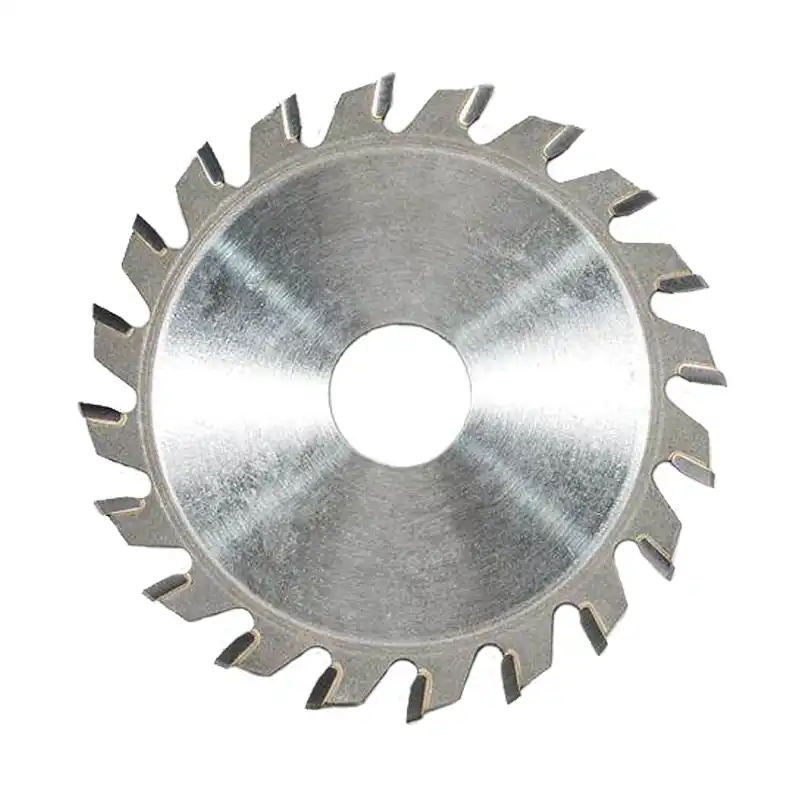
Kantovanje / obrezivanje
Listovi kružnih testera za obrezivanje kant traka
Mali tvrdometalni listovi za veliki broj obrtaja na kantaricama, za čisto obrezivanje PVC, ABS, PP i PET kant traka, furnira i punog drveta u ravni, bez topljenja i vidljivih tragova.
Pogledajte specifikacije →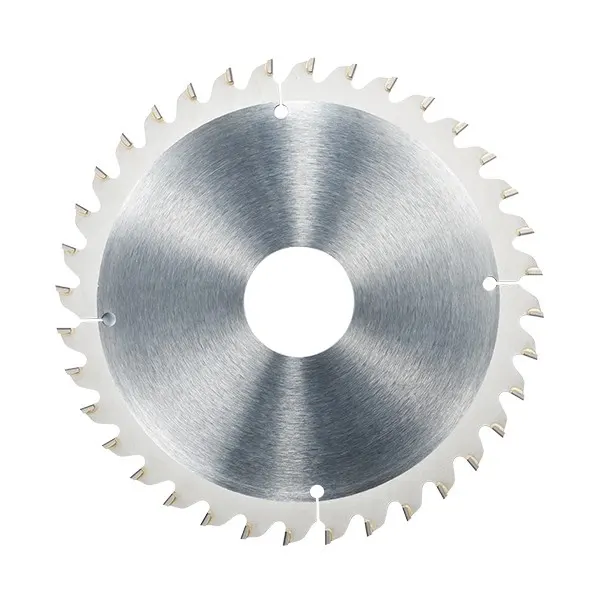
Kantovanje / obrezivanje
PCD listovi kružnih testera za obrezivanje kant traka
Listovi sa PCD zubima za visokoproduktivne kantarice. Dijamantske ivice ostaju oštre tokom obrade hiljada metara kant trake, pa je obrezivanje u ravni ujednačeno iz smene u smenu.
Pogledajte specifikacije →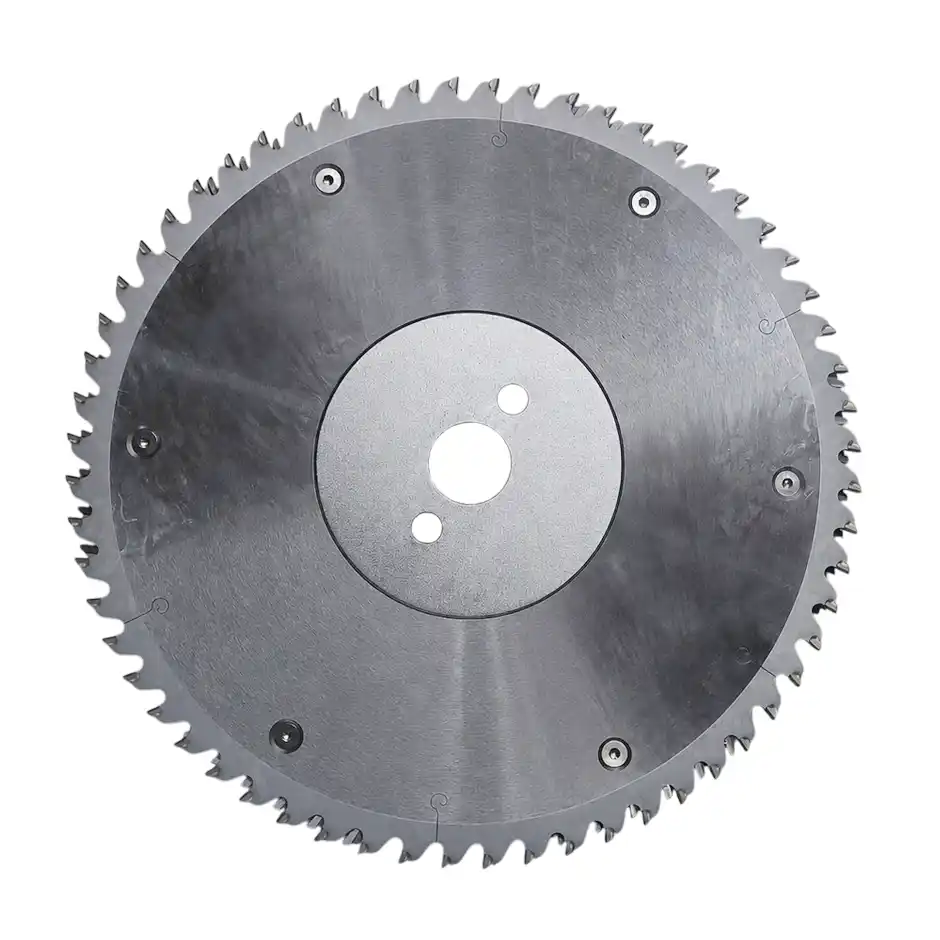
Pravougaono formatizovanje / iveranje
Segmentni iverači za obrezivanje ploča
PCD segmentni iverači za dvostrane čeparice i linije za pravougaono formatizovanje. U jednom brzom prolazu bez krzanja uklanjaju dodatak sa ivice ploče pre lista za obrezivanje i kantarice.
Pogledajte specifikacije →
CNC obradni centar
Listovi za izradu žlebova na CNC obradnim centrima
Izuzetno kruti listovi malog prečnika za izradu žlebova na CNC obradnim centrima i glodalicama, za žlebove bez krzanja za poleđine i dna fioka u drvnim pločama i punom drvetu.
Pogledajte specifikacije →Očekivani rezultati
Rezultati koje donosi ovaj program listova
Poboljšanja koja fabrika nameštaja može očekivati kada formatizovanje, predrezivanje i obrezivanje rade kao usklađen sistem sa preporučenim parametrima.
Usklađen komplet predrezača i glavnog lista uklanja krzanje gornje i donje strane koje oplemenjene delove pretvara u škart, povećava prolaznost iz prvog pokušaja i smanjuje odbacivanje delova isečenih na meru.
Na abrazivnim pločama PCD znatno duže od tvrdog metala održava ivicu prihvatljivog kvaliteta, pa kvalitet ostaje ujednačen tokom cele serije, a linija se mnogo ređe zaustavlja radi zamene listova.
Ravna ivica bez stepenika omogućava naleganje kant trake bez vidljive linije lepka i podiže opaženi kvalitet gotovog nameštaja.
Stručna pitanja i odgovori
Česta pitanja
Da li treba koristiti konusni ili dvodelni predrezač?
Izbor zavisi od mašine. Horizontalne raskrajačice i formatizeri sa motornim podešavanjem visine jedinice za predrezivanje najbolje rade sa konusnim predrezačem, jer se širina predreza fino podešava jednostavnim podizanjem ili spuštanjem lista. Starijim testerama bez precizne kontrole visine više odgovara dvodelni predrezač, kod kojeg se dodavanjem ili uklanjanjem podloški fizički podešava širina predreza prema glavnom listu.
Zašto je rez čist sa gornje strane, a okrnjen sa donje?
Krzanje donje strane gotovo uvek potiče od predrezača. Tri uobičajena uzroka su: predrezač i glavni list ne prate potpuno istu liniju; predrez se habanjem suzio u odnosu na glavni rez, pa glavni zubi izlaze izvan predrezane linije; ili je dubina predrezivanja premala. Ponovo poravnajte listove, uskladite širinu predreza sa glavnim rezom i održavajte dubinu predrezivanja oko 1,5–2 mm.
Da li PCD zaista reže melamin bolje od oštrog tvrdometalnog lista?
Ne pri prvom rezu. Potpuno nov list sa submikronskim tvrdometalnim zubima oštriji je i može ostaviti još finiju ivicu od PCD-a. Prava razlika je trajanje tog kvaliteta. Oplemenjene ploče brzo tupe tvrdi metal, a čim otupi počinje krzanje; PCD mesecima održava ivicu prihvatljivog kvaliteta bez krzanja. Vrednost PCD-a nije bolji prvi rez, već isti kvalitet od prvog do poslednjeg panela bez zamene između njih.
Kada se isplati preći sa tvrdometalnog (TCT) lista na PCD?
Pratite učestalost zamene i trošak zastoja. Ako serijski obrađujete veoma abrazivnu ivericu, MDF ili kompaktni laminat i tvrdometalne listove menjate češće od približno jednom nedeljno, izgubljena proizvodnja pri svakoj zameni, zajedno sa ponovnim podešavanjem predrezača, obično premašuje višu cenu PCD-a. Tada visokoproduktivne stanice treba prebaciti na PCD, a tvrdi metal zadržati za kraće ili raznovrsne serije.
Zatražite plan listova
Svaka okrnjena površina i svaka zamena lista umanjuju zaradu na gotovom delu
Pošaljite nam podatke o mašinama — horizontalnoj raskrajačici, kantarici, dvostranoj čeparici i CNC centru — kao i vrste ploča i obim serija, a mi ćemo pripremiti plan PCD i tvrdometalnih listova za svaku stanicu.