
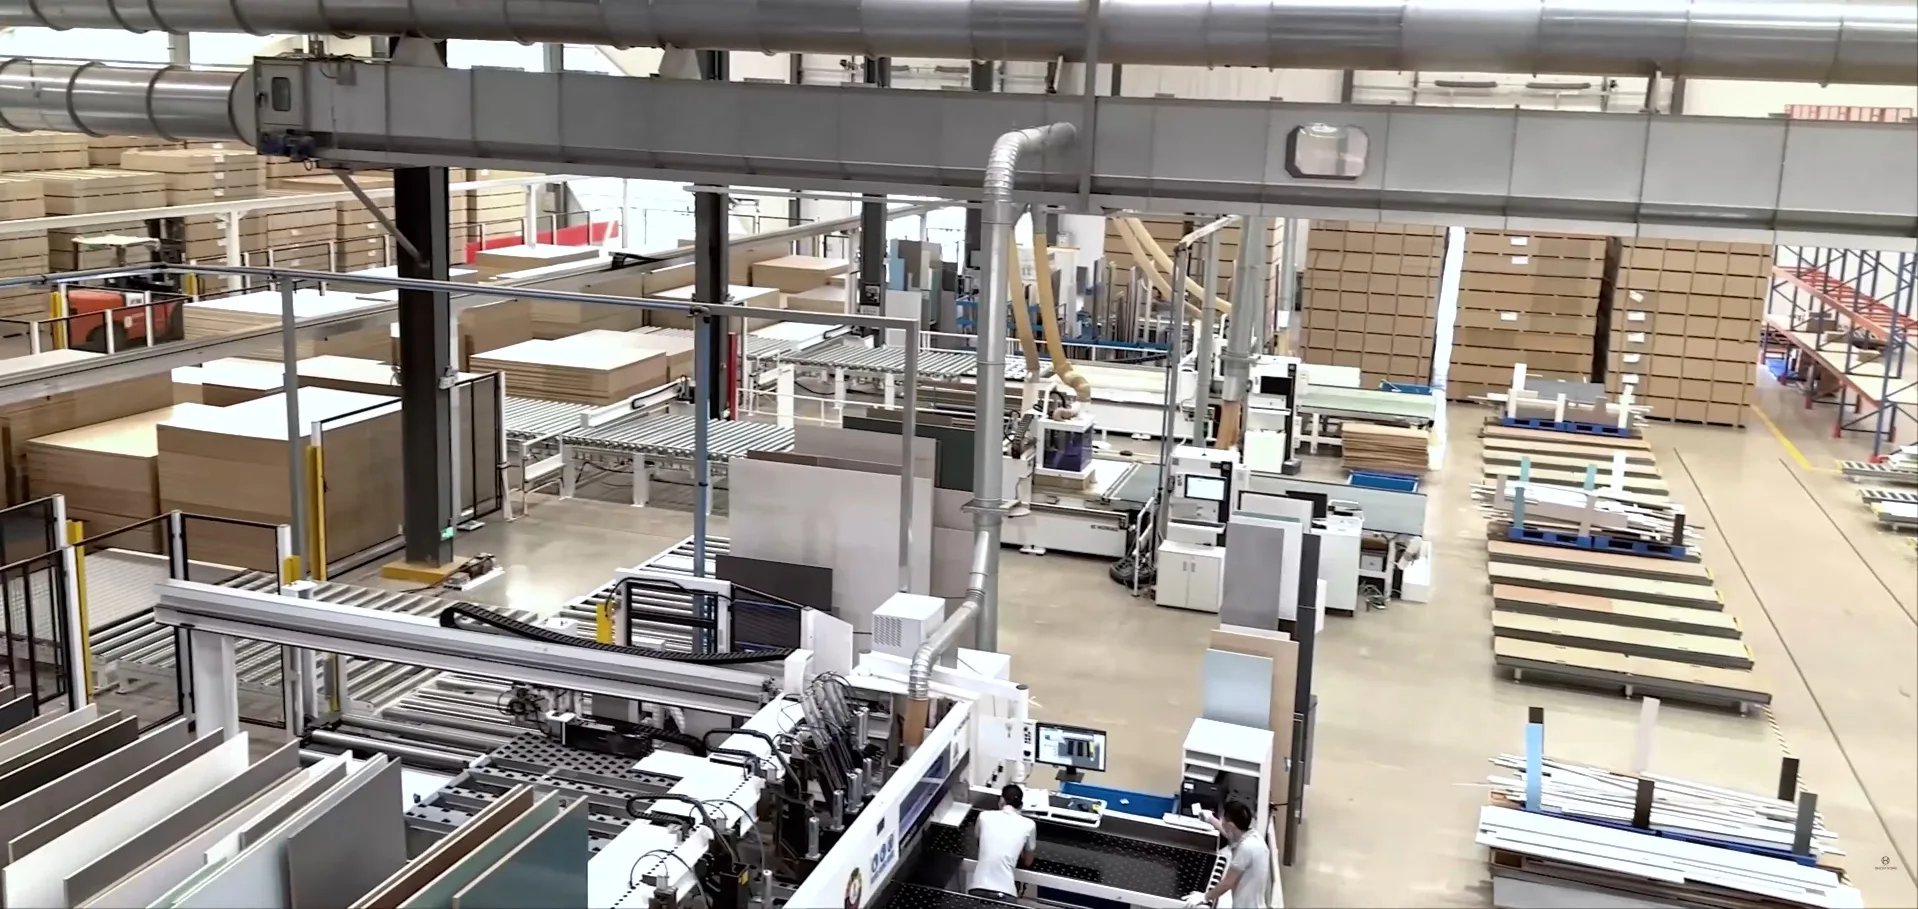
Giải pháp sản xuất nội thất panel
Giải pháp cắt định cỡ và gia công panel độ chính xác cao
Độ chính xác và tính ổn định cho sản xuất nội thất số lượng lớn trên dây chuyền Homag, Biesse và SCM — tạo cạnh không sứt mẻ trên melamine, MDF và HPL có tính mài mòn nhờ bộ lưỡi cưa PCD và hợp kim đồng bộ cho từng công đoạn.
Thách thức trong ngành
Những nguyên nhân gây phế phẩm và mất thời gian vận hành trên dây chuyền panel
Tấm phủ bề mặt trông đơn giản nhưng rất khó cắt: lớp bề mặt giòn, có tính mài mòn nằm trên lõi không đồng nhất và được gia công ở tốc độ cao, nơi chỉ một phần nhỏ milimét cũng quyết định chi tiết đạt yêu cầu hay thành phế phẩm. Đây là bốn vấn đề quan trọng nhất.
Bong và sứt mẻ lớp melamine
Bề mặt melamine hoặc HPL cứng nhưng giòn. Ngay khi lưỡi cưa bị lệch nhẹ hoặc cạnh cắt mất độ sắc, lưỡi sẽ xé lớp phủ thay vì cắt đứt — và chỉ một vết sứt ở mặt trên hoặc mặt dưới cũng biến chi tiết cắt theo kích thước có giá trị cao thành phế phẩm.
Mài mòn do lõi tấm và nhựa kết dính
Lõi tấm chứa silica từ sợi tái chế, còn nhựa UF/MUF liên kết lõi sinh nhiệt cao khi cắt. Silica mài mòn mặt trước của răng trong khi nhiệt cắt phá hủy chất kết dính cobalt trong hợp kim — cả hai nhanh chóng làm cùn cạnh cắt và khởi phát hiện tượng sứt mẻ.
Lưỡi mồi và lưỡi chính không đồng bộ
Đường cắt sạch hai mặt đòi hỏi lưỡi cưa mồi và lưỡi chính phải trùng chính xác đường cắt và chiều rộng mạch cắt. Nếu mạch cắt hoặc ứng suất thân lưỡi sai lệch dù rất nhỏ, cạnh panel sẽ xuất hiện bậc — khiến máy dán cạnh không thể ép nẹp phẳng lên bề mặt.
Rung động khi xén cạnh và phay phá
Trên máy dán cạnh và máy phay mộng hai đầu, lưỡi cưa xén cùng dao phay phá quay nhanh và bóc lượng vật liệu lớn. Bất kỳ tình trạng mất cân bằng hoặc thoát phoi kém nào cũng gây rung tần số cao, để lại vết gợn, cháy cạnh và làm mòn ổ trục chính.
Giải pháp kỹ thuật của chúng tôi
Cách chúng tôi duy trì cạnh cắt không sứt mẻ qua từng đường cắt
Dải PCD và hợp kim hạt siêu mịn được phối hợp đồng bộ
Giải pháp thực tế cho tấm có tính mài mòn là chọn đúng vật liệu răng cho từng công việc, không phải dùng một vật liệu cho mọi ứng dụng. Lưỡi cưa hợp kim hạt siêu mịn vừa mài có độ sắc vượt trội và tạo cạnh rất đẹp — giới hạn nằm ở thời gian duy trì độ sắc khi cắt tấm phủ. PCD ban đầu kém sắc hơn đôi chút nhưng giữ chất lượng cạnh đạt yêu cầu trong nhiều tháng, nên tấm đầu tiên và cuối cùng của đợt sản xuất có chất lượng như nhau mà không cần thay lưỡi giữa chừng. Chúng tôi cung cấp cả hai và giúp bạn lựa chọn theo sản lượng cùng vật liệu.
Rãnh laser và rãnh giảm rung điền nhựa giúp thân lưỡi ổn định
Cắt không sứt mẻ bắt đầu từ một thân lưỡi không bị dịch chuyển. Lưỡi cưa cắt định cỡ và lưỡi cưa mồi của chúng tôi sử dụng rãnh giãn nở cắt laser cùng rãnh chống rung điền nhựa để hấp thụ cộng hưởng khi cắt ở tốc độ cao, giữ đường cắt chuẩn ngay cả khi cắt chồng nhiều tấm — bởi thân lưỡi ổn định mới cho phép cạnh sắc cắt đứt lớp phủ sạch sẽ.
Hình học lưỡi mồi và lưỡi chính được phối hợp chính xác
Chúng tôi mài lưỡi cưa mồi — dạng côn hoặc dạng ghép — theo dung sai mạch cắt chặt chẽ và phối hợp với hình học TCG hoặc ATB tối ưu trên lưỡi chính, để đường rạch mồi và đường cắt chính trùng nhau tuyệt đối. Cạnh phẳng, không có bậc là nền tảng để dán cạnh liền mạch mà không lộ đường keo.
Dao phay phá và lưỡi xén cân bằng, thoát cắt tốt
Lưỡi cưa xén và dao phay phá phân đoạn được chế tạo, cân bằng cho trục chính tốc độ cao, với góc trước lớn và khoang phoi mở để đẩy phế liệu ra ngoài thay vì tích tụ làm nóng cạnh cắt. Kết quả là cắt vuông và xén cạnh nhanh, sạch, không cháy — đồng thời giảm tải cho ổ trục chính.
Dụng cụ đề xuất
Hệ sinh thái dụng cụ hoàn chỉnh cho dây chuyền panel
Cắt định cỡ, rạch mồi, xén cạnh, phay phá và tạo rãnh CNC — cả PCD lẫn hợp kim từ một đối tác duy nhất.

Máy cưa dầm / Cắt định cỡ
Lưỡi cưa đĩa công nghiệp cắt định cỡ panel
Lưỡi chính TCG gắn răng hợp kim cho máy cưa dầm ngang và máy cắt định cỡ panel — cắt melamine, HPL, MDF và ván dăm phủ laminate không sứt mẻ khi dùng cùng lưỡi cưa mồi.
Xem thông số kỹ thuật →
Máy cưa dầm / Cắt định cỡ
Lưỡi cưa đĩa PCD cắt định cỡ panel
Lưỡi chính TCG gắn răng PCD cho cùng loại máy cưa dầm — khi dây chuyền cắt tấm có tính mài mòn suốt ngày, tuổi thọ cao hơn từ 10 lần trở lên so với hợp kim, giúp giảm tối đa chi phí dụng cụ trên mỗi đường cắt và số lần thay lưỡi.
Xem thông số kỹ thuật →
Máy cưa bàn trượt / Cắt định cỡ
Lưỡi cưa đĩa cắt định cỡ panel
Lưỡi cưa hợp kim cắt định cỡ cho máy cưa bàn trượt và máy cưa bàn, kết hợp với lưỡi cưa mồi để tạo đường cắt sạch hai mặt trên ván dăm phủ melamine, MDF và ván ép tại các xưởng có sản lượng thấp hơn.
Xem thông số kỹ thuật →
Rạch mồi
Lưỡi cưa mồi hình côn
Lưỡi cưa mồi hình côn bằng hợp kim rạch trước lớp phủ mặt dưới để lưỡi chính thoát ra theo đường đã cắt — loại bỏ sứt mẻ mặt dưới. Trên máy có cơ cấu nâng lưỡi mồi, chiều rộng mạch cắt được điều chỉnh bằng độ cao.
Xem thông số kỹ thuật →
Rạch mồi
Lưỡi cưa mồi PCD hình côn
Phiên bản lưỡi mồi gắn răng kim cương duy trì chiều rộng mạch rạch lâu hơn nhiều trên tấm có tính mài mòn, nhờ đó độ khớp giữa lưỡi mồi và lưỡi chính luôn đạt yêu cầu trong các đợt sản xuất dài mà không phải điều chỉnh liên tục.
Xem thông số kỹ thuật →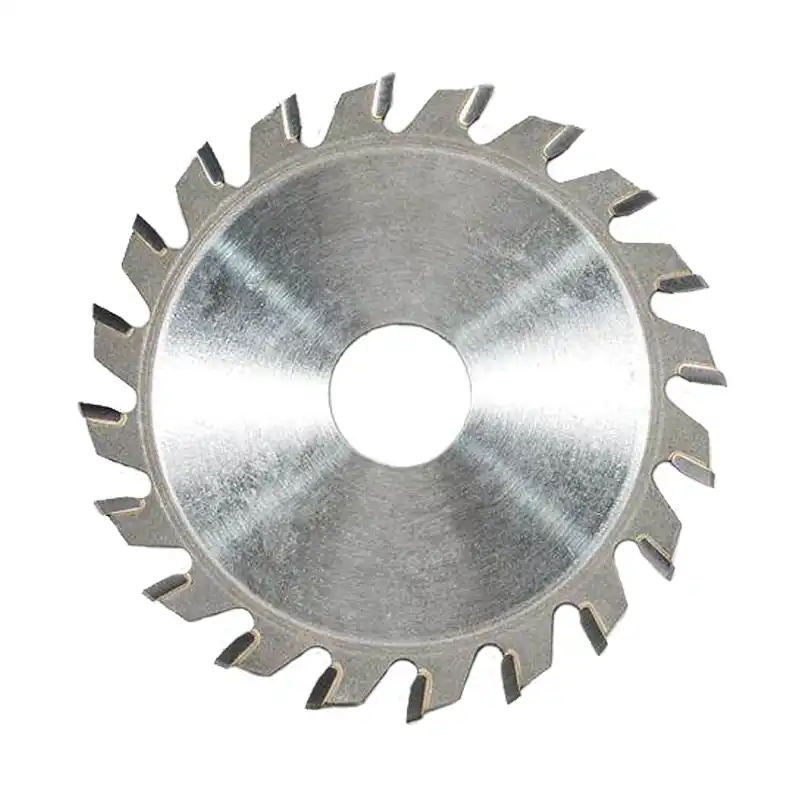
Dán cạnh / Xén cạnh
Lưỡi cưa đĩa xén cạnh
Lưỡi cưa hợp kim đường kính nhỏ, tốc độ quay cao cho máy dán cạnh, xén phẳng sạch nẹp cạnh PVC, ABS, PP, PET, veneer và gỗ tự nhiên mà không làm nóng chảy hoặc để lại vết cắt.
Xem thông số kỹ thuật →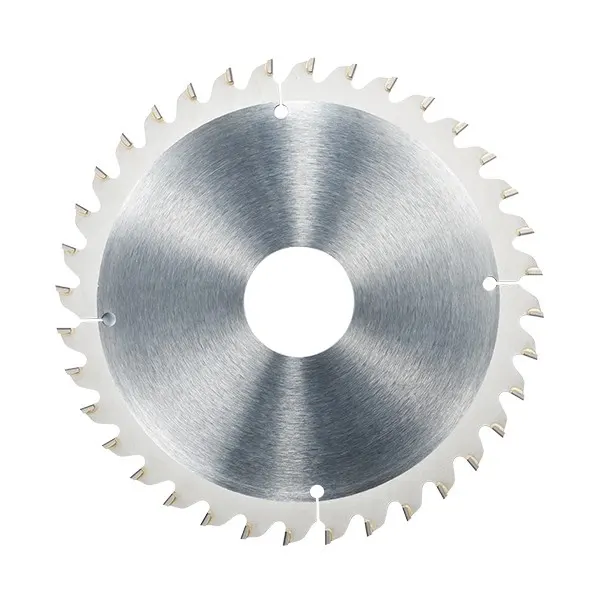
Dán cạnh / Xén cạnh
Lưỡi cưa đĩa PCD xén cạnh
Lưỡi xén gắn răng PCD cho máy dán cạnh sản lượng cao — cạnh cắt kim cương duy trì độ sắc qua hàng nghìn mét nẹp, giúp đường xén phẳng luôn đồng đều qua từng ca sản xuất.
Xem thông số kỹ thuật →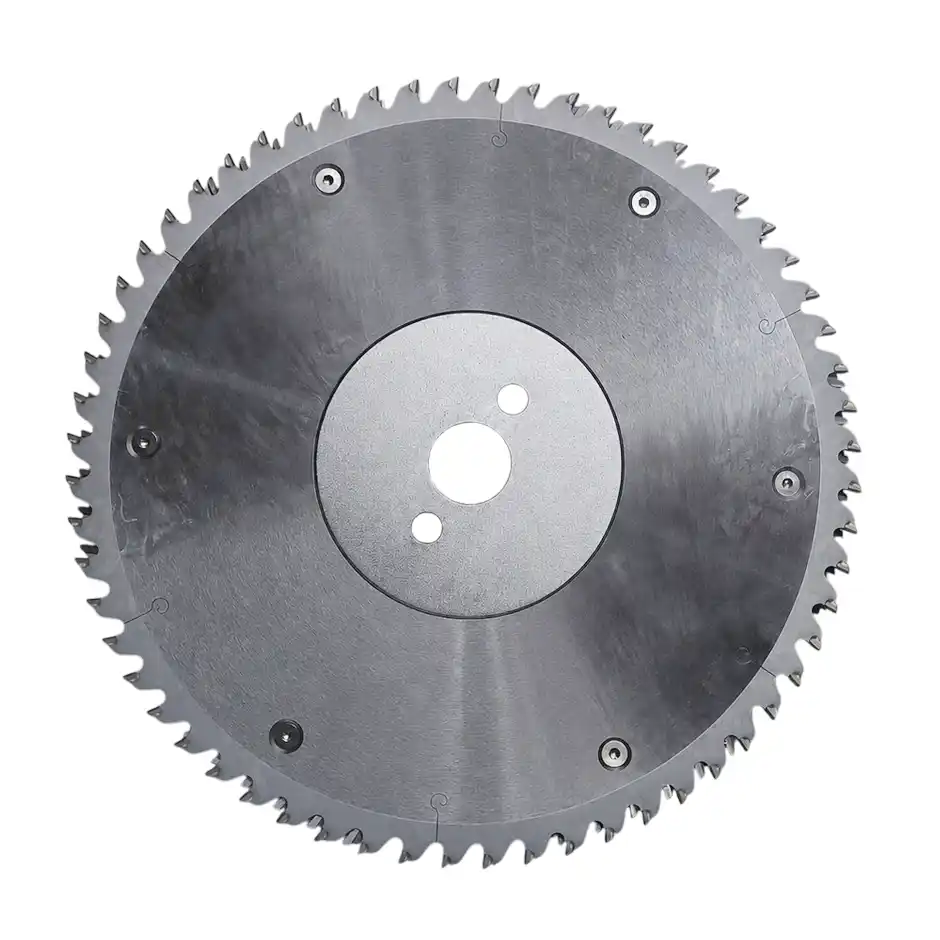
Cắt vuông / Phay phá
Dao phay phá phân đoạn để xén panel
Dao phay phá phân đoạn PCD cho máy phay mộng hai đầu và dây chuyền cắt vuông — loại bỏ nhanh lượng dư cắt vuông ở cạnh panel trong một lượt không sứt mẻ trước công đoạn cưa xén và dán cạnh.
Xem thông số kỹ thuật →
Trung tâm gia công CNC
Lưỡi cưa tạo rãnh cho trung tâm gia công CNC
Lưỡi cưa tạo rãnh đường kính nhỏ, độ cứng vững cao cho trung tâm gia công CNC và máy router — tạo rãnh không sứt mẻ để lắp tấm lưng và đáy ngăn kéo trên panel và gỗ tự nhiên.
Xem thông số kỹ thuật →Kết quả dự kiến
Hiệu quả mà bộ lưỡi cưa này mang lại
Những lợi ích nhà máy nội thất có thể đạt được khi lưỡi cắt định cỡ, lưỡi mồi và lưỡi xén vận hành đồng bộ theo thông số khuyến nghị.
Bộ lưỡi mồi và lưỡi cắt định cỡ đồng bộ loại bỏ sứt mẻ mặt trên lẫn mặt dưới gây phế phẩm, nâng tỷ lệ đạt ngay lần đầu và giảm chi tiết cắt theo kích thước bị loại.
Trên tấm có tính mài mòn, PCD duy trì chất lượng cạnh đạt yêu cầu lâu hơn nhiều so với hợp kim — nhờ đó chất lượng ổn định suốt đợt sản xuất và dây chuyền ít phải dừng để thay lưỡi hơn.
Cạnh phẳng, không có bậc giúp nẹp cạnh ôm khít mà không lộ đường keo, nâng cao chất lượng cảm quan của sản phẩm nội thất hoàn thiện.
FAQ chuyên môn
Câu hỏi thường gặp
Nên dùng lưỡi cưa mồi hình côn hay dạng ghép?
Điều này phụ thuộc vào máy. Máy cưa dầm và máy cưa bàn trượt có cơ cấu điều chỉnh độ cao cụm lưỡi mồi bằng động cơ phù hợp nhất với lưỡi mồi hình côn — chỉ cần nâng hoặc hạ lưỡi để tinh chỉnh chiều rộng mạch rạch. Máy đời cũ không có khả năng chỉnh độ cao chính xác phù hợp hơn với lưỡi mồi dạng ghép hai mảnh, trong đó thêm hoặc bớt vòng căn để đặt chiều rộng mạch cắt khớp với lưỡi chính.
Vì sao đường cắt sạch ở mặt trên nhưng sứt mẻ ở mặt dưới?
Sứt mẻ mặt dưới hầu như luôn liên quan đến lưỡi cưa mồi. Ba nguyên nhân thường gặp là: lưỡi mồi và lưỡi chính không nằm chính xác trên cùng một đường; mạch cắt của lưỡi mồi bị mòn hẹp hơn lưỡi chính khiến răng chính thoát ra ngoài đường rạch; hoặc chiều sâu rạch mồi quá nông. Hãy căn lại hai lưỡi cho đồng tâm, điều chỉnh mạch rạch khớp với mạch cắt chính và duy trì chiều sâu rạch khoảng 1,5–2 mm.
PCD có thực sự cắt melamine tốt hơn lưỡi cưa hợp kim sắc không?
Không phải ngay ở đường cắt đầu tiên — lưỡi cưa hợp kim hạt siêu mịn mới có độ sắc cao hơn và có thể tạo cạnh còn mịn hơn PCD. Khác biệt thực sự nằm ở thời gian duy trì chất lượng đó. Tấm phủ làm cùn hợp kim nhanh và khi lưỡi cùn, hiện tượng sứt mẻ bắt đầu; PCD giữ cạnh không sứt mẻ ở chất lượng đạt yêu cầu trong nhiều tháng. Vì vậy, giá trị của PCD không nằm ở đường cắt đầu tiên tốt hơn mà ở chất lượng như nhau từ tấm đầu đến tấm cuối, không phải thay lưỡi giữa chừng.
Khi nào nên nâng cấp từ hợp kim (TCT) lên PCD?
Hãy theo dõi tần suất thay lưỡi và chi phí dừng máy. Nếu bạn cắt số lượng lớn ván dăm, MDF hoặc compact laminate có tính mài mòn cao và phải thay lưỡi hợp kim nhiều hơn khoảng một lần mỗi tuần, tổn thất sản lượng do mỗi lần thay — cộng với việc cài đặt lại lưỡi mồi — thường vượt quá phần giá cao hơn của PCD. Đó là thời điểm nên chuyển các công đoạn sản lượng lớn sang PCD và giữ lưỡi hợp kim cho các đợt ngắn hoặc đa dạng vật liệu.
Nhận phương án lưỡi cưa
Mỗi bề mặt sứt mẻ và mỗi lần thay lưỡi đều làm giảm lợi nhuận của thành phẩm
Hãy cho chúng tôi biết thiết bị của bạn — máy cưa dầm, máy dán cạnh, máy phay mộng hai đầu, CNC — cùng loại tấm và sản lượng. Chúng tôi sẽ xây dựng phương án lưỡi cưa PCD và hợp kim cho từng công đoạn.