
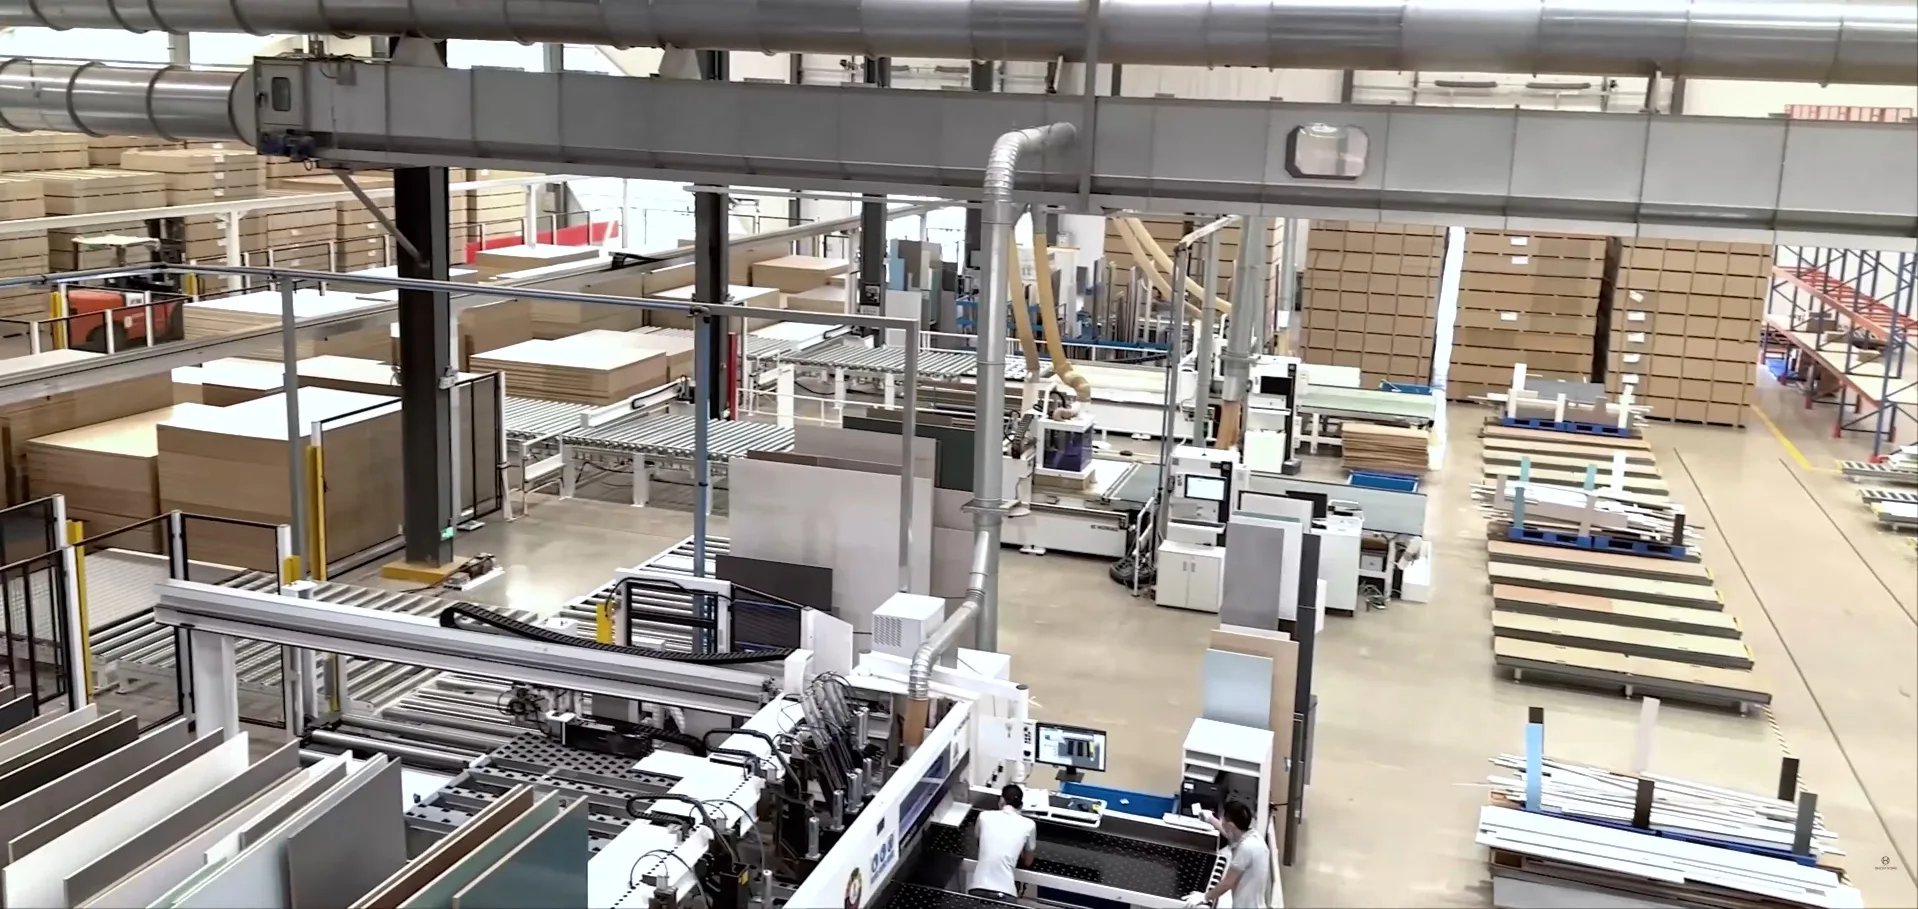
패널 가구 제조 솔루션
고정밀 패널 재단 및 가공 솔루션
Homag, Biesse, SCM 라인의 대량 가구 생산에 필요한 정밀도와 일관성을 제공합니다. 고마모성 멜라민, MDF, HPL의 가장자리를 치핑 없이 가공할 수 있도록 각 공정에 맞춘 PCD 및 초경 원형톱날을 공급합니다.
산업 과제
패널 라인에서 불량과 가동 손실이 발생하는 지점
표면 마감 판재는 절단이 쉬워 보이지만, 불균일한 심재 위에 취성이 높고 마모성이 강한 표면층이 있어 실제 가공은 어렵습니다. 고속 생산에서는 수십 분의 1밀리미터 차이가 완제품과 폐기품을 가릅니다. 다음 네 가지 문제가 핵심입니다.
멜라민 뜯김과 치핑
멜라민 또는 HPL 표면은 단단하지만 취성이 높습니다. 톱날이 조금만 휘거나 절삭날이 예리함을 잃으면 표면층을 깨끗하게 절단하지 못하고 뜯어냅니다. 상면이나 하면의 치핑은 고가의 정밀 재단 부품을 곧바로 폐기품으로 만듭니다.
마모성 심재와 수지로 인한 마모
판재 심재에는 재생 섬유에서 유입된 실리카가 포함되어 있고, 이를 결합하는 UF/MUF 수지는 절삭열을 발생시킵니다. 실리카는 경사면을 연마하고 절삭열은 초경의 코발트 결합상을 손상시켜 날끝을 빠르게 둥글게 만들며, 이때부터 치핑이 시작됩니다.
스코어링 톱날과 메인 톱날의 불일치
양면을 깨끗하게 절단하려면 스코어링 톱날과 메인 톱날의 절단선 및 절단 폭이 정확히 일치해야 합니다. 두 톱날의 절단 폭이나 텐션이 미세하게만 달라져도 판재 가장자리에 단차가 생기며, 엣지밴더는 단차가 있는 면에 밴드를 평탄하게 접착할 수 없습니다.
트리밍 및 호깅 공정의 진동
엣지밴더와 더블 엔드 테노너의 트리밍 톱날 및 호거는 고속 회전하면서 많은 재료를 제거합니다. 밸런스 불량이나 원활하지 못한 칩 배출은 고주파 채터를 일으켜 물결무늬 가공 흔적과 가장자리 번을 남기고 스핀들 베어링을 마모시킵니다.
당사의 기술적 접근 방식
반복 절단에서도 치핑 없는 가장자리를 유지하는 방법
공정에 맞춘 PCD 및 서브미크론 초경 제품군
고마모성 판재에는 하나의 재료를 모든 공정에 적용하기보다 작업에 맞는 팁을 선택해야 합니다. 새로 연마한 서브미크론 초경 톱날은 매우 예리해 뛰어난 가장자리 품질을 내지만, 표면 마감 판재에서 그 예리함을 유지하는 기간에는 한계가 있습니다. PCD는 초기 예리함이 약간 낮지만 수개월간 적정 품질의 날끝을 유지하므로 교체 없이도 첫 번째와 마지막 패널의 품질이 같습니다. 당사는 두 가지를 모두 공급하며 생산량과 재료에 맞는 선택을 지원합니다.
안정적인 바디를 위한 레이저 슬롯과 수지 충전 댐핑
치핑 없는 절단은 움직이지 않는 바디에서 시작됩니다. 당사의 재단 및 스코어링 톱날은 레이저 가공 팽창 슬롯과 수지 충전 방진 슬롯으로 고속 절삭 시의 공진을 흡수하여 적층 판재에서도 정확한 절단선을 유지합니다. 안정적인 바디가 있어야 예리한 날끝이 표면층을 깨끗하게 절단할 수 있습니다.
정밀하게 일치시킨 스코어링 및 재단 형상
원추형 또는 분할형 스코어링 톱날을 엄격한 절단 폭 공차로 연마하고, 메인 톱날에는 최적화된 TCG 또는 ATB 형상을 적용해 예비 절단선과 메인 절단선이 정확히 일치하도록 합니다. 평탄하고 단차 없는 가장자리는 접착선이 보이지 않는 매끄러운 엣지밴딩의 기반입니다.
밸런스와 절삭성이 뛰어난 호거 및 트리밍 톱날
트리밍 톱날과 세그먼트 호거는 고속 스핀들에 맞춰 제작하고 밸런싱하며, 큰 경사각과 개방형 칩 포켓으로 칩이 쌓여 날끝을 가열하지 않도록 즉시 배출합니다. 그 결과 번 자국 없이 빠르고 깨끗한 직각 가공과 트리밍이 가능하고 스핀들 베어링의 부담도 줄어듭니다.
추천 공구
패널 라인을 위한 완전한 공구 시스템
재단, 스코어링, 엣지 트리밍, 호깅, CNC 홈가공용 PCD 및 초경 공구를 한 곳에서 제공합니다.

빔쏘 / 재단
산업용 패널 재단 초경 원형톱날
수평 빔쏘와 패널 재단기에 사용하는 TCG 초경 메인 톱날입니다. 스코어링 톱날과 함께 사용하여 멜라민, HPL, MDF 및 표면 마감 파티클보드를 치핑 없이 재단합니다.
사양 보기 →
빔쏘 / 재단
산업용 PCD 패널 재단 원형톱날
동일한 빔쏘에 사용하는 TCG PCD 메인 톱날입니다. 고마모성 판재를 하루 종일 가공하는 라인에서 초경 대비 10배 이상의 수명을 제공하여 절단당 공구 비용과 교체 횟수를 크게 줄입니다.
사양 보기 →
슬라이딩 테이블쏘 / 재단
목질 판재 재단용 초경 원형톱날
슬라이딩 테이블쏘와 테이블쏘용 초경 재단 톱날입니다. 소량 생산 현장에서 스코어링 톱날과 함께 사용하여 멜라민 표면 파티클보드, MDF, 합판의 양면을 깨끗하게 절단합니다.
사양 보기 →
스코어링
패널 재단용 원추형 초경 스코어링 원형톱날
하부 표면을 미리 절삭하여 메인 톱날이 이미 가공된 선으로 빠져나가도록 함으로써 밑면 치핑을 방지하는 원추형 초경 스코어링 톱날입니다. 스코어링 승강 기능이 있는 설비에서는 높이로 절단 폭을 조정합니다.
사양 보기 →
스코어링
패널 재단용 PCD 원추형 스코어링 원형톱날
다이아몬드 팁을 적용한 스코어링 톱날로, 고마모성 판재에서도 스코어링 절단 폭을 훨씬 오래 유지합니다. 장시간 생산 중 잦은 재조정 없이도 스코어링 톱날과 메인 톱날의 절단 폭이 계속 일치합니다.
사양 보기 →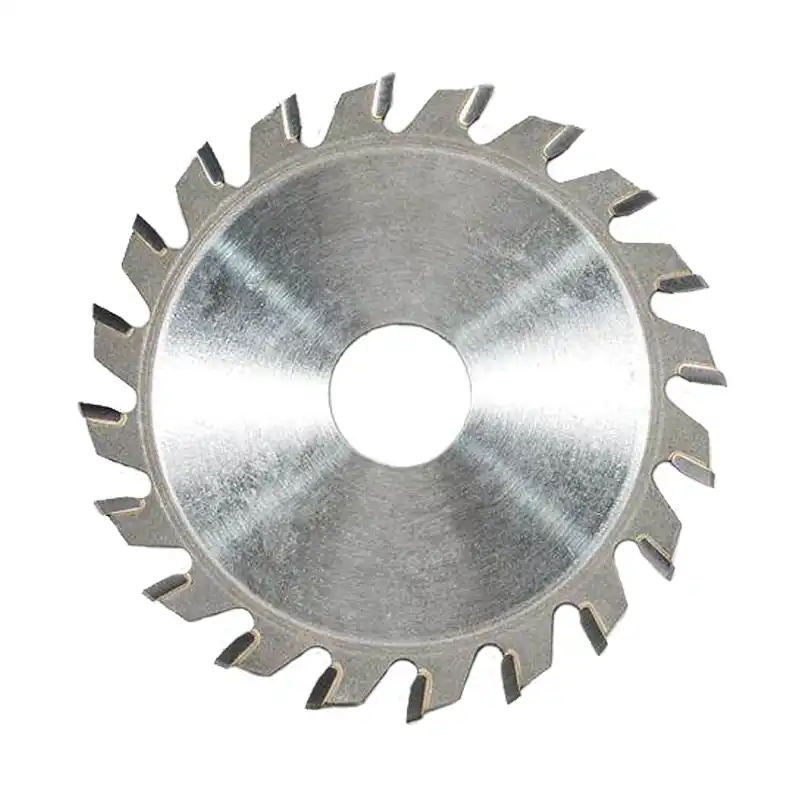
엣지밴딩 / 트리밍
엣지밴드 절단용 초경 원형톱날
엣지밴더용 소구경 고속 회전 초경 톱날입니다. PVC, ABS, PP, PET, 무늬목 및 원목 엣지밴드를 녹임이나 가공 흔적 없이 깔끔하게 플러시 트리밍합니다.
사양 보기 →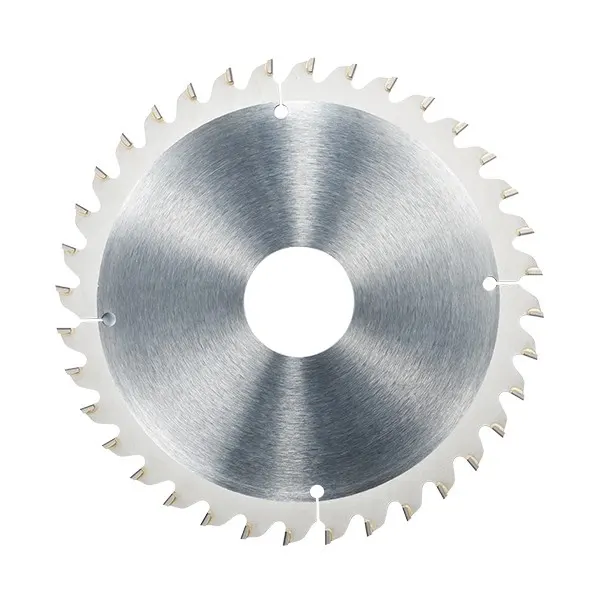
엣지밴딩 / 트리밍
엣지밴드 절단용 PCD 원형톱날
대량 생산용 엣지밴더에 사용하는 PCD 팁 트리밍 톱날입니다. 수천 미터의 엣지밴드를 가공해도 다이아몬드 날의 예리함이 유지되어 교대 작업이 바뀌어도 일정한 플러시 절단 품질을 제공합니다.
사양 보기 →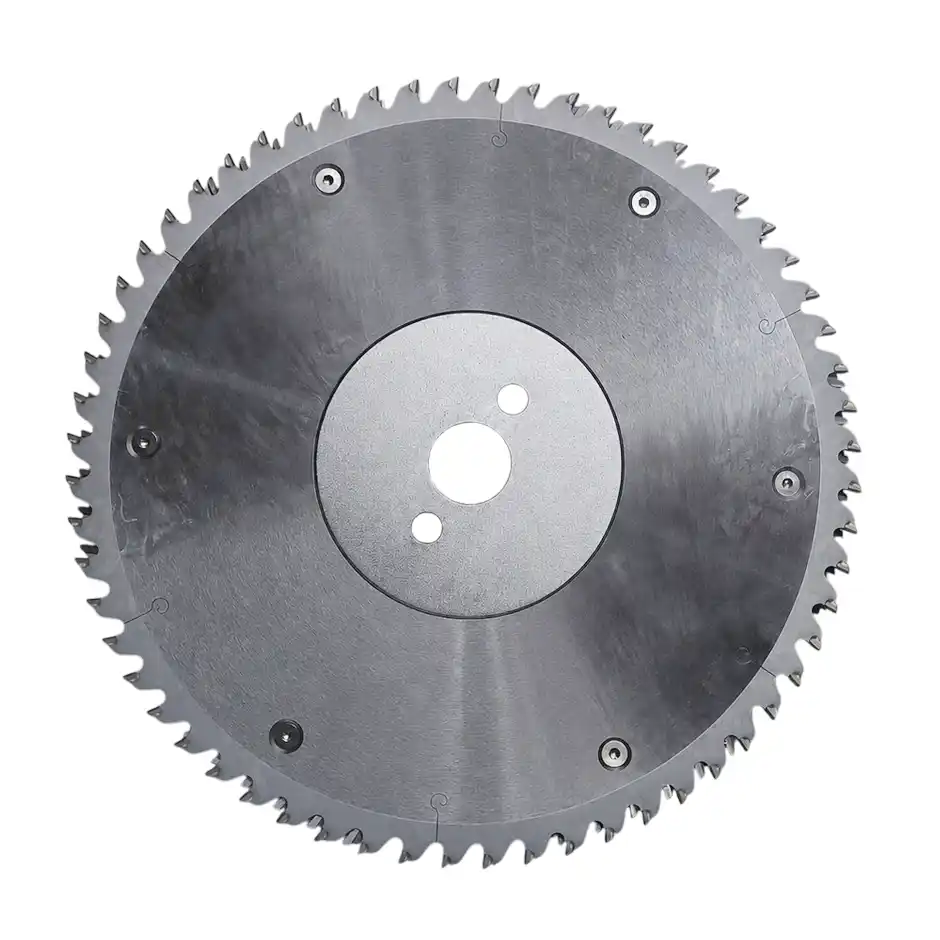
직각 가공 / 호깅
판재 트리밍용 분할형 PCD 호거
더블 엔드 테노너와 직각 가공 라인용 PCD 세그먼트 호거입니다. 트리밍 톱날과 엣지밴더 전단에서 판재 가장자리의 직각 가공 여유분을 한 번에 빠르고 치핑 없이 제거합니다.
사양 보기 →
CNC 머시닝센터
CNC 머시닝센터용 홈가공 초경 원형톱날
CNC 머시닝센터와 라우터용 소구경 고강성 홈가공 톱날입니다. 판재와 원목 가공에서 뒷판 및 서랍 바닥용 홈을 치핑 없이 가공합니다.
사양 보기 →기대 효과
이 톱날 시스템이 제공하는 효과
재단, 스코어링, 트리밍 공구를 정합된 세트로 구성하고 권장 조건에서 운용할 때 가구 공장이 기대할 수 있는 성과입니다.
정합된 스코어링 및 재단 톱날 세트가 표면 마감 부품의 상면과 하면 치핑을 방지하여 초도 합격률을 높이고 재단 불량을 줄입니다.
고마모성 판재에서 PCD는 초경보다 훨씬 오래 적정 품질의 날끝을 유지하므로 생산 전반의 품질이 일정하고 톱날 교체로 인한 라인 정지가 크게 줄어듭니다.
평탄하고 단차 없는 가장자리에 엣지밴드가 접착선 노출 없이 밀착되어 완성 가구의 외관 품질이 향상됩니다.
전문가 FAQ
자주 묻는 질문
원추형과 분할형 스코어링 톱날 중 어떤 것을 사용해야 합니까?
설비에 따라 다릅니다. 전동식 스코어링 유닛 높이 조정 기능이 있는 빔쏘와 슬라이딩 테이블쏘에는 원추형 톱날이 가장 적합하며, 톱날을 올리거나 내려 스코어링 절단 폭을 미세 조정할 수 있습니다. 정밀 높이 조정 기능이 없는 구형 설비에는 분할형(2피스) 톱날이 적합하며, 심을 추가하거나 제거해 메인 톱날과 물리적으로 절단 폭을 맞춥니다.
상면은 깨끗한데 하면에 치핑이 발생하는 이유는 무엇입니까?
하면 치핑은 거의 항상 스코어링 톱날에서 발생합니다. 일반적인 원인은 세 가지입니다. 스코어링 톱날과 메인 톱날의 절단선이 정확히 일치하지 않거나, 스코어링 절단 폭이 마모로 메인 톱날보다 좁아져 메인 톱니가 예비 절단선 밖으로 빠져나오거나, 스코어링 깊이가 너무 얕은 경우입니다. 두 톱날의 정렬을 다시 맞추고 스코어링 절단 폭을 메인 절단 폭에 맞춘 뒤 스코어링 깊이를 약 1.5~2 mm로 유지하십시오.
PCD가 예리한 초경 톱날보다 멜라민을 더 잘 절단합니까?
첫 절단만 보면 그렇지 않습니다. 새 서브미크론 초경 톱날은 PCD보다 예리하여 더 미세한 가장자리를 만들 수 있습니다. 실질적인 차이는 그 품질이 얼마나 오래 유지되는가에 있습니다. 표면 마감 판재는 초경을 빠르게 무디게 하고, 무뎌지면 치핑이 시작됩니다. PCD는 수개월간 치핑 없는 적정 품질의 날끝을 유지합니다. 따라서 PCD의 가치는 첫 절단이 더 좋다는 데 있지 않고, 중간 교체 없이 첫 패널부터 마지막 패널까지 동일한 품질을 유지하는 데 있습니다.
초경(TCT)에서 PCD로 전환할 가치가 있는 시점은 언제입니까?
교체 빈도와 가동 중단 비용을 확인하십시오. 고마모성 파티클보드, MDF 또는 컴팩트 라미네이트를 대량 가공하면서 초경 톱날을 주 1회 이상 교체한다면, 교체 때마다 발생하는 생산 손실과 스코어링 톱날 재설정 비용이 일반적으로 PCD의 높은 구입 가격을 넘어섭니다. 이 시점이 주력 공정을 PCD로 전환하고 단기 또는 다품종 생산에는 초경을 유지할 적기입니다.