
Soluciones de acero a medida
Soluciones de corte de metal en frío a alta velocidad
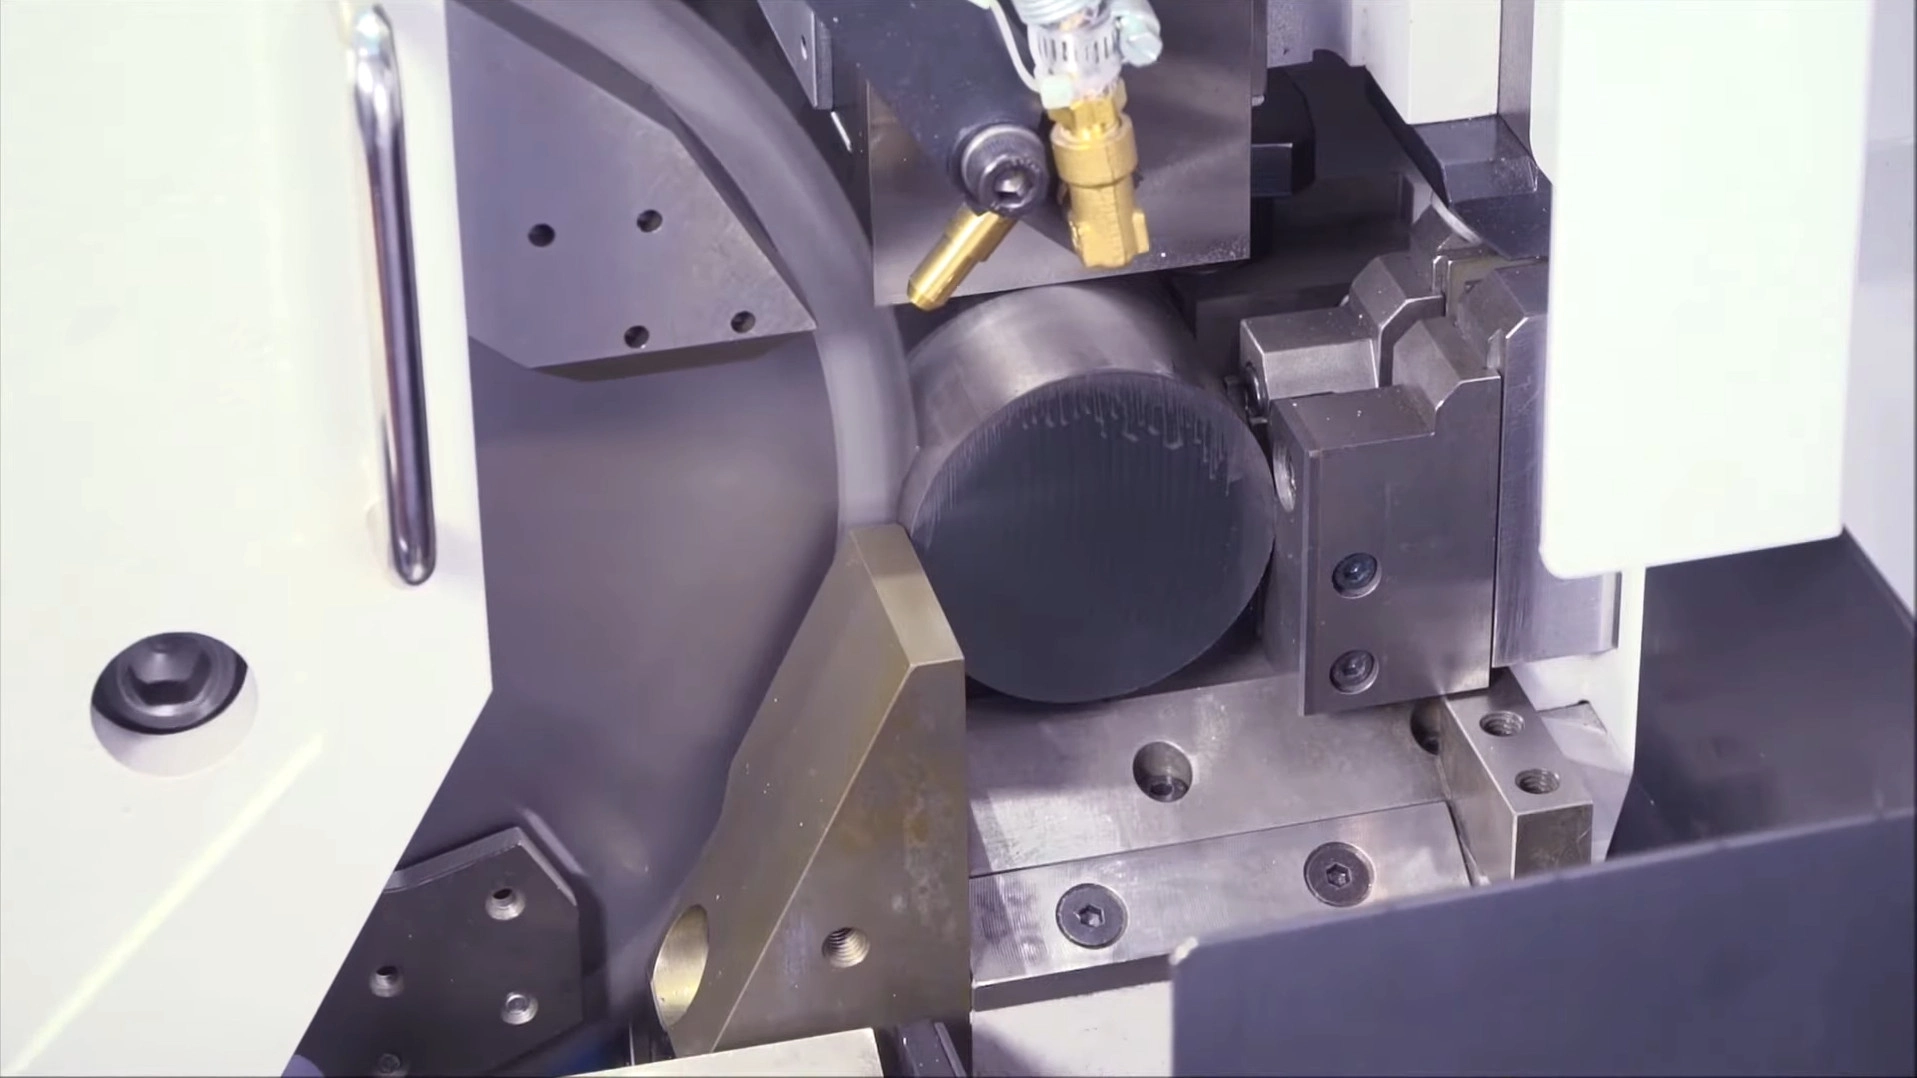
Precisión sin concesiones a velocidad de producción en sierras SOCO, Tsune, Kasto, Nishijima, Noritake y Everising. Ya sea cortando tochos macizos para forja, tubo de pared gruesa para rodamientos o placa gruesa en lugar del corte térmico, nuestros discos de cermet y metal duro entregan cortes en frío escuadrados y sin rebabas, sin zona afectada por el calor.
Por qué el corte en frío rinde
Lo “frío” del corte en frío es donde está el valor
Un corte en frío limpio y escuadrado no es estético: decide lo que ocurre en la forja, en el plato y en la rentabilidad.
La física: el calor se va con la viruta
A medida que el diente cizalla el acero macizo, la temperatura de la zona de cizallado se dispara por un instante. La geometría de diente de nuestro cermet y metal duro curva la viruta hacia fuera en cuanto se forma, llevándose consigo la gran mayoría del calor de corte con la viruta.
- La pieza permanece fría — sin zona afectada por el calor, sin borde endurecido, sin cambios en la microestructura.
- El proceso siguiente — torneado, fresado o roscado CNC — recibe acero limpio, blando y listo para mecanizar.
- Sin endurecimiento del borde no hay desgaste prematuro heredado por la operación posterior.
La economía: aprovechamiento y costo de proceso
Una cara escuadrada y sin rebabas quita costo de cada paso posterior a la sierra — y en trabajo de piezas cortas, un ancho de corte más fino lo quita de la propia materia prima.
- Forja y recalcado en frío: tochos planos y sin marcas evitan las grietas por plegado que arrancan de las marcas de sierra, y los tochos de peso consistente al gramo protegen matrices costosas de la carga descentrada.
- Alimentación CNC: extremos escuadrados y sin rebabas evitan que los alimentadores de barra se atasquen y mantienen fieles la sujeción y el toque del eje Z.
- Opción de ancho de corte fino: baje un corte corto de alta frecuencia de un ancho de 2,0 mm a 1,5 mm y ahorrará 0,5 mm de aleación costosa en cada corte — que suma rápido a lo largo de decenas de miles de piezas al día.
Retos del sector
Cuatro problemas que todo taller de tronzado conoce
Ya sea una celda de tronzado interna que alimenta forja y CNC, o un centro de servicio que vende material cortado, estos son los cuatro problemas que deciden su producción, su chatarra y su reputación.
Cuellos de botella de tiempo de ciclo en producción en masa
Las sierras de cinta son simplemente demasiado lentas para mantener alimentada una prensa de forja o un banco de CNC, y los discos de HSS se desgastan rápido en aleaciones duras. En cualquier caso, la estación de tronzado se convierte en el cuello de botella — y los constantes cambios de disco la convierten en tiempo de inactividad imprevisto.
Defectos de forja por mala calidad de corte
El recalcado en frío y la forja son implacables con la calidad del tocho. Las marcas de sierra onduladas y las rebabas se pliegan bajo presión y siembran grietas ocultas dentro de la pieza forjada, mientras que los cortes no escuadrados varían el peso del tocho — acortando la vida de matrices costosas y desechando piezas en casa del cliente.
Endurecimiento por deformación en acero inoxidable y aleado
Corte inoxidable 304/316 o acero aleado duro con un filo embotado o que roza y la superficie se endurece por deformación al instante. Esa capa endurecida destruye luego la plaquita de metal duro en la siguiente operación de torneado o fresado.
ZAC e ineficiencia en el procesamiento de placa
Los centros de servicio que cortan placa gruesa con oxicorte o láser lo pagan dos veces: el proceso es lento y consume mucha energía, y deja un borde endurecido y afectado por el calor que el comprador tiene dificultades para mecanizar después.
Nuestro enfoque técnico
Cómo mantenemos cortes escuadrados, fríos y consistentes
Una matriz doble de puntas de cermet y metal duro
La punta adecuada para el material, no un solo grado para todo. El cermet (TiC/TiN) da una dureza en caliente y una inercia química frente al hierro excepcionales — ideal para el corte continuo a alta velocidad de acero macizo al carbono y de baja aleación, para un acabado espejo y una vida larga. El carburo de tungsteno aporta la tenacidad al impacto necesaria para el inoxidable, las aleaciones duras y los cortes interrumpidos de tubo, resistiendo el astillado que acaba con discos inferiores.
Tensado dinámico por laminado para deflexión cero
Los tochos de peso consistente al gramo y sin marcas empiezan por un cuerpo que no se desvía. Cada cuerpo de acero se tensa por laminado de precisión para su velocidad de trabajo, de modo que al calentarse en el corte continuo su tensión interna se equilibra y el plato permanece rígido — sin excentricidad, sin desviación lateral cuando el diente muerde la barra maciza.
Tolerancia de agujero estricta y geometría lateral que conserva la planitud
Mantenemos ajustadas las tolerancias del agujero y de los orificios de pin y rectificamos las caras laterales del diente con muelas de diamante de alto grano para que el filo lateral actúe como filo de acabado — eliminando las pequeñas crestas que dejaría la vibración. Junto con un apriete de brida preciso, esto fija la escuadría y entrega la cara perpendicular y plana que exigen la forja y el CNC.
Tensado de ancho de corte fino y corte de placa de baja vibración
Para piezas cortas de alta frecuencia, nuestros discos de ancho de corte fino reciben un tratamiento de tensado más estricto para que un cuerpo delgado resista el abombamiento bajo el par de cortar acero macizo y conserve su escuadría. El mismo enfoque de alta precisión y baja vibración impulsa nuestros discos para corte de placa — construidos para cortar placa gruesa recta, escuadrada y fría en sierras de viga metálica como alternativa al corte térmico.
Estime su ahorro
Calculadora de rendimiento del material para piezas cortas
Plan A
Plan de corte A
Cantidad de piezas
-
Piezas enteras por barra
Aprovechamiento del material
-
Longitud útil / longitud bruta
Plan B
Plan de corte B
Cantidad de piezas
-
Piezas enteras por barra
Aprovechamiento del material
-
Longitud útil / longitud bruta
Comparación
Plan B comparado con el Plan A
Calcule ambos planes arriba para ver la diferencia. Los valores positivos indican que el Plan B rinde mejor que el Plan A.
Cambio en la cantidad de piezas
-
Piezas y cambio porcentual
Cambio en el aprovechamiento
-
Puntos porcentuales y cambio relativo
Herramientas recomendadas
Discos de sierra a la medida del material y del corte
Cermet para el corte limpio y rápido de acero macizo; metal duro para inoxidable, aleaciones duras y tubo.
Serie cermet
Discos de sierra en frío para acero de bajo y medio carbono
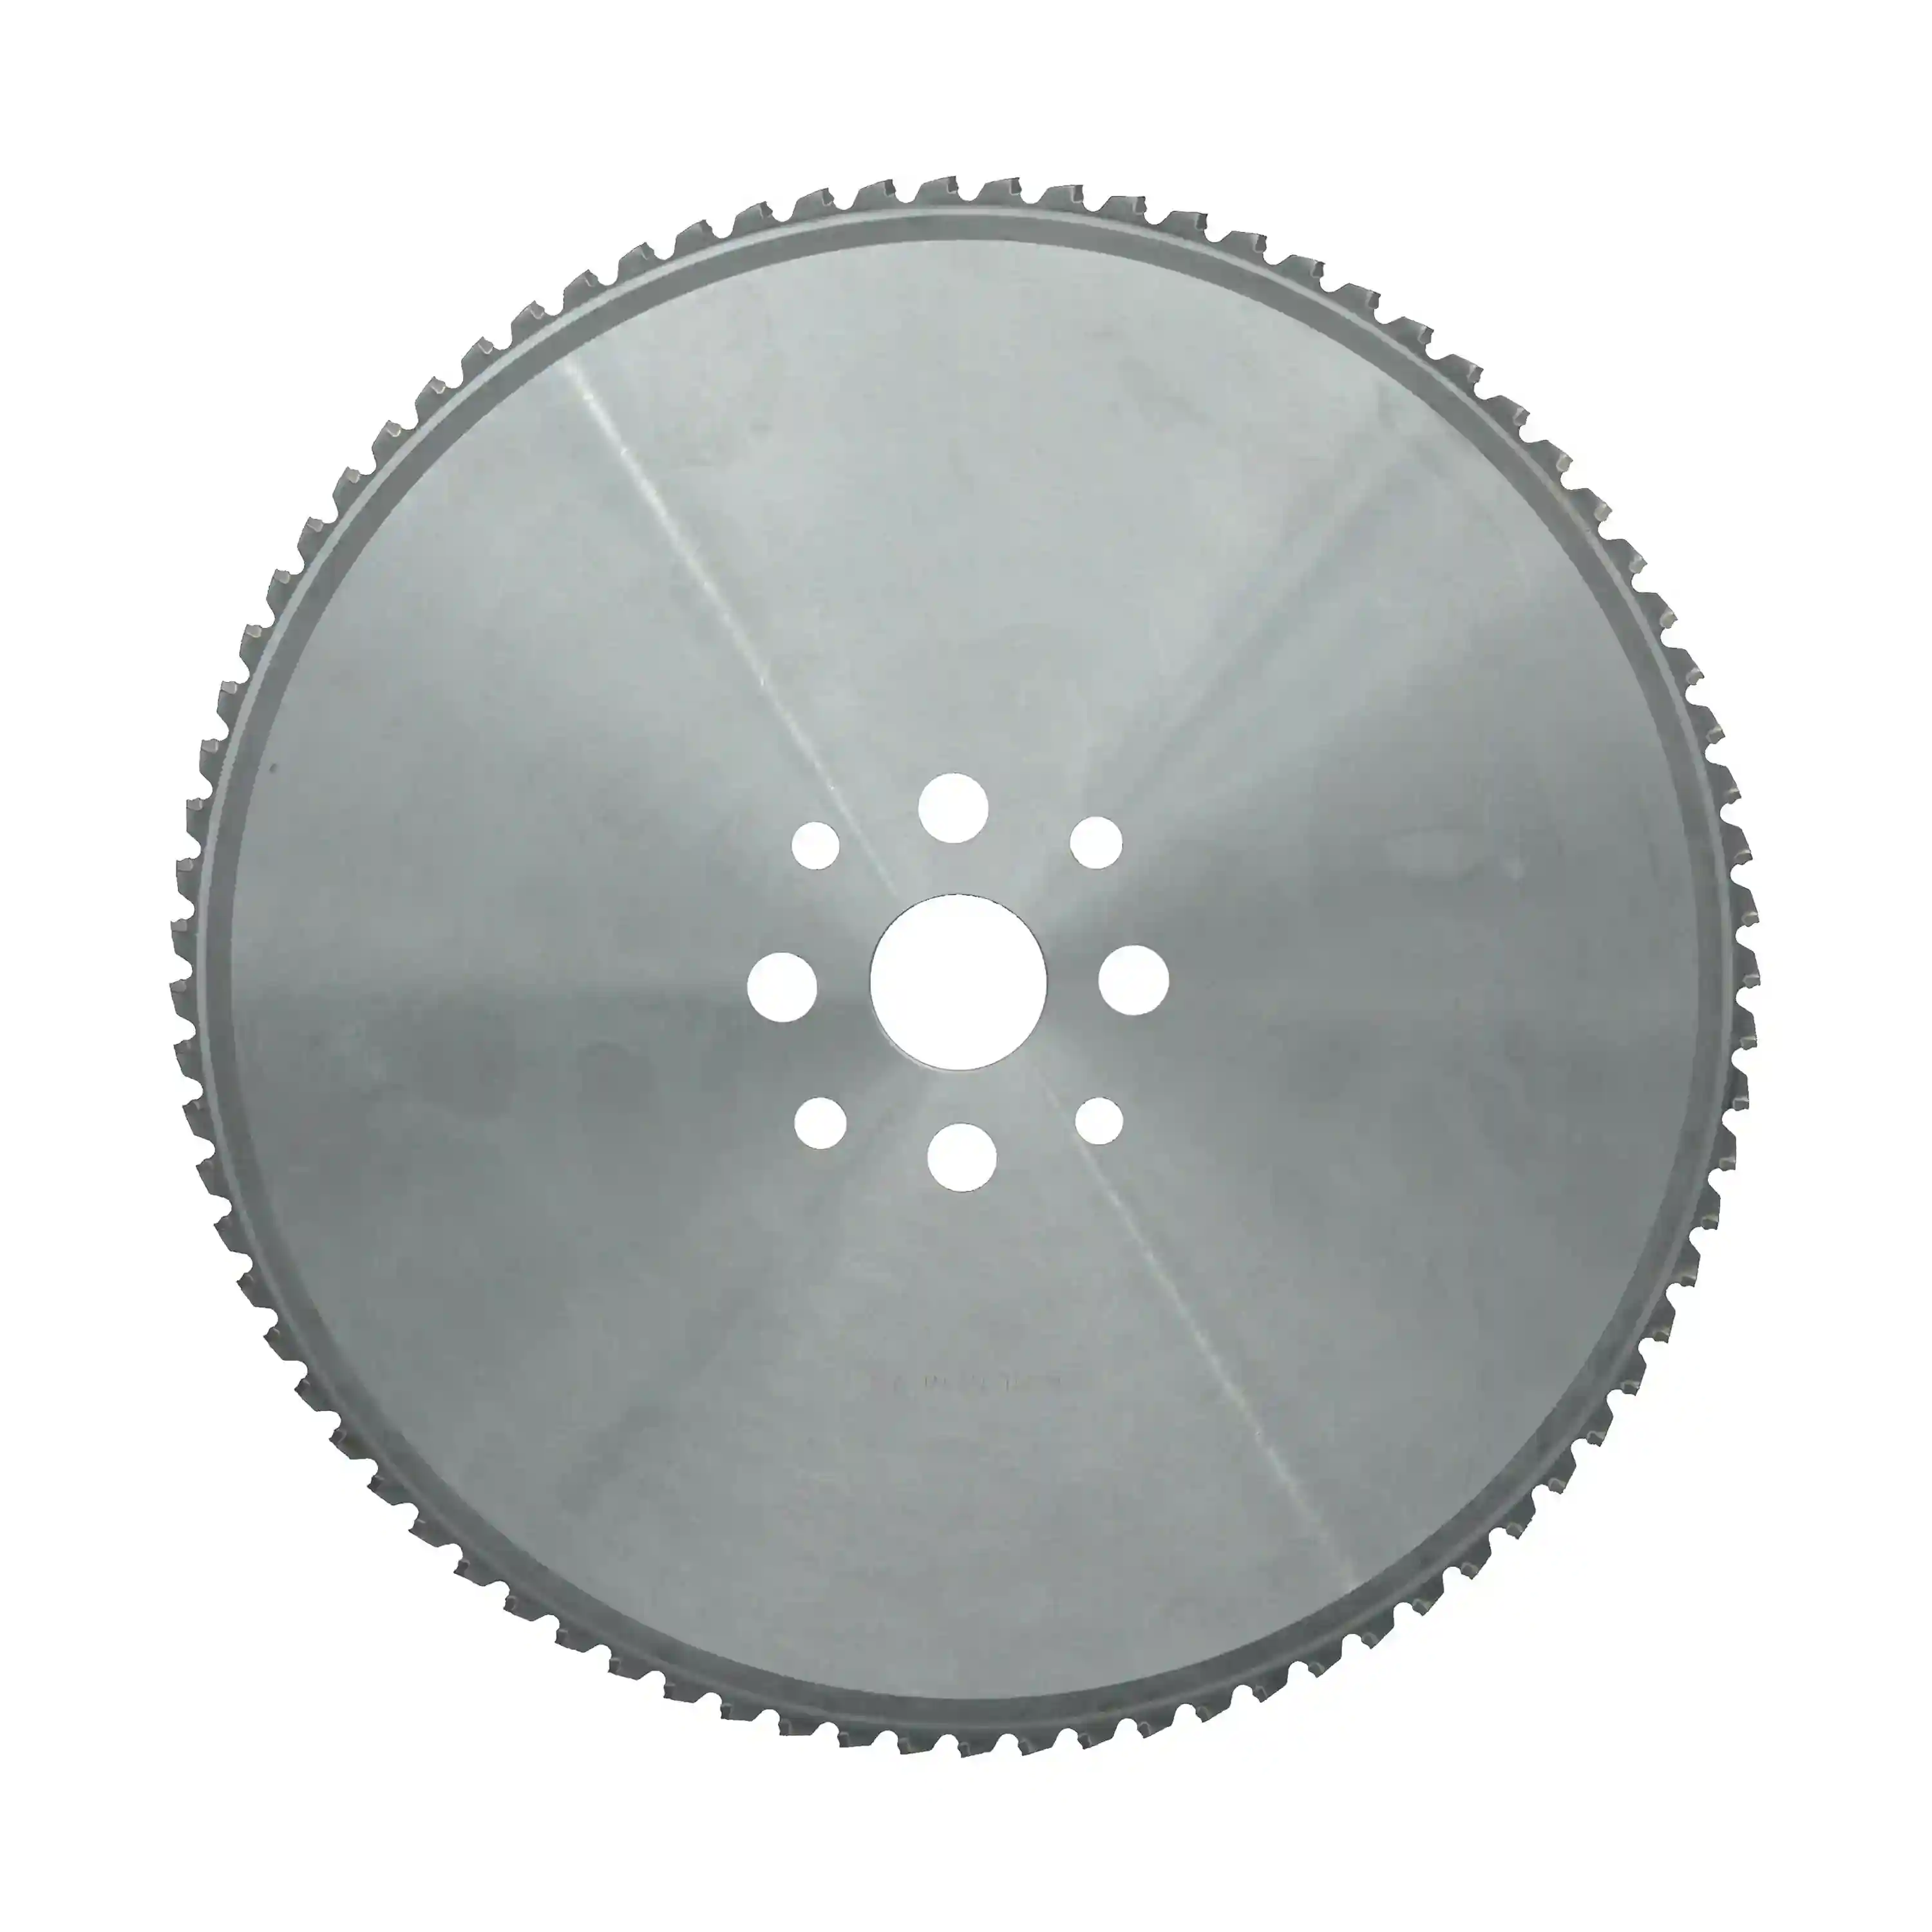
Discos con puntas de cermet para barra maciza de acero al carbono y tubo de pared gruesa. La inercia química del cermet frente al hierro frena el filo de aportación, para una cara con acabado espejo y una vida larga y estable en el tronzado de tocho de alto volumen.
Acero al carbono y de baja aleación · macizos y tubo de pared gruesa
Ver especificaciones →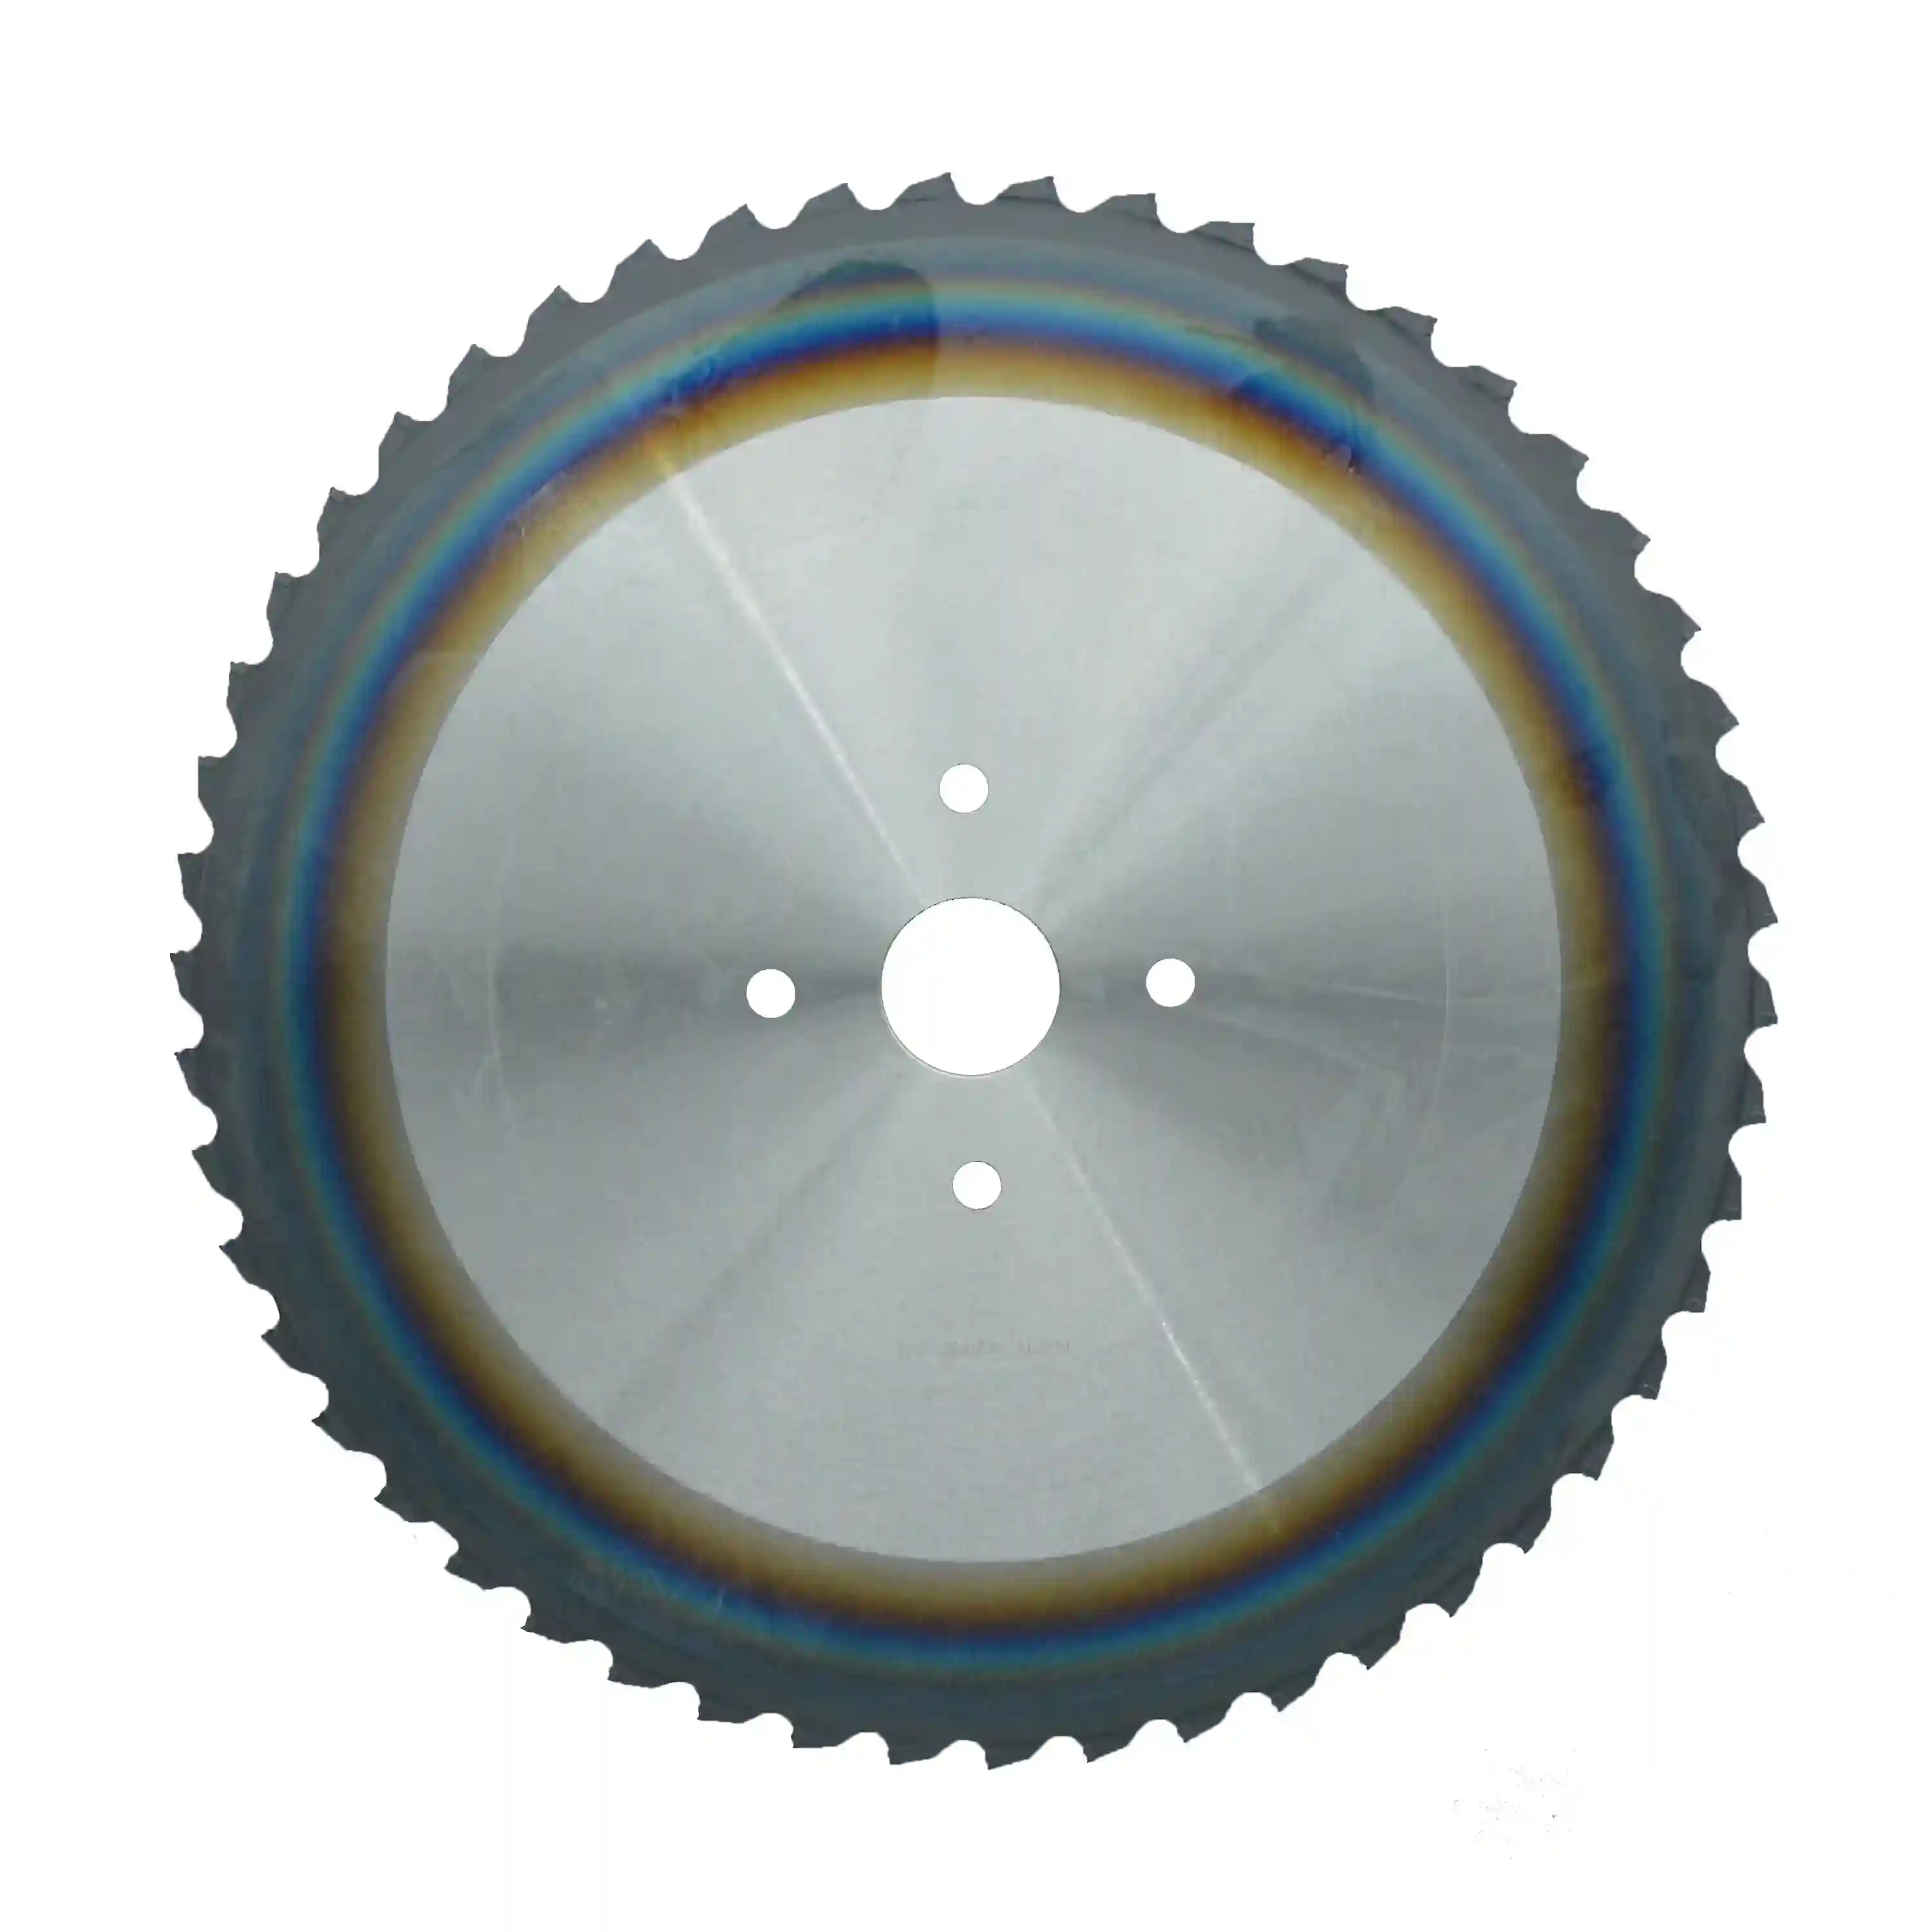
Serie cermet · recubierto por PVD
Discos de sierra en frío para corte de acero
Cermet mejorado con recubrimiento PVD para una gama más amplia de acero dulce, de alto carbono y aleado. El recubrimiento añade resistencia al desgaste y a la oxidación para una vida más larga en coladas más duras y producción continua.
Acero dulce, de alto carbono y aleado · macizos y tubo de pared gruesa
Ver especificaciones →
Serie metal duro (TCT)
Discos de sierra en frío para acero inoxidable
Carburo de tungsteno recubierto por PVD para acero inoxidable, titanio y acero de alta aleación exigente. Una matriz enriquecida con cobalto soporta el endurecimiento por deformación y la carga mecánica de estas aleaciones sin astillarse.
Acero inoxidable, titanio y de alta aleación
Ver especificaciones →
Serie metal duro (TCT)
Discos de sierra en frío para corte de tubo de acero
Metal duro recubierto por PVD construido para el corte interrumpido de tubo y tubería de más de 3 mm de pared: alta tenacidad a la fractura y resistencia al choque térmico para absorber el impacto repetido en tubo de acero al carbono, aleado e inoxidable.
Tubo y tubería de acero al carbono / aleado / inoxidable (pared >3 mm)
Ver especificaciones →Resultados esperados
Lo que aporta este programa de discos de sierra
Las mejoras que una operación de tronzado puede esperar cuando el grado del disco y los parámetros se ajustan al material.
Caras planas y perpendiculares sin zona afectada por el calor pasan directo a forja o CNC — sin desbarbado, sin grietas por plegado, sin capa endurecida que arruine la siguiente herramienta.
Grados de cermet o metal duro adecuados y cuerpos estables y bien tensados prolongan el trayecto entre cambios, manteniendo una sierra rápida alimentando la línea en vez de parar por discos.
El peso de tocho consistente protege las matrices de forja, y la opción de ancho de corte fino ahorra aleación costosa en cada corte corto — un ahorro real en el trabajo de corte a medida de alta frecuencia.
Preguntas de expertos
Preguntas frecuentes
¿Debería elegir un disco de cermet o de metal duro (TCT) para mi sierra?
Depende del material y del corte. Elija cermet cuando corte en masa aceros macizos al carbono y de baja aleación — grados como C45 / 1.0503 (S45C, AISI 1045). La inercia química del cermet frente al hierro evita el filo de aportación, así obtiene un acabado impecable y una larga vida en acero estructural macizo. Elija metal duro (TCT) para aleaciones de alta resistencia, inoxidable y tubo de pared gruesa — aceros de rodamiento/aleados como 100Cr6 / SUJ2 / 52100 y 42CrMo4, o inoxidables como 1.4301 / SUS304 / 316. Estos generan una fuerte carga mecánica, endurecimiento por deformación y — en tubo — impacto interrumpido; nuestro metal duro enriquecido con cobalto está hecho para dar la tenacidad a la fractura y la resistencia al choque térmico que se necesitan.
¿Por qué los discos de ancho de corte fino ahorran dinero en cortes cortos pero no se recomiendan para tochos grandes?
En un corte corto de 20 mm, pasar de un ancho de 2,0 mm a 1,5 mm ahorra una porción significativa de aleación costosa en cada golpe — y eso se acumula rápido en el trabajo de alta frecuencia. Pero en un tocho macizo de gran diámetro el arco de engranaje es largo, el volumen de viruta es enorme y la carga lateral es alta. Un cuerpo muy delgado no tiene la rigidez para mantenerse fiel bajo eso, así que puede deflectarse y perder la escuadría. Cuanto mayor sea el diámetro, más espesor de cuerpo necesita — es un compromiso físico, no una preferencia.
¿Pueden sus discos de corte de placa realmente reemplazar mi cortadora láser o de oxicorte?
Para el corte en línea recta de placa media a gruesa, sí. El láser se ralentiza mucho en placa gruesa y deja un borde biselado y afectado por el calor; el oxicorte es aún más lento y más caliente. Una sierra de viga metálica con nuestros discos de corte en frío corta placa gruesa rápido y recto, dejando un borde escuadrado, limpio y frío que el cliente puede llevar directo al mecanizado — sin ZAC que eliminar primero. Para chapa fina o contornos intrincados, el láser sigue ganando; para cortes rectos de volumen en placa gruesa, el corte en frío es difícil de superar.
Obtenga un plan de corte
Su estación de tronzado no debería ser la máquina más lenta de la planta
Díganos sus grados de material, los tamaños de barra o tubo, el modelo de sierra y el ritmo objetivo, y nuestros ingenieros le recomendarán el disco de cermet o metal duro, el ancho de corte y la geometría que elevan su producción y su calidad de corte.