
โซลูชันตัดเหล็กตามความยาว
โซลูชัน Cold Saw ตัดโลหะ ความเร็วสูง
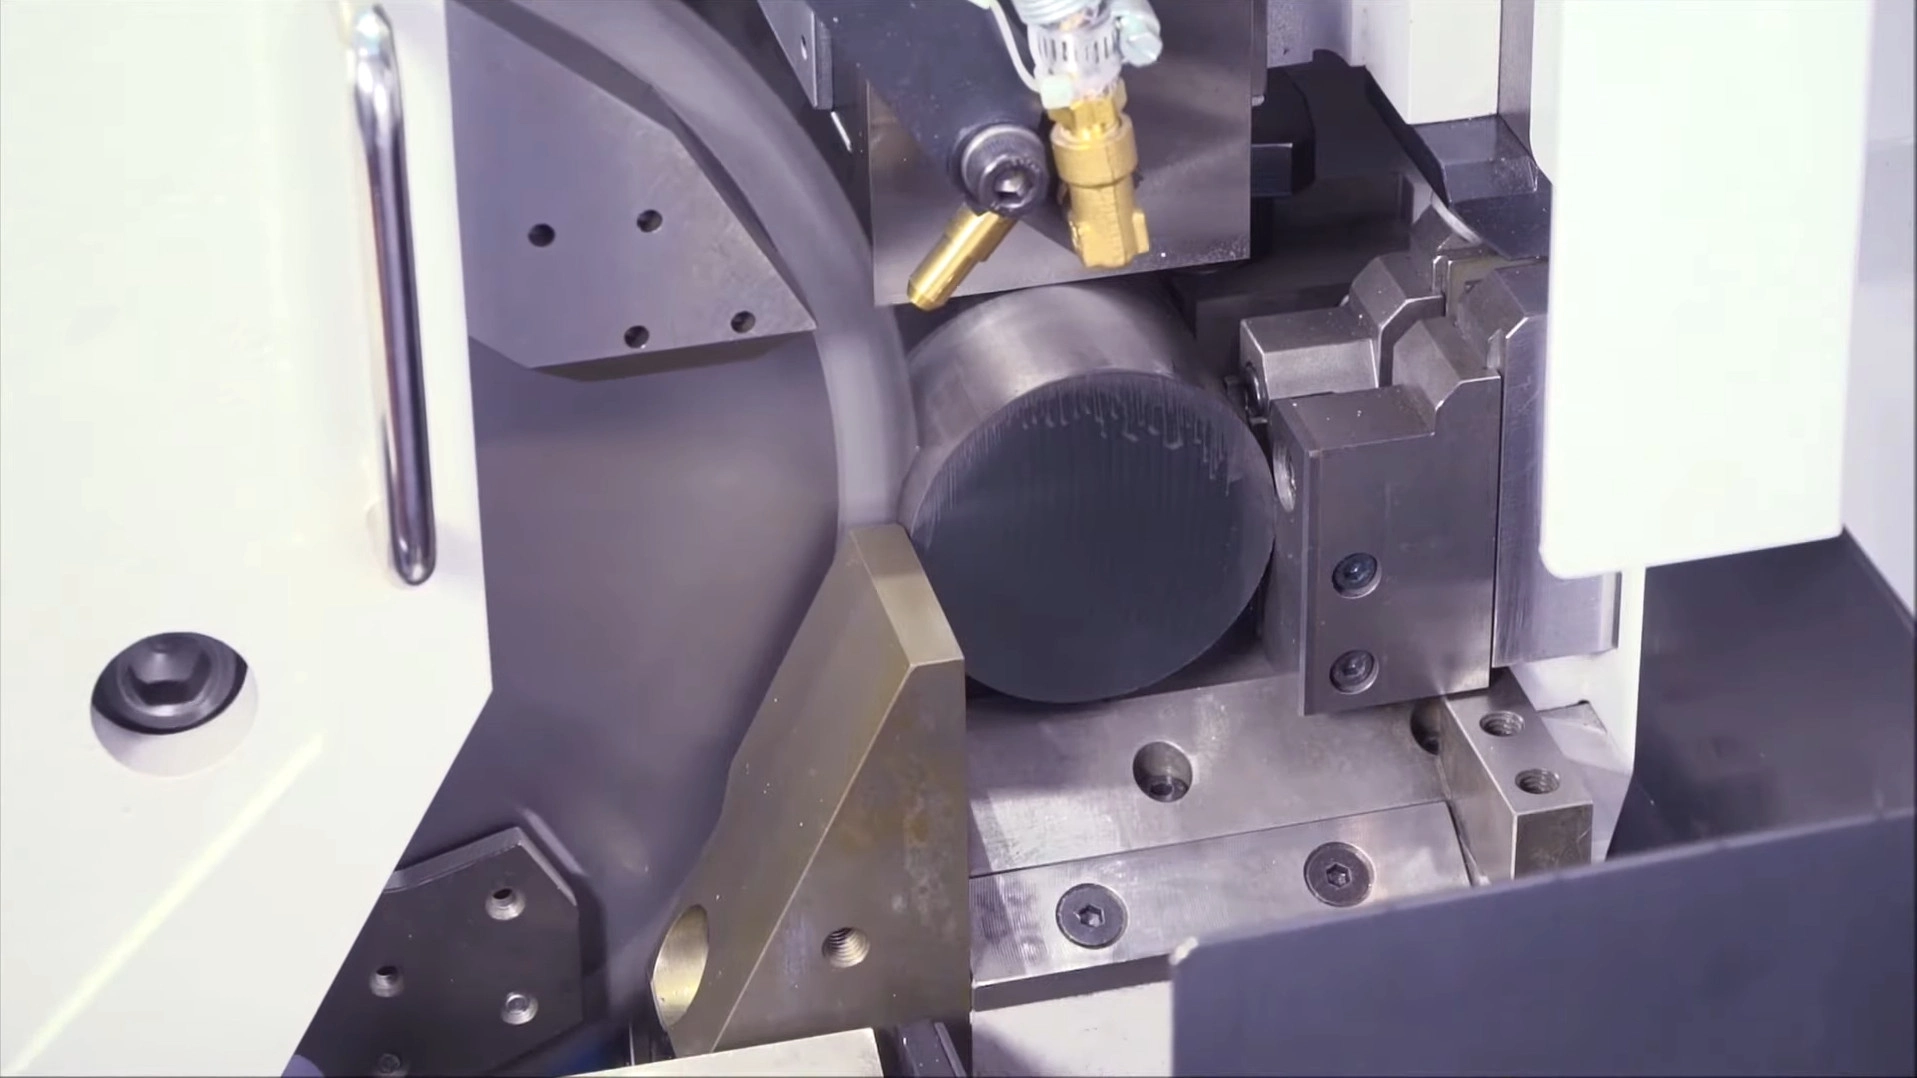
ความแม่นยำที่ไม่ประนีประนอม ณ ความเร็วการผลิตบนเครื่องเลื่อย SOCO, Tsune, Kasto, Nishijima, Noritake และ Everising ไม่ว่าจะตัดบิลเล็ตตันสำหรับงานตีขึ้นรูป ท่อผนังหนาสำหรับตลับลูกปืน หรือตัดแผ่นหนาแทนกระบวนการตัดด้วยความร้อน ใบเลื่อยฟัน Cermet และคาร์ไบด์ ของเราให้รอยตัดเย็นที่ได้ฉาก ไร้ครีบและไม่มีเขตกระทบร้อน
เหตุใด Cold Saw จึงคุ้มค่า
คุณค่าของ Cold Saw อยู่ที่การตัดแบบ “เย็น”
รอยตัดเย็นที่เรียบและได้ฉากไม่ใช่แค่เรื่องความสวยงาม แต่กำหนดสิ่งที่จะเกิดขึ้นในงานตีขึ้นรูป การจับยึด และผลกำไรสุทธิ
หลักการทางกายภาพ: ความร้อนออกไปพร้อมเศษตัด
เมื่อฟันเฉือนเหล็กตัน อุณหภูมิในเขตเฉือนจะพุ่งสูงชั่วขณะ รูปทรงฟัน Cermet และคาร์ไบด์ของเรา ทำให้เศษม้วนออกทันทีที่ก่อตัว และพาความร้อนส่วนใหญ่จากการตัดออกไป พร้อมเศษตัด
- ชิ้นงานยังคงเย็น — ไม่มีเขตกระทบร้อน ขอบไม่แข็งตัว และโครงสร้างจุลภาคไม่เปลี่ยนแปลง
- กระบวนการถัดไป เช่น การกลึง กัด หรือทำเกลียวด้วย CNC จะได้รับเหล็กที่สะอาด ไม่แข็งกระด้าง และพร้อมตัดเฉือน
- เมื่อขอบไม่แข็งตัว เครื่องมือในกระบวนการถัดไปจึงไม่สึกก่อนเวลา
ด้านเศรษฐศาสตร์: อัตราใช้ประโยชน์วัสดุและต้นทุนกระบวนการ
หน้าตัดได้ฉากและไร้ครีบช่วยลดต้นทุนในทุกขั้นตอนหลังการเลื่อย ส่วนงานชิ้นสั้นนั้น ร่องตัดที่บางลงช่วยลดต้นทุนจากวัตถุดิบโดยตรง
- งานตีขึ้นรูปและขึ้นรูปเย็น: บิลเล็ตผิวเรียบไร้รอยช่วยป้องกันรอยแตกร้าวจากการพับตัวที่เริ่มจากรอยเลื่อย ส่วนน้ำหนักชิ้นงานที่สม่ำเสมอระดับกรัมช่วยปกป้องแม่พิมพ์ราคาแพงจากการรับแรงเยื้องศูนย์
- การป้อนเข้า CNC: ปลายชิ้นงานได้ฉากและไร้ครีบทำให้ชุดป้อนแท่งไม่ติดขัด และการจับด้วยหัวจับกับการแตะอ้างอิงแกน Z ยังคงเที่ยงตรง
- ทางเลือกร่องตัดบาง: การลดร่องตัดของงานชิ้นสั้นความถี่สูงจาก 2.0 mm เหลือ 1.5 mm ช่วยประหยัดโลหะผสมราคาแพง 0.5 mm ในทุกครั้งที่ตัด ซึ่งสะสมเป็นมูลค่าสูงอย่างรวดเร็วเมื่อผลิตหลายหมื่นชิ้นต่อวัน
ความท้าทายในอุตสาหกรรม
สี่ปัญหาที่ทุกโรงงานตัดแบ่งต้องเผชิญ
ไม่ว่าคุณจะมีเซลล์ตัดแบ่งภายในเพื่อป้อนงานตีขึ้นรูปและ CNC หรือเป็นศูนย์บริการที่จำหน่ายวัสดุตัดตามขนาด ปัญหาสี่ประการนี้จะกำหนดกำลังการผลิต ปริมาณของเสีย และชื่อเสียงของคุณ
คอขวดด้านรอบเวลาในการผลิตจำนวนมาก
เลื่อยสายพานช้าเกินกว่าจะป้อนชิ้นงานให้เครื่องตีขึ้นรูปหรือกลุ่มเครื่อง CNC ได้ทัน ส่วนใบเลื่อย HSS ก็สึกเร็วเมื่อตัดโลหะผสมแข็ง ไม่ว่ากรณีใด สถานีตัดแบ่งจะกลายเป็นคอขวด และการเปลี่ยนใบเลื่อยบ่อยครั้งทำให้เกิดเวลาหยุดเครื่องที่ไม่ได้วางแผน
ข้อบกพร่องในงานตีขึ้นรูปจากคุณภาพรอยตัดต่ำ
งานขึ้นรูปเย็นและตีขึ้นรูปต้องการบิลเล็ตคุณภาพสูงอย่างเคร่งครัด รอยเลื่อยเป็นคลื่นและครีบจะพับตัวภายใต้แรงกดและก่อรอยแตกร้าวที่ซ่อนอยู่ภายในชิ้นงานตีขึ้นรูป ส่วนรอยตัดที่ไม่ได้ฉากทำให้น้ำหนักชิ้นงานแกว่ง ส่งผลให้อายุแม่พิมพ์ราคาแพงสั้นลงและชิ้นส่วนถูกคัดทิ้งที่โรงงานลูกค้า
การแข็งตัวจากการแปรรูปในสเตนเลสและเหล็กกล้าผสม
เมื่อตัดสเตนเลส 304/316 หรือเหล็กกล้าผสมแข็งด้วยคมที่ทื่อหรือเสียดสี ผิวจะแข็งตัวจากการแปรรูปทันที ชั้นผิวแข็งนี้จะทำลายเม็ดมีดคาร์ไบด์ในขั้นตอนกลึงหรือกัดถัดไป
เขตกระทบร้อนและความไม่มีประสิทธิภาพในการแปรรูปแผ่น
ศูนย์บริการที่ตัดแผ่นหนาด้วยออกซิเจนเชื้อเพลิงหรือเลเซอร์ต้องเสียต้นทุนสองต่อ กระบวนการทั้งช้าและใช้พลังงานสูง อีกทั้งทิ้งขอบแข็งที่ได้รับผลกระทบจากความร้อนซึ่งลูกค้าตัดเฉือนต่อได้ยาก
แนวทางทางเทคนิคของเรา
เรารักษารอยตัดเย็นให้ได้ฉากและสม่ำเสมออย่างไร
ระบบเลือกฟัน Cermet และคาร์ไบด์สองกลุ่ม
เลือกฟันให้เหมาะกับวัสดุ ไม่ใช้เกรดเดียวกับทุกงาน Cermet (TiC/TiN) ให้ความแข็งที่อุณหภูมิสูงและความเฉื่อยทางเคมีต่อเหล็กอย่างยอดเยี่ยม เหมาะสำหรับตัดเหล็กกล้าคาร์บอนตันและเหล็กกล้าผสมต่ำอย่างต่อเนื่องด้วยความเร็วสูง ให้ผิวเงาระดับกระจกและอายุยาวนาน ส่วนทังสเตนคาร์ไบด์ให้ความเหนียวต้านแรงกระแทกที่จำเป็นสำหรับสเตนเลส โลหะผสมแข็ง และการตัดท่อแบบไม่ต่อเนื่อง จึงทนต่อการบิ่นที่ทำให้ใบเลื่อยคุณภาพต่ำเสียหาย
การปรับแรงตึงแบบไดนามิกด้วยลูกกลิ้งเพื่อขจัดการแอ่นตัว
บิลเล็ตน้ำหนักสม่ำเสมอระดับกรัมและไร้รอยเริ่มจากตัวใบที่ไม่เบนแนว ตัวใบเหล็กแต่ละใบได้รับการปรับแรงตึงด้วยลูกกลิ้งอย่างแม่นยำสำหรับความเร็วใช้งาน เมื่อร้อนขึ้นระหว่างการตัดต่อเนื่อง ความเค้นภายในจึงเข้าสู่สมดุลและตัวใบยังคงแข็งแกร่ง ไม่มีค่ารันเอาต์หรือการเบนออกด้านข้างขณะที่ฟันตัดเข้าแท่งตัน
ค่าคลาดเคลื่อนรูเพลาที่เข้มงวดและรูปทรงด้านข้างที่รักษาความเรียบ
เราควบคุมค่าคลาดเคลื่อนของรูเพลาและรูพินอย่างเข้มงวด พร้อมเจียรผิวด้านข้างของฟันด้วยหินเจียรเพชรความละเอียดสูง เพื่อให้คมด้านข้างทำหน้าที่เก็บผิวและลบรอยนูนเล็ก ๆ ที่การสั่นอาจทิ้งไว้ เมื่อใช้ร่วมกับการจับยึดหน้าแปลนอย่างแม่นยำ จึงรักษาความได้ฉากและให้หน้าตัดเรียบตั้งฉากตามที่งานตีขึ้นรูปและ CNC ต้องการ
การปรับแรงตึงสำหรับร่องตัดบางและการเลื่อยแผ่นสั่นสะเทือนต่ำ
สำหรับงานชิ้นสั้นความถี่สูง ใบเลื่อยร่องตัดบางของเราได้รับการปรับแรงตึงอย่างเข้มงวดยิ่งขึ้น เพื่อให้ตัวใบบางต้านการโก่งเป็นจานภายใต้แรงบิดจากการตัดเหล็กตันและรักษาความได้ฉาก แนวทางความแม่นยำสูงและสั่นสะเทือนต่ำแบบเดียวกันใช้กับใบเลื่อยแผ่นของเรา ซึ่งสร้างมาเพื่อตัดแผ่นหนาให้ตรง ได้ฉาก และเย็นบนเครื่องเลื่อยคานโลหะเพื่อเป็นทางเลือกแทนการตัดด้วยความร้อน
ประเมินการประหยัดของคุณ
เครื่องคำนวณอัตราใช้ประโยชน์วัสดุสำหรับชิ้นงานสั้น
Plan A
Cutting Plan A
Workpiece Count
-
Whole pieces per bar
Material Utilization
-
Good length / raw length
Plan B
Cutting Plan B
Workpiece Count
-
Whole pieces per bar
Material Utilization
-
Good length / raw length
Comparison
Plan B Compared With Plan A
Calculate both plans above to see the difference. Positive values mean Plan B performs better than Plan A.
Workpiece Count Change
-
Pieces and percentage change
Utilization Change
-
Percentage points and relative change
เครื่องมือตัดที่แนะนำ
ใบเลื่อยที่จับคู่ตามวัสดุและรูปแบบการตัด
Cermet สำหรับตัดเหล็กตันอย่างรวดเร็วและเรียบสะอาด คาร์ไบด์สำหรับสเตนเลส โลหะผสมแข็ง และท่อ
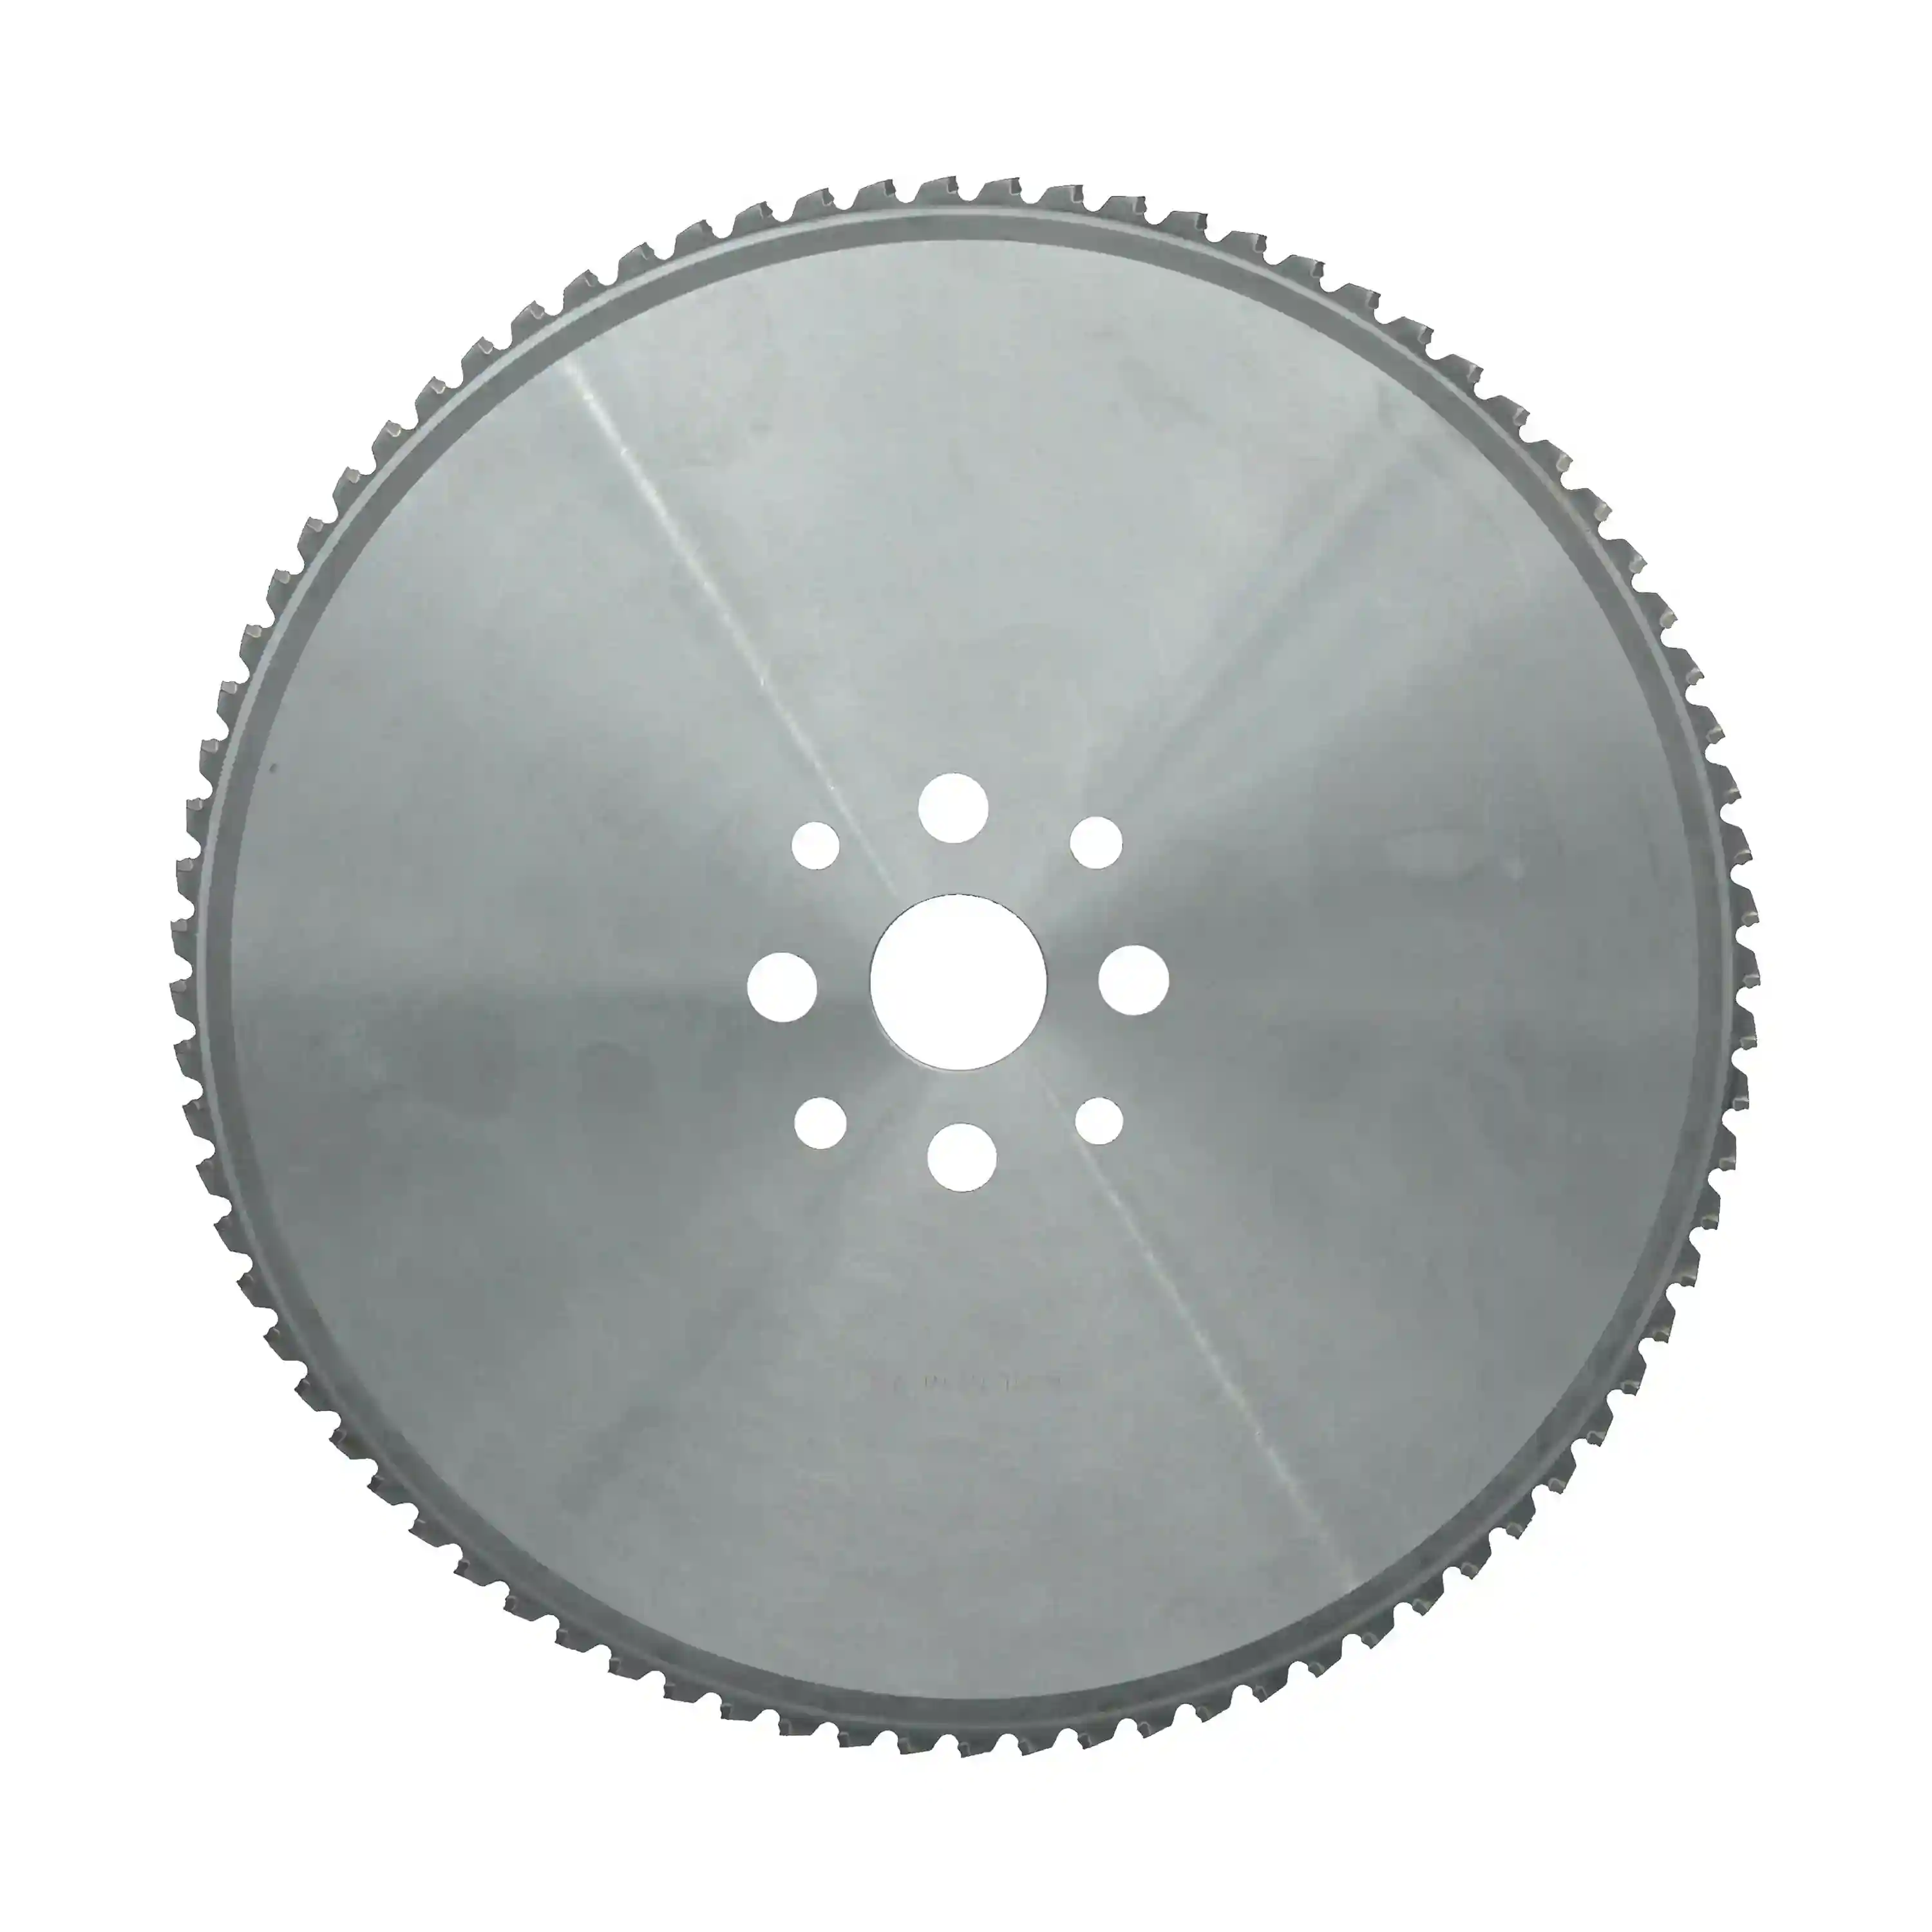
ซีรีส์ Cermet
ใบเลื่อย Cold Saw สำหรับเหล็กกล้าคาร์บอนต่ำและปานกลาง
ใบเลื่อยฟัน Cermet สำหรับแท่งเหล็กกล้าคาร์บอนตันและท่อผนังหนา ความเฉื่อยทางเคมีของ Cermet ต่อเหล็กช่วยยับยั้งคมตัดพอก ให้หน้าตัดเรียบเงาระดับกระจกและอายุการใช้งานยาวนานสม่ำเสมอในการตัดแบ่งบิลเล็ตปริมาณสูง
เหล็กกล้าคาร์บอนและโลหะผสมต่ำ · ชิ้นงานตันและท่อผนังหนา
ดูข้อมูลจำเพาะ →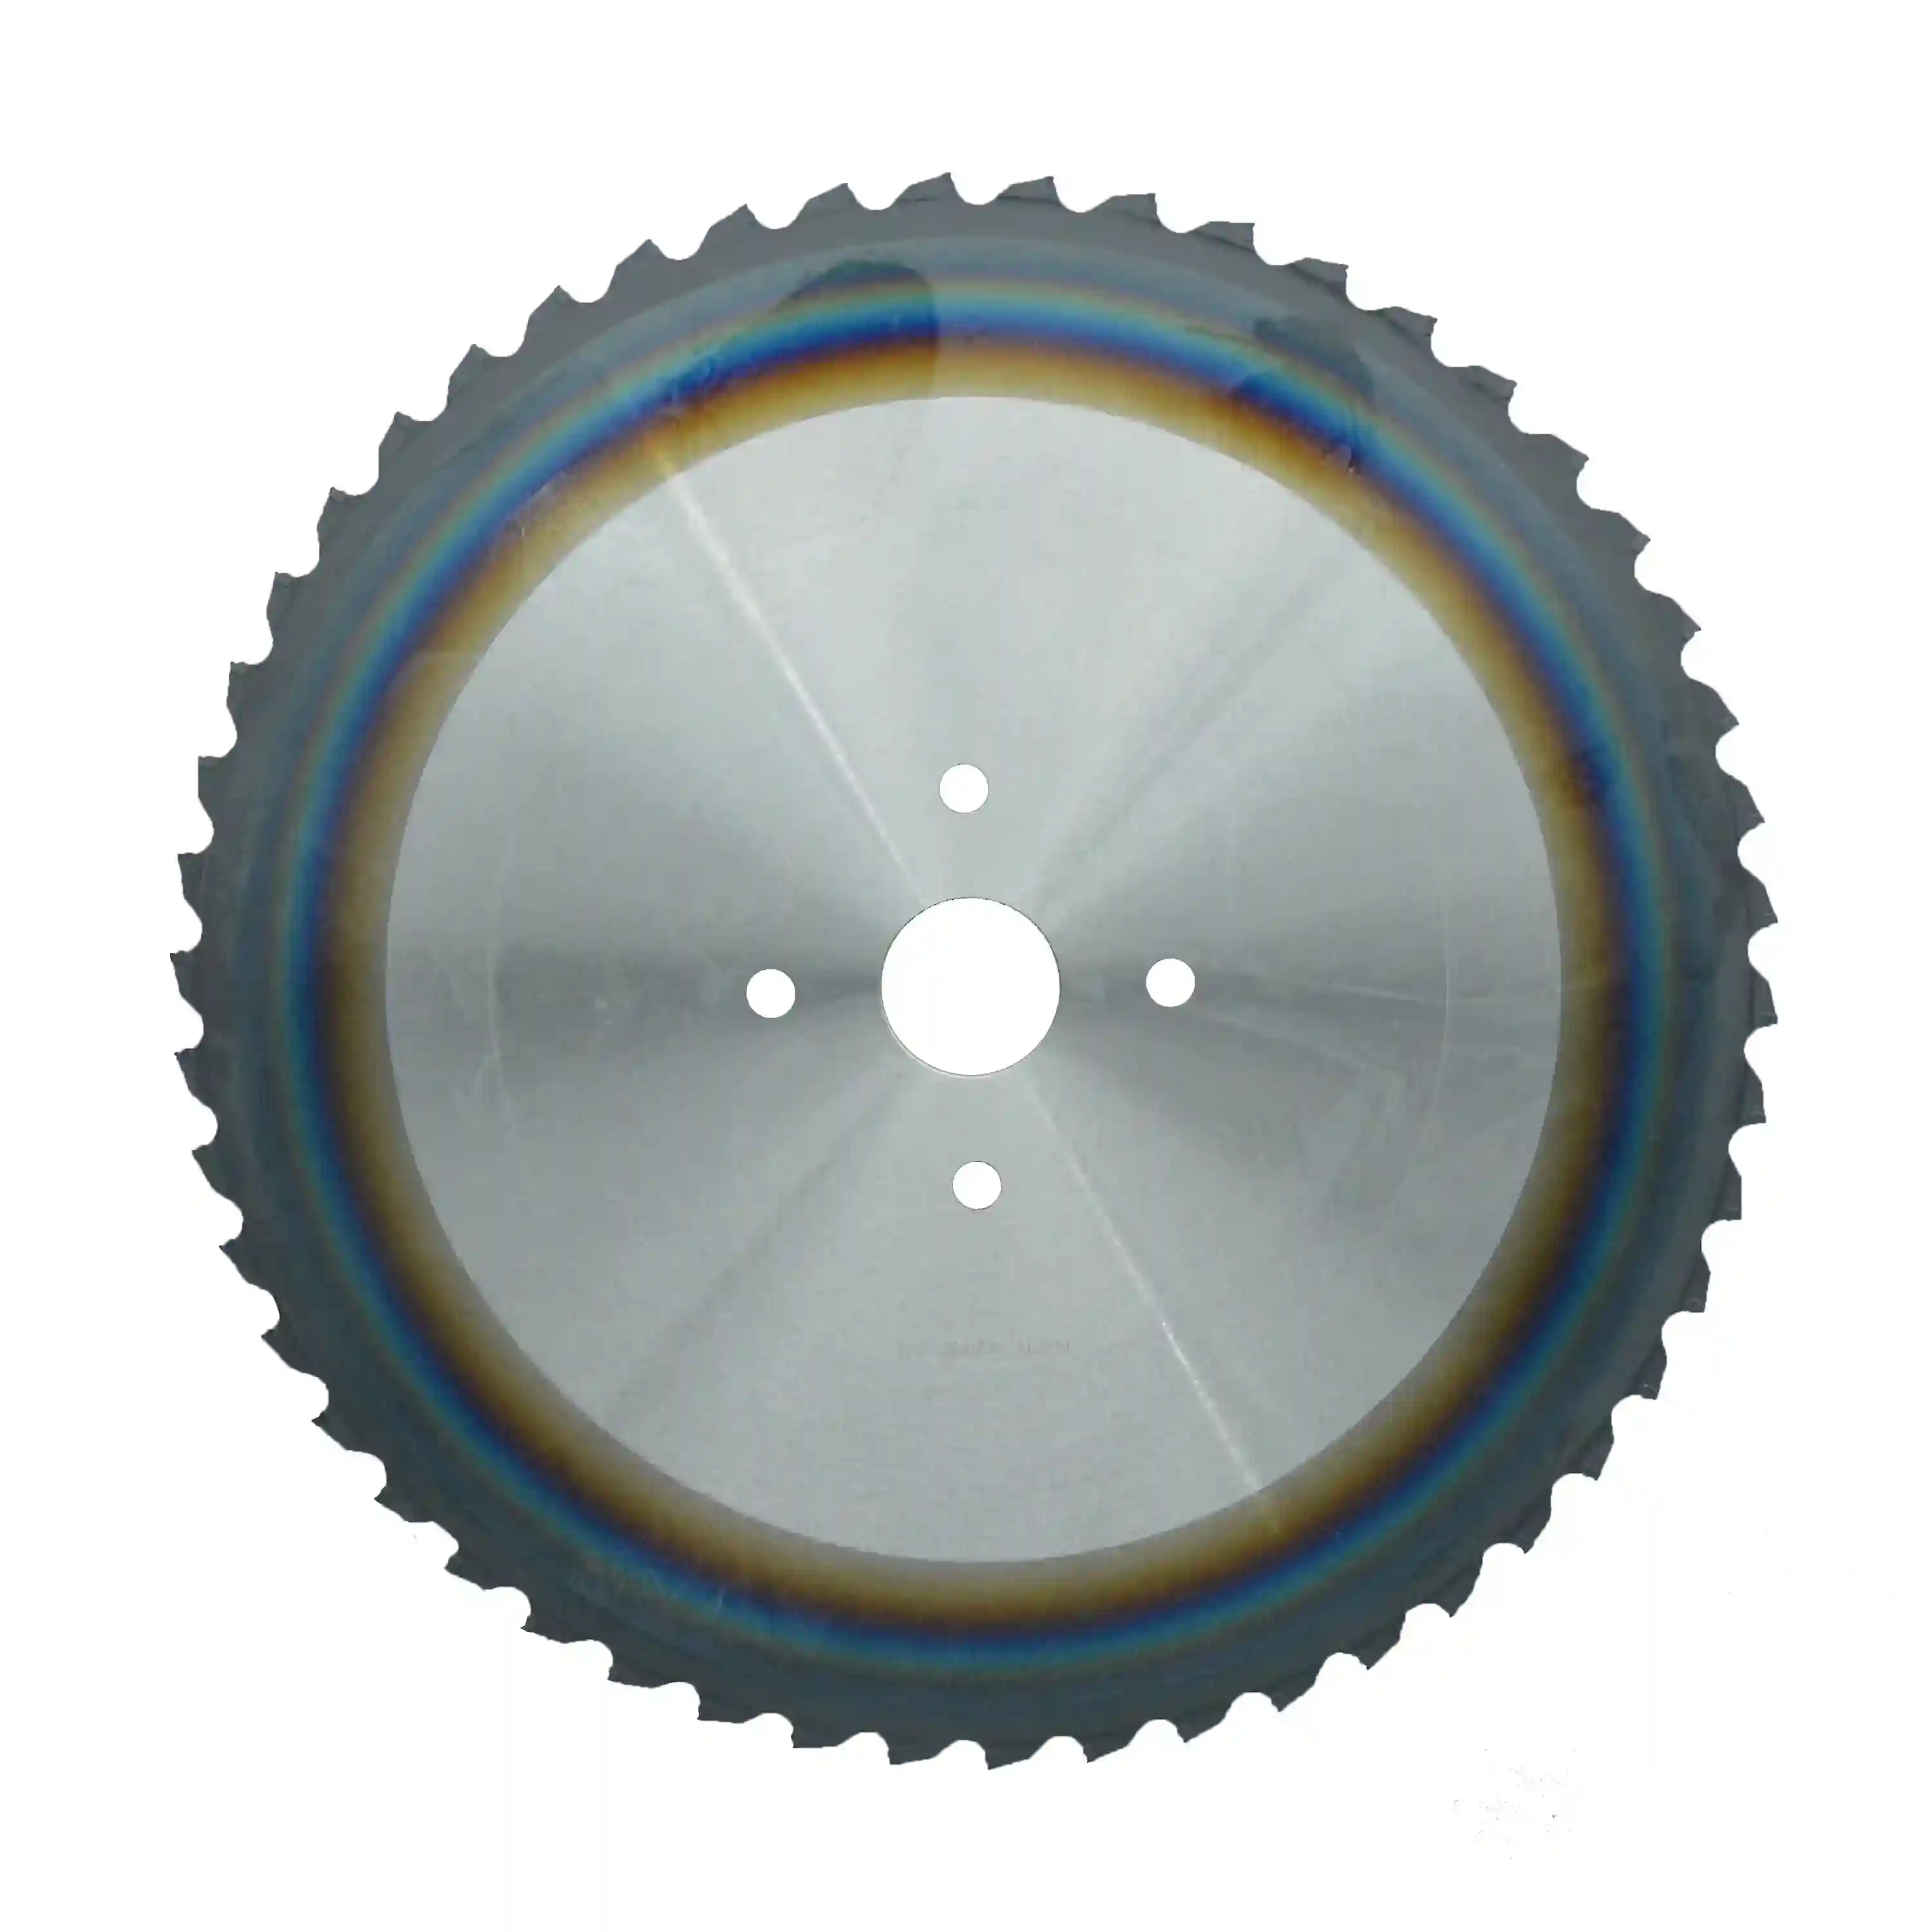
ซีรีส์ Cermet · เคลือบ PVD
ใบเลื่อย Cold Saw สำหรับตัดเหล็ก
Cermet เคลือบ PVD รุ่นยกระดับสำหรับเหล็กกล้าคาร์บอนต่ำ คาร์บอนสูง และเหล็กกล้าผสมหลากหลายขึ้น ชั้นเคลือบเพิ่มความทนทานต่อการสึกหรอและออกซิเดชัน เพื่ออายุการใช้งานที่ยาวขึ้นกับเหล็กชุดหลอมที่ตัดยากและการผลิตต่อเนื่อง
เหล็กกล้าคาร์บอนต่ำ คาร์บอนสูง และเหล็กกล้าผสม · ชิ้นงานตันและท่อผนังหนา
ดูข้อมูลจำเพาะ →
ซีรีส์คาร์ไบด์ (TCT)
ใบเลื่อย Cold Saw สำหรับสเตนเลส
ทังสเตนคาร์ไบด์เคลือบ PVD สำหรับสเตนเลส ไทเทเนียม และเหล็กกล้าผสมสูงที่ตัดยาก เนื้อคาร์ไบด์ที่เพิ่มโคบอลต์รองรับการแข็งตัวจากการแปรรูปและภาระเชิงกลของโลหะผสมเหล่านี้ได้โดยไม่บิ่น
สเตนเลส ไทเทเนียม และเหล็กกล้าผสมสูง
ดูข้อมูลจำเพาะ →
ซีรีส์คาร์ไบด์ (TCT)
ใบเลื่อย Cold Saw สำหรับตัดท่อเหล็ก
คาร์ไบด์เคลือบ PVD ที่สร้างมาสำหรับการตัดแบบไม่ต่อเนื่องของท่อผนังหนาเกิน 3 mm มีความเหนียวต้านการแตกหักและทนต่อการช็อกจากความร้อนสูง เพื่อรับแรงกระแทกซ้ำขณะตัดท่อเหล็กกล้าคาร์บอน เหล็กกล้าผสม และสเตนเลส
ท่อเหล็กกล้าคาร์บอน / โลหะผสม / สเตนเลส (ผนัง >3 mm)
ดูข้อมูลจำเพาะ →ผลลัพธ์ที่คาดหวัง
ผลลัพธ์จากโปรแกรมใบเลื่อยนี้
ประโยชน์ที่งานตัดแบ่งจะได้รับเมื่อจับคู่เกรดใบเลื่อยและพารามิเตอร์ให้เหมาะกับวัสดุ
หน้าตัดเรียบตั้งฉากและไม่มีเขตกระทบร้อนส่งต่อไปยังงานตีขึ้นรูปหรือ CNC ได้ทันที โดยไม่ต้องลบครีบ ไม่มีรอยแตกร้าวจากการพับตัว และไม่มีชั้นผิวแข็งที่จะทำลายเครื่องมือในขั้นตอนถัดไป
เกรด Cermet หรือคาร์ไบด์ที่จับคู่เหมาะสม พร้อมตัวใบที่เสถียรและปรับแรงตึงอย่างดี ช่วยยืดระยะการทำงานระหว่างการเปลี่ยนใบ ทำให้เครื่องเลื่อยความเร็วสูงป้อนชิ้นงานให้สายการผลิตแทนที่จะหยุดเพื่อเปลี่ยนใบเลื่อย
น้ำหนักชิ้นงานที่สม่ำเสมอช่วยปกป้องแม่พิมพ์ตีขึ้นรูป ส่วนทางเลือกร่องตัดบางช่วยประหยัดโลหะผสมราคาแพงในทุกครั้งที่ตัดชิ้นสั้น สร้างการประหยัดจริงในงานตัดตามความยาวความถี่สูง
คำถามจากผู้เชี่ยวชาญ
คำถามที่พบบ่อย
ควรเลือกใบเลื่อย Cermet หรือคาร์ไบด์ (TCT) สำหรับเครื่องเลื่อย
ขึ้นอยู่กับวัสดุและรูปแบบการตัด เลือก Cermet เมื่อตัดเหล็กกล้าคาร์บอนตันและเหล็กกล้าผสมต่ำจำนวนมาก เช่น เกรด C45 / 1.0503 (S45C, AISI 1045) ความเฉื่อยทางเคมีของ Cermet ต่อเหล็กช่วยป้องกันคมตัดพอก จึงได้ผิวไร้ตำหนิและอายุยาวนานเมื่อตัดเหล็กโครงสร้างตัน เลือกคาร์ไบด์ (TCT) สำหรับโลหะผสมกำลังสูง สเตนเลส และท่อผนังหนา เช่น เหล็กตลับลูกปืนและเหล็กกล้าผสม 100Cr6 / SUJ2 / 52100 และ 42CrMo4 หรือสเตนเลส 1.4301 / SUS304 / 316 วัสดุเหล่านี้สร้างภาระเชิงกลสูง การแข็งตัวจากการแปรรูป และแรงกระแทกไม่ต่อเนื่องในงานท่อ คาร์ไบด์เพิ่มโคบอลต์ของเราจึงออกแบบให้มีความเหนียวต้านการแตกหักและทนต่อการช็อกจากความร้อนเพื่อรับภาระดังกล่าว
เหตุใดใบเลื่อยร่องตัดบางจึงประหยัดเงินในงานชิ้นสั้น แต่ไม่แนะนำสำหรับบิลเล็ตขนาดใหญ่
สำหรับชิ้นงานสั้น 20 mm การลดร่องตัดจาก 2.0 mm เหลือ 1.5 mm ช่วยประหยัดโลหะผสมราคาแพงได้อย่างมีนัยสำคัญในทุกครั้ง และสะสมอย่างรวดเร็วในงานความถี่สูง แต่เมื่อเป็นบิลเล็ตตันขนาดใหญ่ ระยะสัมผัสตามแนวโค้งจะยาว ปริมาณเศษมหาศาล และแรงด้านข้างสูง ตัวใบที่บางมากไม่มีความแข็งแกร่งเพียงพอที่จะรักษาแนว จึงอาจแอ่นตัวและสูญเสียความได้ฉาก ยิ่งเส้นผ่านศูนย์กลางใหญ่ก็ยิ่งต้องใช้ตัวใบหนาขึ้น นี่คือข้อแลกเปลี่ยนทางกายภาพ ไม่ใช่ความชอบส่วนบุคคล
ใบเลื่อยสำหรับแผ่นของคุณแทนเครื่องตัดเลเซอร์หรือออกซิเจนเชื้อเพลิงได้จริงหรือไม่
ได้ สำหรับการตัดแนวตรงบนแผ่นหนาปานกลางถึงหนามาก เลเซอร์จะช้าลงอย่างชัดเจนบนแผ่นหนาและทิ้งขอบเรียวที่ได้รับผลกระทบจากความร้อน ส่วนออกซิเจนเชื้อเพลิงยิ่งช้ากว่าและร้อนกว่า เครื่องเลื่อยคานโลหะที่ใช้ใบ Cold Saw ของเราตัดแผ่นหนาได้รวดเร็วและตรง ทิ้งขอบเย็น เรียบ และได้ฉากที่ลูกค้านำไปกัดต่อได้ทันที โดยไม่ต้องตัดเขตกระทบร้อนออกก่อน สำหรับแผ่นบางหรือรูปทรงซับซ้อน เลเซอร์ยังได้เปรียบ แต่สำหรับการตัดแนวตรงปริมาณมากบนแผ่นหนา Cold Saw ให้ประสิทธิภาพที่เหนือชั้น
รับแผนการตัด
สถานีตัดแบ่งไม่ควรเป็นเครื่องจักรที่ช้าที่สุดในโรงงาน
แจ้งเกรดวัสดุ ขนาดแท่งหรือท่อ รุ่นเครื่องเลื่อย และอัตราการผลิตเป้าหมายให้เรา แล้ววิศวกรของเราจะแนะนำใบเลื่อย Cermet หรือคาร์ไบด์ ความกว้างร่องตัด และรูปทรงที่ช่วยเพิ่มกำลังการผลิตกับคุณภาพรอยตัด