
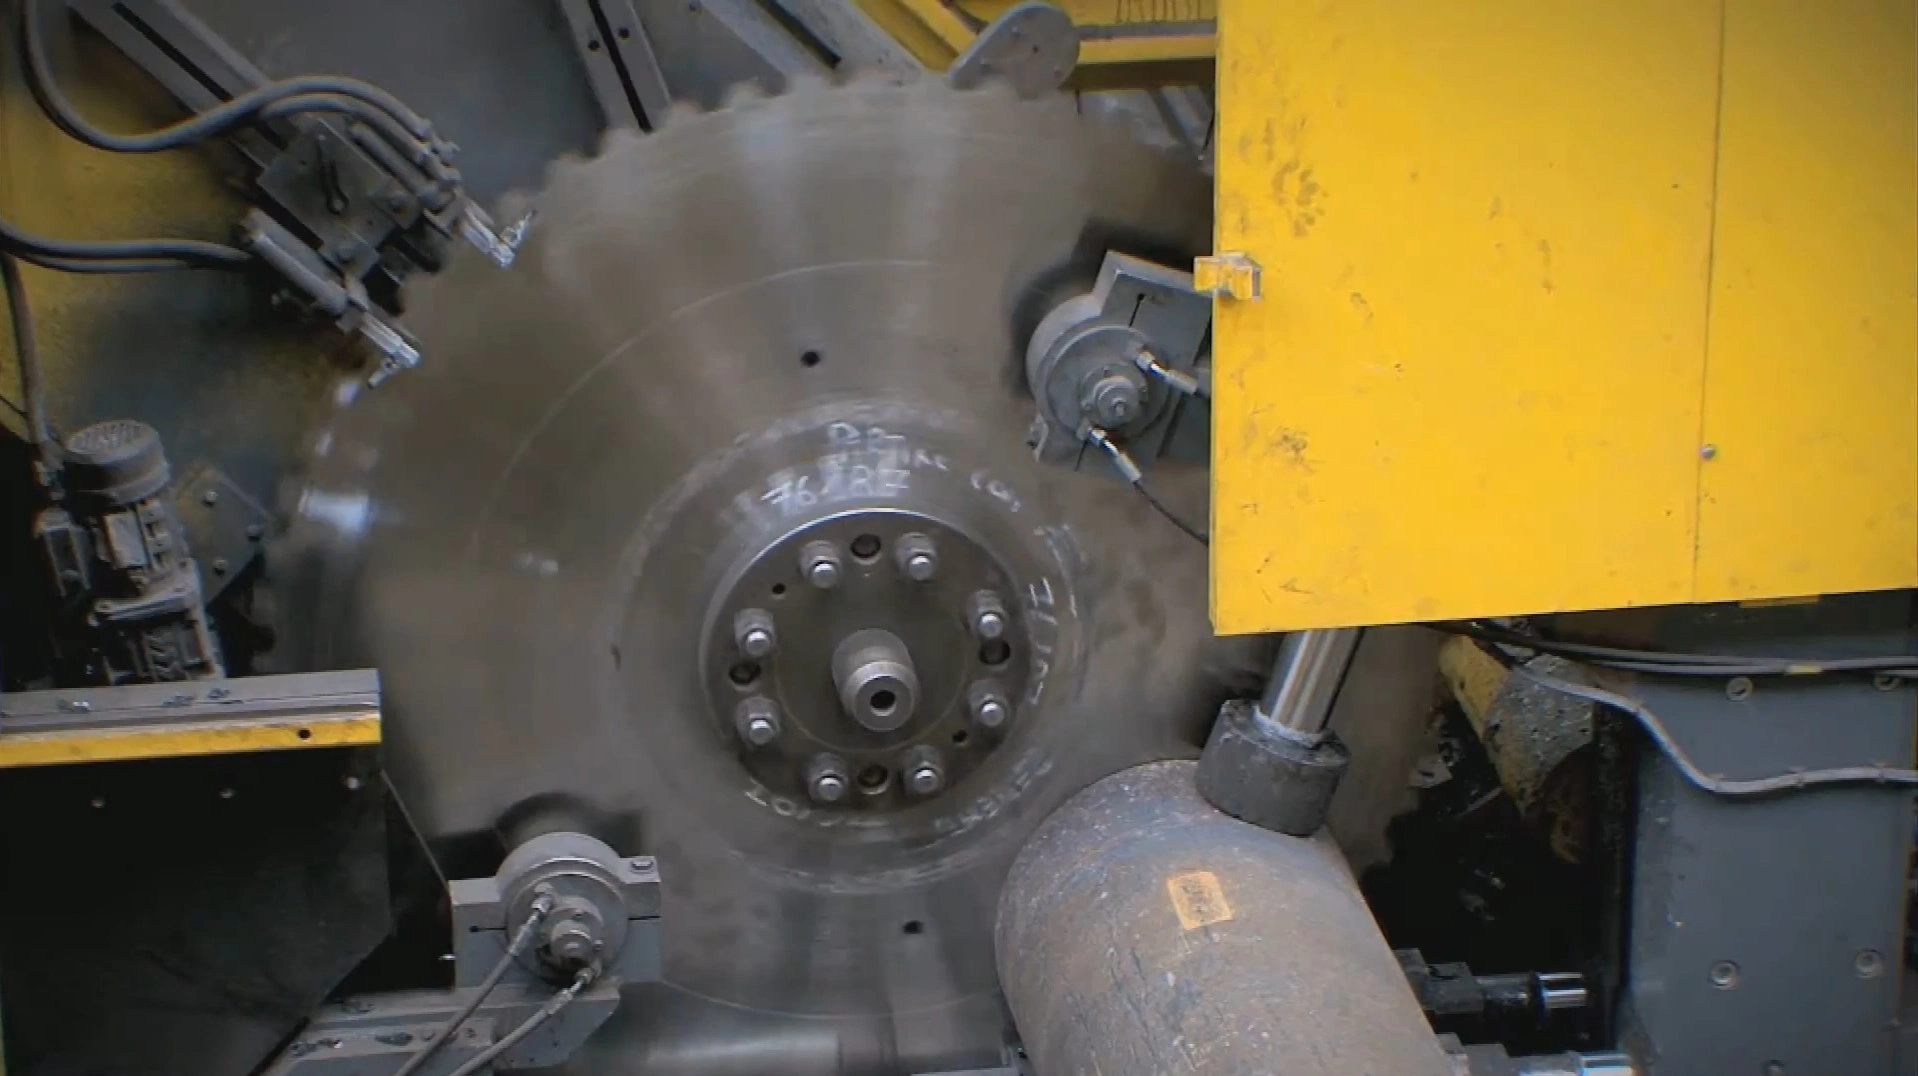
行业挑战
深层实心截面锯切的物理现实
在连续作业中切断大尺寸实心工件,是对锯片的严酷考验。每天,主流的硬质合金钎焊大型锯片都要应对这三大难题。
最大进给,最大负荷
为了保持连续锯切,锯片必须以强劲的进给速度,笔直切穿大截面的实心工件。这意味着在切削的每一秒钟,锯片都要承受巨大的切削力并迅速排出海量切屑——这种持续的高负荷工况,若锯片未针对此类严苛条件进行专门设计,便会导致切削停滞甚至锯片损坏。
深孔排屑与抱死
这是实心材料锯切中最严重的失效模式。当锯片深入坯料时,每一片切屑都必须在封闭的锯缝内经过长距离移动才能排出。一旦排屑受阻,切屑便会膨胀并堆积挤压,瞬间导致锯片卡死、硬质合金崩刃,甚至使基体发生变形。
大直径下的挠度与跳动
直径 1.5 米的锯片带动着重达 100 多公斤的基体运转;然而,在巨大的切削力和离心载荷作用下,锯片仍难免产生振动及侧向偏移。一旦出现任何径向跳动,便会破坏坯料端面的垂直度——而这种误差会直接影响到后续的精密锻造或机械加工工序。
我们的技术方案
我们如何确保大型锯片在全速进给下保持稳定
动态基体张紧,实现最大刚性
为消除径向跳动,每片直径在 500 至 2000 毫米之间的基体均经过精密辊压张力处理,以满足严格的动态性能指标。即使在全速旋转及受热膨胀的情况下,锯片仍能保持极佳的平整度与刚性,从而将坯料端面的垂直度误差降至最低。
强力断屑几何形状
在进行实心钢材锯切时,我们采用一种复杂的齿形设计,并配备专用的断屑结构;这种结构能迫使原本宽大厚实的切屑断裂成两到三条细窄的带状切屑。这不仅避免了切屑膨胀堆积导致基体在深槽中卡死的问题,还能确保整个锯切过程顺畅进行。
PVD 与物流的替代方案——可更换刀片
钎焊式硬质合金锯片依然是综合性能最强的主流选择,但对于需进行PVD涂层处理的锯片而言,超大型锯片往往因尺寸过大而无法放入真空室。针对那些需要在磨损性较强的钢材加工中追求极致锯片使用寿命,或面临高昂跨境修磨物流成本的客户,我们提供了一种可更换刀片的方案:即通过螺栓将经PVD涂层处理的刀片固定在基体上,并可直接在机床上进行更换。
推荐锯片
重型冶金锯片矩阵
适用于实心钢坯和钢轨的硬质合金钎焊锯片,以及针对涂层与修磨物流需求至关重要场景的可更换刀片式锯片——规格涵盖 500 至 2000 毫米。


钎焊硬质合金 · 500–2000 mm
钢轨和车轮钢坯切割冷锯片
针对钢轨和车轮钢坯所用高碳、高硬度钢材优化的硬质合金牌号与齿形。即使面对磨蚀性极强的高温坯料,也能在钢轨轧制和车轮锻造的前道切断中保持端面垂直、切口洁净。
轨道/轮毂钢坯
查看产品规格 →
可换刀头 · 500–2000 mm
钢轨和车轮钢坯可换刀头式冷锯片
采用机械紧固的 PVD 涂层硬质合金刀片,适用于磨蚀性极强的钢轨和车轮用钢。涂层可单独施加于小型刀片,从而最大限度延长单刃寿命;磨损后可直接在设备上更换刀片,无需将重达 100 kg 的锯片运回修磨,但代价是锯缝较宽。
轨道/轮毂钢坯
查看产品规格 →预期成果
该锯片方案能带来什么
当巨型锯片与型材规格、钢种及锯切节奏相匹配时,轧钢、锻造或钢轨生产线所能获得的效益
极高的进给速度与可靠的排屑性能,使锯切设备能够与连续锻造或轧制生产线保持同步,从而确保切断工序绝不会拖慢其下游高价值的生产流程。
经辊压张力处理的基体在巨大的进给力作用下仍能保持平整,从而确保坯料端面垂直,满足后续精密锻造与机械加工的需求。
切屑分断几何形状与关键部位的PVD涂层可换式刀片,不仅延长了使用寿命,还减少了锯片更换次数,从而降低了各项作业的成本并缩短了停机时间。
专家问答
常见问题
什么因素决定了锯片一次切断所能处理的最大实心坯料尺寸?
这主要取决于几何尺寸。有效锯切深度大致等于锯片半径减去夹持法兰半径及必要的安全余量。作为参考,直径 1500 毫米的锯片可切割截面尺寸在 400–500 毫米范围内的实心材料;若需切割更大的坯料,则需增大锯片直径——这正是此类设备配备直径高达 2000 毫米锯片的原因。请告知我们您要切割的最大截面尺寸,我们将为您匹配合适的直径、基体厚度及齿数。
当使用直径 1.5 米的锯片切割 400 毫米实心钢坯时,如何解决切屑堵塞问题?
大截面加工中的排屑问题通过刀齿几何形状设计得以解决。我们在硬质合金锯齿上采用了特定的断屑槽结构。锯齿将金属切削成较窄的多条切屑,而非形成宽大卷曲、易膨胀并卡在切口内的切屑;这些切屑能轻易从容屑槽中排出,从而避免产生摩擦或导致基体卡死。
我们应该在什么情况下选择可更换锯齿的锯片,而不是传统的硬质合金钎焊锯片?
钎焊式硬质合金锯片是目前的主流刀具,具有切口窄、材料损耗少以及整体稳定性极佳等优点。仅在以下两种情况下才考虑采用可更换刀片式设计:(1) 切割极具磨蚀性的钢材时——此时PVD涂层对延长刀具寿命至关重要,而该涂层通常仅适用于小型独立刀片;(2) 工厂远离任何刃磨中心——此时来回运输重达100公斤的巨型锯片既昂贵又麻烦。请记住,可更换锯齿设计需要稍宽的切口,因此每次锯切会造成略多一点的材料损耗。
我们在切割钢轨钢坯时出现了垂直度偏差——问题出在设备上还是锯片上?
对于由实心高碳钢制成的大型锯片而言,此类问题几乎总是表现为侧向偏转,而非进给轴故障。其成因通常是切屑在锯缝中堆积并侧向推挤锯片本体,或者是锯片本体张力丧失,无法再抵抗切削负荷。我们的锯片针对这两种情况均提供了解决方案:分屑几何设计能保持容屑槽畅通,而严密的动态辊压张紧工艺则确保锯片本体在承受全额进给力时依然保持平整刚性,从而维持切面的垂直度。
锯切高碳钢轨和车轮钢坯时,是否需要使用与锯切普通钢坯不同的锯片?
是的。相比普通碳钢坯料,钢轨和车轮钢坯的硬度更高且磨蚀性更强,因此对刀刃的磨损也更快;这就要求采用韧性更高的硬质合金牌号,并配备针对此类负载优化的齿形设计。我们为此提供专用的钎焊式钢轨/车轮锯片;针对磨蚀性极强的钢材,我们还提供采用PVD涂层的可换锯齿式锯片,这种锯片不仅能最大化单齿使用寿命,还允许直接在机床上更换锯齿。