
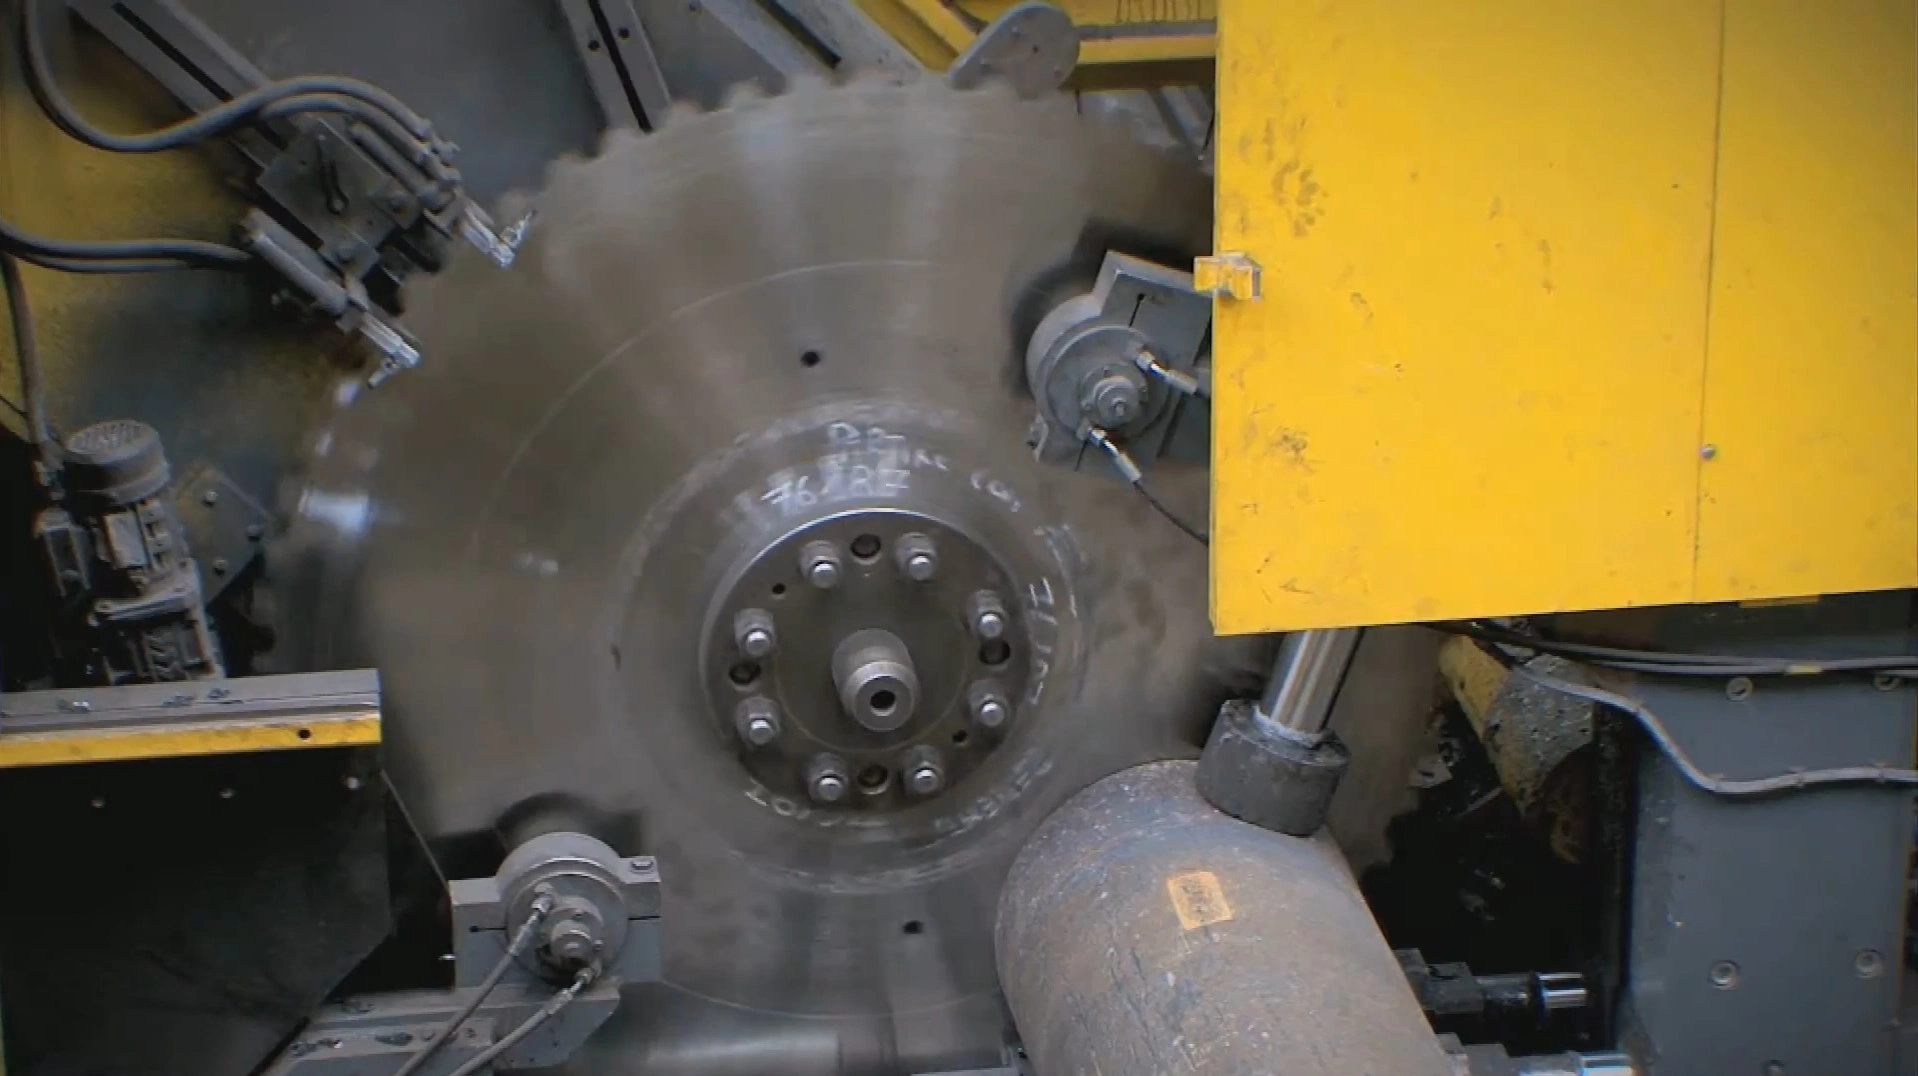
حلول قص كتل الفولاذ الثقيلة
اقطع الكتل الصلبة بوتيرة المصنع. دقة على نطاق ضخم.
مصمَّمة لمناشير القص على البارد فائقة التحمل — مثل خطوط Linsinger وSMS group وما شابهها — العاملة بأقطار شفرات من 500 مم إلى 2000 مم. فمطاحن الدرفلة المستمرة عالية الوتيرة وخطوط التطريق لا تحتمل الانتظار عند محطة القص. صُمِّمت شفرات مناشيرنا الدائرية فائقة التحمل من TCT لغرض واحد: قطع الكتل الصلبة الضخمة بأقصى معدل تغذية، وبتعامد مثالي، دون أن تتحول إلى عنق زجاجة في خط إنتاجك.
تحديات الصناعة
فيزياء القص العميق للمقاطع الصلبة
يُعد فصل مقطع صلب كبير على خط إنتاج مستمر اختبارًا فيزيائيًا قاسيًا. وتواجه شفرات المناشير العملاقة السائدة، ذات الكربيد الملحوم، هذه المشكلات الثلاث يوميًا.
أقصى تغذية، أقصى حِمل
لمواكبة خط الإنتاج المستمر، يجب أن تحافظ الشفرة على معدل تغذية عالٍ طوال قطعها لمقطع صلب كبير. وهذا يعني امتصاص قوة قص هائلة وإخلاء سيل من الرقائق في كل ثانية من عملية القص — وهو حِمل مستمر يوقف عملية القص أو يُتلف أي شفرة لم تُصمَّم لتحمّله.
إخلاء الرقائق من الثقوب العميقة والتجمّد
أسوأ نمط فشل منفرد في القص الصلب. فمع تعمّق الشفرة داخل الكتلة، يجب أن تقطع كل رقاقة مسافة طويلة داخل شقّ مغلق قبل أن تتمكن من الخروج. وفي اللحظة التي يختنق فيها الإخلاء، تتضخم الرقائق وتتكدّس — فتُجمِّد الشفرة فورًا، أو تُشظّي الكربيد، أو حتى تُحرّف جسم الشفرة الفولاذي.
الالتواء والانحراف عند الأقطار الضخمة
تحمل شفرة بقطر 1.5 م جسمًا بسماكة 8 مم يزن أكثر من 100 كجم، لكنها رغم ذلك تميل إلى الاهتزاز والانحراف الجانبي تحت قوة القص الهائلة والحِمل الطارد المركزي. وأي انحراف يُفسد تعامد سطح الكتلة — وينتقل هذا الخطأ مباشرةً إلى عملية التطريق الدقيق أو التشغيل الآلي اللاحقة.
منهجنا التقني
كيف نحافظ على استقرار الشفرة العملاقة عند التغذية الكاملة
شدّ ديناميكي للجسم من أجل أقصى صلابة
للتغلب على الانحراف، يخضع كل جسم بقطر 500–2000 مم لشدّ دقيق بالدرفلة وفق مواصفات ديناميكية صارمة. فتبقى الشفرة مستوية وصلبة تمامًا حتى عند سرعة الدوران الكاملة وتحت تأثير التمدد الحراري، مما يُبقي خطأ التعامد على سطح الكتلة عند الحد الأدنى المطلق.
هندسة قوية لتجزئة الرقائق
للقص الصلب، نستخدم شكل سن معقدًا بكاسرات رقائق مخصصة تُجبر الرقاقة العريضة الصلبة الواحدة على التفتت إلى شريطين أو ثلاثة أشرطة ضيقة. وهذا يُلغي تضخم الرقائق وتكدّسها الذي يُجمِّد الجسم داخل شقّ عميق، ويُبقي عملية القص سلسة من البداية إلى النهاية.
بديل PVD واللوجستيات — الإدخالات القابلة للاستبدال
يبقى TCT الملحوم الخيار السائد الأقوى شمولًا، لكن الشفرة العملاقة أكبر من أن تتسع لها غرفة التفريغ الخاصة بطلاء PVD. وللعملاء الساعين إلى أقصى عمر لحدّ واحد عند قص الفولاذ الكاشط، أو الذين يواجهون تكاليف لوجستية باهظة لإعادة الشحذ عبر الحدود، نوفّر خيار الإدخالات القابلة للاستبدال: إدخالات مطلية بتقنية PVD مثبَّتة بمسامير على الجسم ويمكن تغييرها على الماكينة نفسها.
منظومة المنتجات
مصفوفة أدوات المعادن الثقيلة
شفرات من الكربيد الملحوم للكتل الصلبة وفولاذ القضبان، إضافةً إلى خيار الإدخالات القابلة للاستبدال حيث يكون الطلاء ولوجستيات إعادة الشحذ أكثر أهمية — جميعها بأقطار من 500 إلى 2000 مم.

TCT ملحوم · 500–2000 مم
شفرات القص على البارد للكتلة الفولاذية الصلبة
شفرات قص على البارد من الكربيد كبيرة القطر، مخصصة لقص الرأس والذيل والقص حسب الطول للكتل الصلبة من الفولاذ الكربوني والسبائكي والمقاوم للصدأ على خط الدرفلة. يوفّر الجسم المشدود ديناميكيًا والسن المُجزِّئ للرقائق أسطحًا مربعة وعمودية عند معدل التغذية الذي يتطلبه خط الإنتاج المستمر.
الكتلة الفولاذية الصلبة · خطوط الدرفلة والتطريق
عرض المواصفات →
TCT ملحوم · 500–2000 مم
شفرات القص على البارد لكتلة القضبان والعجلات
درجة كربيد وهندسة أسنان مُصمَّمتان لفولاذ القضبان والعجلات عالي الكربون وعالي الصلادة. مصمَّمة للحفاظ على التعامد وسطح قطع نظيف عبر أشد الصهارات كشطًا التي تُغذّي درفلة القضبان وتطريق العجلات.
فولاذ القضبان عالي الكربون وكتلة العجلات
عرض المواصفات →
بإدخالات قابلة للاستبدال · 500–2000 مم
شفرات القص على البارد بأسنان قابلة للاستبدال لكتلة القضبان والعجلات
إدخالات كربيد مطلية بتقنية PVD ومثبَّتة ميكانيكيًا، مخصصة لأشد أنواع فولاذ القضبان والعجلات كشطًا. يُتيح الطلاء الممكن فقط على الإدخالات الصغيرة المستقلة أقصى عمر لكل حدّ، وتُستبدل الإدخالات المهترئة على الماكينة نفسها — دون الحاجة لشحن شفرة تزن 100 كجم لإعادة شحذها. والمقايضة هي شقّ أعرض قليلًا.
فولاذ القضبان/العجلات الكاشط · لوجستيات إعادة شحذ طويلة
عرض المواصفات →النتائج المتوقعة
ما الذي يقدمه برنامج الشفرات هذا
المكاسب التي يمكن أن يجنيها خط الدرفلة أو التطريق أو القضبان عند مطابقة الشفرة العملاقة مع المقطع ودرجة الفولاذ ووتيرة القص.
تتيح معدلات التغذية الفائقة والإخلاء الموثوق للرقائق للمنشار مواكبة خط التطريق أو الدرفلة المستمر، بحيث لا تُعطّل محطة القص أبدًا العملية عالية القيمة التي تُغذّيها.
تحافظ الأجسام المشدودة بالدرفلة على استوائها تحت قوة تغذية هائلة، لتُنتج أسطح كتل عمودية يعتمد عليها التطريق الدقيق والتشغيل الآلي اللاحقان.
تُطيل هندسة تجزئة الرقائق — والإدخالات القابلة للاستبدال المطلية بـPVD حيثما لزم الأمر — عمر الخدمة وتُقلّل عدد مرات تغيير الشفرات، مما يُقلّل التكلفة والتوقف في كل حملة إنتاج.
أسئلة متخصصة شائعة
اختيار الشفرة وتشخيص العملية
ما الذي يُحدّد أكبر كتلة صلبة يمكن أن تقطعها الشفرة في قصة واحدة؟
الأمر يعود إلى الهندسة. فعمق القص القابل للاستخدام يساوي تقريبًا نصف قطر الشفرة مطروحًا منه نصف قطر الشفة المُثبِّتة وهامش أمان للتجاوز. وكقاعدة تقريبية، تقطع شفرة بقطر 1500 مم مقاطع صلبة في نطاق 400–500 مم؛ وللكتل الأكبر، تزيد القطر — وهذا بالضبط سبب استخدام هذه المناشير لشفرات تصل إلى 2000 مم. أخبرنا بأقصى مقطع لديك، وسنطابق القطر وسماكة الجسم وعدد الأسنان.
كيف تحلّون مشكلة انسداد الرقائق عندما تقطع شفرة بقطر 1.5 م كتلة صلبة بقطر 400 مم؟
يُحلّ إخلاء الرقائق من الثقوب العميقة عبر هندسة السن. فنحن نستخدم مُجزِّئات رقائق متعددة المراحل على أطراف الكربيد. فبدلًا من رقاقة عريضة ملتفة واحدة تتمدد وتُسدّ الشقّ، تقصّ الأسنان المعدن إلى رقائق أضيق ومُجزَّأة تخرج بسهولة من جيب السن قبل أن تُولّد احتكاكًا أو تُجمِّد جسم الشفرة.
متى ينبغي أن نختار الشفرة بالإدخالات القابلة للاستبدال بدلًا من شفرة TCT الملحومة التقليدية؟
يُعدّ TCT الملحوم الخيار السائد الأساسي — شقّ أضيق، وفقدان مواد أقل، وثبات إجمالي متميز. لا تنظر في خيار الإدخالات القابلة للاستبدال إلا إذا (1) كنت تقطع فولاذًا شديد الكشط حيث يكون طلاء PVD، الممكن فقط على الإدخالات الصغيرة المستقلة، ضروريًا لعمر الأداة، أو (2) كان مصنعك بعيدًا عن أي مركز لإعادة الشحذ، مما يجعل شحن شفرة عملاقة تزن 100 كجم ذهابًا وإيابًا مكلفًا ومزعجًا للغاية. وتذكَّر أن تصميم الإدخالات يتطلب شقًّا أعرض قليلًا، لذا تخسر مقدارًا إضافيًا طفيفًا من المواد في كل قصة.
نفقد التعامد في قصات كتلة القضبان — هل السبب الماكينة أم الشفرة؟
في الشفرات العملاقة العاملة على الفولاذ الصلب عالي الكربون، يكون السبب في الغالب دائمًا هو الانحراف الجانبي، لا خللًا في محور التغذية. فإما أن الرقائق تتكدّس في الشقّ وتدفع الجسم جانبيًا، أو أن الجسم فقد شدّه ولم يعد قادرًا على مقاومة حِمل القص. وتُعالج شفراتنا كلا السببين: فهندسة تجزئة الرقائق تُبقي جيب السن خاليًا، والشدّ الديناميكي الصارم بالدرفلة يُبقي الجسم مستويًا وصلبًا تحت قوة التغذية الكاملة، بحيث يبقى السطح مربعًا.
هل نحتاج إلى شفرة مختلفة لفولاذ القضبان والعجلات عالي الكربون عن تلك المستخدمة للكتلة العادية؟
نعم. فكتلة القضبان والعجلات أصلب وأكثر كشطًا بشكل ملحوظ من الكتلة الكربونية السلعية، لذا فهي تُتلف الحواف بشكل أسرع وتتطلب درجة كربيد أشد متانة وهندسة أسنان مُصمَّمة لتحمّل ذلك الحِمل. ونحن نوفّر شفرة ملحومة مخصصة للقضبان والعجلات، وللصهارات الأشد كشطًا نسخة بإدخالات قابلة للاستبدال ومطلية بـPVD تُحقق أقصى عمر لكل حدّ وتتيح تغيير الإدخالات على الماكينة نفسها.
احصل على خطة قص
لا ينبغي للمنشار أبدًا أن يكون عنق الزجاجة في خط إنتاجك
أخبرنا بمقطع الكتلة ودرجة الفولاذ، وطراز المنشار وقطر الشفرة، والتعامد المستهدف لديك — وسيوصي مهندسونا بالجسم ودرجة الكربيد وهندسة الأسنان التي تُبقي خط الدرفلة أو التطريق أو القضبان لديك في حركة مستمرة.