
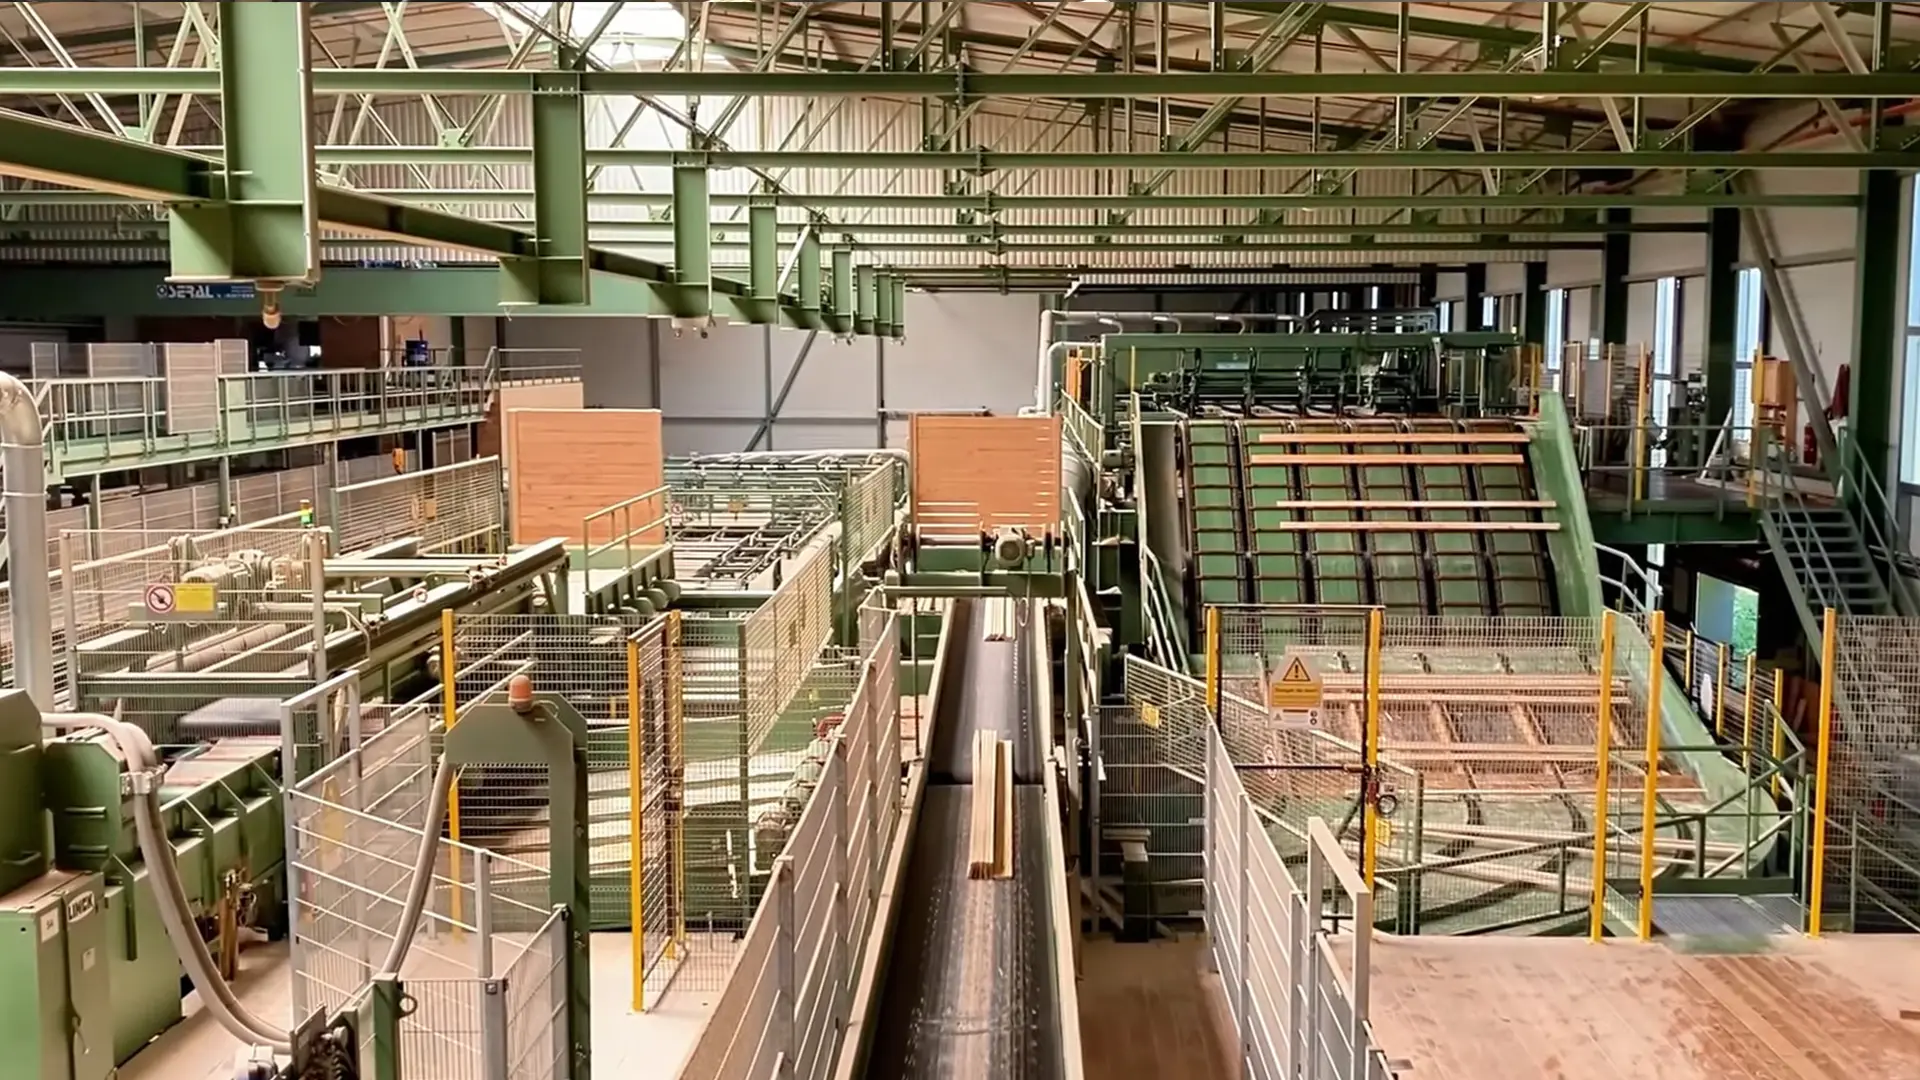
راهکارهای خودکار فرآوری اولیه کارخانه چوببری
تیغ اره پربازده برای فرآوری اولیه گردهبینه
مهندسیشده برای کل خط تبدیل؛ برش عرضی، پروفیلتراشی چیپر کانتر و پیشبرش و برش مجدد چندتیغه روی دستگاههای Linck، EWD، HewSaw، Möhringer، SAB و Brodbaek. ساختهشده برای حفظ مسیر مستقیم در نرخ پیشروی بالا و بهدست آوردن بیشترین الوار از هر گردهبینه.
چالشهای صنعت
عوامل تخریب تیغ اره در خط پرسرعت تبدیل گردهبینه
گردهبینه مادهای زنده، تر، رزینی، گرهدار، آلوده به شن و در زمستان یخزده است و خطوط مدرن آن را با پیشروی بسیار بیش از 100 متر بر دقیقه عبور میدهند. این انواع خرابی، بازیابی چوب و زمان کارکرد شما را تعیین میکنند.
انحراف مارپیچی تیغه در برش عمیق چندتیغه
در مجموعه چندتیغه، چند تیغه همزمان چهارتراش عمیق را میبرند. با آزاد شدن تنشهای رشد داخلی گردهبینه، چوب صفحه را میفشارد و بدنهای که صلبیت یا تنش خود را از دست داده، مارپیچی و منحرف میشود. نتیجه سطح موجدار، ضخامت خارج از مشخصات تخته و در بدترین حالت داغ شدن مجموعه تیغهها ظرف چند ثانیه است.
تجمع رزین و اضافهبار حرارتی
چوب نرم تر و گونههای رزینی لایهای سخت از رزین و الیاف فشرده را روی پهلوهای صفحه میپزند. این لایه عرض برش را پر میکند، اصطکاک جانبی و گرما را بالا میبرد و بدنه را از نقطه تنش خود عبور میدهد؛ تیغ اره منبسط میشود، مسیر را از دست میدهد و پهنتر میبرد.
ضربه گردهبینه یخزده و گره
در زمستان، کارخانه گردهبینه یخزدهای را وارد خط میکند که یخ و گره مرده و متراکم آن مانند نقاط سخت به دندانه ضربه میزنند. در سرعت کامل لبه، گرید کاربید کمچقرمگی لبپر میشود یا نوک آن پوسته میکند و خرابی تنها یک دندانه میتواند کل خط خودکار را برای تعویض ابزار متوقف کند.
سایش ساینده ناشی از آلودگی پوست
پوست درخت شن، ذرات ساینده، سنگ و گاهی قطعات خارجی فرورفته را مستقیم از جنگل با خود میآورد. در برش عرضی و چیپر کانتر، این آلودگی برش را به سایش تبدیل میکند: لبهها سریع گرد میشوند، نیروی برش بالا میرود و کیفیت تراشه و بار موتور افت میکند.
رویکرد فنی ما
چگونه ابزار را مستقیمبر و بادوام نگه میداریم
دندانه پاککن کاربیدی و بدنه صفحه محدب
تجمع رزین و مالش صفحه را مهار میکند. در تیغههای چندتیغه، دندانههای پاککن کاربیدی براده رزینی را پیش از چسبیدن به صفحه از عرض برش بیرون میرانند و مانند مانع فیزیکی، بدنه فولادی را از سطح چوب دور نگه میدارند. بدنه محدب تقویتشده صلبیت جانبی لازم برای مستقیم ماندن در برش عمیق را فراهم میکند.
تنشدهی و گزینه راهنمادار / هزارخار برای برش مستقیم
انحراف مارپیچی و تغییرات عرض نوار را از بین میبرد. هر بدنه متناسب با دور کاری خود تنشدهی غلتکی میشود تا هنگام گرم شدن تخت بماند. برای دشوارترین خطوط چندتیغه و لبهزن، تیغه راهنمادار با سوراخ هزارخار ارائه میکنیم؛ انتقال چندنقطهای گشتاور همراه با راهنماهای خارجی، صفحه نازک را در پیشروی کامل کاملاً مستقیم نگه میدارد.
پرداخت ضداصطکاک و جریان پاک براده
گرما و فشردگی براده را در خطوط پرسرعت پروفیلتراشی مهار میکند. بدنه آبکاری کروم یا پولیششده رزین را پس میزند و اصطکاک جانبی را کم میکند؛ فضای دندانه و پاکت براده نیز طوری اندازهگذاری میشوند که براده در پیشروی بالا از برش خارج شود، نه اینکه دوباره بریده و گرم شود؛ علت رایج سوختن تیغ اره در خط Linck یا HewSaw.
کاربید پرچقرمگی برای گردهبینه یخزده و آلوده
ضربه گره و سایش ذرات را تحمل میکند. در فرآوری اولیه گردهبینه، چقرمگی از سختی صرف مهمتر است: از کاربید فوقریز پرکبالت استفاده میکنیم که ضربه گره یخزده و سایش پوست آلوده به شن را تحمل میکند و فاصله تیزکاری مجدد در برش عرضی و چیپر کانتر را افزایش میدهد.
ابزار پیشنهادی
تیغ اره متناسب با هر ایستگاه خط
از عرشه گردهبینه تا آخرین برش مجدد؛ یک شریک ابزار برای کل خط تبدیل.
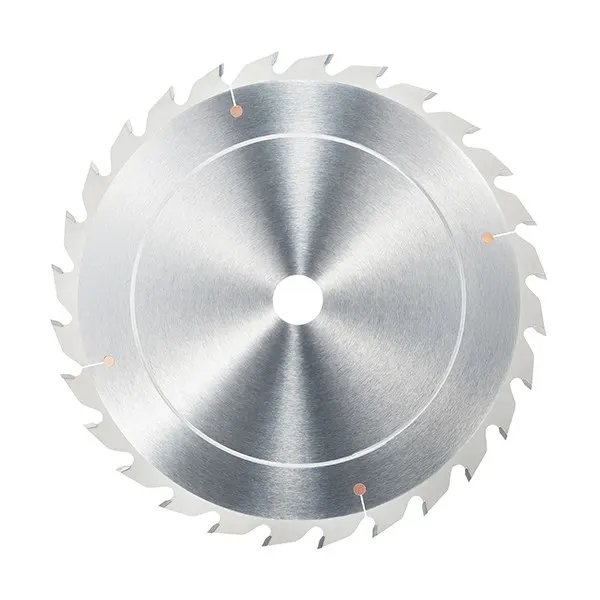
ورودی گردهبینه / برش به طول
تیغه اره دیسکی برای برش عرضی گردهبینه
تیغههای عرضبر سنگینکار برای برش گردهبینه به طول در ابتدای خط؛ ساختهشده با کاربید فوقریز و چقرمه برای تحمل پوست آلوده به شن و گرههای یخزده بدون لبپریدگی.
مشاهده مشخصات →
چیپر کانتر
حلقه خردکن کاربیدی برای خطوط چیپر
حلقههای خردکن کاربیدی برای واحد چیپر کانتر که هنگام شکلدهی چهارتراش، کناره را به تراشه تمیز تبدیل میکنند؛ مهندسیشده برای جریان پایدار تراشه و یکنواختی ابعادی روی گردهبینه تر و خشک.
مشاهده مشخصات →
واحد پروفیلتراشی
کاتر خردکن برای واحد پروفیلتراشی
کاترهای خردکن کاربیدی برای واحد پروفیلتراشی؛ پیش از برش طولی، سطح گردهبینه را چهارتراش و پروفیلزنی میکنند و در کار پیوسته با پیشروی بالا، دقت پروفیل را دورهبهدوره حفظ میکنند.
مشاهده مشخصات →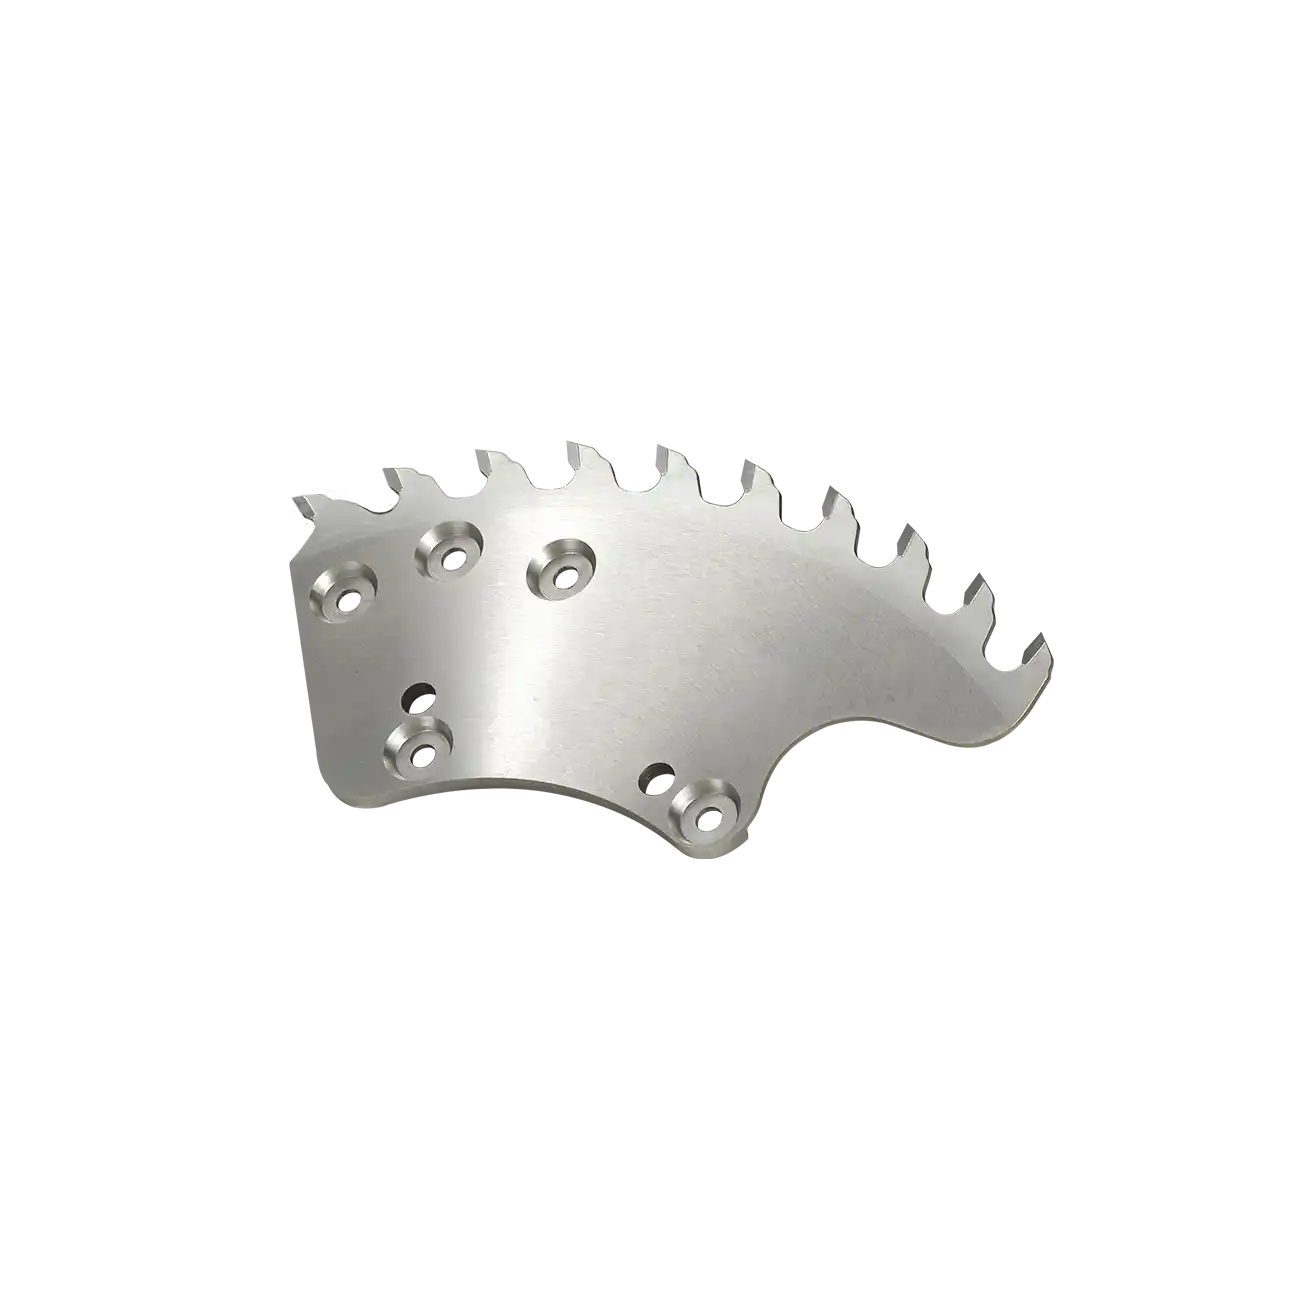
واحد پروفیلتراشی
سگمنت کاربیدی برای واحد پروفیلتراشی
سگمنتهای کاربیدی تعویضپذیر برای همان واحدها؛ بهجای کل بدنه ابزار فقط سگمنت فرسوده تعویض میشود تا هزینه پروفیلتراشی هر مترمکعب پایین بماند.
مشاهده مشخصات →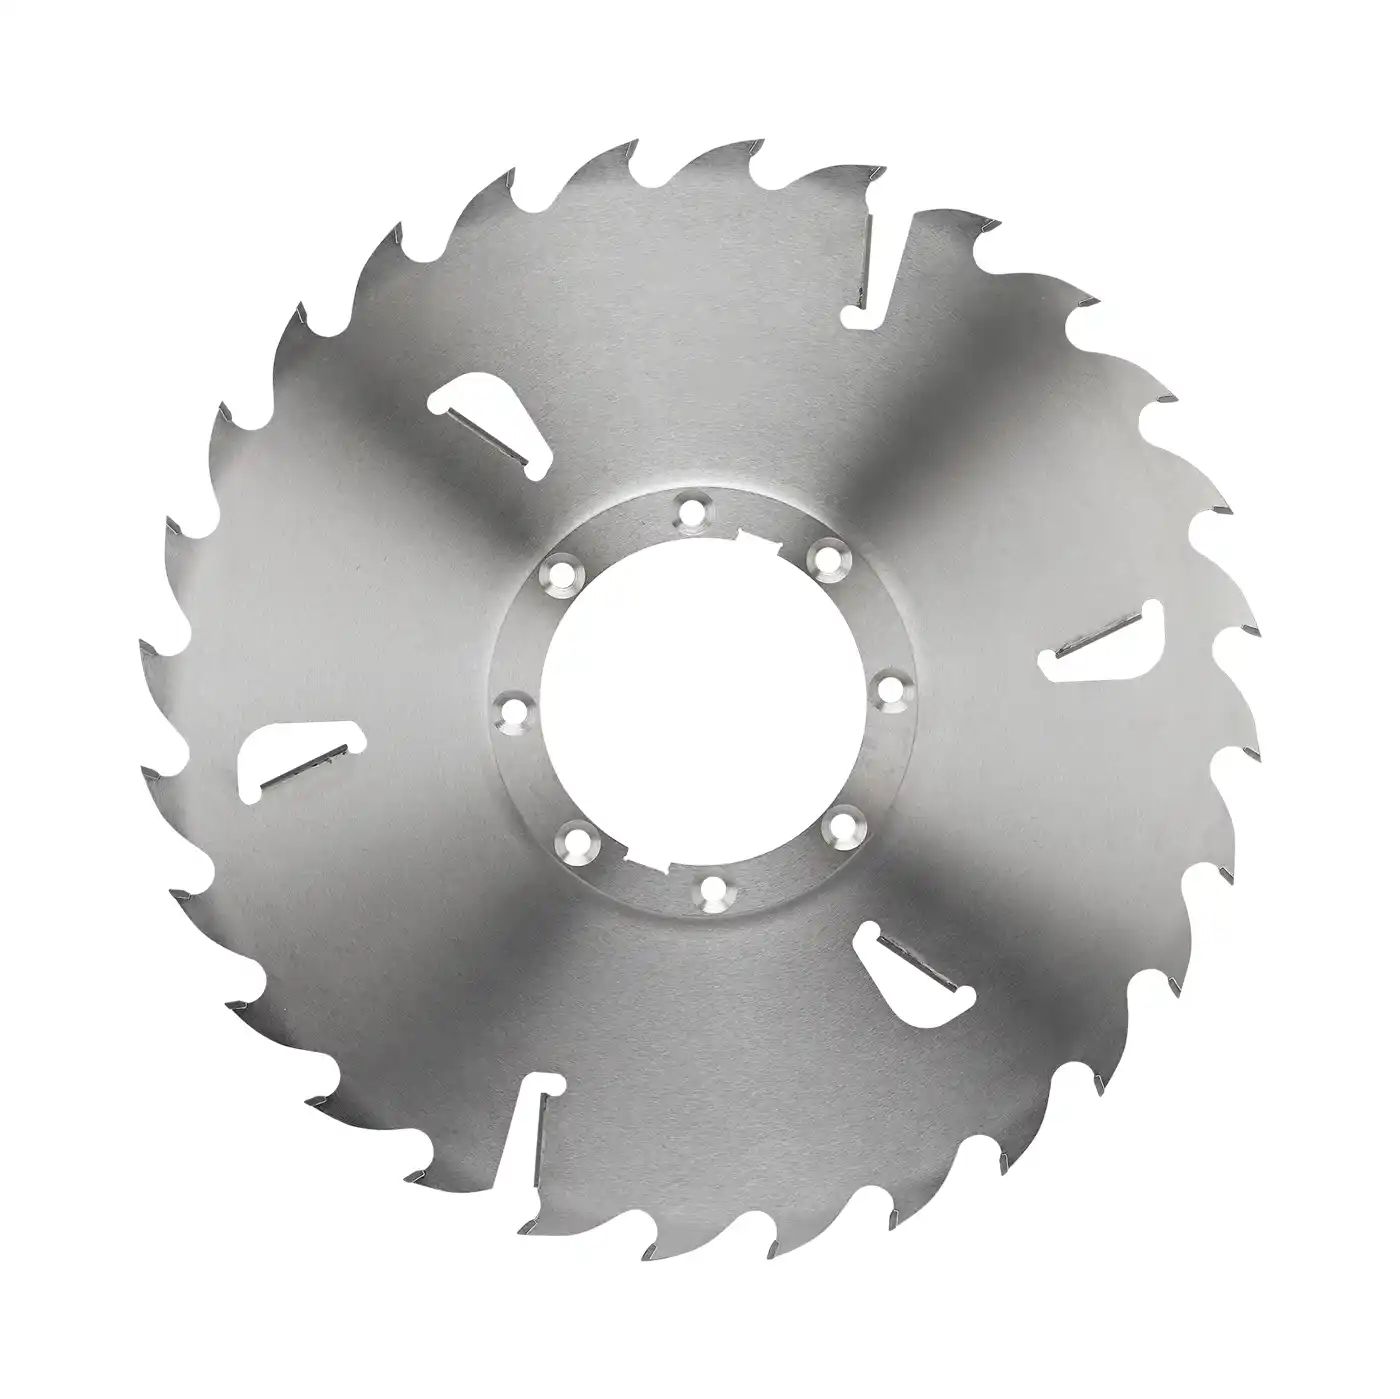
پیشبرش چندتیغه
تیغه اره چندتیغه پیشبرش با دندانه پاککن
نخستین عبور چندتیغه از چهارتراش کامل. بدنه محدب تقویتشده همراه با دندانههای پاککن کاربیدی، صفحه را از سطح چوب دور نگه میدارد و در برش عمیق و پرفشار مسیر مستقیم را حفظ میکند.
مشاهده مشخصات →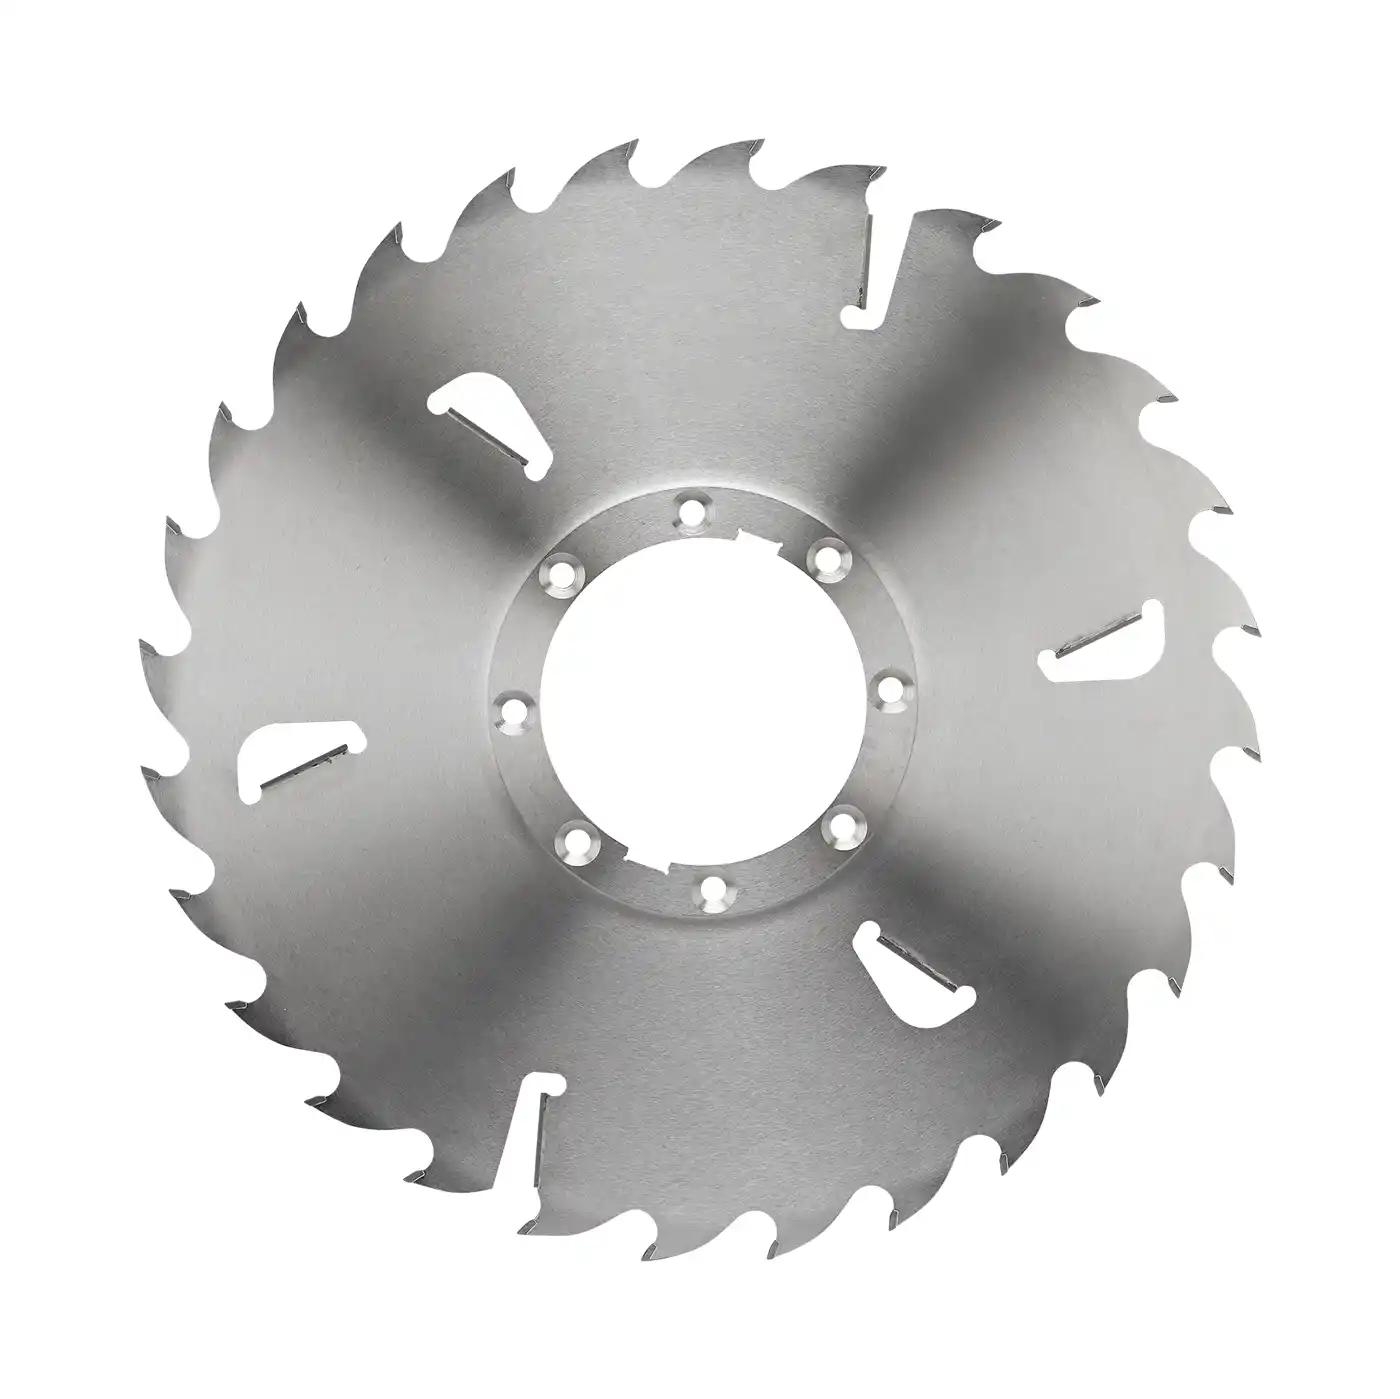
برش مجدد چندتیغه
تیغه اره چندتیغه برش مجدد با دندانه پاککن
دومین عبور چندتیغه که تختهها را به عرض نهایی میرساند. بدنه کمبرش با دندانه پاککن، بازیابی چوب را بیشینه میکند و تغییرات عرض نوار را در کل مجموعه محور محدود نگه میدارد.
مشاهده مشخصات →
چندتیغه راهنمادار
تیغه اره راهنما با سوراخ هزارخار برای اره چندتیغه
برای سامانههای محور راهنمادار: سوراخ هزارخار گشتاور محرک را میان چندین سطح تماس توزیع میکند تا حرکت پایدارتر شود و راهنماهای خارجی، صفحه نازک را در پیشروی کامل کاملاً مستقیم نگه میدارند.
مشاهده مشخصات →نتایج مورد انتظار
دستاوردهای این برنامه تیغ اره
مزایایی که کارخانه فرآوری اولیه با کارکرد کل خط توسط تیغ ارههای هماهنگ، با تنشدهی صحیح و پارامترهای پیشنهادی به دست میآورد.
تیغههایی که مسیر مستقیم را حفظ میکنند اجازه میدهند اضافه ابعادی هدف را کاهش و با اطمینان از عرض برش کمتر استفاده کنید؛ سهم بیشتری از هر گردهبینه بهجای خاکاره به تخته قابلفروش تبدیل میشود.
پرداخت ضدچسبندگی رزین و کاربید پرچقرمگی فاصله تعویض ابزار را افزایش میدهند تا خط HewSaw یا Linck بهجای توقف ناخواسته، با سرعت کامل تغذیه شود.
حرکت پایدار در کل مجموعه محور، ضخامت تخته و کیفیت سطح را در تلرانس نگه میدارد و بهینهسازی، خشککردن و درجهبندی پاییندست را بدون قطعه مردودی تغذیه میکند.
پرسشهای تخصصی
پرسشهای متداول
آیا تیغههای چندتیغه شما گردهبینه یخزده را بدون تغییر نرخ پیشروی تحمل میکنند؟
چوب یخزده مسئله کل سامانه است، نه فقط تعویض تیغه. گرید کاربید پرچقرمگی ما برای تحمل ضربه گره یخزده ساخته شده، اما برای کار زمستانی هندسه دندانه مخصوص زمستان، با زاویه قلاب کمتر برای پشتیبانی بیشتر لبه، و بررسی سریع وضعیت محور و تسمه محرک را نیز توصیه میکنیم. حفظ واقعی همان نرخ پیشروی به دستگاه و دمای گردهبینه بستگی دارد؛ مشخصات تیغ اره را مطابق شرایط واقعی کار شما تعیین میکنیم.
چرا تیغ ارههای استاندارد در خط پروفیلتراشی Linck ما اینقدر زود میسوزند؟
در خط خودکار پرسرعت، تقریباً همیشه مشکل از تخلیه براده است. اگر حجم فضای دندانه یا پاکت براده برای نرخ پیشروی کم باشد، براده از برش خارج نمیشود؛ دوباره بریده میشود و عرض برش را پر میکند، پهلوهای صفحه داغ میشوند و تیغ اره تنش خود را از دست میدهد و گیر میکند. تیغههای پروفیلتراشی و چندتیغه ما برای جریان براده با پیشروی بالا اندازهگذاری و برای دفع رزین پرداخت شدهاند؛ همین ویژگی آنها را در سرعت 100 متر بر دقیقه و بیشتر خنک نگه میدارد.
چه زمانی باید بهجای تیغه فلنجدار از تیغه راهنمادار با سوراخ هزارخار استفاده کنیم؟
به عرض برش هدف و ساختار دستگاه بستگی دارد. تیغه فلنجدار روی محور ساده، برای عرض برش متوسط سادهتر و مناسب است. وقتی برای بیشترین بازیابی به عرض برش بسیار نازک میروید، تیغه راهنمادار با سوراخ هزارخار انتخاب بهتری است: هزارخار گشتاور محرک را میان تماسهای متعدد توزیع میکند تا حرکت پایدارتر شود و راهنماهای خارجی صفحه نازک را بهصورت فیزیکی مهار میکنند تا از مسیر منحرف نشود. اگر دستگاه چندتیغه یا لبهزن از ابتدا برای راهنما ساخته شده، این مسیر به نازکترین برش پایدار میرسد.
دریافت برنامه ابزار
در خط پرسرعت، هر انحراف و تیغ اره سوخته یعنی چوبی که دیگر قابلفروش نیست
ساختار خط شامل مدل دستگاههای برش عرضی، چیپر کانتر و چندتیغه، گونه چوب، عرض برش هدف و کار با گردهبینه یخزده را اعلام کنید تا مهندسان ما برنامه ابزار را ایستگاهبهایستگاه طراحی کنند.