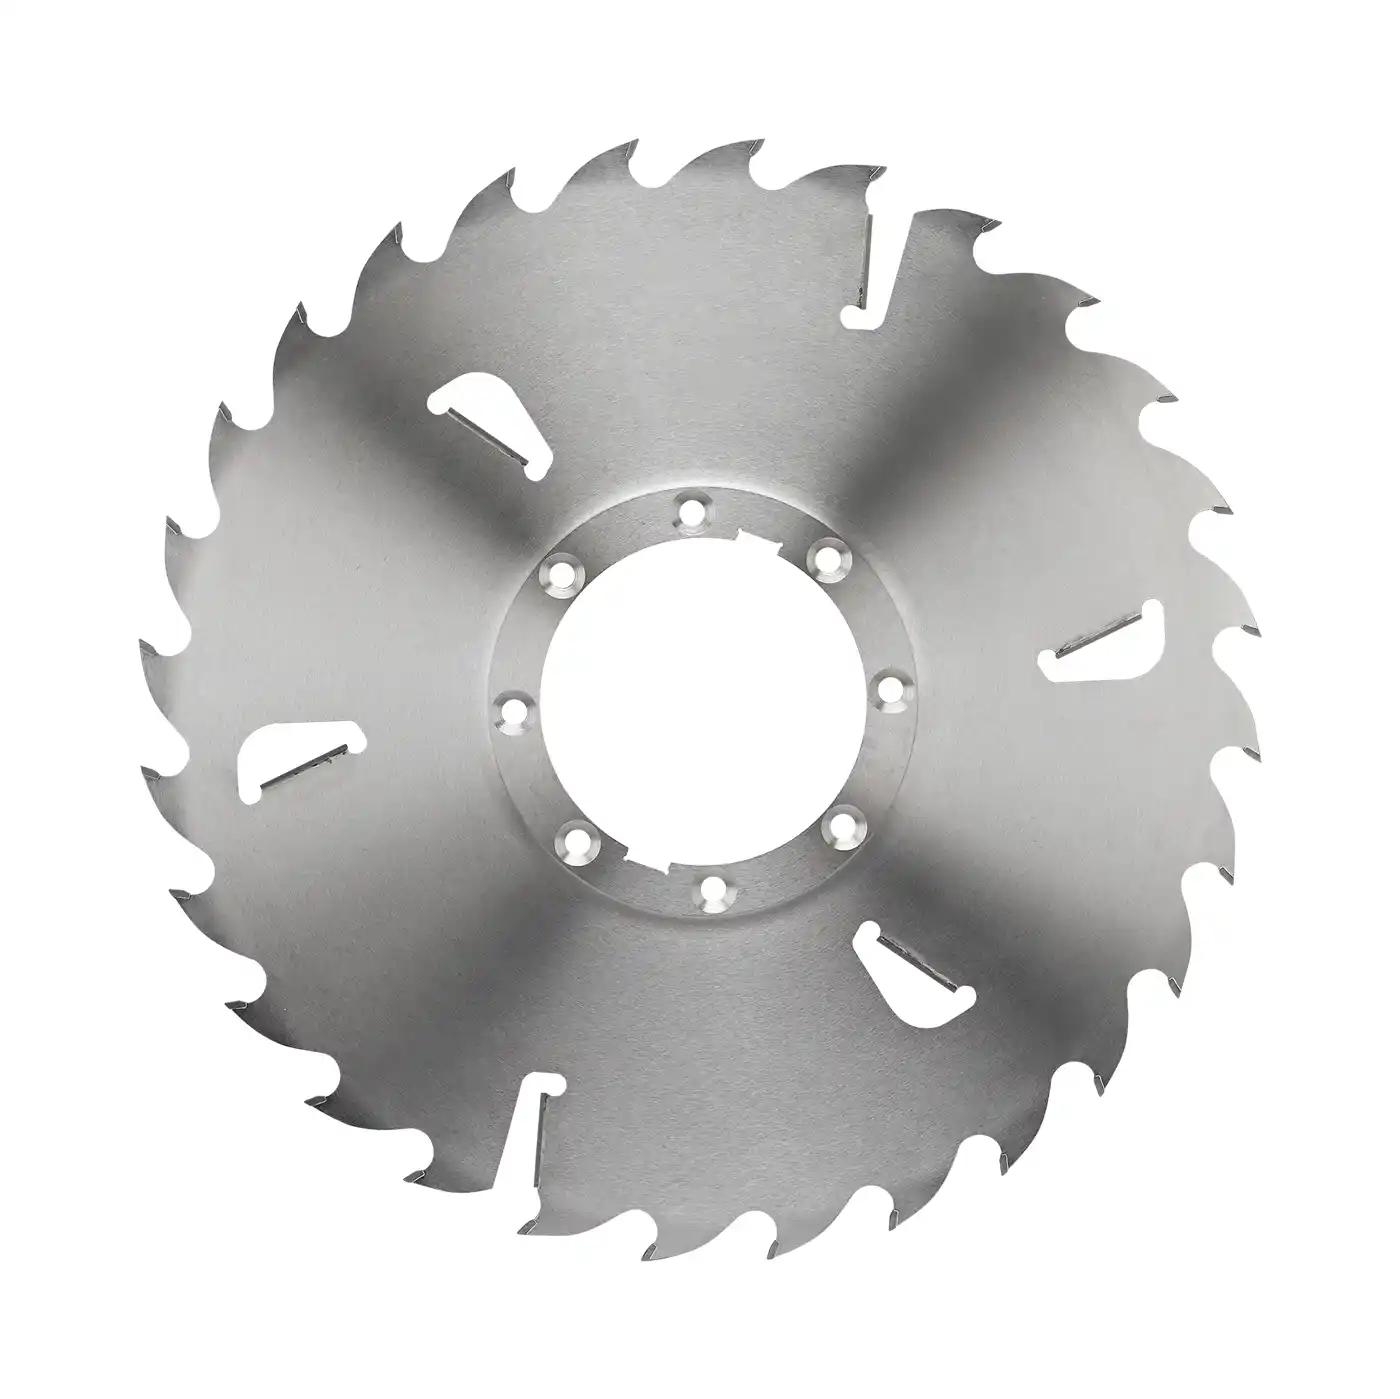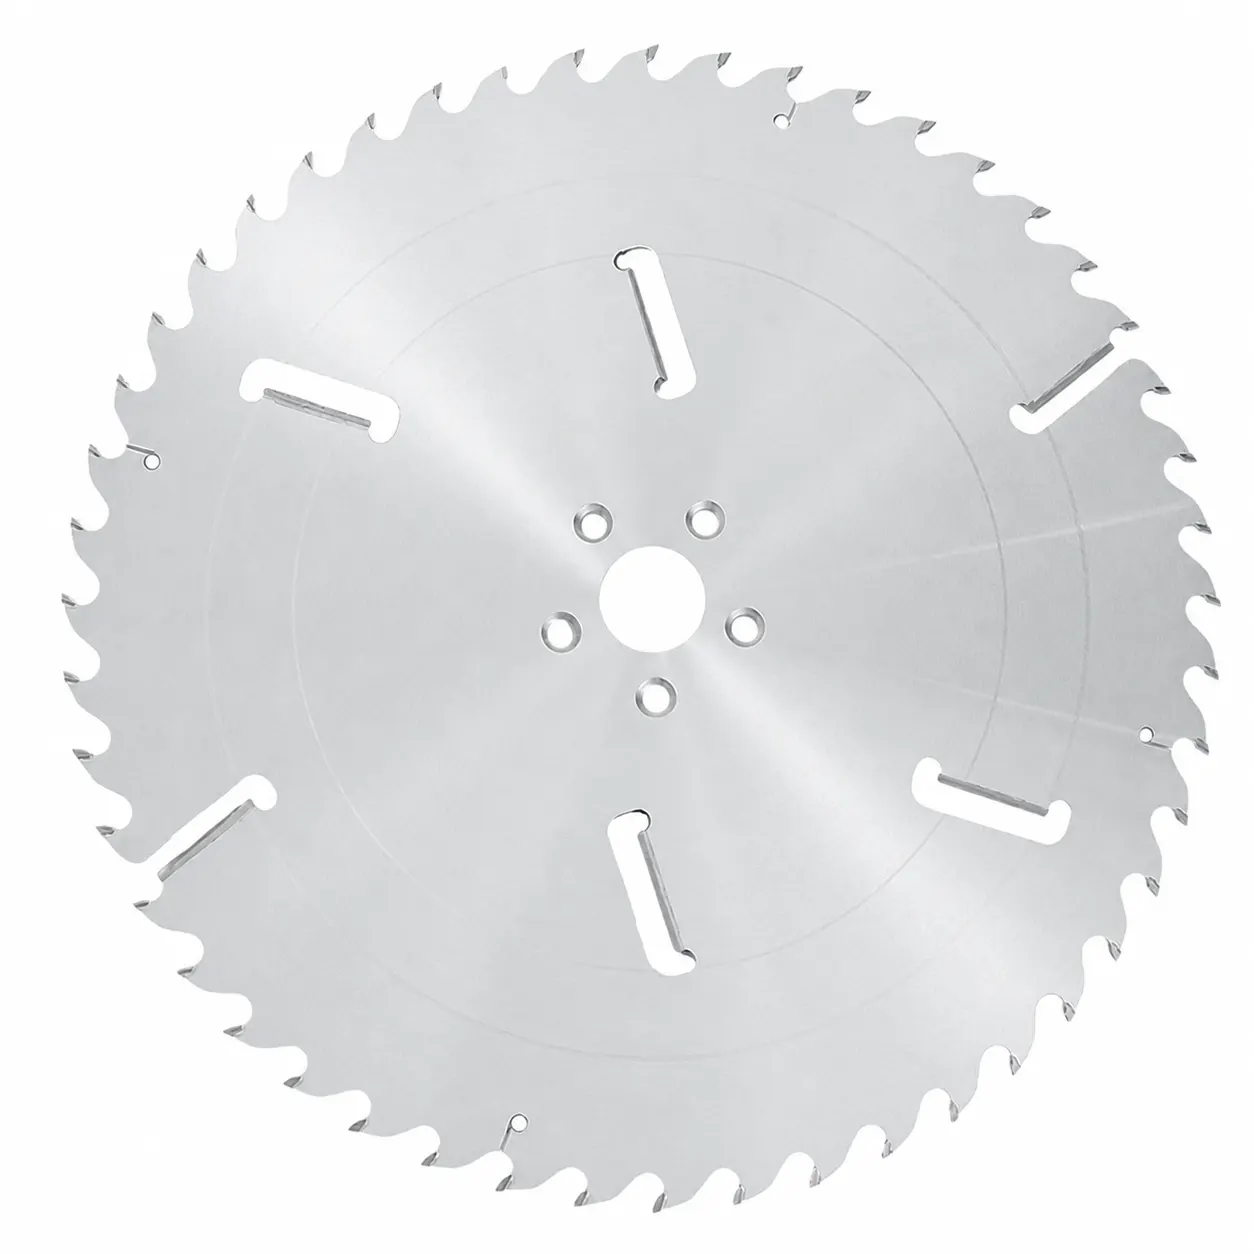
کاربردهای معمول
- خطوط اولیه چندتیغه در کارخانههای چوببری چوب نرم و سخت برای فرآوری الوار تر یا خشک (صنوبر، کاج، نراد و گونههای دیگر).
- دستگاههای چندتیغه با یا بدون خردکن — Linck، EWD، Möhringer، SAB، Brodbaek و نمونههای مشابه.
- برش طولی خودکار و پرتعداد که حرکت پایدار کل مجموعه تیغه در آن حیاتی است.
- تولید الوار ابعادی با نیاز به عرض یکنواخت نوار و سطوح جانبی تمیز.
مزایای کلیدی عملکرد
- بدنه محدب و تقویتشده (b1 تا ۷٫۲ میلیمتر) صلبیت سازهای ایجاد میکند و انحراف و لرزش را زیر بار برش طولی عمیق و پیوسته کاهش میدهد.
- عرض برش کم (۴٫۱ تا ۵٫۹ میلیمتر) همراه با بدنه تقویتشده، بدون کاهش پایداری بیشترین بازده ماده را از هر گردهبینه فراهم میکند.
- دندانههای پاککن کاربیدی مانع تماس دو طرف بدنه فولادی با سطح چوب میشوند و خطافتادگی، تجمع گرما در بدنه و سایش اصطکاکی جانبی را از بین میبرند.
- استحکام خمشی بالا و سختی کاربید، یکپارچگی لبه را طی دورههای طولانی تولید چوب تر حفظ میکند.
مشکلاتی که این تیغه اره برطرف میکند
- انحراف تیغه و تغییر عرض نوار ناشی از نیروهای جانبی در برشهای طولی عمیق و پیوسته.
- تماس بدنه فولادی با سطح چوب که موجب خطافتادگی سطح، گرمای جانبی و سایش زودرس بدنه میشود.
- فشردگی براده در شیار برش خطوط چوب تر که گیرکردن و مقاومت در برابر پیشروی را به همراه دارد.
- عمر کوتاه تیغه بر اثر لبههای کاربیدی نامناسب برای سایش ترکیبی الیاف تر و رزین در برش طولی چوب نرم.
نکات کاربردی
- قطر، عرض برش، ضخامت بدنه و لقی جانبی را در همه تیغههای مجموعه محور یکسان انتخاب کنید.
- ظرفیت مکش براده را حفظ کنید تا بهویژه هنگام برش چوب نرم تر با سرعت پیشروی بالا، براده فشرده نشود.
- تیغه را طبق برنامه سنگزنی مجدد کنید؛ تا سایش شدید به کار ادامه ندهید، زیرا انحراف و کیفیت سطح پیش از مشاهده خرابی لبه افت میکنند.