
行業挑戰
為何陽極碳塊開槽作業對鋸片損耗極大?
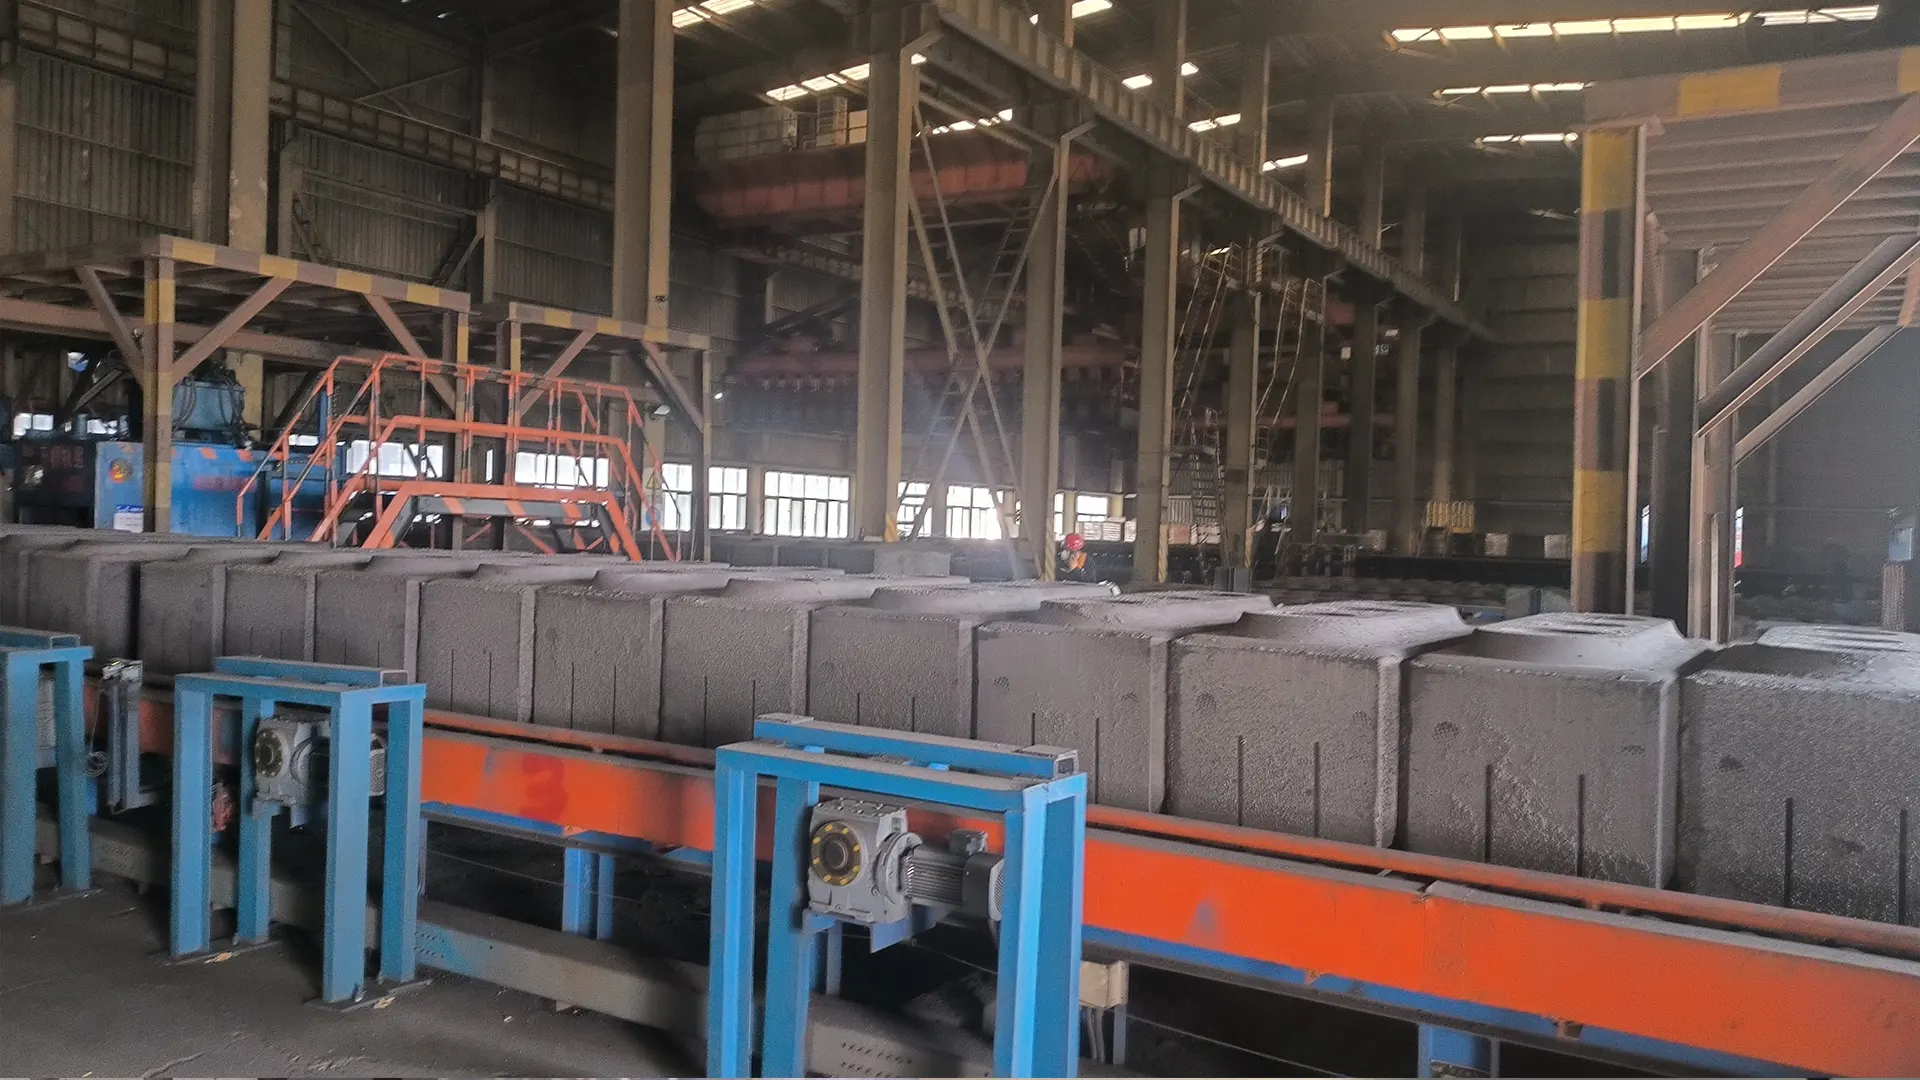
預焙陽極碳塊開槽屬於乾式、磨削性強的深切削加工,且設備通常全天候連續運轉。以下四個問題決定了您每塊陽極碳塊的刀具成本。
石油焦引起的極度磨料磨損
預焙陽極碳塊由煅燒石油焦和煤焦油瀝青製成,質地堅硬、組織不均勻且磨蝕性極強。在乾式切削過程中,碳材料會對刀尖端面產生類似砂輪的磨削作用。普通硬質合金刀具切削數百塊陽極後即告失效;而性能較差的PCD刀具在遇到硬質夾雜物時會發生微崩刃,導致切槽側壁變粗糙,側面磨損也隨之加劇。
深槽加工中的熱變形
開槽深度在 300 至 450 毫米之間。由於大型鋸片需長時間深入切口作業,摩擦產生的熱量會大量傳導至鋸片本體。若鋼製基體張力不足或缺乏熱應力釋放設計,鋸片邊緣便會發生不均勻膨脹,導致鋸片變形(呈碟狀)或偏擺,進而使切槽位置超出公差範圍——最嚴重的情況下,鋸片甚至會卡死在陽極塊中。
影響電解效率的槽型幾何形狀偏差
數千個陽極碳塊的槽寬與槽深必須保持一致。隨着陽極底部的磨損,槽體內壁會變得粗糙不平,導致陽極下方的氣體排出受阻,且各電解槽的陽極-陰極間距也會出現差異。這種槽體狀態的不一致會在無形中導致槽電壓升高及能耗增加。
運費與換產停機時間
直徑在 900 至 1600 毫米之間的一體式PCD鋸片屬於重型鋼製圓盤,若通過空運發往海外,不僅運費高昂,而且運輸週期長,迫使企業不得不維持龐大且昂貴的備件庫存。此外,在開槽機上利用起重機更換鋸片,也會導致生產線停工,從而佔用寶貴的實際生產時間。
我們的技術方案
我們作為鋸片廠家能做什麼?
高密度優質PCD材料
有效克服了磨料磨損嚴重及使用壽命短且不可預測的問題。我們採用專為高磨蝕性非金屬材料打造的工業級聚晶金剛石,通過優化金剛石晶粒尺寸與燒結密度,在確保應對硬質夾雜物所需抗衝擊韌性的同時,將耐磨性能提升至極致。其卓越表現體現在:每片鋸片可穩定加工 30,000 至 70,000 個陽極,且在整個使用壽命期間均能保持恆定的切槽寬度。
精密設計的散熱槽與輥壓張力處理
有效防止深槽部位的基體變形。基於熱力學分析佈局的膨脹槽與降噪槽,為邊緣提供了熱膨脹空間,從而避免產生碟形變形;同時,每一片基體均經過精密輥壓張力處理,確保在持續高温下保持平整。這使得槽口的寬度與深度尺寸在長時間連續作業中始終保持穩定。
可更換鋸齒的模塊化結構
有效規避了高昂運費和漫長的交貨週期。得益於可更換刀頭設計,當聚晶金剛石鋸齒磨損時,您只需重新訂購輕便的螺栓固定式鋸齒——這不僅能大幅降低耗材運輸重量及國際運費,還能將補貨週期從數月縮短至數天,且更換工作可由您的團隊自行完成。
針對較窄槽口的鋸縫與張力調整選項
在鋸機性能允許的前提下,支持行業向更窄、更深槽型發展的趨勢。通過精確控制PCD鋸齒相對於刀體厚度的突出量,並採用先進的輥壓張力處理技術,我們確保了大直徑鋸片即使在切口變窄的情況下也能保持側向穩定性,從而有助於更順暢地排氣,並維持 ACD 精度。
推薦鋸片
兩款PCD陽極碳塊開槽鋸片——刀頭固定式或可更換式
極致的基體剛性,抑或最低的總體使用成本——這一切皆為您的鋸機量身打造。
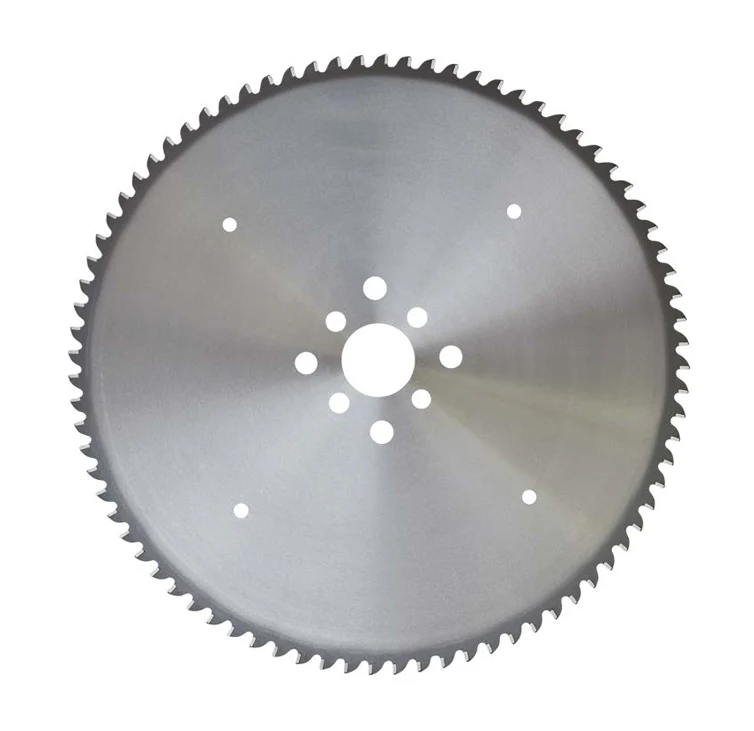
最高剛性 / 整體式基體
陽極碳塊開槽用 PCD 圓鋸片
採用固定 PCD 刀頭和預張緊高強度合金基體的一體式 PCD 鋸片,適用於對基體剛性和抗振性能要求最高的工況。直徑範圍為 900–2500 mm,可根據您的開槽設備匹配。
查看產品規格 →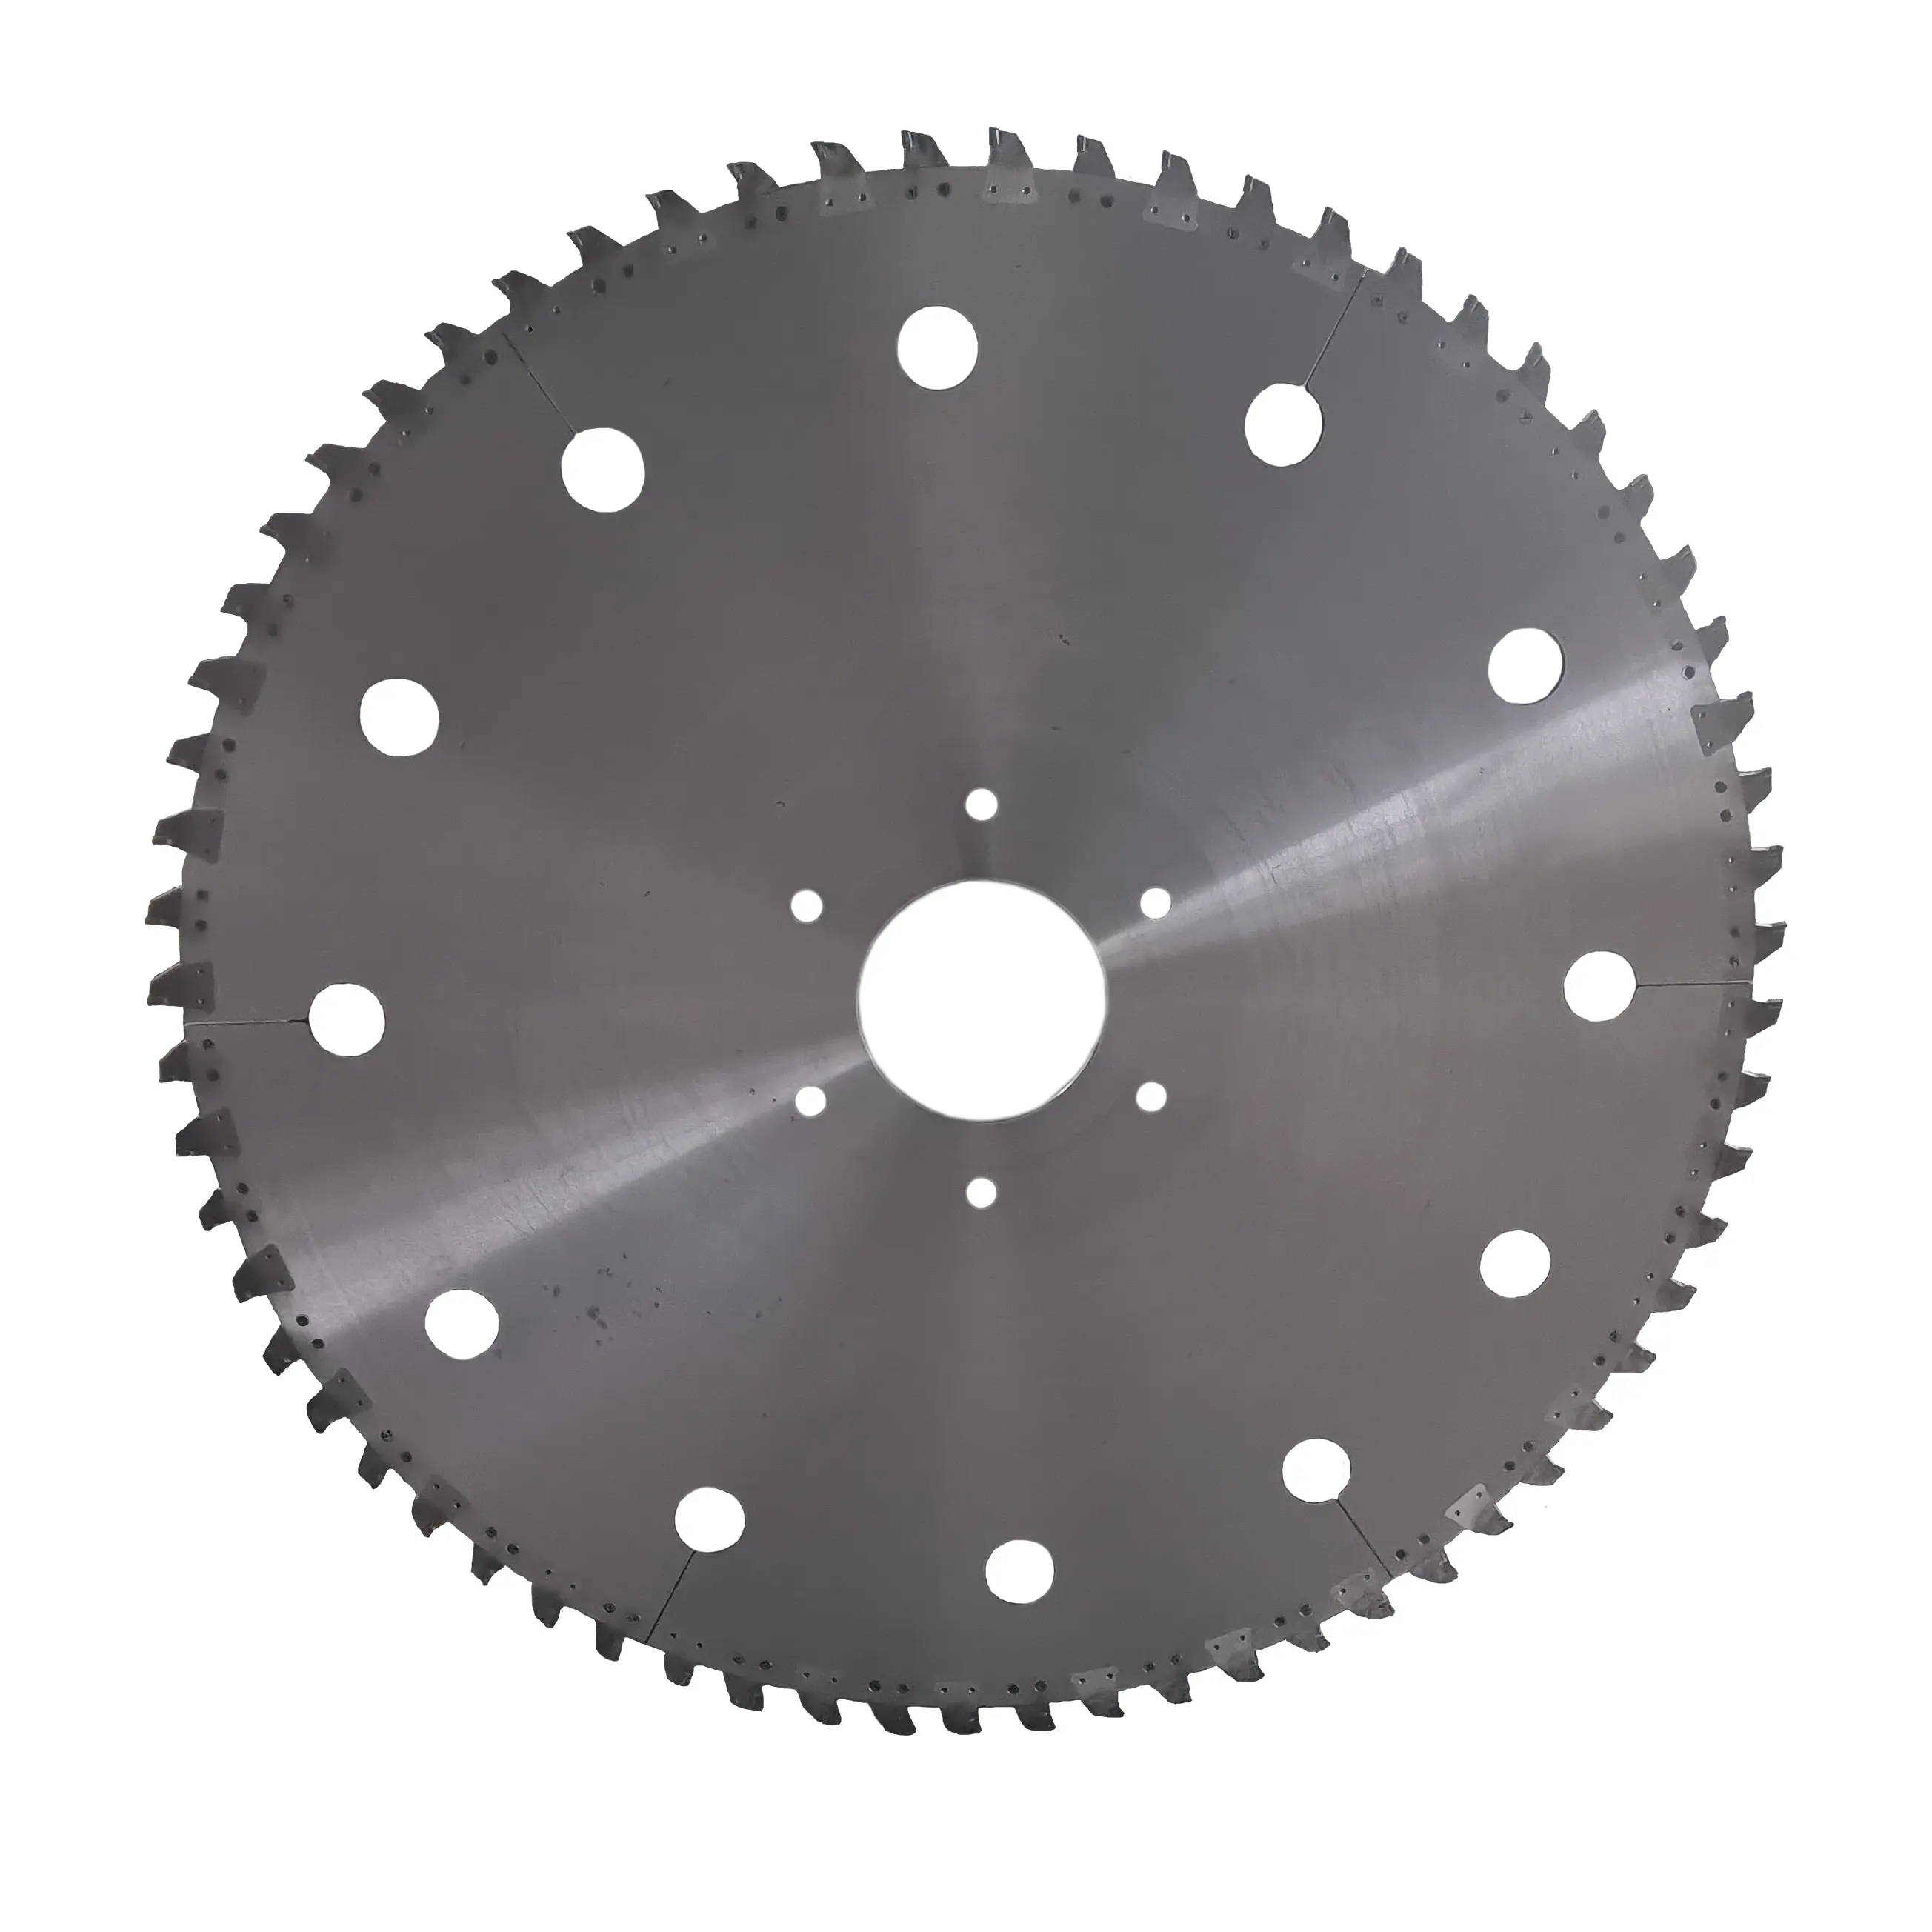
最低總擁有成本 / 可更換刀塊
可更換刀頭式陽極碳塊開槽 PCD 圓鋸片
PCD 磨損後,只需重新訂購螺栓固定的刀塊,基體可繼續使用。專為面臨高昂運費和漫長交期的海外電解鋁廠設計,由現場人員即可完成更換,無需跨國運輸整片鋸片。
查看產品規格 →預期成果
該鋸片方案能帶來什麼
冶煉廠若採用合適的PCD陽極碳塊開槽鋸片,並按推薦參數進行操作,即可獲得預期的效益
貫穿整個陽極使用壽命期間保持恆定的槽寬與槽深,確保了各陽極碳塊的氣體釋放及陽極-陰極間距的一致性,從而使槽電壓和能耗保持可預測。
採用可更換鋸齒的方案,將易損件的運輸重量從沉重的鋼製圓盤變為一箱鋸齒,從而省去了大部分國際運費。
鋸片的使用壽命長達 30,000 至 70,000 次鋸切,使您的維護團隊能夠提前規劃鋸片更換,從而避免因突發故障和計劃外停機而被迫採取應對措施。
專家問答
常見問題
在進行高強度連續開槽作業時,可更換刀頭會鬆動嗎?
不會。鋸齒組件安裝在精密槽位中,並由高強度緊固件固定。在開槽作業產生的離心力和切向切削載荷作用下,組件會被更緊密地壓入定位座中,而不會脱離。這種連接結構非常穩固,而且實際上,它對微小振動的阻尼效果比初看起來要好。
您如何應對針對新型陽極碳塊設計採用更窄槽口這一舉措?
切槽寬度越窄,意味着基體越薄,工況也越嚴苛,因此必須滿足兩個關鍵條件:一是採用切削刃足夠鋒利的PCD材料,以保持低切削阻力;二是基體需經過先進的輥壓張緊處理,以抵抗深槽加工中的側向偏擺。在此基礎上,我們可以提供窄切縫規格的產品——但最終能實現的切槽寬度取決於您的開槽設備,特別是設備採用的是常規銑削(順銑)還是逆銑方式,以及鋸片的導向方式。我們將根據您設備的實際承載能力來確定鋸片的具體規格。
對於可更換鋸齒的型號,基體是否需要更換?
儘管分塊鋸齒可以多次更換,但鋼製基體並非永久耐用——長期的金屬疲勞或陽極意外卡滯最終可能導致其變形。通常建議在更換約 5 到 8 組鋸齒後,對本體進行全面的平整度、張力和平衡檢查,僅在檢測結果超出公差範圍時才進行更換。
為了獲得最佳的鋸片使用壽命,我們應設定什麼樣的陽極碳塊温度?
在操作條件允許的範圍內,應儘可能降低鋸切温度。聚晶金剛石的使用壽命會隨陽極碳塊温度升高而急劇縮短,因此將切削温度控制在遠低於約 250°C 的水平(條件允許時越低越好),既能保護金剛石,又能確保切槽精度。如果工件塊剛從烘烤爐中取出且温度較高,在切槽前先進行冷卻處理,將顯著延長鋸片壽命並有助於保持切槽精度。