
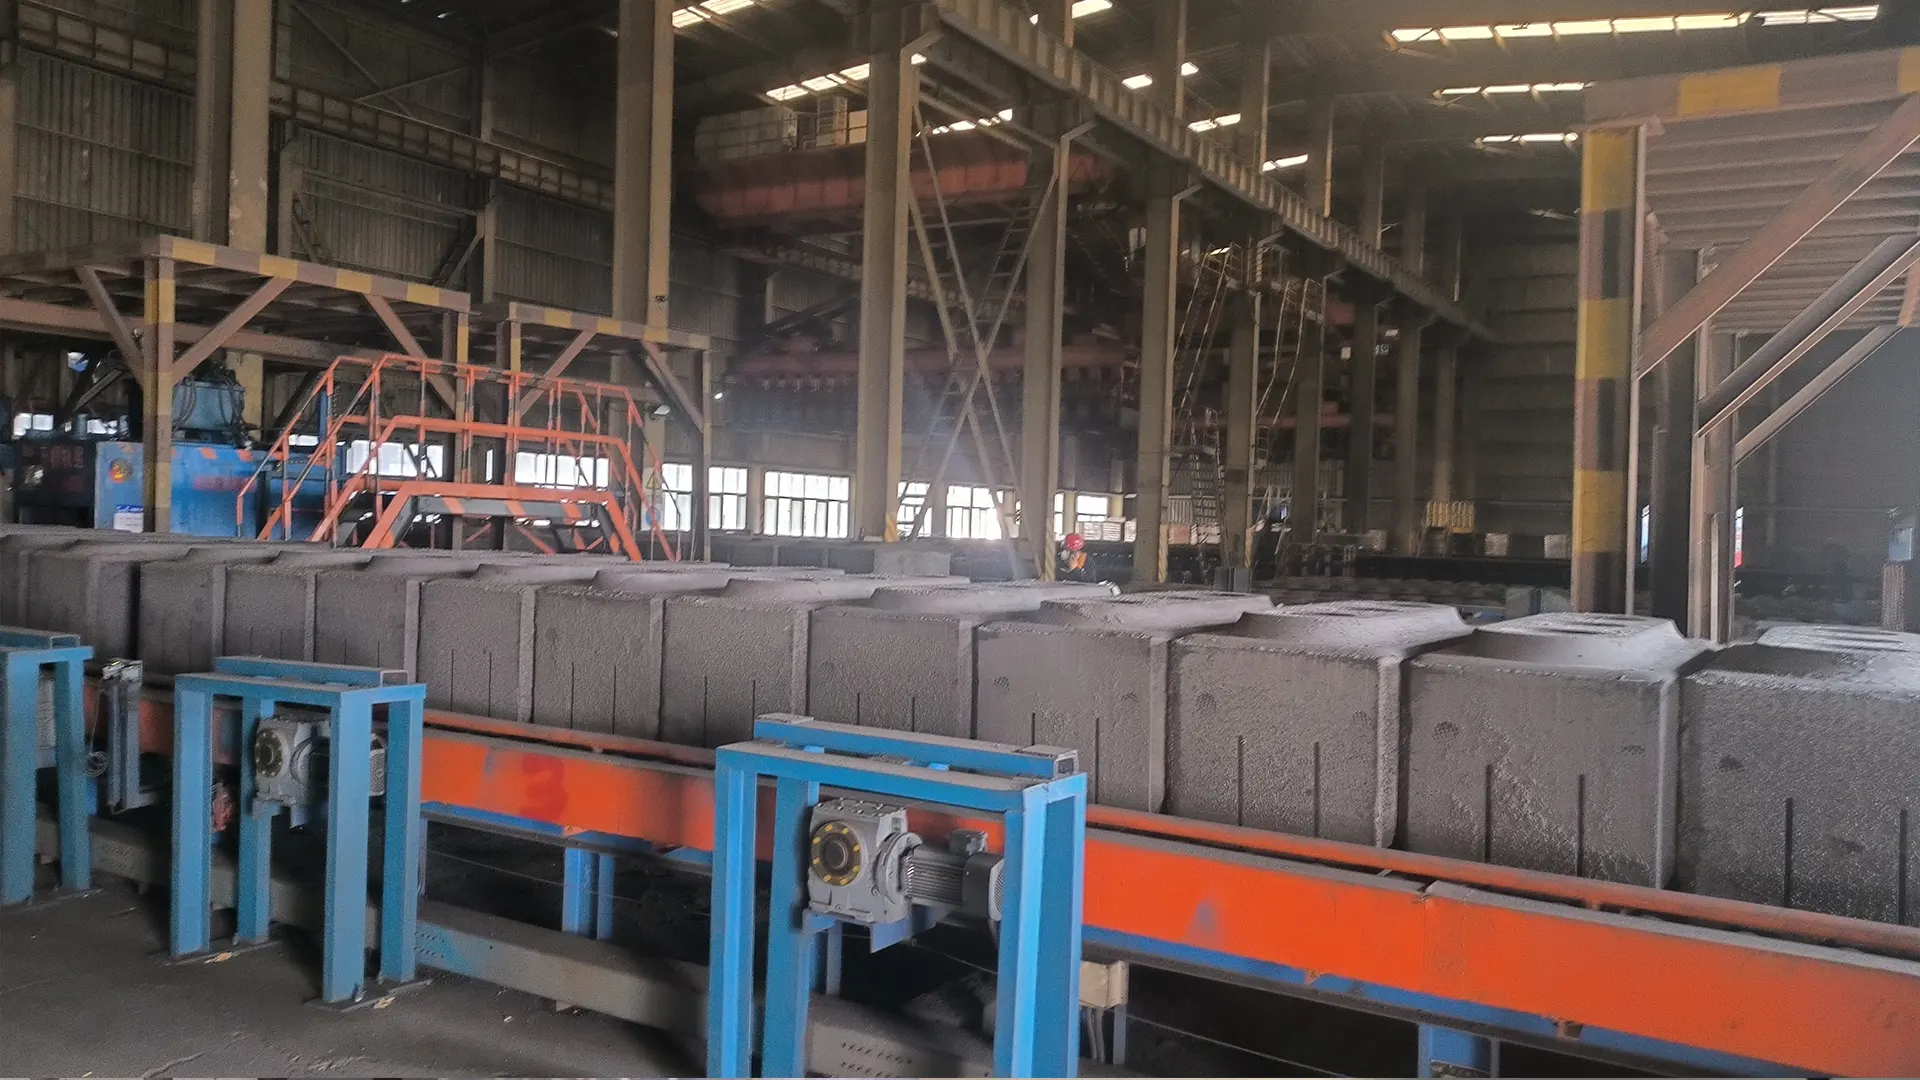
Решения за заводи за първично производство на алуминий
Високопроизводителни решения за прорязване на канали във въглеродни аноди
Проектирани за заводи за първично производство на алуминий — с експлоатационен живот от 30 000–70 000 анода, постоянна геометрия на каналите за стабилна работа на електролизните клетки и вариант със сменяеми сегменти, който намалява транспортните разходи и срока за доставка в бюджета за инструменти.
Предизвикателства в индустрията
Защо прорязването на аноди е толкова тежко за циркулярния диск
Прорязването на предварително изпечени аноди е сухо, абразивно и дълбоко рязане на машини, работещи денонощно. Тези четири проблема определят разхода за инструмент на анод.
Екстремно абразивно износване от петролния кокс
Предварително изпечените аноди се състоят от калциниран петролен кокс и каменовъглен катран — твърди, нееднородни и изключително абразивни материали. При сухо рязане въглеродът действа като шлифовъчен диск върху челото на пластината. Обикновеният карбид се износва след няколкостотин блока, а слабият клас PCD получава микроотчупвания при твърдите включвания, което загрубява стените на канала и ускорява страничното износване.
Термична деформация при дълбоки канали
Каналите са с дълбочина 300–450 mm. Когато големият диск остава дълбоко в среза за дълъг цикъл, топлината от триенето се натрупва в тялото. Ако стоманеното тяло е недостатъчно напрегнато или няма термично разтоварване, венецът се разширява неравномерно, дискът се изкривява или отклонява, каналът излиза извън допуска, а в най-лошия случай дискът заклинва в анода.
Отклонение в геометрията на каналите, което нарушава ефективността на клетката
Ширината и дълбочината на каналите трябва да останат постоянни при хиляди блокове. С износването на пластините вътрешните стени стават груби и неравни, отвеждането на газовете под анода се влошава и разстоянието анод–катод (ACD) започва да се различава между клетките. Непостоянните канали незабелязано повишават напрежението на клетката и разхода на енергия.
Транспортни разходи и престой при смяна
Цялостен диск PCD с диаметър 900–1600 mm е тежък стоманен детайл за въздушен транспорт през граница — доставката е скъпа и достатъчно бавна, за да изисква големи и скъпи запаси от резервни дискове. Смяната му с кран на машината за канали също спира линията за значително производствено време.
Нашият технически подход
Какво контролираме като производител на циркулярни дискове
Висококачествен клас PCD с висока плътност
Преодолява абразивното износване и краткия, непредвидим живот. Използваме индустриален клас PCD за силно абразивни неметални материали, при който размерът на диамантените зърна и плътността на синтероване са оптимизирани за максимална износоустойчивост, без загуба на ударната жилавост, необходима при твърди включвания. Резултатът е постоянен живот от 30 000–70 000 анода на диск и ширина на канала, която се запазва през целия експлоатационен период.
Проектирани термокомпенсационни канали и ролково напрягане
Предотвратяват деформацията на тялото при дълбоки канали. Разширителните и шумопоглъщащите канали са разположени въз основа на термичен анализ, за да позволят на венеца да се разширява без изкривяване, а всяко тяло е прецизно напрегнато чрез ролки, за да остане плоско при продължително нагряване. Така ширината и дълбочината на канала остават стабилни при дълги непрекъснати серии.
Модулна конструкция със сменяеми сегменти
Намалява транспортните разходи и дългите срокове за доставка. При конструкцията със сменяеми пластини след износване на PCD поръчвате само леките режещи сегменти, закрепвани с болтове — това обикновено намалява драстично транспортното тегло на консуматива и международните разходи и съкращава попълването на запасите от месеци на дни. Смяната се извършва от собствения ви екип.
Варианти на ширината на среза и напрягането за по-тесни канали
Подпомагат преминаването на индустрията към по-тесни и дълбоки канали, когато машината го позволява. Чрез контрол на издаването на PCD пластината спрямо дебелината на тялото и усъвършенствано ролково напрягане поддържаме страничната стабилност на диска с голям диаметър дори при намалена ширина на среза. Това подобрява отвеждането на газовете през канала и точността на ACD.
Препоръчани инструменти
Два диска PCD за анодни канали — с неподвижни или сменяеми пластини
Максимална твърдост на тялото или минимална обща цена на притежание — и двата варианта се изработват за вашата машина за канали.
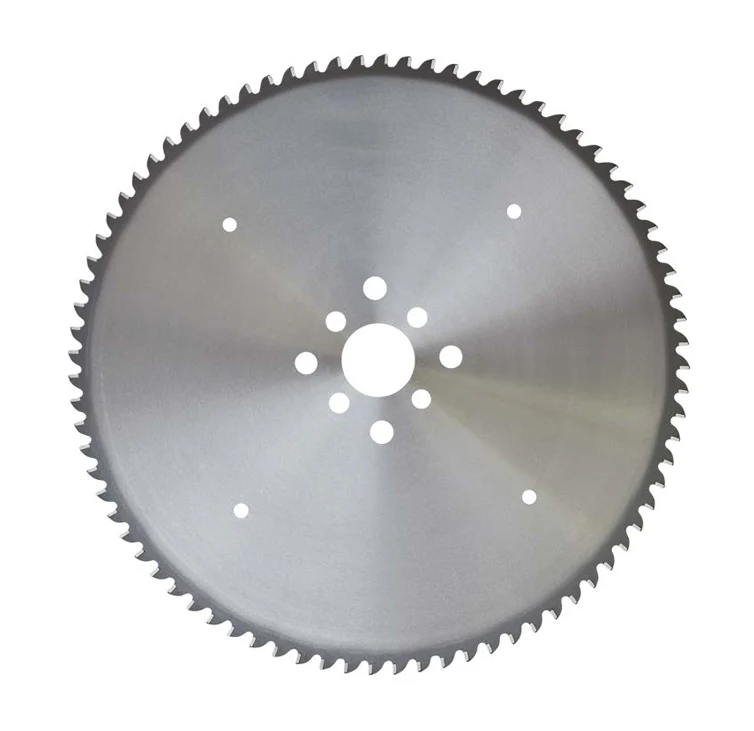
Максимална твърдост / монолитно тяло
Циркулярни дискове PCD за прорязване на канали във въглеродни аноди
Цялостни дискове PCD с неподвижни пластини и предварително напрегнато тяло от високоякостна сплав — изборът, когато абсолютната твърдост на тялото и устойчивостта на вибрации са най-важни. Диаметри от 900 до 2500 mm, съобразени с вашата машина за прорязване на канали.
Вижте спецификациите →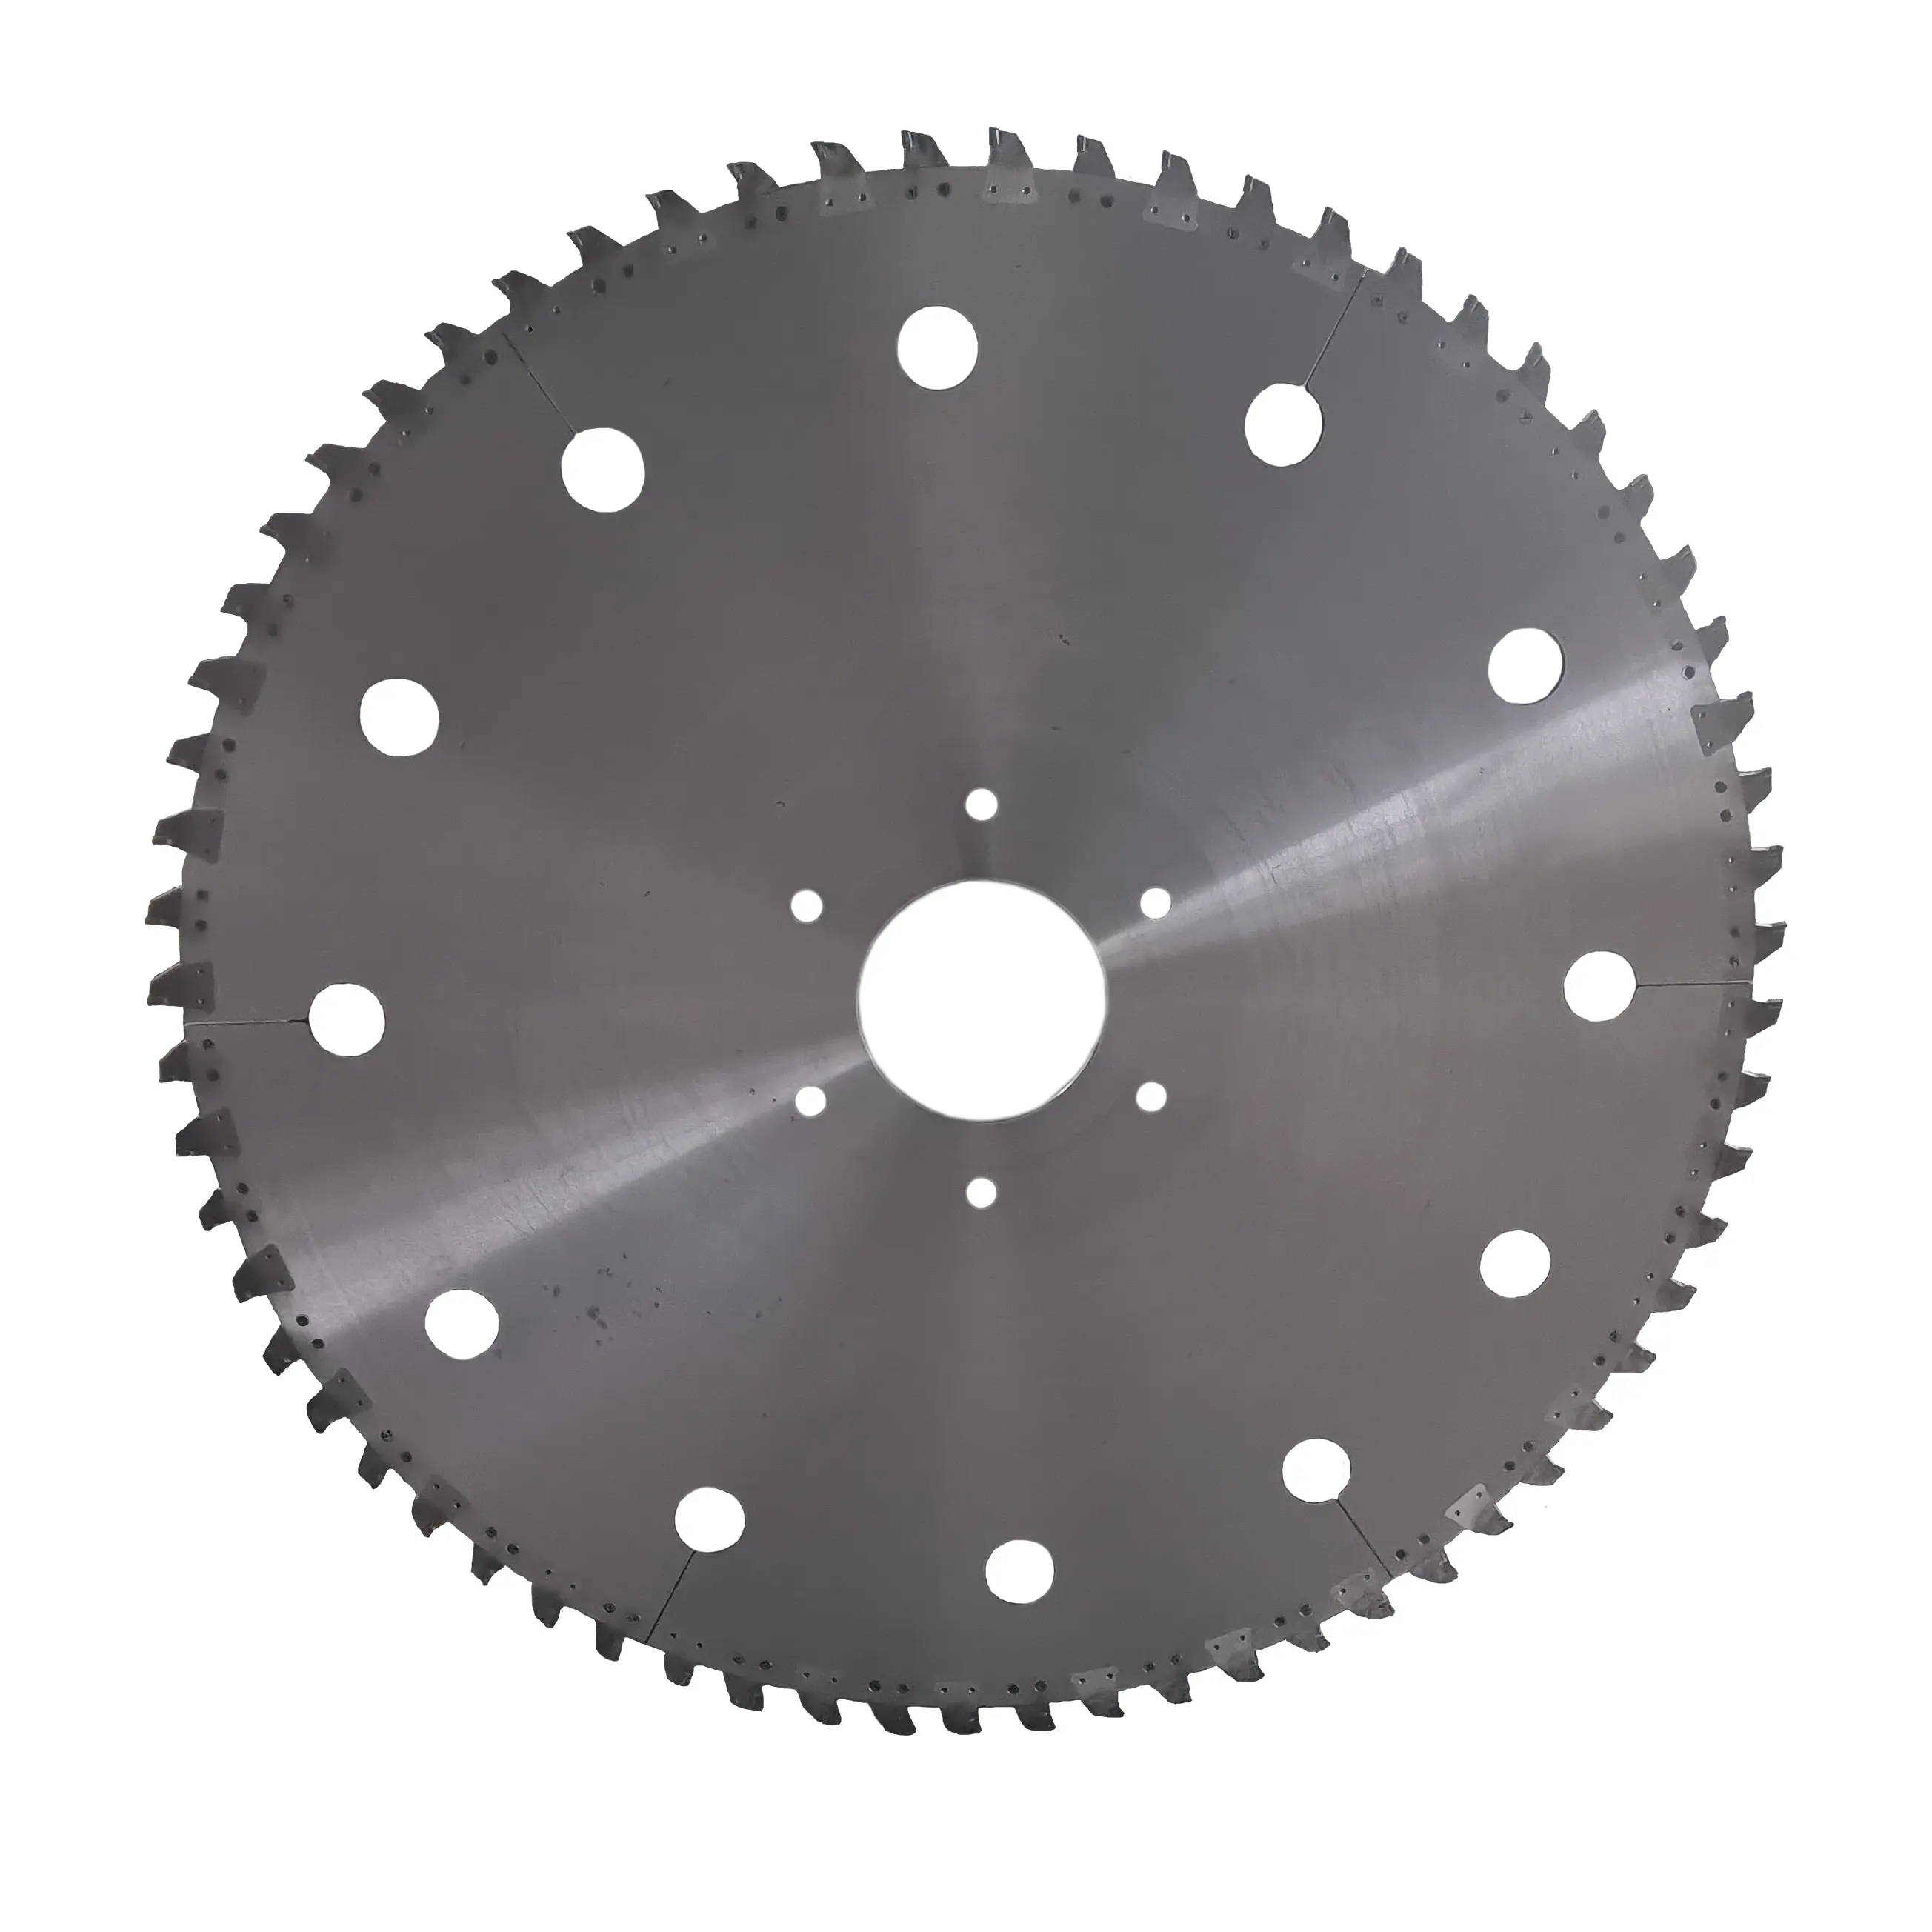
Минимална обща цена / сменяеми сегменти
Циркулярни дискове PCD със сменяеми сегменти за прорязване на канали във въглеродни аноди
Когато PCD се износи, поръчвате само закрепваните с болтове режещи сегменти и продължавате да използвате тялото. Разработено за отдалечени алуминиеви заводи с високи транспортни разходи и дълги срокове за доставка — смяната се извършва от собствения ви екип, без международно транспортиране на целия диск.
Вижте спецификациите →Очаквани резултати
Какво осигурява тази програма от инструменти
Подобренията, които алуминиевият завод може да очаква, когато стандартизира правилния циркулярен диск PCD за канали във въглеродни аноди и го използва в препоръчаните параметри.
Ширината и дълбочината, които се запазват през целия живот на диска, поддържат постоянно отвеждане на газовете и разстояние анод–катод от блок до блок, така че напрежението на клетката и разходът на енергия остават предвидими.
Вариантът със сменяеми сегменти намалява транспортното тегло на консуматива от тежък стоманен диск до кутия с режещи сегменти и премахва по-голямата част от международните транспортни разходи.
Дългият и повторяем живот от 30 000–70 000 анода позволява на екипа по поддръжката да планира предварително смените на дисковете, вместо да реагира на внезапни повреди и непланиран престой.
Експертни въпроси и отговори
Често задавани въпроси
Могат ли сменяемите пластини да се разхлабят при тежко непрекъснато прорязване?
Не. Режещите сегменти лягат в прецизни гнезда и се задържат с високоякостни блокиращи крепежни елементи. Под центробежните и тангенциалните натоварвания при прорязване сегментите се притискат по-силно в позициониращите си гнезда, а не се изтеглят от тях. Съединението е сигурно и дори демпфира микровибрациите по-добре, отколкото може да изглежда на пръв поглед.
Как подпомагате преминаването към по-тесни канали при по-новите конструкции на аноди?
По-тесният канал означава по-тънко тяло и по-тежки термични условия, затова два фактора трябва да бъдат правилно подбрани: достатъчно остър клас PCD за ниско съпротивление при рязане и тяло с усъвършенствано ролково напрягане, което устоява на странично отклонение дълбоко в канала. На тази основа можем да доставим конфигурации с намалена ширина на среза, но постижимата ширина на канала в крайна сметка се определя от машината — особено дали работи с насрещно или попътно рязане и как направлява диска. Ще специфицираме диск според реалните възможности на вашата машина.
Налага ли се някога смяна на тялото при варианта със сменяеми пластини?
Сегментите могат да се подменят многократно, но стоманеното тяло не е вечно — умората на метала при продължителна работа или случайно заклинване в анод могат с времето да го деформират. Като практическо правило препоръчваме пълна проверка на плоскостта, напрягането и баланса след приблизително 5 до 8 комплекта сегменти и смяна на тялото само ако е извън допуск.
При каква температура на анода трябва да прорязваме каналите за най-дълъг живот на диска?
При възможно най-ниската температура, която позволява обработката. Животът на PCD намалява бързо с повишаването на температурата на анода, затова рязането значително под около 250 °C — и още по-ниско, когато е практично — предпазва диаманта и запазва точността на канала. Ако блоковете пристигат горещи от пещта за изпичане, междинното им съхранение или охлаждане преди прорязване значително удължава живота на диска и помага за поддържане на точността.
Получете план за инструментите
Каналите в анодите определят ефективността на клетката и разходите за дискове
Изпратете ни модела на машината за прорязване и размерите на анодите. Нашите инженери ще препоръчат правилния циркулярен диск PCD — цялостен или със сменяеми сегменти — и конфигурация, която намалява разхода на анод.