Typowe zastosowania
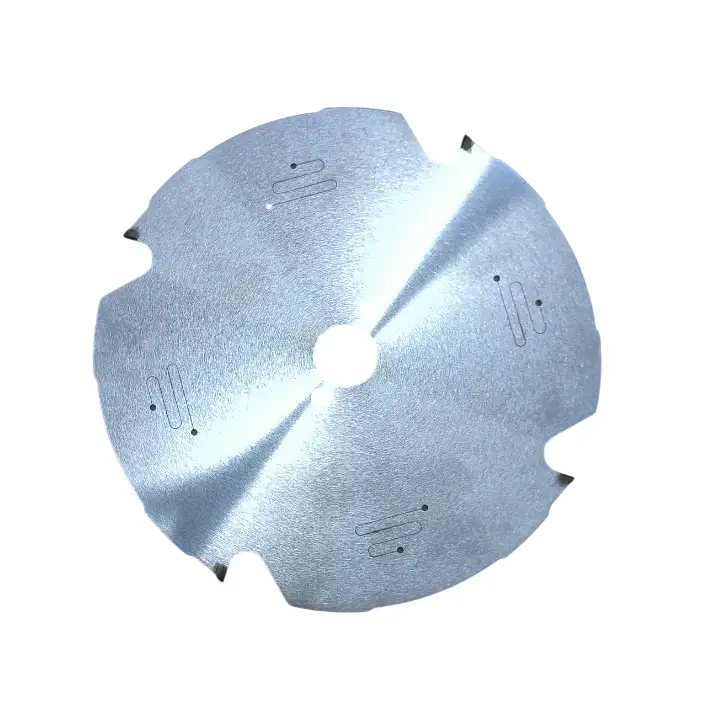
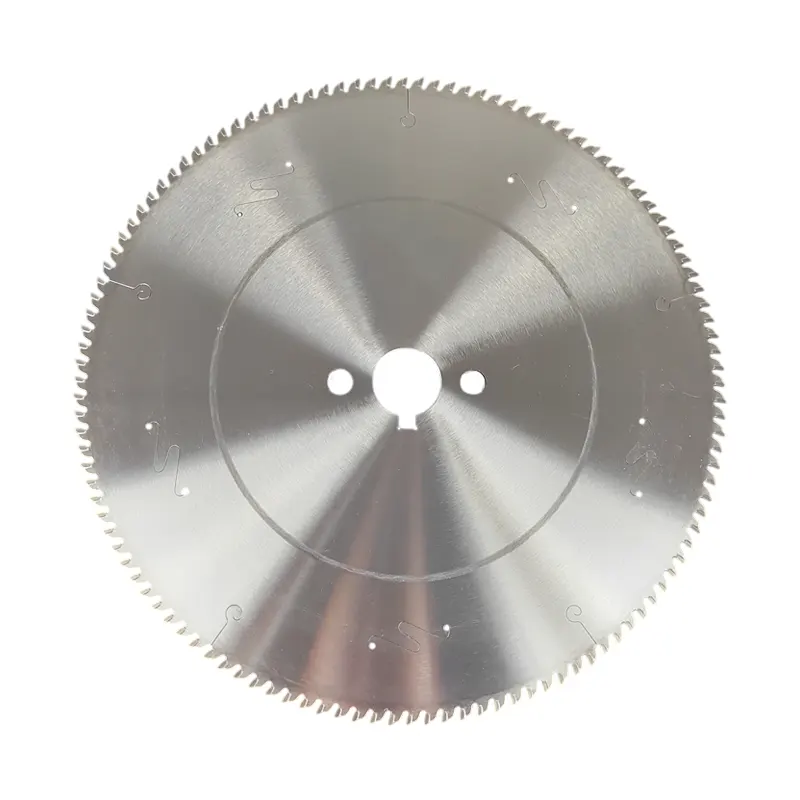
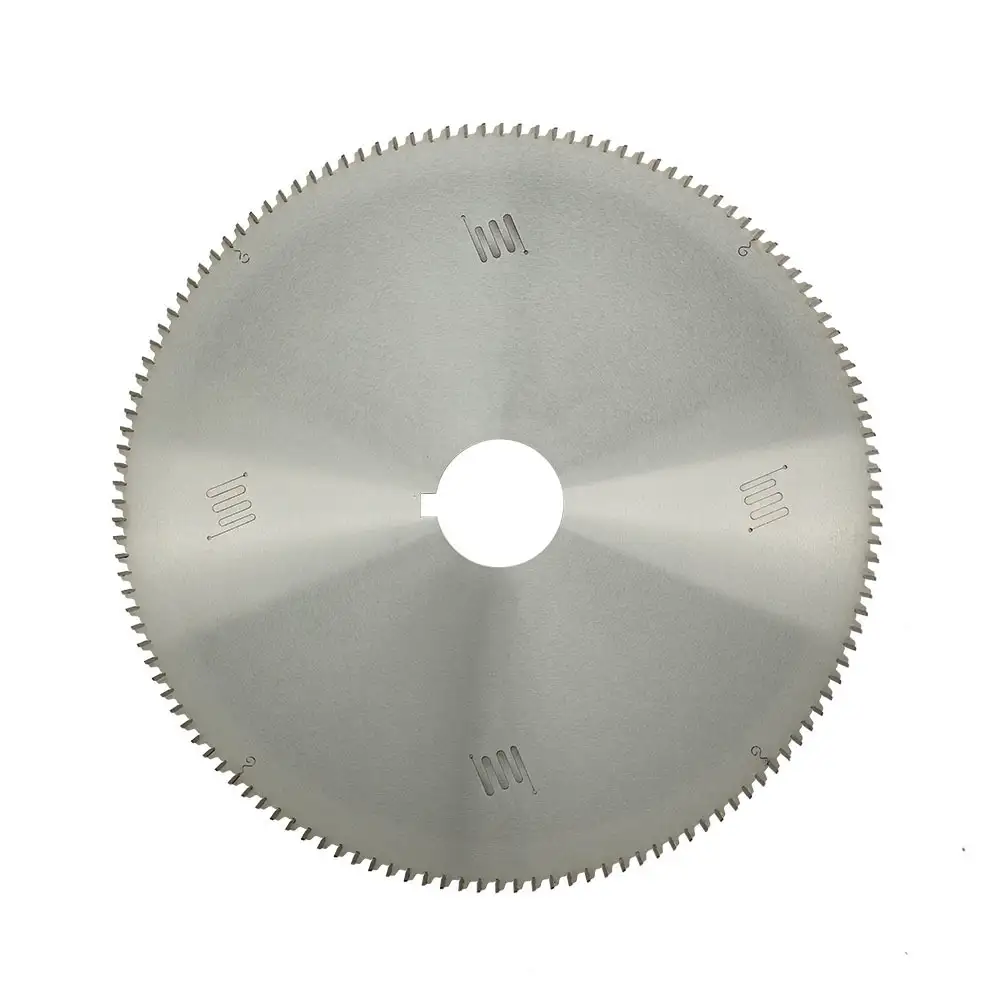
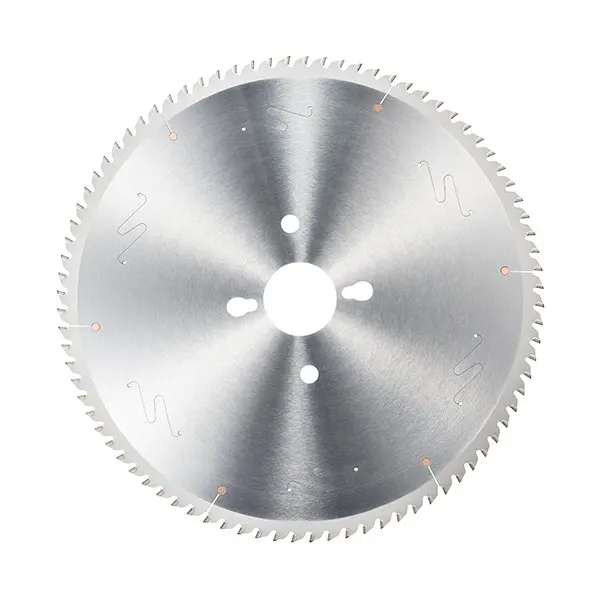
- Rowkowanie dolnej powierzchni wstępnie wypalanych anod węglowych używanych jako elektrody zużywalne w elektrolizerach aluminium, na specjalistycznych maszynach producentów takich jak Tomorrow Technology, EPIQ, TC i NKM Noell.
- Wielkoseryjne linie obróbki anod w hutach aluminium pierwotnego, gdzie powtarzalna geometria rowka, minimalne przestoje i długa trwałość piły bezpośrednio decydują o koszcie narzędzi na obrabianą anodę.
Kluczowe zalety
- Trwałość jednej piły wynosząca 30 000–50 000 anod węglowych w standardowych warunkach pracy; dla zakładów wymagających większej trwałości dostępne są indywidualnie zoptymalizowane gatunki i konfiguracje zębów.
- Powtarzalna szerokość i głębokość rowka przez cały okres użytkowania piły zapewnia stabilną odległość anoda–katoda (ACD) i powtarzalne parametry elektrolizera w całym procesie produkcyjnym.
- Mniejsza liczba wymian pił w danym okresie ogranicza przestoje maszyn i koszty pracy związane z przezbrojeniem, zwiększając ogólną wydajność obróbki anod.
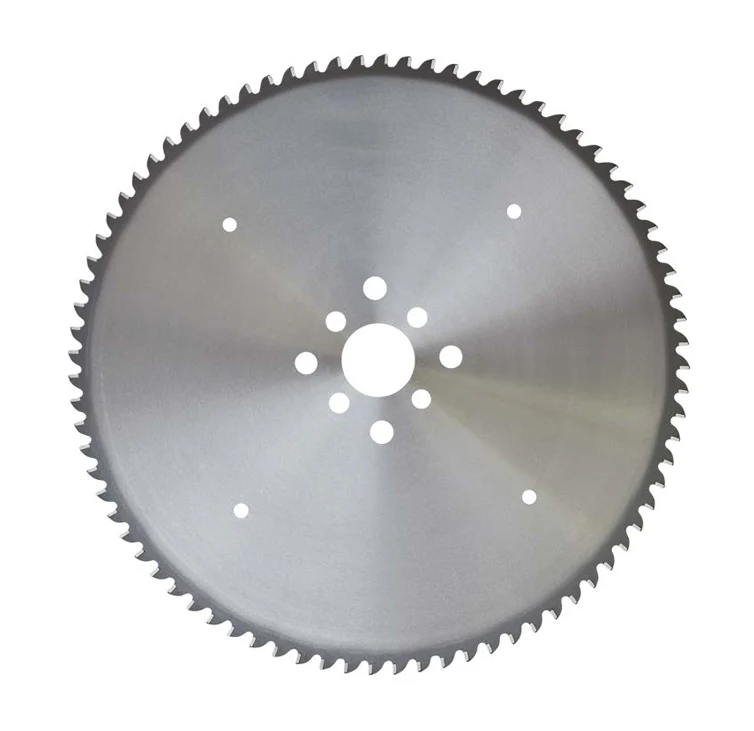
- Precyzyjne szczeliny dylatacyjne w korpusie ograniczają odkształcenia cieplne podczas ciągłego rowkowania, utrzymując płaskość piły i dokładność wymiarową rowka w długich seriach produkcyjnych.
Problemy, które pomagają rozwiązać te piły tarczowe
- Niestabilna szerokość lub głębokość rowka wynikająca ze stopniowego zużycia zębów, prowadząca do zmian odległości anoda–katoda w elektrolizerze i obniżenia wydajności elektrolizy.
- Odkształcenie korpusu piły wskutek nagromadzenia ciepła podczas ciągłego rowkowania, które zmniejsza dokładność wymiarową rowka i powoduje przedwczesne wycofanie narzędzia.
- Trudności w planowaniu konserwacji przy krótkiej i nieprzewidywalnej trwałości piły, zakłócające harmonogram produkcji w wysoko wydajnych zakładach obróbki anod.
Uwagi dotyczące zastosowania
- Produkt przeznaczony do specjalistycznych maszyn do rowkowania anod węglowych. Przed zamówieniem należy sprawdzić średnicę wrzeciona, układ otworu mocującego i otworów zabierakowych, konfigurację kołnierza oraz wymaganą szerokość rzazu względem specyfikacji maszyny.
- Głębokość rowka, prędkość obrotowa wrzeciona i posuw powinny odpowiadać wytycznym producenta maszyny oraz zostać dostosowane do gatunku i gęstości nasypowej obrabianych anod węglowych.
- Przy każdej maszynie należy utrzymywać co najmniej jeden zapasowy komplet pił, aby zapewnić ciągłość produkcji podczas wymiany.
- Piły należy przechowywać poziomo na czystej, płaskiej powierzchni lub w specjalnym stojaku. Nie należy układać ich bezpośrednio jedna na drugiej, aby uniknąć odkształcenia korpusu i uszkodzenia zębów podczas magazynowania.