Typowe zastosowania
- Wielkoseryjne cięcie produkcyjne płyt krzemianowo-wapniowych i włóknocementowych, gdzie tempo zużycia piły oraz ciągłość produkcji bezpośrednio wpływają na koszt wytworzenia metra kwadratowego.
- Linie przemysłowe produkujące płyty gipsowo-kartonowe i magnezowe w standardowych wymiarach, na których powtarzalna jakość cięcia i minimalny czas wymiany piły są niezbędne do osiągnięcia celów wydajnościowych.
- Obróbka w zakładzie płyt z żywicy fenolowej, laminatów kompaktowych (HPL), laboratoryjnych płyt fenolowych, konglomeratu marmurowego i materiału Corian, których twardy lub ścierny skład sprawia, że trwałość standardowych pił z węglika jest zbyt krótka dla opłacalnej produkcji.
- Każde środowisko produkcji kompozytowych płyt budowlanych, w którym koszty narzędzi, dostępność maszyn i powtarzalność jakości cięcia są mierzone i zarządzane jako część kosztów operacyjnych zakładu.
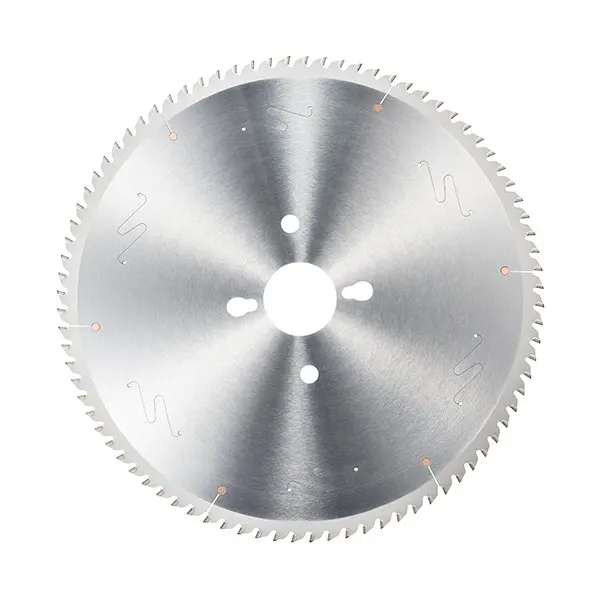
Technologia zębów PCD
- Skrót PCD oznacza diament polikrystaliczny.
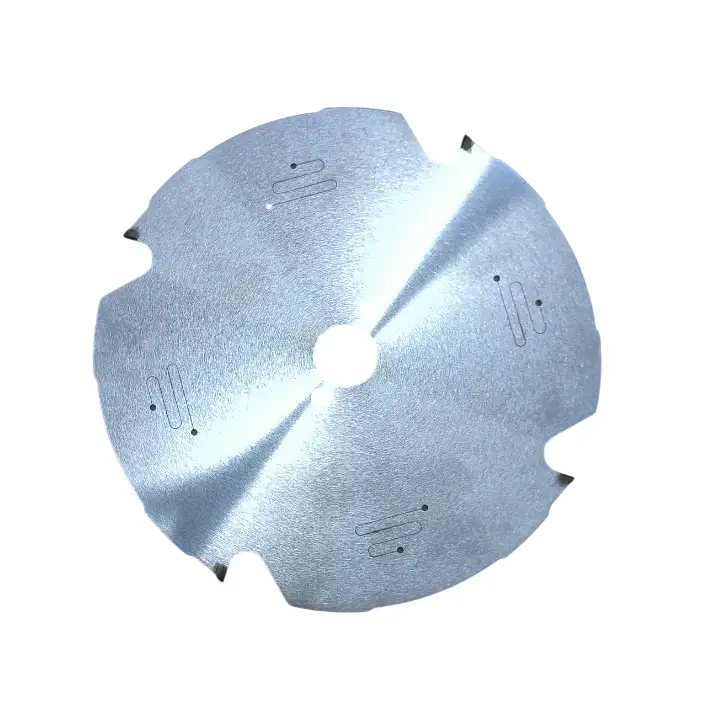
- W tej konstrukcji piły pełny materiał zęba stanowi połączenie diamentu polikrystalicznego z podłożem z węglika spiekanego.
- Płyty krzemianowo-wapniowe i włóknocementowe należą do najbardziej ściernych materiałów budowlanych obrabianych w produkcji. Duża zawartość krzemionki, krzemianu wapnia i włókien mineralnych szybko zużywa standardowe zęby z węglika, często już po kilkuset do kilku tysięcy metrów bieżących. Krawędzie tnące PCD wykazują około dziesięciokrotnie większą odporność na to ścieranie.
- W rezultacie piła zachowuje powtarzalną, ostrą geometrię cięcia przez dziesiątki tysięcy metrów bieżących, utrzymując jakość krawędzi, dokładność wymiarową i wydajność podczas długich serii produkcyjnych bez kosztu częstych wymian.
Kluczowe zalety
- Trwałość jest zazwyczaj co najmniej 10-krotnie większa niż standardowych pił z węglika podczas cięcia płyt krzemianowo-wapniowych i podobnych kompozytów bogatych w minerały, co bezpośrednio obniża koszt piły na metr kwadratowy obrabianego materiału. Rzeczywista trwałość zależy od materiału i gatunku płyty oraz parametrów cięcia.
- Mniej przestojów produkcyjnych na wymianę pił oznacza większą dostępność maszyn, lepszą ciągłość produkcji i bardziej przewidywalne harmonogramy, a tym samym wyższą ogólną wydajność cięcia w zakładzie.
- Powtarzalna jakość krawędzi od początku do końca serii produkcyjnej: brak pogarszania się jakości w trakcie pracy wskutek stopniowego tępienia, które wymusza ponowną kontrolę, docinanie lub odrzucenie gotowych płyt.
- Mniejsza emisja pyłu i cząstek krzemionki niż podczas pracy zużytą piłą z węglika poprawia jakość powietrza w zakładzie i ogranicza ryzyko związane z wymogami BHP.
- Piły PCD można kilkukrotnie profesjonalnie ostrzyć przed wymianą, co dodatkowo wydłuża ich użytkowanie i obniża rzeczywisty koszt jednego użycia w całym cyklu życia narzędzia.
- Jedna piła tarczowa PCD zastępuje wiele pił z węglika przy tej samej wielkości produkcji, upraszczając zapasy, zmniejszając częstotliwość zakupów i obniżając łączne wydatki na narzędzia.
Problemy, które pomagają rozwiązać te piły tarczowe
- Szybkie i nieprzewidywalne zużycie pił z węglika podczas produkcyjnego cięcia płyt krzemianowo-wapniowych, włóknocementowych lub magnezowych, powodujące wysoki koszt narzędzia na jednostkę wyrobu i utrudniające planowanie konserwacji.
- Nieplanowane przestoje na wymianę piły w trakcie serii, które zakłócają harmonogram, zwiększają koszty pracy i obniżają wykorzystanie maszyn.
- Stopniowe pogarszanie się jakości cięcia wraz ze zużyciem zębów z węglika, prowadzące do odchyłek wymiarowych, wykruszania krawędzi lub odrzucenia gotowych płyt.
- Wysokie skumulowane wydatki na narzędzia w zakładach przetwarzających duże ilości ściernych kompozytowych płyt budowlanych za pomocą standardowych pił z węglika.
- Powstawanie pyłu krzemionkowego i mineralnego podczas cięcia płyt krzemianowo-wapniowych, włóknocementowych i podobnych materiałów, stwarzające zagrożenia dla zdrowia pracowników i wymagania dotyczące środowiska pracy.
Uwagi dotyczące zastosowania
- Piła jest przeznaczona do maszyn zakładowych i przemysłowych: pilarek formatowych, pilarek do formatowania płyt, pilarek poziomych oraz zautomatyzowanych linii tnących używanych przy produkcji kompozytowych płyt budowlanych.
- Głównymi materiałami docelowymi są płyty krzemianowo-wapniowe i włóknocementowe. Przy odpowiednich parametrach piła skutecznie obrabia także płyty magnezowe, gipsowo-kartonowe, konglomerat marmurowy, płyty z żywicy fenolowej, HPL, laboratoryjne płyty fenolowe i Corian.
- Prędkość obrotową wrzeciona, posuw i głębokość cięcia należy dostosować do rodzaju oraz grubości płyty. Twardsze i gęstsze materiały, takie jak konglomerat marmurowy i laboratoryjne płyty fenolowe, mogą wymagać niższego posuwu niż lekkie płyty gipsowo-kartonowe.
- Bicie wrzeciona, dokładność trzpienia i stan kołnierza piły należy utrzymywać w wąskich tolerancjach. Nawet niewielkie bicie powoduje nierównomierne obciążenie krawędzi zębów PCD i skraca trwałość piły.
- W strefie cięcia należy zastosować odciąg pyłu, aby kontrolować emisję cząstek krzemionki i minerałów podczas obróbki płyt krzemianowo-wapniowych, włóknocementowych i podobnych materiałów mineralnych.
- Ostrzenie należy zlecać wykwalifikowanemu serwisowi, zanim krawędź tnąca całkowicie się stępi. Regeneracja piły w dobrym stanie kosztuje mniej i pozwala odzyskać większą część trwałości niż oczekiwanie do silnego zużycia krawędzi.
- Należy utrzymywać rotacyjny zapas pił, aby na miejscu zawsze znajdowała się naostrzona sztuka zamienna, co eliminuje przestoje produkcyjne podczas regeneracji używanej piły.