Typické aplikace
- Velkoobjemové výrobní řezání kalciumsilikátových a vláknocementových desek, kde rychlost opotřebení kotouče a kontinuita výroby přímo ovlivňují výrobní náklady na metr čtvereční.
- Průmyslové linky vyrábějící sádrokartonové a magnezitové desky ve standardních rozměrech, kde jsou stálá kvalita řezu a minimální čas na výměnu kotouče nezbytné pro splnění výrobních cílů.
- Výrobní zpracování fenolických desek, kompaktního laminátu (HPL), laboratorních fenolických desek, umělého mramoru a Corianu, jejichž tvrdé nebo abrazivní složení činí životnost standardních karbidových kotoučů příliš krátkou pro ekonomickou výrobu.
- Jakákoli výroba kompozitních stavebních desek, v níž se náklady na nástroje, využití stroje a stálost kvality řezu měří a řídí jako součást provozních nákladů.
Technologie PCD břitů
- PCD je zkratka pro polykrystalický diamant.
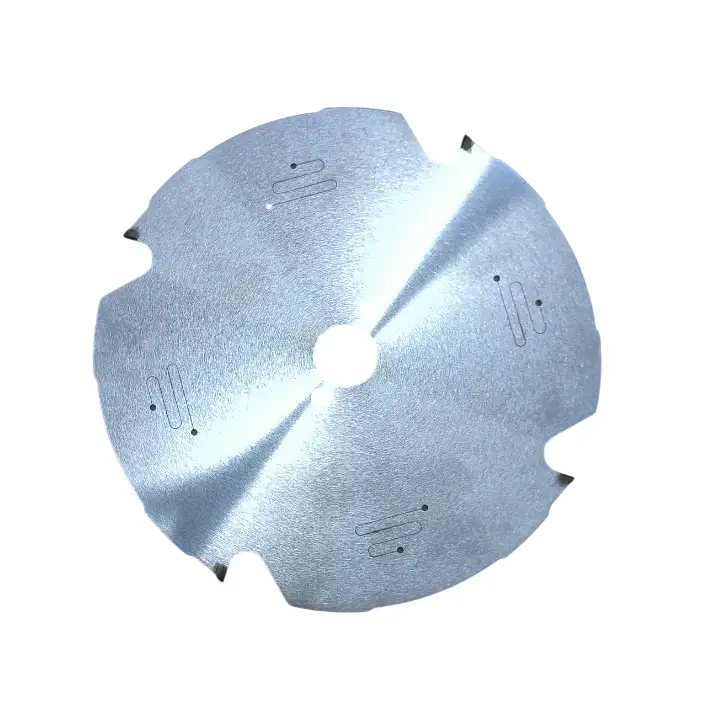
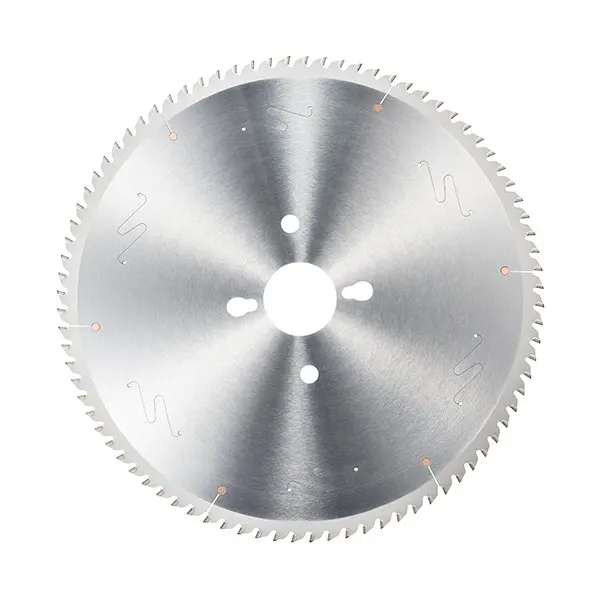
- U tohoto pilového kotouče tvoří kompletní materiál zubu polykrystalický diamant spojený s podkladem ze slinutého karbidu.
- Kalciumsilikátové a vláknocementové desky patří mezi nejabrazivnější stavební materiály ve výrobním zpracování. Vysoký obsah oxidu křemičitého, křemičitanu vápenatého a minerálních vláken rychle opotřebovává standardní karbidové břity, často již po stovkách až několika málo tisících běžných metrů. PCD řezné hrany odolávají tomuto opotřebení řádově lépe.
- Výsledkem je kotouč, který si po desítky tisíc běžných metrů udržuje stálou ostrou geometrii a během dlouhých výrobních sérií zachovává kvalitu řezu, rozměrovou přesnost a produktivitu bez nákladů na časté výměny.
Hlavní výkonnostní přednosti
- Životnost při řezání kalciumsilikátových a podobných minerálních kompozitních desek je obvykle nejméně desetkrát delší než u standardních karbidových variant, což přímo snižuje náklady na kotouč na metr čtvereční zpracovaného materiálu. Skutečná životnost závisí na materiálu a třídě desky i řezných parametrech.
- Méně odstávek kvůli výměně kotouče znamená vyšší využití stroje, plynulejší výkon a předvídatelnější plánování výroby, a tím i vyšší celkovou efektivitu řezání.
- Stálá kvalita hran od začátku až do konce výrobní série eliminuje postupný pokles kvality způsobený tupením, který vede k opakované kontrole, přeřezávání nebo vyřazení hotových panelů.
- Ve srovnání s opotřebeným karbidovým kotoučem vzniká méně prachu a částic oxidu křemičitého, což zlepšuje vzduch ve výrobě a snižuje zdravotní a legislativní rizika.
- PCD kotouče lze před výměnou několikrát odborně přebrousit, čímž se dále prodlužuje životnost a snižují skutečné náklady na použití v celém životním cyklu.
- Investice do jediného PCD pilového kotouče nahradí při stejném objemu výroby mnoho karbidových kotoučů, zjednodušuje skladové zásoby, snižuje četnost nákupu a celkové výdaje na nástroje.
Problémy, které tento pilový kotouč pomáhá řešit
- Rychlé a nepředvídatelné opotřebení karbidových kotoučů při výrobním řezání kalciumsilikátových, vláknocementových nebo magnezitových desek, které zvyšuje náklady na jednotku výstupu a komplikuje plánování údržby.
- Neplánované odstávky kvůli výměně kotouče uprostřed série, které narušují harmonogram, zvyšují náklady na práci a snižují využití stroje.
- Postupné zhoršování kvality řezu s opotřebením karbidových břitů, které vede k rozměrovým odchylkám, odštěpování hran nebo vyřazení hotových panelů.
- Vysoké souhrnné výdaje na nástroje v závodech zpracovávajících velké objemy abrazivních kompozitních stavebních desek standardními karbidovými kotouči.
- Tvorbu křemičitého a minerálního prachu při řezání kalciumsilikátových, vláknocementových a podobných desek, která přináší rizika pro ochranu zdraví při práci a požadavky na výrobní prostředí.
Pokyny k použití
- Pilový kotouč je určen pro výrobní a průmyslové stroje: formátovací pily s posuvným stolem, velkoplošné dělicí pily, horizontální pily a automatizované linky používané při výrobě kompozitních stavebních desek.
- Hlavními materiály jsou kalciumsilikátové a vláknocementové desky. Při vhodných parametrech kotouč účinně řeže také magnezitové a sádrokartonové desky, umělý mramor, fenolické desky, HPL, laboratorní fenolické desky a Corian.
- Otáčky vřetena, posuv a hloubku řezu optimalizujte podle typu a tloušťky desky. Tvrdší a hustší materiály, například umělý mramor a laboratorní fenolické desky, mohou vyžadovat nižší posuv než lehčí sádrokarton.
- Udržujte radiální házení vřetena, přesnost hřídele a stav upínacích přírub v úzkých tolerancích. I malé házení nerovnoměrně zvyšuje zatížení PCD břitů a zkracuje životnost kotouče.
- Při zpracování kalciumsilikátových, vláknocementových a podobných minerálních desek zajistěte v místě řezu odsávání křemičitého a minerálního prachu.
- Naplánujte odborné přebroušení ještě před úplným otupením řezné hrany; renovace kotouče v dobrém stavu stojí méně a obnoví více životnosti než čekání na silné opotřebení.
- Udržujte kotouče v oběhu tak, aby byl vždy připraven ostrý náhradní kus a během renovace nedocházelo k odstávkám výroby.