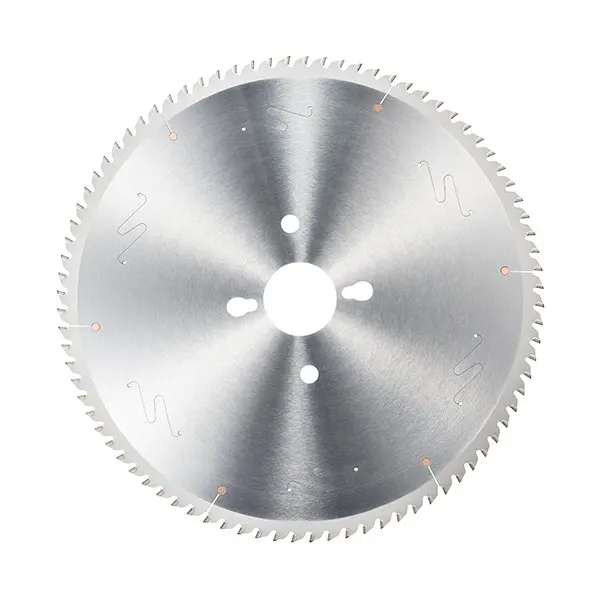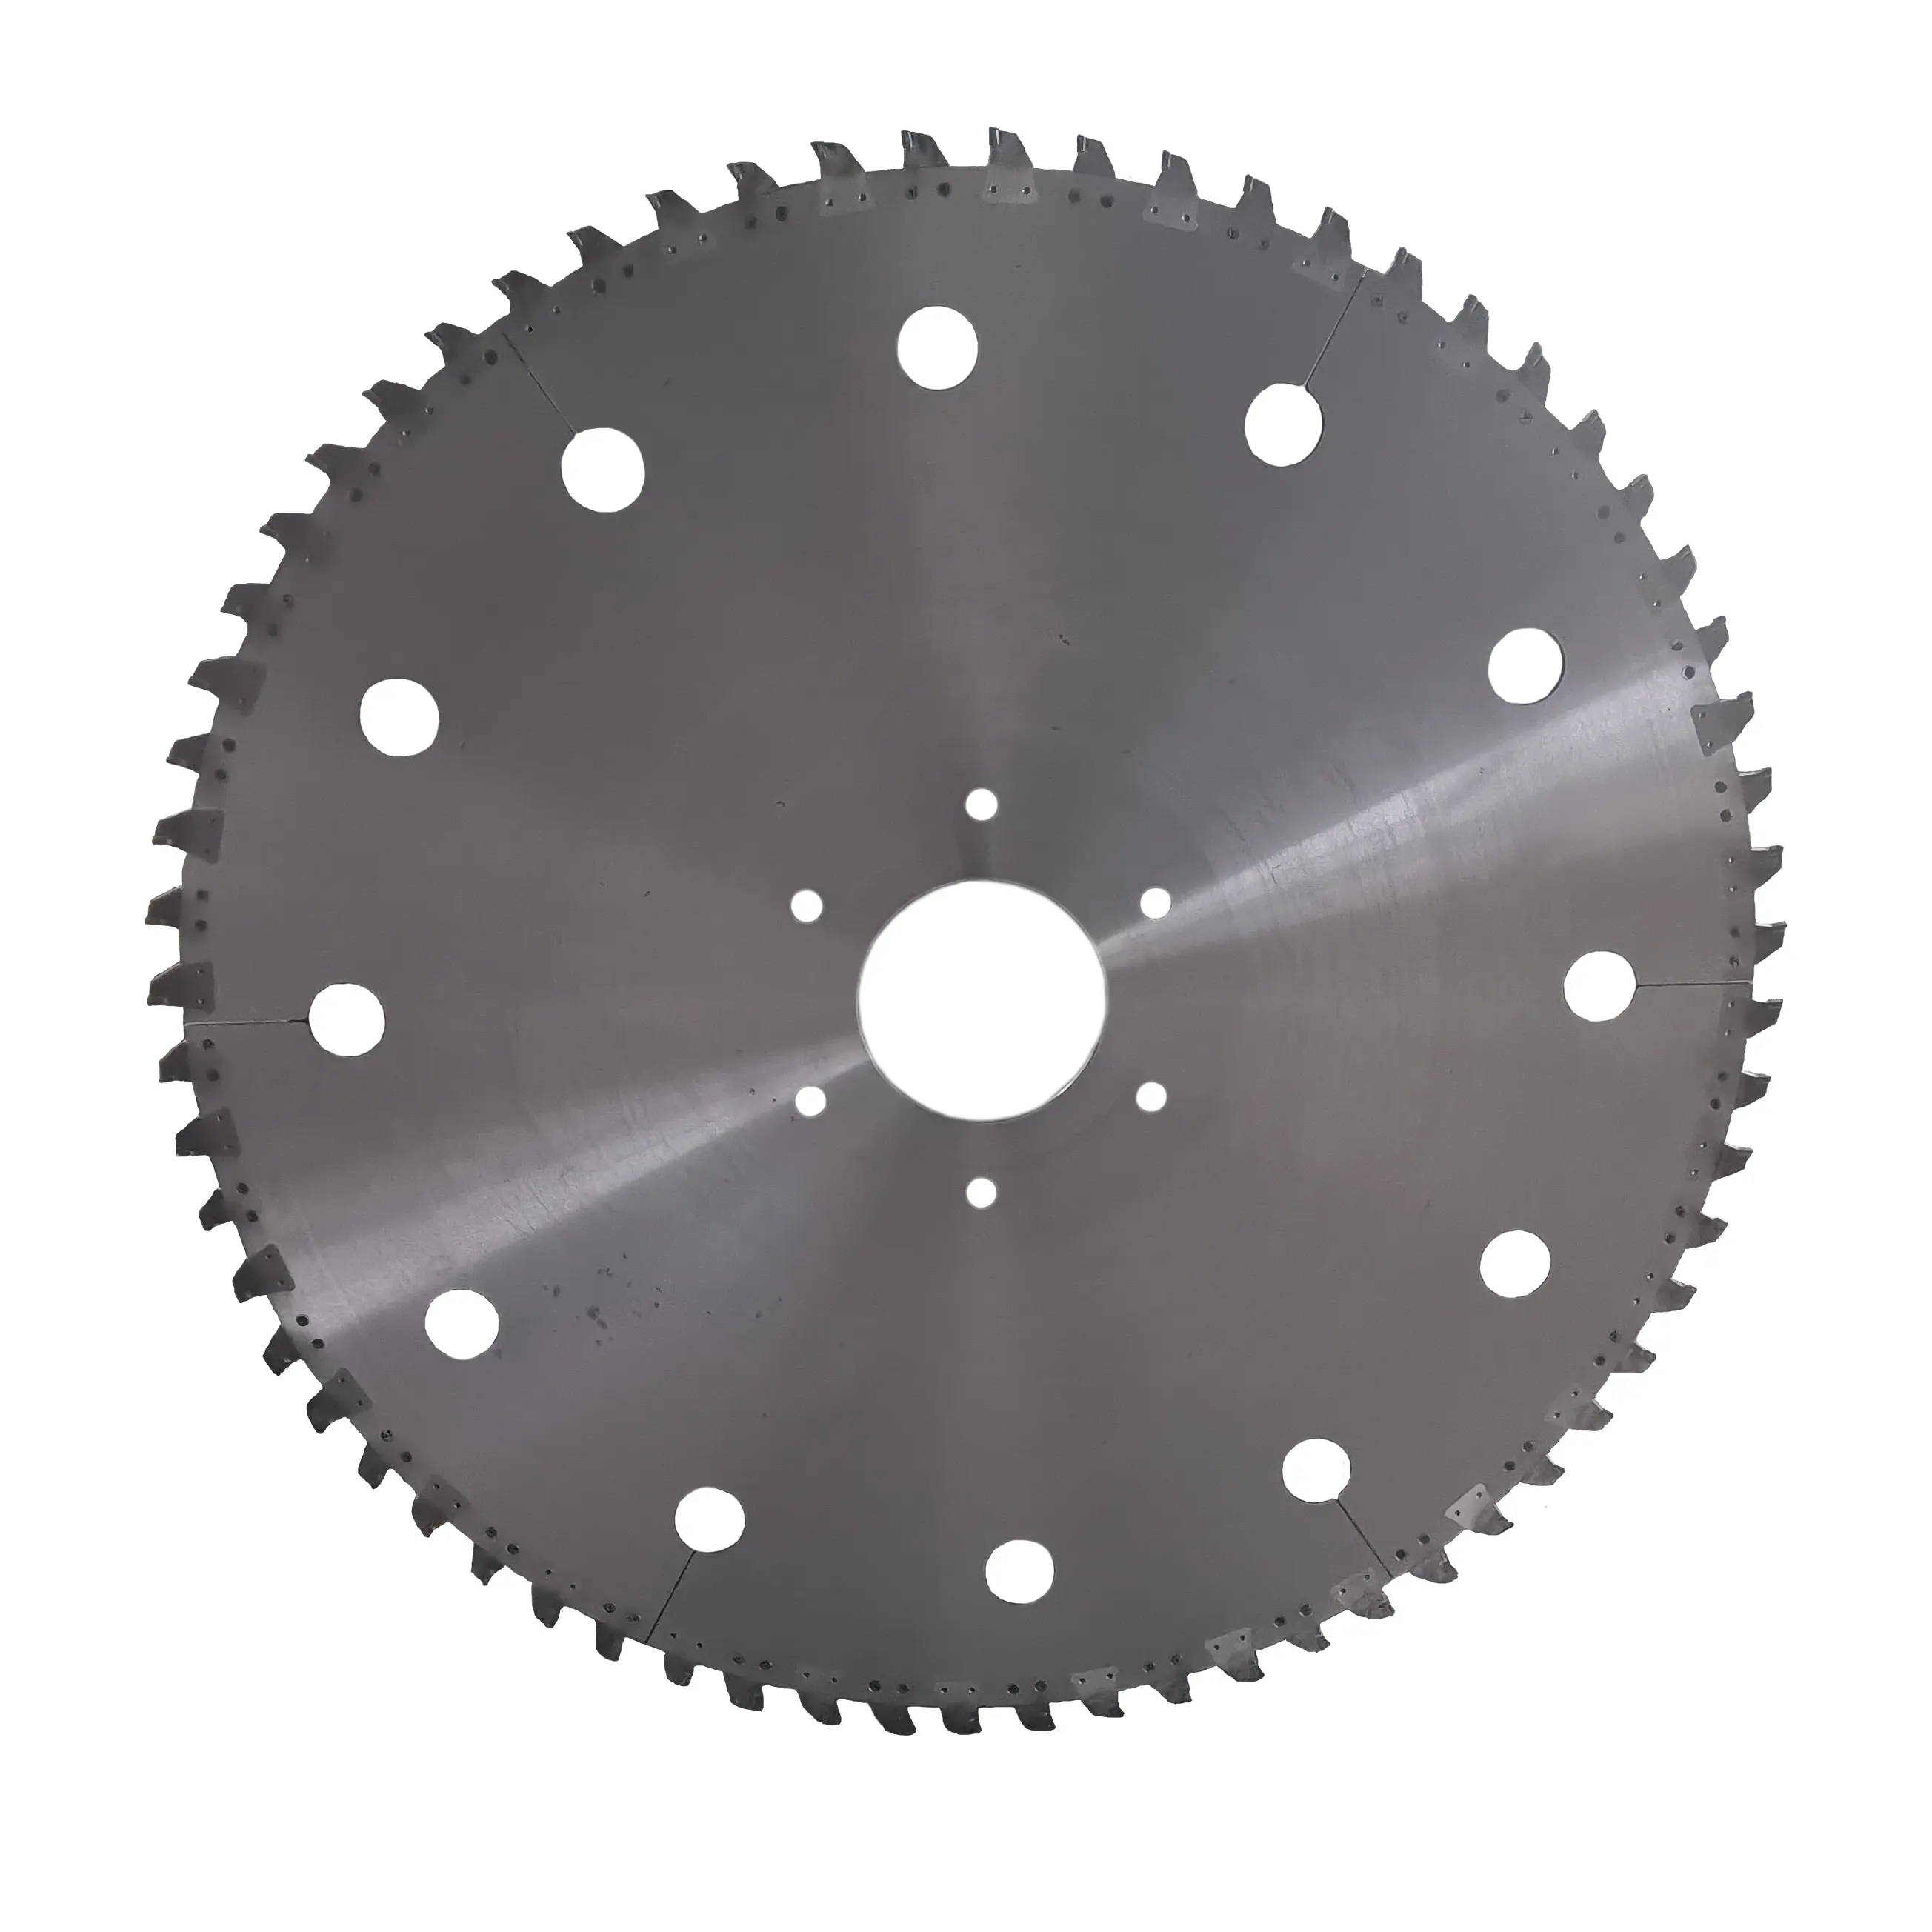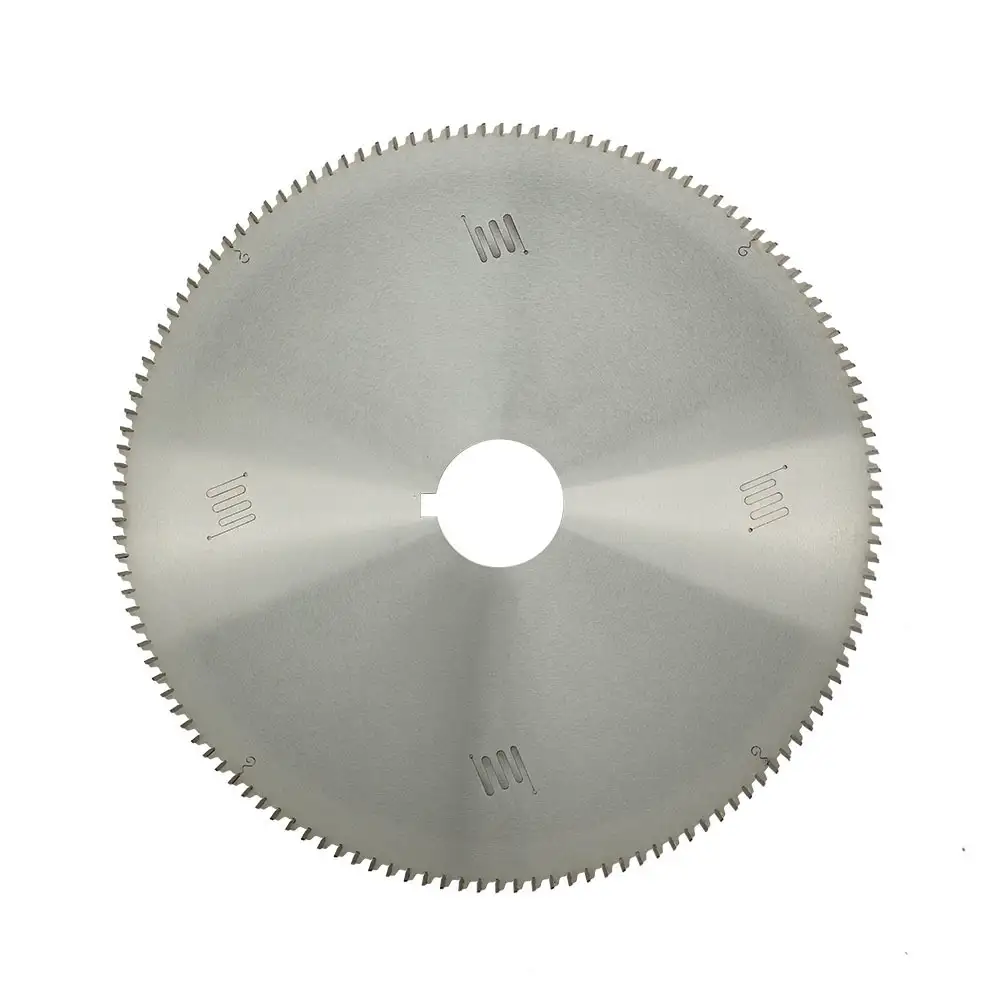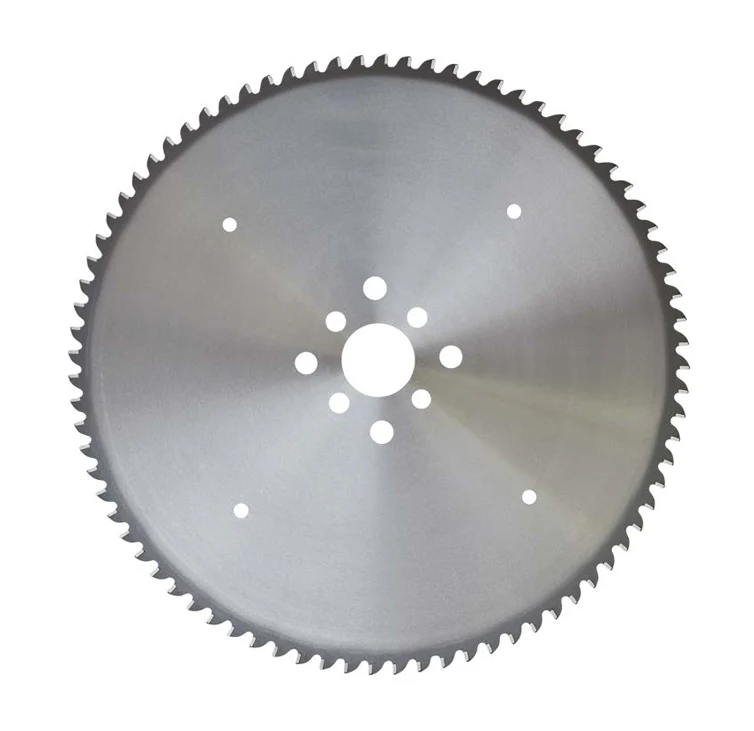
Typické aplikace
- Drážkování spodní strany předpálených uhlíkových anod používaných jako spotřební elektrody v elektrolytických vanách na výrobu hliníku, a to na specializovaných strojích výrobců Tomorrow Technology, EPIQ, TC, NKM Noell a dalších.
- Velkoobjemové linky na zpracování anod v hutích na primární hliník, kde stálá geometrie drážek, minimum odstávek a dlouhá životnost kotouče přímo určují náklady na nástroje na jednu anodu.
Hlavní výkonnostní přednosti
- Životnost 30 000 až 70 000 uhlíkových anod na jeden pilový kotouč za standardních provozních podmínek; pro závody s vyššími cíli životnosti jsou k dispozici individuálně optimalizované třídy a konfigurace břitů.
- Stálá šířka a hloubka drážky po celou životnost kotouče zajišťují stabilní vzdálenost anoda-katoda (ACD) a opakovatelný výkon elektrolytické vany během výroby.
- Menší počet výměn kotouče za výrobní období snižuje prostoje stroje a náklady na práci spojené s přestavbou, čímž zvyšuje celkovou efektivitu zpracování anod.
- Přesné dilatační drážky v těle omezují tepelnou deformaci při nepřetržitém drážkování a během dlouhých sérií zachovávají rovinnost kotouče a rozměrovou přesnost drážek.
Problémy, které tento pilový kotouč pomáhá řešit
- Nestálou šířku nebo hloubku drážky způsobenou postupným opotřebením břitů, která vede ke kolísání vzdálenosti anoda-katoda ve vaně a ke snížení účinnosti elektrolýzy.
- Deformaci těla kotouče vlivem hromadění tepla při nepřetržitém drážkování, která snižuje rozměrovou přesnost a vede k předčasnému vyřazení kotouče.
- Obtížné plánování údržby při krátké a nepředvídatelné životnosti, které narušuje výrobní plány ve vysoce výkonných provozech na zpracování anod.
Pokyny k použití
- Kotouč je určen pro specializované stroje na drážkování uhlíkových anod. Před objednáním ověřte podle specifikace stroje průměr vřetena, upínací a unášecí otvory, provedení příruby a požadovanou šířku řezu.
- Hloubka drážky, otáčky vřetena a posuv musí odpovídat pokynům výrobce drážkovacího stroje a konkrétní třídě a objemové hustotě zpracovávaných uhlíkových anod.
- U každého drážkovacího stroje udržujte nejméně jednu náhradní sadu pilových kotoučů, aby výroba mohla během výměn pokračovat.
- Pilové kotouče skladujte vodorovně na čistém rovném povrchu nebo ve vyhrazeném stojanu. Neukládejte je přímo na sebe, aby se při skladování nedeformovalo tělo a nepoškodily břity.