Applicazioni tipiche
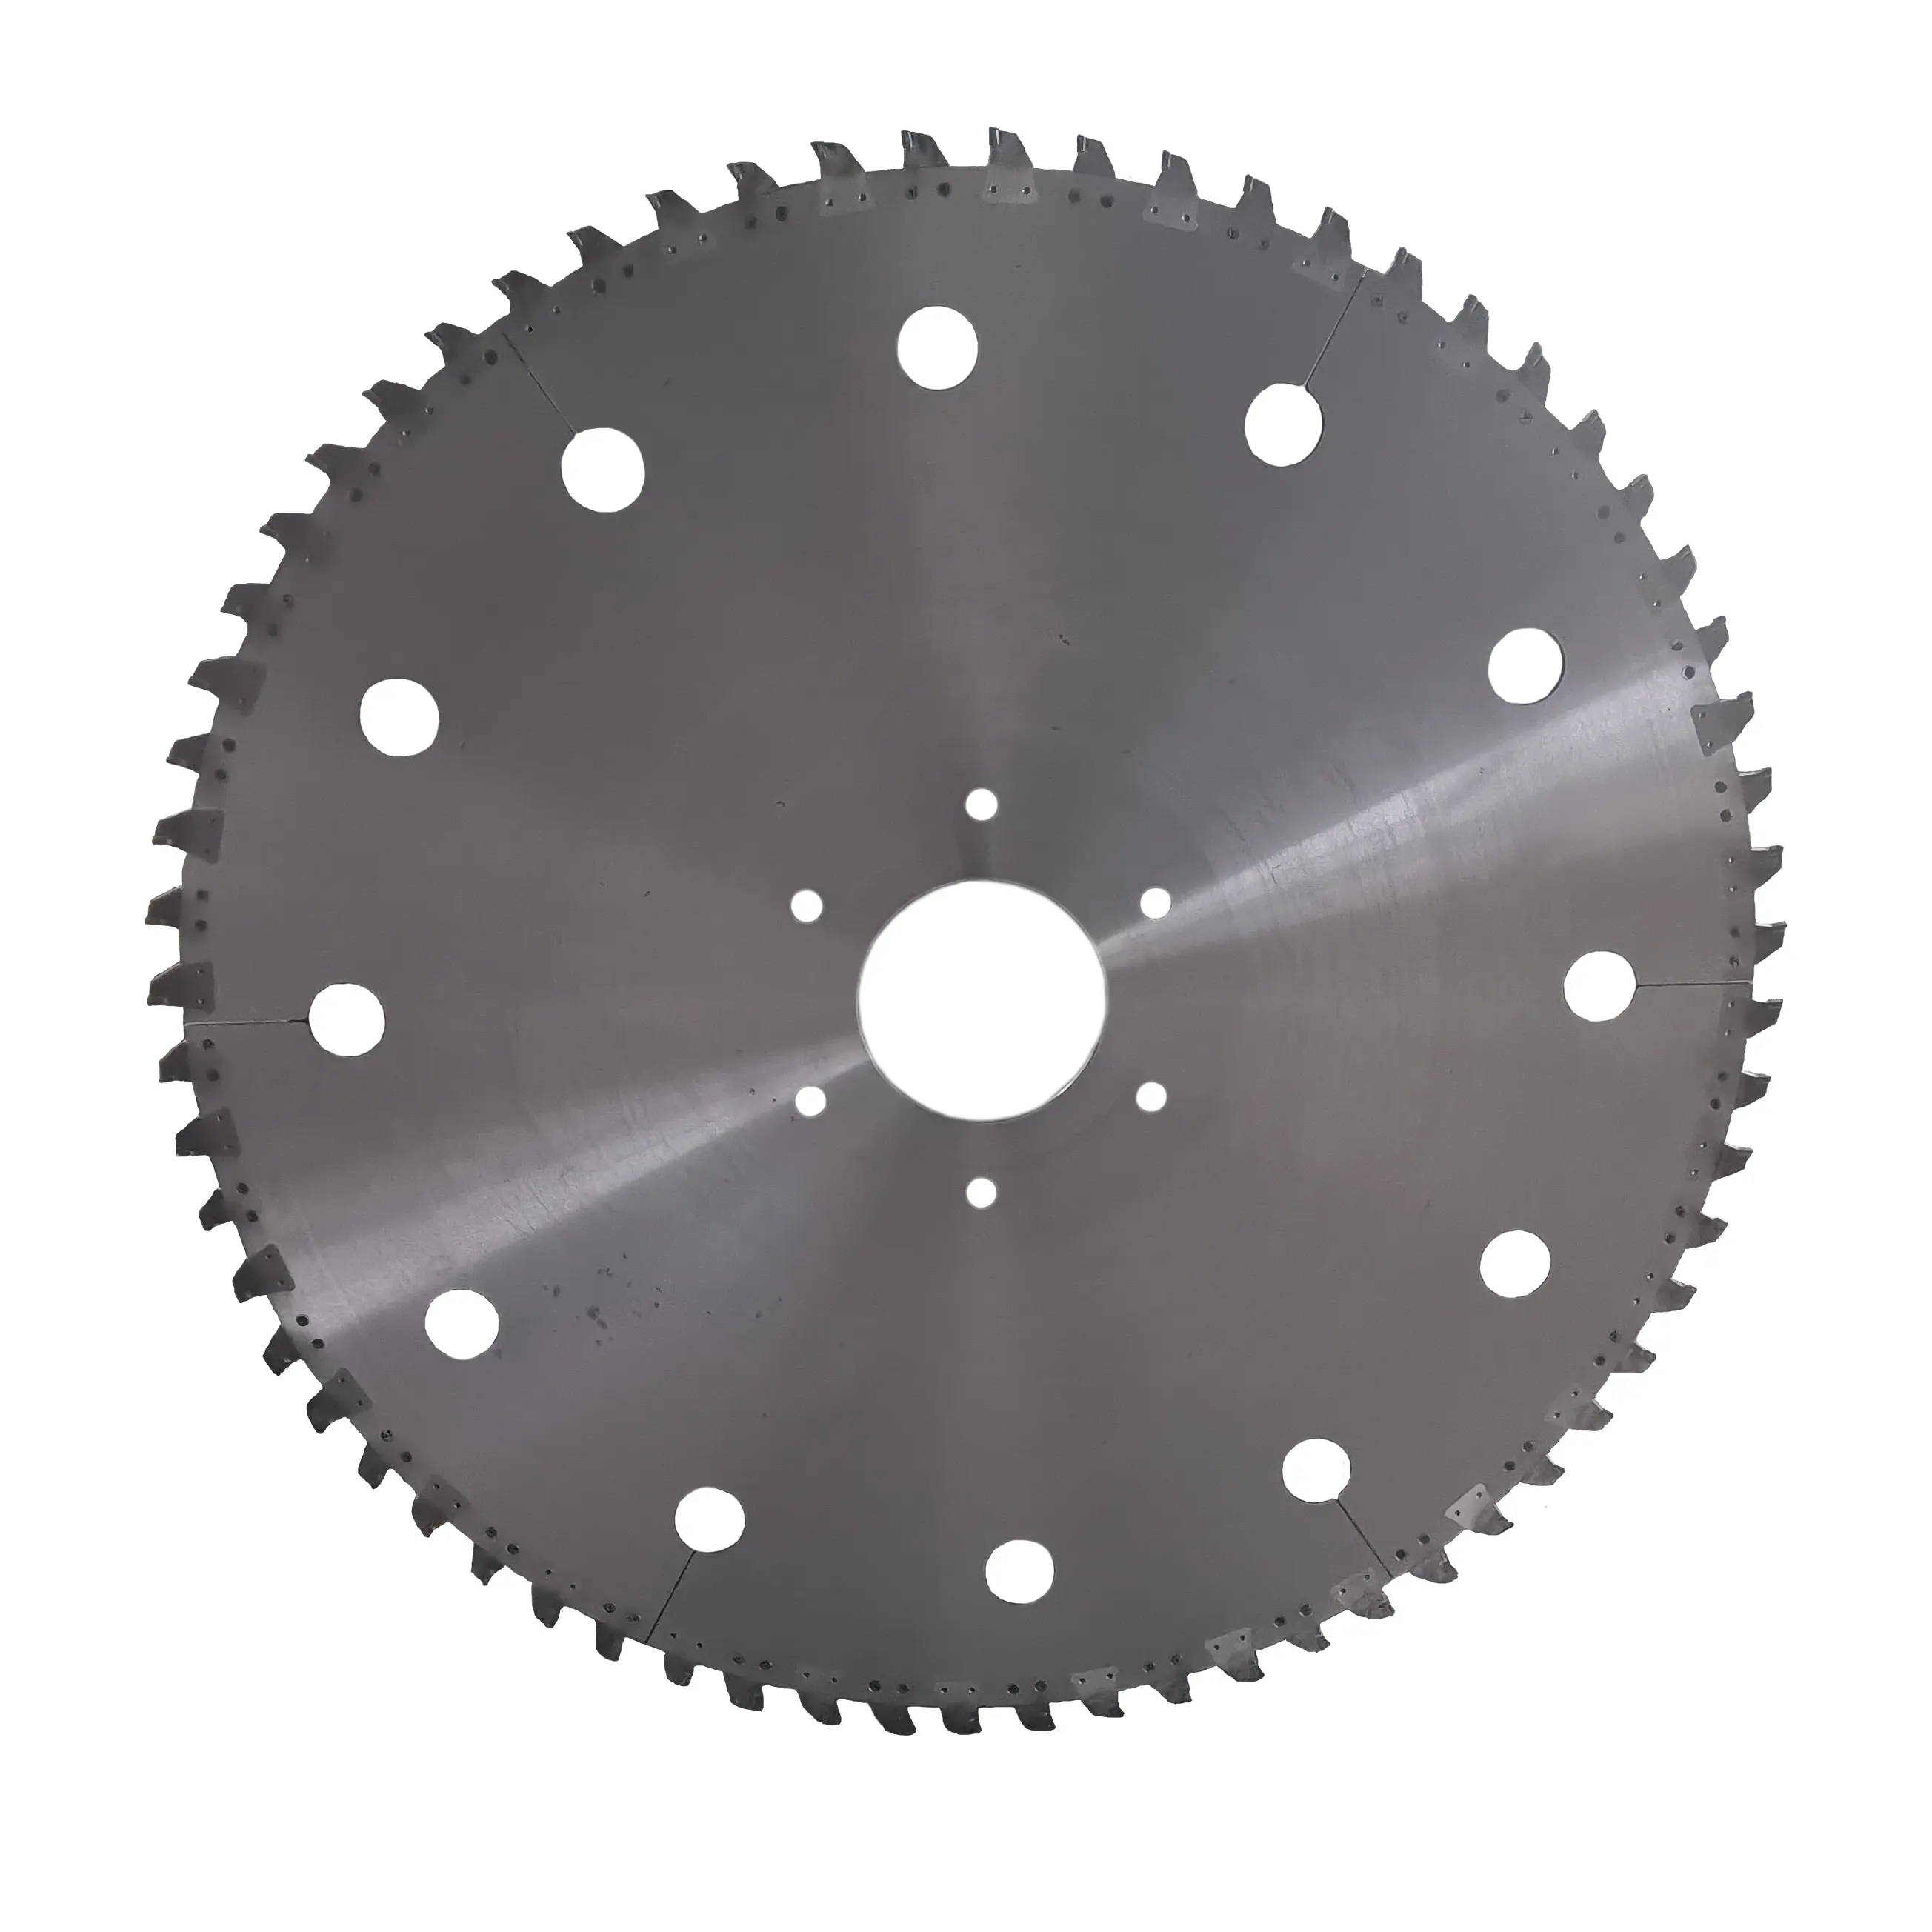
- Scanalatura della superficie inferiore degli anodi di carbonio precotti impiegati come elettrodi consumabili nelle celle elettrolitiche per alluminio, mediante macchine dedicate di produttori quali Tomorrow Technology, EPIQ, TC e NKM Noell.
- Linee ad alto volume per la lavorazione degli anodi negli impianti di alluminio primario, dove geometria costante delle scanalature, fermi minimi e lunga durata della lama determinano direttamente il costo utensile per anodo lavorato.
Principali vantaggi prestazionali
- Durata di 30.000–50.000 anodi di carbonio per lama circolare in condizioni operative standard; sono disponibili qualità e configurazioni dei denti ottimizzate su misura per gli impianti che richiedono una durata superiore.
- Larghezza e profondità della scanalatura rimangono costanti per tutta la vita utile della lama, garantendo una distanza anodo-catodo (ACD) stabile e prestazioni riproducibili delle celle elettrolitiche durante la produzione.
- Un minor numero di cambi lama per periodo produttivo riduce i tempi di fermo macchina e il costo della manodopera associato alle sostituzioni, migliorando l’efficienza complessiva della lavorazione degli anodi.
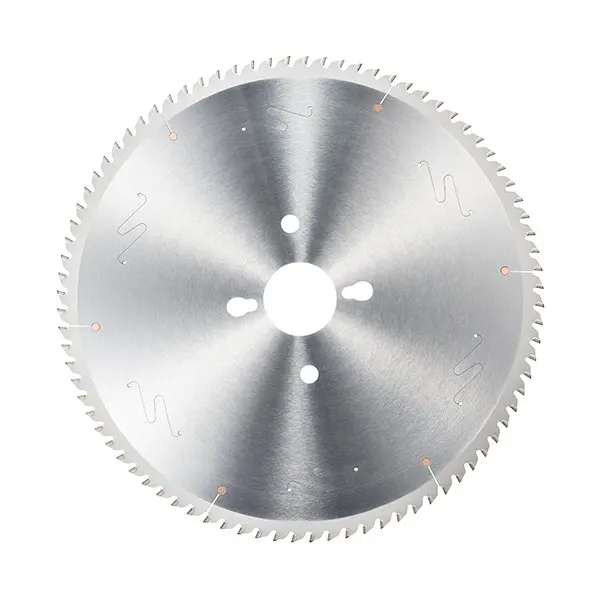
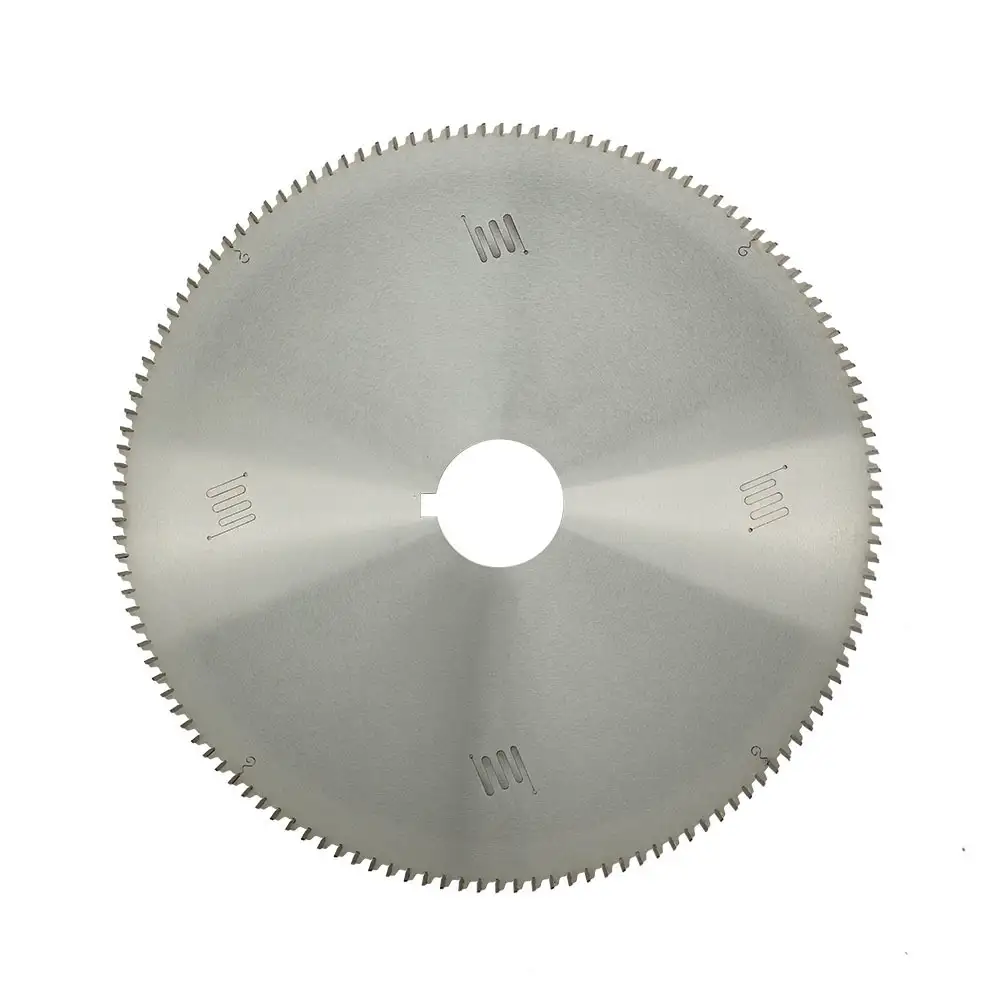
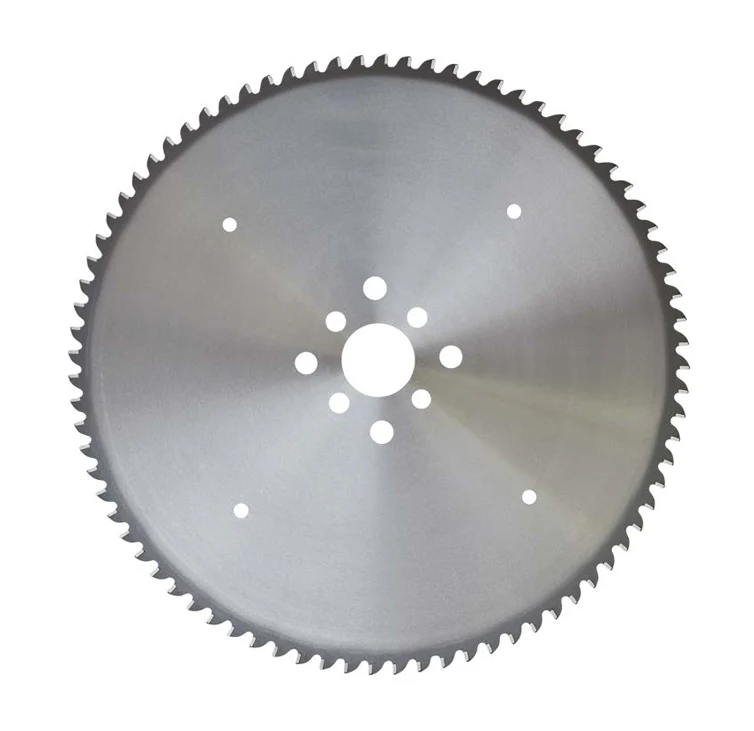
- Gli intagli di dilatazione di precisione nel corpo lama limitano le deformazioni termiche durante la scanalatura continua, mantenendo planarità e precisione dimensionale per cicli produttivi prolungati.
Problemi risolti da questa lama circolare
- Larghezza o profondità irregolari dovute alla progressiva usura dei denti, che causano variazioni della distanza anodo-catodo nella cella e riducono l’efficienza dell’elettrolisi.
- Deformazione del corpo lama causata dall’accumulo di calore durante la scanalatura continua, con minore precisione dimensionale e scarto prematuro dell’utensile.
- Difficoltà nel pianificare la manutenzione quando la durata è breve e imprevedibile, con ripercussioni sulla programmazione negli impianti ad alta produttività.
Note applicative
- Progettata per scanalatrici dedicate agli anodi di carbonio. Prima dell’ordine verificare sulle specifiche della macchina il diametro del mandrino, la configurazione del foro di montaggio e dei fori di trascinamento, le flange e la larghezza di taglio richiesta.
- Profondità della scanalatura, regime del mandrino e avanzamento devono rispettare le indicazioni del costruttore della macchina ed essere adeguati alla qualità e alla densità apparente degli anodi lavorati.
- Mantenere almeno un set di lame circolari di ricambio per ogni scanalatrice, così da garantire la continuità produttiva durante le sostituzioni.
- Conservare le lame in posizione orizzontale su una superficie piana e pulita oppure su un supporto dedicato. Non impilarle direttamente l’una sull’altra, per evitare deformazioni del corpo e danni ai denti durante lo stoccaggio.